 产学研创新服务平台(全国)


一种高精度内螺纹用新型钻头及其使用方法发明专利
更新时间:2026-07-12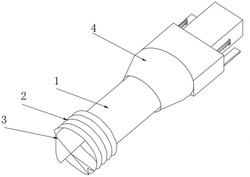 专利申请类型:发明专利;
地区:江苏-镇江;
源自:镇江高价值专利检索信息库;
一种高精度内螺纹用新型钻头及其使用方法
摘要:本发明公开了一种高精度内螺纹用新型钻头及其使用方法,包括插接于机床控制端的支撑杆,所述支撑杆远离机床控制端一侧设置有用于开设高精度内螺纹的刀具;所述刀具包括开设于支撑杆远离机床控制端一侧的侧壁切削刃,绕侧壁切削刃一周等距间隔开设有多个侧面铣刃口,所述侧壁切削刃远离支撑杆一侧设置有端面铣刀,所述端面铣刀表面开设有多个端面铣刃口。创新性地将结合端面铣刀与侧壁切削刃结合,在其新型铣刀径向转动形成切削动力,同时机床控制径向进给和径向轨迹运动,径向进给利用端面铣刀刃实现工件表面孔的加工,优化地将侧壁单铣削刃增加为2刃以上,减小每个单刃的铣削阻力;两种结合实现螺纹的一次性加工完成,效率提高一倍以上。
专利类型:发明专利
专利申请号:CN202210079474.4
专利申请(专利权)人:江苏正恺电子科技有限公司
权利人地址:江苏省镇江市京口区京口科技工业园区内
专利发明(设计)人: 胡祥
主权利要求:一种高精度内螺纹用新型钻头及其使用方法
技术领域
[0001] 本发明属于内螺纹加工技术领域,具体涉及一种高精度内螺纹用新型钻头及其使用方法。
背景技术
[0002] 内螺纹螺纹不外露,通常处在旋转紧固件被旋转侧。内螺纹牙型槽底可以成圆弧形,如螺纹牙型槽底形状没有规定,车制时可以削平或倒圆,螺纹加工时采用丝攻进行挤压切削或者是采用单刃铣刀进行切削加工,从而达到所需螺纹。
[0003] 目前采用的丝攻进行挤压切,削螺纹的尺寸和精度由丝攻的制作获得,同时又收到被加工工件材料属性的影响,难以获得高精度,采用单刃铣刀进行切削加工,其单刃铣刀径向转动形成切削动力,同时机床控制径向进给和径向轨迹运动,两种结合实现螺纹的加工完成,存在二次加工导致的装夹偏差,影响加工精度的提高。
发明内容
[0004] 本发明的目的在于提供一种高精度内螺纹用新型钻头及其使用方法,以解决上述背景技术中提出的问题。
[0005] 为实现上述目的,本发明提供如下技术方案:一种高精度内螺纹用新型钻头,包括插接于机床控制端的支撑杆,所述支撑杆远离机床控制端一侧设置有用于开设高精度内螺纹的刀具;
[0006] 所述刀具包括开设于支撑杆远离机床控制端一侧的侧壁切削刃,绕侧壁切削刃一周等距间隔开设有多个侧面铣刃口,所述侧壁切削刃远离支撑杆一侧设置有端面铣刀,所述端面铣刀表面开设有多个端面铣刃口。
[0007] 优选的,所述支撑杆靠近机床控制端设置有增加刀具开设内螺纹时稳定性的安装组件,所述安装组件包括套接于支撑杆上的螺纹板,所述支撑杆表面开设有与螺纹板上螺纹相适配的螺纹,所述螺纹板远离支撑杆一端设置有壳体,所述壳体内中部开设有供支撑杆插接的空腔,所述壳体内开设有凹槽,所述凹槽设置有第二支撑板,所述第二支撑板外侧连接有限位块,所述第二支撑板外侧设置有用于驱动限位块的驱动板,所述限位块呈T型状,所述凹槽内还设置有与第二支撑板相平行的第一支撑板,所述第一支撑板靠近第二支撑板一侧设置有驱动组件,所述驱动组件包括设置于第一支撑板外侧的两个竖块,两个所述竖块呈对称设置,两个所述竖块之间安装有滑杆,所述滑杆上套设有复位弹簧,所述复位弹簧一端与竖块相连接,且复位弹簧远离竖块一端连接有滑块,所述滑块上设置有连接杆,所述连接杆远离滑块一端与限位块相连接,所述限位块、第一支撑板、第二支撑板和驱动组件均设置为两个,且以空腔为中心呈镜像设置。
[0008] 优选的,所述壳体外侧设置有呈对称的两个固定板,所述固定板呈L型,两个所述固定板外侧均插接有限位螺栓,且限位螺栓延伸至壳体内。
[0009] 优选的,所述空腔内壁两端均开设有与限位块相适配的插接口,所述壳体外侧插接有限位杆,所述限位杆远离壳体一端设置有螺纹旋钮。
[0010] 一种高精度内螺纹用新型钻头的使用方法,包括以下步骤,
[0011] 步骤A,首先将支撑杆远离刀具一端插至空腔内,当支撑杆贯穿空腔延伸至壳体外安装于机器控制端上;
[0012] 步骤B,当支撑杆位于机器控制端一侧固定后,然后转动螺纹板,将螺纹板向靠近机器控制端一侧运动,可实现螺纹板带动驱动板向右侧运动并对限位块进行压持;
[0013] 步骤C,随着限位块向支撑杆方向进行运动,可实现限位块通过连接杆带动滑块在滑杆上沿滑杆的长度方向滑动,使得滑块对复位弹簧进行挤压;
[0014] 步骤D,当驱动板的右侧壁运动至与限位块相接触时,使得限位块卡入插接口内,并与支撑杆相抵接,随后拧动限位螺栓贯穿固定板延伸至壳体内,接着转动螺纹旋钮带动限位杆的转动,并使限位杆同样延伸至壳体内与支撑杆相抵接;
[0015] 步骤E,最后结合端面铣刀与侧壁切削刃结合,使其径向转动形成切削动力,同时机床控制径向进给和径向轨迹运动,径向进给利用端面铣刀刃实现工件表面孔的加工。
[0016] 本发明的技术效果和优点:本发明的一种高精度内螺纹用新型钻头及其使用方法,创新性地将结合端面铣刀与侧壁切削刃结合,在其新型铣刀径向转动形成切削动力,同时机床控制径向进给和径向轨迹运动,径向进给利用端面铣刀刃实现工件表面孔的加工,优化地将侧壁单铣削刃增加为2刃以上,减小每个单刃的铣削阻力;两种结合实现螺纹的一次性加工完成,效率提高一倍以上,大孔与铣削螺纹一次性装夹和加工成型可以把二次装夹定位的偏差完全避免为0,并利用机床的程序调整径向和轴向运动轨迹,在刀具出现磨损和偏差的实施调整和程序实现高精度加工的基本条件,多刃口的侧面铣削刃,提高了单个刀具的负荷,可以降低磨损、同时提高了精度。
附图说明
[0017] 图1为本发明的整体的结构示意图;
[0018] 图2为本发明的壳体的剖视图;
[0019] 图3为本发明图2中A处的放大结构示意图;
[0020] 图4为本发明的刀具轴向进给示意图;
[0021] 图5为本发明的刀具径向轨迹示意图。
[0022] 图中:1、支撑杆;2、侧面铣刃口;3、端面铣刃口;4、安装组件;401、壳体;402、固定板;403、限位螺栓;404、螺纹旋钮;405、限位杆;406、空腔;407、第一支撑板;408、第二支撑板;409、驱动板;410、限位块;411、凹槽;412、插接口;413、螺纹板;5、驱动组件;501、竖块;502、滑杆;503、连接杆;504、滑块;505、复位弹簧。
具体实施方式
[0023] 下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述。
[0024] 为了实现内螺纹的一次性加工完成,提升加工效率,参考图1、图4和图5所示,包括插接于机床控制端的支撑杆1,所述支撑杆1远离机床控制端一侧设置有用于开设高精度内螺纹的刀具,所述刀具包括开设于支撑杆1远离机床控制端一侧的侧壁切削刃,绕侧壁切削刃一周等距间隔开设有多个侧面铣刃口2,所述侧壁切削刃远离支撑杆1一侧设置有端面铣刀,所述端面铣刀表面开设有多个端面铣刃口3,创新性地将结合侧面铣刃口与端面铣刃口相结合,在其新型铣刀径向转动形成切削动力,同时机床控制径向进给和径向轨迹运动,径向进给利用端面铣刃口实现工件表面孔的加工,具体的,可将将侧面铣刃口增加为2刃以上,减小每个单刃的铣削阻力,通过将侧面铣刃口和端面铣刃口结合实现螺纹的一次性加工完成,效率提高一倍以上。
[0025] 为了使得对支撑杆1固定,达到便于安装的目的,参考图1、图2和图3所示,所述支撑杆1靠近机床控制端设置有增加刀具开设内螺纹时稳定性的安装组件4,所述安装组件4包括套接于支撑杆1上的螺纹板413,所述支撑杆1表面开设有与螺纹板413上螺纹相适配的螺纹,所述螺纹板413远离支撑杆1一端设置有壳体401,所述壳体401内中部开设有供支撑杆1插接的空腔406,所述壳体401内开设有凹槽411,所述凹槽411设置有第二支撑板408,所述第二支撑板408外侧连接有限位块410,所述限位块410呈T型状,所述凹槽411内还设置有与第二支撑板408相平行的第一支撑板407,所述第一支撑板407靠近第二支撑板408一侧设置有驱动组件5,所述驱动组件5包括设置于第一支撑板407外侧的两个竖块501,两个所述竖块501呈对称设置,两个所述竖块501之间安装有滑杆502,所述滑杆502上套设有复位弹簧505,所述复位弹簧505一端与竖块501相连接,且复位弹簧505远离竖块501一端连接有滑块504,所述滑块504上设置有连接杆503,所述连接杆503远离滑块504一端与限位块410相连接,所述限位块410、第一支撑板407、第二支撑板408和驱动组件5均设置为两个,且以空腔406为中心呈镜像设置,所述壳体401外侧设置有呈对称的两个固定板402,所述固定板402呈L型,两个所述固定板402外侧均插接有限位螺栓403,且限位螺栓403延伸至壳体401内,所述空腔406内壁两端均开设有与限位块410相适配的插接口412,所述壳体401外侧插接有限位杆405,所述限位杆405远离壳体401一端设置有螺纹旋钮404,转动螺纹板413,将螺纹板413向右侧运动,可实现螺纹板413带动驱动板409向右侧运动并对限位块410进行压持,可实现限位块410向支撑杆1方向运动,可实现限位块410通过连接杆503带动滑块504滑杆502上进行滑动,可实现滑块504挤压复位弹簧505,当驱动板409的右侧壁运动至与限位块410相接触时,可实现限位块410卡入插接口412内,使得对支撑杆1固定,达到便于安装的目的,然后通过限位螺栓403将L型的固定板402与螺纹板413固定,达到便于固定的目的,可有效的提高防滑脱的效果,当支撑杆在工作过程中,通过滑杆502和复位弹簧505的配合,可实现达到减震的目的。
[0026] 一种高精度内螺纹用新型钻头的使用方法,包括以下步骤,
[0027] 步骤A,首先将支撑杆1远离刀具一端插至空腔406内,当支撑杆1贯穿空腔406延伸至壳体401外安装于机器控制端上;
[0028] 步骤B,当支撑杆位于机器控制端一侧固定后,然后转动螺纹板413,将螺纹板413向靠近机器控制端一侧运动,可实现螺纹板413带动驱动板409向右侧运动并对限位块410进行压持;
[0029] 步骤C,随着限位块410向支撑杆1方向进行运动,可实现限位块410通过连接杆503带动滑块504在滑杆502上沿滑杆502的长度方向滑动,使得滑块504对复位弹簧505进行挤压;
[0030] 步骤D,当驱动板409的右侧壁运动至与限位块410相接触时,使得限位块410卡入插接口412内,并与支撑杆1相抵接,随后拧动限位螺栓403贯穿固定板402延伸至壳体401内,接着转动螺纹旋钮404带动限位杆405的转动,并使限位杆405同样延伸至壳体401内与支撑杆1相抵接;
[0031] 步骤E,最后结合端面铣刀与侧壁切削刃结合,使其径向转动形成切削动力,同时机床控制径向进给和径向轨迹运动,径向进给利用端面铣刀刃实现工件表面孔的加工。
[0032] 以上显示和描述了本发明的基本原理、主要特征及优点。本行业的技术人员应该了解,本发明不受上述实施例的限制,上述实施例和说明书中描述的只是说明本发明的原理,在不脱离本发明精神和范围的前提下,本发明还会有各种变化和改进,这些变化和改进都落入要求保护的本发明范围内。本发明要求保护范围由所附的权利要求书及其等效物界定。
专利地区:江苏
专利申请日期:2022-01-24
专利公开日期:2022-12-27
专利公告号:CN114378379B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




