 产学研创新服务平台(全国)


一种铅酸蓄电池铅管及制作方法发明专利
更新时间:2026-11-01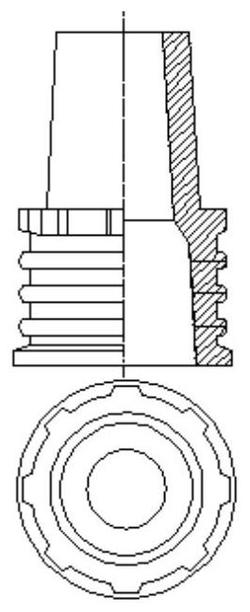 专利申请类型:发明专利;
地区:河北-保定;
源自:保定高价值专利检索信息库;
一种铅酸蓄电池铅管及制作方法
摘要:一种铅酸蓄电池铅管及制作方法,属汽车起动用铅酸蓄电池零件制备技术领域。所述铅管采用冷挤压工艺制成,其化学成分按重量百分比计为Sb:2.0%~6.0%;Sn:0.02%~0.3%;As:0.1%~0.25%;Se:0%~0.03%;Bi≤0.2%,余量为Pb。其制备的主要工艺流程为熔化材料、喷模、浇铸、挤压、开模顶出产品,该方法简单易操作、合格率高、对环境及人员无危害。并通过优化压铸机的高压锁模压力、低压锁模压力、快速锁模压力和慢速锁模压力的参数,制备的铅管具有外形尺寸精度高、光泽好,内在强度高的特点。
专利类型:发明专利
专利申请号:CN202110308192.2
专利申请(专利权)人:风帆有限责任公司
权利人地址:河北省保定市富昌路8号
专利发明(设计)人: 卢迎春 ,赵立崇 ,袁志莉 ,周涛 ,张殿遴
主权利要求:一种铅酸蓄电池铅管及制作方法
技术领域
[0001] 本发明涉及蓄电池零件制备技术领域,特别是一种汽车起动用铅酸蓄电池的铅管及其冷挤压制作工艺。
背景技术
[0002] 铅酸蓄电池作为汽车起动的动力源,经过多年研究其使用性能、稳定性和使用寿命都有了长足的发展。作为铅酸蓄电池上的端子—铅管对蓄电池的充放电起着关键作用;传统的铅管生产工艺采用自然重力浇铸的方法,近年来开始采用压铸工艺生产铅管。但这两种方法生产的铅管存有一定不足,其中重力浇铸的铅管外观不饱满、尺寸不规则,导致蓄电池在使用过程中出现端子爬酸的问题,而压铸铅管虽然外形尺寸规则,但由于压铸是通过高压高速将铅液压射到型腔内形成产品,使铅管内容易形成一定的高压气泡,在烧焊时产生溅铅现象,而且气泡的存在还易导致铅管渗酸现象。因此,铅管的生产仍需要引进新的工艺技术。
[0003] 目前冷挤压工艺已经逐渐成熟,主要应用在紧固件、机械、仪表、电器、轻工、宇航、船舶、军事等生产领域,冷挤压与一般浇铸、压铸工艺相比具有节约原材料、提高材料利用率、降低零件的修整量等特点。但是铅合金相对于以上领域具有其特殊性,因此使用冷挤压工艺制备蓄电池铅管是一个新生事物,需结合铅合金本身的特性及铅管的性能要求,充分摸索冷挤压工艺参数才能生产铅合金冷挤压件。
发明内容
[0004] 本发明所要解决的技术问题是克服已有技术之缺陷,提供一种铅酸蓄电池铅管,通过冷挤压工艺制备的铅管外形尺寸精度高、光泽好,内在质量达到蓄电池生产厂家的标准。
[0005] 本发明所述技术问题是以下述技术方案实现的:
[0006] 一种铅酸蓄电池铅管,所述铅管采用冷挤压工艺制成,其化学成分按重量百分计为:Sb:2.0%~6.0%;Sn:0.02%~0.3%;As:0.1%~0.25%;Se:0%~0.03%;Bi≤0.2%,余量为Pb。
[0007] 一种铅酸蓄电池铅管的制作方法,包括如下步骤:
[0008] a.熔化:按照铅管成分配比将各原料置入铅锅内,熔化成铅液,温度设定为420~460℃;
[0009] b.喷模:将脱模剂均匀喷涂在模具的型芯和型腔表面;
[0010] c.浇铸:舀取适量铅液缓慢的倒入模具中,待铅液凝固后,打开模具取出铅管的毛坯件;
[0011] d.挤压:设定卧式冷室压铸机的参数,将浇铸好的毛坯件套在模具的型芯上进行挤压;
[0012] e.开模,取出铅管成品。
[0013] 上述铅酸蓄电池铅管的制作方法,所述d步骤中压铸机的参数包括高压锁模压力、低压锁模压力、快速锁模压力和慢速锁模压力。
[0014] 上述铅酸蓄电池铅管的制作方法,所述高压锁模压力为总压力的70%~90%,高压锁模压力、低压锁模压力、快速锁模压力和慢速锁模压力依次减小,相邻两者的压力差值为5%‑10%,所述慢速锁模压力和高压锁模压力之间的最大差值为20%。
[0015] 上述铅酸蓄电池铅管的制作方法,所述步骤d中压铸机的总压力设定为150吨~300吨。
[0016] 本发明将冷挤压工艺引入到制备铅酸蓄电池端子用铅管中,针对铅合金的特性及蓄电池端子的特性要求而设计工艺参数,通过试验优化参数组合,形成冷挤压铅管生产的最佳工艺。生产的冷挤压铅管内部结构致密,变形抗性大,零件质量高。从而避免了传统工艺中铅管内部结构疏松、烘烤有气泡等问题;铅管的主要技术性能指标完全达到蓄电池生产厂家的要求。
[0017] 冷挤压与传统的浇铸、压铸工艺相比其制备的蓄电池冷压铅管具有理想的表面粗糙度和尺寸精度,其中精度可达IT7 IT8级,表面粗糙度可达R0.2 R0.6;同时铅合金经冷冷~ ~挤压硬化后,在零件内部形成合理的纤维分布,使零件的强度远高于材料的强度,而且合理的冷挤压工艺可使零件表面形成应力从而提高其疲劳强度,进而提高零件整体的力学性能。同时本发明的工艺方法简单易操作、合格率高、对环境及人员无危害。
附图说明
[0018] 图1是本发明实施例1的铅管结构示意图。
具体实施方式
[0019] 下面结合附图及实施例对本发明作进一步详细说明。
[0020] 本发明的铅酸蓄电池铅管是在卧式冷室压铸机上采用冷挤压工艺制成。采用的原料为符合蓄电池端子的特性要求并适用于冷挤压工艺的铅合金,铅合金的化学成分按重量百分比计为:Sb:2.0%~6.0%;Sn:0.02%~0.3%;As:0.1%~0.25%;Se:0%~0.03%;Bi≤0.2%,余量为Pb。
[0021] 所述铅合金中金属的含量及配比适合,其中锑Sb、砷As主要用于增加产品的硬度,锡Sn可以增加产品的光泽。当锑含量低于2.0%、砷含量低于0.1%时,合金硬度降低,冷挤压件易于变形,两者含量太高则铅管成本会大大增加,同时会加速模具的型芯及型腔的磨损,因此锑、砷和锡的含量在上述区间时,不仅硬度能达到铅管工作需要的维氏硬度15,产品具有良好的光泽,而且成本适宜。在铅合金中加入硒Se可以有效增强铅酸蓄电池中端子的耐腐蚀性。
[0022] 铅酸蓄电池铅管的工艺流程为熔化材料、喷模、浇铸、挤压、开模顶出产品,其制作方法包括如下步骤:
[0023] a.熔化:按照铅管的成分配比将各原料置入铅锅内,熔化成铅液,熔化温度设定为420~460℃;
[0024] b.喷模:将脱模剂均匀喷涂在模具的型芯及型腔表面;
[0025] c.浇铸:舀取适量步骤a熔化的铅液,将其缓慢倒入模具中,待铅合金液凝固后,打开模具取出铅管的毛坯件。毛坯件上没有成品铅管的花瓣,放入模具的型腔时没有方向性,便于操作者操作,从而避免毛坯件存在花瓣的情况下,需与型腔对正,影响生产效率。
[0026] d.挤压:采用卧式冷室压铸机,压铸机的总压力设定为150吨~300吨,所述模具可以为一模多腔,型腔的数量为一、二、三、四腔。设定压铸机参数,将步骤c浇铸的毛坯件套在模具的型芯上,毛坯件要紧贴动模模板,开汽油泵,关闭安全门进行挤压。
[0027] 所述压铸机的参数包括慢速锁模压力、快速锁模压力、低压锁模压力、高压锁模压力。
[0028] e.开模:待曲肘肘杆回移复位后开模,打开安全门取出铅管成品。
[0029] 优化压铸机的参数配比,需设定适宜的高压锁模压力、低压锁模压力、快速锁模压力和慢速锁模压力组合,首先设置高压锁模压力的控制范围为占总压力的70%‑90%(以下压力均为比压压力)。实验表明,高压锁模压力低于70%时,铅管的花瓣会出现不饱满而超出技术标准的现象,且铅管外观质量光洁度明显下降;而压力高于90%时,设备稳定性明显下降,影响模具的使用寿命。设定高压锁模压力的具体数值需依据模具的质量及产品的质量要求,在产品质量能合乎要求的前提下,尽量减小高压锁模压力。高压锁模压力确定后再根据下述原则设定其余参数:低压锁模压力比高压锁模压力小,两者的压力差值为5%‑10%,快速锁模压力比低压锁模压力小,两者压力差值5%‑10%,慢速锁模压力比快速锁模压力小,两者压力差值5%‑10%,其中慢速锁模压力和高压锁模压力之间最大压力差值为20%,合理的压力组合不仅能生产出合乎技术要求的零件,还可有效保护模具,保证压铸机运行平稳。
[0030] 实施例1
[0031] 要生产的铅管尺寸为:壁厚2.05mm、高33.2mm、毛坯件高33.3mm,重量43g,铅管的形状如图1所示。铅管所需铅合金的化学成分百分比如下:Sb2.9%;Sn0.19%;As0.20%;Bi0.02%,余量为Pb。
[0032] 采用总压力为150吨‑300吨的卧式冷室压铸机,模具为一模四腔,冷挤压的压力参数为:设定总压力为300吨,高压锁模压力为75%、低压锁模压力70%、快速锁模压力65%、慢速锁模压力55%。
[0033] 实施例2
[0034] 铅管尺寸为:壁厚2.60mm,高32.7mm,毛坯件高33.3mm,重量46g。铅管材料的化学成分百分比如下:Sb2.9%;Sn0.1%;As0.18%;Bi0.02%,余量为Pb。
[0035] 采用卧式冷室压铸机,冷挤压主要压力参数为:总压力为200吨,高压锁模压力为90%,低压锁模压力85%、快速锁模压力80%、慢速锁模压力75%。
[0036] 实施例3
[0037] 铅管尺寸为壁厚1.5.mm,高18.5mm,毛坯件高18.8mm,重量14.8g。铅管材料的化学成分百分比如下:Sb3.3%;Sn0.2%;As0.11%;Se:0.023%,Bi0.01%,余量为Pb。
[0038] 采用卧式冷室压铸机,主要压力参数为:总压力为190吨,高压锁模压力为70%,低压锁模压力60%、快速锁模压力55%、慢速锁模压力50%。
[0039] 产品检验:随机抽取3个实施例中生产的50个铅管放入烤箱,温度190℃~210℃烘箱烘烤2小时或280℃时烘箱烘烤15分钟,未发现气泡。随机抽取生产的10个铅管,水平方向给铅管施加11.8N•m的扭矩,保持10s‑15s钟未发生断裂、裂纹或扭转变形。经铅管相组织检测,结晶比较细腻,内部结构比较均匀致密;上述铅管产品外形尺寸规矩,无冷隔、气泡等缺陷。上述检测结果表明,采用本发明制作的铅管完全可以达到蓄电池生产的要求。
专利地区:河北
专利申请日期:2021-03-23
专利公开日期:2022-12-27
专利公告号:CN113130912B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




