 产学研创新服务平台(全国)


基于烟丝生产线的烟丝恒流量控制方法及装置
更新时间:2026-11-01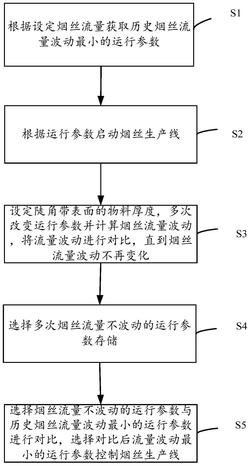 专利申请类型:发明专利;
地区:河北-保定;
源自:保定高价值专利检索信息库;
基于烟丝生产线的烟丝恒流量控制方法及装置
摘要:本发明公开了一种基于烟丝生产线的烟丝恒流量控制方法及装置,具体包括:根据设定烟丝流量获取历史烟丝流量波动最小的运行参数;根据运行参数启动烟丝生产线;设定陡角带表面的物料厚度,多次改变运行参数并计算烟丝流量波动,将流量波动进行对比,直到烟丝流量波动不再变化;选择多次烟丝流量不波动的运行参数存储;选择烟丝流量不波动的运行参数与历史烟丝流量波动最小的运行参数进行对比,选择对比后流量波动最小的运行参数控制烟丝生产线。本发明实现烟丝流量波动最小。
专利类型:发明专利
专利申请号:CN202210479795.3
专利申请(专利权)人:河北白沙烟草有限责任公司保定卷烟厂
权利人地址:河北省保定市玉兰大街769号
专利发明(设计)人: 金立杰 ,许龙 ,张江涛 ,许旭 ,李盈盈 ,肖金利 ,李梅 ,柴红立
主权利要求:基于烟丝生产线的烟丝恒流量控制方法及装置
技术领域
[0001] 本发明涉及烟丝恒流控制领域,尤其是涉及一种基于烟丝生产线的烟丝恒流量控制方法及装置。
背景技术
[0002] 作为卷烟生产企业,两香两料的比例施加、水分、温度的精准控制的前提是物料流量的恒定,这决定了卷烟成品的内在吸味的稳定和提升,因此在制丝生产过程中,恒流量控制系统是整条制丝生产线的关键核心之一,物料流量的波动越小,过程精度越高,产品质量的稳定性越高。恒流量系统是由控制型电子秤、计量管、陡角带、仓储式喂料机这四部分单机组成,控制型电子秤是核心,它的控制精度是重要的考核指标之一,在实际使用过程中,控制型电子秤根据设定流量调整带速度,确保电子秤的实际流量达到设定值,计量管垂直安装在电子秤上,是向电子秤供应物料的通道,计量管上间隔一定距离安装有三对光电管,当物料遮挡住不同高度的光电管时,光电管发出控制信号到陡角带的变频器,变频器输出不同的频率,调整陡角带电机产生三个速度,调整供给计量管的物料速度,具体情况是:当高中低三个光电管同时不被遮挡时,陡角带以高速运转(一般35Hz);当低料位光电管被遮挡时,陡角带以中速运转(一般25Hz),当低、中光电管同时被遮挡时,陡角带以低速运转(一般15Hz),当高中低三个光电管同时被遮挡时,陡角带延时0.5秒停止供料。高、中、低光电管分别对应陡角带的低、中、高的三种供料速度,计量管内的物料在高中低三个位置中间变化,由于物料高度不一样,造成电子秤上的物料密度不一样,控制型电子秤处于频繁的调速过程中,流量波动大。仓储式喂料机根据光电管的控制步进供料。经过对抽样数据的统计发现,在恒流量系统的控制下,烘丝前电子秤流量虽满足控制精度0.5%要求,但与行业先进水平有一定差距。
发明内容
[0003] 本发明的目的在于提供一种基于烟丝生产线的烟丝恒流量控制方法及装置,旨在解决烟丝恒流控制的问题。
[0004] 本发明提供一种基于烟丝生产线的烟丝恒流量控制方法,包括,
[0005] S1、根据设定烟丝流量获取历史烟丝流量波动最小的运行参数;
[0006] S2、根据运行参数启动烟丝生产线;
[0007] S3、设定陡角带表面的物料厚度,多次改变运行参数并计算烟丝流量波动,将流量波动进行对比,直到烟丝流量波动不再变化;
[0008] S4、选择多次烟丝流量不波动的运行参数存储;
[0009] S5、选择烟丝流量不波动的运行参数与历史烟丝流量波动最小的运行参数进行对比,选择对比后流量波动最小的运行参数控制烟丝生产线。
[0010] 本发明还提供一种基于烟丝生产线的烟丝恒流量控制系统,包括:
[0011] 获取模块:用于根据设定烟丝流量获取历史烟丝流量波动最小的运行参数;
[0012] 启动模块:用于根据运行参数启动烟丝生产线;
[0013] 对比模块:用于设定陡角带表面的物料厚度,多次改变运行参数并计算烟丝流量波动,将流量波动进行对比,直到烟丝流量波动不再变化;
[0014] 存储模块:用于选择多次烟丝流量不波动的运行参数存储;
[0015] 选择模块:用于选择烟丝流量不波动的运行参数与历史烟丝流量波动最小的运行参数进行对比,选择对比后流量波动最小的运行参数控制烟丝生产线。
[0016] 采用本发明实施例,实现烟丝流量波动最小。
[0017] 上述说明仅是本发明技术方案的概述,为了能够更清楚了解本发明的技术手段,而可依照说明书的内容予以实施,并且为了让本发明的上述和其它目的、特征和优点能够更明显易懂,以下特举本发明的具体实施方式。
附图说明
[0018] 为了更清楚地说明本发明具体实施方式或现有技术中的技术方案,下面将对具体实施方式或现有技术描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图是本发明的一些实施方式,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。
[0019] 图1是本发明实施例的一种基于烟丝生产线的烟丝恒流量控制方法的流程图;
[0020] 图2是本发明实施例的一种基于烟丝生产线的烟丝恒流量控制方法的对应装置示意图;
[0021] 图3是本发明实施例的基于烟丝生产线的烟丝恒流量控制装置的示意图。
[0022] 附图标记说明:
[0023] 310:获取模块;320:启动模块;330:对比模块;340:存储模块;350:选择模块。
具体实施方式
[0024] 下面将结合实施例对本发明的技术方案进行清楚、完整地描述,显然,所描述的实施例是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
[0025] 方法实施例
[0026] 根据本发明实施例,提供了一种基于烟丝生产线的烟丝恒流量控制方法,图1是本发明实施例的一种基于烟丝生产线的烟丝恒流量控制方法的流程图,如图1所示,具体包括:
[0027] S1、根据设定烟丝流量获取历史烟丝流量波动最小的运行参数;
[0028] S1具体包括:根据设定烟丝流量获取历史烟丝流量波动最小的烟丝流量参数、计量管内物料的高度参数、陡角带运行频率参数和料仓底带运行频率参数。
[0029] S2、根据运行参数启动烟丝生产线;
[0030] S3、设定陡角带表面的物料厚度,多次改变运行参数并计算烟丝流量波动,将流量波动进行对比,直到烟丝流量波动不再变化;
[0031] S3具体包括:设定陡角带表面的物料厚度,多次改变烟丝生产线运行参数,采集电子秤的烟丝流量数据,将改变电流后的烟丝流量波动与改变电流前的一段时间内的平均烟丝流量波动进行对比,若波动幅度变小,则继续往波动幅度小的方向调整,若幅度变大,则往波动幅度小的方向调整,直到烟丝流量波动不再变化。
[0032] 多次改变烟丝生产线运行参数具体包括:通过多次改变输出电流改变计量管内物料高度和陡角带频率。
[0033] 通过多次改变输出电流改变计量管内物料高度和陡角带频率进一步包括:确定料仓底带频率与陡角带频率的关联系数A,
[0034]
[0035] 料仓底带频率=陡角带频率×A;
[0036] 其中,料仓底带上的物料为圆弧形,L1:表示料仓内物料的截面积;底带上方装有成一条直线的三个超声波测距仪,H1、H2、H3分别为三个超声波传感器检测的同一截面左、中和右三个位置的物料高度;L2表示陡角带的宽度,陡角带物料的厚度ncm,L2×n表示陡角带物料的截面积。
[0037] S4、选择多次烟丝流量不波动的运行参数存储;
[0038] S5、选择烟丝流量不波动的运行参数与历史烟丝流量波动最小的运行参数进行对比,选择对比后流量波动最小的运行参数控制烟丝生产线。
[0039] 根据控制型电子秤的计量、控制原理,降低恒流量系统中电子秤的瞬时流量波动,关键是降低计量管内物料高度的变化频率,使供应电子秤物料的计量管内的物料高度保持不变,也就是经过控制型电子秤计量区域的物料的密度不变,根据这一理论,我们设计了基于自学习的恒流量控制系统,将原先分三部分独立控制的单机设备电子秤、陡角带、料仓底带采用一台PLC1200控制,它的核心是:系统基于物料状态、不同的设定流量、参数算法模型等数据,自动调整计量管高度、陡角带速度、料仓底带速度,速度由间断调整,变为跟踪一个目标值‑‑‑电子秤流量波动趋于零,进行联动、无极调速,改进后的恒流量系统只需要输入牌号和工艺参数,由程序模型自动调节。
[0040] 图2是本发明实施例的一种基于烟丝生产线的烟丝恒流量控制方法的对应装置示意图,如图2所示;
[0041] 1加装西门子AO模块
[0042] 模拟信号模块是工业控制系统中用于远程采集数据与控制电气的模块,提供模拟量采集输入,4‑20mA模拟量输出功能。原设备采用DI模块,输入信号为高中低三个光电管的开关量,改进后采用光栅,光栅输出的4‑20mA电流信号需要输入的PLC的AI模块,经过PLC的CPU处理后,用于控制陡角带变频器。
[0043] 2、加装FC302变频器
[0044] 采用FC302变频器,响应时间默认设置500毫秒。响应时间误差分为1.6ms,FC302变频器的输出根据输入的4‑20mA电流信号调整输出频率,保证计量管内的物料根据电子秤的设定流量稳定在一定高度,降低物料密度的波动幅度。
[0045] 3、加装光栅:
[0046] 采用SICKWT9‑N430光栅代替光电开关,用于检测计量管内物料高度、控制陡角带速度,解决陡角带频繁启停的问题。SICKWT9‑N430光栅4‑20mA输出信号对应物料高度10‑90cm,同时控制陡角带运行频率0‑25HZ间。
[0047] 4、加装三个超声波测距仪
[0048] 在料仓与陡角带的结合部位并排加装三个超声波测距仪,用于检测料仓物料高度,超声波测距仪输出4‑20mA模拟信号,将三个模拟量进行平均后的模拟信号乘以比例系数,用于控制料仓底带运行速度,实现料仓底带与陡角带的连续运转。
[0049] CPK是现代企业用于表示制程能力的指标,CPK值越大表示品质越佳,过程控制越稳。通过构建RBFNN三层前馈神经网络模型实现恒流量系统智能控制,前期对测试数据进行人工筛选,优选十组CPK最大的测试数据(见表一),每组数据包括CPK对应的目标流量、计量管物料高度、流量波动、陡角带运行频率等关键参数,作为前馈神经网络中间输入层参数,训练神经网络优选其中波动最小的一组数据,作为控制恒流量系统的初始控制参数,通过快速稳定计量管的物料高度,实现电子秤流量波动趋于零,从而达到恒流量控制的最优状态。并且该系统能将每次过程控制数据、控制结果进行分析,与已经存在的十组数据进行逐一对比,从而剔出其中CPK数据最小的一组,从而保证数据不断更新,恒流量控制系统稳定性越来越高。实现电子秤、陡角带与计量管、料仓底带等恒流量系统各单机设备的智适应联动控制。
[0050] 三部分单机控制,变为一个PLC1200控制,控制流程:恒流量控制系统启动时,首先根据设定的流量与前期存储的标签中CPK最优的一组的运行参数,确定设备启动时的计量管内物料的高度、陡角带运行频率、料仓底带运行频率,此时设备启动。设备运行120秒后(电子秤落料口出现物料),设备进入自学习的职能调整阶段:按照计量管高度的±1%进行调整光栅的输出电流,此时陡角带频率、料仓底带的频率相继变化,此时电子秤的流量波动发生变化,电子秤流量的波动与前120秒的平均波动进行对比,如果波动幅度变小,表明计量管内的物料高度调整方向满足要求,否则反方向调整。电子秤的流量波动、光栅检测到的计量管内的高度与陡角带的电机运行频率间采用RBFNN三层前馈神经网络模型控制,通过反复5次调整后,电子秤流量波动趋势不能减小后,恒流量控制系统将取其中最优的一组数据与初始参数进行对比,取其中最优的一组进行控制即:计量管的高度、陡角带频率做为控制参数进行运转。
[0051] 料仓底带与陡角带采用伺服技术,跟踪陡角带运转运行频率通过关联系数控制料仓底带运转,保证供料的稳定性。均料辊的耙钉距陡角带的距离就是陡角带在输送物料时物料的厚度,当调整好均料辊的位置后,物料的后度就确定了,在均料辊的调整下,陡角带的物料厚度10cm)。
[0052] 伺服技术中的关联系数控制方法:料仓底带与陡角带的关联系数A:(料仓底带上的物料为圆弧形,L1:表示料仓内物料的截
面积;底带上方装有成一条直线的三个超声波测距仪,H1、H2、H3分别为三个超声波传感器检测的同一截面左、中、右三个位置的物料高度;L2表示陡角带的宽度,陡角带物料的厚度
10cm,L2×10表示陡角带无聊的截面积),为了保证料仓底带供应陡角带的物料体积时刻一致,也就是体积流量稳定,在控制程序中,陡角带的运行频率f1乘以A后,就是料仓底带的运行频率。
[0053] f1=A×陡角带运行频率;
[0054] 从而实现陡角带在不需要任何机械连接的情况下,远程控制料仓底带的同步、变速运行。
[0055] 这样以电子秤的流量波动趋于零为目标,通过光栅调整、稳定计量管的物料、并调整陡角带的运行频率,而陡角带运行频率、超声波测距仪监测数据通过线性回归模型控制料仓底带运行频率,生产结束后,CPK与历史存储的10组数据对比,如果由于其中一组,本次CPK对应的流量、物料(计量管)高度、流量波动XminE、陡角带转速将被存储,数据差的一组被剔除。从而实现恒流量系统的自学习。
[0056] 恒流量控制系统原理
[0057] 恒流量系统主要由料仓、陡角带(提升机)、计量管、控制型电子秤组成,物料通过料仓底带输送到陡角带,陡角带按照计量管高、中、低光电管控制的低、中、高三速,将物料灌入计量管,计量管内一定高度的物料在电子秤皮带的带动下,通过电子秤,控制型电子秤根据设定的额定流量,实时调整电子秤带速,保证瞬时通过电子秤的物料保持一个恒定流量(设定的额定流量)。因此,控制型电子秤是核心,制丝线普遍采用四传感器的电子秤,物料的瞬时、累计重量计算方法如下:
[0058] 在tn至tn+1时间段内,
[0059]
[0060]
[0061]
[0062]
[0063] Wn=Vn×t×S截面积×ρ密度
[0064] tn是某一时刻,tn+1是下一时刻;tn和tn+1间隔很短,t表示时间(h),Qn表示瞬时流量(kg/h),Ct标识流量系数,进而得出tn到tn+1时间段内的物料累积量Wn,Pn表示tn时刻总瞬时重量(kg),Vt表示顺势流量,在tn至tn+1时间段内,对瞬时流量Qn进行定积分计算,n表示自然数,Pt瞬时重量;Vn:电子皮带秤速度;Vt:电子皮带秤瞬时速度;t:时间;S截面积:计量管出口面积;ρ密度:电子秤输送物料的密度。
[0065] 电子秤上的重量Pt由速度、时间、计量管的截面积以及物料密度共同决定的。电子秤的物料由计量管供给,在重力的作用下,计量管内物料的高、低导致物料的密度不同,物料密度ρ密度的变化,造成瞬时流量Vn频繁的波动,则控制精度降低。若物料波动为零、电子秤瞬时流量波动无限接近零时,物料流量的控制精度最高。
[0066] 在软件上,采用RBFNN三层前馈神经网络模型构建了机器自学习控制程序,恒流量控制系统可以自动设定和控制物料的高度,消除因计量管内物料高度的波动导致的流量波动问题。控制算法步骤如下:
[0067] (1)根据CPK、频率历史数据调用、分析,优化设定,输出初始化参数,启动恒流量系统。
[0068] (2)根据Wn=Vn×t×S截面积×ρ密度计算分析输出Wn,使用最小二乘法计算权值M及最优化实际输出,M为静态系数。
[0069] F(x)=WnM
[0070] (3)根据式(4)计算过程的均方误差,并找到产生最小误差的样本XminE,并存储标签,流量波动最小的作为XminE:
[0071]
[0072] (4)如果E
[0074] 表一、优选十组CPK最大的测试数据用于机器自学习训练
[0075]
[0076] 在应用基于智能化技术的恒流量控制系统后,电子秤波动大幅降低,且提高了控制精度,保证计量管高度、陡角带速度、料仓底带速度联动、无极调速,恒流量系统物料的波动达到0.18%,低于0.2%达到行业先进水平。
[0077] 装置实施例
[0078] 根据本发明实施例,提供了一种基于烟丝生产线的烟丝恒流量控制装置,图3是本发明实施例的基于烟丝生产线的烟丝恒流量控制装置的示意图,如图3所示:
[0079] 获取模块:用于根据设定烟丝流量获取历史烟丝流量波动最小的运行参数;
[0080] 获取模块具体用于:根据设定烟丝流量获取历史烟丝流量波动最小的烟丝流量参数、计量管内物料的高度参数、陡角带运行频率参数和料仓底带运行频率参数。
[0081] 启动模块:用于根据运行参数启动烟丝生产线;
[0082] 对比模块:用于设定陡角带表面的物料厚度,多次改变运行参数并计算烟丝流量波动,将流量波动进行对比,直到烟丝流量波动不再变化;
[0083] 对比模块具体用于:改变烟丝生产线运行参数,采集电子秤的烟丝流量数据,将改变电流后的烟丝流量波动与改变电流前的一段时间内的平均烟丝流量波动进行对比,若波动幅度变小,则继续往波动幅度小的方向调整,若幅度变大,则往波动幅度小的方向调整,直到烟丝流量波动不再变化。
[0084] 通过多次改变输出电流改变计量管内物料高度和陡角带频率。
[0085] 对比模块还用于:确定料仓底带频率与陡角带频率的关联系数A,
[0086]
[0087] 料仓底带频率=陡角带频率×A;
[0088] 其中,料仓底带上的物料为圆弧形,L1:表示料仓内物料的截面积;底带上方装有成一条直线的三个超声波测距仪,H1、H2、H3分别为三个超声波传感器检测的同一截面左、中和右三个位置的物料高度;L2表示陡角带的宽度,陡角带物料的厚度ncm,L2×n表示陡角带物料的截面积。
[0089] 存储模块:用于选择多次烟丝流量不波动的运行参数存储;
[0090] 选择模块:用于选择烟丝流量不波动的运行参数与历史烟丝流量波动最小的运行参数进行对比,选择对比后流量波动最小的运行参数控制烟丝生产线。
[0091] 本实施例所述计算机可读存储介质包括但不限于为:ROM、RAM、磁盘或光盘等。
[0092] 显然,本领域的技术人员应该明白,上述的本发明的各模块或各步骤可以用通用的计算装置来实现,它们可以集中在单个的计算装置上,或者分布在多个计算装置所组成的网络上,可选地,它们可以用计算装置可执行的程序代码来实现,从而,可以将它们存储在存储装置中由计算装置来执行,并且在某些情况下,可以以不同于此处的顺序执行所示出或描述的步骤,或者将它们分别制作成各个集成电路模块,或者将它们中的多个模块或步骤制作成单个集成电路模块来实现。这样,本发明不限制于任何特定的硬件和软件结合。
[0093] 最后应说明的是:以上各实施例仅用以说明本发明的技术方案,而非对其限制;尽管参照前述各实施例对本发明进行了详细的说明,本领域的普通技术人员应当理解:其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分或者全部技术特征进行等同替换;而这些修改或者替本发明各实施例技术方案,并不使相应技术方案的本质脱离本方案的范围。
专利地区:河北
专利申请日期:2022-05-05
专利公开日期:2022-12-27
专利公告号:CN114947163B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




