 产学研创新服务平台(全国)


隔膜及其制备方法与应用发明专利
更新时间:2026-11-01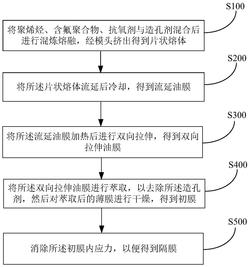 专利申请类型:发明专利;
地区:河北-保定;
源自:保定高价值专利检索信息库;
隔膜及其制备方法与应用
摘要:本发明公开了一种隔膜及其制备方法与应用,其中,所述隔膜采用组合物制备得到,所述组合物包括15~36重量份的聚烯烃、2~10重量份的含氟聚合物、58~79重量份的造孔剂和1~2重量份的抗氧剂。采用该组成的组合物来制备隔膜,使得到的隔膜在保持优异的机械性能和自关闭性能的同时,具有优异的电解液浸润性、吸液保液性和离子电导率,从而可以提高锂电池的循环性能和安全性。
专利类型:发明专利
专利申请号:CN202110239001.1
专利申请(专利权)人:乐凯胶片股份有限公司
权利人地址:河北省保定市竞秀区乐凯南大街6号
专利发明(设计)人: 周世蛟 ,李茜茜 ,胡玉涛 ,王月琴 ,宋红芹 ,王莉 ,王小记 ,李华锋 ,柳青
主权利要求:隔膜及其制备方法与应用
技术领域
[0001] 本发明属于锂离子电池技术领域,具体涉及一种隔膜及其制备方法与应用。
背景技术
[0002] 锂离子电池具有高比能量、长循环寿命、无记忆效应的特性以及安全、可靠且能快速充放电等优点,成为近年来新型电源技术的研究热点。锂离子电池的构成包括正极、负极、隔膜和电解质,隔膜作为正负极之间的阻隔物对锂离子电池的性能起到至关重要的作用,其性能直接影响到电池的容量和循环,特别是影响电池安全性能的重要因素。目前广泛应用于锂离子电池的隔膜主要为聚烯烃隔膜,其制备工艺分为干法和湿法两种。聚烯烃隔膜最大的缺点在于其浸润性差,吸电解液性能差,严重影响离子电导率的提高,因此,为了制备具有良好安全性能的高能量密度及大容量的二次电池,制备一种具有高离子电导率,使电池循环性能优异的隔膜极其重要。
[0003] CN105552277B在隔膜表面进行涂覆含氟聚合物来提高隔膜的安全性。PVDF(聚偏氟乙烯)涂覆的锂离子电池隔膜是在传统隔膜的基础上,经过特殊工艺处理表面涂覆PVDF的材料。PVDF涂覆层可与锂离子电池中电解质结合为稳定的凝胶质导电聚合物,显著提高锂离子电池的性能。与普通隔膜相比,PVDF涂覆隔膜具有以下优点:1、PVDF涂覆隔膜可以增加对电解液的吸液性和保液性,显著提高电池的安全性;2、PVDF涂覆隔膜明显提高电芯一致性;3、PVDF涂覆隔膜减少电池膨胀率,具有低的漏液气胀率;4、PVDF涂覆隔膜能够增加电池的循环性能;5、PVDF涂层可以粘接隔膜和极片,使得极片硬度变高,电池更薄更结实,方便加工和运输。虽然涂覆工艺成熟度非常高,但获取最终复合隔膜的工艺路线复杂且长,另外环保问题也难以避免,因此并不是一种经济的制备复合隔膜的最佳方案。
[0004] CN108695474A采用单一PVDF隔膜作为解决方案,与传统湿法聚烯烃类隔膜制备工艺类似(CN1867622B、CN103252173B),虽然PVDF隔膜解决了隔膜浸润性的问题,但是PVDF薄膜质地硬,生产过程中易开裂,生产难度大,另外采用单一PVDF材质的解决方案,失去了聚烯烃隔膜材质如优异的机械性能、自关闭性能等优点。
[0005] 因此,现有锂离子电池的隔膜有待改善。
发明内容
[0006] 本发明旨在至少在一定程度上解决相关技术中的技术问题之一。为此,本发明的一个目的在于提出一种隔膜及其制备方法与应用,该隔膜在保持优异的机械性能和自关闭性能的同时,具有优异的电解液浸润性、吸液保液性和离子电导率,从而可以提高锂电池的循环性能和安全性。
[0007] 在本发明的一个方面,本发明提出了一种隔膜。根据本发明的实施例,所述隔膜采用组合物制备得到,所述组合物包括:15~36重量份的聚烯烃、2~10重量份的含氟聚合物、58~79重量份的造孔剂和1~2重量份的抗氧剂。
[0008] 根据本发明实施例的隔膜,通过添加聚烯烃,可以使得到的隔膜具有优异的机械性能和自关闭性能;通过添加含氟聚合物,改善了隔膜的电解液浸润性、吸液保液性和离子电导率;同时通过添加造孔剂,造孔剂在制备隔膜的过程中被脱除,留下孔道,即形成锂离子传输通道,从而进一步提高了隔膜的离子电导率;另外通过添加抗氧剂,可以避免聚烯烃在制备隔膜的熔融过程中发生热氧降解。具体的,制备本申请隔膜的四种物料在高温混炼条件下形成均匀的溶液,在冷却时,聚烯烃和含氟聚合物与造孔剂发生相分离,聚合物基体形成连续相,造孔剂形成分散相,造孔剂经其良溶剂萃取除去,聚合物基体上形成纳米级微孔;并且本申请混合比例的聚烯烃与含氟聚合物在熔融混炼条件下,由于极性差异表现出不相容性,存在含氟聚合物向熔体表层迁移的现象,利用此现象作为分层材料的制备原理,将两种材料作为组合物的主体材料;同时由于聚烯烃与含氟聚合物在高温下加工,会产生活性自由基,造成材料力学性能下降,因此需要抗氧剂将活性自由基捕捉消耗,以保证材料的热氧稳定性。由此,本申请的隔膜在保持优异的机械性能和自关闭性能的同时,具有优异的电解液浸润性、吸液保液性和离子电导率,从而可以提高锂电池的循环性能和安全性。
[0009] 另外,根据本发明上述实施例的隔膜还可以具有如下附加的技术特征:
[0010] 在本发明的一些实施例中,所述聚烯烃与所述含氟聚合物的质量比为(3~9):1。由此,使隔膜具有优异的机械性能和自关闭性能的同时,具有优异的电解液浸润性、吸液保液性和离子电导率,从而提高锂电池的循环性能和安全性。
[0011] 在本发明的一些实施例中,所述聚烯烃满足下列至少之一:重均分子量为40~60万;分子量分布指数为7~9;熔融指数为0.5~2g/10min;熔点为135~145℃。由此,使隔膜具有优异的机械性能和自关闭性能。
[0012] 在本发明的一些实施例中,所述聚烯烃为高密度聚乙烯。由此,使隔膜具有优异的机械性能和自关闭性能。
[0013] 在本发明的一些实施例中,所述含氟聚合物满足下列至少之一:重均分子量为20~45万;熔融指数3~40g/10min;熔点为130~170℃。由此,可以改善隔膜的电解液浸润性、吸液保液性和离子电导率,进一步提高锂电池的循环性能和安全性。
[0014] 在本发明的一些实施例中,所述含氟聚合物包括聚偏氟乙烯均聚物和聚偏氟乙烯‑六氟丙烯共聚物中的至少之一。由此,可以改善隔膜的电解液浸润性、吸液保液性和离子电导率,进一步提高锂电池的循环性能和安全性。
[0015] 在本发明的一些实施例中,所述造孔剂包括石蜡油、大豆油和菜籽油中的至少之一。由此,可以在隔膜中留下孔道,提高了隔膜的离子电导率,从而提高锂电池的循环性能。
[0016] 在本发明的一些实施例中,所述抗氧剂包括主抗氧剂与辅抗氧剂,其中,所述主抗氧剂与所述辅抗氧剂的质量比为(2~3):1。由此,可以避免聚烯烃在制备隔膜的熔融过程中发生热氧降解。
[0017] 在本发明的一些实施例中,上述隔膜包括:芯部,所述芯部包括所述含氟聚合物且富集所述聚烯烃;表层,所述表层包覆在所述芯部的外围,并且所述表层包括所述聚烯烃且富集所述含氟聚合物,其中,在从芯部到所述表层的方向上,所述聚烯烃浓度依次降低,所述含氟聚合物浓度依次升高。由此,该隔膜具有高机械性能、高自关闭性能和高离子电导率,从而提高了锂电池的循环性能和安全性。
[0018] 在本发明的第二个方面,本发明提出了一种制备上述隔膜的方法。根据本发明的实施例,所述方法包括:
[0019] (1)将聚烯烃、含氟聚合物、抗氧剂与造孔剂混合后进行混炼熔融,经模头挤出得到片状熔体;
[0020] (2)将所述片状熔体流延后冷却,得到流延油膜;
[0021] (3)将所述流延油膜加热后进行双向拉伸,得到双向拉伸油膜;
[0022] (4)将所述双向拉伸油膜进行萃取,以去除所述造孔剂,然后对萃取后的薄膜进行干燥,得到初膜;
[0023] (5)消除所述初膜内应力,以便得到隔膜。
[0024] 根据本发明实施例的制备隔膜的方法,首先将聚烯烃、含氟聚合物、抗氧剂与造孔剂混合后进行混炼熔融,可以得到熔体,其中,聚烯烃可以使隔膜具有优异的机械性能和自关闭性能;含氟聚合物可以改善隔膜的电解液浸润性、吸液保液性和离子电导率;抗氧剂可以避免聚烯烃在后续熔融过程中发生热氧降解。同时制备本申请隔膜的四种物料在高温混炼条件下形成均匀的溶液,在冷却时,聚烯烃和含氟聚合物与造孔剂发生相分离,聚合物基体形成连续相,造孔剂形成分散相;并且本申请混合比例的聚烯烃与含氟聚合物在熔融混炼条件下,由于极性差异表现出不相容性,存在含氟聚合物向熔体表层迁移的现象,因此含氟聚合物与聚烯烃进行混炼熔融时会迁移至聚烯烃熔体的表面,该熔体经模头挤出后可得到芯部聚烯烃浓度高而表层含氟聚合物浓度高的片状熔体,将片状熔体流延后冷却,冷却后得到流延油膜,并将流延油膜加热后进行双向拉伸,即可得到双向拉伸油膜,然后将双向拉伸油膜进行萃取,以去除造孔剂,造孔剂被去除后,聚合物基体上形成纳米级微孔,即形成锂离子传输通道,从而可以提高隔膜的离子电导率,然后对萃取后的薄膜进行干燥,即可得到初膜,最后消除初膜内应力,即可得到具有优异的机械性能、自关闭性能、电解液浸润性、吸液保液性和离子电导率的隔膜。相较于传统工艺将含氟聚合物涂覆于聚烯烃表面或制成含氟聚合物隔膜后再与聚烯烃复合而成的隔膜或多层共挤制备隔膜的方式,其均利用具有粘合作用的聚合物如丙烯酸、聚乙烯醇等将涂层材料与基体隔膜粘接在一起,无论粘接多么紧密,涂层与基体隔膜之间的界面始终无法消除,锂离子穿过时需要克服界面电阻;本申请采用一步法工艺即可得到复合膜,操作简单且成本低廉,另外结合湿法隔膜的拉伸工艺条件调控可实现隔膜性能的在线控制,并且本申请得到的隔膜为含氟聚合物与聚烯烃树脂材料组成的一体化复合材料隔膜,不存在明显的层间界面,更有利于锂离子传输,离子电导率优于传统涂布型隔膜,另外本申请隔膜兼顾了传统含氟聚合物涂层隔膜采用的复合材料设计的优点,因此表现出更优异的电性能,尤其本申请隔膜的离子电导率更强,从而将其应用于锂电池可以提高锂电池的循环性能和安全性。
[0025] 另外,根据本发明上述实施例的制备隔膜的方法还可以具有如下附加的技术特征:
[0026] 在本发明的一些实施例中,在步骤(1)中,所述混炼熔融过程挤出的温度为200~220℃。由此,可以将聚烯烃、含氟聚合物、造孔剂和抗氧剂进行熔融,并保证一定的熔体粘度。
[0027] 在本发明的一些实施例中,在步骤(3)中,将所述流延油膜加热至90~110℃后进行双向拉伸,所述双向拉伸的纵拉比为(4.5~8.0):1,横拉比为(6.0~8.0):1。
[0028] 在本发明的第三个方面,本发明提出了一种锂电池。根据本发明的实施例,所述锂电池具有上述的隔膜。由此,该锂电池使用上述具有高机械性能、高自关闭性能、电解液浸润性、吸液保液性和高离子电导率的隔膜,从而具有良好的循环性能和高安全性。
[0029] 本发明的附加方面和优点将在下面的描述中部分给出,部分将从下面的描述中变得明显,或通过本发明的实践了解到。
附图说明
[0030] 本发明的上述和/或附加的方面和优点从结合下面附图对实施例的描述中将变得明显和容易理解,其中:
[0031] 图1是根据本发明的一个实施例的制备隔膜的方法流程示意图;
[0032] 图2是根据本发明的一个实施例的隔膜的结构示意图;
[0033] 图3是根据本发明的一个实施例的流延油膜的SEM图;
[0034] 图4是根据本发明的再一个实施例的流延油膜的SEM图;
[0035] 图5是根据本发明一个实施例的隔膜的SEM图。
具体实施方式
[0036] 下面详细描述本发明的实施例,所述实施例的示例在附图中示出,其中自始至终相同或类似的标号表示相同或类似的元件或具有相同或类似功能的元件。下面通过参考附图描述的实施例是示例性的,旨在用于解释本发明,而不能理解为对本发明的限制。
[0037] 在本发明的一个方面,本发明提出了一种隔膜。根据本发明的实施例,该隔膜采用组合物制备得到,所述组合物包括聚烯烃、含氟聚合物、造孔剂和抗氧剂。发明人发现,通过添加聚烯烃,可以得到的隔膜具有优异的机械性能和自关闭性能;通过添加含氟聚合物,改善了隔膜的电解液浸润性、吸液保液性和离子电导率;同时通过添加造孔剂,造孔剂在制备隔膜的过程中被脱除,留下孔道,即形成锂离子传输通道,从而进一步提高了隔膜的离子电导率;另外通过添加抗氧剂,可以避免聚烯烃在制备隔膜的熔融过程中发生热氧降解。具体的,制备本申请隔膜的四种物料在高温混炼条件下形成均匀的溶液,在冷却时,聚烯烃和含氟聚合物与造孔剂发生相分离,聚合物基体形成连续相,造孔剂形成分散相,造孔剂经其良溶剂萃取除去,聚合物基体上形成纳米级微孔;并且本申请混合比例的聚烯烃与含氟聚合物在熔融混炼条件下,由于极性差异表现出不相容性,存在含氟聚合物向熔体表层迁移的现象,利用此现象作为分层材料的制备原理,将两种材料作为组合物的主体材料;同时由于聚烯烃与含氟聚合物在高温下加工,会产生活性自由基,造成材料力学性能下降,因此需要抗氧剂将活性自由基捕捉消耗,以保证材料的热氧稳定性。
[0038] 根据本发明的实施例,上述组合物中聚烯烃的添加量为15~36重量份,优选为18~30重量份。发明人发现,若聚烯烃的添加量过少,会导致熔体粘度过低,难以成膜或成膜后力学性能差;而若聚烯烃的添加量过多,会导致熔体粘度过大,可加工性差。同时,聚烯烃的重均分子量为40~60万,优选为45~55万。发明人发现,若聚烯烃的重均分子量过小,将导致成膜后的隔膜力学性能差;而若聚烯烃的重均分子量过大,会造成体系粘度过大而难以加工。并且聚烯烃的分子量分布指数为7~9,优选为7.2~8.5。发明人发现,若聚烯烃的分子量分布指数过小,表明聚烯烃的分子量分布较窄,若分子量集中分布在低分子量范围,会使材料力学性能差;若分子量集中分布在高分子量范围,则会使材料加工难度提高;而若聚烯烃的分子量分布指数过大,低分子量部分内增塑作用过度,使得隔膜力学性能也会下降。同时,聚烯烃的熔融指数为0.5~2g/10min,优选为0.55~1.8g/10min。发明人发现,若聚烯烃的熔融指数过小,导致熔体粘度过大,流变性差,难以加工;而若聚烯烃的熔融指数过大,聚烯烃与含氟聚合物的粘度差异不明显,对含氟聚合物的迁移不利,对本申请的隔膜结构的实现起不到加成作用。另外,聚烯烃的熔点为135~145℃,优选为137~142℃。发明人发现,若聚烯烃的熔点过低,导致该隔膜的耐热性较差;而若聚烯烃的熔点过高,导致隔膜所需的自关闭温度变高,自关闭性能发挥将不如预期。需要说明的是,本领域技术人员可以根据实际需要对满足上述性能聚烯烃的具体类型进行选择,例如,聚烯烃为高密度聚乙烯。发明人发现,较其他类型聚烯烃,高密度聚乙烯的力学性能优异,主要体现在拉伸强度强、抗蠕变性好和耐穿刺性能好,而隔膜必备基本性能主要受聚烯烃密度、结晶度和相对分子质量的影响,随着这几项指标的提高,其力学性能增大,另外在热学特性方面高密度聚乙烯的相对分子质量和结晶度相对较高,耐热性能也相对较好,并且耐低温性能好,最低可达‑140℃。由此,采用该高密度聚乙烯可以在提高隔膜力学性能的同时保证其具有优异耐热耐低温性能。
[0039] 根据本发明的实施例,上述组合物中含氟聚合物的添加量为2~10重量份,优选为2.4~8.0重量份。发明人发现,若含氟聚合物的添加量过少,对隔膜极性的提高作用不明显,达不到增强隔膜吸液保液性能的目的,也无法提高隔膜离子电导率;而若含氟聚合物的添加量过多,分两种情况,一是含氟聚合物与聚烯烃会形成共连续相共混形态,而非基质分散共混形态,无法形成梯度浓度分布的隔膜分层结构;二是含氟聚合物构成材料的主体,虽可形成基质分散共混形态,并非本设计所需的外层为含氟聚合物富集层,芯部为聚烯烃富集层,另外材料的力学性能也因含氟聚合物添加量的增加而降低。进一步的,含氟聚合物的重均分子量为20~45万,优选为25~40万。发明人发现,若含氟聚合物的重均分子量过小,制得的隔膜在电解液浸泡下易被溶胀渗出脱离隔膜主体;而若含氟聚合物的重均分子量过大,迁移难度增大,得不到本申请的隔膜结构。同时,含氟聚合物的熔融指数3~40g/10min,优选为5~35g/10min。发明人发现,若含氟聚合物的熔融指数过小,熔体粘度过大且与聚烯烃熔融指数接近,导致含氟聚合物分子迁移受限,得不到本申请的隔膜结构;而若含氟聚合物的熔融指数过大,熔体粘度会过低,导致材料的力学性能下降,而且通常情况下,同种聚合物的分子量与熔融指数呈反相关的规律,熔融指数越大,分子量越小,制得的隔膜在电解液浸泡下越容易被溶胀渗出脱离隔膜主体。
[0040] 另外,含氟聚合物的熔点为130~170℃,优选为135~165℃。发明人发现,若含氟聚合物的熔点过低,隔膜耐高温性能差,而在热加工时,若受热时间过长,会导致没有充足的时间完成含氟聚合物分子的迁移;而若含氟聚合物的熔点过高,与聚烯烃熔点相差太大,实现共熔融的温度需要更高,则会出现热降解加剧,对材料力学性能产生影响。需要说明的是,本领域技术人员可以根据实际需要对含氟聚合物的具体类型进行选择,例如,含氟聚合物包括聚偏氟乙烯均聚物和聚偏氟乙烯‑六氟丙烯共聚物中的至少之一。发明人发现,该类含氟聚合物属于热塑性材料,与聚烯烃相同,可采用熔融加工成型,且熔融混炼的条件参数如温度范围相近;另外,该类含氟聚合物属于商品化成熟产品,易于获取。
[0041] 进一步地,上述组合物中聚烯烃与含氟聚合物的质量比为(3~9):1,优选为(3.1~8.9):1。发明人发现,若质量比过低,含氟聚合物会与聚烯烃形成共连续相,无法形成上述的梯度浓度分布的分层结构;而若质量比过高,无法起到预期的提高隔膜极性的作用。
[0042] 根据本发明的实施例,上述组合物中造孔剂的添加量为58~79重量份,优选为65~75重量份。发明人发现,若造孔剂的添加量过少,会导致熔体粘度过大,可加工性差,且会有造孔失败的风险;而若造孔剂的添加量过多,会导致熔体粘度过低,难以成膜或成膜后力学性能差。需要说明的是,本领域技术人员可以根据实际需要对造孔剂的具体类型进行选择,例如,造孔剂包括石蜡油、大豆油和菜籽油中的至少之一。发明人发现,从理化性质方面讲,该类造孔剂化学稳定性和热稳定性好;从安全环保经济方面讲,该类造孔剂无毒,且可回收重复利用;从造孔原理讲,该造孔剂满足与聚烯烃树脂的热致相分离原理,且易于被萃取,无残留,造孔效果佳;从获取便宜角度讲,价格便宜,且可供使用的牌号多,以便选择。
[0043] 根据本发明的实施例,上述组合物中抗氧剂的添加量为1~2重量份,优选为1.2~1.8重量份。发明人发现,若抗氧剂的添加量过少,抗氧效果不佳,聚合物仍会发生降解;而若抗氧剂的添加量过多,会产生浪费,不经济。具体的,上述抗氧剂包括主抗氧剂与辅抗氧剂,主抗氧剂和辅抗氧剂并用时,二者协同作用下抗氧效果佳,活性高的主抗氧剂可以有效地捕获氧化自由基或过氧自由基,活性低的辅抗氧剂能够供给氢原子,使高活性抗氧剂再生,即能保持长久的抗氧效能。其中,主抗氧剂与辅抗氧剂的质量比为(2~3):1,优选为(2.4~2.7):1。发明人发现,若主抗氧剂与辅抗氧剂质量比过小,相当于高活性的抗氧剂量少,导致在高温加工条件下,抗氧速率慢于降解速率;而若主抗氧剂与辅抗氧剂质量比过大,酚类的主抗氧剂过量会形成高共轭醌类基团,有颜色,在聚烯烃中可观察到黄色的色调。尽管加入亚磷酸酯后,通过配位反应和迈克尔加成反应破坏了发色体,降低黄色指数,但由于比例不合适,降色调不完全。需要说明的是,本领域技术人员可以根据实际需要对主抗氧剂与辅抗氧剂的具体类型进行选择,例如,主抗氧剂的型号包括1010、BHT、1076、CA、
702中的至少之一;辅抗氧剂的型号包括168、626、647、1035、604中的至少之一。发明人发现,通过在组合物中添加上述复合抗氧剂,可以避免聚烯烃在制备隔膜的熔融过程中发生热氧降解。
[0044] 进一步地,参考图2,上述隔膜包括:芯层100和表层200。
[0045] 根据本发明的实施例,芯层100包括含氟聚合物且富集聚烯烃。表层200包覆在芯部100的外围,并且表层200包括聚烯烃且富集含氟聚合物,其中,在从芯部100到表层200的方向上,聚烯烃浓度依次降低,含氟聚合物浓度依次升高。发明人发现,相较于传统工艺将含氟聚合物涂覆于聚烯烃表面或制成含氟聚合物隔膜后再与聚烯烃复合而成的隔膜或多层共挤制备隔膜的方式,其均利用具有粘合作用的聚合物如丙烯酸、聚乙烯醇等将涂层材料与基体隔膜粘接在一起,无论粘接多么紧密,涂层与基体隔膜之间的界面始终无法消除,锂离子穿过时需要克服界面电阻;本申请的隔膜为含氟聚合物与聚烯烃树脂材料组成的一体化复合材料隔膜,不存在明显的层间界面,更有利于锂离子传输,离子电导率优于传统涂布型隔膜,另外本申请隔膜兼顾了传统含氟聚合物涂层隔膜采用的复合材料设计的优点,因此表现出更优异的电性能,尤其本申请隔膜的离子电导率更强,从而将其应用于锂电池可以提高锂电池的循环性能和安全性。
[0046] 根据本发明实施例的隔膜,通过添加聚烯烃,可以使得到的隔膜具有优异的机械性能和自关闭性能;通过添加含氟聚合物,改善了隔膜的电解液浸润性、吸液保液性和离子电导率;同时通过添加造孔剂,造孔剂在制备隔膜的过程中被脱除,留下孔道,即形成锂离子传输通道,从而进一步提高了隔膜的离子电导率;另外通过添加抗氧剂,可以避免聚烯烃在制备隔膜的熔融过程中发生热氧降解。具体的,制备本申请隔膜的四种物料在高温混炼条件下形成均匀的溶液,在冷却时,聚烯烃和含氟聚合物与造孔剂发生相分离,聚合物基体形成连续相,造孔剂形成分散相,造孔剂经其良溶剂萃取除去,聚合物基体上形成纳米级微孔;并且本申请混合比例的聚烯烃与含氟聚合物在熔融混炼条件下,由于极性差异表现出不相容性,存在含氟聚合物向熔体表层迁移的现象,利用此现象作为分层材料的制备原理,将两种材料作为组合物的主体材料;同时由于聚烯烃与含氟聚合物在高温下加工,会产生活性自由基,造成材料力学性能下降,因此需要抗氧剂将活性自由基捕捉消耗,以保证材料的热氧稳定性。由此,本申请的隔膜在保持优异的机械性能和自关闭性能的同时,具有优异的电解液浸润性、吸液保液性和离子电导率,从而可以提高锂电池的循环性能和安全性。
[0047] 在本发明的第二个方面,本发明提出了一种制备上述隔膜的方法。根据本发明的实施例,参考图1,该方法包括:
[0048] S100:将聚烯烃、含氟聚合物、抗氧剂与造孔剂混合后进行混炼熔融,并经模头挤出
[0049] 该步骤中,通过将聚烯烃、含氟聚合物、抗氧剂与造孔剂混合后进行混炼熔融,可以得到熔体,熔体经模头挤出得到片状熔体。优选地,上述混炼熔融过程在双螺杆挤出机中进行。具体的,可以将聚烯烃、含氟聚合物、抗氧剂与造孔剂按一定比例预混合后供给至双螺杆挤出机,也可以经计量称按一定比例称量后分别供给至双螺杆挤出机,后者可以采用单一进料口喂料或者双进料口喂料的方式。发明人发现,在上述混炼熔融过程中,由于含氟聚合物具有高极性,与聚烯烃不相容,因此含氟聚合物与聚烯烃进行混炼熔融时会迁移至聚烯烃熔体的表面,即经模头挤出后可得到芯部聚烯烃浓度高而表层含氟聚合物浓度高的片状熔体,相较于传统工艺将含氟聚合物涂覆于聚烯烃表面或制成含氟聚合物隔膜后再与聚烯烃复合而成的隔膜或多层共挤制备隔膜的方式,本申请采用一步法工艺即可得到复合膜。需要说明的是,聚烯烃、含氟聚合物、抗氧剂与造孔剂的具体类型与混合比例同于上文描述,此处不再赘述。
[0050] 进一步地,所述混炼熔融过程挤出的温度为200~220℃,优选为210~215℃。发明人发现,若挤出温度过低,组合物混炼时塑化不良,影响材料表观和力学性能;而若挤出温度过高,造成组合物塑化过度,降解严重。
[0051] S200:将片状熔体流延后冷却
[0052] 该步骤中,通过将步骤S100得到的片状熔体流延至转动的铸片冷辊上进行冷却,即可得到流延油膜。另外,以10~30℃/min的速度进行缓慢降温得到的流延油膜的SEM图见图3,以30~60℃/min的速度进行快速降温得到的流延油膜的SEM图见图4。具体的,降温速率的大小决定热致相分离法过程的演变及最终的形态,表现为流延油膜的微观结构的不同,如图3与图4的SEM图,缓慢降温得到的油膜表面呈叶片状,聚合物相畴尺寸大,双拉后薄膜及最终隔膜平均孔径小;快速降温得到的油膜表面呈颗粒状,聚合物相畴尺寸小,双拉后薄膜及最终隔膜平均孔径大;根据锂电池体系的需要,隔膜平均孔径可以实现定制调控;降温速率也不宜过高,若降温速率过高,相分离起始温度下降,终止温度急剧降低,最终导致聚合物晶体在更低温度下进行结晶,不利于晶体的完善与增长,会导致片晶熔点低。优选流延冷却的温度为20~50℃。
[0053] S300:将流延油膜加热后进行双向拉伸
[0054] 该步骤中,通过将步骤S200得到的流延油膜加热后进行异步双向拉伸,即先纵向拉伸再横向拉伸或先横向拉伸再纵向拉伸,从而使分子链取向一致,得到双向拉伸油膜。发明人发现,相比于干法隔膜,本申请的湿法隔膜在厚度均匀性、力学性能(拉伸强度、抗穿刺强度)、透气性能、理化性能(润湿性、化学稳定性、安全性)等材料性质方面均更为优良,有利于电解液的吸液保液并改善锂电池的充放电及循环能力。此外,湿法隔膜的拉伸工艺条件调控可实现隔膜性能的在线控制。
[0055] 进一步地,将上述流延油膜加热至90~110℃,优选92~106℃后进行双向拉伸。发明人发现,若流延油膜加热温度过低,则会导致大分子链活动能力差,所需拉伸应力较大,容易产生打滑和受力不均匀而引起厚度公差及宽度不稳定;而若流延油膜加热温度过高,会使分子链的活动能力加剧,使粘性形变增加反而破坏取向。
[0056] 进一步地,上述双向拉伸的纵拉比为(4.5~8.0):1,优选为(5.0~7.9):1;横拉比为(6.0~8.0):1,优选为(6.5~7.9):1。发明人发现,若双向拉伸的纵拉比或横拉比过小,最终隔膜的低拉伸方向的力学性能差;而若双向拉伸的纵拉比或横拉比过大,由于异步拉伸的原因,任一方向的拉伸倍率过大,会导致另一方向的分子取向弱化,力学性能同样变差。
[0057] S400:将双向拉伸油膜进行萃取,然后对萃取后的薄膜进行干燥
[0058] 该步骤中,通过将双向拉伸油膜进行萃取,可以去除造孔剂,然后对萃取后的薄膜进行干燥,即可得到初膜。发明人发现,造孔剂被去除后会留下孔道,即形成锂离子传输通道,从而可以提高隔膜的离子电导率。需要说明的是,本领域技术人员可以对萃取剂的具体类型进行选择,例如,萃取剂为二氯甲烷。
[0059] S500:消除初膜内应力
[0060] 该步骤中,通过将干燥后的初膜经热定型工序进行消除内应力处理,冷却至室温后,即可得到热稳定好、收缩率低的隔膜(隔膜的SEM图见图5)。进一步地,所述热定型的温度为90~130℃,优选为100~129℃。所述热定型的时间为30~150s,优选为40~140s。
[0061] 发明人发现,首先将聚烯烃、含氟聚合物、抗氧剂与造孔剂混合后进行混炼熔融,可以得到熔体,其中,聚烯烃可以使隔膜具有优异的机械性能和自关闭性能;含氟聚合物可以改善隔膜的电解液浸润性、吸液保液性和离子电导率;抗氧剂可以避免聚烯烃在后续熔融过程中发生热氧降解。同时制备本申请隔膜的四种物料在高温混炼条件下形成均匀的溶液,在冷却时,聚烯烃和含氟聚合物与造孔剂发生相分离,聚合物基体形成连续相,造孔剂形成分散相;并且本申请混合比例的聚烯烃与含氟聚合物在熔融混炼条件下,由于极性差异表现出不相容性,存在含氟聚合物向熔体表层迁移的现象,因此含氟聚合物与聚烯烃进行混炼熔融时会迁移至聚烯烃熔体的表面,该熔体经模头挤出后可得到芯部聚烯烃浓度高而表层含氟聚合物浓度高的片状熔体,将片状熔体流延后冷却,冷却后得到流延油膜,并将流延油膜加热后进行双向拉伸,即可得到双向拉伸油膜,然后将双向拉伸油膜进行萃取,以去除造孔剂,造孔剂被去除后,聚合物基体上形成纳米级微孔,即形成锂离子传输通道,从而可以提高隔膜的离子电导率,然后对萃取后的薄膜进行干燥,即可得到初膜,最后消除初膜内应力,即可得到具有优异的机械性能、自关闭性能、电解液浸润性、吸液保液性和离子电导率的隔膜。相较于传统工艺将含氟聚合物涂覆于聚烯烃表面或制成含氟聚合物隔膜后再与聚烯烃复合而成的隔膜或多层共挤制备隔膜的方式,其均利用具有粘合作用的聚合物如丙烯酸、聚乙烯醇等将涂层材料与基体隔膜粘接在一起,无论粘接多么紧密,涂层与基体隔膜之间的界面始终无法消除,锂离子穿过时需要克服界面电阻;本申请采用一步法工艺即可得到复合膜,操作简单且成本低廉,另外结合湿法隔膜的拉伸工艺条件调控可实现隔膜性能的在线控制,并且本申请得到的隔膜为含氟聚合物与聚烯烃树脂材料组成的一体化复合材料隔膜,不存在明显的层间界面,更有利于锂离子传输,离子电导率优于传统涂布型隔膜,另外本申请隔膜兼顾了传统含氟聚合物涂层隔膜采用的复合材料设计的优点,因此表现出更优异的电性能,尤其本申请隔膜的离子电导率更强,从而将其应用于锂电池可以提高锂电池的循环性能和安全性。。
[0062] 在本发明的第三个方面,本发明提出了一种锂电池。根据本发明的实施例,所述锂电池具有上述的隔膜或采用上述方法得到的隔膜。由此,该锂电池使用上述具有高机械性能、高自关闭性能、电解液浸润性、吸液保液性和高离子电导率的隔膜,从而具有良好的循环性能和高安全性。需要说明的是,上述针对隔膜及其制备方法所描述的特征和优点同样适用于该锂离子电池,此处不再赘述。
[0063] 下面详细描述本发明的实施例,需要说明的是下面描述的实施例是示例性的,仅用于解释本发明,而不能理解为对本发明的限制。另外,如果没有明确说明,在下面的实施例中所采用的所有试剂均为市场上可以购得的,或者可以按照本文或已知的方法合成的,对于没有列出的反应条件,也均为本领域技术人员容易获得的。
[0064] 实施例1
[0065] 步骤1:将3600g聚乙烯(重均分子量为40万;分子量分布指数为8;熔融指数为2g/10min;熔点为135℃)、450g聚偏氟乙烯(重均分子量为20万;熔融指数40g/10min;熔点为
130℃)、5800g大豆油、150g抗氧剂(抗氧剂1010与抗氧剂168质量比2:1)混合后,供给至双螺杆挤出机中进行熔融混炼,经模头挤出(挤出温度为200℃)得到片状熔体;
[0066] 步骤2:将片状熔体流延至转动的铸片冷辊上进行冷却(冷却速率为10℃/min,流延冷却的温度为50℃),即可得到流延油膜;
[0067] 步骤3:流延油膜加热至110℃进行异步双向拉伸(纵拉比为8.0:1;横拉比为6.0:1),得到双向拉伸油膜;
[0068] 步骤4:将双向拉伸油膜用二氯甲烷进行萃取,然后对萃取后的薄膜进行干燥,得到初膜;
[0069] 步骤5:将干燥后的初膜经热定型工序(热定型温度为130℃;热定型时间为30s)进行消除内应力处理,冷却至室温,定型后收卷,获得厚度为19μm的表面含聚偏氟乙烯层的聚乙烯隔膜。
[0070] 实施例2
[0071] 步骤1:将1500g聚乙烯(重均分子量为60万;分子量分布指数为8.5;熔融指数为0.5g/10min;熔点为145℃)、500g聚偏氟乙烯(重均分子量为45万;熔融指数3g/10min;熔点为170℃)、7900g石蜡油、100g抗氧剂(抗氧剂CA与抗氧剂168质量比2.6:1)混合后,供给至双螺杆挤出机中进行熔融混炼,经模头挤出(挤出温度为220℃)得到片状熔体;
[0072] 步骤2:将片状熔体流延至转动的铸片冷辊上进行冷却(流延冷却的温度为20℃),即可得到流延油膜;
[0073] 步骤3:流延油膜加热至105℃进行异步双向拉伸(纵拉比为6.5:1;横拉比为7.0:1),得到双向拉伸油膜;
[0074] 步骤4:将双向拉伸油膜用二氯甲烷进行萃取,然后对萃取后的薄膜进行干燥,得到初膜;
[0075] 步骤5:将干燥后的初膜经热定型工序(热定型温度为120℃;热定型时间为100s)进行消除内应力处理,冷却至室温,定型后收卷,获得厚度为20μm的表面含聚偏氟乙烯层的聚乙烯隔膜。
[0076] 实施例3
[0077] 步骤1:将3000g聚乙烯(重均分子量为50万;分子量分布指数为7;熔融指数为1.0g/10min;熔点为140℃)、1000g聚偏氟乙烯‑六氟丙烯共聚物(重均分子量为30万;熔融指数15g/10min;熔点为160℃)、5800g菜籽油、200g抗氧剂(抗氧剂1076与抗氧剂626质量比
3:1)混合后,供给至双螺杆挤出机中进行熔融混炼,经模头挤出(挤出温度为215℃)得到片状熔体;
[0078] 步骤2:将片状熔体流延至转动的铸片冷辊上进行冷却(流延冷却的温度为30℃),即可得到流延油膜;
[0079] 步骤3:流延油膜加热至100℃进行异步双向拉伸(纵拉比为4.5:1;横拉比为8.0:1),得到双向拉伸油膜;
[0080] 步骤4:将双向拉伸油膜用二氯甲烷进行萃取,然后对萃取后的薄膜进行干燥,得到初膜;
[0081] 步骤5:将干燥后的初膜经热定型工序(热定型温度为125℃;热定型时间为60s)进行消除内应力处理,冷却至室温,定型后收卷,获得厚度为24μm的表面含聚偏氟乙烯‑六氟丙烯层的聚乙烯隔膜。
[0082] 实施例4
[0083] 步骤1:将1800g聚乙烯(重均分子量为60万;分子量分布指数为8.5;熔融指数为0.5g/10min;熔点为145℃)、200g聚偏氟乙烯‑六氟丙烯共聚物(重均分子量为40万;熔融指数5.0g/10min;熔点为165℃)、7850g石蜡油、150g抗氧剂(抗氧剂702与抗氧剂626质量比
2.8:1)混合后,供给至双螺杆挤出机中进行熔融混炼,经模头挤出(挤出温度为215℃)得到片状熔体;
[0084] 步骤2:将片状熔体流延至转动的铸片冷辊上进行冷却(流延冷却的温度为30℃),即可得到流延油膜;
[0085] 步骤3:流延油膜加热至105℃进行异步双向拉伸(纵拉比为6.0:1;横拉比为7.0:1),得到双向拉伸油膜;
[0086] 步骤4:将双向拉伸油膜用二氯甲烷进行萃取,然后对萃取后的薄膜进行干燥,得到初膜;
[0087] 步骤5:将干燥后的初膜经热定型工序(热定型温度为110℃;热定型时间为120s)进行消除内应力处理,冷却至室温,定型后收卷,获得厚度为22μm的表面含聚偏氟乙烯‑六氟丙烯层的聚乙烯隔膜。
[0088] 对比例
[0089] 步骤1:将3000g聚乙烯(重均分子量为60万;分子量分布指数为8.5;熔融指数为0.5g/10min;熔点为145℃)、6900g石蜡油、100g抗氧剂(抗氧剂1010与抗氧剂168质量比2:
1)混合后,供给至双螺杆挤出机中进行熔融混炼,经模头挤出(挤出温度为215℃)得到片状熔体;
[0090] 步骤2:将片状熔体流延至转动的铸片冷辊上进行冷却(流延冷却的温度为30℃),即可得到流延油膜;
[0091] 步骤3:流延油膜加热至105℃进行异步双向拉伸(纵拉比为7.2:1;横拉比为7.3:1),得到双向拉伸油膜;
[0092] 步骤4:将双向拉伸油膜用二氯甲烷进行萃取,然后对萃取后的薄膜进行干燥,得到初膜;
[0093] 步骤5:将干燥后的初膜经热定型工序(热定型温度为120℃;热定型时间为100s)进行消除内应力处理,冷却至室温,定型后收卷,获得聚乙烯隔膜。
[0094] 步骤6:称取10g表面活性剂聚氧乙烯醚缓慢加入到3000mL纯水中,搅拌均匀后缓慢加入90g聚偏氟乙烯(重均分子量为30万;熔融指数15g/10min;熔点为160℃),搅拌均匀后得到聚偏氟乙烯预分散液;
[0095] 步骤7:称取40g分散剂 3310和20g增稠剂羧甲基纤维素缓慢加入到聚偏氟乙烯预分散液中,搅拌均匀后得到混合溶液;
[0096] 步骤8:将步骤(7)得到的混合溶液供给至砂磨机中进行砂磨得到砂磨液,并向砂磨液中缓慢加入60g粘结剂丙烯酸聚合物乳液(固含量55‑60wt%),搅拌均匀后对粘度和聚偏氟乙烯的含量进行微调(微调后粘度为0.2Pa·S;聚偏氟乙烯的含量为100g),静置消泡,得到聚偏氟乙烯浆料;
[0097] 步骤9:将聚偏氟乙烯浆料对步骤(5)得到的聚乙烯隔膜进行双面涂布,干燥获得厚度为18μm的涂布型隔膜。
[0098] 对实施例1‑4与对比例得到的聚乙烯隔膜或者涂布型隔膜进行的力学性能、透气性能、离子电导率以及膜电阻等性能测试结果如表1所示:
[0099] 表1实施例1‑4与对比例的隔膜性能测试结果
[0100] 项目 实施例1 实施例2 实施例3 实施例4 对比例厚度μm 19 20 24 22 18
透气度S/100cc 219.0 235.6 243.1 252.4 230.5
针刺强度gf 700 705 725 718 695
离子电导率mS/cm 1.033 1.151 1.13 0.740 0.586
膜电阻Ω 0.914 0.864 1.054 1.478 1.240
[0101] 在本说明书的描述中,参考术语“一个实施例”、“一些实施例”、“示例”、“具体示例”、或“一些示例”等的描述意指结合该实施例或示例描述的具体特征、结构、材料或者特点包含于本发明的至少一个实施例或示例中。在本说明书中,对上述术语的示意性表述不必须针对的是相同的实施例或示例。而且,描述的具体特征、结构、材料或者特点可以在任一个或多个实施例或示例中以合适的方式结合。此外,在不相互矛盾的情况下,本领域的技术人员可以将本说明书中描述的不同实施例或示例以及不同实施例或示例的特征进行结合和组合。
[0102] 尽管上面已经示出和描述了本发明的实施例,可以理解的是,上述实施例是示例性的,不能理解为对本发明的限制,本领域的普通技术人员在本发明的范围内可以对上述实施例进行变化、修改、替换和变型。
专利地区:河北
专利申请日期:2021-03-04
专利公开日期:2022-12-23
专利公告号:CN113140864B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




