 产学研创新服务平台(全国)


一种无纺布熔喷成型方法发明专利
更新时间:2026-09-13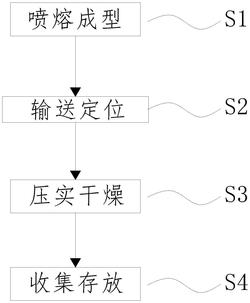 专利申请类型:发明专利;
地区:江苏-宿迁;
源自:宿迁高价值专利检索信息库;
一种无纺布熔喷成型方法
摘要:本发明涉及一种无纺布熔喷成型方法,其使用了一种无纺布熔喷成型装置,该无纺布熔喷成型装置包括安装底板、支撑柱、支撑板、定位机构和干燥机构,本发明可解决在进行无纺布熔喷成型过程中,由于喷熔无纺布在喷熔成型后的表面温度相对较高,难以保证无纺布在输送的过程中能得到均匀的干燥冷却效果,避免左右冷却不均匀导致无纺布发生褶皱变形,影响后期的使用效果,而且由于无纺布无连续成型加工作业,难以在有效的空间内对大量的无纺布进行连续均匀的干燥作业,也难以对无纺布的上下表面同时进行干燥冷却作业,进一步加快无纺布干燥冷却作业的作业效率等问题。
专利类型:发明专利
专利申请号:CN202110018608.7
专利申请(专利权)人:江苏金美达新材料有限公司
权利人地址:江苏省宿迁市泗洪县经济开发区淮河西路21号
专利发明(设计)人: 龚建设 ,李树昊
主权利要求:一种无纺布熔喷成型方法
技术领域
[0001] 本发明涉及无纺布成型技术领域,具体的说是一种无纺布熔喷成型方法。
背景技术
[0002] 无纺布又称不织布、针刺棉等,是由定向的或随机的纤维而构成。因具有布的外观和某些性能而称其为布。无纺布具有防潮、透气、柔韧、质轻、不助燃、容易分解、无毒无刺激性、色彩丰富、价格低廉、可循环再用等特点。多采用聚丙烯(pp材质)粒料为原料,经高温熔融、喷丝、铺纲、热压卷取连续一步法生产而成。
[0003] 在无纺布喷熔成型后需及时对其进行干燥定型作业,目前的喷熔无纺布往往都是在进行输送的过程中采用自然冷却的方式进行干燥作业,在此过程中,往往会存在如下问题:
[0004] 1)由于喷熔无纺布在喷熔成型后的表面温度相对较高,采用自然干燥冷却的方式往往会增加较长的冷却周期,而且难以保证无纺布在输送的过程中能得到均匀的干燥冷却效果,避免左右冷却不均匀导致无纺布发生褶皱变形,影响后期的使用效果。
[0005] 2)传统的无纺布冷却干燥的过程中,由于无纺布无连续成型加工作业,难以在有效的空间内对大量的无纺布进行连续均匀的干燥作业,也难以对无纺布的上下表面同时进行干燥冷却作业,进一步加快无纺布干燥冷却作业的作业效率。
发明内容
[0006] 为了解决上述问题,本发明提供了一种无纺布熔喷成型方法,可以解决上述背景技术中提出的问题。
[0007] 为了实现上述目的,本发明采用以下技术方案来实现:一种无纺布熔喷成型方法,其使用了一种无纺布熔喷成型装置,该无纺布熔喷成型装置包括安装底板、支撑柱、支撑板、定位机构和干燥机构,采用上述无纺布熔喷成型装置对无纺布熔喷成型作业时具体方法如下:
[0008] S1、喷熔成型:首先使用现有喷熔成型设备进行喷熔无纺布的加工制作;
[0009] S2、输送定位:使用现有拉伸输送机构对喷熔加工完成后的无纺布进行输送,并通过定位机构对无纺布的输送路径进行定位;
[0010] S3、压实干燥:在定位机构对无纺布定位完成后,通过现有输送机构拉动无纺布进行连续的输送作业,并通过干燥机构对贴合在定位机构上的无纺布进行干燥作业;
[0011] S4、收集存放:步骤S3完成后,通过人工将干燥完成后的无纺布进行收集存放;
[0012] 所述安装底板下端四周拐角处均匀设置有支撑柱,安装底板的上端对称安装有支撑板,支撑板之间通过滑动配合安装有定位机构,定位机构上均匀安装有干燥机构。
[0013] 所述的定位机构包括固定转轴、滑槽架、定位滑板、定位滑槽、连接架、定位滑杆、定位弹簧、定位绳、定位轮、固定轮、收卷轮、定位转轴、蜗轮、蜗杆、定位电机和定位筒,支撑板的内侧壁之间通过轴承均匀安装有固定转轴,且固定转轴为上下对称安装,位于固定转轴内侧的支撑板内侧壁对称设置有滑槽架,滑槽架内通过滑动配合对称安装有定位滑板,位于滑槽架外侧的支撑架上对称开设有定位滑槽,位于定位滑槽内侧的支撑板上通过轴承对称安装有定位滑杆,定位滑杆上通过滑动配合对称安装有连接架,位于连接架与支撑板之间的定位滑杆上均匀套设有定位弹簧,连接架的移动端位于定位滑槽内且位于支撑板内侧的连接架与定位滑板相连接,位于支撑板外侧的连接架上通过转动配合安装有定位轮,位于定位滑槽上下两端的支撑板上通过转动配合均匀安装有固定轮,位于定位滑槽一侧的支撑板上通过转动配合对称安装有定位转轴,定位转轴的上端安装有收卷轮,收卷轮上安装有定位绳,定位绳的另一端与支撑板相连接且定位绳的中部通过转动配合分别抵靠在定位轮与固定轮的侧壁上,定位转轴的下端通过花键对称安装有蜗轮,位于蜗轮外侧的支撑板上通过轴承安装有蜗杆,且蜗杆与蜗轮啮合传动,支撑板上通过电机座安装有定位电机,定位电机的输出轴通过联轴器与蜗杆相连接,左右对称安装的定位滑板之间通过定位筒相连接,定位筒上通过转动配合安装有干燥机构,本发明定位机构通过均匀设置在支撑板两侧的固定转轴可对无纺布在输送过程中的输送路径进行初步的定位作业,设置的定位弹簧可通过自身弹力使定位绳始终处于绷紧状态,设置的通过上下互相错位设置的定位筒可通过定位绳的传动作用进行向上和向下两个方向相反的同步运动,进一步使无纺布的上下表面同时贴合到定位筒的外壁上。
[0014] 所述的干燥机构包括压实滑架、压实滑块、压实弹簧、压实转轴、传动转轴、夹持齿轮、夹持齿条、夹持气缸、夹持转杆、夹持滑槽、夹持弹簧、夹持滑块、夹持转轴、干燥腔和储气槽,定位筒的两端端部通过轴承对称安装有传动转轴,位于定位筒内侧的传动转轴上通过花键对称安装有夹持齿轮,位于夹持齿轮之间的定位筒内通过滑动配合安装有夹持齿条,且夹持齿条分别与两侧的夹持齿轮啮合传动,定位筒内安装有夹持气缸,夹持气缸的输出轴与夹持齿条相连接,位于传动转轴外侧的定位筒内设置有干燥腔,定位筒内设置有储气槽,且储气槽与干燥腔相通,位于定位筒外侧的传动转轴上均匀安装有夹持转杆,夹持转杆的转动端均匀开设有夹持滑槽,夹持滑槽内通过该滑动配合均匀安装有夹持滑块,且夹持滑块与夹持转杆之间通过夹持弹簧相连接,左右对称安装的夹持滑块之间通过轴承安装有夹持转轴,位于夹持转杆内侧的定位筒上安装有压实滑架,压实滑架的下端通过滑动配合对称安装有压实滑块,压实滑块与压实滑架之间通过压实弹簧相连接,且左右对称安装的压实滑块之间通过轴承安装有压实转轴,通过压实转轴与夹持转轴同时对无纺布进行方向相反的推动作业可进一步使干燥输送过程中的无纺布处于绷紧状态,避免无纺布发生褶皱,通过储气槽的分配导向作用使干燥气体均匀进入到干燥腔中,进一步沿着定位筒的的侧壁均匀吹送到无纺布的上下表面上,进行无纺织的干燥作业。
[0015] 进一步的,所述的定位筒数量为三,位于两侧的定位筒与中部的定位筒运动方向相反,且与中部定位滑板相连的连接架的高度低于与两侧定位滑板相连的连接架的高度,通过上下错位安装的连接架可避免在相对移动的过程发生干涉。
[0016] 进一步的,所述的干燥腔沿定位筒的外壁周向均匀布置,设置的储气槽将干燥气体均匀导向通入到干燥腔内。
[0017] 进一步的,所述的支撑板上方的定位筒外壁与无纺布的下方外壁相贴合,支撑板下方的定位筒外壁与无纺布的上方外壁相贴合。
[0018] 进一步的,所述的定位轮位于固定轮之间,设置的定位弹簧可通过自身弹力使定位绳始终处于绷紧状态。
[0019] 进一步的,所述的夹持弹簧看通过自身弹力作用拉动夹持转轴在跟随夹持转杆进行转动的同时沿着定位筒的外壁进行自转,进一步使无纺布贴合到定位筒的外壁上。
[0020] 本发明的有益效果是:
[0021] 1.本发明设置的一种无纺布熔喷成型方法,本发明定位机构通过均匀设置在支撑板两侧的固定转轴可对无纺布在输送过程中的输送路径进行初步的定位作业,设置的定位弹簧可通过自身弹力使定位绳始终处于绷紧状态,设置的通过上下互相错位设置的定位筒可通过定位绳的传动作用进行向上和向下两个方向相反的同步运动,进一步使无纺布的上下表面同时贴合到定位筒的外壁上,通过在有限的空间内将无纺布弯曲拉伸,可进一步减少无纺布冷却干燥冷却作业时所占用的空间大小,提升空间的利用率,通过对无纺布上下表面同时进行干燥冷却作业可进一步提升无纺布干燥冷却作业的作业效率。
[0022] 2.本发明设置的一种无纺布熔喷成型方法,本发明干燥机构设置的压实弹簧可通过自身弹力作用推动对称安装的压实滑块同步沿着压实滑架的侧壁向外侧移动,进一步推动压实转轴始终抵靠在无纺布的侧壁上,通过夹持齿条与夹持齿轮之间的啮合传动使对称安装的传动转轴进行方向相反的同步转动,进一步带动对称安装在定位筒两端外侧的夹持转杆进行方向相反的同步转动,设置的夹持弹簧可通过自身弹力拉动夹持滑块沿着夹持滑槽向内侧移动,进一步拉动夹持转轴始终抵靠在无纺布的侧壁上,通过夹持转轴的抵靠作用可进一步使无纺布贴合在定位筒的外侧壁上,通过压实转轴与夹持转轴同时对无纺布进行方向相反的推动作业可进一步使干燥输送过程中的无纺布处于绷紧状态,避免无纺布发生褶皱,通过储气槽的分配导向作用使干燥气体均匀进入到干燥腔中,进一步沿着定位筒的的侧壁均匀吹送到无纺布的上下表面上,进行无纺织的干燥作业,进一步提升无纺布干燥作业的作业效率。
附图说明
[0023] 下面结合附图和实施例对本发明进一步说明。
[0024] 图1是本发明的流程图;
[0025] 图2是本发明整体结构主视图;
[0026] 图3是本发明的第一剖视图;
[0027] 图4是本发明的第二剖视图;
[0028] 图5是本发明图4的A处放大示意图;
[0029] 图6是本发明定位机构的第一局部立体结构示意图;
[0030] 图7是本发明定位机构的第二局部立体结构示意图;
[0031] 图8是本发明干燥机构的局部立体结构示意图。
具体实施方式
[0032] 为了使本发明所要解决的技术问题、技术方案及有益效果更加清楚明白,以下结合附图及实施例,对本发明进行进一步详细说明,应当理解,此处所描述的具体实施例仅仅用以解释本发明,并不用于限定本发明。
[0033] 参阅1‑8所示,一种无纺布熔喷成型方法,其使用了一种无纺布熔喷成型装置,该无纺布熔喷成型装置包括安装底板1、支撑柱2、支撑板3、定位机构4和干燥机构5,采用上述无纺布熔喷成型装置对无纺布熔喷成型作业时具体方法如下:
[0034] S1、喷熔成型:首先使用现有喷熔成型设备进行喷熔无纺布的加工制作;
[0035] S2、输送定位:使用现有拉伸输送机构对喷熔加工完成后的无纺布进行输送,并通过定位机构4对无纺布的输送路径进行定位;
[0036] S3、压实干燥:在定位机构4对无纺布定位完成后,通过现有输送机构拉动无纺布进行连续的输送作业,并通过干燥机构5对贴合在定位机构4上的无纺布进行干燥作业;
[0037] S4、收集存放:步骤S3完成后,通过人工将干燥完成后的无纺布进行收集存放;
[0038] 所述安装底板1下端四周拐角处均匀设置有支撑柱2,安装底板1的上端对称安装有支撑板3,支撑板3之间通过滑动配合安装有定位机构4,定位机构4上均匀安装有干燥机构5。
[0039] 所述的定位机构4包括固定转轴4a、滑槽架4b、定位滑板4c、定位滑槽4d、连接架4e、定位滑杆4f、定位弹簧4g、定位绳4h、定位轮4j、固定轮4k、收卷轮4m、定位转轴4n、蜗轮
4p、蜗杆4q、定位电机4r和定位筒4t,支撑板3的内侧壁之间通过轴承均匀安装有固定转轴
4a,且固定转轴4a为上下对称安装,位于固定转轴4a内侧的支撑板3内侧壁对称设置有滑槽架4b,滑槽架4b内通过滑动配合对称安装有定位滑板4c,位于滑槽架4b外侧的支撑架上对称开设有定位滑槽4d,位于定位滑槽4d内侧的支撑板3上通过轴承对称安装有定位滑杆4f,定位滑杆4f上通过滑动配合对称安装有连接架4e,位于连接架4e与支撑板3之间的定位滑杆4f上均匀套设有定位弹簧4g,连接架4e的移动端位于定位滑槽4d内且位于支撑板3内侧的连接架4e与定位滑板4c相连接,位于支撑板3外侧的连接架4e上通过转动配合安装有定位轮4j,位于定位滑槽4d上下两端的支撑板3上通过转动配合均匀安装有固定轮4k,且固定轮4k位于定位轮4j的外侧,位于定位滑槽4d一侧的支撑板3上通过转动配合对称安装有定位转轴4n,定位转轴4n的上端安装有收卷轮4m,收卷轮4m上安装有定位绳4h,定位绳4h的另一端与支撑板3相连接且定位绳4h的中部通过转动配合分别抵靠在定位轮4j与固定轮4k的侧壁上,定位转轴4n的下端通过花键对称安装有蜗轮4p,位于蜗轮4p外侧的支撑板3上通过轴承安装有蜗杆4q,且蜗杆4q与蜗轮4p啮合传动,支撑板3上通过电机座安装有定位电机
4r,定位电机4r的输出轴通过联轴器与蜗杆4q相连接,左右对称安装的定位滑板4c之间通过定位筒4t相连接,定位筒4t上通过转动配合安装有干燥机构5。
[0040] 具体工作时,首先通过人工将喷熔成型后的无纺布从支撑板3一侧的固定转轴4a之间的间隙进行穿入,之后从支撑板3另一侧的固定转轴4a之间的间隙进行穿出,之后通过现有夹持输送设备对无纺布的端部进行夹持作业,之后,启动定位电机4r并使其正转,进一步带动蜗杆4q进行转动,蜗杆4q通过与蜗轮4p之间的啮合传动进一步带动定位转轴4n进行转动,进一步带动收卷轮4m进行转动,通过收卷轮4m实现对定位绳4h的放松作业,之后,通过定位弹簧4g的弹力回复作用进一步推动对称安装的连接架4e沿着定位滑杆4f向支撑板3的两端进行同步滑动,进一步通过定位滑板4c带动定位筒4t向支撑板3的上下两端进行同步滑动,在定位筒4t滑动的同时通过抵靠作用进一步使无纺布贴合到定位筒4t的外表面并使其进行同步移动,由于定位筒4t为同时向上下两个方向进行移动,故无纺布的上下表面均贴合在定位筒4t的外壁上。
[0041] 所述的干燥机构5包括压实滑架5a、压实滑块5b、压实弹簧5c、压实转轴5d、传动转轴5e、夹持齿轮5f、夹持齿条5g、夹持气缸5h、夹持转杆5j、夹持滑槽5k、夹持弹簧5m、夹持滑块5n、夹持转轴5p、干燥腔5q和储气槽5r,定位筒4t的两端端部通过轴承对称安装有传动转轴5e,位于定位筒4t内侧的传动转轴5e上通过花键对称安装有夹持齿轮5f,位于夹持齿轮5f之间的定位筒4t内通过滑动配合安装有夹持齿条5g,且夹持齿条5g分别与两侧的夹持齿轮5f啮合传动,定位筒4t内安装有夹持气缸5h,夹持气缸5h的输出轴与夹持齿条5g相连接,位于传动转轴5e外侧的定位筒4t内设置有干燥腔5q,定位筒4t内设置有储气槽5r,且储气槽5r与干燥腔5q相通,位于定位筒4t外侧的传动转轴5e上均匀安装有夹持转杆5j,夹持转杆5j的转动端均匀开设有夹持滑槽5k,夹持滑槽5k内通过该滑动配合均匀安装有夹持滑块
5n,且夹持滑块5n与夹持转杆5j之间通过夹持弹簧5m相连接,左右对称安装的夹持滑块5n之间通过轴承安装有夹持转轴5p,位于夹持转杆5j内侧的定位筒4t上安装有压实滑架5a,压实滑架5a的下端通过滑动配合对称安装有压实滑块5b,压实滑块5b与压实滑架5a之间通过压实弹簧5c相连接,且左右对称安装的压实滑块5b之间通过轴承安装有压实转轴5d。
[0042] 具体工作时,当定位筒4t带动无纺布移动的过程中,同步带动压实滑架5a进行移动,设置的压实弹簧5c可通过自身弹力作用推动对称安装的压实滑块5b同步沿着压实滑架5a的侧壁向外侧移动,进一步推动压实转轴5d始终抵靠在无纺布的侧壁上,当定位筒4t带动无纺布上下移动到合适的位置后,通过夹持气缸5h推动夹持齿条5g沿着定位筒4t的侧壁进行滑动,进一步通过夹持齿条5g与夹持齿轮5f之间的啮合传动使对称安装的传动转轴5e进行方向相反的同步转动,进一步带动对称安装在定位筒4t两端外侧的夹持转杆5j进行方向相反的同步转动,设置的夹持弹簧5m可通过自身弹力拉动夹持滑块5n沿着夹持滑槽5k向内侧移动,进一步拉动夹持转轴5p始终抵靠在无纺布的侧壁上,通过夹持转轴5p的抵靠作用可进一步使无纺布贴合在定位筒4t的外侧壁上,之后,通过人工向储气槽5r中通入干燥气体,进一步通过储气槽5r的分配导向作用使干燥气体均匀进入到干燥腔5q中,进行无纺织的干燥作业,之后,通过现有输送机构拉动干燥完成后的无纺布进行连续输送作业,并通过人工对其进行收集存放。
[0043] 以上显示和描述了本发明的基本原理、主要特征和优点。本行业的技术人员应该了解,本发明不受上述实施例的限制,上述实施例和说明书中的描述的只是说明本发明的原理,在不脱离本发明精神和范围的前提下,本发明还会有各种变化和改进,这些变化和改进都落入要求保护的本发明范围内。本发明要求保护范围由所附的权利要求书及其等效物界定。
专利地区:江苏
专利申请日期:2021-01-07
专利公开日期:2022-12-23
专利公告号:CN112877906B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




