 产学研创新服务平台(全国)


一种防水透气鞋面材料及制备方法发明专利
更新时间:2026-11-01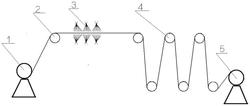 专利申请类型:发明专利;
地区:浙江-台州;
源自:台州高价值专利检索信息库;
一种防水透气鞋面材料及制备方法
摘要:本发明属于制鞋领域,具体涉及鞋面材料,并公开了一种防水透气鞋面材料及制备方法,首先利用聚对苯二甲酸乙二醇酯切片、尼龙6切片、聚氨酯弹性体切片热熔纺丝制备纺丝并织造鞋面基材织布;然后配制喷涂液,在喷涂液中分散有聚四氟乙烯乳液和单分散介孔二氧化硅纳米微球,利用聚氨酯聚合微发泡和开孔剂使得在鞋面基材织布表面形成开孔的贯通纳米微孔,单分散介孔二氧化硅纳米微球由于开孔剂会形成贯通的纳米通道,使得形成喷涂层具有透气性,用于鞋面材料时,外界的水一般为水珠,颗粒较大,由于水珠的表面张力的作用难以通过纳米微孔进入鞋内,从而实现了鞋面的透气防水性。
专利类型:发明专利
专利申请号:CN202010837416.4
专利申请(专利权)人:台州玖枫科技有限公司
权利人地址:浙江省台州市温岭市城东街道万昌中路808、810、812号(青商大厦三楼南面303-03室)
专利发明(设计)人: 林云岳
主权利要求:一种防水透气鞋面材料及制备方法
技术领域
[0001] 本发明属于制鞋领域,具体涉及鞋面材料,特别涉及一种防水透气鞋面材料及制备方法。
背景技术
[0002] 随着人们对运动健康的追求,鞋类用品逐步由皮鞋转化运动鞋类物品,人们在更多的时间喜欢穿着舒适的运动鞋。因此,近些年运动鞋的需求量急剧增长。运动鞋的舒适性主要体现在鞋底、鞋面材质的不同。运动鞋底采用了微发泡的聚氨、EVA,不但轻盈,而且回弹性、防滑性好。鞋面材质采用了纺织面料替代皮革,具有良好的透气通风效果、透气、吸湿,有利于及时排除足部汗水,纺织鞋面柔软而具有弹性,穿着更加贴合脚部,更加舒适。织鞋面材料不仅符合运动鞋常规的各种耐磨、透气舒适、轻量柔软等性能,而且纺织鞋面采用整体纺织完成,传统皮革鞋面采用部件拼接组成,因此纺织鞋面可节约加工成本,减少能源消耗,更加环保。从而使得纺织鞋面在制鞋领域应用得到了快速的发展。
[0003] 然而,不同于皮革、聚合物压制成型的鞋面,纺织鞋面在生产、使用中存在一些缺陷,主要表现在:由于纺织鞋面使用纤维进行纺织而成,纤维柔软,纺织得到的鞋面挺度较差,不容易形成同皮革、聚合物压制成型的鞋面一样保持鞋面形状,定型较差;纺织鞋面由于纺织特性,得到的鞋面料防水性较差。在雨天很容易浸入雨水。
[0004] 为了使纺织鞋面料具有较好的定型性,目前主要采用两个技术路线:一种技术是对纤维预涂热成型剂,通过在纤维表面预涂热成型粘接剂,在纺织后可以满足二次热成型定型要求。中国申请发明专利公开号CN111361189A公开了一种热熔结膜鞋面制作方法,在用于纺织鞋面网布的线在装有TPE热熔胶池中侵染,制得热熔胶纱体,将热熔胶纱体织成鞋面网布,制得热熔胶鞋面网布在预制的对应的模具热定型成型得到鞋面。然而预涂纤维,会影响纺织工艺,如何实现带胶的纤维稳定、高效的进行纺织机纺织是个较难的技术问题。而且,通过预涂纤维再纺织,得到的纺织鞋面的防水性仍然较差;另一种技术是目前制鞋企业常用涂膜法,是在纺织鞋面材的表面涂覆一层具有弹性和挺度的TPU薄膜,然后放置在热压模具,形成表面为TPU薄膜,内部为纺织纤维的鞋面材料。中国申请发明专利CN201610653962.6采用了在纺织面料上涂膜的方法,向纺织鞋面网布的线上淋洒TPE热熔胶再通过模压模具热压成型。尽管该鞋面加工制作简单,但由于纺织鞋面被热塑性膜覆盖,舒适性较差,透气性较差,掩盖了采用纺织面料做鞋材的透气、吸湿优势。
[0005] 为此,如何使纺织面料作为鞋面材料具有良好定型的同时保持优异的透气防水属性对推进纺织面料在运动类鞋面材的应用极为重要,也是目前各制鞋企业极为关切的热点。
发明内容
[0006] 为了推进纺织鞋面材料在运动鞋中的应用,使纺织面料作为鞋面材料在具有良好定型的同时保持优异的透气防水性,本发明提出一种防水透气鞋面材料,其特征是在纺织鞋面材料形成透气防水的纳米微孔,既保证了透气性,又对大颗粒水具有阻碍作用;进一步提出制备该防水透气鞋面材料的方法。
[0007] 首先,本发明提供一种防水透气鞋面材料的制备方法,其特征在于,包括以下具体步骤:
[0008] (1)将聚对苯二甲酸乙二醇酯切片、尼龙6切片、聚氨酯弹性体切片、纳米无机填料以质量比10‑20:3‑5:10‑15:0.5‑1混合,加入烘料机烘干5‑10h,至含水低于0.2%;
[0009] (2)将步骤(1)烘干料送入挤出机,使烘干料熔融成熔体,经喷丝板挤出,通过冷箱冷却,卷绕得到鞋面专用纤维;
[0010] (3)将步骤(2)得到的鞋面专用纤维通过针织机进行编织,制得成卷鞋面基材织布;
[0011] (4)将聚酯多元醇、扩链剂、催化剂、聚四氟乙烯乳液、开孔剂、单分散介孔二氧化硅纳米微球分散均匀,得到Ⅰ料备用;
[0012] (5)将二异氰酸酯加入密闭的搅拌器,设置温度70‑80℃,加入有机铋催化剂、聚醚多元醇在30‑40rpm下缓慢搅拌3‑5min,然后通过密闭管道输送至冷却储存罐,得到Ⅱ料密闭保存备用;
[0013] (6)将步骤(3)得到的成卷的鞋面基材织布放置在输送架,经辊筒牵引均匀输送,同时经预热辊加热至80‑90℃;将Ⅰ料和Ⅱ料混合后,随即在鞋面基材织布的双面喷涂;进一步经温度为100℃的多个加热辊筒连续牵引加热,使喷涂层熟化,卷取,得到一种防水透气鞋面材料。
[0014] 优选的,步骤(1)中所述纳米无机填料选用纳米碳酸钙、纳米硫酸钡、纳米云母粉中的至少一种;纳米无机材具有优异的界面性,用于增强纺丝的强度、耐磨性,在提升鞋材纺织面料的耐磨性方面具有优势。
[0015] 优选的,步骤(2)中所述挤出机的挤出熔融温度控制在185‑235℃之间;进一步优选的,所述挤出机的温度从进料到喷丝板的温度依次递增;其中第Ⅰ区的温度为185‑190℃、第Ⅱ区的温度为200‑210℃、第Ⅲ区的温度为215‑220℃、第Ⅳ区的温度为225‑230℃、第Ⅴ区的温度235℃、喷丝板的温度为235℃。
[0016] 优选的,步骤(2)中所述喷丝板的喷丝速度为400‑420m/min;所述鞋面专用纤维的纤度为150‑200D。
[0017] 优选的,步骤(4)中所述聚酯多元醇、扩链剂、催化剂、聚四氟乙烯乳液、开孔剂、介孔二氧化硅纳米管的配方按照重量份配制:聚酯多元醇40‑50份、扩链剂3‑4份、催化剂0.05‑0.1份、聚四氟乙烯乳液5‑8份、开孔剂0.3‑0.5份、单分散介孔二氧化硅纳米微球0.5‑
1.0份。
[0018] 进一步优选的,步骤(4)中所述聚酯多元醇为聚己二酸丁二醇酯;所述扩链剂为乙二醇;所催化剂为辛酸亚锡、二丁基二月桂酸锡、二醋酸二正丁基锡中至少一种;所述聚四氟乙烯乳液为浙江巨化提供的牌号为JF‑4DCB、固含量58‑62%的聚四氟乙烯乳液;所述开孔剂为上海晔兴实业有限公司提供的型号为ALLCHEM3350的开孔剂,其能够明显降低表面张力,促使泡沫破裂和单分散介孔二氧化硅纳米微球贯通,从而形成纳米通道,利于气体透过。
[0019] 优选的,步骤(5)中所述二异氰酸酯、有机铋催化剂、聚醚多元醇的配方按照重量份配制:二异氰酸酯40‑50份、有机铋催化剂0.02‑0.03份、聚醚多元醇15‑20份。
[0020] 进一步优选的,步骤(5)中所述二异氰酸酯选用二苯基甲烷‑4,4’‑二异氰酸酯(MDI)、苯二亚甲基二异氰酸酯(XDI)、异佛尔酮二异氰酸酯(IPDI)中的至少一种;所述有机铋催化剂为上海晔兴实业有限公司提供的型号为DABCOMB20的有机铋的羧酸盐;所述聚醚多元醇为聚氧化丙烯醚多元醇。
[0021] 优选的,步骤(6)中所述Ⅰ料和Ⅱ料以质量比1:1‑1.5混合,为防止提前聚合堵喷头,Ⅰ料和Ⅱ料一边混合,一边喷涂;Ⅰ料和Ⅱ料混合喷涂后,形成的涂层在加热和扩链剂作用下聚合并微发泡,由于开孔剂的作用,使未发泡的微孔形成开孔,同时单分散介孔二氧化硅纳米微球的纳米管道形成贯通的纳米通道,使得形成喷涂层具有透气性,用于鞋面材料时,鞋内的水汽由于水气颗粒非常细小,在贯通微孔毛细运动的作用下快速排除;而外界的水一般为水珠,颗粒较大,由于水珠的表面张力的作用难以通过纳米微孔进入鞋内,从而实现了鞋面的透气防水性。另外,涂层中含有聚四氟乙烯,促进疏水防水,同时可以有效防止污物粘附鞋面,进一步保持鞋面洁净不易被污染。
[0022] 优选的,步骤(6)中所述Ⅰ料和Ⅱ料混合喷涂在鞋面基材织布的表面,喷涂厚度控制在200‑300μm。
[0023] 优选的,步骤(6)中所述经温度为100℃的多个加热辊筒连续牵引加热,设置5‑8个加热辊筒,控制牵引速度,使织布在100℃加热3‑5min,以确保涂层充分聚合熟化。
[0024] 再者,本发明提供由上述方法制备得到的一种防水透气鞋面材料。纺织面料作为运动鞋的面材由于透气性能优良目前被广泛使用,然而纺织面料的防水性较差;为了保证纺织面料用于鞋面材料良好的透气性和防水性,本发明首先利用聚对苯二甲酸乙二醇酯切片、尼龙6切片、聚氨酯弹性体切片热熔纺丝制备纺丝并织造鞋面基材织布;然后配制喷涂液,在喷涂液中分散有聚四氟乙烯乳液和单分散介孔二氧化硅纳米微球,利用聚氨酯聚合微发泡和开孔剂使得在鞋面基材织布表面形成开孔的贯通纳米微孔,单分散介孔二氧化硅纳米微球由于开孔剂会形成贯通的纳米通道,使得形成喷涂层具有透气性,用于鞋面材料时,脚排出的汗液气体由于水气颗粒非常细小,在贯通微孔毛细运动的作用下快速排除;而外界的水一般为水珠,颗粒较大,由于水珠的表面张力的作用难以通过纳米微孔进入鞋内,从而实现了鞋面的透气防水性。另外,涂层中含有聚四氟乙烯,促进疏水防水,而且可以有效防止污物粘附鞋面,进一步保持鞋面洁净不易被污染。
[0025] 一种防水透气鞋面材料及制备方法,相比于现有技术,其突出的特点在于:本发明有效解决了纺织面料用于鞋材面料的透气防水要求。克服了目前直接涂覆防水层影响透气的问题;本发明选用了合理的聚对苯二甲酸乙二醇酯切片、尼龙6切片、聚氨酯弹性体切片配方纺丝纺织鞋面纺织步,鞋面弹性好,容易热定型,穿着舒适;本发明形成的透气防水层工艺易控,容易实现,成本低廉,制成的鞋面无毒环保,因此具有巨大的市场潜力。
附图说明
[0026] 以下结合附图对本发明的防水透气鞋面材料的表面喷涂处理工艺说明:
[0027] 图1是本发明防水透气鞋面材的表面喷涂处理工艺简图。图中:1‑输送架;2‑预热辊;3‑双面喷涂;4‑加热辊;5‑卷取。
具体实施方式
[0028] 本发明实施例所使用的部分原料如下:
[0029] 开孔剂ALLCHEM3350(上海晔兴实业有限公司提供);
[0030] 聚四氟乙烯乳液JF‑4DCB(浙江巨化提供,固含量58‑62%的);
[0031] 有机铋催化剂DABCOMB20(上海晔兴实业有限公司提供);
[0032] 单分散介孔二氧化硅纳米微球(江苏先丰纳米材料科技有限公司的样品)。
[0033] 为了使本技术领域的人员更好地理解本发明方案,下面将结合本发明实施例,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分的实施例,而不是全部的实施例。基于本发明的技术思路,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都应当属于本发明保护的范围。
[0034] 实施例1
[0035] (1)将聚对苯二甲酸乙二醇酯切片、尼龙6切片、聚氨酯弹性体切片、纳米硫酸钡以质量比15:3:10:0.5混合,加入烘料机烘干10h,至含水低于0.2%;
[0036] (2)将步骤(1)烘干料送入挤出机,使烘干料熔融成熔体,挤出机的温度从进料到喷丝板的温度依次递增;其中第Ⅰ区的温度为190℃、第Ⅱ区的温度为210℃、第Ⅲ区的温度为220℃、第Ⅳ区的温度为225℃、第Ⅴ区的温度235℃、喷丝板的温度为235℃;经喷丝板挤出,喷丝速度为400m/min;通过冷箱冷却,卷绕,得到纤度为150‑200D的鞋面专用纤维;
[0037] (3)将步骤(2)得到的鞋面专用纤维通过针织机进行编织,制得成卷鞋面基材织布;
[0038] (4)按照重量份,将分子量为3000的聚己二酸丁二醇酯聚酯40份、扩链剂乙二醇4份、催化剂辛酸亚锡0.1份、聚四氟乙烯乳液5份、开孔剂0.3份、单分散介孔二氧化硅纳米微球0.5份分散均匀,得到Ⅰ料备用;
[0039] (5)按照重量份,将二苯基甲烷‑4,4’‑二异氰酸酯(MDI)50份加入密闭的搅拌器,设置温度80℃,加入有机铋催化剂0.02份、聚氧化丙烯醚多元醇20份在40rpm下缓慢搅拌5min,然后通过密闭管道输送至冷却储存罐,得到Ⅱ料密闭保存备用;
[0040] (6)如附图1,将步骤(3)得到的成卷的鞋面基材织布放置在输送架,经辊筒牵引均匀输送,同时经预热辊加热至80℃;将Ⅰ料和Ⅱ料以质量比1:1.5混合后,随即在鞋面基材织布的双面喷涂,单面喷涂厚度控制在200μm;进一步经温度为100℃的加热辊筒连续牵引加热,控制牵引速度,使织布在100℃加热5min,以确保涂层充分聚合熟化,卷取,得到一种防水透气鞋面材料。
[0041] 实施例2
[0042] (1)将聚对苯二甲酸乙二醇酯切片、尼龙6切片、聚氨酯弹性体切片、纳米云母粉以质量比20:5:15:0.5混合,加入烘料机烘干10h,至含水低于0.2%;
[0043] (2)将步骤(1)烘干料送入挤出机,使烘干料熔融成熔体,挤出机的温度从进料到喷丝板的温度依次递增;其中第Ⅰ区的温度为190℃、第Ⅱ区的温度为210℃、第Ⅲ区的温度为220℃、第Ⅳ区的温度为225℃、第Ⅴ区的温度235℃、喷丝板的温度为235℃;经喷丝板挤出,喷丝速度为420m/min;通过冷箱冷却,卷绕,得到纤度为150‑200D的鞋面专用纤维;
[0044] (3)将步骤(2)得到的鞋面专用纤维通过针织机进行编织,制得成卷鞋面基材织布;
[0045] (4)按照重量份,将分子量为3000的聚己二酸丁二醇酯聚酯45份、扩链剂乙二醇3份、催化剂二醋酸二正丁基锡0.05份、聚四氟乙烯乳液5份、开孔剂0.3份、单分散介孔二氧化硅纳米微球0.5份分散均匀,得到Ⅰ料备用;
[0046] (5)按照重量份,将二苯基甲烷‑4,4’‑二异氰酸酯(MDI)50份加入密闭的搅拌器,设置温度80℃,加入有机铋催化剂0.02份、聚氧化丙烯醚多元醇15份在30rpm下缓慢搅拌5min,然后通过密闭管道输送至冷却储存罐,得到Ⅱ料密闭保存备用;
[0047] (6)将步骤(3)得到的成卷的鞋面基材织布放置在输送架,经辊筒牵引均匀输送,同时经预热辊加热至80℃;将Ⅰ料和Ⅱ料以质量比1:1.2混合后,随即在鞋面基材织布的双面喷涂,单面喷涂厚度控制在250μm;进一步经温度为100℃的多个加热辊筒连续牵引加热,控制牵引速度,使织布在100℃加热5min,以确保涂层充分聚合熟化,卷取,得到一种防水透气鞋面材料。
[0048] 实施例3
[0049] (1)将聚对苯二甲酸乙二醇酯切片、尼龙6切片、聚氨酯弹性体切片、纳米碳酸钙以质量比20:3:10:1混合,加入烘料机烘干10h,至含水低于0.2%;
[0050] (2)将步骤(1)烘干料送入挤出机,使烘干料熔融成熔体,挤出机的温度从进料到喷丝板的温度依次递增;其中第Ⅰ区的温度为185℃、第Ⅱ区的温度为200℃、第Ⅲ区的温度为215℃、第Ⅳ区的温度为225℃、第Ⅴ区的温度235℃、喷丝板的温度为235℃;经喷丝板挤出,喷丝速度为420m/min;通过冷箱冷却,卷绕,得到纤度为150‑200D的鞋面专用纤维;
[0051] (3)将步骤(2)得到的鞋面专用纤维通过针织机进行编织,制得成卷鞋面基材织布;
[0052] (4)按照重量份,将分子量为3000的聚己二酸丁二醇酯聚酯40份、扩链剂乙二醇4份、催化剂辛酸亚锡0.1份、聚四氟乙烯乳液6份、开孔剂0.3份、单分散介孔二氧化硅纳米微球1.0份分散均匀,得到Ⅰ料备用;
[0053] (5)按照重量份,将二苯基甲烷‑4,4’‑二异氰酸酯(MDI)50份加入密闭的搅拌器,设置温度70℃,加入有机铋催化剂0.02份、聚氧化丙烯醚多元醇‑20份在40rpm下缓慢搅拌5min,然后通过密闭管道输送至冷却储存罐,得到Ⅱ料密闭保存备用;
[0054] (6)将步骤(3)得到的成卷的鞋面基材织布放置在输送架,经辊筒牵引均匀输送,同时经预热辊加热至90℃;将Ⅰ料和Ⅱ料以质量比1:1混合后,随即在鞋面基材织布的双面喷涂,单面喷涂厚度控制在300μm;进一步经温度为100℃的多个加热辊筒连续牵引加热,控制牵引速度,使织布在100℃加热5min,以确保涂层充分聚合熟化,卷取,得到一种防水透气鞋面材料。
[0055] 对比例1
[0056] (1)将聚对苯二甲酸乙二醇酯切片、尼龙6切片、聚氨酯弹性体切片、纳米硫酸钡以质量比15:3:10:0.5混合,加入烘料机烘干10h,至含水低于0.2%;
[0057] (2)将步骤(1)烘干料送入挤出机,使烘干料熔融成熔体,挤出机的温度从进料到喷丝板的温度依次递增;其中第Ⅰ区的温度为190℃、第Ⅱ区的温度为210℃、第Ⅲ区的温度为220℃、第Ⅳ区的温度为225℃、第Ⅴ区的温度235℃、喷丝板的温度为235℃;经喷丝板挤出,喷丝速度为400m/min;通过冷箱冷却,卷绕,得到纤度为150‑200D的鞋面专用纤维;
[0058] (3)将步骤(2)得到的鞋面专用纤维通过针织机进行编织,制得成卷鞋面基材织布;
[0059] (4)按照重量份,将分子量为3000的聚己二酸丁二醇酯聚酯40份、扩链剂乙二醇4份、催化剂辛酸亚锡0.1份、聚四氟乙烯乳液5份、单分散介孔二氧化硅纳米微球0.5份分散均匀,得到Ⅰ料备用;
[0060] (5)按照重量份,将二苯基甲烷‑4,4’‑二异氰酸酯(MDI)50份加入密闭的搅拌器,设置温度80℃,加入有机铋催化剂0.02份、聚氧化丙烯醚多元醇20份在40rpm下缓慢搅拌5min,然后通过密闭管道输送至冷却储存罐,得到Ⅱ料密闭保存备用;
[0061] (6)将步骤(3)得到的成卷的鞋面基材织布放置在输送架,经辊筒牵引均匀输送,同时经预热辊加热至80℃;将Ⅰ料和Ⅱ料以质量比1:1.5混合后,随即在鞋面基材织布的双面喷涂,单面喷涂厚度控制在200μm;进一步经温度为100℃的加热辊筒连续牵引加热,控制牵引速度,使织布在100℃加热5min,以确保涂层充分聚合熟化,卷取,得到一种防水透气鞋面材料。
[0062] 对比例1为了验证开孔效果,没有加入开孔剂。
[0063] 对比例2
[0064] (1)将聚对苯二甲酸乙二醇酯切片、尼龙6切片、聚氨酯弹性体切片、纳米硫酸钡以质量比15:3:10:0.5混合,加入烘料机烘干10h,至含水低于0.2%;
[0065] (2)将步骤(1)烘干料送入挤出机,使烘干料熔融成熔体,挤出机的温度从进料到喷丝板的温度依次递增;其中第Ⅰ区的温度为190℃、第Ⅱ区的温度为210℃、第Ⅲ区的温度为220℃、第Ⅳ区的温度为225℃、第Ⅴ区的温度235℃、喷丝板的温度为235℃;经喷丝板挤出,喷丝速度为400m/min;通过冷箱冷却,卷绕,得到纤度为150‑200D的鞋面专用纤维;
[0066] (3)将步骤(2)得到的鞋面专用纤维通过针织机进行编织,制得成卷鞋面基材织布;
[0067] (4)按照重量份,将分子量为3000的聚己二酸丁二醇酯聚酯40份、扩链剂乙二醇4份、催化剂辛酸亚锡0.1份、聚四氟乙烯乳液5份、开孔剂0.3份分散均匀,得到Ⅰ料备用;
[0068] (5)按照重量份,将二苯基甲烷‑4,4’‑二异氰酸酯(MDI)50份加入密闭的搅拌器,设置温度80℃,加入有机铋催化剂0.02份、聚氧化丙烯醚多元醇20份在40rpm下缓慢搅拌5min,然后通过密闭管道输送至冷却储存罐,得到Ⅱ料密闭保存备用;
[0069] (6)将步骤(3)得到的成卷的鞋面基材织布放置在输送架,经辊筒牵引均匀输送,同时经预热辊加热至80℃;将Ⅰ料和Ⅱ料以质量比1:1.5混合后,随即在鞋面基材织布的双面喷涂,单面喷涂厚度控制在200μm;进一步经温度为100℃的加热辊筒连续牵引加热,控制牵引速度,使织布在100℃加热5min,以确保涂层充分聚合熟化,卷取,得到一种防水透气鞋面材料。
[0070] 对比例2没有加入单分散介孔二氧化硅纳米微球。
[0071] 参考GB/T5453(纺织织物透气性的测定)测试实施例1‑3、对比例1‑2得到的鞋面2
材料的透气率,测试面积为20cm,测试面两侧的压差为100Pa,测得的透气率如表1所示。
[0072] 参考GB/T12704.2‑2009(纺织品织物透湿性试验方法第2部分:蒸发法)中B方法倒杯法测试测试实施例1‑3、对比例1‑2得到的鞋面材料的透湿率,以单位面积、单位时间内透过水蒸气的量衡量,如表1所示。
[0073] 表1:
[0074] 检测样品 克重(g/㎡) 透气率(mm/s) 透湿性(g/m2·d)实施例1 375 250 4200
实施例2 386 232 4150
实施例3 392 220 4000
对比例1 375 36 1200
对比例2 370 460 5700
[0075] 参考GB/T4744‑2013(纺织品防水性能的检测和评价静水压法)测试测试实施例1‑3、对比例1‑2得到的鞋面材的防水性能,测试水温为27℃,水压上升速率为6.0kPa/min。
静水压和抗静水等级如表2所示。
[0076] 表2:
[0077] 检测样品 静水压(kPa) 抗静水压等级实施例1 48 4级,具有优异的抗静水压性能
实施例2 51 4级,具有优异的抗静水压性能
实施例3 52 4级,具有优异的抗静水压性能
对比例1 73 5级,具有优异的抗静水压性能
对比例2 14 2级,具有抗静水压性能
[0078] 通过上述测试,本发明技术方案得到的鞋材面料具有良好的透气防水性,综合性能优异。对比例1没有加入开孔剂,喷涂层聚合熟化微发泡时容易形成闭孔,使得得到的鞋面材防水效果好,但透气性明显变差。对比例2没有加入单分散介孔二氧化硅纳米微球,喷涂层聚合熟化微发泡时形成开孔,但由于没有加入单分散介孔二氧化硅纳米微球,分散的纳米微孔较少,微发泡的微孔较大,透气性好,但防水阻水效果有一定的降低。
[0079] 根据上述说明书的揭示和教导,本发明所属领域的技术人员还可以对上述实施方式进行变更和修改。因此,本发明并不局限于上面揭示和描述的具体实施方式,对本发明的一些修改和变更也应当落入本发明的权利要求的保护范围内。此外,尽管本说明书中使用了一些特定的术语,但这些术语只是为了方便说明,并不对本发明构成任何限制。
专利地区:浙江
专利申请日期:2020-08-19
专利公开日期:2022-12-23
专利公告号:CN111945436B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




