产学研创新服务平台(全国)


一种消除玻璃条纹缺陷的方法发明专利
更新时间:2026-11-01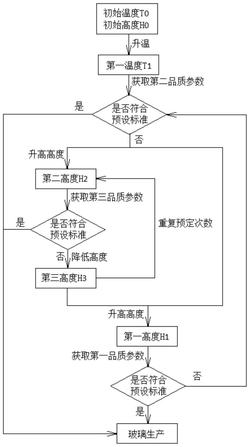 专利申请类型:发明专利;
地区:甘肃-天水;
源自:天水高价值专利检索信息库;
一种消除玻璃条纹缺陷的方法
摘要:本公开涉及一种消除玻璃条纹缺陷的方法,该方法通过多次调整玻璃液的温度以及搅拌棒的高度,实现了对玻璃液的充分搅拌,有效提升了搅拌后玻璃液的粘度均匀性,因此该方法能够有效消除玻璃制造过程中存在的条纹缺陷。
专利类型:发明专利
专利申请号:CN202110739343.X
专利申请(专利权)人:甘肃旭盛显示科技有限公司,东旭光电科技股份有限公司,东旭科技集团有限公司
权利人地址:甘肃省天水市天水经济技术开发区社棠工业园区润天西路
专利发明(设计)人: 张北斗 ,李俊生 ,杨道辉 ,李斌 ,韩春林
主权利要求:一种消除玻璃条纹缺陷的方法
技术领域
[0001] 本公开涉及玻璃制造技术领域,具体地,涉及一种在玻璃制造过程中消除玻璃条纹的方法。
背景技术
[0002] 条纹是评价液晶玻璃的一项重要指标,条纹的多少直接反映了玻璃生产工艺是否稳定可靠,当存在条纹缺陷的玻璃被制成面板后,面板点亮后会出现纹路,这会严重影响面板的显示效果。
[0003] 条纹是一种贯穿型缺陷,一旦出现条纹,则后续生产的每张玻璃上都会在相同的位置存在条纹缺陷,因此,需要在出现条纹后,立即对条纹缺陷进行消除处理。
发明内容
[0004] 本公开的目的是提供一种消除玻璃条纹缺陷的方法。
[0005] 为了实现上述目的,本公开提供一种消除玻璃条纹缺陷的方法,用于玻璃液搅拌装置,所述玻璃液搅拌装置具有初始高度为H0的搅拌棒,所述玻璃液搅拌装置中含有初始温度为T0的玻璃液,该方法包括:
[0006] S01、对所述玻璃液进行升温处理,得到温度为第一温度T1的玻璃液;
[0007] S02、将所述搅拌棒的高度升高至第一高度H1,并保持所述第一高度H1持续进行搅拌;
[0008] S03、在搅拌过程中,获取所述玻璃液对应的第一品质参数;
[0009] S04、判断所述第一品质参数是否符合预设标准,在所述第一品质参数符合所述预设标准时,执行操作S05,否则,重复操作S01~S03,直至所述第一品质参数符合所述预设标准;
[0010] S05、基于所述玻璃液进行玻璃生产。
[0011] 可选地,操作S01中,在对所述玻璃液进行升温处理时,升温速率为2~3℃/h,0℃≤T1‑T0≤10℃。
[0012] 可选地,在执行操作S01后,所述方法还包括:
[0013] 获取所述温度为第一温度T1的玻璃液对应的第二品质参数,并判断所述第二品质参数是否符合所述预设标准,在所述第二品质参数符合所述预设标准时,执行操作S05,否则,执行操作S02。
[0014] 可选地,操作S02中,所述将所述搅拌棒的高度升高至第一高度H1,包括:
[0015] 基于所述搅拌棒的当前高度,将所述搅拌棒的高度升高至第一高度H1,其中,0mm≤H1‑H0≤20mm。
[0016] 可选地,操作S02中,所述将所述搅拌棒的高度升高至第一高度H1,包括:
[0017] S021、基于所述搅拌棒的当前高度,将所述搅拌棒的高度升高至第二高度H2,其中,0mm≤H2‑H0≤20mm;
[0018] S022、基于所述第二高度H2,将所述搅拌棒的高度降低为至第三高度H3,其中,0mm≤H0‑H3≤10mm;
[0019] 重复上述操作S021~S022预定次数,然后基于最后一次执行所述操作S022后得到的第三高度H3,将所述搅拌棒的高度升高至第一高度H1,其中,0mm≤H1‑H0≤20mm。
[0020] 可选地,在每次执行操作S021后,基于调整后的高度,继续搅拌所述玻璃液100~120min,获取玻璃液对应的第三品质参数,并判断所述第三品质参数是否符合所述预设标准,在所述第三品质参数符合所述预设标准时,执行操作S05,否则,执行操作S022。
[0021] 可选地,在重复所述操作S021~S022的过程中,操作S201中得到的第二高度H2的数值随着重复次数的增加而变大。
[0022] 可选地,操作S03中,所述获取所述玻璃液对应的品质参数,包括:
[0023] S031、获取操作S02中搅拌后的玻璃液,并基于该玻璃液制备玻璃板;
[0024] S032、对所述玻璃板进行条纹检测,得到条纹检测结果;
[0025] S033、基于所述条纹检测结果,确定所述玻璃板的品质参数,以作为所述玻璃液对应的品质参数。
[0026] 可选地,操作S04中,在所述品质参数符合所述预设标准时,还包括如下操作:
[0027] S041、将所述玻璃液的温度降低至初始温度T0;
[0028] S042、将所述搅拌棒的高度降低至初始高度H0;
[0029] 然后再执行操作S05。
[0030] 可选地,操作S041中,在将所述玻璃液的温度降低至初始温度T0时,温度降低的速率为1~2℃/天;
[0031] 在将所述搅拌棒的高度降低至初始高度H0时,高度降低的速率为2~3mm/天。
[0032] 通过上述技术方案,本公开通过多次调整玻璃液的温度以及搅拌棒的高度,实现了对玻璃液的充分搅拌,有效提升了搅拌后玻璃液的粘度均匀性,因此本公开的方法能够有效消除玻璃制造过程中存在的条纹缺陷。
[0033] 本公开的其他特征和优点将在随后的具体实施方式部分予以详细说明。
附图说明
[0034] 附图是用来提供对本公开的进一步理解,并且构成说明书的一部分,与下面的具体实施方式一起用于解释本公开,但并不构成对本公开的限制。在附图中:
[0035] 图1是本公开实施例中消除玻璃条纹缺陷的方法的流程图;
[0036] 图2是本公开实施例中利用初始玻璃液制备的初始玻璃板的示意图;
[0037] 图3是本公开实施例中消除条纹缺陷后的玻璃板的示意图。
具体实施方式
[0038] 以下对结合附图本公开的具体实施方式进行详细说明。应当理解的是,此处所描述的具体实施方式仅用于说明和解释本公开,并不用于限制本公开。
[0039] 图1示意性示出了本公开的消除玻璃条纹缺陷的方法,如图1所示,本公开提供一种消除玻璃条纹缺陷的方法,用于玻璃液搅拌装置,所述玻璃液搅拌装置具有初始高度为H0的搅拌棒,所述玻璃液搅拌装置中含有初始温度为T0的玻璃液,该方法包括:S01、对所述玻璃液进行升温处理,得到温度为第一温度T1的玻璃液;S02、将所述搅拌棒的高度升高至第一高度H1,并保持所述第一高度H1持续进行搅拌;S03、在搅拌过程中,获取所述玻璃液对应的第一品质参数;S04、判断所述第一品质参数是否符合预设标准,在所述第一品质参数符合所述预设标准时,执行操作S05,否则,重复操作S01~S03,直至所述第一品质参数符合所述预设标准;S05、基于所述玻璃液进行玻璃生产。
[0040] 本公开通过多次调整玻璃液的温度以及搅拌棒的高度,实现了对玻璃液的充分搅拌,这能够有效提升搅拌后玻璃液的粘度均匀性,从而能够有效消除玻璃制造过程中存在的条纹缺陷。
[0041] 其中,对玻璃液进行升温处理,不仅能够使玻璃液的温度分布均匀,还能在一定程度上降低玻璃液的粘度,使得玻璃液更容易在搅拌条件下被混匀;改变搅拌棒高度并对玻璃液进行搅拌,可以使玻璃液混合均匀,避免玻璃液由于粘度不均而存在分层现象;“多次调整”能够有效减轻或避免玻璃液温度波动或搅拌棒高度变化对玻璃液粘度均匀性的影响。
[0042] 根据本公开,在对所述玻璃液进行升温处理时,升温速率以及升温程度可以在一定的范围内变化,例如,操作S01中,在对所述玻璃液进行升温处理时,升温速率可以为2~3℃/h,0℃≤T1‑T0≤10℃。
[0043] 根据本公开,在执行操作S01后,所述方法还可以包括:获取所述温度为第一温度T1的玻璃液对应的第二品质参数,并判断所述第二品质参数是否符合所述预设标准,在所述第二品质参数符合所述预设标准时,执行操作S05,否则,执行操作S02。
[0044] 根据本公开,作为一种可选的实施方式,操作S02中,所述将所述搅拌棒的高度升高至第一高度H1,可以包括:基于所述搅拌棒的当前高度,将所述搅拌棒的高度升高至第一高度H1,其中,0mm≤H1‑H0≤20mm。
[0045] 根据本公开,作为一种可选的实施方式,操作S02中,所述将所述搅拌棒的高度升高至第一高度H1,可以包括:S021、基于所述搅拌棒的当前高度,将所述搅拌棒的高度升高至第二高度H2,其中,0mm≤H2‑H0≤20mm;S022、基于所述第二高度H2,将所述搅拌棒的高度降低为至第三高度H3,其中,0mm≤H0‑H3≤10mm;重复上述操作S021~S022预定次数,然后基于最后一次执行所述操作S022后得到的第三高度H3,将所述搅拌棒的高度升高至第一高度H1,其中,0mm≤H1‑H0≤20mm。
[0046] 在本公开中,具体地,针对操作S021,当首次执行该操作S021时,搅拌棒的当前高度可以是指搅拌棒的初始高度H0,当重复执行该操作S021的次数大于等于2次时,搅拌棒的当前高度可以是指上次执行操作S022后搅拌棒的高度。重复执行操作S021~S022时,预定次数可以在一定的范围内变化,例如预定次数可以是1次、2次、3次或5次等,预定次数的具体取值可以根据搅拌棒高度调整时的精度要求来进行确定,例如,当搅拌棒高度调整的精度要求较高时,每次搅拌棒高度调整的幅度较小,此时可以设置较多的预定次数,以满足搅拌棒高度调整的精度要求,反之,可以设置较少的预定次数。
[0047] 根据本公开,所述方法还可以包括:在每次执行操作S021后,基于调整后的高度,继续搅拌所述玻璃液100~120min,获取玻璃液对应的第三品质参数,并判断所述第三品质参数是否符合所述预设标准,在所述第三品质参数符合所述预设标准时,执行操作S05,否则,执行操作S022。
[0048] 可选地,在重复所述操作S021~S022的过程中,操作S201中得到的第二高度H2的数值可以随着重复次数的增加而变大。
[0049] 示例性地,操作S02中,在将所述搅拌棒的高度升高至第一高度H1时,首先可以在搅拌棒初始高度H0的基础上,将搅拌棒的高度升高至H0+5mm;间隔1~5min后,将搅拌棒的高度由H0+5mm降低至H0‑5mm;间隔1~5min后,将搅拌棒的高度由H0‑5mm升高至H0+10mm;间隔1~5min后,将搅拌棒的高度由H0+10mm降低至H0‑5mm;间隔1~5min后,将搅拌棒的高度由H0‑5mm升高至H0+15mm;间隔1~5min后,将搅拌棒的高度由H0+15mm降低至H0‑5mm;间隔1~5min后,将搅拌棒的高度由H0‑5mm升高至H0+20mm。
[0050] 根据本公开,操作S03中,所述获取所述玻璃液对应的品质参数,可以包括:S031、获取操作S02中搅拌后的玻璃液,并基于该玻璃液制备玻璃板;S032、对所述玻璃板进行条纹检测,得到条纹检测结果;S033、基于所述条纹检测结果,确定所述玻璃板的品质参数,以作为所述玻璃液对应的品质参数。
[0051] 在本公开中,具体地,在对玻璃板进行条纹检测时,例如可以采用偏光显微镜岩相分析法、紫外线检测法、电子束探射分析法或直接观察法等方法进行。
[0052] 对于条纹检测结果,可以针对不同的条纹数量和/或分布情况,预先设置不同的预设标准,例如,可以针对不同的条纹数量和/或分布情况,将条纹检测结果预先划分为1.0级、2.0级、2.5级、3.0级、3.5级和4.0级,并且当条纹检测结果符合1.0级~3.5级时,判定所述条纹检测结果符合预设标准。
[0053] 根据本公开,操作S04中,在所述品质参数符合所述预设标准时,还可以包括如下操作:S041、将所述玻璃液的温度降低至初始温度T0;S042、将所述搅拌棒的高度降低至初始高度H0;然后再执行操作S05。
[0054] 可选地,操作S041中,在将所述玻璃液的温度降低至初始温度T0时,温度降低的速率为1~2℃/天;在将所述搅拌棒的高度降低至初始高度H0时,高度降低的速率为2~3mm/天。
[0055] 在本公开中,具体地,在玻璃液对应的品质参数符合预设标准后,分别将玻璃液温度或搅拌棒高度缓慢恢复至初始温度或初始高度,便于在下次出现条纹缺陷时,能够再次使用本公开的方法消除条纹缺陷。
[0056] 下面通过实施例来进一步说明本公开,但是本公开并不因此而受到任何限制。
[0057] 本公开实施例中涉及的各原料、试剂、仪器和设备,如无特殊说明,均可通过购买获得。在本公开实施例中,初始玻璃液的初始温度T0=1300~1350℃,搅拌棒的初始高度H0=+30mm,利用该初始玻璃液制备得到的初始玻璃板如图2所示,由图2可以看出,该初始玻璃板上存在大量条纹缺陷。
[0058] 实施例1
[0059] 本实施例用于说明本公开的消除玻璃条纹缺陷的方法。
[0060] (1)在玻璃液搅拌桶中,将初始玻璃液的温度升高8℃(T1=T0+8℃),升温速率为2℃/h;
[0061] (2)在操作(1)中升温结束后,将搅拌桶中搅拌棒的高度升高5mm(H2=H0+5mm);间隔1~5min后,将搅拌棒的高度降低10mm(H3=H2‑10mm=H0‑5mm);间隔1~5min后,将搅拌棒的高度升高15mm(H4=H3+15mm=H0+10mm);
[0062] (3)在操作(2)中调整搅拌棒高度结束后,在玻璃液搅拌桶中,将玻璃液的温度升高2℃(T2=T1+2℃=T0+10℃),升温速率为2℃/h;
[0063] (4)在操作(3)中升温结束后,将搅拌桶中搅拌棒的高度降低15mm(H5=H4‑15mm=H0‑5mm);间隔1~5min后,将搅拌棒的高度升高20mm(H6=H5+20mm=H0+15mm);间隔1~5min后,将搅拌棒的高度降低20mm(H7=H6‑20mm=H0‑5mm);间隔1~5min后,将搅拌棒的高度升高25mm(H1=H7+25mm=H0+20mm);
[0064] (5)在操作(4)中调整搅拌棒高度结束后,保持高度H1持续进行搅拌,并制备玻璃板。
[0065] 本实施例中制备得到的玻璃板如图3所示,由图3可以看出,该玻璃板上几乎不存在条纹缺陷。
[0066] 实施例2
[0067] 本实施例用于说明本公开的消除玻璃条纹缺陷的方法。
[0068] (1)在玻璃液搅拌桶中,将初始玻璃液的温度升高8℃(T1=T0+8℃),升温速率为2℃/h;
[0069] (2)在操作(1)中升温结束后,将搅拌桶中搅拌棒的高度升高10mm(H2=H0+10mm);
[0070] (3)在操作(2)中调整搅拌棒高度结束后,在玻璃液搅拌桶中,将玻璃液的温度升高2℃(T2=T1+2℃=T0+10℃),升温速率为2℃/h;
[0071] (4)在操作(3)中升温结束后,将搅拌棒的高度升高10mm(H1=H2+10mm=H0+20mm);
[0072] (5)在操作(4)中调整搅拌棒高度结束后,保持高度H1持续进行搅拌,并制备玻璃板。
[0073] 实施例3
[0074] 本实施例用于说明本公开的消除玻璃条纹缺陷的方法。
[0075] (1)在玻璃液搅拌桶中,将初始玻璃液的温度升高10℃(T1=T0+10℃),升温速率为2℃/h;
[0076] (2)在操作(1)中升温结束后,将搅拌桶中搅拌棒的高度升高5mm(H2=H0+5mm);间隔1~5min后,将搅拌棒的高度降低10mm(H3=H2‑10mm=H0‑5mm);间隔1~5min后,将搅拌棒的高度升高15mm(H4=H3+15mm=H0+10mm);间隔1~5min后,将搅拌桶中搅拌棒的高度降低15mm(H5=H4‑15mm=H0‑5mm);间隔1~5min后,将搅拌棒的高度升高20mm(H6=H5+20mm=H0+15mm);间隔1~5min后,将搅拌棒的高度降低20mm(H7=H6‑20mm=H0‑5mm);间隔1~5min后,将搅拌棒的高度升高25mm(H1=H7+25mm=H0+20mm);
[0077] (3)在操作(2)中调整搅拌棒高度结束后,保持高度H1持续进行搅拌,并制备玻璃板。
[0078] 实施例4
[0079] 本实施例用于说明本公开的消除玻璃条纹缺陷的方法。
[0080] (1)在玻璃液搅拌桶中,将初始玻璃液的温度升高10℃(T1=T0+10℃),升温速率为2℃/h;
[0081] (2)在操作(1)中升温结束后,将搅拌桶中搅拌棒的高度升高20mm(H1=H0+20mm);
[0082] (3)在操作(2)中调整搅拌棒高度结束后,保持高度H1持续进行搅拌,并制备玻璃板。
[0083] 对比例1
[0084] 按照实施例1的方法进行玻璃条纹缺陷的消除处理,不同的是:不执行操作(1)和(3)中的升温处理操作,仅对搅拌棒的高度进行调整,然后制备玻璃板。
[0085] 对比例2
[0086] 按照实施例1的方法进行玻璃条纹缺陷的消除处理,不同的是:不执行操作(2)和(4)中的搅拌棒高度调整操作,仅对玻璃液进行升温处理,然后制备玻璃板。
[0087] 测试例
[0088] 利用氙灯装置,分别对图2所示的初始玻璃板、实施例1~4以及对比例1~2中制备得到的玻璃板进行条纹检测,检测方法如下:
[0089] (1)按照氙灯装置的使用方法,将待检玻璃板装入氙灯装置的卡槽内,以使玻璃板B面面对幕布,且上端在上,近端在左;
[0090] (2)关闭日关灯,根据旋转架上的标尺将玻璃分为近端,中端,远端;
[0091] (3)检验员面对幕布,目视距离小于500mm,从0°开始检查条纹(从近端、中端、远端,上端、中端、下端依次全面检查),若看不到,依次轻轻旋转到15°、30°、45°、60°进行检查,缓慢旋转样品支架,直至成像幕布上的条纹消失,读取该刻度盘的角度数值,并根据表1判断条纹等级。
[0092] 经检测,各玻璃板对应的条纹等级如表2所示。
[0093] 表1
[0094]
[0095] 其中,“─”表示条纹不可见,“√”表示条纹可见。
[0096] 表2
[0097]
[0098]
[0099] 由表1可以看出,本公开的方法能够在玻璃板制备过程中有效消除玻璃条纹缺陷,并制备得到良品玻璃板。
[0100] 以上结合附图详细描述了本公开的优选实施方式,但是,本公开并不限于上述实施方式中的具体细节,在本公开的技术构思范围内,可以对本公开的技术方案进行多种简单变型,这些简单变型均属于本公开的保护范围。
[0101] 另外需要说明的是,在上述具体实施方式中所描述的各个具体技术特征,在不矛盾的情况下,可以通过任何合适的方式进行组合,为了避免不必要的重复,本公开对各种可能的组合方式不再另行说明。
[0102] 此外,本公开的各种不同的实施方式之间也可以进行任意组合,只要其不违背本公开的思想,其同样应当视为本公开所公开的内容。
专利地区:甘肃
专利申请日期:2021-06-30
专利公开日期:2022-12-16
专利公告号:CN113461311B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477