 产学研创新服务平台(全国)


制造双极性电池及其双极板和单极板的方法发明专利
更新时间:2026-11-01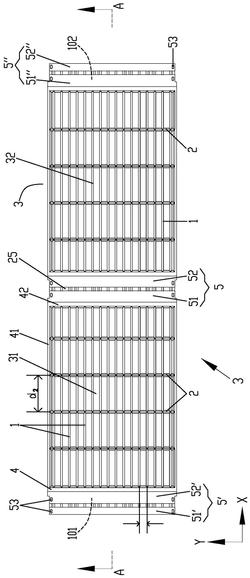 专利申请类型:发明专利;
地区:江苏-宿迁;
源自:宿迁高价值专利检索信息库;
制造双极性电池及其双极板和单极板的方法
摘要:本申请提供一种制造双极性电池及其双极板和单极板的方法。其中一种制造双极性电池的双极板的方法包括如下步骤:预制多根金属丝;将多根金属丝设置于注塑模具中作为注塑嵌件;在注塑模具中进行注塑以形成集流体,形成的集流体包括多根金属丝、在塑料型腔中形成的多根横杆以及边框,集流体包括第一区段和第二区段,二者由分隔密封部分隔;注塑完成后,顶起集流体,并使其离开注塑模具中;以及在集流体的第一区段和第二区段上分别包裹或涂敷负极活性物和正极活性物,从而分别构成负极板及正极板。该方法不仅工艺简单、效率高、成本低、适合于大规模生产,而且按照该方法所制造出的双极板适于构成大容量电池。
专利类型:发明专利
专利申请号:CN202011195672.4
专利申请(专利权)人:易德维能源科技(江苏)有限公司
权利人地址:江苏省宿迁市生态化工科技产业园南化路66号
专利发明(设计)人:郭晓锋,张才勇
主权利要求:制造双极性电池及其双极板和单极板的方法
技术领域
[0001] 本申请涉及一种制造电池的方法,尤其涉及一种制造双极性电池及其双极板和单极板的方法。
背景技术
[0002] 当今社会,电池已广泛地应用于各个领域,小到电子手表,大到电动汽车,都需要采用电池供电。尽管各种类型的电池大小差别很大,但内部结构非常相似。通常,电池包括壳体、设置于壳体内部的电极板(也称极片)、电解液、以及位于壳体外部的极耳、极耳胶等。根据极板在电池内部的布置方式的不同,可以将电池分为卷绕型电池和堆叠型电池两类,前者是极片以卷绕方式设置于电池壳体内部,而后者是极片以层叠/堆叠方式设置于电池壳体内部。
[0003] 在堆叠型电池中,通常包括多个电池单体(也称电池单元),每个电池单体内包括正极板、负极板及位于二者之间的隔膜。单格(即电池单体)内同极性极板并联,电池容量由极板的大小、并联数量等决定;相邻的电池单体之间正、负极串联,电池的总电压由串联的电池单体的数量决定。极板是由集流体和位于其上活性物质构成的。例如,正极板是通过在集流体上涂敷正极活性物质而形成的,负极板是通过在集流体上涂敷负极活性物质而形成的。
[0004] 对于堆叠型电池而言,根据电池的正、负极板是否共用集流体,可以将其分为单极性电池和双极性电池。在单极性电池中,正、负极板的集流体是分开的,也就是说,正、负极板的集流体是两个分离的部件。单极性电池中的一个电池单体的正、负极板与另一个电池单体的正、负极板是彼此隔离的,必须通过额外的焊接实现串联,工艺较复杂,可靠性差。而在双极性电池中,其正、负极板共用同一集流体,而共用同一集流体的正、负极板又分别位于不同的电池单体内。因此,其借助集流体来实现不同电池单体之间的串联,而不需要额外的焊接。与单极性电池相比,双极性电池实现串联更方便可靠。
[0005] 然而,现有技术中,制造双极性电池时通常采用金属板状体作为集流体,在这种金属板集流体的正反两个面分别涂敷正、负极活性物,从而分别构成正极板及负极板(其整体为双极板)。该双极板的正、负极被集流体隔开、位于两个相邻的电池单体内,集流体起到串联两个相邻电池单体的作用。按照这种方法制造出的双极性电池由于其结构上的限制(每一单体电池只能有一个正极板和一个负极板),不适宜做成大容量电池。另外,该方法制造工艺也较为复杂,效率较低,不适合于进行大规模生产。
发明内容
[0006] 本申请所要解决的技术问题之一是克服上述现有技术中的不足,提供至少一种制造双极性电池的双极板的方法,该方法不仅工艺简单、效率高、成本低、适合于大规模生产,而且按照该方法所制造出的双极板适于构成大容量电池。
[0007] 本申请所要解决的另一技术问题是,提供至少一种制造双极性电池的单极板(包括正单极板和负单极板)的方法,该方法与上述方法类似,因而同样工艺简单、效率高、成本低、适合于大规模生产,而且按照方法所制造出的单极板适于构成大容量电池。
[0008] 本申请所要解决的还一技术问题是,提供至少一种制造双极性电池的方法,该方法适于采用按照本申请的方法所制造出的双极板和单极板(即正单极板和负单极板)来制造双极性电池。按照该方法不仅可制造出大容量的电池,而且工艺较简单(不需要通过焊接来实现不同电池单体之间的串联),并且所制造出的电池质量好、能有效防止泄液、窜液等现象的发生、使用寿命长。
[0009] 同时,本申请还提供按照上述方法制造出的双极性电池的双极板、单极板及双极性电池。
[0010] 下面具体说明本申请所采用的技术方案。在具体说明这些技术方案之前,先简要阐述一下本申请的发明构思:
[0011] 简言之,本申请是将现有技术中的双极性电池的平板状结构的集流体替换为由金属丝和塑料横筋及边框构成的板栅状结构的集流体,并通过注塑方式形成该板栅状结构的集流体。即,预制多根金属丝,并将多根金属丝平行地设置于模具内作为注塑嵌件,而模具内具有与金属丝不同方向(例如与金属丝垂直)的型腔以及位于周边的型腔,注塑时这些型腔中的塑料可形成非金属杆(即塑料横筋)(下面的技术方案中称为“横杆”)和边框。注塑后这些横杆和边框与金属丝固定一起,构成板栅状的集流体。这种注塑成形的方式工艺简单,制造方便,适合于批量生产。需要说明的是,本申请的重点在于提供这种制造方法的构思,至于具体的模具结构,可由本领域技术人员根据实际需要进行设计,因此本申请中不详述。
[0012] 在形成板栅状的集流体之后,再在集流体的两端包裹或涂敷负极活性物和正极活性物,从而分别构成双极板的负极板和正极板;或者在该集流体上整体包裹或涂敷负极活性物或正极活性物,从而构成负单极板或正单极板。
[0013] 在制造电池的过程中,选用负单极板、正单极板及相应的双极板,并按照一定的规律将其堆叠(详见下述),使得每一双极板的正极板和负极板分别位于不同的电池单体内,从而可直接实现不同电池单体之间的串联。同时,每个电池单体内又可包含多个这样的极板层叠(通过隔膜隔开)。因而,可以大大扩充电池的容量。
[0014] 制造双极性电池的的双极板的方法
[0015] 按照本申请提供的一种制造双极性电池的双极板的方法,包括如下步骤:
[0016] (a)预制多根金属丝;
[0017] (b)将所述多根金属丝大体上平行地、彼此隔开地设置,并使其一部分位于注塑模具中作为注塑嵌件,所述多根金属丝沿第一方向延伸,所述注塑模具中具有沿与所述第一方向不同的第二方向延伸的塑料型腔、以及位于周边的塑料型腔;
[0018] (c)在注塑模具中进行注塑以形成集流体,形成的所述集流体包括所述多根金属丝的位于所述注塑模具中的部分、在所述塑料型腔中形成的多根横杆以及边框。所述多根横杆沿所述第二方向延伸,从而与所述多根金属丝相交且固定在一起;且其中沿所述第一方向,所述集流体包括第一区段和第二区段,二者由分隔密封部分隔;
[0019] (d)注塑完成后,顶起所述集流体,并使其移动一个固定步长,从而将所述多根金属丝的下一部分牵引进入所述注塑模具中;
[0020] (e)重复步骤(c)和(d),从而制作多个连接在一起的所述集流体;
[0021] (f)将多个连接在一起的所述集流体相分离;及
[0022] (g)在每一所述集流体的所述第一区段和所述第二区段上分别包裹或涂敷负极活性物和正极活性物,从而分别构成负极板及正极板。
[0023] 在上述方法中,步骤(a)中所预制的金属丝的长度可以为最终双极板长度的几倍、几十倍、几百倍甚至几千倍,具体的长度可由本领域技术人员具体的需要来确定。这样金属丝的长度使得能够实现连续注塑,如步骤(d)所述。不言而喻,这种连续注塑能大大提高注塑作业的效率。
[0024] 之后在步骤(f),再将这些依次相连的多个集流体通过切断而分离为多个单独的集流体。具体的切割工具及切割方式可采用现有技术(例如,采用可用于切割金属的切割机等)。在步骤(g)中,可采用现有技术中的方法在集流体上包裹或涂敷负极活性物和正极活性物,此处不赘述。
[0025] 按照本申请所提供的另一种制造双极性电池的双极板的方法,包括如下步骤:
[0026] A.预制多根金属丝;
[0027] B.将所述多根金属丝大体上平行地、彼此隔开地设置于注塑模具中作为注塑嵌件,所述多根金属丝沿第一方向延伸,所述注塑模具中具有沿与所述第一方向不同的第二方向延伸的塑料型腔、以及位于周边的塑料型腔;
[0028] C.在注塑模具中进行注塑以形成集流体,形成的所述集流体包括所述多根金属丝、在所述塑料型腔中形成的多根横杆以及边框,所述多根横杆沿第二方向延伸,从而与所述多根金属丝相交且固定在一起;且其中沿所述第一方向,所述集流体包括第一区段和第二区段,二者由分隔密封部分隔;
[0029] D.注塑完成后,顶起所述集流体,并使其离开所述注塑模具;以及
[0030] E.在所述集流体的所述第一区段和所述第二区段上分别包裹或涂敷负极活性物和正极活性物,从而分别构成负极板及正极板。
[0031] 与上述方法不同,在这种方法中,在注塑之前先将金属丝切断为适合构成双极板的长度。即,在步骤A所预制的多根金属丝即具有适合构成双极板的长度,省去后面的切割、分离集流体的步骤。因而相应地,每个双极板的集流体单独形成。这种方法也具有简便性。
[0032] 在上述两种方法中,优选地,所述分隔密封部包括彼此间隔开的两道密封台。这些密封台也是在注塑的过程中形成的。
[0033] 在后续制造电池时,在将该双极板安装于电池壳体并盖上电池顶盖之后,所述两道密封台被挤压而形成两道密封墙。密封墙与电池壳体内的电池槽内壁密封连接,相邻两道密封墙之间形成注胶槽,注胶槽与位于电池顶盖和电池槽内壁之间的胶槽连通,从而可通过胶槽注入树脂胶。这种结构能够有效地实现相邻电池单体之间的密封,防止相邻电池单体之间发生窜液或窜气现象。在必要的情况下,甚至也可以形成三道或更多道密封台,从而更加有效地保证相邻电池单体之间完全的密封。
[0034] 按照上述方法所形成的每一双极板中,所述多根金属丝的两端超出所述边框,形成邻近所述第一区段的第一超出部分和邻近所述第二区段的第二超出部分,所述第一超出部分上设有第一端密封部,所述第二超出部分上设有第二端密封部。这些密封部均可以在注塑的过程中直接形成。
[0035] 作为本申请的一种实施例,所形成的所述双极板为第一双极板,在所述第一双极板中,其中所述第一端密封部仅包括一道密封台,所述第二端密封部包括彼此间隔开的两道密封台。
[0036] 作为本申请的另一种实施例,所形成的所述双极板为第二双极板,在所述第二双极板中,所述第一端密封部包括彼此间隔开的两道密封台,所述第二端密封部仅包括一道密封台。
[0037] 作为本申请的再一种实施方式,所形成的所述双极板为第三双极板,在所述第三双极板中,所述第一端密封部仅包括一道密封台,所述第二端密封部也仅包括一道密封台。
[0038] 作为本申请的又一种实施方式,所形成的所述双极板为第四双极板,在所述第四双极板中,所述第一端密封部包括彼此间隔开的两道密封台,所述第二端密封部也包括彼此间隔开的两道密封台。这种双极板在其两端都能够有效地实现密封。
[0039] 制造双极性电池的的单极板的方法
[0040] 按照本申请提供的一种制造双极性电池的单极板的方法,类似于上述第一种制造双极性电池的双极板的方法,包括如下步骤:
[0041] (a)预制多根金属丝;
[0042] (b)将所述多根金属丝大体上平行地、彼此隔开地设置,并使其一部分位于注塑模具中作为注塑嵌件,所述多根金属丝沿第一方向延伸,所述注塑模具中具有沿与所述第一方向不同的第二方向延伸的塑料型腔、以及位于周边的塑料型腔;
[0043] (c)在注塑模具中进行注塑以形成集流体,形成的所述集流体包括所述多根金属丝的位于所述注塑模具中的部分、在所述塑料型腔中形成的多根横杆以及边框,所述多根横杆沿所述第二方向延伸,从而与所述多根金属丝相交且固定在一起;
[0044] (d)注塑完成后,顶起所述集流体,并使其移动一个固定步长,从而将所述多根金属丝的下一部分牵引进入所述注塑模具中;
[0045] (e)重复步骤(c)和(d),从而制作多个连接在一起的所述集流体;
[0046] (f)将多个连接在一起的所述集流体相分离;及
[0047] (g)在每一所述集流体上包裹或涂敷负极活性物或正极活性物,从而构成负单极板或正单极板。
[0048] 其中,在每个形成的所述集流体上,所述多根金属丝的两端超出所述边框,形成第一超出部分和第二超出部分,所述第一超出部分上形成有第一端密封部,所述第二超出部分上形成有第二端密封部;且其中,所述第一端密封部和所述第二端密封部中的一者包括一道密封台,另一者间隔开的两道密封台;所述多根金属丝从包含两道密封台的所述第一端密封部或第二端密封部伸出,用于传导电流。
[0049] 在该方法中,步骤(a)中所预制的金属丝的长度可以为最终单极板长度的几倍、几十倍、几百倍甚至几千倍,具体的长度可由本领域技术人员根据具体的需要来确定。这样的金属丝长度使得能够实现连续注塑,如步骤(d)所述。这种连续注塑能大大提高注塑作业的效率。
[0050] 之后在步骤(f),再将这些依次相连的多个集流体通过切断而分离为多个单独的集流体。具体的切割工具及切割方式可采用现有技术(例如,采用可用于切割金属的切割机等)。在步骤(g)中,可采用现有技术中的方法在集流体上包裹或涂敷负极活性物和正极活性物,此处不赘述。
[0051] 按照本申请提供的另一种制造双极性电池的单极板的方法,类似于上述的第二种制造双极性电池的双极板的方法,具体而言,其包括如下步骤:
[0052] A.预制多根金属丝;
[0053] B.将所述多根金属丝大体上平行地、彼此隔开地设置于注塑模具中作为注塑嵌件,所述多根金属丝沿第一方向延伸,所述注塑模具中具有沿与所述第一方向不同的第二方向延伸的塑料型腔、以及位于周边的塑料型腔;
[0054] C.在注塑模具中进行注塑以形成集流体,形成的所述集流体包括所述多根金属丝、在所述塑料型腔中形成的多根横杆以及边框,所述多根横杆沿第二方向延伸,从而与所述多根金属丝相交且固定在一起;
[0055] D.注塑完成后,顶起所述集流体,并使其离开所述注塑模具;以及
[0056] E.在所述集流体上分别包裹或涂敷负极活性物或正极活性物,从而构成负单极板或正单极板,
[0057] 其中,所述多根金属丝的两端超出所述边框,形成第一超出部分和第二超出部分,所述第一超出部分上形成有第一端密封部,所述第二超出部分上形成有第二端密封部;且其中,且其中,所述第一端密封部和所述第二端密封部中的一者包括一道密封台,另一者间隔开的两道密封台;所述多根金属丝从包含两道密封台的所述第一端密封部或第二端密封部伸出,用于传导电流。所述第一密封部和第二密封部均可以在注塑过程中形成。
[0058] 与上述方法不同,这种方法在注塑之前先将金属丝切断为适合构成单极板的长度。即,在步骤A所预制的多根金属丝即具有适合构成单极板的长度,省去后面的切割、分离集流体的步骤。因而相应地,每个单极板单独形成。这种方法也具有简便性。
[0059] 在上述实施例中,正单极板、负单极板的金属丝超出第一端密封部或第二端密封部的超出部分(即露出的金属丝)的长度为3~10mm,用于铸焊至汇流排。
[0060] 优选地,在按照上述方法所形成的单极板和双极板中,所述间隔开的两道密封台中的每一者沿所述第一方向的宽度为2~20mm,且二者之间的间隙为0.5~5mm;其中所述间隙可用于填充树脂胶,从而有效地实现密封。每道所述密封台沿第二方向延伸,且在其两端附近成形有弹性通孔。该弹性通孔可以在注塑过程中一并成形。弹性通孔能够提升密封台与电池槽之间的密封接触能力。
[0061] 在上述方法中,用于注塑的材料可为ABS、PP、PVC、PE、PS、PBT、PTFE、PET和RPET中的任一种材料,也可以是硅橡胶、三元乙丙橡胶、顺丁橡胶、丁苯橡胶、异戊橡胶、氟橡胶,或EPE或EPP或EPVC或EVA或EPS或EPER或EPU或EUF或EPF发泡材料,或发泡三元乙丙橡胶或发泡丁苯橡胶或发泡氯丁橡胶或发泡硅橡胶中的任一种。
[0062] 优选地,在垂直于所述第一方向和第二方向的第三方向,所述密封台具有顶部和底部,所述顶部超出所述边框的顶部0.2~3mm,以在组装时容纳隔膜;所述底部低于所述边框的底部0.05~1mm,以容纳涂板纸。在组装时,密封台可压缩0.05~3mm,以形成密封墙。
[0063] 在上述实施例中,所述金属丝、横杆(也称塑料横筋)的横截面可为圆形、棱形或方形。在设计模具型腔时,可以根据金属丝及横杆的横截面形状及尺寸进行设计。
[0064] 在上述实施例中,所述多根金属丝彼此之间的间距为2‑20mm,所述多根横杆彼此之间的间距为2‑30mm。所述第一方向与所述第二方向可以彼此垂直,也可以成一定角度。在本申请的优选实施例中,第一方向与第二方向彼此垂直。
[0065] 在上述实施方式中,在所形状的集流体中,所述金属丝穿过所述横杆(例如,由塑料制成的横筋),该横杆厚度大于金属丝沿第三方向上的尺寸0.05~2mm、且底部低于边框的底部0.01~2mm,从而将金属丝固定。
[0066] 制造双极性电池的方法
[0067] 按照本申请所提供的制造双极性电池的方法,可用于制造包含两个或两个以上的电池单体的双极性电池。具体如下所述。
[0068] 按照本申请的所提供的第一种制造双极性电池的方法,其用于制造包含两个电池单体的双极性电池。该方法包括如下步骤:
[0069] (1)提供壳体及第一、第二电池单体,所述壳体中具有用于容纳所述第一、第二电池单体的通槽,所述第一、第二电池单体固定为一体且彼此电连接;
[0070] (2)将所述第一、第二电池单体安装于所述壳体的所述通槽内,并将所述壳体密封;以及
[0071] (3)向所述通槽内注入电解液。
[0072] 其中,所述第一、第二电池单体包括按照本申请的上述方法所制造出的正单极板、负单极板、以及第四双极板;其中,所述第四双极板包括正极板与负极板;且其中,所述第四双极板的所述负极板与所述正单极板包含于第一电池单体中,所述第四双极板的所述正极板与所述负单极板包含于第二电池单体中。
[0073] 需要说明的是,此处仅描述了每一个电池单体内的一个单元(包括正极、负极及位于二者之间的隔膜)的极板构成。在实际的电池产品中,每一个电池单体内有很多个这样的电池单元。也即,该电池包括多个正单极板、多个负单极板、多个第四双极板。在第一电池单体内,有多个正单极板、多个第四双极板的负极板及位于二者之间的隔膜;在第二电池单体内,有多个所述第四双极板的正极板、多个负单极板和位于二者之间的隔膜。正因为如此,该电池适宜于做成大容量电池,同时该电池的体积以及横向尺寸较小。
[0074] 按照本申请所提供的第二种制造双极性电池的方法,其用于制造包含三个电池单体的双极性电池。该方法包括如下步骤:
[0075] (1)提供壳体及第一、第二、第三电池单体,所述壳体中具有用于容纳所述第一、第二、第三电池单体的通槽,所述第一、第二、第三电池单体固定为一体且依次电连接;
[0076] (2)将所述第一、第二、第三电池单体安装于所述壳体的所述通槽内,并将所述壳体密封;以及
[0077] (3)向所述通槽内注入电解液。
[0078] 其中,所述第一、第二、第三电池单体包括本申请的上述方法所制造出的正单极板、负单极板、第一双极板、以及第二双极板;
[0079] 其中,所述第一双极板包括正极板与负极板,第二双极板包括正极板与负极板;且[0080] 其中,所述正单极板与所述第二双极板的负极板包含于第一电池单体中;所述第二双极板的正极板与所述第一双极板的负极板包含于第二电池单体中;所述第一双极板的正极板与所述负单极板包含于第三电池单体中。
[0081] 同样,此处仅描述了每一个电池单体内的一个单元(包括正极、负极及位于二者之间的隔膜)的极板构成。在实际的电池产品中,每一个电池单体内有很多个这样的电池单元。也即,该电池包括多个正单极板、多个负单极板、多个第一双极板及多个第二双极板。在第一电池单体内,有多个正单极板、多个第二双极板的负极板及位于二者之间的隔膜;在第二电池单体内,有多个第二双极板的正极板、第一双极板的负极板及位于二者之间的隔膜;在第三电池单体内,有多个所述第一双极板的正极板、负单极板和位于二者之间的隔膜。正因为如此,该电池适宜于做成大容量电池。
[0082] 按照本申请所提供的第三种制造双极性电池的方法,其用于制造包含四个电池单体的双极性电池。该方法包括如下步骤:
[0083] (1)提供壳体及第一、第二、第三、第四电池单体,所述壳体中具有用于容纳所述第一、第二、第三、第四电池单体的通槽,所述第一、第二、第三、第四电池单体固定为一体且依次电连接;
[0084] (2)将所述第一、第二、第三、第四电池单体安装于所述壳体的所述通槽内,并将所述壳体密封;以及
[0085] (3)向所述通槽内注入电解液。
[0086] 其中,所述第一、第二、第三、第四电池单体包括按照本申请的上述方法所制造出的正单极板、负单极板、以及第一双极板、第二双极板、第三双极板;
[0087] 其中,所述第一双极板包括正极板与负极板,第二双极板包括正极板与负极板,第三双极板包括正极板与负极板;且
[0088] 其中,所述正单极板与所述第二双极板的负极板包含于第一电池单体中;所述第二双极板的正极板与所述第三双极板的负极板包含于第二电池单体中;所述第三双极板的正极板与所述第一双极板的负极板包含于第三电池单体中;所述第一双极板的正极板与所述负单极板包含于第四电池单体中。
[0089] 同样,此处仅描述了每一个电池单体内的一个单元(包括正极、负极及位于二者之间的隔膜)的极板构成。在实际的电池产品,每一个电池单体内有很多个这样的电池单元。也即,该电池包括多个正单极板、多个负单极板、多个第一双极板、多个第二双极板及多个第三双极板。在第一电池单体内,有多个正单极板、多个第二双极板的负极板及位于二者之间的隔膜;在第二电池单体内,有多个第二双极板的正极板、第三双极板的负极板及位于二者之间的隔膜;在第三电池单体内,有多个所述第三双极板的正极板、多个第一双极板的负极板及位于二者之间的隔膜;在第四电池单体内,有多个所述第一双极板的正极板、多个负单极板及位于二者之间的隔膜。
[0090] 按照本申请的所提供的第四种制造双极性电池的方法,其用于制造包含四个以上(即至少五个)电池单体的双极性电池。该方法包括如下步骤:
[0091] (1)提供壳体、及固定为一体且依次电连接的N个电池单体,所述N>4,所述壳体中具有用于容纳所述N个电池单体的通槽;
[0092] (2)将所述N个电池单体安装于所述壳体的所述通槽内,并将所述壳体密封;以及[0093] (3)向所述通槽(10')内注入电解液。
[0094] 其中,所述N个电池单体包括按照本申请的上述方法所制造出的正单极板、负单极板、以及第一双极板、第二双极板、第三双极板;
[0095] 其中,所述第一双极板包括正极板与负极板,第二双极板包括正极板与负极板,第三双极板包括正极板与负极板;且
[0096] 其中,所述正单极板与所述第二双极板的负极板包含于第一电池单体中;所述第二双极板的正极板与第一个所述第三双极板的负极板包含于第二电池单体中;第一个所述第三双极板的正极板与第二个第三双极板的负极板包含于第三电池单体中,按照这种方式布置……;第N‑2个所述第三双极板的正极板与所述第一双极板的负极板包含于第N‑1个电池单体中;所述第一双极板的正极板与所述负单极板包含于第N个电池单体中。即,中间的电池单体采用第三双极板,两侧的电池单体采用第一、第二双极板。
[0097] 也就是说,对于包含四个以上电池单体的电池,其顺数第一、第二单体与四个单体电池的第一、第二单体的极板类型完全一样,倒数第一、第二单体也与四个单体电池的倒数第一、第二单体极板类型完全一样,介于顺数第一第二单体与倒数第一第二单体之间的单体,所用极板均为第三双极板。
[0098] 同样,此处仅描述了每一个电池单体内的一个单元(包括正极、负极及位于二者之间的隔膜)的极板构成。在实际的电池产品,每一个电池单体内有很多个这样的电池单元。也即,该电池包括多个正单极板、多个负单极板、多个第一双极板、多个第二双极板及多个第三双极板。在第一电池单体内,有多个正单极板、多个第二双极板的负极板及位于二者之间的隔膜;在第二电池单体内,有多个第二双极板的正极板、第三双极板的负极板及位于二者之间的隔膜;在第三电池单体中,包含多数个第一个所述第三双极板的正极板、多数个第二个第三双极板的负极板及位于二者之间的隔膜……;在第N‑1个电池单体中,包含多数个第N‑2个所述第三双极板的正极板、所述第一双极板的负极板及位于二者之间的隔膜;在第N个电池单体内,有多个所述第一双极板的正极板、多个负单极板及位于二者之间的隔膜。
[0099] 从上面的描述可以看出,在制造包含不同数量的电池单体的双极性电池时,按照上述规律选择相应的双极板和正负单板并将其按照规律进行布置即可。关于如何将双极板与正、负单板及隔膜进行安装固定以构成电池单体(并使得各电池单体之间电连接(由双极板内部的金属丝实现,如上所述)),可参见CN202011043045.9号专利申请中所记载的有关内容。本领域技术人员也可以根据其所掌握的知识来实现。除了因电池单体的数量不同而使得所选用的双极板及其正、负单板的布置规律不同之外,制作上述几种电池的其他步骤基本上是相同的。并且,从所构成的电池的结构来看,这些电池的壳体的结构是类似的。因此,下面描述这些电池共同的结构。当然,电池壳体、电池顶盖的尺寸也会因电池单体数量的不同而不同。这并非本发明的重点,因此不详述。
[0100] 在本申请所提供的上述制造电池的方法中,所述步骤包括在所述壳体的顶部安装电池顶盖,并将所述电池顶盖与所述壳体相密封。
[0101] 在本申请的实施例中,优选地,所述壳体的横截面大体为U形,其包括相对平行的两侧壁和连接二者的底壁,所述两侧壁和底壁限定出所述通槽,并在顶部形成开口。所述壳体也可采用注塑成形的方式构成。
[0102] 在上述各实施方式中,所述电池还包括电池顶盖。优选地,在所述步骤(2)中,将所述电池顶盖通过弹性卡接方式固定于所述壳体的开口中。例如,所述壳体的两侧壁靠近顶部位置处具有两平行的凹槽,所述电池另包括可插入所述凹槽的两楔形条,所述电池顶盖的两侧具有所述两楔形条配合的倒扣,从而借助所述楔形条与所述倒扣的配合将所述电池顶盖固定于所述开口中并实现自锁。
[0103] 在本申请所提供的上述制造电池的方法中,各所述密封台在所述电池顶盖的压力作用下发生弹性变形,从而形成各所述电池单体的密封墙,相邻两道密封墙之间形成注胶槽。
[0104] 按照本申请所提供的上述各电池中,所述壳体的横截面大体为U形,其包括相对平行的两侧壁和连接二者的底壁,所述两侧壁和底壁限定出所述通槽,并在顶部形成开口。
[0105] 作为本申请的一种实施方式,其中所述壳体的两侧壁靠近顶部位置处具有两平行的凹槽,所述电池顶盖的两侧形成有可插入所述凹槽的凸榫,从而借助所述凸榫与所述凹槽的配合将所述电池顶盖固定于所述开口中并实现自锁。具体而言,在安装所述电池顶盖时,通过施加外力,使电池顶盖将极板和隔膜一起压下,到设定位置时,释放外力,隔膜和极板的密封台反弹,电池顶盖的凸榫进入壳体的凹槽内并实现自锁,从而保证极板始终处于压力状态下。电池槽与电池盖锁紧后,形成U型槽,U型槽与注胶槽贯通,灌胶后形成立体胶墙,每一个单体都形成独立的密闭空间,有效地阻止了因单格(电池单体)间密封不可靠导致的电解液或气体串通而引起的短路放电。
[0106] 作为本申请的另一种实施方式,其中所述壳体的两侧壁靠近顶部位置处具有两平行的凹槽,所述电池另包括可插入所述凹槽的两楔形条,所述电池顶盖的两侧具有所述两楔形条配合的凹部,从而借助所述楔形条与所述凹部的配合将所述电池顶盖固定于所述开口中并实现自锁。这种结构的电池顶盖的安装方式与上述实施方式相似,因而以类似方式实现自锁。具体而言,在安装所述电池顶盖时,通过施加外力,使电池顶盖将极板和隔膜一起压下,到设定位置时,释放外力,隔膜和极板的密封台反弹,电池顶盖的倒扣进入电池槽的楔形块并自锁,从而保证极板始终处于压力状态下。与上述实施方式相比,这种方式更便于加工。
[0107] 在上述实施方式中,各所述密封台在所述电池顶盖的压力作用下发生弹性变形,从而形成各单体电池的密封墙,相邻两道密封墙之间形成注胶槽,以用于注入树脂胶,从而实现良好的密封效果。
[0108] 按照本申请所提供的制造双极性电池的双极板的方法,相对于现有技术具有如下优越的技术效果:
[0109] (1)通过采用板栅状的集流体,并通过注塑形成板栅状的集流体,之后在集流体的两端分别形成正极板和负极板,中间由分隔密封部隔开,使得这种方法不仅工艺简单、效率高、成本低、适合于大规模生产,而且所制造出的双极板适于构成大容量电池。
[0110] (2)由于所制造出的双极板在正、负极板之间形成有分隔密封部,在使用该双极板构成电池时,能够实现相邻电池单体之间的密封,防止不同电池单体之间窜液、窜气现象的发生,有利于延长电池的使用寿命。
[0111] (3)在使用该方法所制造出的双极板构成电池时,将其正极板和负极板分别设置于不同的电池单体内,因而通过金属丝本身直接实现了相邻电池单体之间的电连接,省去了焊接等工艺,制造方便,适合批量生产。
[0112] 按照本申请所提供制造双极性电池的单极板的方法,相对于现有技术具有与上述制造双极性电池的双极板的方法类似的技术效果。
[0113] 按照本申请所提供的制造双极性电池的方法,其适于采用按照本申请的方法所制造出的双极板和单极板(即正单极板和负单极板)来制造双极性电池。这种采用板栅状的集流体的极板的电池在结构可以在每个电池单体内有很多的堆叠,因而适合于制作大容量电池。并且由于省去了通过焊接来实现串联等步骤,使得工艺更简单,节省了生产成本,并且所制造出的电池密封性好、能有效防止由于密封不可靠导致的电解液或气体串通而引起的短路放电,有效避免了泄液、窜液等现象的发生,延长了电池的使用寿命。
附图说明
[0114] 为了更清楚地说明本申请的具体实施方式及其优越的技术效果,下面结合附图对本申请实施例进行详细描述。
[0115] 图1A为按照本申请的方法所制造出的一种双极性电池的极板的集流体的俯视示意图;
[0116] 图1B为沿图1中的A‑A处的剖视图,其示出了该集流体的横截面结构;
[0117] 图2A为按照本申请的方法所制造出的双极性电池的一种极板(第一双极板:负极板端(左侧)设有一道密封台,正极板端(右侧)设有两道密封台)的俯视图,该双极板是在图1A、1B所示出的集流体的基础上形成的;
[0118] 图2B为沿图2A中的A‑A处的剖视图,其示出了第一双极板的横截面的结构;
[0119] 图3A为按照本申请的方法所制造出的双极性电池的另一种极板(第二双极板:负极板端(左侧)设有两道密封台,正极板端(右侧)设有一道密封台)的俯视图;
[0120] 图3B为沿图3A中的A‑A处的剖视图,其示出了第二双极板的横截面的结构;
[0121] 图4A为按照本申请的方法所制造出的双极性电池的再一种极板(第三双极板:负极板端(左侧)和正极板端(右侧)均设有一道密封台)的俯视图;
[0122] 图4B为沿图4A中的A‑A处的剖视图,其示出了第三双极板的横截面的结构;
[0123] 图5A为按照本申请的方法所制造出的的双极性电池的还一种极板(第四双极板:负极板端(左侧)和正极板端(右侧)均设有两道密封台)的俯视图;
[0124] 图5B为沿图5A中的A‑A处的剖视图,其示出了第四双极板的横截面的结构;
[0125] 图6A为按照本申请的方法所制造出的双极性电池的正单极板的俯视图;
[0126] 图6B为沿图6A中的A‑A处的剖视图,其示出了该正单极板的横截面的结构;
[0127] 图7A为按照本申请的方法所制造出的双极性电池的负单极板的俯视图;
[0128] 图7B为沿图7A中的A‑A处的剖视图,其示出了该负单极板的横截面的结构;
[0129] 图8为按照本申请的方法所制造出的电池的一种实施例的立体示意图;
[0130] 图9为图8所示的电池的俯视图,示出了该电池的顶部的结构;
[0131] 图10为沿图9中的A‑A处的剖视放大图,示出电池整体的纵向的内部结构;
[0132] 图11为沿图10中的B‑B处的剖视放大图,示出电池的一个单体的内部结构;
[0133] 图12A为图8所示的实施例(四个电池单体)中各电池单体的主视示意图,其示出了正、负单极板与三个双极板的连接关系;
[0134] 图12B为图8所示的实施例(四个电池单体)中各电池单体的俯视示意图;
[0135] 图13A、13B类似于图12A、12B,其分别为三个电池单体的实施例中各电池单体的主视、俯视示意图;以及
[0136] 图14A、14B类似于图12A、12B,其分别为两个电池单体的实施例中各电池单体的主视、俯视示意图。
[0137] 附图标记说明:
[0138] 1‑金属丝,2‑横杆,3‑集流体,31‑集流体的第一区段31,32‑集流体的第二区段,4‑边框,5‑分隔密封部,51、52‑密封台;5'‑第一端密封部;5”‑第二端密封部;51'、52'、51”、52”‑密封台,6‑正极活性物,7‑正单极板,8‑负极活性物,9‑负单极板,11‑第一双极板,12‑第二双极板,13‑第三双极板,14‑第四双极板;111、121、131‑正极板;112、122、132‑负极板;
[0139] 10‑壳体,10'‑通槽(电池槽),15‑隔膜,17‑汇流排,20‑电池顶盖,30‑电池端盖22‑泄气阀,23‑胶槽,24‑注液孔,25‑注胶槽,26‑楔形条,27‑倒扣,28‑间隔肋,29‑盖片,40‑极性色标,31‑电解液堵头,53‑弹性通孔,A‑第1单体,B‑第2单体,C‑第3单体,D‑第4单体;100‑正极端子,200‑负极端子。
具体实施方式
[0140] 下面结合附图具体描述本申请的实施例。通过参考附图来阅读关于下面具体实施例的描述,就更容易理解本申请的各个方面。需要说明的是,这些实施例仅仅是示例性的,其仅用于解释、说明本申请的技术方案,而并非对本申请的限制。本领域技术人员在这些实施例的基础上,可以作出各种变型和变换,所有以等同方式变换获得的技术方案均属于本申请的保护范围。
[0141] 总体而言,本申请的发明包括三个方面的内容:(1)制造双极性电池的双极板的方法;(2)制造双极性电池的单极板(包括正单极板和负单极板)的方法;以及(3)制造包含上述双极板及单极板的双极性电池的方法。下面从三个方面具体说明本发明的实施例。
[0142] 顺便说明,因为本申请的重点在于请求保护制造双极性电池及其双极板和单极板的方法,而非该双极性电池、双极板、单极板的具体结构,因此,并不一定详细描述这些产品的具体结构。关于该双极性电池、双极板、单极板的具体结构,可参见CN202010353387.4号专利申请所公开的内容。
[0143] 1、制造双极性电池的双极板的方法
[0144] 如前所述,本申请的构思是将现有技术中的双极性电池的平板状结构的集流体替换为板栅状结构的集流体,并通过注塑方式形成该板栅状结构的集流体。在注塑时采用多根金属丝作为注塑嵌件平行地设置于模具。根据在注塑前还是在注塑后切断金属丝,可以将该制造双极性电池的双极板(及单极板)的方法的分为两种:即注塑前切断金属丝及注塑后切断金属丝。下面分别进行介绍。
[0145] 按照本申请提供的一种制造双极性电池的双极板的方法(注塑后切断金属丝)的第一实施例,包括如下步骤:
[0146] (a)预制多根金属丝1。
[0147] (b)将所述多根金属丝1大体上平行地、彼此隔开地设置(参见图1A),并使其一部分位于注塑模具(图中未示)中作为注塑嵌件,所述多根金属丝1沿第一方向X(即电池成品中电子流通的方向)延伸,所述注塑模具中具有沿与所述第一方向X不同的第二方向Y延伸的塑料型腔、以及位于周边的塑料型腔(图中未示,但本领域技术可根据需要设计该型腔)。
[0148] (c)在注塑模具中进行注塑以形成集流体3(注塑过程为本领域公知常识,此处不赘述),形成的所述集流体3包括所述多根金属丝1的位于所述注塑模具中的部分、在塑料型腔中形成的多根横杆2以及边框4(如图1A、1B所示)。如图1中所示,多根横杆2沿所述第二方向Y延伸,从而与所述多根金属丝1相交且固定在一起;且其中沿所述第一方向X,所述集流体3包括第一区段31和第二区段32,二者由分隔密封部5分隔。
[0149] (d)注塑完成后,顶起所述集流体3,并使其移动一个固定步长,从而将所述多根金属丝1的下一部分牵引进入所述注塑模具中。顶起及移动集流体的步骤可以通过本领域的常规技术手段实现(例如,通过机械手),此处不赘述。
[0150] (e)重复步骤(c)和(d),从而制作多个连接在一起的所述集流体3。
[0151] (f)将多个连接在一起的所述集流体3相分离,以及
[0152] (g)在每一所述集流体3的所述第一区段31和所述第二区段32上分别包裹或涂敷负极活性物8和正极活性物6,从而分别构成负极板及正极板。因此,形成的正极板及负极板位于同一集流体3上,二者通过多根金属丝1相串联,在金属丝1上位于二者之间的设有分隔密封部5。
[0153] 在上述步骤(a)中,关于金属丝1的材料、截面形状及尺寸(截面尺寸及长度),本领域技术人员可以根据需要进行选择和设置。例如,对于镍氢电池,可选用镍材料;对于铅酸电池,可选用铅锡合金。金属丝的截面形状可以是圆形、棱形等各种几何形状。金属丝的长度可以为最终双极板长度的几倍、几十倍、几百倍甚至几千倍,具体可由本领域技术人员具体的需要来确定。
[0154] 上述这种方法的优点在于能够实现连续注塑集流体,如步骤(d)所述。这种连续注塑能大大提高注塑作业的效率,但相对而言,对加工设备的自动化程度要求较高(以实现注塑、顶起、移动等一系列的步骤)。
[0155] 之后在步骤(f),再将这些依次相连的多个集流体通过切断而分离为多个单独的集流体。具体的切割工具及切割方式可采用现有技术(例如,采用可用于切割金属的切割机等)。在步骤(g)中,可采用现有技术中的方法在集流体上包裹或涂敷负极活性物和正极活性物,此处不赘述。
[0156] 按照本申请提供的另一种制造双极性电池的双极板的方法(注塑前切断金属丝)的第二实施例,包括如下步骤:
[0157] A.预制多根金属丝1,使所述金属丝1具有适合构成双极板的长度(如图1A、1B所示)。
[0158] B.将所述多根金属丝1大体上平行地、彼此隔开地设置于注塑模具中作为注塑嵌件,所述多根金属丝1沿第一方向X延伸,所述注塑模具中具有沿与所述第一方向X不同的第二方向Y延伸的塑料型腔、以及位于周边的塑料型腔(图中未示,但本领域技术可根据需要设计该型腔);
[0159] C.在注塑模具中进行注塑以形成集流体3,形成的所述集流体3包括所述多根金属丝1、在所述塑料型腔中形成的多根横杆2以及边框4,所述多根横杆2沿第二方向Y延伸,从而与所述多根金属丝1相交且固定在一起;且如图1A、1B中所示,沿所述第一方向X,所述集流体3包括第一区段31和第二区段32,二者由分隔密封部5分隔;
[0160] D.注塑完成后,顶起所述集流体3,并使其离开所述注塑模具;以及
[0161] E.在所述集流体的所述第一区段31和所述第二区段32上分别包裹或涂敷负极活性物8和正极活性物6,从而分别构成负极板及正极板。因此,形成的正极板及负极板位于同一集流体3上,二者通过多根金属丝1相串联,金属丝1位于二者的部分设有分隔密封部5。
[0162] 与第一实施例不同,在第二实施例中,在注塑之前先将金属丝切断为适合构成双极板的长度,省去后面的切割、分离集流体的步骤,即每个双极板的集流体单独形成,因而也具有简便性。
[0163] 优选地,参见图1A、1B,在上述两个实施例中所形成的集流体3中,分隔密封部5包括彼此间隔开的两道密封台51、52。这些密封台也是在注塑的过程中形成的。并且,如图1A、1B中所示,所述集流体3的所述多根金属丝1的两端超出所述边框4,形成邻近所述第一区段
31的第一超出部分101和邻近所述第二区段32的第二超出部分102,所述第一超出部分101上设有第一端密封部5',所述第二超出部分102上设有第二端密封部5”。
[0164] 根据所形成的所述双极板的第一端密封部5'和第二端密封部5”所包含的密封台数量的不同,按照本申请的方法所制造出的双极板共有四种,具体如下所述。
[0165] 在一种实施方式中,按照本申请的方法所制造的双极板为第一双极板11。参见图2A、2B,在第一双极板11中,第一端密封部5'仅包括一道密封台51',第二端密封部5”包括彼此间隔开的两道密封台51”、52'。
[0166] 在另一种实施方式中,按照本申请的方法所制造的双极板为第二双极板12。参见图3A、3B,在第二双极板12中,第一端密封部5'包括彼此间隔开的两道密封台51'、52',第二端密封部5”仅包括一道密封台51”。
[0167] 在再一种实施方式中,按照本申请的方法所制造的双极板为第三双极板13。参见图4A、4B,在第二双极板13中,第一端密封部5'仅包括一道密封台51',所述第二端密封部5”也仅包括一道密封台51”。
[0168] 在又一种实施方式中,按照本申请的方法所制造的双极板为第四双极板14。参见图5A、5B,在第四双极板14中,第一端密封部5'包括彼此间隔开的两道密封台51'、52',第二端密封部5”也包括彼此间隔开的两道密封台51”、52”。即,正极板端和负极板端均设有两道密封台。该结构能够有效实现该双极板所在的电池单体与相邻的电池单体或电池边缘之间的密封,并达到良好的密封效果。第二双极板14适用于作为仅包括两个单体的电池的极板。
[0169] 简言之,从结构上讲,按照本申请的方法所制造出的双极性电池的双极板,包括如图1A、1B所示的板栅装的集流体3(复合集流体,同时包含金属丝和塑料)、设置于该集流体3上的正、负极活性物6、8(参见图2A、2B;3A、3B;4A、4B;5A、5B)、设置于正、负极活性物6、8之间的分隔密封部5、以及设置于正、负极活性物外端的第一、第二端密封台5'、5”。而本申请的特点包括以下:
[0170] (1)通过注塑方式形成同时包含金属丝1、塑料的横杆2、塑料的边框4的集流体3,这是一种复合集流体。
[0171] (2)在集流体3形成有位于中间部分的分隔密封部5以及位于两端的第一端密封台5'、第二端密封部5”。
[0172] 这样结构的双极板,虽然其负极板和正极板共用同一片集流体,但组装成电池时,正极板、负极板分属两个相邻的电池单体,而中间未涂活性物的金属丝1实现这两个单体的串联(即电连接),承载两个单体之间的电子传导,无需额外的焊接。而现有技术中,单体的串联需要将上一单体焊接成一体的正极引出端与下一单体焊接成一体的负极引出端进行焊接,工序复杂,可靠性低。
[0173] 另外,如上所述,分隔密封部5包括彼此间隔开的两道密封台51、52。在将该双极板安装于电池壳体并盖上电池顶盖之后,两道密封台51、52被挤压而形成两道密封墙。密封墙与电池壳体内的电池槽内壁密封连接,相邻两道密封墙51、52之间形成注胶槽25,注胶槽25与位于电池顶盖和电池槽内壁之间的胶槽23(即,电池槽与电池顶盖锁紧后形成的U型槽)连通,从而可通过胶槽23注入树脂胶。灌胶后形成立体胶墙(即密封墙),每一个单体都形成独立的密闭空间。这种结构能够有效地实现相邻电池单体之间的密封,防止相邻电池单体之间发生窜液或窜气现象。在必要的情况下,甚至也可以形成三道或更多道密封台,从而更加有效地保证相邻电池单体之间完全的密封。
[0174] 2、制造双极性电池的的单极板的方法
[0175] 在结构上讲,按照本申请所提供的制造双极性电池的单极板的方法所制造出的单极板(包括正、负单极板)类似于按照上述方法所制造出的双极板。与之不同的是,在单极板上,金属丝1上只设置于一种活性物(即,正极活性物和负极活性物),相应地其仅两端设有密封部。因此,该双极性电池的单极板的制造方法也与上述双极板的制造方法类似。详见下述。
[0176] 按照本申请提供的一种制造双极性电池的单极板的方法(注塑后切断金属丝)的第三实施例,类似于上述第一实施例,包括如下步骤:
[0177] (a)预制多根金属丝1;
[0178] (b)将所述多根金属丝1大体上平行地、彼此隔开地设置(即,以与图1A所示类似的方式设置),并使其一部分位于注塑模具中作为注塑嵌件,所述多根金属丝1沿第一方向(例如,图1A中的X方向)延伸,所述注塑模具中具有沿与所述第一方向不同的第二方向(例如,图1A中的Y方向)延伸的塑料型腔、以及位于周边的塑料型腔;
[0179] (c)在注塑模具中进行注塑以形成集流体3,形成的所述集流体3包括所述多根金属丝1的位于所述注塑模具中的部分、在所述塑料型腔中形成的多根横杆2以及边框3,所述多根横杆2沿所述第二方向Y延伸,从而与所述多根金属丝1相交且固定在一起;
[0180] (d)注塑完成后,顶起所述集流体3,并使其移动一个固定步长,从而将所述多根金属丝1的下一部分牵引进入所述注塑模具中;
[0181] (e)重复步骤(c)和(d),从而制作多个连接在一起的所述集流体3;
[0182] (f)将多个连接在一起的所述集流体3相分离;及
[0183] (g)在每一所述集流体3上包裹或涂敷负极活性物8或正极活性物6,从而构成负单极板9或正单极板7(参见图6A、6B、7A、7B)。
[0184] 其中,在每个形成的所述集流体3上,所述多根金属丝1的两端超出所述边框4,形成第一超出部分和第二超出部分,所述第一超出部分上形成有第一端密封部5',所述第二超出部分上形成有第二端密封部5”(参见图6A、6B、7A、7B)。且其中,所述第一端密封部5'和所述第二端密封部5”中的一者包括一道密封台,另一者间隔开的两道密封台;所述多根金属丝1从包含两道密封台的所述第一端密封部5'或第二端密封部5”伸出,用于传导电流。
[0185] 例如,在图6A、6B所示的实施例中,第一端密封部5'包括间隔开的两道密封台51’、52’,第二端密封部5”包括一道密封台;多根金属丝1从包含两道密封台的所述第一端密封部5'伸出。虽然图6A、6B示出了正极板7,但负极板9也可以是这种结构。再例如,在图7A、7B所示的实施例中,第一端密封部5'包括包括一道密封台,而第二端密封部5”包括间隔开的两道密封台51”、52”;多根金属丝1从包含两道密封台的所述第二端密封部5”伸出。同样,虽然图7A、7B示出了负极板9,但正极板7也可以是这种结构。
[0186] 与上述制造双极板的方法类似,在上述步骤(a)中,关于金属丝1的材料、截面形状及尺寸(截面尺寸及长度),本领域技术人员可以根据需要进行选择和设置。例如,对于镍氢电池,可选用镍材料;对于铅酸电池,可选用铅锡合金。金属丝的截面形状可以是圆形、棱形、方形等各种几何形状。金属丝的长度可以为最终双极板长度的几倍、几十倍、几百倍甚至几千倍,具体可由本领域技术人员具体的需要来确定。这种方法的优点在于能够实现连续注塑集流体,如步骤(d)所述。这种连续注塑能大大提高注塑作业的效率,但相对而言,对加工设备的自动化程度要求较高(以实现注塑、顶起、移动等一系列的步骤)。之后在步骤(f),再将这些依次相连的多个集流体通过切断而分离为多个单独的集流体。具体的切割工具及切割方式可采用现有技术(例如,采用可用于切割金属的切割机等)。在步骤(g)中,可采用现有技术中的方法在集流体上包裹或涂敷负极活性物或正极活性物,此处不赘述。
[0187] 按照本申请提供的另一种制造双极性电池的单极板的方法(注塑前切断金属丝)的第四实施例,类似于上述的第二实施例,具体而言,其包括如下步骤:
[0188] A.预制多根金属丝1;
[0189] B.将所述多根金属丝1大体上平行地、彼此隔开地设置于注塑模具中作为注塑嵌件,所述多根金属丝1沿第一方向(例如图1A中的X方向)延伸,所述注塑模具中具有沿与所述第一方向不同的第二方向(例如图1A中的Y方向)延伸的塑料型腔、以及位于周边的塑料型腔;
[0190] C.在注塑模具中进行注塑以形成集流体3,形成的所述集流体3包括所述多根金属丝1、在所述塑料型腔中形成的多根横杆2以及边框4(参见图6A、6B),所述多根横杆2沿第二方向延伸,从而与所述多根金属丝1相交且固定在一起;
[0191] D.注塑完成后,顶起所述集流体3,并使其离开所述注塑模具;以及
[0192] E.在所述集流体3上分别包裹或涂敷负极活性物8或正极活性物6,从而构成负单极板9或正单极板7。
[0193] 第四实施例制造出的单极板与第三实施例所制造出的单极板相同,其中,所述多根金属丝1的两端超出所述边框4,形成第一超出部分和第二超出部分,所述第一超出部分上形成有第一端密封部5',所述第二超出部分上形成有第二端密封部5”。且其中,所述第一端密封部5'和所述第二端密封部5”中的一者包括一道密封台,另一者间隔开的两道密封台;所述多根金属丝1从包含两道密封台的所述第一端密封部5'或第二端密封部5”伸出,用于传导电流。
[0194] 例如,在图6A、6B所示的实施例中,第一端密封部5'包括间隔开的两道密封台51’、52’,第二端密封部5”包括一道密封台;多根金属丝1从包含两道密封台的所述第一端密封部5'伸出。虽然图6A、6B示出了正极板7,但负极板9也可以是这种结构。再例如,在图7A、7B所示的实施例中,第一端密封部5'包括包括一道密封台,而第二端密封部5”包括间隔开的两道密封台51”、52”;多根金属丝1从包含两道密封台的所述第二端密封部5”伸出。同样,虽然图7A、7B示出了负极板9,但正极板7也可以是这种结构。
[0195] 第四实施例与第三实施例不同的是,这种方法在注塑之前先将金属丝切断为适合构成单极板的长度。即,在步骤A所预制的多根金属丝即具有适合构成单极板的长度,省去后面的切割、分离集流体的步骤。因而相应地,每个单极板单独形成。这种方法也具有简便性。
[0196] 优选地,在按照上述方法所制造出的双极板和单极板中,如图1A、1B中所示,所述多根金属丝1之间的间距d1为2‑20mm;所述多根横杆2彼此之间的间距d2为2‑30mm;且所述第一方向X与所述第二方向Y大致彼此垂直。即,金属丝1和横杆2彼此垂直。这种结构及尺寸范围内的集流体便于模具的设计和生产。
[0197] 在按照上述方法所制造出的双极板和单极板中,如图1A、1B中所示,所述间隔开的两道密封台(例如51、52;51’、52’;51”、52”)中的每一者沿所述第一方向X的宽度为2~10mm,且二者之间的间隙为0.5~5mm;其中所述间隙用于填充树脂胶,从而更好地实现密封。此外,在上述实施例中,如图1A、2A、3A、4A、5A所示,每道所述密封台沿第二方向Y延伸,且在其两端附近成形有弹性通孔53,弹性通孔53可以在注塑过程中直接成型,这可以通过设计相应的模具型芯来实现。弹性通孔53能提升密封台5与电池槽10'之间的密封接触能力。
[0198] 如图1B、2B、3B、4B、5B所示,在垂直于所述第一方向X和第二方向Y的第三方向Z,所述密封台51、52;51’、52’;51”、52”具有顶部和底部,所述顶部超出所述边框4的顶部0.5~3mm,以容纳组装时的隔膜;所述底部低于所述边框的底部0.05~1mm,以容纳涂板纸。在组装时,密封台可压缩0.05~3mm,以形成密封墙。
[0199] 在上述实施例中,所述横杆2的横截面也可为圆形、棱形或方形,所述金属丝1穿过所述横杆2。该横杆厚度大于金属丝1沿第三方向上的尺寸0.05~2mm、且底部低于边框的底部0.01~2mm,从而将金属丝1固定。
[0200] 当然,也可以是所述第一端密封部5'和第二端密封部5”中的两者均包括间隔开的两道密封台(即类似于图2A、2B所示的结构,未图示),例如对于只有一个单体的电池,可以采用这种正、负单极板。
[0201] 3、制造双极性电池的方法
[0202] 本申请所提供的制造双极性电池的方法,可用于制造包含两个或两个以上的电池单体的双极性电池。为便于理解,在具体阐述电池的制造方法之前,首先介绍一下所制造出的该电池的结构(以具有四个电池单体的电池为例)。
[0203] 参见图8,其示出了按照本申请的一种方法所制造出的的电池的立体示意图,该电池具有四个电池单体。如图中所示,该电池包括壳体10、位于壳体10顶部的电池顶盖20、位于壳体10两端的电池端盖30、及位于壳体10中的电极板、隔离膜、电解液等。其中,电极板为如上所述的本申请的方法所制造的正单极板7、负单极板9以及第一双极板11、第二双极板12、第三双极板13和第四双极板14中的一者或多者。
[0204] 参见图9‑11,壳体10中形成有通槽(也称电池槽)10',以用于容纳多个电池单体。在该实施例,共包括四个电池单体A、B、C、D,因此通槽10'为可容纳四个电池单体的电池槽。
相应地,壳体的通槽10'内可形成三组间隔肋,从而将通槽10'分隔为四个隔段(每个隔段内可容纳一个电池单体),每一个隔段内设置一个电池单体。电池槽10'的两端分别设有汇流排17(参见图10),汇流排17的一端,分别电连接正单极板7、负单极板9露出的金属丝1,汇流排17的另一端分别电连接正极端子100、负极端子200(参见图10)。
[0205] 如图11中所示,壳体10的横截面大体为U形,其包括相对平行的两侧壁103、104和连接二者的底壁104,两侧壁101、102和底壁103限定出通槽10',并在顶部形成开口。电池顶盖20大体为平板状结构,其通过弹性卡接方式固定于壳体10的开口中(详见下述)。两电池端盖30分别固定于壳体10的两个端部。
[0206] 参见图9‑10,该电池的两端分别设有所述正极端子100、负极端子200。电池顶盖20上对应每个电池单体,每个单体各设一个泄气阀22,泄气阀22上部设有盖片29,电池顶盖19的Y方向两侧与电池槽10'的内壁之间设有胶槽23。电池槽10'底部对应每个电池单体,分别设有多个电解液注液孔24。电池槽10'的一侧设有一个电解液堵头31。电池槽10'的底部内侧及电池单体的顶部,分别设有一层隔膜15。每个电池单体的两端,分别由多个上、下叠压的密封台5形成两端的密封墙,密封墙与通槽10'内壁密封连接,相邻两道密封墙之间形成注胶槽25,注胶槽25与位于电池顶盖20和电池槽10'内壁之间的胶槽23连通,从而可通过胶槽23注入树脂胶。这种结构能够有效地实现相邻电池单体之间的密封,防止相邻电池单体之间发生窜液或窜气现象。
[0207] 如前所述,电池顶盖200通过弹性卡接方式固定于壳体10的开口104中。具体而言,参见图11,作为一种弹性卡接方式,壳体10的两侧壁102、103靠近顶部位置处具有两平行的凹槽1031、1041,电池另包括可插入凹槽1031、1041的两楔形条26,电池顶盖200的两侧具有所述两楔形条26配合的倒扣27,从而借助所述楔形条26与倒扣27的配合将电池顶盖200固定于所述开口104中并实现自锁。
[0208] 本领域技术人员了解,也可以采用其他方式来实现弹性卡接,例如,在电池顶盖200的两侧形成有可插入所述凹槽1031、1041的凸榫,从而借助凸榫与所述凹槽1031、1041的配合将所述电池顶盖200固定于所述开口104中并实现自锁。
[0209] 在上述各实施例中,各所述密封台在电池顶盖200的压力作用下发生弹性变形,从而形成各单体电池的密封墙,相邻两道密封墙之间形成注胶槽25。如上所述,注胶槽25与位于电池顶盖和电池槽内壁之间的胶槽23连通,从而可通过胶槽注入树脂胶,从而有效地实现相邻电池单体之间的密封,防止相邻电池单体之间发生窜液或窜气现象。
[0210] 对于上述包括四个电池单体的双极性电池,可按照本申请提供的如下方法进行制造。该方法包括如下步骤:
[0211] (1)提供壳体10及第一、第二、第三、第四电池单体A、B、C、D,所述壳体10中具有用于容纳所述第一、第二、第三、第四电池单体A、B、C、D的通槽10',所述第一、第二、第三、第四电池单体A、B、C、D固定为一体且依次电连接;
[0212] (2)将所述第一、第二、第三、第四电池单体A、B、C、D安装于所述壳体10的所述通槽10'内,并将所述壳体10密封;以及
[0213] (3)向所述通槽10'内注入电解液。
[0214] 其中,所述第一、第二、第三、第四电池单体A、B、C、D包括前述本申请的方法所制造出的正单极板7、负单极板9、以及第一双极板11、第二双极板12、第三双极板13。参见图12A、12B,第一双极板11包括正极板111与负极板112,第二双极板12包括正极板121与负极板
122,第三双极板13包括正极板131与负极板132。
[0215] 在具体布置(堆叠)双极板及正、负单极板时,可参见图12A、12B,使得正单极板7与第二双极板12的负极板122包含于第一电池单体A中(二者之间设置有隔膜,下同);所述第二双极板12的正极板121与所述第三双极板13的负极板132包含于第二电池单体B中;所述第三双极板13的正极板131与所述第一双极板11的负极板112包含于第三电池单体C中;所述第一双极板11的正极板111与所述负单极板9包含于第三电池单体D中。为清楚起见,图12A、12B仅示出了一个正单极板7、一个第一双极板11、一个第二双极板12、一个第三双极板
13、负单极板9,以说明它们之间的位置关系。
[0216] 实际上,如图10、11中所示,每一个电池单体内可包含多个上述极板。即,该电池可包括多个正单极板7、多个负单极板9、多个第一双极板11、多个第二双极板12及多个第三双极板13。在第一电池单体A内,有多个正单极板7、多个第二双极板12的负极板122及位于二者之间的隔膜;在第二电池单体B内,有多个第二双极板12的正极板121、第三双极板13的负极板132及位于二者之间的隔膜;在第三电池单体C内,有多个所述第三双极板13的正极板131、多个第一双极板11的负极板112及位于二者之间的隔膜;在第四电池单体D内,有多个第一双极板11的正极板111
专利地区:江苏
专利申请日期:2020-10-30
专利公开日期:2022-12-13
专利公告号:CN113078324B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




