产学研创新服务平台(全国)


一种防腐抗蚀、绝缘的陶瓷复合涂层及其制备方法
更新时间:2026-11-13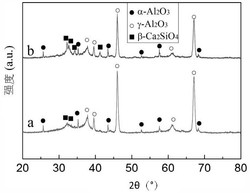 专利申请类型:发明专利;
源自:上海高价值专利检索信息库;
一种防腐抗蚀、绝缘的陶瓷复合涂层及其制备方法
摘要:本发明公开一种防腐抗蚀、绝缘的陶瓷复合涂层及其制备方法。所述陶瓷复合涂层包括形成于基材表面的Al2O3‑Ca2SiO4陶瓷复合涂层;所述Al2O3‑Ca2SiO4陶瓷复合涂层的组成包括:Ca2SiO45wt%~15wt%,余量为Al2O3。根据本发明,在Al2O3陶瓷涂层中引入Ca2SiO4可以增大涂层致密度,并且利用β‑Ca2SiO4的水化特性实现涂层的自封孔,阻挡腐蚀介质和湿气的渗入。由于Ca2SiO4的掺入量较少,复合涂层的硬度保持较高。因此,本发明的复合涂层具有良好的防腐抗蚀和绝缘性能,并且具有较高的硬度和结合强度。
专利类型:发明专利
专利申请号:CN202011373769.X
专利申请(专利权)人:中国科学院上海硅酸盐研究所
权利人地址:上海市长宁区定西路1295号
专利发明(设计)人:邵芳, 庄寅, 盛靖, 倪金星, 赵华玉, 陶顺衍, 钟兴华, 杨加胜, 杨凯
主权利要求:一种防腐抗蚀、绝缘的陶瓷复合涂层及其制备方法
技术领域
[0001]本发明涉及一种防腐抗蚀、绝缘的陶瓷复合涂层及其制备方法,属于热喷涂陶瓷涂层技术领域。
背景技术
[0002]国家海洋战略的实施对材料耐蚀性能及防腐蚀技术提出新的要求和挑战。在海上钻井平台、舰艇、舰载飞行器等装备中广泛应用的液压杆、轴承等关键部件既要承受苛刻的摩擦磨损,同时还面临严重的腐蚀问题。采用热喷涂技术在金属基体上制备陶瓷涂层,能够把金属材料塑韧性好、易加工和陶瓷材料高硬度、耐磨损、抗腐蚀的特点结合起来,是提升海洋装备性能和使用寿命的重要技术手段。其中,Al2O3基陶瓷涂层已在磨损工况下得到了较好的应用。然而,若作为防腐涂层使用,应考虑其本身的致密性。热喷涂工艺制备的涂层实际上是由众多穿越等离子体的熔滴在基体表面撞击、铺展、急冷固化形成的片层状结构堆叠而成。颗粒的不完全熔融与交错堆叠、熔融凝固时的体积收缩会导致气孔、裂纹、层间间隙等缺陷的产生。海洋环境下腐蚀介质易通过此类孔隙渗透入涂层,对金属基体造成腐蚀,导致涂层的剥落,最终引发装备故障和失效。另一方面,在潮湿环境下,孔隙会吸收水汽,造成涂层绝缘电阻的指数级下降,影响装备的安全可靠使用。因此,研究开发可阻挡腐蚀介质和湿气渗透的高致密度Al2O3基陶瓷涂层具有重要的科学意义和应用价值。
[0003]国内外减少热喷涂陶瓷涂层孔隙的途径有以下两个方面:(1)对制备态涂层进行封孔剂处理、激光重熔等实现孔隙封闭;(2)通过工艺优化和原料设计调控制备态涂层的致密度。然而,有机封孔剂耐高温和耐磨损性能差,无机封孔剂渗入深度有限,激光重熔处理容易在涂层中引入较大的残余应力,产生工件变形和熔覆层裂纹,致使涂层力学性能的降低。伴随热喷涂工艺的产生和发展,提高涂层的致密度,尤其是陶瓷涂层的致密度始终是热喷涂领域的研究热点。通常,涂层的孔隙随着喷涂粒子的受热温度和飞行速度的提高而减少。大气等离子体喷涂(APS)涂层气孔率低于普通火焰喷涂和电弧喷涂。超音速火焰喷涂(HVOF)可进一步降低涂层气孔率,但研究人员发现,虽然APS陶瓷涂层较HVOF涂层含有更多的气孔,但APS工艺等离子体射流热焓更大,陶瓷颗粒熔融更充分,涂层层间结合性能更好,因此APS涂层的防腐性能优于HVOF涂层。新近发展的悬浮液等离子体喷涂(SPS)和超低压等离子体喷涂(VLPPS)工艺可制备结构较为致密的陶瓷涂层。但SPS与VLPPS对基材的热输入量大,不适用于基材不耐高温的部件。大气等离子体喷涂至今仍是热喷涂技术的主流和热门研究领域。
发明内容
[0004]针对现有技术存在的问题,本发明的目的在于提供一种防腐抗蚀、绝缘的陶瓷复合涂层及其制备方法,该陶瓷复合涂层具有良好的防腐抗蚀和绝缘性能,并且具有较高的硬度。
[0005]第一方面,本发明提供一种防腐抗蚀、绝缘的陶瓷复合涂层。所述陶瓷复合涂层包括形成于基材表面的Al2O3‑Ca2SiO4陶瓷复合涂层;所述Al2O3‑Ca2SiO4陶瓷复合涂层的组成包括:Ca2SiO45wt%~15wt%,余量为Al2O3。作为优选,Ca2SiO4和Al2O3的质量百分比之和为100%。
[0006]β‑Ca2SiO4具有水化活性,能够与水发生反应生成CaO·SiO2·xH2O(C‑S‑H)和Ca(OH)2。水化产物可以填充涂层内的孔隙、微裂纹等缺陷。但是,与Al2O3涂层相比,Ca2SiO4涂层硬度较低,耐磨与抗冲刷性能较差。根据本发明,在Al2O3陶瓷涂层中引入Ca2SiO4可以增大涂层致密度,并且利用β‑Ca2SiO4的水化特性实现涂层的自封孔,阻挡腐蚀介质和湿气的渗入。由于Ca2SiO4的掺入量较少,复合涂层的硬度保持较高。因此,本发明的复合涂层具有良好的防腐抗蚀和绝缘性能,并且具有较高的硬度和结合强度。在实验过程中发现,少量硅酸二钙的引入不仅可以起到自封闭的作用,还有助于绝缘性能的改善。这是因为Al2O3‑Ca2SiO4复合粉体熔融效果比较好,Al2O3‑Ca2SiO4复合涂层具有比Al2O3涂层更致密的结构。另外,在水/水蒸汽环境中,复合涂层中的Ca2SiO4会发生水化反应,进一步促使涂层结构致密化。不仅如此,Al2O3‑Ca2SiO4陶瓷复合涂层和氧化铝涂层相比,结合强度还得以增强。这是由于Ca2SiO4的引入会促使涂层粗糙度的提高,有利于涂层与基材及涂层内部之间的结合。
[0007]当陶瓷复合涂层的组成中Ca2SiO4的含量高于15wt%时,会影响复合涂层的力学性能和绝缘性能,造成涂层硬度和绝缘电阻的显著降低。当陶瓷复合涂层的组成中Ca2SiO4的含量低于5wt%时,则影响涂层自封孔特性的形成,复合涂层水化产物较少,难以起到明显的填充涂层孔隙的作用。
[0008]较佳地,所述陶瓷复合涂层的厚度为50~350μm。在该厚度范围内,可以有效提高金属的防腐抗蚀和电绝缘性能。
[0009]第二方面,本发明还提供上述任一项所述的防腐抗蚀、绝缘的陶瓷复合涂层的制备方法。所述制备方法包括:以γ‑Ca2SiO4和Al2O3的混合粉体为喷涂原料,所述混合粉体包括5wt%~15wt%的Ca2SiO4和85wt%~95wt%的Al2O3,采用热喷涂方法在基材表面制备Al2O3‑Ca2SiO4陶瓷复合涂层。
[0010]本发明的制备方法可以得到熔融效果好、与基材结合强度高的Al2O3‑Ca2SiO4陶瓷复合涂层。
[0011]较佳地,所述热喷涂方法包括火焰喷涂、电弧喷涂、等离子喷涂、激光喷涂中的一种。优选为大气等离子体喷涂。
[0012]较佳地,所述大气等离子体喷涂的工艺参数包括:氩气流量45~55slpm,氢气流量7~12slpm,喷涂电流645~655A,电压72~75V,喷涂距离100~120mm。
[0013]较佳地,在沉积Al2O3‑Ca2SiO4陶瓷复合涂层之前,在基材表面沉积金属或金属合金过渡层;所述过渡层优选为NiCr过渡层。
[0014]较佳地,所述金属或金属合金过渡层的厚度为15~120μm。
[0015]较佳地,所述金属或金属合金过渡层的沉积方法为热喷涂,优选为大气等离子体喷涂;更优选地,大气等离子体喷涂金属或金属合金过渡层的工艺参数为:氩气流量50~65slpm,氢气流量7~11slpm,喷涂电流590~615A,电压72~75V,喷涂距离110~125mm。
附图说明
[0016]图1为实施例1喷涂态Al2O3‑Ca2SiO4复合涂层的XRD图谱;(a)Al2O3‑5Ca2SiO4,(b)Al2O3‑15Ca2SiO4;
[0017]图2为实施例2试样在3.5wt%NaCl溶液中的极化曲线;
[0018]图3为对比例1喷涂态Al2O3涂层的XRD图谱;
[0019]图4为对比例1试样在3.5wt%NaCl溶液中的极化曲线。
具体实施方式
[0020]以下结合附图和下述实施方式进一步说明本发明。应理解,附图及下述实施方式仅用于说明本发明,而非限制本发明。除非另外限定,本文使用的所有的术语(包括技术和科学术语)具有与本发明所属领域技术人员通常理解的相同的意思。
[0021]本发明提供的防腐抗蚀、绝缘的陶瓷复合涂层(也可以称为“防腐抗蚀和电绝缘的陶瓷复合涂层”)包括形成于基材上的Al2O3‑Ca2SiO4陶瓷复合涂层。所述基材的种类不受到限制,包括但不限于碳钢、铸铁、不锈钢中的一种。
[0022]Al2O3‑Ca2SiO4陶瓷复合涂层的组成可包括:β‑Ca2SiO4:5wt%~15wt%,余量为Al2O3。相比常温稳定相γ‑硅酸二钙,β‑硅酸二钙的水化活性高,生成的水化硅酸钙凝胶可以填充涂层中的气孔、微裂纹等缺陷,阻碍腐蚀介质渗透到基材。而常温稳定相γ‑硅酸二钙几乎不与水发生反应。
[0023]Al2O3‑Ca2SiO4陶瓷复合涂层的厚度可为50~350μm。Al2O3‑Ca2SiO4陶瓷复合涂层的厚度低于50μm,则难以形成完全覆盖涂层。Al2O3‑Ca2SiO4陶瓷复合涂层的厚度高于350μm,则残余应力较大,容易影响涂层结合强度。
[0024]本发明一优选实施方式中,在基材和Al2O3‑Ca2SiO4陶瓷复合涂层之间还具有过渡层(粘结层),以增强陶瓷层与基材的结合强度。所述过渡层可以是金属或金属合金,优选为NiCr过渡层(NiCr合金)。过渡层的厚度可为15~120μm。在该厚度范围内,可以有效增强陶瓷层与基材的结合强度。
[0025]另外,Al2O3‑Ca2SiO4陶瓷复合涂层优选为完全覆盖过渡层,避免影响其耐腐蚀性能,甚至造成短路区域。
[0026]接下来说明所述防腐抗蚀、电绝缘的陶瓷复合涂层的制备方法。
[0027]采用热喷涂技术在基材表面沉积Al2O3‑Ca2SiO4陶瓷复合涂层。热喷涂技术包括但不限于火焰喷涂、电弧喷涂、等离子喷涂、激光喷涂等。作为热喷涂技术的一个优选示例,可采用大气等离子体喷涂技术。热喷涂技术具有适用材料广、涂层质量好、厚度可控的优点,尤其是大气等离子体喷涂技术可以使喷涂粉体充分熔融,液滴快速撞击基材,沉积形成涂层,使得涂层结构致密,与基材结合强度高,涂层耐腐蚀性能提高。
[0028]一个示例中,以Al2O3和Ca2SiO4均匀混合粉体为喷涂原料,采用大气等离子体喷涂技术喷涂Al2O3‑Ca2SiO4陶瓷复合涂层。喷涂工艺参数可为:等离子气体氩气流量45~55slpm,等离子气体氢气流量7~12slpm,喷涂电流为645~655A,电压72~75V,喷涂距离
100~120mm。采用这样的喷涂工艺参数,可以使Al2O3和Ca2SiO4均匀混合粉体充分熔融,形成的液滴迅速铺展在基材上,形成结构致密、结合强度高的陶瓷涂层。通过控制送粉管直径、喷涂距离、喷涂时间中的至少一种,可控制Al2O3‑Ca2SiO4陶瓷复合涂层的厚度。
[0029]上述Al2O3和Ca2SiO4复合粉体可以是由Al2O3和γ‑Ca2SiO4粉体机械混合而得。优选地,Al2O3和Ca2SiO4粉体的粒径可为30~50μm。粒度适宜且均匀的粉体形成的涂层结构更加致密。经机械混合可获得元素分布均匀的Al2O3‑Ca2SiO4复合粉体。所得粉体经XRD检测为α‑Al2O3和γ‑Ca2SiO4。
[0030]可选地,待喷涂基材在喷涂之前可以进行表面预处理。例如,待喷涂金属基材的表面预处理可包括:喷砂、超声清洗、压缩空气吹干。
[0031]另外,在沉积Al2O3‑Ca2SiO4陶瓷复合涂层之前,还可以先在基材上沉积过渡层。过渡层的沉积方法可为热喷涂,优选为大气等离子体喷涂。一个示例中,以NiCr合金为喷涂原料,采用大气等离子体喷涂技术喷涂NiCr过渡层。喷涂工艺参数可为:等离子气体氩气流量50~65slpm,等离子气体氢气流量7~11slpm,喷涂电流为590~615A,电压72~75V,喷涂距离110~125mm。采用这样的喷涂工艺参数,可以获得厚度均匀、结构致密的过渡层。通过控制喷涂距离、喷涂时间中的至少一种,可控制NiCr过渡层的厚度。
[0032]硅酸二钙陶瓷涂层具有较好的耐腐蚀性能,但其力学性能和绝缘性能较差。本发明通过特殊的组成设计,获得的Al2O3‑Ca2SiO4陶瓷复合涂层具有优越的力学、绝缘、防腐抗蚀等综合性能。
[0033]采用图像法计算涂层截面的气孔率。将涂层的截面打磨抛光,采用扫描电子显微镜(SEM)检测涂层截面形貌。将SEM记录的照片导入ImageProPlus软件中,计算孔隙面积,分析涂层截面的气孔率。本发明防腐抗蚀、电绝缘的陶瓷复合涂层组织致密且孔隙度低于6%。
[0034]本发明防腐抗蚀、电绝缘的陶瓷复合涂层的绝缘电阻为160‑375MΩ。
[0035]本发明防腐抗蚀、电绝缘的陶瓷复合涂层的显微硬度不低于4.4GPa,优选为4.4‑7.1GPa。
[0036]本发明防腐抗蚀、电绝缘的陶瓷复合涂层的结合强度可达30MPa以上。
[0037]应理解,在不影响本发明目的的前提下,所述防腐抗蚀、绝缘的陶瓷复合涂层也可以含有其它层和/或组分。
[0038]下面进一步例举实施例以详细说明本发明。同样应理解,以下实施例只用于对本发明进行进一步说明,不能理解为对本发明保护范围的限制,本领域的技术人员根据本发明的上述内容作出的一些非本质的改进和调整均属于本发明的保护范围。下述示例具体的工艺参数等也仅是合适范围中的一个示例,即本领域技术人员可以通过本文的说明做合适的范围内选择,而并非要限定于下文示例的具体数值。
[0039]实施例1
[0040](1)将Al2O3和γ‑Ca2SiO4粉体分别按质量比95:5和85:15混合均匀,留作喷涂;
[0041](2)金属基材为不锈钢矩形试片,尺寸为25mm×15mm×1.25mm。待喷涂金属基材表面的预处理:喷砂、超声清洗、压缩空气吹干;
[0042](3)大气等离子体喷涂:采用大气等离子喷涂工艺,在经表面预处理的金属基材上依次喷涂30μm的NiCr过渡层和150μm的Al2O3‑Ca2SiO4陶瓷复合涂层。喷涂NiCr过渡层的工艺参数为:等离子气体氩气流量57slpm,等离子气体氢气流量8slpm,喷涂电流为600A,电压74V,喷涂距离120mm。喷涂Al2O3‑Ca2SiO4陶瓷复合涂层的工艺参数为:等离子气体氩气流量
49slpm,等离子气体氢气流量9slpm,喷涂电流为650A,电压74V,喷涂距离110mm。
[0043]图1为喷涂态Al2O3‑Ca2SiO4复合涂层的XRD图谱。可以看出,涂层物相为α‑Al2O3、γ‑Al2O3和β‑Ca2SiO4。γ‑Ca2SiO4为低温稳定相,在大气等离子体喷涂过程中,陶瓷粉体熔6
化碰撞基体后以~10K/s的冷却速率骤冷,是典型的快速凝固过程,从而在涂层中易形成亚稳相,而不是γ‑Ca2SiO4。根据Al2O3‑CaO‑SiO2三元相图,Al2O3、CaO、SiO2在高温下可能生成Ca2SiO4、Ca3Si2O7、CaAl4O7、CaAl12O19、莫来石等多种物质。在喷涂过程中控制喷涂电压、电流、气体流量、喷涂距离等参数,使Ca2SiO4在喷涂过程中不与Al2O3反应生成其他物质。
[0044]将实施例1所得的试样在3.5wt%NaCl溶液中检测其极化曲线。极化曲线的检测方法为:采用Ametek1287&1260测试系统,饱和甘汞电极为参比电极,电解液为3.5wt%NaCl溶液,电压测试范围为‑0.5~0.6V(参比开路电压),扫描速率为0.5mV/s。检测结果列于图2和表1。
[0045]表1实施例1所得试样在3.5wt%NaCl溶液中的腐蚀参数
[0046]涂层腐蚀电流密度I0(A/cm2)极化电阻Rp(Ω·cm2)自腐蚀电位E0(V)‑97
Al2O3‑5Ca2SiO43.54×103.04×10‑0.23
‑63
Al2O3‑15Ca2SiO49.51×107.78×10‑0.24
[0047]将实施例1所得的试样采用Fluke1555绝缘电阻测试仪检测所得试样的绝缘电阻。测试电压为500V,环境温度和湿度分别为~25℃和~42%RH。Al2O3‑5Ca2SiO4和Al2O3‑15Ca2SiO4涂层的绝缘电阻分别为196.3±38.1MΩ和313.0±54.4MΩ。
[0048]将实施例1所得的试样制备成截面金相试样并测试试样的维氏硬度。Al2O3‑5Ca2SiO4和Al2O3‑15Ca2SiO4涂层的HV0.3测试值为6.30±0.65GPa和4.56±0.12GPa。
[0049]实施例2
[0050]制备方法同实施例1,不同之处在于Al2O3和γ‑Ca2SiO4粉体的质量比为90:10。
[0051]实施例3
[0052]制备方法同实施例1,不同之处在于试样的形状与尺寸不同,同时NiCr过渡层和Al2O3‑Ca2SiO4陶瓷复合涂层的厚度不同。试样为的圆柱体,NiCr过渡层和Al2O3‑Ca2SiO4陶瓷复合涂层的厚度分别为100μm和200μm。对试样进行结合强度测试,Al2O3‑15Ca2SiO4涂层的测试值为33.67±3.00MPa。
[0053]对比例1
[0054]作为比较,采用大气等离子喷涂工艺,在经表面预处理的金属基材上分别喷涂20μm的NiCr过渡层和130μm的氧化铝涂层。具体而言,与实施例1的不同之处在于,步骤(4)中,采用大气等离子喷涂工艺,在经表面预处理的金属基材上分别喷涂20μm的NiCr过渡层和130μm的氧化铝涂层。其中,氧化铝涂层的喷涂原料为商用氧化铝粉体,其粒径为30~50μm,喷涂工艺参数为:等离子气体氩气流量49slpm,等离子气体氢气流量9slpm,喷涂电流为
650A,电压74V,喷涂距离110mm。图3为喷涂态Al2O3涂层的XRD图谱。可以看出,涂层物相为α‑Al2O3和γ‑Al2O3。
[0055]检测对比例1所得的试样的极化曲线和腐蚀参数,测试方法同实施例1。测试结果见图4和表2。
[0056]表2对比例1所得试样在3.5wt%NaCl溶液中的腐蚀参数
[0057]涂层腐蚀电流密度I0(A/cm2)极化电阻Rp(Ω·cm2)自腐蚀电位E0(V)‑75
Al2O32.19×105.55×10‑0.36
[0058]对比图2、图4和表1、表2可以看出,Al2O3‑Ca2SiO4陶瓷复合涂层与Al2O3陶瓷涂层样品相比具有更高的自腐蚀电位,这表明其腐蚀倾向较小。Al2O3‑5Ca2SiO4涂层样品的腐蚀电流密度比Al2O3涂层样品低两个数量级,这表明Al2O3‑5Ca2SiO4涂层样品的腐蚀速率较低,具有比Al2O3陶瓷涂层样品更好的防腐抗蚀性能。
[0059]检测对比例1所得的试样的绝缘电阻,测试方法同实施例1。Al2O3涂层的绝缘电阻为99.2±10.5MΩ。与实施例3相比,可以看出,Al2O3‑Ca2SiO4和Al2O3‑15Ca2SiO4复合陶瓷涂层具有更高的绝缘电阻,绝缘性能更好。
[0060]检测对比例1所得的试样的维氏硬度HV0.3,制样和测试方法同实施例1。Al2O3涂层的HV0.3=6.91±0.27GPa。与实施例4相比,可以看出Ca2SiO4的添加使得复合涂层硬度略有降低,但是仍保持在较高水平。
[0061]对比例2
[0062]将实施例3中的Al2O3‑Ca2SiO4陶瓷复合涂层替换为氧化铝涂层。试样的形状、尺寸、涂层的制备及测试方法同实施例3,不同之处在于陶瓷涂层的成分为氧化铝。经检测,涂层的结合强度为28.02±4.57MPa。与实施例3相比,可以看出,Al2O3‑Ca2SiO4陶瓷复合涂层与氧化铝陶瓷层相比,与基材的结合力更强。
[0063]对比例3
[0064]将实施例1中的Al2O3‑Ca2SiO4陶瓷复合涂层替换为纯Ca2SiO4涂层。试样的形状、尺寸、涂层的制备及测试方法同实施例1,不同之处在于陶瓷涂层的成分为纯Ca2SiO4。经检测,涂层的绝缘电阻为126.3±10.2MΩ,硬度为3.52±0.62GPa。与实施例1相比,可以看出,Al2O3‑Ca2SiO4陶瓷复合涂层具有比纯Ca2SiO4涂层更高的绝缘电阻和硬度。
专利地区:上海
专利申请日期:2020-11-30
专利公开日期:2022-01-04
专利公告号:CN112680687B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477