 产学研创新服务平台(全国)


一种激光烧结打印机发明专利
更新时间:2026-11-01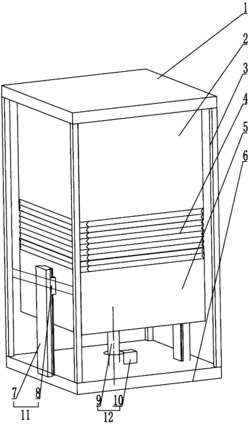 专利申请类型:发明专利;
地区:四川-乐山;
源自:乐山高价值专利检索信息库;
一种激光烧结打印机
摘要:本发明公开了一种激光烧结打印机,属于增材制造领域,包括机架、缸体、工作台、丝杠螺母副和供粉铺粉机构;所述缸体包括上缸体和下缸体,上、下缸体通过伸缩结构连接;所述工作台位于下缸体内部,且与下缸体固定连接;所述丝杠螺母副位于下缸体外部底端中心位置,与缸体Z轴方向一致;下缸体外部设有支撑缸体并配合丝杠螺母副使下缸体做升降运动的定向导轨。本发明的目的是提供一种可解决密封、清洗、减轻成型缸质量、提高铺粉质量与效率的可伸缩式激光烧结打印机。
专利类型:发明专利
专利申请号:CN201810562557.2
专利申请(专利权)人:四川交大至信教育科技有限公司
权利人地址:四川省乐山市乐山高新区乐高大道789号乐山数字经济示范园4栋201室
专利发明(设计)人:郑力铭, 康柱, 黄继霖, 吴春蕾, 康小青, 尹海龙
主权利要求:一种激光烧结打印机
技术领域
[0001]本发明涉及增材制造领域,具体涉及一种激光烧结打印机。
背景技术
[0002]随着3D打印技术的发展,对激光烧结技术的研究越来越深入。激光烧结加工零件的过程是供粉铺粉机构将一定量的粉末铺在工作台上,再由刮平器将粉末刮平,随后激光头对当层粉末进行烧结,加工完成之后,再由供粉铺粉机构铺粉,继续刮平,重复这一过程,得到需要的零件。
[0003]在激光烧结技术中,对成型室的密封条件要求很高,目前的技术大多集中在研究如何利用外部条件来实现成型室的密封状态,如在成型室外部设置真空泵,利用抽真空实现密封;或是如何设计一种更好的密封零件或材料来,实现工作台与成型缸壁之间的密封,但上述现有的技术都不能达到比较理想的密封效果,有的还因为磨损而使密封效果越来越差,导致由于需要经常更换密封件而带来一系列维修问题,更为重要的是,导致成型零件的质量不满足要求。
[0004]由于工作台与成型缸壁的接触非常紧密,这将导致在加工过程中,粉末进入密封件内,若需要更换粉末进行多种零件的加工,就必然要将粉末清除干净,但密封件的存在,使得清除粉末变得困难。
[0005]另外,零件的成型质量很大程度上由铺粉质量决定,若铺粉质量不高,铺粉效果不好,如粉末含有气孔,不平等,加工之后的零件将会存在气孔、结构性差等缺陷。现在一些技术中的铺粉和刮平方法,实施效果不尽如意,如很多铺粉装置在铺粉之后,粉末在工作台上分布不均匀,导致难以刮平;其他的一些装置设计复杂,影响效率。
发明内容
[0006]本发明的目的是提供一种可解决密封、粉末的清除、减轻成型缸质量、提高铺粉质量与效率的可伸缩式激光烧结打印机。
[0007]为了实现上述目的,本发明采取的技术方案为:一种激光烧结打印机,包括机架3、上缸体2、下缸体5、工作台17、铺粉供粉机构23、定向导轨11、丝杠螺母副12和伸缩结构4;所述上、下缸体通过伸缩结构4连接,优选地,二者与伸缩缸体之间通过嵌合方式实现固定连接,使得整个成型缸为一密闭空间;
[0008]所述工作台17固定连接在所述下缸体5的内部,优选地,固定连接为焊接;
[0009]所述丝杠螺母副12位于下缸体5外部底端中心位置,与成型缸体Z轴方向一致;下缸体5外部设有支撑缸体并配合丝杠螺母副12使下缸体5做升降运动的定向导轨11;所述定向导轨11包含滑块8和静导轨7,所述静导轨7固定在所述机架3的下安装板6上;滑块8安装在所述下缸体5的两侧上;所述定向导轨11的作用是保证下缸体5在升降运动中保持平衡;所述下缸体5的底端与所述下安装板6之间通过所述丝杠螺母副12连接;所述丝杠螺母副12包含丝杠9和螺母副10;控制螺母副10旋转,带动丝杠9旋转,进而控制下缸体5做升降运动;
[0010]所述供粉铺粉机构23包括水平导轨14、水平滑块13、支撑板16、气缸15、第一动力装置18、第二动力装置19、供粉铺粉套19和螺旋送粉机构20;
[0011]所述供粉铺粉套19为圆柱形环,其长度与所述工作台17长度一致,由软质材料制成;在所述供粉铺粉套19的1/4圆周处沿轴向设有出粉筛21,在工作过程中,所述供粉铺粉套19的其余3/4用作圆柱形刮平器,整个机构集铺粉和刮平于一体;所述出粉筛21设有出粉孔,所述出粉孔的直径为70~120um;所述螺旋送粉机构20的两端设有实心转轴,所述供粉铺粉套19的两端设有空心转轴,所述螺旋送粉机构20布置在所述供粉铺粉套19中,二者分别与所述第一、二动力装置连接;所述供粉铺粉套19和螺旋送粉机构20一起通过气缸15与安装板16固定连接,在所述安装板16之上的两端设有两水平导轨,以使供粉铺粉机构23沿工作台17方向运动。
[0012]进一步地,所述出粉筛21上出粉孔的直径为100um,且所述出粉孔随机分布在所述出粉筛21上,出粉孔数量在546—2300之间;所述螺旋送粉机构20外周与所述供粉铺粉套19内表面之间的间隙为0.1~0.2mm,优选地,所述间隙为0.2mm。
[0013]进一步地,所述供粉铺粉套6由双层结构构成,其中里层为刚性材料,外层为软质胶体。
[0014]进一步地,所述刚性材料为灰铸铁;所述软质胶体为硅胶;确保在工作过程中遇到硬颗粒或冲击时,供粉铺粉套19可越过硬颗粒,避免损坏。
[0015]进一步地,所述伸缩结构4由伸缩胶体构成,优选地,所述伸缩结构4包含4块伸缩胶体,并优选PVC材料。
[0016]进一步地,所述伸缩结构4的截面为矩形或圆形,本发明优选为矩形,每一所述伸缩胶体的左右两端分别与两块伸缩胶体固定连接。
[0017]进一步地,所述定向导轨11与下缸体5的连接处位于伸缩结构4下方,且定向导轨11可滑动距离与伸缩结构4伸缩距离相适应。
[0018]进一步地,所述机架3包含上安装板1、下安装板6和支架;所述支架由4根立柱和2根对称的横梁构成,每一所述立柱的两端均与上、下安装板固定连接;每一所述横梁的两端与立柱固定连接,所述定向导轨11的两端分别与下安装板6和横梁固定连接。
[0019]进一步地,所述激光烧结打印机的工作方法为:
[0020]1)所述丝杠螺母副12控制下缸体5做升降运动,每打印一层,下缸体5与工作台17下降一层,上缸体2固定不动;
[0021]2)工作时,外部控制器控制供粉铺粉机构23向工作台运动,所述供粉铺粉套19的出粉筛21向上;控制螺旋送粉机构20转动,将粉末均匀送至所述供粉铺粉套19中;再控制供粉铺粉套19转动180°,使所述出粉筛21向下,此时粉末在重力作用下落到工作台上,同时控制所述供粉铺粉机构23开始沿工作台运动;
[0022]3)运动过程中,所述供粉铺粉套19和螺旋送粉机构20一直转动,所述供粉铺粉套19的出粉筛21供粉,其余3/4圆周将粉末刮平,重复此工作过程,直到粉末铺满整个工作台;
[0023]4)在打印中,为了实现无冗余铺粉以保证铺粉质量,每铺一层粉末,都需在当层粉末的周围靠近成型缸壁烧结出一矩形,烧结出的矩形大小应根据所要加工的零件大小进行相应调整,以保证粉末受到冲击时可保持形状,满足打印的要求。
[0024]与现有技术相比,本发明有具有以下优点:
[0025]一种可伸缩式成型缸,将工作台固定在下缸体内部,实现工作台与缸体之间的密封;上下缸体通过伸缩结构连接,保证整个成型缸为密闭状态,在解决密封问题的同时,保证零件成型质量;将刮平与铺粉结合在一起,一边铺粉一边刮平,实现效率的提升;采用螺旋送粉机构将粉末从供粉铺粉套一端送至另一端,实现均匀送粉,提高铺粉质量;另外还可解决粉末的清除问题并减轻整个成型缸的重量。
附图说明
[0026]为了更清楚地说明本发明实施例的技术方案,下面将对实施例中所需要使用的附图作简单地介绍,应当理解,以下附图仅示出了本发明的某些实施例,因此不应被看作是对范围的限定,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他相关的附图。
[0027]图1为本发明实施例1的整体示意图。
[0028]图2为本发明实施例1的正视图的剖视图。
[0029]图3为本发明实施例1铺粉供粉机构示意图
[0030]图中数字所表示的相应部件名称:
[0031]1.上安装板2.上缸体3.机架4.伸缩结构5.下缸体6.下安装板7.静导轨8.滑块9.丝杠10.螺母副11.定向导轨12.丝杠螺母副13.水平滑块14.水平导轨15.气缸16.支撑板17.工作台18.第一动力装置19.供粉铺粉套20.螺旋送粉机构21.出粉筛22.第二动力装置23.供粉铺粉机构
具体实施方式
[0032]为使本发明实施例的目的、技术方案和优点更加清楚,下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例是本发明一部分实施例,而不是全部的实施例。通常在此处附图中描述和示出的本发明实施例的组件可以以各种不同的配置来布置和设计。
[0033]因此,以下对在附图中提供的本发明的实施例的详细描述并非旨在限制要求保护的本发明的范围,而是仅仅表示本发明的选定实施例。基于本发明中的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
[0034]应注意到:相似的标号和字母在下面的附图中表示类似项,因此,一旦某一项在一个附图中被定义,则在随后的附图中不需要对其进行进一步定义和解释。
[0035]在本发明实施例的描述中,需要说明的是,术语“上”、“下”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,或者是该发明产品使用时惯常摆放的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明的限制。此外,术语“第一”、“第二”、“第三”等仅用于区分描述,而不能理解为指示或暗示相对重要性。
[0036]在本发明实施例的描述中,还需要说明的是,除非另有明确的规定和限定,术语“设置”、“安装”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以具体情况理解上述术语在本发明实施例中的具体含义。
[0037]实施例1:
[0038]参照图1至图3所示,一种激光烧结打印机,包括机架3、上缸体2、下缸体5、工作台17、铺粉供粉机构23、定向导轨11、丝杠螺母副12和伸缩结构4;所述上、下缸体通过嵌合的方式与伸缩结构4连接,使得整个成型缸为一密闭空间;所述工作台17通过焊接的方式固定连接在所述下缸体5的内部。
[0039]为能实现3D打印工作,所述丝杠螺母副12位于下缸体5外部底端中心位置,与成型缸体Z轴方向一致;下缸体5外部通过螺栓连接方式设有支撑缸体并配合丝杠螺母副12使下缸体5做升降运动的定向导轨11。
[0040]本实施例中,所述定向导轨11包含滑块8和静导轨7,所述静导轨7通过螺栓连接方式固定在所述机架3的下安装板6上;滑块8与下缸体5的两侧通过螺栓连接方式实现固定连接;定向导轨11的作用是保证下缸体5在升降运动中保持平衡;所述下缸体5的底端与所述下安装板6之间通过所述丝杠螺母副12连接,所述丝杠螺母副12包含丝杠9和螺母副10。
[0041]本实施例中,控制螺母副10旋转,带动丝杠9旋转,进而控制下缸体5做升降运动。
[0042]所述供粉铺粉机构23包括水平导轨14、水平滑块13、支撑板16、气缸15、第一动力装置18、第二动力装置22、供粉铺粉套19和螺旋送粉机构20;所述供粉铺粉套19为圆柱形环,其长度与所述工作台17长度一致,由软质材料制成;在所述供粉铺粉套19的1/4圆周处沿轴向设有出粉筛21,在工作过程中,所述供粉铺粉套19的其余3/4用作圆柱形刮平器,整个机构集铺粉和刮平于一体;所述出粉筛21设有出粉孔,所述出粉孔的直径为100um;所述螺旋送粉机构20的两端设有实心转轴,所述供粉铺粉套19的两端设有空心转轴,所述螺旋送粉机构20布置在所述供粉铺粉套19中,二者通过联轴器分别与所述第一、二动力装置连接,并一起通过气缸15与安装板16固定连接,在所述安装板16之上的两端设有两水平导轨,以使供粉铺粉机构23沿工作台17方向运动。
[0043]所述出粉筛21上出粉孔的直径为100um,且所述出粉孔随机分布在所述出粉筛21上,出粉孔数量为2259;所述螺旋送粉机构20外周与所述供粉铺粉套19内表面之间的间隙为0.2mm。
[0044]所述刚性材料为灰铸铁;所述软质胶体为硅胶;确保在工作过程中遇到硬颗粒或冲击时,供粉铺粉套19可越过硬颗粒,避免损坏。
[0045]所述伸缩结构4包含4块伸缩胶体,为PVC材料。
[0046]所述伸缩结构4的截面为矩形,每一所述伸缩胶体的左右两端分别与两块伸缩胶体通过嵌合方式实现固定连接。
[0047]所述定向导轨11与下缸体5的连接处位于伸缩结构4下方,且定向导轨11滑动的距离与伸缩结构4的伸缩距离一致。
[0048]本实施例中,所述支架由4根立柱和2根对称的横梁构成,每一所述立柱的两端均与上、下安装板通过螺栓连接方式实现固定连接;每一所述横梁的两端与立柱通过焊接实现固定连接,所述定向导轨11的两端分别与下安装板6和横梁固定连接。
[0049]本发明的工作方式为:
[0050]a)开始工作时,所述供粉铺粉套的出粉筛向上;通过控制系统向供粉铺粉机构内供应粉末;
[0051]b)控制与螺旋送粉机构连接的动力装置转动,将粉末均匀送至所述供粉铺粉套中,控制与供粉铺粉套连接的动力装置转动180°,使所述出粉筛向下,此时粉末在重力作用下落到工作台上,同时带动所述铺粉机构开始运动;
[0052]c)在运动过程中,所述供粉铺粉套和螺旋送粉机构一直转动,所述供粉铺粉套的出粉筛供粉,其余3/4圆周将粉末刮平,重复此工作过程,直到粉末铺满整个工作台;
[0053]d)重复此过程,直到完成加工。
[0054]实施例2:
[0055]本实施例与实施例1的区别仅在于,所述出粉筛上的出粉孔的直径为70um,所述出粉筛上的出粉孔的数量为2300,所述螺旋送粉机构与所述供粉铺粉套内部之间的间隙为0.2mm;这样设计的目的是可适应粉末的粒度大小,若粉末的粒度为70um以下,出粉筛将过滤直径大于70um的粉末,因为在3D打印中,直径不符合要求的粉末直径会降低打印质量;可调整粉末的出粉量,以适应小面积的工作台,提高粉末供应效率。
[0056]本实施例的工作方式及其余结构和连接方式同实施例1。
[0057]实施例3:
[0058]本实施例与实施例1的区别仅在于,所述出粉筛上的出粉孔的直径为120um,所述出粉筛上的出粉孔的数量为546,所述螺旋送粉机构与所述供粉铺粉套内部之间的间隙为0.1mm;其目的与实施例3叙述的一致,即若粉末的粒度为120um以下,出粉筛将过滤直径大于120um的粉末,因为在3D打印中,直径不符合要求的粉末直径会降低打印质量;可调整粉末的出粉量,以适应大面积的工作台,提高粉末供应效率。
[0059]以上所述仅为本发明的优选实施例而已,并不用于限制本发明,对于本领域的技术人员来说,本发明可以有各种更改和变化。凡在本发明的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本发明的保护范围之内。
专利地区:四川
专利申请日期:2018-06-04
专利公开日期:2022-01-07
专利公告号:CN110549609B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




