 产学研创新服务平台(全国)


一种含稀土钛基激光熔覆耐磨涂层及其制备方法
更新时间:2026-11-01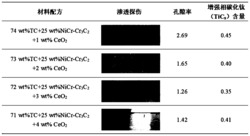 专利申请类型:发明专利;
源自:天津高价值专利检索信息库;
一种含稀土钛基激光熔覆耐磨涂层及其制备方法
摘要:本发明属于钛合金表面工程领域,特别是涉及一种含稀土钛基激光熔覆耐磨涂层及其制备方法。该涂层的熔覆粉末包括71~74wt%钛合金TC4、25wt%NiCr‑Cr3C2和1~4wt%CeO2粉末;TC4粉末粒度分布在45~105μm;NiCr‑Cr3C2粉末粒度分布在100~150μm;CeO2粉末粒度分布在20~40μm。该方法采用同轴送粉激光熔覆技术在TC4钛合金基体上熔覆了多道搭接钛基复合涂层。采用本方法制备的熔覆层与基体冶金结合,组织分布均匀致密,且随着CeO2的添加,涂层的宏观质量变好、孔洞和裂纹等缺陷减少,显微组织更加致密细小,有助于改善TC4钛合金表面的耐磨性能。
专利类型:发明专利
专利申请号:CN201911293715.X
专利申请(专利权)人:中国民航大学
权利人地址:天津市东丽区津北公路2898号
专利发明(设计)人:张志强,杨凡,张天刚,张宏伟,张顶立
主权利要求:一种含稀土钛基激光熔覆耐磨涂层及其制备方法
技术领域
[0001] 本发明属于钛合金表面工程领域,特别是涉及一种含稀土钛基激光熔覆耐磨涂层及其制备方法。
背景技术
[0002] 钛在地壳中含量丰富,被称为钢、铝之后的“第三金属”,又因为其在航空航天和海洋装备领域中广泛应用,又被誉为“空间金属”“海洋金属”、同时钛合金又因良好的生物相容性被称为“生物金属”。然而钛及其合金表面硬度和表面剪切模量较低,摩擦系数大,耐磨性差,不利于摩擦机构的安全性和可靠性。磨损取决于材料的表面性能,激光熔覆技术可在最小成本下显著改善材料的表面性能,近几年来被广泛用于钛合金的表面改性。
发明内容
[0003] 针对现有技术中存在的问题,本发明的目的在于提供一种可以改善钛合金表面摩擦磨损性能的含稀土钛基激光熔覆耐磨涂层及制备方法。
[0004] 为了实现上述目的,本发明所采用的具体技术方案为:
[0005] 一种含稀土钛基激光熔覆耐磨涂层,该涂层的熔覆粉末包括71~74wt%钛合金TC4、25wt%NiCr‑Cr3C2和1~4wt%CeO2粉末;所述TC4粉末包括89.44wt%Ti、6.36wt%Al、4.06wt%V其余为Fe、O、N;所述TC4粉末粒度分布在45~105μm;,所述NiCr‑Cr3C2粉末包括
18.0~22.0wt%Ni、9.20~10.7wt%C,其余为Cr;所述NiCr‑Cr3C2粉末粒度分布在100~150μm;所述CeO2粉末纯度为99.9%;所述CeO2粉末粒度分布在20~40μm。
[0006] 进一步,本发明还公开了上述含稀土钛基激光熔覆耐磨涂层的制备方法,包括以下步骤,
[0007] S1、用电火花线切割机将钛合金切割成待熔覆试块;
[0008] S2、对熔覆试样进行喷砂处理,喷砂后的试块表面粗糙度Ra约为1.98~2.07μm;将喷砂后的试块放入酒精,进行超声波清洗3~6min之后吹干放入纯度为99.9%的氩气保护箱中;
[0009] S3、将熔覆粉末按配比放入混粉机混粉12h以上,将混合后的粉末放入真空干燥箱中在80℃的温度下恒温干燥10h以上;
[0010] S4、采用同轴送粉激光器,将熔覆粉末熔覆在待熔覆试块上;熔覆参数具体为,多道搭接率为50%,激光焦距16mm,激光功率为700‑1100W,扫描速度为0.4m/min,送粉量为4~5g/min,光斑直径为3.0mm,其中送粉气体为氦气,气体流速为7.0L/min,熔覆过程中全程采用氩气保护,气体流速为8~15L/min。
[0011] 本发明的优点及积极效果为:
[0012] 采用本方法制备的熔覆层与基体冶金结合,组织分布均匀致密,且随着CeO2的添加,涂层的宏观质量变好、孔洞和裂纹等缺陷减少,显微组织更加致密细小,有助于改善TC4钛合金表面的耐磨性能。具体的:
[0013] (1)通过本发明方法可制备出与钛合金基体呈良好冶金结合,气孔和裂纹较少的耐磨涂层;
[0014] (2)涂层的熔池形貌随着稀土含量的变化而变化,有助于研究稀土对熔覆材料的激光吸收能力的影响;
[0015] (3)涂层的孔隙率和裂纹数量随稀土含量的变化而变化,有助于研究稀土对熔覆层宏观质量的影响;
[0016] (4)涂层中的物相组成简单,特征明显,有助于研究稀土对微观组织的形貌和性能的影响。
附图说明
[0017] 图1是实施例1至4中四种配方对应的渗透探伤、孔隙率、增强相含量统计图;
[0018] 图2是熔覆粉末形貌图;其中a中为TC4形貌;b中为NiCr‑Cr3C2形貌;c中为CeO2形貌;
[0019] 图3是熔覆层微观组织显示图;其中a、b、c、d分别对应实施例1‑4;
[0020] 图4是熔覆层宏观形貌图;其中a、b、c、d分别对应实施例1‑4;
[0021] 图5是实施例2中熔覆层的显微硬度测试图。
具体实施方式
[0022] 为能进一步了解本发明的内容、特点及功效,兹例举以下实施例,并配合附图详细说明如下:
[0023] 本发明公开了一种含稀土钛基激光熔覆耐磨涂层,该涂层的熔覆粉末包括71~74wt%钛合金TC4、25wt%NiCr‑Cr3C2和1~4wt%CeO2粉末;
[0024] TC4材料的组成为Ti‑6Al‑4V,属于(α+β)型钛合金,具有良好的综合力学机械性能;TC4粉末可增加熔覆粉末与钛基材料的相容性,避免因线膨胀系数、导热率等理化性质相差过大引起裂纹;NiCr‑Cr3C2是一种陶瓷混合材料,具有较低的熔点和密度,常温和热硬度都比较高,是综合性能优异的抗摩擦磨损材料;Ce是一种重要的稀土元素,可通过提高对激光的系数率以及净化作用,降低气孔、微裂纹等缺陷,改善涂层宏观质量;同时稀土元素Ce还可通过“钉扎”“拖拽”阻碍晶粒长大,以及“异质形核”等作用,增加形核率,共同起到细化组织的作用。
[0025] 优选的,所述TC4粉末按质量百分数记,包括89.44wt%Ti、6.36wt%Al、4.06wt%V其余为Fe、O、N。粉末粒度分布在45~105μm。
[0026] 优选的,所述NiCr‑Cr3C2粉末按质量百分数记,包括18.0~22.0wt%Ni、9.20~10.7wt%Ni、,其余为Cr,粉末粒度分布在100~150μm。
[0027] 优选的,所述CeO2粉末纯度为99.9%,粉末粒度分布在20~40μm。
[0028] 本发明还公开了一种含稀土钛基激光熔覆耐磨涂层的制备方法,包括以下步骤:
[0029] S1、用电火花线切割机将钛合金切割成待熔覆试块;
[0030] S2、对熔覆试块进行预处理;
[0031] S3、将熔覆粉末进行预处理;
[0032] S4、采用同轴送粉激光器,将熔覆粉末熔覆在待熔覆试块上。
[0033] S1中用电火花线切割机将钛合金切割成待熔覆试块,熔覆试块的尺寸为120×100×10mm;
[0034] S2中对熔覆试块进行预处理,具体为:对熔覆试样进行喷砂处理,以去除表面氧化层和污物,同时还可提高待熔覆试块的粗糙度,提高对激光能量的吸收率,喷砂后的试块表面粗糙度Ra约为1.98~2.07μm;将喷砂后的试块放入酒精,进行超声波清洗3~6min之后吹干放入纯度为99.9%的氩气保护箱中。
[0035] S3中对熔覆粉末进行预处理,具体为:将熔覆粉末按配比放入混粉机混粉12h以上,将混合后的粉末放入真空干燥箱中在80℃的温度下恒温干燥10h以上,以保证粉末的流动性。
[0036] S4采用同轴送粉激光器,将熔覆粉末熔覆在待熔覆试块上,熔覆参数具体为:多道搭接率为50%,激光焦距16mm,激光功率为700‑1100W,扫描速度为0.4m/min,送粉量为4~5g/min,光斑直径为3.0mm,其中送粉气体为氦气,气体流速为7.0L/min,熔覆过程中全程采用氩气保护,气体流速为8~15L/min。
[0037] 实施例1:
[0038] 本实施例具体方案为74wt%TC4+25wt%NiCr‑Cr3C2+1wt%CeO2,按照上述步骤制备激光熔覆涂层。
[0039] 实施例2:
[0040] 本案例具体方案为73wt%TC4+25wt%NiCr‑Cr3C2+2wt%CeO2,按照上述步骤制备激光熔覆涂层。
[0041] 实施例3:
[0042] 本案例具体方案为72wt%TC4+25wt%NiCr‑Cr3C2+3wt%CeO2,按照上述步骤制备激光熔覆涂层。
[0043] 实施例4:
[0044] 本案例具体方案为71wt%TC4+25wt%NiCr‑Cr3C2+4wt%CeO2,按照上述步骤制备激光熔覆涂层。
[0045] 试验实施例
[0046] 使用清洗剂对上述熔覆试样进行清洗,之后使用渗透剂和显示剂对上述试样进行表面渗透探伤;使用金相显微镜及配套软件对实施例1‑4中四种配方的熔覆层的孔隙率和增强相碳化钛(TiCx)枝晶含量进行统计,结果见图1。
[0047] 使用扫描电镜对熔覆粉末以及实施例1‑4中四种配方的涂层形貌及宏、微观组织进行观察,结果见图2、3、4。
[0048] 使用X射线衍射仪对实施例1‑4中得到的熔覆层物相进行分析,四种涂层的物相组成一致,都只含有增强相碳化钛TiCx、基体相α‑Ti;结果见图4。
[0049] 使用数字显微硬度计,载荷500g,保载时间12s,对上述实施例2中配方的涂层显微硬度进行测试,结果见图5。
[0050] 通过上述检测手段可以看出,稀土元素的添加可以抑制钛合金表面裂纹、减少气孔、改善宏观质量。组织分析表明,熔覆层单位面积的增强相减少、未长大的碳化钛TiCx变多。硬度测试表明,相比基材(400.5HV0.5),添加稀土的熔覆层硬度(593.15HV0.5)变高。
[0051] 以上所述仅是本发明的较佳实施例而已,并非对本发明作任何形式上的限制,凡是依据本发明的技术实质对以上实施例所做的任何简单修改,等同变化与修饰,均属于本发明技术方案的范围内。
专利地区:天津
专利申请日期:2019-12-16
专利公开日期:2022-05-13
专利公告号:CN111020564B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




