 产学研创新服务平台(全国)


一种快速测试织物折皱回复性能的方法发明专利
更新时间:2026-11-01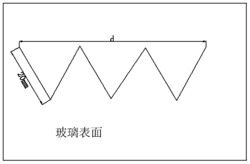 专利申请类型:发明专利;
地区:湖北-武汉;
源自:武汉高价值专利检索信息库;
一种快速测试织物折皱回复性能的方法
本发明涉及织物性能评价领域,具体公开了一种快速测试织物折皱回复性能的方法,所述方法包括:(1)在织物样品的正面和反面分别铺设离型纸,接着沿长度方向正反交替对折,织物样品与离型纸的尺寸相同;(2)将重锤放在对折后的织物样品上进行压实;(3)回复;(4)待织物回复第一时间后,测量每次对折织物两边所形成的夹角;待织物回复第二时间后,测量每次对折织物两边所形成的夹角,以及测量最外侧两边的直线距离d并计算2d/(n+1)的值。只经过一次压实,多个折痕同时回复,有效地减少了测试时间;通过急弹回复角、缓弹回复角和织物最外侧两边的距离三个参数指标进行综合评估,能够更准确地表针织物的折皱回复性能。
专利类型:发明专利
专利申请号:CN201910158796.6
专利申请(专利权)人:武汉纺织大学
权利人地址:湖北省武汉市江夏区阳光大道1号
专利发明(设计)人:王运利,姚金波,姜会钰,夏治刚,郭恒,王嘉晟,冯懋
主权利要求:一种快速测试织物折皱回复性能的方法
技术领域
[0001] 本发明涉及织物性能评价领域,具体涉及一种快速测试织物折皱回复性能的方法。
背景技术
[0002] 织物折皱回复性能是评价织物保形性的重要指标,折皱回复性能的优良直接影响织物的服用性能和美观。现有的面料免烫性能测试方法有外观评级法和回复角法。标准《GB/T29257‑2012》介绍了外观评级法,主观评价法的原理是将起皱织物与标准样照AATCC128‑2003进行对比来确定织物抗皱等级,测试结果用DP表示,此样照共分为五个等级,1级最差,5级最好。这种方法的主要缺点是采用人肉眼的主观判断来对织物的折皱状况进行评价,偏差较大,尤其在DP值达到3.5以上时,样照之间的差异小,判断起来难度较大。此外,还容易受其他主客观因素的影响,如判断者的经验丰富程度、室内光线、织物表面状况,如颜色等都会对评价结果有很大影响,而且这种标准样照价格也很昂贵。
[0003] 标准《GB3819‑1997》介绍了回复角法,而回复角法需要大量人为操作,如将压制好的试样转移到测试台,并不断旋转测试圆盘使试样一边始终保持竖直状态;现有方法的试样尺寸较小,有效折痕长度仅15mm,导致实验结果离散性较大,测试稳定性较差;测试时需加压5min,再释压5min才能获得一块试样的数据,按标准规定的试样数量,每个样品需要测量20次,则测量一种织物的折皱回复性能至少需要2小时,测试耗时较长。
发明内容
[0004] 本发明的目的是为了克服现有织物折皱回复性能评价方法存在的测试结果误差大、稳定性差、测试耗时长的问题,提供一种快速测试织物折皱回复性能的方法,该方法具有测试误差小、稳定性好,测试耗时短的优点。
[0005] 为了实现上述目的,本发明提供一种快速测试织物折皱回复性能的方法,该方法包括以下步骤:
[0006] (1)对折:在织物样品的正面和反面分别铺设离型纸,接着沿长度方向每隔2厘米对折1次,正反交替对折,共折叠n次,其中,n为奇数,且n≥3,织物样品与离型纸的尺寸相同;
[0007] (2)压实:将重锤放在对折后的织物样品上进行压实,压实时间为t;
[0008] (3)回复:拿开重锤,取出离型纸,将所述织物样品侧部平放在水平光滑表面上;
[0009] (4)测量:待织物回复第一时间t1后,采用照相法测量每次对折织物两边所形成的夹角,计算得到平均值θ1;待织物回复第二时间t2后,采用照相法测量每次对折织物两边所形成的夹角并计算得到平均值θ2,以及测量最外侧两边的直线距离d并计算2d/(n+1)的值。
[0010] 优选地,在步骤(1)中,未经对折的织物样品的形状为长方形,长度为X厘米,宽度为Y厘米,其中X=2(n+1)厘米,Y≥4厘米。
[0011] 优选地,在步骤(2)中,压实时间t为5分钟。
[0012] 优选地,在步骤(4)中,第一时间t1为5秒。
[0013] 优选地,在步骤(3)中,第二时间t2为5分钟。
[0014] 优选地,所述离型纸的厚度为0.08‑0.1mm。
[0015] 优选地,在步骤(2)中,所述重锤提供10牛顿的压力。
[0016] 通过上述技术方案,一方面,将织物样品沿长度方向,正反交替多次对折,只经过一次压实,多个折痕同时回复后,可以测量多个回复角,有效地减少了压实与回复的时间,同时减少了人工操作,避免了人为、主观因素的干扰,减小了测试误差。
[0017] 第二方面,对折过程中,在织物样品的正面和反面分别铺设离型纸,可以防止正、反对折过程中,重叠织物相互粘结而影响织物回复过程。即,织物样品的正面和反面分别铺设离型纸,可以更加准确地测得的回复角。
[0018] 第三方面,本发明通过急弹回复角、缓弹回复角和织物最外侧两边的距离三个参数指标进行综合评估,能够更准确地表针织物的折皱回复性能。
附图说明
[0019] 图1是本发明的所述方法中步骤(3)回复的示意图(n=5);
[0020] 图2是本发明的所述方法中步骤(4)中参数2d/(n+1)的示意图(n=7);
具体实施方式
[0021] 以下结合附图对本发明的具体实施方式进行详细说明。应当理解的是,此处所描述的具体实施方式仅用于说明和解释本发明,并不用于限制本发明。
[0022] 本发明所述的快速测试织物折皱回复性能的方法包括以下步骤:
[0023] (1)对折:在织物样品的正面和反面分别铺设离型纸,接着沿长度方向每隔2厘米对折1次,正反交替对折,共折叠n次,其中,n为奇数,且n≥3,织物样品与离型纸的尺寸相同;
[0024] (2)压实:将重锤放在对折后的织物样品上进行压实,压实时间为t;
[0025] (3)回复:拿开重锤,取出离型纸,将所述织物样品侧部平放在水平光滑表面上;
[0026] (4)测量:待织物回复第一时间t1后,采用照相法测量每次对折织物两边所形成的夹角,计算得到平均值θ1;待织物回复第二时间t2后,采用照相法测量每次对折织物两边所形成的夹角并计算得到平均值θ2,以及测量最外侧两边的直线距离d并计算2d/(n+1)的值。
[0027] 如图1所示,在步骤(1)的对折过程中,沿长度方向每隔2厘米后对折一次,要求正面对折与反面对折交替进行,这种对折方式下,最终测得的回复角能够体现所述织物的正向对折折皱回复性能和反向对折折皱回复性能,能够更加全面的反映所述织物长度方向上的折皱回复性能。
[0028] 在步骤(1)的对折操作过程中,手上应带有手套,以免汗液影响测试结果。在进行正、反对折操作时,要求在织物样品的正面和反面分别铺设离型纸。离型纸又称隔离纸、防粘纸、硅油纸,离型纸由涂有防粘物质的纸制成。对折过程中,在织物样品的正面和反面分别铺设离型纸,可以防止正、反对折过程中,重叠织物相互粘结而影响织物回复过程。即,织物样品的正面和反面分别铺设离型纸,可以让测得的回复角更加准确。
[0029] 在步骤(1)中,对折次数n应为奇数,如果对折次数为偶数,那么整个织物为非对称折叠;如果对折次数为奇数,那么整个织物为对称折叠。对称折叠与非对称折叠相比,测量d的标准不统一,d不能用于表征织物折皱回复性能;如果对折次数等于1,则该方案属于现有技术。
[0030] 在步骤(1)中,所述织物经过了正、反多次对折,形成了n条折痕。在步骤(2)中进行压实操作时,要求所述重锤的平面要覆盖n条的对折折痕,并且将折痕的长度方向都压实。只有这样,才能在一次压实操作中,将n条折痕压实,从而减少测试时间。那么,所述重锤必须具有长方形平面,其面积足够覆盖所有折痕,重锤的重量平均分配到重锤平面上。
[0031] 步骤(3)中的回复过程,应尽量减少干扰,而让织物自由回复,自由回复状态下的织物回复角才更加准确。将织物放置在水平表面上,可以消除重力对回复过程的干扰。织物所放置的水平表面也应尽量光滑,越是光滑的表面越能够减少摩擦力对织物回复过程的干扰。在具体的实施方式中,所述水平光滑表面为玻璃表面。
[0032] 在步骤(4)中,如果时间t1过小,织物可能还处在快速回复的状态中,应采用照相法测量回复角。所述照相法,是等待规定的回复时间后,在织物侧面正上方对织物的回复形貌进行拍照,得到照片后,在照片中用量角器对折痕的回复角进行测量。由于织物一直处于动态的回复过程中,对折痕进行实时测量会有较大误差,在测量急弹回复角时,测量误差尤其大,照相法更加准确。
[0033] 如图2所示,在步骤(4)中,测得d后,计算2d/(n+1)的值,该值可以用来表征折皱回复能力的大小,d越大,其折皱回复能力越强。
[0034] 在具体的实施方式中,步骤(1)中,未经对折的织物样品的形状为长方形,长度为X厘米,其中要求X=2(n+1);由于对折时,沿长度方向每隔2厘米后对折一次,构成回复角两边的长度等于2厘米,能够保证回复角测量条件的一致性,从而使得测量结果能够更加准确地反应织物的回复性能。
[0035] 由于采取步骤(1)中所述对折方式,每次折痕的有效长度都为Y厘米,且Y≥4,那么折痕的有效长度应大于4厘米,较大的折痕有效长度使得测试结果离散性小,能够保证较好测试结果的稳定性。
[0036] 在具体的实施方式中,步骤(2)中,所述压实时间t为5分钟。压实时间过短,折痕没有完全形成,压实时间过长,增加了测试时间。
[0037] 在具体的实施方式中,所述回复时间t1为5秒钟,此时测量的回复角为急弹回复角,拿开重锤时,动作应迅速,以免重锤影响织物的快速回复。
[0038] 在较优选的实施方式中,所述回复时间t2为5分钟,此时测量的回复角称为缓弹回复角,保证统一的回复时间,可以将不同织物的回复角进行比较,从而比较织物的折皱回复性能。
[0039] 在本发明中,通过在织物样品的正面和反面分别铺设离型纸,可以防止正、反对折过程中,重叠织物相互粘结而影响织物回复过程。所述离型纸可以为本领域的常规选择,例如可以为塑料薄膜。所述离型纸的厚度可以为0.08‑0.1mm。
[0040] 在具体的实施方式中,所述重锤提供的压力为10牛顿。
[0041] 以下通过实施例对本发明作进一步详细说明,但本发明的保护范围并不仅限于此。
[0042] 以下实施例和对比例中使用的待测织物样品为购自山东鲁泰纺织股份有限公司的高保形免烫棉纺织品。
[0043] 实施例1
[0044] 测量待测织物样品的平均回复角,步骤如下:
[0045] (1)对折:织物样品的尺寸为4厘米*8厘米,织物样品的正面和反面分别铺设离型纸(塑料薄膜,厚度为0.08mm),接着沿长度方向每隔2厘米对折1次,正反交替对折,共折叠3次,即n=3;
[0046] (2)压实:将重锤放在对折后的织物样品上,压实时间为5min;
[0047] (3)回复:拿开重锤,取出离型纸,将所述织物样品侧部平放在玻璃表面上;
[0048] (4)测量:用照相法测量3次对折织物两边所形成的夹角,具体地,回复5s后测急弹回复角并计算平均值为89.3°,回复5min后测缓弹回复角并计算平均值为134.2°,回复5min后测最外侧两边的直线距离d=76.5mm,并计算得2d/(n+1)=38.3mm。
[0049] 实施例2
[0050] 测量待测织物样品的平均回复角,步骤如下:
[0051] (1)对折:织物样品的尺寸为4厘米*12厘米,织物样品的正面和反面分别铺设离型纸(塑料薄膜,厚度为0.09mm),接着沿长度方向每隔2厘米对折1次,正反交替对折,共折叠5次(如图1所示),即n=5;
[0052] (2)压实:将重锤放在对折后的织物样品上,压实时间为5min;
[0053] (3)回复:拿开重锤,取出离型纸,将所述织物样品侧部平放在玻璃表面上;
[0054] (4)测量:用照相法测量5次对折织物两边所形成的夹角,具体地,回复5s后测急弹回复角并计算平均值为86.7°,回复5min后测缓弹回复角并计算平均值为131.6°,回复5min后测最外侧两边的直线距离d=106.8mm,并计算得2d/(n+1)=35.6mm。
[0055] 实施例3
[0056] 测量待测织物样品的平均回复角,步骤如下:
[0057] (1)对折:织物样品的尺寸为4厘米*16厘米,织物样品的正面和反面分别铺设离型纸(塑料薄膜,厚度为0.1mm),接着沿长度方向每隔2厘米对折1次,正反交替对折,共折叠7次(如图2所示),即n=7;
[0058] (2)压实:将重锤放在对折后的织物样品上,压实时间为5min;
[0059] (3)回复:拿开重锤,取出离型纸,将所述织物样品侧部平放在玻璃表面上;
[0060] (4)测量:用照相法测量7次对折织物两边所形成的夹角,具体地,回复5s后测急弹回复角并计算平均值为87.5°,回复5min后测缓弹回复角并计算平均值为136.4°,回复5min后测最外侧两边的直线距离d=146.8mm,并计算得2d/(n+1)=36.7mm。
[0061] 对比例(传统测量方法)
[0062] 测量待测织物样品的平均回复角,步骤如下:
[0063] (1)对折:取10个尺寸为40毫米*15毫米的织物样品,每个样品长边对折1次;
[0064] (2)压实:将重锤放在对折后的织物样品上,压实时间为5分钟;
[0065] (3)回复:拿开重锤,待所述织物样品经历5分钟的回复时间;
[0066] (4)测量:用照相法测量10个样品的急弹回复角,数值分别为83.7°、85.4°、83.9°、84.5°、80.7°、86.9°、86.3°、82.6°、83.5°、85.1°,用回复角测量装置测量10次对折织物两边所形成的夹角,得到10个夹角数值129.6°、130.1°、130.6°、131.1°、129.1°、133.8°、
126.4°、130.1°、128.0°、132.2°,得到的10个d值为36.1mm、36.4mm、37.0mm、36.5mm、
35.9mm、35.7mm、35.6mm、36.0mm、36.2mm、36.1mm。
[0067] (5)计算:急弹回复角平均值为84.3°,缓弹回复角的平均值为130.1°,10个距离d的平均值为36.2mm。
[0068] 结果分析
[0069] 结果见下表1。
[0070] 表1
[0071]
[0072] 由上表1可以看出,按照本发明所述的方法对织物折皱的急弹回复角、缓弹回复角和织物最外侧两边的距离进行定量测试的结果与传统的评级结果基本吻合,操作时间较传统标准的回复角测量方法大大节省操作时间。由此可见,按照本发明所述的方法可以实现快速、准确地测试织物折皱回复性能。
[0073] 以上详细描述了本发明的优选实施方式,但是,本发明并不限于此。在本发明的技术构思范围内,可以对本发明的技术方案进行多种简单变型,包括各个技术特征以任何其它的合适方式进行组合,这些简单变型和组合同样应当视为本发明所公开的内容,均属于本发明的保护范围。
专利地区:湖北
专利申请日期:2019-03-04
专利公开日期:2021-10-08
专利公告号:CN109959567B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




