 产学研创新服务平台(全国)


一种高强度耐磨吉他面板音梁及其制备方法发明专利
更新时间:2026-11-01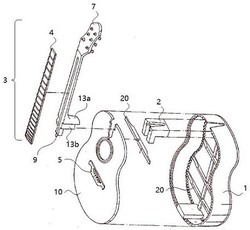 专利申请类型:发明专利;
地区:广东-广州;
源自:广州高价值专利检索信息库;
一种高强度耐磨吉他面板音梁及其制备方法
本发明提供一种高强度耐磨吉他面板音梁及其制备方法;所述音梁包括主梁以及由主梁包裹的强化构件;所述主梁由复合母料进行熔融处理后,通过成型模具热挤出成型后,再通过对主梁加工出加强肋部而成;其中,所述强化构件为碳纤维材质;通过以上设计,使主梁本身具有足够的强度和刚性,用于抵抗吉他面板在吉他弦牵扯下的拉力,并且通过设置强化构件,使主梁本身的扭曲强度能保持的同时,具备一定的弹性,以保持吉他面板的共鸣效果;同时所述音梁表层还涂覆有一层耐磨复合涂层,使音梁具有抗磨效果,并且能够在与空气长期接触中,降低潮湿或者粉尘等外界环境所造成的长期损坏。
专利类型:发明专利
专利申请号:CN202310034875.2
专利申请(专利权)人:广州市威柏乐器制造有限公司
权利人地址:广东省广州市花都区花东镇丰园中路1号(空港花都)
专利发明(设计)人:凌卓
主权利要求:一种高强度耐磨吉他面板音梁及其制备方法
技术领域
[0001] 本发明涉及音乐演奏设备领域,尤其涉及一种高强度耐磨吉他面板音梁及其制备方法。
背景技术
[0002] 面板音梁,是指吉他面板和背板的内部加固件。面板音梁的作用主要有两个:(1)音梁可以让面板更加坚固,这样可以减小面板在琴弦张力作用下的变形程度;(2)音梁可以影响吉他的声音以及面板对琴弦的反应,从而造就吉他的最终音色特点。琴颈、背侧板、弦长、箱体尺寸、琴弦的种类以及许多其他因素都会影响吉他的音量和音色,但最终一把吉他的音色主要还是取决于面板以及面板音梁的设计特点;即使对于同一种设计方案和材料的吉他,只要对面板音梁进行了不同的调整,例如其尺寸和排布方式,都将对最终吉他的发声产生可以被感知的改变。因此,相关领域技术人员一直在持续进行对于吉他面板音梁的探究。
[0003] 查阅相关地已公开技术方案,公开号为KR20200145708A的技术方案提出在音板背面与音梁之间设置一层织物强化层,使得面板在该织物强化层的影响下获得一定程度的抗压能力,并且在温度变化下面板的木材亦不容易产生明显的形变;公开号为EP3419015B1的技术方案提出在吉他琴颈以及面板的连接位置设置强化部件,加强琴颈与面板连接的强度;公开号为USD581970S1的技术方案提出一种具有多个弧形段的音梁结构,用于产生音梁的不同弯曲特性以此改变吉他的音色。
[0004] 以上技术方案均提出了对于传统的吉他音梁的改进方案,但是对于音梁的材质改变以及音梁的内部特点,还少有提及。
[0005] 背景技术的前述论述仅意图便于理解本发明。此论述并不认可或承认提及的材料中的任一种公共常识的一部分。
发明内容
[0006] 本发明的目的在于,提供一种高强度耐磨吉他面板音梁及其制备方法;所述音梁包括主梁以及由主梁包裹的强化构件;所述主梁由复合母料进行熔融处理后,通过成型模具热挤出成型后,再通过对主梁加工出加强肋部而成;其中,所述强化构件为碳纤维材质;通过以上设计,使主梁本身具有足够的强度和刚性,用于抵抗吉他面板在吉他弦牵扯下的拉力,并且通过设置强化构件,使主梁本身的扭曲强度能保持的同时,具备一定的弹性,以保持吉他面板的共鸣效果;同时所述音梁表层还涂覆有一层耐磨复合涂层,使音梁具有抗磨效果,并且能够在与空气长期接触中,降低潮湿或者粉尘等外界环境所造成的长期损坏。
[0007] 本发明采用如下技术方案:
[0008] 一种高强度耐磨吉他面板音梁,所述音梁包括由母料制造的主梁以及由所述主梁包裹的强化构件;
[0009] 其中,所述母料的主要组分及所占重量份为:
[0010] 聚氯乙烯(PVC)20‑25;聚乙烯(PE)20‑28;氯化聚氯乙烯(CPVC)7‑10;氯化聚乙烯(CPE)4‑6;丙烯酸7‑9;聚丙烯纤维5‑8;聚酯5‑10;轻质碳酸钙15‑25;丙烯腈‑苯乙烯‑丁二烯共聚物(ABS)10‑13;PVC发泡剂1‑3;PVC复合稳定剂3‑5;PVC发泡调节剂7‑10;有机锡复合稳定剂3‑4;PE蜡1‑2;
[0011] 其中,强化构件的主要材质为碳纤维;
[0012] 并且,所述音梁包括设置在所述主梁部分的加强肋部,用于提高所述音梁的柔韧性,同时保持音梁的强度,从而改善吉他主体的共振;所述加强肋部具有至少一侧垂直延伸的横截面向上至预定高度的位置,从而形成肋下部;并在该位置向内朝向音梁的中心弯曲,然后向上延伸同时以预定倾斜角倾斜以形成锥形的肋上部;
[0013] 优选地,所述音梁表面涂覆有耐磨复合涂层;所述复合涂层包括底漆和面漆;
[0014] 其中,所述底漆的组分比例为:改性环氧丙烯酸酯15‑20%;高官能脂肪族聚氨酯15‑25%;二官能脂肪族聚氨酯10‑15%;二季戊四醇五/六丙烯酸酯10‑15%;季戊四醇三丙烯酸酯5‑15%;三丙二醇二丙烯酸酯0‑5%;二丙二醇二丙烯酸酯1‑5%;超细微耐磨粉体5‑
10%;光引发剂1‑5%;助剂1‑5%;以上各组份之和为100%;
[0015] 所述面漆的组分比例为:改性环氧丙烯酸酯0‑40%;环氧丙烯酸酯0‑40%;高官能脂肪族聚氨酯丙烯酸酯10‑30%;三羟甲基丙烷三丙烯酸酯10‑25%;甲基丙烯酸甲酯5‑20%;二丙二醇丙烯酸酯0‑45%;三丙二醇丙烯酸酯0‑45%;超细微耐磨粉体5‑15%;光引发剂1‑5%;助剂1‑5%;以上各组份之和为100%;
[0016] 同时提出一种高强度耐磨吉他面板音梁的制备方法,应用于所述音梁;该制备方法包括以下步骤:
[0017] S100:母料备料;其中包括
[0018] 丝料备料:将组分聚丙烯纤维加工成长1.5‑3cm丝料;
[0019] 粉料备料:将母料组分中除聚丙烯纤维和丙烯酸以外的其他组分,分别进行研磨制成粉料,粉料的粒度要求为60‑80目;
[0020] S200:混合搅拌;
[0021] S300:造料,在温度170‑190℃时,通过造粒机制成粒径在3至4mm的粒料;
[0022] S400:成型,在成型机中,将粒料加热成熔融状态并通过成型模具进行挤出成型;在成型步骤中,一共设置有五个成型段,分别为:100‑110℃、130‑140℃、140‑150℃、170‑
180℃、190‑200℃;
[0023] S500:加工加强肋部;
[0024] S600:涂覆耐磨复合涂层;
[0025] 优选地,在步骤S200中,包括以下顺序子步骤:
[0026] S210:将粉料中除聚丙烯纤维、PVC发泡剂、PVC复合稳定剂、PVC发泡调节剂、有机锡复合稳定剂以及PE蜡之外的其余组分的粉料,以及液态丙烯酸通过搅拌装置进行均匀搅拌及加热;
[0027] S220:当温度升至50‑70℃时,添加有机锡复合稳定剂以及PVC复合稳定剂,继续进行搅拌10分钟;
[0028] S230:当温度升至80‑90℃时,添加聚丙烯纤维丝料、PVC发泡剂、PVC发泡调节剂,继续进行搅拌5分钟;
[0029] S240:当温度升至100℃时,添加PE蜡,搅拌5分钟;
[0030] S250:当温度升至110‑125℃时,保持温度,并继续搅拌10分钟;
[0031] 优选地,在步骤S400中,包括以下顺序子步骤:
[0032] S410:将强化构件固定于成型模具;
[0033] S420:将步骤S300中的粒料在成型机中加热为熔融状态的半成品母料,并通过上述五个成型段;
[0034] S430:将半成品母料挤出成型模具挤出,挤出时与所述强化构件包裹一并成型为主梁;
[0035] S440:将成型的主梁进行冷却。
[0036] 本发明所取得的有益效果是:
[0037] 1.本发明的面板音梁由复合高分子材料制造,其尺寸、重量、密度均可以进行严格规定,有效保证了音梁在生产中的一致性;区别于以往音梁均为木材生产而及同过手工加工而成,其尺寸和工艺参数都无法保持一致;
[0038] 2.本发明的音梁具有位于中央的由碳纤维材料制造的强化构件,通过强化构件提高了音梁的强度、刚性、扭曲性能,并提供了一定的弹性;使得保证了音梁本身为面板提供强化的作用外,还能使面板的固有频率产生一定的可塑性,提高了其共鸣效果;
[0039] 3.本发明的音梁所用材料均具有轻量化,高强度的特点,并且通过在表面涂覆耐磨复合涂层,使得音梁兼具了耐磨的优点,可以广泛应用于各类型吉他或者类似的如大提琴等乐器的制造。
附图说明
[0040] 从以下结合附图的描述可以进一步理解本发明。图中的部件不一定按比例绘制,而是将重点放在示出实施例的原理上。在不同的视图中,相同的附图标记指定对应的部分。
[0041] 图1为吉他的常见结构示意图。
[0042] 图2为本发明实施例中所述音梁的示意图。
[0043] 图3为本发明实施例中主梁部分截面的示意图。
[0044] 图4为本发明实施例中加强肋部截面的示意图。
[0045] 图5为本发明实施例中具有三角形强化构件的加强肋部截面的示意图。
[0046] 图6为本发明实施例中具有星形强化构件的加强肋部截面的示意图。
[0047] 图7为本发明实施例中采用10个位置进行振动响应测试的示意图。
[0048] 图8为本发明实施例中的振动响应测试的对比示意图。
[0049] 图9为本发明实施例中进行长时间磨损测试后的木质音梁的表面放大示意图。
[0050] 图10为本发明实施例中进行长时间磨损测试后的本发明音梁的表面放大示意图。
[0051] 附图标号说明:
[0052] 1‑主体;2‑托块;3‑琴颈;4‑指板;5‑琴码;7‑琴头;9‑指板调节杆;10‑面板;13a‑手托部;13b‑卡榫部;20‑音梁;21‑主梁;22‑加强肋部;23‑圆弧面;24‑粘贴面;25‑顶面;41‑脊部;50‑三角形强化构件;51‑星形强化构件。
具体实施方式
[0053] 为了使得本发明的目的技术方案及优点更加清楚明白,以下结合其实施例,对本发明进行进一步详细说明;应当理解,此处所描述的具体实施例仅用于解释本发明,并不用于限定本发明。对于本领域技术人员而言,在查阅以下详细描述之后,本实施例的其它系统.方法和/或特征将变得显而易见。旨在所有此类附加的系统、方法、特征和优点都包括在本说明书内.包括在本发明的范围内,并且受所附权利要求书的保护。在以下详细描述描述了所公开的实施例的另外的特征,并且这些特征根据以下将详细描述将是显而易见的。
[0054] 本发明实施例的附图中相同或相似的标号对应相同或相似的部件;在本发明的描述中,需要理解的是,若有术语“上”、“下”、“左”、“右”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的装置或组件必须具有特定的方位.以特定的方位构造和操作,因此附图中描述位置关系的用语仅用于示例性说明,不能理解为对本专利的限制,对于本领域的普通技术人员而言,可以根据具体情况理解上述术语的具体含义。
[0055] 实施例一:
[0056] 通常如附图所示,吉他包括主体1,托块2和琴颈3;其中在主体1上部附接有面板10,在主体1的内表面附接托块2用于支承琴颈3;琴颈3的端部包括手托部13a与卡榫部13b;
卡榫部13b与托块2的凹槽互相榫卯并坚固结合,手托部13a相对于卡榫部13b设置,并暴露于主体1的外侧,用于在演奏人演奏吉他时承托琴颈3;
[0057] 进一步的,琴颈3包括指板4、琴头7和指板调节杆9;指板4位于琴颈3的上表面,用于承托被拉紧琴弦;演奏人通过将琴弦按压到指板4上,从而改变琴弦的固有频率;琴码5贴附于琴体1的面板10的上表面;琴头7位于琴颈3上与手托部13a相对的另一端;连接在琴码5和琴头7两者之间设置有琴弦;在琴颈3上纵向安装有指板调节杆9,可用于调节吉他弦的音准;通过弹拨琴弦产生空气振动,并通过面板10产生共鸣,并且共鸣在主体内部持续反应,从而使吉他发出独特的声音;
[0058] 为了防止面板10在长期使用时变形,在面板10和主体1的内表面设置有各种音梁20,如附图2所示;音梁越结实,吉他的音色越能够保持,吉他的使用寿命越长;另一方面,柔性音梁有助于改善面板10的共鸣,以允许吉他共鸣较长时间;而如果音梁刚性不足,面板10会随着时间发生弯曲或者扭曲变形;因此,面板10不能发挥其自身的功能,因此吉他的寿命缩短了;另一方面,如果音梁刚性太强,即使面板10没有失真,面板10的共振也很差,因此吉他的弹奏音色则强差人意;
[0059] 因此,音梁优选地应兼具有柔韧性和强度;此外,通过吉他工艺的研究亦表明音梁的形状和数量以及音梁与面板10的连接结构是影响吉他的性能和耐用性的重要因素;
[0060] 一种高强度耐磨吉他面板音梁,所述音梁包括由母料制造的主梁以及由所述主梁包裹的强化构件;
[0061] 其中,所述母料的主要组分及所占重量份为:
[0062] 聚氯乙烯(PVC)20‑25;聚乙烯(PE)20‑28;氯化聚氯乙烯(CPVC)7‑10;氯化聚乙烯(CPE)4‑6;丙烯酸7‑9;聚丙烯纤维5‑8;聚酯5‑10;轻质碳酸钙15‑25;丙烯腈‑苯乙烯‑丁二烯共聚物(ABS)10‑13;PVC发泡剂1‑3;PVC复合稳定剂3‑5;PVC发泡调节剂7‑10;有机锡复合稳定剂3‑4;PE蜡1‑2;
[0063] 其中,强化构件的主要材质为碳纤维;
[0064] 并且,所述音梁包括设置在所述主梁部分的加强肋部,用于提高所述音梁的柔韧性,同时保持音梁的强度,从而改善吉他主体的共振;所述加强肋部具有至少一侧垂直延伸的横截面向上至预定高度的位置,从而形成肋下部;并在该位置向内朝向音梁的中心弯曲,然后向上延伸同时以预定倾斜角倾斜以形成锥形的肋上部;
[0065] 优选地,所述音梁表面涂覆有耐磨复合涂层;所述复合涂层包括底漆和面漆;
[0066] 其中,所述底漆的组分比例为:改性环氧丙烯酸酯15‑20%;高官能脂肪族聚氨酯15‑25%;二官能脂肪族聚氨酯10‑15%;二季戊四醇五/六丙烯酸酯10‑15%;季戊四醇三丙烯酸酯5‑15%;三丙二醇二丙烯酸酯0‑5%;二丙二醇二丙烯酸酯1‑5%;超细微耐磨粉体5‑
10%;光引发剂1‑5%;助剂1‑5%;以上各组份之和为100%;
[0067] 所述面漆的组分比例为:改性环氧丙烯酸酯0‑40%;环氧丙烯酸酯0‑40%;高官能脂肪族聚氨酯丙烯酸酯10‑30%;三羟甲基丙烷三丙烯酸酯10‑25%;甲基丙烯酸甲酯5‑20%;二丙二醇丙烯酸酯0‑45%;三丙二醇丙烯酸酯0‑45%;超细微耐磨粉体5‑15%;光引发剂1‑5%;助剂1‑5%;以上各组份之和为100%;
[0068] 同时提出一种高强度耐磨吉他面板音梁的制备方法,应用于所述音梁;该制备方法包括以下步骤:
[0069] S100:母料备料;其中包括
[0070] 丝料备料:将组分聚丙烯纤维加工成长1.5‑3cm丝料;
[0071] 粉料备料:将母料组分中除聚丙烯纤维和丙烯酸以外的其他组分,分别进行研磨制成粉料,粉料的粒度要求为60‑80目;
[0072] S200:混合搅拌;
[0073] S300:造料,在温度170‑190℃时,通过造粒机制成粒径在3至4mm的粒料;
[0074] S400:成型,在成型机中,将粒料加热成熔融状态并通过成型模具进行挤出成型;在成型步骤中,一共设置有五个成型段,分别为:100‑110℃、130‑140℃、140‑150℃、170‑
180℃、190‑200℃;
[0075] S500:加工加强肋部;
[0076] S600:涂覆耐磨复合涂层;
[0077] 优选地,在步骤S200中,包括以下顺序子步骤:
[0078] S210:将粉料中除聚丙烯纤维、PVC发泡剂、PVC复合稳定剂、PVC发泡调节剂、有机锡复合稳定剂以及PE蜡之外的其余组分的粉料,以及液态丙烯酸通过搅拌装置进行均匀搅拌及加热;
[0079] S220:当温度升至50‑70℃时,添加有机锡复合稳定剂以及PVC复合稳定剂,继续进行搅拌10分钟;
[0080] S230:当温度升至80‑90℃时,添加聚丙烯纤维丝料、PVC发泡剂、PVC发泡调节剂,继续进行搅拌5分钟;
[0081] S240:当温度升至100℃时,添加PE蜡,搅拌5分钟;
[0082] S250:当温度升至110‑125℃时,保持温度,并继续搅拌10分钟;
[0083] 优选地,在步骤S400中,包括以下顺序子步骤:
[0084] S410:将强化构件固定于成型模具;
[0085] S420:将步骤S300中的粒料在成型机中加热为熔融状态的半成品母料,并通过上述五个成型段;
[0086] S430:将半成品母料挤出成型模具挤出,挤出时与所述强化构件包裹一并成型为主梁;
[0087] S440:将成型的主梁进行冷却。
[0088] 实施例二:
[0089] 本实施例应当理解为至少包含前述任意一个实施例的全部特征,并在其基础上进一步改进:
[0090] 如附图2所示,示例性地说明所述音频的一种示例性实施方式:
[0091] 所述音梁20的主梁21的长度可以根据实际需要设定;根据通用性原则,常见的长度可以为25厘米、30厘米、32厘米等;
[0092] 所述音梁具有指定的粘贴面24;粗贴面24通过使用树脂、速干胶、有机分子复合胶水等,粘贴到吉他面板的表面;与所述粘贴面24相对的一面为音梁的顶面25;
[0093] 所述音梁20的两端设置有收窄部;收窄部23为一段大半径圆弧23,并且圆弧23的圆心位于所述顶面25一侧;并且优选地,圆弧面23的半径大于主梁21的长度;
[0094] 进一步的,在主梁中央包括至少一段加强肋部22;所述加强肋部22的长度一般可以为主梁长度21的60%至70%;
[0095] 优选地,所述加强肋部可以通过使用手动工具例如手磨、电动磨,或者简易车床对主梁进行切削加工获得;
[0096] 并且优选地,所述加强肋部在切削加工时减少的材料重量不超过主梁原重量的5%;
[0097] 进一步的,示例性地展示所述主梁以及所述加强肋部的截面形状;
[0098] 如附图2所示,截面A‑A为音梁20的主梁的一个截面,对应于附图3所示的截面形状;截面B‑B为加强肋部22的一个截面,对应于附图4所示的截面形状;
[0099] 截面A‑A和截面B‑B都包括有向顶面25的逐渐收窄的部分;主梁和加强肋部从粘贴面24垂直向上延伸至预定高度h的位置w,从而形成基础部分,并且在位置w处朝向音梁的中心向内弯曲,然后向上延伸,同时以预定倾斜角倾斜以形成锥形顶部t;
[0100] 另一方面,通过切削加工,在加强肋部的位置w处具有一个明显收窄的脊部41;经过脊部41的收窄后,形成的顶部t的锥部角度更窄;
[0101] 通过以上设置,使得音梁20在粘贴到面板10之后,使得面板10的强度和柔韧性可以获得一定程度的改变;并且,通过加强肋部22对于音梁20的形状改变,使得音梁20对于垂直于粘贴面24的弯曲变形具有更强的抗性,并且通过改变加强肋部的切削工艺尺寸,使得音梁20可以产生独特的形变规律,从而形成独特的面板的共鸣效果。
[0102] 实施例三:
[0103] 本实施例应当理解为至少包含前述任意一个实施例的全部特征,并在其基础上进一步改进:
[0104] 进一步的,示例性地说明强化构件的一种实施方式:
[0105] 如附图5、附图6所示,所述强化构件可以具有多种形状;
[0106] 其中附图5所示为一种截面为三角形的强化构件;强化构件的整体为实心材料,并且沿主梁长度方向上为等截面面积的均匀延伸;该形式的强化构件可以通过多种形式获得,例如通过挤压方式通过成形模具生产,或者是通过机加工从原始材料中加工所得;该形式的强化构件具有刚性较大,弹性较小的特点,可用于共鸣音较短促而且较为明亮声音的吉他音色方案中;
[0107] 而如附图6所示,所述强化构件为三条边的星形分布,而且位于顶部t的边长相较于另外两个边具有更大数值;在此实施方式中,强化构件可以通过三个边的组合方式形成,或者通过增材方式生产,例如3D打印方式;该形式的强化构件具有刚性较小,弹性较佳的特点,可用于共鸣音较大的吉他音色方案中;
[0108] 进一步的,强化构件的材料优选地为碳纤维材料;碳纤维材料是由有机纤维经碳化及石墨化处理而得到的微晶石墨材料;碳纤维的微观结构类似人造石墨,是乱层石墨结构;碳纤维是一种力学性能优异的新材料,它的比重不到钢的1/4,碳纤维树脂复合材料抗拉强度一般都在3500Mpa以上,是钢的7 9倍,抗拉弹性模量为23000至43000Mpa亦高于钢;~
因此碳纤维的比强度即材料的强度与其密度之比可达到2000Mpa/(g/cm3)以上;
[0109] 因此在音梁中央设置碳纤维的强化构件,不仅对音梁的重量没有产生明显影响,而且碳纤维本身亦为高弹性以及高强度的材料,同时其最终形状容易加工获得,而且工艺参数稳定,明显有利于对音梁表现一致性的要求;
[0110] 基于以上实施方式,采用振动测试和老化测试对所述音梁进行验证后,获得以下测试数据;
[0111] 其中,振动测试中,使用具有相同的两个吉他主体,测试样品采用了本发明的音梁进行面板加固,对比样品采用了传统的木质音梁进行加固,并且测试样品和对比样品的音梁布置方式和粘贴方式一致;
[0112] 分别采用以下振动方式进行实验:
[0113] 方式1:将用于标准振动频率的振动产生装置附接到吉他的下弦枕以及琴码,对两个位置产生周期性的从60Hz至500Hz的循环振动,并且在吉他主体的正面板、背面板、侧面板的多个位置设置有从P1至P10的10个振动传动器,如附图7所示,用于监测多个位置对于振动产生装置产生的标准频率振动的响应情况;在持续200小时、300小时以及500小时的测动后,统计每个测试时间后该位置与初始时的振动响应的差异百分比,如附图8所示;可以发现,随着振动时间的持续,各个位置点对应振动的响应的差异在扩大;而采用本发明的高强度音梁的吉他,则对于振动响应的一致性保持相较于采用传统木质音梁的吉他具有,其差异较小;木质音梁在多次的振动后产生了机械疲劳,从而对振动的响应情况并不能保持一致,进一步将导致吉他的音色在长时间的使用后出现了变化;
[0114] 方式2,采用带锯齿状凹凸纹的摩擦装置,在高湿度的盐雾测试环境,对音梁的表面进行循环擦拭测试;在经历100小时的测试后,传统的木质音梁表面已经出现大量磨损条纹,如附图9所示;而本发明所述音梁则并未出现明显磨损。
[0115] 在上述实施例中,对各个实施例的描述都各有侧重,某个实施例中没有详述或记载的部分,可以参见其它实施例的相关描述。
[0116] 虽然上面已经参考各种实施例描述了本发明,但是应当理解,在不脱离本发明的范围的情况下,可以进行许多改变和修改。也就是说上面讨论的方法,系统和设备是示例。各种配置可以适当地省略,替换或添加各种过程或组件。例如,在替代配置中,可以以与所描述的顺序不同的顺序执行方法,和/或可以添加,省略和/或组合各种部件。而且,关于某些配置描述的特征可以以各种其他配置组合,如可以以类似的方式组合配置的不同方面和元素。此外,随着技术发展其中的元素可以更新,即许多元素是示例,并不限制本公开或权利要求的范围。
[0117] 在说明书中给出了具体细节以提供对包括实现的示例性配置的透彻理解。然而,可以在没有这些具体细节的情况下实践配置例如,已经示出了众所周知的电路,过程,算法,结构和技术而没有不必要的细节,以避免模糊配置。该描述仅提供示例配置,并且不限制权利要求的范围,适用性或配置。相反,前面对配置的描述将为本领域技术人员提供用于实现所描述的技术的使能描述。在不脱离本公开的精神或范围的情况下,可以对元件的功能和布置进行各种改变。
[0118] 综上,其旨在上述详细描述被认为是例示性的而非限制性的,并且应当理解,以上这些实施例应理解为仅用于说明本发明而不用于限制本发明的保护范围。在阅读了本发明的记载的内容之后,技术人员可以对本发明作各种改动或修改,这些等效变化和修饰同样落入本发明权利要求所限定的范围。
专利地区:广东
专利申请日期:2023-01-10
专利公开日期:2023-12-05
专利公告号:CN116403546B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




