产学研创新服务平台(全国)


一种衬衫用贴布绣工艺发明专利
更新时间:2026-11-01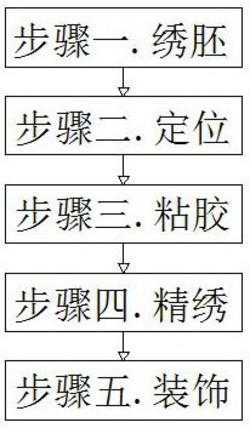 专利申请类型:发明专利;
地区:江苏-苏州;
源自:苏州高价值专利检索信息库;
专利名称:一种衬衫用贴布绣工艺
专利类型:发明专利
专利申请号:CN202110421071.9
专利申请(专利权)人:苏州蔻依服饰有限公司
权利人地址:江苏省苏州市吴江区盛泽镇镇东新达刺绣八部三楼
专利发明(设计)人:严惠琴
专利摘要:本发明公开了一种衬衫用贴布绣工艺,其技术方案要点是:包括以下步骤:步骤一.绣胚:将底布固定在绣框上,然后使用绣花机将式样图的图案绣在底布表面,再沿刺绣图案轮廓将多余部分裁剪去除,得到绣胚;步骤二.定位:在衬衫表面使用绣线走出与绣胚轮廓相同的轮廓线,得到定位轮廓;步骤三.粘胶:将步骤一中得到的绣胚放置在操作台上,然后进行涂胶,使绣胚的表面形成熔胶层,然后将绣胚粘贴到定位轮廓内进行固定;步骤四.精绣:在衬衫背面垫上绣花纸,然后使用绣花机将彩色绣线按照绣胚图案进行精绣;通过在定位轮廓和衬衫上设置第一定位部与第二定位部,可以使绣胚与衬衫贴合时定位准确无误差,且不会发生移位现象。
主权利要求:一种衬衫用贴布绣工艺
技术领域
[0001] 本发明属于服装领域,具体涉及一种衬衫用贴布绣工艺。
背景技术
[0002] 贴布绣也称补花绣,是一种将其他布料剪贴绣缝在服饰上的刺绣形式。中国苏绣中的贴续绣也属这一类。其绣法是将贴花布按图案要求剪好,贴在绣面上,也可在贴花布与绣面之间衬垫棉花等物,使图案隆起而有立体感。贴好后,再用各种针法锁边。贴布绣绣法简单,图案以块面为主,风格别致大方;衬衫是一种穿在内外上衣之间、也可单独穿用的上衣,衬衫通常胸前有口袋,袖口有袖头,在衬衫上贴布绣也是现在比较潮流的一种工艺。
[0003] 可参考公开号为CN107523946A的中国专利,其公开了一种用于绣花机的平绣贴布绣装置,包括台面板,所述台面板的顶部安装有绣花机主体、操作台、收卷辊筒和放卷辊筒,所述收卷辊筒和放卷辊筒分别位于操作台的两侧,所述操作台为长方体结构,操作台的顶部分别开设有截面为矩形的第一凹槽和截面为弧形的第二凹槽,所述第一凹槽的槽口安装有钢丝网板,所述第二凹槽设有两组,两组第二凹槽分别位于第一凹槽的两侧,绣花机主体的两侧分别安装有滑轨,所述滑轨内均滑动安装有滑块,所述滑块的侧边均安装有升降板,所述升降板的侧边活动插接有两根第二导向柱,两根第二导向柱的底端之间安装有圆柱状的压块。
[0004] 上述专利具有提高了生产的效率和质量,操作非常简单的优点,但是其也存在缺陷,如:其定位不准确,容易导致贴布移位。
发明内容
[0005] 本发明的目的在于提供一种衬衫用贴布绣工艺,以解决上述背景技术中提出的问题。
[0006] 为实现上述目的,本发明提供如下技术方案:
[0007] 一种衬衫用贴布绣工艺,包括以下步骤:
[0008] 步骤一.绣胚:将底布固定在绣框上,然后使用绣花机将式样图的图案绣在底布表面,再沿刺绣图案轮廓将多余部分裁剪去除,得到绣胚;
[0009] 步骤二.定位:在衬衫表面使用绣线走出与绣胚轮廓相同的轮廓线,得到定位轮廓;
[0010] 步骤三.粘胶:将步骤一中得到的绣胚放置在操作台上,然后进行涂胶,使绣胚的表面形成熔胶层,然后将绣胚粘贴到定位轮廓内进行固定;
[0011] 步骤四.精绣:在衬衫背面垫上绣花纸,然后使用绣花机将彩色绣线按照绣胚图案进行精绣,精绣完成后将多余线头与毛边裁剪去除,得到绣面;
[0012] 步骤五.装饰:最后在绣面的表面装饰饰品与珠子,装饰完成后再将多余的饰品毛边裁剪干净。
[0013] 优选的,所述步骤二定位中,在定位轮廓内使用空针走出两个第一定位部,然后在所述绣胚表面走出两个与所述第一定位部相适配的第二定位部,在定位时将两个所述第一位部与两个所述第二定位部完全贴合。
[0014] 优选的,所述步骤四精绣中对所述绣面在绣花机上使用三角针固定一周,再使用包边针法进行锁边满绣。
[0015] 优选的,所述步骤一绣胚之前根据设计方案设计出所述式样图并打印出来或使用人工手绘出所述式样图。
[0016] 优选的,所述底布包括棉麻面料,所述步骤一绣胚、所述步骤二定位以及所述步骤四精绣中所使用的绣线为蚕丝线。
[0017] 优选的,所述步骤四精绣之后将衬衫与绣面一同放入清洗设备内进行清洗,将所述绣花纸清洗剥离,清洗完成后进行烘干、熨烫。
[0018] 优选的,步骤三粘胶之前将衬衫放入加热设备中进行预热,保持预热温度为110‑125℃,然后在所述绣胚与所述定位轮廓贴合后,使用热压设备进行热压固定。
[0019] 优选的,所述步骤一绣胚中使用压平设备对所述绣胚进行压平,控制所述压平设备在压平时所施加的力以15‑25N为基础量依次增加,然后在所述压平设备施加力达到75‑95N时停止压平。
[0020] 优选的,所述步骤三粘胶中熔胶层的制备工艺如下:
[0021] S1.原料:SEBS类热塑性弹性体15‑20份、聚醚多元醇9‑18份、水性聚酯树脂20‑25份、去离子水10‑25份、玉米淀粉2‑8份以及碱溶液9‑18份;
[0022] S2.混合:将玉米淀粉与去离子水放入加热设备内并搅拌,加热到35‑45℃时加入碱溶液进行混合,再继续升温至50‑65℃,静置反应后得到混合物;
[0023] S3.造粒:将SEBS类热塑性弹性体、水性聚酯树脂、聚醚多元醇以及混合物依次放入搅拌设备进行混合,混合完成后注入挤出机内挤出造粒,得到熔胶颗粒;
[0024] S4.制备:将熔胶颗粒放入加热设备进行加热,呈熔融状后注入涂胶机内对所述绣胚进行涂胶,涂胶完成后即得本熔胶层。
[0025] 优选的,所述碱溶液包括氢氧化钠溶液,所述S3造粒中控制所述挤出机的工作温度在145‑165℃。
[0026] 与现有技术相比,本发明的有益效果是:
[0027] 本衬衫用贴布绣工艺,通过在定位轮廓和衬衫上设置第一定位部与第二定位部,可以使绣胚与衬衫贴合时定位准确无误差,且不会发生移位现象,还可提高定位速度,进而提高加工效率;
[0028] 同时本工艺是将绣胚粘贴在衬衫的外表面,可以避免绣线与皮肤直接接触,进而提高穿着时的舒适性;
[0029] 本工艺通过自制熔胶层可以提高绣胚与衬衫之间的粘结性,避免出现翘边;
[0030] 本工艺操作时化繁为简,降低操作难度,且绣胚方便,简便快捷。
附图说明
[0031] 图1为本发明的工艺流程图;
[0032] 图2为本发明的熔胶层工艺图。
具体实施方式
[0033] 下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
[0034] 请参阅图1‑2
[0035] 实施例1
[0036] 一种衬衫用贴布绣工艺,包括以下步骤:
[0037] 步骤一.绣胚:将底布固定在绣框上,然后使用绣花机将式样图的图案绣在底布表面,再沿刺绣图案轮廓将多余部分裁剪去除,得到绣胚;
[0038] 步骤二.定位:在衬衫表面使用绣线走出与绣胚轮廓相同的轮廓线,得到定位轮廓;
[0039] 步骤三.粘胶:将步骤一中得到的绣胚放置在操作台上,然后进行涂胶,使绣胚的表面形成熔胶层,然后将绣胚粘贴到定位轮廓内进行固定;
[0040] 步骤四.精绣:在衬衫背面垫上绣花纸,然后使用绣花机将彩色绣线按照绣胚图案进行精绣,精绣完成后将多余线头与毛边裁剪去除,得到绣面;
[0041] 步骤五.装饰:最后在绣面的表面装饰饰品与珠子,装饰完成后再将多余的饰品毛边裁剪干净。
[0042] 本实施例中,优选的,步骤二定位中,在定位轮廓内使用空针走出两个第一定位部,然后在绣胚表面走出两个与第一定位部相适配的第二定位部,在定位时将两个第一位部与两个第二定位部完全贴合。
[0043] 本实施例中,优选的,步骤四精绣中对绣面在绣花机上使用三角针固定一周,再使用包边针法进行锁边满绣。
[0044] 本实施例中,优选的,步骤一绣胚之前根据设计方案设计出式样图并打印出来或使用人工手绘出式样图。
[0045] 本实施例中,优选的,底布包括棉麻面料,步骤一绣胚、步骤二定位以及步骤四精绣中所使用的绣线为蚕丝线。
[0046] 本实施例中,优选的,步骤四精绣之后将衬衫与绣面一同放入清洗设备内进行清洗,将绣花纸清洗剥离,清洗完成后进行烘干、熨烫。
[0047] 本实施例中,优选的,步骤三粘胶之前将衬衫放入加热设备中进行预热,保持预热温度为120℃,然后在绣胚与定位轮廓贴合后,使用热压设备进行热压固定。
[0048] 本实施例中,优选的,步骤一绣胚中使用压平设备对绣胚进行压平,控制压平设备在压平时所施加的力以20N为基础量依次增加,然后在压平设备施加力达到80N时停止压平。
[0049] 本实施例中,优选的,步骤三粘胶中熔胶层的制备工艺如下:
[0050] S1.原料:SEBS类热塑性弹性体15份、聚醚多元醇12份、水性聚酯树脂22份、去离子水15份、玉米淀粉5份以及碱溶液15份;
[0051] S2.混合:将玉米淀粉与去离子水放入加热设备内并搅拌,加热到40℃时加入碱溶液进行混合,再继续升温至60℃,静置反应后得到混合物;
[0052] S3.造粒:将SEBS类热塑性弹性体、水性聚酯树脂、聚醚多元醇以及混合物依次放入搅拌设备进行混合,混合完成后注入挤出机内挤出造粒,得到熔胶颗粒;
[0053] S4.制备:将熔胶颗粒放入加热设备进行加热,呈熔融状后注入涂胶机内对绣胚进行涂胶,涂胶完成后即得本熔胶层。
[0054] 本实施例中,优选的,碱溶液包括氢氧化钠溶液,S3造粒中控制挤出机的工作温度在150℃。
[0055] 本发明的工作原理及使用流程:
[0056] 本衬衫用贴布绣工艺,通过在定位轮廓和衬衫上设置第一定位部与第二定位部,可以使绣胚与衬衫贴合时定位准确无误差,且不会发生移位现象,还可提高定位速度,进而提高加工效率;
[0057] 同时本工艺是将绣胚粘贴在衬衫的外表面,可以避免绣线与皮肤直接接触,进而提高穿着时的舒适性;
[0058] 本工艺通过自制熔胶层可以提高绣胚与衬衫之间的粘结性,避免出现翘边;
[0059] 本工艺操作时化繁为简,降低操作难度,且绣胚方便,简便快捷。
[0060] 实施例2
[0061] 一种衬衫用贴布绣工艺,包括以下步骤:
[0062] 步骤一.绣胚:将底布固定在绣框上,然后使用绣花机将式样图的图案绣在底布表面,再沿刺绣图案轮廓将多余部分裁剪去除,得到绣胚;
[0063] 步骤二.定位:在衬衫表面使用绣线走出与绣胚轮廓相同的轮廓线,得到定位轮廓;
[0064] 步骤三.粘胶:将步骤一中得到的绣胚放置在操作台上,然后进行涂胶,使绣胚的表面形成熔胶层,然后将绣胚粘贴到定位轮廓内进行固定;
[0065] 步骤四.精绣:在衬衫背面垫上绣花纸,然后使用绣花机将彩色绣线按照绣胚图案进行精绣,精绣完成后将多余线头与毛边裁剪去除,得到绣面;
[0066] 步骤五.装饰:最后在绣面的表面装饰饰品与珠子,装饰完成后再将多余的饰品毛边裁剪干净。
[0067] 本实施例中,优选的,步骤二定位中,在定位轮廓内使用空针走出两个第一定位部,然后在绣胚表面走出两个与第一定位部相适配的第二定位部,在定位时将两个第一位部与两个第二定位部完全贴合。
[0068] 本实施例中,优选的,步骤四精绣中对绣面在绣花机上使用三角针固定一周,再使用包边针法进行锁边满绣。
[0069] 本实施例中,优选的,步骤一绣胚之前根据设计方案设计出式样图并打印出来或使用人工手绘出式样图。
[0070] 本实施例中,优选的,底布包括棉麻面料,步骤一绣胚、步骤二定位以及步骤四精绣中所使用的绣线为蚕丝线。
[0071] 本实施例中,优选的,步骤四精绣之后将衬衫与绣面一同放入清洗设备内进行清洗,将绣花纸清洗剥离,清洗完成后进行烘干、熨烫。
[0072] 本实施例中,优选的,步骤三粘胶之前将衬衫放入加热设备中进行预热,保持预热温度为110℃,然后在绣胚与定位轮廓贴合后,使用热压设备进行热压固定。
[0073] 本实施例中,优选的,步骤一绣胚中使用压平设备对绣胚进行压平,控制压平设备在压平时所施加的力以15N为基础量依次增加,然后在压平设备施加力达到75N时停止压平。
[0074] 本实施例中,优选的,步骤三粘胶中熔胶层的制备工艺如下:
[0075] S1.原料:SEBS类热塑性弹性体15份、聚醚多元醇9份、水性聚酯树脂20份、去离子水10份、玉米淀粉2份以及碱溶液9份;
[0076] S2.混合:将玉米淀粉与去离子水放入加热设备内并搅拌,加热到35℃时加入碱溶液进行混合,再继续升温至50℃,静置反应后得到混合物;
[0077] S3.造粒:将SEBS类热塑性弹性体、水性聚酯树脂、聚醚多元醇以及混合物依次放入搅拌设备进行混合,混合完成后注入挤出机内挤出造粒,得到熔胶颗粒;
[0078] S4.制备:将熔胶颗粒放入加热设备进行加热,呈熔融状后注入涂胶机内对绣胚进行涂胶,涂胶完成后即得本熔胶层。
[0079] 本实施例中,优选的,碱溶液包括氢氧化钠溶液,S3造粒中控制挤出机的工作温度在145℃。
[0080] 实施例3
[0081] 一种衬衫用贴布绣工艺,包括以下步骤:
[0082] 步骤一.绣胚:将底布固定在绣框上,然后使用绣花机将式样图的图案绣在底布表面,再沿刺绣图案轮廓将多余部分裁剪去除,得到绣胚;
[0083] 步骤二.定位:在衬衫表面使用绣线走出与绣胚轮廓相同的轮廓线,得到定位轮廓;
[0084] 步骤三.粘胶:将步骤一中得到的绣胚放置在操作台上,然后进行涂胶,使绣胚的表面形成熔胶层,然后将绣胚粘贴到定位轮廓内进行固定;
[0085] 步骤四.精绣:在衬衫背面垫上绣花纸,然后使用绣花机将彩色绣线按照绣胚图案进行精绣,精绣完成后将多余线头与毛边裁剪去除,得到绣面;
[0086] 步骤五.装饰:最后在绣面的表面装饰饰品与珠子,装饰完成后再将多余的饰品毛边裁剪干净。
[0087] 本实施例中,优选的,步骤二定位中,在定位轮廓内使用空针走出两个第一定位部,然后在绣胚表面走出两个与第一定位部相适配的第二定位部,在定位时将两个第一位部与两个第二定位部完全贴合。
[0088] 本实施例中,优选的,步骤四精绣中对绣面在绣花机上使用三角针固定一周,再使用包边针法进行锁边满绣。
[0089] 本实施例中,优选的,步骤一绣胚之前根据设计方案设计出式样图并打印出来或使用人工手绘出式样图。
[0090] 本实施例中,优选的,底布包括棉麻面料,步骤一绣胚、步骤二定位以及步骤四精绣中所使用的绣线为蚕丝线。
[0091] 本实施例中,优选的,步骤四精绣之后将衬衫与绣面一同放入清洗设备内进行清洗,将绣花纸清洗剥离,清洗完成后进行烘干、熨烫。
[0092] 本实施例中,优选的,步骤三粘胶之前将衬衫放入加热设备中进行预热,保持预热温度为125℃,然后在绣胚与定位轮廓贴合后,使用热压设备进行热压固定。
[0093] 本实施例中,优选的,步骤一绣胚中使用压平设备对绣胚进行压平,控制压平设备在压平时所施加的力以25N为基础量依次增加,然后在压平设备施加力达到95N时停止压平。
[0094] 本实施例中,优选的,步骤三粘胶中熔胶层的制备工艺如下:
[0095] S1.原料:SEBS类热塑性弹性体20份、聚醚多元醇18份、水性聚酯树脂25份、去离子水25份、玉米淀粉8份以及碱溶液18份;
[0096] S2.混合:将玉米淀粉与去离子水放入加热设备内并搅拌,加热到45℃时加入碱溶液进行混合,再继续升温至55℃,静置反应后得到混合物;
[0097] S3.造粒:将SEBS类热塑性弹性体、水性聚酯树脂、聚醚多元醇以及混合物依次放入搅拌设备进行混合,混合完成后注入挤出机内挤出造粒,得到熔胶颗粒;
[0098] S4.制备:将熔胶颗粒放入加热设备进行加热,呈熔融状后注入涂胶机内对绣胚进行涂胶,涂胶完成后即得本熔胶层。
[0099] 本实施例中,优选的,碱溶液包括氢氧化钠溶液,S3造粒中控制挤出机的工作温度在145℃。
[0100] 尽管已经示出和描述了本发明的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本发明的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本发明的范围由所附权利要求及其等同物限定。
专利地区:江苏
专利申请日期:2021-04-19
专利公开日期:2023-12-15
专利公告号:CN113174710B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477