 产学研创新服务平台(全国)


一种仿金属效果闪光粉末涂料组合物以及制备方法
更新时间:2026-11-01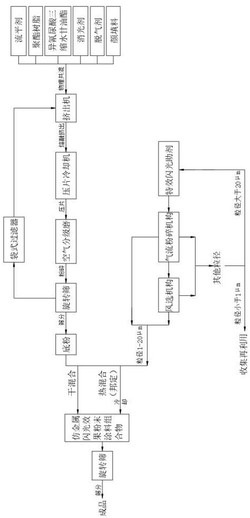 专利申请类型:发明专利;
地区:广东-佛山;
源自:佛山高价值专利检索信息库;
专利名称:一种仿金属效果闪光粉末涂料组合物以及制备方法
专利类型:发明专利
专利申请号:CN202311324671.9
专利申请(专利权)人:佛山市南海嘉多彩粉末涂料有限公司
权利人地址:广东省佛山市南海区狮山镇小塘三环西工业园小小路
专利发明(设计)人:李亮坚,李文岳
专利摘要:本发明提供了一种仿金属效果闪光粉末涂料组合物以及制备方法,属于粉末涂料领域,它解决了现有金属效果闪光粉末涂料组合物必须加入金属颜料而导致的燃爆风险高、成本高等问题。本仿金属效果闪光粉末涂料组合物,由以下质量百分数的各组分制成:聚酯树脂45‑70%、异氰尿酸三缩水甘油酯2‑7%、流平剂0.5‑2%、消光剂1‑5%、脱气剂0.1‑1.0%、颜填料15‑45%经预混合、熔融挤出、压片、粉碎、过筛制备获得的粉末涂料底粉,以及与底粉进行干混合或热邦定混合的占底粉质量的质量百分数为1‑7%的特效闪光助剂;本发明采用气流方式粉碎特效闪光助剂,三次分选物料,快速得到符合粒径要求的特效闪光助剂;本仿金属效果闪光粉末涂料组合物的金属闪光效果、流平及耐腐蚀等各项性能优异。
主权利要求:一种仿金属效果闪光粉末涂料组合物以及制备方法
技术领域
[0001] 本发明属于粉末涂料技术领域,涉及一种仿金属效果闪光粉末涂料组合物,特别是一种仿金属效果闪光粉末涂料组合物的制备方法。
背景技术
[0002] 粉末涂料是通过静电工艺以自由流动粉末的形式施涂到基材(例如铝板)上的固体涂料组合物。通常,粉末涂料组合物的混合是通过干混、邦定以及熔融挤出的方式完成。其中,金属闪光效果粉末涂料是以邦定形式将金属颜料颗粒与预先制备好的底粉均匀混合而制得,其获得的涂层均匀、闪光效果好,为建材、家电、家具和工业金属制品提供了绚丽多彩的外观装饰。但是涂层表面的金属颗粒会因为受到腐蚀产生变色,影响表面观感,而且,金属颜料不仅成本昂贵,而且在存储、应用过程有燃烧、爆炸风险,此外以邦定工艺混合金属颜料颗粒的工艺复杂,导致成本升高。
[0003] 基于此,我们提出一种仿金属效果闪光粉末涂料组合物以及制备方法,本仿金属效果闪光粉末涂料组合物采用特效闪光助剂替代铝粉等金属颜料,燃爆风险极小,所得组合物固化后涂层的金属闪光效果、光泽度、流平性能及耐腐蚀性能等各项效果优异。本制备方法采用气流粉碎方式快速粉碎特效闪光助剂原料,并对粉碎物料进行三次分选,得到符合粒径条件的特效闪光助剂。
[0004] 通过干混方式向粉末涂料体系中引入经过气流粉碎的特殊特效闪光助剂,该方法安全可控,操作简单,成本降低。
[0005] 使用的特效闪光助剂熔融点大于120℃,在熔融固化过程,粉末涂料组合物中特效闪光助剂与粘合剂组分不相容,产生相分离,在涂层表面有限分散,使得表面闪光效果均匀;当特效闪光助剂的熔点小于120℃时,特效闪光助剂粉末在熔融固化过程中会充分融化而在表面形成连续分布,导致整个涂层表面呈高光泽而无闪光效果。其次,要求特效闪光助剂熔融点小于200℃,若高于200℃,其在熔融固化过程中始终以固体颗粒形式在涂层表面分散,无法熔融扩散形成高光泽亮点,不会呈现出闪光效果。
[0006] 同时,本发明通过气流粉碎特效闪光助剂,可以获得粒度均匀且可控的特效闪光助剂粉末,在固化时,特效闪光助剂粉末低的表面张力可以保证其从涂层内部迁移到涂层表面,为涂层带来优异的金属闪光效果,当特效闪光助剂的粒径小于1μm时,形成的闪点不明显,粒径大于20μm时,会扩散形成直径较大的亮斑,均不能实现本发明的均有的金属闪光效果。本发明使用非金属材料代替金属材料在降低成本的同时避免了因金属颜料导致的涂层表面腐蚀现象。
发明内容
[0007] 本发明的目的是针对现有的技术存在上述问题,提出了一种仿金属效果闪光粉末涂料组合物以及制备方法,该发明要解决的技术问题是:如何实现采用燃爆风险较小、成本较低的非金属特效闪光助剂替代金属颜料,同时快速高效的制备特效闪光助剂,保证有效稳定制备仿金属效果闪光粉末涂料组合物,使得涂料组合物固化后涂层的金属闪光效果、光泽度、流平性能及耐腐蚀性能等各项性能效果优异。
[0008] 本发明的目的通过下列技术方案来实现:
[0009] 一种仿金属效果闪光粉末涂料组合物,由以下质量百分数的各组分制成:聚酯树脂45‑70%、异氰尿酸三缩水甘油酯2‑7%、流平剂0.5‑2%、消光剂1‑5%、脱气剂0.1‑1.0%、颜填料15‑45%经预混合、熔融挤出、压片、粉碎、过筛制备获得的粉末涂料底粉,以及与底粉进行干混合或热邦定混合的占底粉质量的质量百分数为1‑7%的特效闪光助剂。
[0010] 所述聚酯树脂为酸值是25‑35mgKOH/g、粘度在1000‑7000cPs之间的羧基型聚酯树脂。
[0011] 采用以上聚酯树脂的目的在于,当粘度过高或过低均影响特效闪光助剂的迁移效果,从而影响闪光效果。
[0012] 所述特效闪光助剂为白色至浅黄色微粉状固体,且不含有游离的羧基、环氧基等可与树脂和固化剂体系发生明显化学反应的基团。
[0013] 所述特效闪光助剂的熔程范围120‑200℃。
[0014] 当特效闪光助剂的熔点小于120℃时,特效闪光助剂粉末在熔融固化过程中会充分融化而在表面形成连续分布,导致整个涂层表面呈高光泽而无闪光效果。其次,要求特效闪光助剂熔融点小于200℃,若高于200℃,其在熔融固化过程中始终以固体颗粒形式在涂层表面分散,无法熔融扩散形成高光泽亮点,也不会呈现出闪光效果。
[0015] 所述特效闪光助剂是经过气流粉碎工艺制备的,粉碎后收集粒径在1‑20μm之间的特效闪光助剂粉末,特效闪光助剂为硬脂酸钙、硬脂酸锌、硬脂酸铝、月桂酸钙、月桂酸锌或其他结晶性有机酸盐之一,或为熔融软化温度在120‑200℃范围的非反应性固体丙烯酸树脂,例如为罗门哈斯的ParaloidA11或A12等树脂。
[0016] 采用上述粒径的特效闪光助剂目的是,在固化时,特效闪光助剂粉末低的表面张力可以保证其从涂层内部迁移到表面,为涂层带来优异的金属闪光效果,当特效闪光助剂的粒径小于1μm时,形成的闪点不明显,粒径大于20μm时,会扩散形成直径较大的亮斑,均不能实现本发明的均匀的金属闪光效果。
[0017] 一种仿金属效果闪光粉末涂料组合物的制备方法,包括以下制备步骤:
[0018] 步骤一,将聚酯树脂、异氰尿酸三缩水甘油酯、流平剂、消光剂、脱气剂和颜填料按比例加入搅拌罐,进行物理共混,得到混合料;
[0019] 步骤二,将混合料导入挤出机进行熔融混合,得到挤出料;
[0020] 步骤三,将挤出料导入压片冷却机,压成薄片,经冷却、破碎后,得到颗粒物料;
[0021] 步骤四,将颗粒物料导入空气分级磨,粉碎后,旋风分离,过旋转筛,得到粉末涂料底粉和超细粉料;
[0022] 步骤五,将步骤四制得的超细粉料通过袋式过滤器收集,重新导入步骤二的挤出机进行循环利用;
[0023] 步骤六,将特效闪光助剂原料导入气流粉碎机构进行反复冲击、碰撞,得到粉碎物料,粉碎物料导入风选机构进行分级筛选,获得粒径在1‑20μm之间的特效闪光助剂合格粉末、粒径大于20μm的特效闪光助剂粗粉和粒径小于1μm的特效闪光助剂超细粉,粒径大于20μm的特效闪光助剂粗粉再次导入气流粉碎机构进行粉碎处理,粒径小于1μm的特效闪光助剂超细粉收集后再利用;
[0024] 步骤七,将粒径在1‑20μm之间的特效闪光助剂合格粉末通过干混合方式与粉末涂料底粉在常温下用高速混合机混合而得到仿金属效果闪光粉末涂料组合物,过筛后,得到符合粒径需求的仿金属效果闪光粉末涂料组合物成品;或将粒径在1‑20μm之间的特效闪光助剂合格粉末通过热邦定混合方式与粉末涂料底粉在55‑65℃的温度下用邦定机混合后,再冷却、过筛后,得到符合粒径需求的仿金属效果闪光粉末涂料组合物成品。
[0025] 一种仿金属效果闪光粉末涂料组合物的制备方法,所述步骤六在实施时采用以下制备设备,制备设备包括安装框架、空压机组、提升机、负压风机和风选机构,所述安装框架上设有进料振动组件和两个调节阀组件以及气流粉碎机构,两个调节阀组件分别与空压机组以及气流粉碎机构之间通过管道连接,进料振动组件与气流粉碎机构之间连接有玻璃观察导管,提升机位于安装框架和风选机构之间,负压风机与气流粉碎机构之间通过管道连接,负压风机上设有余热收集管,空压机组位于安装框架下方,空压机组的进风端连接有空气过滤器。
[0026] 采用以上结构,将特效闪光助剂原料导入进料振动组件,进行稳定输料,物料通过玻璃观察导管进入气流粉碎机构内部,空压机组将空气从空气过滤器吸入,经压缩、冷干、过滤,形成清洁、干净、冷却的高压空气,将高压空气通过两个调节阀组件注入气流粉碎机构内部,进行反复冲击、碰撞,得到粉碎物料,粉碎物料通过提升机导入风选机构进行分级筛选,获得粒径在1‑20μm之间的特效闪光助剂合格粉末、粒径大于20μm的特效闪光助剂粗粉和粒径小于1μm的特效闪光助剂超细粉,粒径大于20μm的特效闪光助剂粗粉再次导入气流粉碎机构进行粉碎处理,粒径小于1μm的特效闪光助剂超细粉收集后再利用。
[0027] 所述进料振动组件包括振动器和加料斗,振动器和加料斗固定在安装框架上,振动器上固定有水平设置的出料导管,出料导管连接在加料斗的下端,出料导管的末端设有与之垂直设置的加料管,玻璃观察导管连接在加料管的下端。
[0028] 采用以上结构,将特效闪光助剂原料加入加料斗内部,振动器开启,带动出料导管振动,物料落入出料导管内部,稳定输送至加料管内部,通过玻璃观察导管导入气流粉碎机构内部,玻璃观察导管便于观察导料的情况。
[0029] 所述气流粉碎机构包括气流粉碎盘组件、沉积开放罐和过滤细集箱,气流粉碎盘组件和过滤细集箱设置在安装框架上,气流粉碎盘组件连接在玻璃观察导管的下端,气流粉碎盘组件分别与两个调节阀组件之间通过管道连接,气流粉碎盘组件分别和沉积开放罐以及过滤细集箱之间通过管道连接,过滤细集箱的下端固定有关风卸料器,关风卸料器下端固定有排料箱,排料箱的进风端连接有第二进风管,第二进风管的端部固定有空气过滤箱,排料箱的出风端与提升机的进料斗之间设有进风斗箱,提升机的出料端连接有出料斗罩箱,关风卸料器位于提升机的进料斗的正上方,过滤细集箱和负压风机的进风端之间通过管道连接。
[0030] 采用以上结构,特效闪光助剂原料进入气流粉碎盘组件进行粉碎处理,粒径小于25μm的特效闪光助剂粉末进入过滤细集箱内部,粒径在0.5‑25μm之间的特效闪光助剂粉末下落至关风卸料器,关风卸料器进行关风卸料到排料箱内部,风选机构负压吸风,将外部空气吸入空气过滤箱,得到干燥的无尘空气,通过第二进风管吹入排料箱,将特效闪光助剂粉末通过进风斗箱进入提升机,重量轻的特效闪光助剂粉末可直接吸入到风选机构,重量大的特效闪光助剂粉末,通过提升机的提升料斗,提升至风选机构,粒径小于0.5μm的特效闪光助剂粉末进入负压风机内部,并储存在余热收集管内部,同时粉碎过程中会产生热量,随着气流进入余热收集管内部,热量可被余热收集管收集再利用,粒径大于25μm的特效闪光助剂粉末落入沉积开放罐内部,即为一次分选。
[0031] 所述气流粉碎盘组件包括下盘体、上盘体、下内盘、喷嘴环和上内盘,下内盘和上内盘卡合在喷嘴环下方和上方,喷嘴环的内部设有若干圆周均布的加压喷嘴,下内盘、喷嘴环和上内盘形成粉碎腔模组,粉碎腔模组内部形成粉碎腔,粉碎腔模组卡合在下盘体和上盘体内部,粉碎腔模组与下盘体以及上盘体之间形成注气腔,下盘体和上盘体的外侧卡合设有两个对称的锁紧环,两个对称的锁紧环的一端通过螺栓连接,两个对称的锁紧环的另一端通过锁紧螺杆连接,上盘体上端连接有文丘里加料管和出料管,文丘里加料管与粉碎腔相连通,文丘里加料管的另外两端分别连接有玻璃观察导管和进气管,进气管与其中一个调节阀组件之间通过管道连接,出料管与过滤细集箱之间通过管道连接,下盘体的下端连接有注气管和加强安装管,注气管与注气腔相连通,注气管与另一个调节阀组件之间通过管道连接,加强安装管固定在安装框架上,加强安装管的下端连接有防倒灌管,沉积开放罐连接在防倒灌管的下端。
[0032] 采用以上结构,特效闪光助剂原料通过文丘里加料管进入下内盘、喷嘴环和上内盘形成粉碎腔模组的粉碎腔内部,进气管与其中一个调节阀组件之间通过管道连接,对文丘里加料管进行加气,加快文丘里加料管的加料流速,注气管与另一个调节阀组件之间通过管道连接,向注气腔内部注入空气,气流通过喷嘴环上的若干圆周均布的加压喷嘴形成超音速气流进入粉碎腔内部,通过两次加速,对特效闪光助剂原料进行反复冲击、碰撞,得到粉碎物料,粒径大于25μm的大颗粒的特效闪光助剂粉末通过加强安装管和防倒灌管,进入沉积开放罐内部,粒径小于25μm的小颗粒的特效闪光助剂粉末通过出料管进入过滤细集箱内部,进行分选。
[0033] 所述调节阀组件包括依次连接的减压阀、耦合器架和电磁阀,减压阀和电磁阀上均设有压力表,减压阀和电磁阀相对的端部设有连接头,两个连接头分别与空压机组以及气流粉碎盘组件之间通过管道连接。
[0034] 采用以上结构,减压阀和电磁阀配合调节进风流量,控制空气进入气流粉碎盘组件的初始流速,压力表显示气压。
[0035] 所述风选机构包括风选架,风选架的中部设有风选箱,风选箱的下端连接有成品收集箱和排料管,风选箱的上端连接有细料袋式收集箱,细料袋式收集箱的侧部连接有脉冲管,风选箱的上端固定有两个风选风机,风选箱的上端设有进料口,出料斗罩箱连接在进料口上方,风选箱的侧部铰接设有清洁门,风选箱的内部设有分选隔板、吹风罩和导料板,导料板位于进料口的正下方,吹风罩位于导料板的正下方,分选隔板位于吹风罩的正前方,排料管位于分选隔板的下方,吹风罩与其中一个风选风机的出风口之间连接有第一进风管,另一个风选风机的出风口为自由端,两个风选风机的进风口与均细料袋式收集箱连接。
[0036] 采用以上结构,粒径在0.5‑25μm之间的特效闪光助剂粉末通过进料口落入风选箱内部,经由导料板分散落料至吹风罩,其中一个风选风机将空气通过第一进风管吹到吹风罩内部,从吹风罩吹出,吹到均匀分散的特效闪光助剂粉末上,进行风选处理,粒径大于20μm的特效闪光助剂粉末直接落下,从排料管排出,粒径小于等于20μm的特效闪光助剂粉末穿过分选隔板,粒径在1‑20μm之间的特效闪光助剂粉末直接落下,落入成品收集箱内部,两个风选风机抽风,细料袋式收集箱内部形成负压,粒径小于1μm的特效闪光助剂粉末收集到细料袋式收集箱内部,形成风循环,细料袋式收集箱内部的热量可收集再利用,另一个风选风机的出风口为自由端用于保持气压稳定。
[0037] 所述邦定方式是将底粉加入邦定机的热混缸中,在高速搅拌下升温至55‑65℃,然后加入特效闪光助剂,在一定的搅拌速度下,保温搅拌混合物1‑10min。
[0038] 采用以上方式进行热邦定混合,得到的热料,再转入冷却缸搅拌冷却至20‑35℃,放料过筛,即得成品。
[0039] 与现有技术相比,本仿金属效果闪光粉末涂料组合物具有以下优点:采用特效闪光助剂替代铝粉等金属颜料,燃爆风险极小,所得组合物固化后涂层的金属闪光效果、光泽度、流平性及耐腐蚀性能等各项性能效果优异。
[0040] 本仿金属效果闪光粉末涂料组合物的制备方法具有以下优点:通过经预混合、熔融挤出、压片、粉碎、过筛制备获得的粉末涂料底粉,再将底粉与特效闪光助剂进行干混合或热邦定混合,获得的涂层均匀、闪光效果好的具有仿金属闪光效果的粉末涂料组合物;通过气流粉碎机构与两个调节阀组件配合,实现对特效闪光助剂原料进行加速加料,并在形成的超音速喷射流中加速,同时气流粉碎机构可双向进风,加速效果更好,进行反复冲击、碰撞,达到粉碎效果,同时空压机组与空气过滤器配合,对空气进行冷却、除尘、干燥,保证成品品质;通过气流粉碎机构与沉积开放罐配合,进行一次粗分选,沉积开放罐内部的大颗粒特效闪光助剂粉末可收集,进行再次粉碎处理;通过气流粉碎盘组件、过滤细集箱、负压风机和余热收集管配合,对特效闪光助剂粉末进行二次粗分选;通过提升机、关风卸料器、空气过滤箱配合,对空气进行除尘干燥,保证成品品质,将物料快速提升至风选机构,再通过风选机构对特效闪光助剂粉末进行三次细分选,得到符合粒径要求的特效闪光助剂,保证其优异的仿金属闪光效果。
附图说明
[0041] 图1是本发明的制备工艺流程图。
[0042] 图2是本发明中气流粉碎机构和风选机构的上侧立体示意图。
[0043] 图3是本发明中气流粉碎机构和风选机构的下侧立体示意图。
[0044] 图4是本发明中进料振动组件的立体结构示意图。
[0045] 图5是本发明中气流粉碎盘组件的正视结构示意图。
[0046] 图6是本发明中气流粉碎盘组件的分解结构示意图。
[0047] 图7是本发明中调节阀组件的立体结构示意图。
[0048] 图8是本发明中风选机构的正视结构示意图。
[0049] 图9是本发明中风选机构的立体结构示意图。
[0050] 图10是本发明的粉末涂料组合物制备的物料配比表。
[0051] 图11是本发明的性能测试表。
[0052] 图中,1、安装框架;2、进料振动组件;3、调节阀组件;4、玻璃观察导管;5、空压机组;6、气流粉碎盘组件;7、沉积开放罐;8、过滤细集箱;9、关风卸料器;10、负压风机;11、余热收集管;12、提升机;13、风选机构;14、振动器;15、出料导管;16、加料斗;17、加料管;18、防倒灌管;19、下盘体;20、锁紧螺杆;21、锁紧环;22、进气管;23、文丘里加料管;24、出料管;25、上盘体;26、注气管;27、加强安装管;28、下内盘;29、喷嘴环;30、上内盘;31、减压阀;32、压力表;33、耦合器架;34、电磁阀;35、风选架;36、成品收集箱;37、风选箱;38、细料袋式收集箱;39、脉冲管;40、风选风机;41、进料口;42、清洁门;43、吹风罩;44、第一进风管;45、排料管;46、导料板;47、空气过滤箱;48、第二进风管;49、排料箱;50、进风斗箱;51、出料斗罩箱。
具体实施方式
[0053] 以下是本发明的具体实施例并结合附图,对本发明的技术方案作进一步的描述,但本发明并不限于这些实施例。
[0054] 实施例1
[0055] 按图1所示的制备流程制备实施例1,具体制备步骤如下:
[0056] 步骤一,将SJ4E、异氰尿酸三缩水甘油酯、SA88、K7212、安息香和沉淀硫酸钡及炭黑MA100,按图10中的物料比例加入搅拌罐,进行物理共混,得到混合料;
[0057] 步骤二,将混合料导入挤出机进行熔融混合,得到挤出料;
[0058] 步骤三,将挤出料导入压片冷却机,压成薄片,经冷却、破碎后,得到颗粒物料;
[0059] 步骤四,将颗粒物料导入空气分级磨,粉碎后,旋风分离,过旋转筛后,得到粉末涂料底粉和超细粉料;
[0060] 步骤五,将步骤四的超细粉料通过袋式过滤器收集,重新导入步骤二的挤出机进行循环利用;
[0061] 步骤六,将硬脂酸钙粉末原料加入加料斗16内部,振动器14开启,带动出料导管15振动,物料落入出料导管15内部,稳定输送至加料管17内部,通过玻璃观察导管4导入气流粉碎机构内部,玻璃观察导管便于观察导料的情况;
[0062] 硬脂酸钙粉末原料通过文丘里加料管23进入下内盘28、喷嘴环29和上内盘30形成粉碎腔模组的粉碎腔内部,空压机组5将空气从空气过滤器吸入,得到干燥、无尘、冷却的空气,在空压机组5内部形成高压空气,进气管22与其中一个调节阀组件3之间通过管道连接,对文丘里加料管23进行加气,加快文丘里加料管23的加料流速,注气管26与另一个调节阀组件3之间通过管道连接,向注气腔内部注入空气,气流通过喷嘴环29上的若干圆周均布的加压喷嘴形成超音速气流进入粉碎腔内部,通过两次加速,对硬脂酸钙粉末原料进行反复冲击、碰撞,得到粉碎物料,其中粒径大于25μm的大颗粒的硬脂酸钙粉末通过加强安装管27和防倒灌管18,进入沉积开放罐7内部,粒径小于25μm的小颗粒的硬脂酸钙粉末通过出料管24进入过滤细集箱8内部,即进行一次分选;
[0063] 粒径小于25μm的硬脂酸钙粉末进入过滤细集箱8内部,粒径在0.5‑25μm之间的硬脂酸钙粉末下落至关风卸料器9,关风卸料器9进行关风卸料到排料箱49内部,风选机构13负压吸风,将外部空气吸入空气过滤箱47,得到干燥的无尘空气,通过第二进风管48吹入排料箱49,将硬脂酸钙粉末通过进风斗箱50进入提升机12,重量轻的硬脂酸钙粉末可直接吸入到风选机构13,重量大的硬脂酸钙粉末,通过提升机12的提升料斗,提升至风选机构13,落入提升机12的进料斗的内部,粒径小于0.5μm的硬脂酸钙粉末进入负压风机10内部,并储存在余热收集管11内部,即进行二次分选;
[0064] 粒径在0.5‑25μm之间的硬脂酸钙粉末通过进料口41落入风选箱37内部,经由导料板46分散落料至吹风罩43,其中风选风机40将空气通过第一进风管44吹到吹风罩43内部,从吹风罩43吹出,吹到均匀分散的硬脂酸钙粉末上,进行风选处理,粒径大于20μm的硬脂酸钙粉末直接落下,从排料管45排出,粒径小于等于20μm的硬脂酸钙粉末穿过分选隔板,粒径在1‑20μm之间的硬脂酸钙粉末直接落下,落入成品收集箱36内部,两个风选风机40抽风,细料袋式收集箱38内部形成负压,粒径小于1μm的硬脂酸钙粉末收集到细料袋式收集箱38内部,形成风循环,即进行三次风选;
[0065] 步骤七,将粒径在1‑20μm之间的硬脂酸钙粉末(特效闪光助剂)通过干混合方式与粉末涂料底粉在常温下用高速混合机混合,过筛后,得到符合粒径需求的仿金属效果闪光粉末涂料组合物成品;或将粉末涂料底粉加入邦定机的热混缸中(厦门三合泰科技有限公司的SHT型邦定机);在转速为800转/min的搅拌下升温至60℃,然后加入粒径在1‑20μm之间的硬脂酸钙粉末,降低搅拌速度至400转/min,保温搅拌混合4min,然后转入冷却缸搅拌冷却至30℃,过筛后,得到符合粒径需求的仿金属效果闪光粉末涂料组合物成品。
[0066] 如图2‑图9所示,实施例1的步骤六在实施时采用以下设备,设备包括安装框架1、空压机组5、提升机12、负压风机10和风选机构13,安装框架1上设有进料振动组件2和两个调节阀组件3以及气流粉碎机构,两个调节阀组件3分别与空压机组5以及气流粉碎机构之间通过管道连接,进料振动组件2与气流粉碎机构之间连接有玻璃观察导管4,提升机12位于安装框架1和风选机构13之间,负压风机10与气流粉碎机构之间通过管道连接,负压风机10上设有余热收集管11,空压机组5位于安装框架1下方,空压机组5的进风端连接有空气过滤器。
[0067] 将硬脂酸钙粉末原料导入进料振动组件2,进行稳定输料,物料通过玻璃观察导管4进入气流粉碎机构内部,空压机组5将空气从空气过滤器吸入,得到干燥的无尘空气,在空压机组5内部形成高压空气,将高压空气通过两个调节阀组件3注入气流粉碎机构内部,进行反复冲击、碰撞,得到粉碎物料,粉碎物料通过提升机12导入风选机构13进行分级筛选,获得粒径在1‑20μm之间的硬脂酸钙粉末、粒径大于20μm的硬脂酸钙粉末和粒径小于1μm的硬脂酸钙粉末,粒径大于20μm的硬脂酸钙粉末再次导入气流粉碎机构进行粉碎处理,粒径小于1μm的硬脂酸钙粉末收集后再利用。
[0068] 进料振动组件2包括振动器14和加料斗16,振动器14和加料斗16固定在安装框架1上,振动器14上固定有水平设置的出料导管15,出料导管15连接在加料斗16的下端,出料导管15的末端设有与之垂直设置的加料管17,玻璃观察导管4连接在加料管17的下端。
[0069] 将硬脂酸钙粉末原料加入加料斗16内部,振动器14开启,带动出料导管15振动,物料落入出料导管15内部,稳定输送至加料管17内部,通过玻璃观察导管4导入气流粉碎机构内部,玻璃观察导管便于观察导料的情况。
[0070] 气流粉碎机构包括气流粉碎盘组件6、沉积开放罐7和过滤细集箱8,气流粉碎盘组件6和过滤细集箱8设置在安装框架1上,气流粉碎盘组件6连接在玻璃观察导管4的下端,气流粉碎盘组件6分别与两个调节阀组件3之间通过管道连接,气流粉碎盘组件6分别和沉积开放罐7以及过滤细集箱8之间通过管道连接,过滤细集箱8的下端固定有关风卸料器9,关风卸料器9下端固定有排料箱49,排料箱49的进风端连接有第二进风管48,第二进风管48的端部固定有空气过滤箱47,排料箱49的出风端与提升机12的进料斗之间设有进风斗箱50,提升机12的出料端连接有出料斗罩箱51,过滤细集箱8和负压风机10的进风端之间通过管道连接。
[0071] 硬脂酸钙粉末原料进入气流粉碎盘组件6进行粉碎处理,粒径小于25μm的硬脂酸钙粉末进入过滤细集箱8内部,粒径在0.5‑25μm之间的硬脂酸钙粉末下落至关风卸料器9,关风卸料器9进行关风卸料到排料箱49内部,风选机构13负压吸风,将外部空气吸入空气过滤箱47,得到干燥的无尘空气,通过第二进风管48吹入排料箱49,将硬脂酸钙粉末通过进风斗箱50进入提升机12,重量轻的硬脂酸钙粉末可直接吸入到风选机构13,重量大的硬脂酸钙粉末,通过提升机12的提升料斗,提升至风选机构13,粒径小于0.5μm的硬脂酸钙粉末进入负压风机10内部,并储存在余热收集管11内部,粒径大于25μm的硬脂酸钙粉末落入沉积开放罐7内部,即为一次分选,余热收集管11内部热量可收集再利用。
[0072] 气流粉碎盘组件6包括下盘体19、上盘体25、下内盘28、喷嘴环29和上内盘30,下内盘28和上内盘30卡合在喷嘴环29下方和上方,喷嘴环29的内部设有若干圆周均布的加压喷嘴,下内盘28、喷嘴环29和上内盘30形成粉碎腔模组,粉碎腔模组内部形成粉碎腔,粉碎腔模组卡合在下盘体19和上盘体25内部,粉碎腔模组与下盘体19以及上盘体25之间形成注气腔,下盘体19和上盘体25的外侧卡合设有两个对称的锁紧环21,两个对称的锁紧环21的一端通过螺栓连接,两个对称的锁紧环21的另一端通过锁紧螺杆20连接,上盘体25上端连接有文丘里加料管23和出料管24,文丘里加料管23与粉碎腔相连通,文丘里加料管23的另外两端分别连接有玻璃观察导管4和进气管22,进气管22与其中一个调节阀组件3之间通过管道连接,出料管24与过滤细集箱8之间通过管道连接,下盘体19的下端连接有注气管26和加强安装管27,注气管26与注气腔相连通,注气管26与另一个调节阀组件3之间通过管道连接,加强安装管27固定在安装框架1上,加强安装管27的下端连接有防倒灌管18,沉积开放罐7连接在防倒灌管18的下端。
[0073] 硬脂酸钙粉末原料通过文丘里加料管23加速后,进入下内盘28、喷嘴环29和上内盘30形成粉碎腔模组的粉碎腔内部,进气管22与其中一个调节阀组件3之间通过管道连接,对文丘里加料管23进行加气,加快文丘里加料管23的加料流速,注气管26与另一个调节阀组件3之间通过管道连接,向注气腔内部注入高速空气,气流通过喷嘴环29上的若干圆周均布的加压喷嘴形成超音速气流进入粉碎腔内部,通过两次加速,对硬脂酸钙粉末原料进行反复冲击、碰撞,得到粉碎物料,粒径大于25μm的大颗粒的硬脂酸钙粉末通过加强安装管27和防倒灌管18,进入沉积开放罐7内部,粒径小于25μm的小颗粒的硬脂酸钙粉末通过出料管24进入过滤细集箱8内部,进行分选。
[0074] 调节阀组件3包括依次连接的减压阀31、耦合器架33和电磁阀34,减压阀31和电磁阀34上均设有压力表32,减压阀31和电磁阀34相对的端部设有连接头,两个连接头分别与空压机组5以及气流粉碎盘组件6之间通过管道连接。
[0075] 减压阀31和电磁阀34配合调节进风流量,控制空气进入气流粉碎盘组件6的初始流速,压力表32显示气压。
[0076] 风选机构13包括风选架35,风选架35的中部设有风选箱,风选箱的下端连接有成品收集箱36和排料管45,风选箱37的上端连接有细料袋式收集箱38,细料袋式收集箱38的侧部连接有脉冲管39,风选箱37的上端固定有两个风选风机40,风选箱37的上端设有进料口41,出料斗罩箱51连接在进料口41上方,风选箱37的侧部铰接设有清洁门42,风选箱37的内部设有分选隔板、吹风罩43和导料板46,导料板46位于进料口41的正下方,吹风罩43位于导料板46的正下方,分选隔板位于吹风罩43的正前方,排料管45位于分选隔板的下方,吹风罩43与其中一个风选风机40的出风口之间连接有第一进风管44,另一个风选风机40的出风口为自由端,两个风选风机40的进风口与均细料袋式收集箱38连接。
[0077] 粒径在0.5‑25μm之间的硬脂酸钙粉末通过进料口41落入风选箱37内部,经由导料板46分散落料至吹风罩43,其中一个风选风机40将空气通过第一进风管44吹到吹风罩43内部,从吹风罩43吹出,吹到均匀分散的硬脂酸钙粉末上,进行风选处理,粒径大于20μm的硬脂酸钙粉末直接落下,从排料管45排出,粒径小于等于20μm的硬脂酸钙粉末穿过分选隔板,粒径在1‑20μm之间的硬脂酸钙粉末直接落下,落入成品收集箱36内部,两个风选风机40抽风,细料袋式收集箱38内部形成负压,粒径小于1μm的硬脂酸钙粉末收集到细料袋式收集箱38内部,形成风循环,细料袋式收集箱38内部的热量可收集再利用,另一个风选风机40的出风口为自由端用于保持气压稳定。
[0078] 综上,通过经预混合、熔融挤出、压片、粉碎、过筛制备获得的粉末涂料底粉,再将底粉与气流粉碎获得的硬脂酸钙粉末进行干混合或热邦定混合、冷却、过筛,制得仿金属效果闪光粉末涂料组合物;通过气流粉碎机构与两个调节阀组件3配合,实现对硬脂酸钙粉末进行加速加料,并在形成的超音速喷射流中加速,同时气流粉碎机构可双向进风,加速效果更好,进行反复冲击、碰撞,达到粉碎效果,同时空压机组5与空气过滤器保证,空气进行除尘干燥,保证成品品质;通过气流粉碎机构与沉积开放罐7配合,进行一次粗分选,沉积开放罐7内部的大颗粒硬脂酸钙粉末可收集,进行再次粉碎处理;通过气流粉碎盘组件6、过滤细集箱8、负压风机10和余热收集管11配合,对硬脂酸钙粉末进行二次粗分选,并能充分利用余热收集管11收集的尾气余热;通过提升机12、关风卸料器9、空气过滤箱47配合,对空气进行除尘干燥,保证成品品质,将物料快速提升至风选机构13,再通过风选机构13对硬脂酸钙粉末进行三次细分选,得到符合粒径要求的硬脂酸钙粉末,保证其优异的仿金属闪光效果。
[0079] 实施例1‑5以及对比例1的各物料配比表,如图10所示,单位为重量份数。
[0080] 实施例2‑4均按实施例1的制备方法进行制备;不同的是,实施例2‑4加入的特效闪光助剂种类或重量分数不同。
[0081] 实施例5是采用干混合方式加入与实施例4相同的特效闪光助剂,其余制备方法与实施例1相同。
[0082] 对比例1按实施例1的制备方法进行制备;不同的是,对比例1不加入特效闪光助剂,以邦定方式按图10加入一定量的金属铝粉颜料。
[0083] 图10中:1.安徽神剑新材料股份有限公司,SJ4E;
[0084] 2.黄山华惠科技有限公司,异氰尿酸三缩水甘油酯;
[0085] 3.六安捷通达新材料有限公司,流平剂;
[0086] 4.六安捷通达新材料有限公司,消光剂;
[0087] 5.日本三菱化学公司,炭黑;
[0088] 6.罗门哈斯的ParaloidA11,气流粉碎后粒径1‑20μm;
[0089] 7.德国爱卡,铝银粉PCR214。
[0090] 应用方式如下:
[0091] 将实施例1‑5以及对比例1的粉末涂料采用高压静电喷涂法喷涂到试验铝板表面,将铝板在200℃条件下烘烤10min,使之完全固化,获得具有闪光效果的表面涂层。
[0092] 将实施例1‑5以及对比例1的测试方法如下:
[0093] 光泽度:用科仕佳WGG60‑E4光泽度测量仪,采用60°测量。
[0094] 膜厚:用德国BYK公司膜厚计A‑3430进行测量。
[0095] 流平性能:根据美国PCI的流平效果评级标准板进行流平评级,1为差,10为优异。
[0096] 耐腐蚀性能:将涂层板在35摄氏度和100%相对湿度盐雾室中放置于用醋酸水溶液配制的5%NaCl溶液(PH=3)盐雾中,每隔200小时检查一次面板,并记录板面腐蚀情况,最长记录1000h。
[0097] 金属闪光效果:通过目视观察涂层表面的闪光现象,无金属闪光记为0,有少量金属闪光效果记为1,有较明显金属闪光效果记为2,有非常明显金属闪光记为3。
[0098] 性能测试结果,如图11所示。
[0099] 由图11可知,实施例1‑5的金属闪光效果、光泽、膜厚、流平和均类似,符合应用要求,其中实施例2和实施例4的各项效果最好,因此其原料比例最佳,而耐腐蚀性能均优于对比例1。
[0100] 本文中所描述的具体实施例仅仅是对本发明精神作举例说明。本发明所属技术领域的技术人员可以对所描述的具体实施例做各种各样的修改或补充或采用类似的方式替代,但并不会偏离本发明的精神或者超越所附权利要求书所定义的范围。
专利地区:广东
专利申请日期:2023-10-13
专利公开日期:2023-12-29
专利公告号:CN117070136B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




