 产学研创新服务平台(全国)


一种紧凑型绕线电感及其制备方法发明专利
更新时间:2026-10-01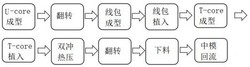 专利申请类型:发明专利;
地区:四川-巴中;
源自:巴中高价值专利检索信息库;
专利名称:一种紧凑型绕线电感及其制备方法
专利类型:发明专利
专利申请号:CN202310807783.3
专利申请(专利权)人:通友微电(四川)有限公司
权利人地址:四川省巴中市通江县广纳镇金堂村1社(金堂新能源新材料产业园1栋)
专利发明(设计)人:周晟, 王德兵, 段飞阳
专利摘要:本发明提供了一种紧凑型绕线电感及其制备方法,属于电感制备技术领域。本发明的电感制备方法包括:(1)进行U‑core成型;(2)将U‑core翻转,选择线材为扁线和圆线组合,进行绕线圈,将扁线与圆线进行交替层叠缠绕于磁芯上,绕线方式为外外绕和内外绕相结合,控制扁线的线径为0.02mm×0.025mm~0.2mm×1.2mm,圆线的线径为0.18~0.65mm,绕制后得到线圈;(3)将线圈植入U‑core,将线圈的引脚折弯90°,然后植入T‑core;(4)进行双冲热压,控制热压温度为50~160℃。本发明的电感制备工艺不需要电焊线圈,可以不进行填粉,制备过程中对线圈的损耗更小,使得电感的制备成本更低。其制备的电感不会出现漏磁,其漏感率低,且磁导率高,转换效率高。
主权利要求:一种紧凑型绕线电感及其制备方法
技术领域
[0001] 本发明属于电感器制备技术领域,具体涉及一种紧凑型绕线电感及其制备方法。
背景技术
[0002] 集成电路产业自上世纪五十年代诞生以来,一直处于高速发展状态中。从小规模集成电路(SSI)、中规模集成电路(MSI)、大规模集成电路(LSI)到超大规模集成电路(VLSI),集成度不断得到突破,晶体管特征尺寸也在不断缩小。
[0003] 电感器是一种磁能存储器件,能够把电能转化为磁能而存储起来,其特性是通直流阻交流,可以对电信号起到滤波效果,是集成电路中极其重要的元件,简称为电感。电感一般由骨架、绕组、屏蔽罩、封装材料、磁心或铁心等组成,绕组是指具有规定功能的一组线圈,它是电感的基本组成部分。根据电力要求和应用情况的不同,电感中使用的形状、尺寸和材料可能会有所不同。电感广泛应用于通讯设备、电脑设备、视频音频设备、消费类电子产品、电子自动化设备、电信广播设备等各类电子产品之中。
[0004] 传统插装电感器主要采用绕线的工艺,即用导线空心绕几圈,或者在磁芯或铁芯上用导线绕几圈。随着电子终端产品不断向“小型化、高频化、集成化、复合化、大功率化、多功能化”方向发展,传统插装电感器已不能再适应下游电子产业的需求,从而向体积小、成本低、屏蔽性能优良、可靠性高、适合于高密度表面贴装的片式电感器发展。
[0005] 虽然贴片式电感的发展解决了电子产品小型化、轻量化的问题,但对于现今高集成度的电子产品而言却远远不能满足。薄膜电感的出现,使电感器从三维结构往二维结构发展,不但降低电感器的体积和重量,还能降低能耗,同时由于各种高性能、低损耗软磁薄膜的研制成功,有效地提高薄膜电感器自身的性能,单位面积上获得更大的化感量。
[0006] 然而,现有的电感成型方法,其工艺流程主要是:T‑core成型→T‑core绕线→填绕线core→填热压粉→热压成型。该工艺流程需要将T‑core进行固化,需要电焊线圈,需要进行填粉,制备过程中存在对线圈的损耗较大的问题。且存在制备的电感器的转换效率普遍不高、电感量较低和漏感率较高的问题。
[0007] 如专利文献CN115642030A提供了一种电感的制备方法,该专利方法提供的电感的转换效率为87.90%,电感量仅为1.56μH,且漏感率达到1%,其存在转换效率无法超过90%,电感量较低,且漏感率高的问题。
[0008] 如专利文献CN114758868A提供的电感器,其转换效率仅达到86.12%,电感量仅为1.62μH,且漏感率达到2%,同样存在电感器的转换效率有待提高,电感量较低,漏感率需要降低的问题。
[0009] 因此,现有的绕线电感仍然存在电感器的漏感率较高、磁导率较低和转换效率低的问题。为了更好地满足现有电子产品的发展趋势,有必要开发出新的紧凑型绕线电感,该问题亟待得到解决。
发明内容
[0010] 本发明就是为了解决上述技术问题,从而提供一种紧凑型绕线电感及其制备方法。本发明的技术目的在于,提供一种紧凑型绕线电感及其制备方法,使得该电感不会出现漏磁,其漏感率低,且磁导率高,转换效率高。
[0011] 为了实现上述目的,本发明采用的技术方案如下:
[0012] 一种紧凑型绕线电感的制备方法,包括以下步骤:
[0013] (1)进行U‑core成型;
[0014] (2)将U‑core翻转,选择线材为扁线和圆线组合,进行绕线圈,将扁线与圆线进行交替层叠缠绕于磁芯上,绕线方式为外外绕和内外绕相结合,控制扁线的线径为0.02mm×0.025mm 0.2mm×1.2mm,圆线的线径为0.03mm×0.65mm,绕制后得到线圈;
~
[0015] (3)将线圈植入U‑core,将线圈的引脚折弯90°,然后植入T‑core;
[0016] (4)进行双冲热压,控制热压温度为50 160℃,然后翻转,经下料,中膜回流,脱模,~进行外观检测和测试包装,即得所述紧凑型绕线电感。
[0017] 本发明提供的上述电感制备方法,成功制备出了一种紧凑型绕线电感,其工艺不需要电焊线圈,可以不进行填粉,制备过程中对线圈的损耗更小,使得电感的制备成本更低。
[0018] 采用本发明方法制备的电感与现有方法制备的电感相比,不会发生漏磁,其漏感率低,且电感的磁导率得到明显提升,同时,该制备方法获得的电感的转换效率得到了大幅度提升。
[0019] 进一步的是,步骤(2)中通过绕线机进行绕线圈,所述绕线机的轴数为2轴。
[0020] 进一步的是,步骤(2)中还包括于磁芯上设置绝缘板,所述绝缘板将磁芯分割成多个区域,然后将线圈绕制在被分割后的磁芯上。
[0021] 进一步的是,所述磁芯表面还设置有线圈图案层,根据所述线圈图案层进行绕线圈。
[0022] 进一步的是,步骤(2)中采用线包交接,尾线成型的方式进行绕线圈。
[0023] 进一步的是,所述U‑core包括上模和下模,并通过滑轨进行改善。
[0024] 进一步的是,步骤(3)中还包括填粉,填粉采用伺服机构送粉,控制送粉厚度为0.82.8mm。
~
[0025] 进一步的是,所述填粉采用的粉料按重量份计,包括以下组分:
[0026] 四氧化三锰3‑5份;
[0027] 氧化镁5‑10份;
[0028] 三氧化二铁10‑15份。
[0029] 进一步的是,步骤(4)中所述脱模采用脱模剥漆机进行。
[0030] 本发明的目的之二是提供由如上方法制备得到的紧凑型绕线电感。
[0031] 本发明的有益效果如下:
[0032] 本发明提供了一种紧凑型绕线电感的制备方法,通过本发明方法制备的电感不会发生漏磁,且电感的磁导率高,转换效率得到提升;
[0033] 本发明制备的紧凑型绕线电感不需要填粉,不需要电焊线圈,对线圈的损耗更小,制备成本更低,在电子线路中具有更好的应用前景。
附图说明
[0034] 图1为本发明的电感制备工艺流程图。实施方式
[0035] 为了使本发明的目的、技术方案及优点更加清楚明白,以下结合实施例对本发明进行具体描述,有必要指出的是,以下实施例仅用于对本发明进行解释和说明,并不用于限定本发明。本领域技术人员根据上述发明内容所做出的一些非本质的改进和调整,仍属于本发明的保护范围。
[0036] 本发明中所述的T‑core,是一种T字形状的模具,其是绕线使用的模具;本发明中所述的U‑core,是一种U字形状的模具,其是热压成型使用的模具。上述T‑core和U‑core为电感成型制备时使用的术语。实施例1
[0037] 一种紧凑型绕线电感的制备方法,其制备工艺流程如图1所示,具体包括以下步骤:
[0038] (1)进行U‑core成型,所述U‑core包括上模和下模,并通过滑轨进行成型;
[0039] (2)将U‑core翻转,选择线材为扁线和圆线组合,通过绕线机进行绕线圈,所述绕线机的轴数为2轴,将扁线与圆线进行交替层叠缠绕于磁芯上,绕线方式为外外绕和内外绕相结合,控制扁线的线径为0.02mm×0.025mm,圆线的线径为0.03mm×0.65mm,绕制后得到线圈;
[0040] (3)将线圈植入U‑core,采用线圈折弯植入一体机,将线圈的引脚折弯90°,然后植入T‑core,进行二次折弯成型;线圈折弯植入一体机对线圈进行剥漆时的剥漆长度控制为1mm;
[0041] (4)进行双冲热压,控制热压温度为50℃,热压时可选择进行填粉,粉料配方如下:四氧化三锰3份;氧化镁5份;三氧化二铁10份;采用伺服机构送粉,控制送粉厚度为0.8mm,压制厚度为0.7mm,控制热压温度为50℃;然后经脱模后,进行外观检测和测试包装,即得所述紧凑型绕线电感。
实施例2
[0042] 一种紧凑型绕线电感的制备方法,包括以下步骤:
[0043] (1)进行U‑core成型,所述U‑core包括上模和下模,并通过滑轨进行成型;
[0044] (2)将U‑core翻转,选择线材为扁线和圆线组合,通过绕线机进行绕线圈,所述绕线机的轴数为2轴,将扁线与圆线进行交替层叠缠绕于磁芯上,绕线方式为外外绕和内外绕相结合,控制扁线的线径为0.2mm×1.2mm,圆线的线径为0.03mm×0.65mm,绕制后得到线圈;
[0045] (3)将线圈植入U‑core,采用线圈折弯植入一体机,将线圈的引脚折弯90°,然后植入T‑core,进行二次折弯成型;线圈折弯植入一体机对线圈进行剥漆时的剥漆长度控制为2mm;
[0046] (4)进行双冲热压,控制热压温度为160℃,热压时可选择进行填粉,粉料配方如下:四氧化三锰5份;氧化镁10份;三氧化二铁15份;采用伺服机构送粉,控制送粉厚度为2.8mm,控制填粉后的压制厚度为2.7mm,控制热压温度为160℃;然后经脱模后,进行外观检测和测试包装,即得所述紧凑型绕线电感。
实施例3
[0047] 一种紧凑型绕线电感的制备方法,包括以下步骤:
[0048] (1)进行U‑core成型,所述U‑core包括上模和下模,并通过滑轨进行成型;
[0049] (2)将U‑core翻转,选择线材为扁线和圆线组合,通过绕线机进行绕线圈,所述绕线机的轴数为2轴,将扁线与圆线进行交替层叠缠绕于磁芯上,绕线方式为外外绕和内外绕相结合,控制扁线的线径为0.1mm×0.8mm,圆线的线径为0.03mm×0.65mm,绕制后得到线圈;
[0050] (3)将线圈植入U‑core,采用线圈折弯植入一体机,将线圈的引脚折弯90°,然后植入T‑core,进行二次折弯成型;线圈折弯植入一体机对线圈进行剥漆时的剥漆长度控制为10mm;
[0051] (4)进行双冲热压,控制热压温度为60℃,热压时进行填粉,粉料配方如下:四氧化三锰4份;氧化镁8份;三氧化二铁13份;采用伺服机构送粉,控制送粉厚度为2.0mm,控制填粉后的压制厚度为1.8mm,控制热压温度为120℃;然后经脱模后,进行外观检测和测试包装,即得所述紧凑型绕线电感。实施例4
[0052] 一种紧凑型绕线电感的制备方法,包括以下步骤:
[0053] (1)进行U‑core成型,所述U‑core包括上模和下模,并通过滑轨进行成型;
[0054] (2)将U‑core翻转,选择线材为扁线和圆线组合,通过绕线机进行绕线圈,所述绕线机的轴数为2轴,将扁线与圆线进行交替层叠缠绕于磁芯上,绕线方式为外外绕和内外绕相结合,控制扁线的线径为0.08mm×0.50mm,圆线的线径为0.03mm×0.65mm,绕制后得到线圈;于磁芯上设置绝缘板,所述绝缘板将磁芯分割成多个区域,然后将线圈绕制在被分割后的磁芯上;于所述磁芯上还设置有线圈图案层,根据所述线圈图案层进行绕线圈;
[0055] (3)将线圈植入U‑core,采用线圈折弯植入一体机,将线圈的引脚折弯90°,然后植入T‑core,进行二次折弯成型;线圈折弯植入一体机对线圈进行剥漆时的剥漆长度控制为20mm;
[0056] (4)进行双冲热压,控制热压温度为100℃,热压时进行填粉,粉料配方如下:四氧化三锰5份;氧化镁8份;三氧化二铁11份;采用伺服机构送粉,控制送粉厚度为1.5mm,控制填粉后的压制厚度为1.2mm,控制热压温度为80℃;然后经脱模后,进行外观检测和测试包装,即得所述紧凑型绕线电感。
[0057] 对比例1
[0058] 按照实施例1的方法,仅以扁线来绕制线圈,控制扁线的线径为0.02mm×0.025mm,绕制成线圈。
[0059] 对比例2
[0060] 按照实施例1的方法,仅以圆线来绕制线圈,控制圆线的线径为0.03mm×0.65mm,绕制成线圈。
[0061] 实验例1
[0062] 按照专利CN115642030A中的方法,以1412065‑R47规格为例,对采用不同方法制备得到相同电感量的电感器进行转换效率测试,转换效率测试方法为将各组电感器分别安装在同一降压模块电路上,在相同频率和输入电压条件下测试。并以现有方法一(专利CN115642030A)和现有方法二(CN114758868A)中实施例的制备方法作为对比,各电感器的测试结果如表1所示:
[0063] 表1
[0064]对象 固定电感量(μH) 转换效率(%)
实施例1 0.47 93.25
实施例2 0.47 93.16
实施例3 0.47 92.58
实施例4 0.47 93.31
对比例1 0.47 89.53
对比例2 0.47 89.94
现有方法一 0.47 87.90
现有方法二 0.47 86.12
[0065] 对本发明实施例和对比例以及现有方法一和二制备的电感进行电感量的测试,电感量的测试方法参考“谭克研.基于线圈电感量推导公式的电感器测量方法探析[J].通讯世界,2017(24):2.”中提及的RLC测量方法。设定频率为1MHz,测得的各电感的电感量如表2所示。
[0066] 表2
[0067] 对象 电感量(μH)实施例1 1.85
实施例2 1.79
实施例3 1.81
实施例4 1.82
对比例1 1.69
对比例2 1.66
现有方法一 1.56
现有方法二 1.62
[0068] 按照文献“靳艳娇,曾洪涛,李芳义,等.高频变压器漏感计算方法及优化设计研究[J].电力电子技术,2020,54(5):5.”中的方法计算制备的电感是否出现漏感,对1000个样品进行检测,并统计样品的漏感率,结果如表3所示:
[0069] 表3
[0070] 对象 实施例1 实施例2 实施例3 实施例4 对比例1 对比例2 现有方法一 现有方法二漏感率% 0.1 0.1 0.1 0.1 0.5 0.6 1 2
专利地区:四川
专利申请日期:2023-07-04
专利公开日期:2023-09-19
专利公告号:CN116525286B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




