 产学研创新服务平台(全国)


龟背纹理装饰的德化高白瓷及其制备工艺发明专利
更新时间:2026-11-01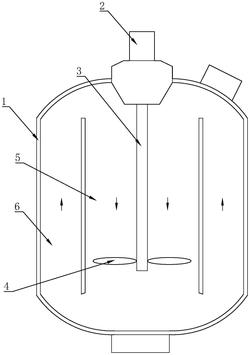 专利申请类型:发明专利;
地区:福建-泉州;
源自:泉州高价值专利检索信息库;
专利名称:龟背纹理装饰的德化高白瓷及其制备工艺
专利类型:发明专利
专利申请号:CN202211407689.0
专利申请(专利权)人:福建省德化非凡陶瓷有限公司
权利人地址:福建省泉州市德化县浔中镇城东开发区浔中路66号
专利发明(设计)人:徐福坤
专利摘要:本发明涉及陶瓷及其制备工艺领域,具体涉及一种龟背纹理装饰的德化高白瓷及其制备工艺,龟背纹理装饰的德化高白瓷从内向外依次包括坯体、底釉和面釉,所述坯体的原料以重量份计包括如下组分:德化长石30‑35份、钾长石10‑12份、石英10‑12份、全瓷粉8‑10份、仙游钾长石5‑8份、龙岩高岭土12‑15份、滑石2‑3份;本发明中坯体表面覆盖底釉和面釉层,不易被染色变黄,坯体呈现象牙色白,保持如骨瓷的透光度;底釉中含铁量低,呈透明色,面釉大部分也呈现透明色,面釉干燥收缩的过程中,气泡所在部位引发裂纹,裂纹交汇连接形成类似龟背纹理,微型气泡还广泛存在于面釉中,使得面釉呈现乳浊感,使得象牙白坯体具有朦胧感,釉面点缀铁锈纤维状斑纹。
主权利要求:龟背纹理装饰的德化高白瓷及其制备工艺
技术领域
[0001] 本发明涉及陶瓷及其制备工艺领域,具体的涉及龟背纹理装饰的德化高白瓷及其制备工艺。
背景技术
[0002] 传统白瓷原料中加入一定量的高岭土,在一定温度范围内烧成瓷,具有透明度较高、强度较高、变形度小、面釉光滑平整、色调柔和等特点;骨质瓷则是在制瓷原料中引入了一定量的骨磷或骨灰等物质进行烧成,加入的骨灰在瓷器烧成过程中起助熔作用,使其烧成温度降低,该瓷透明度较好,光泽柔和,但瓷质软,脆性较大,热稳定性较差,所以导致了骨质瓷受高温易开裂的缺点,而骨质瓷的烧成温度比白瓷低,烧成温度即决定了瓷胎的致密性,烧成温度越低,瓷器质地不致密,气孔率和吸水率会较高。此外,想要在白瓷上实现裂纹效果,传统的实现方式是利用坯釉收缩率不同来实现,但是该裂纹较细,表现形式单一,且釉面的裂纹容易使白瓷氧化变黄,有鉴于此,本案由此产生。
发明内容
[0003] 本发明的一个目的是通过龟背纹理装饰的德化高白瓷及其制备工艺解决至少上述问题。
[0004] 为解决上述技术问题,本发明采用的技术方案如下:龟背纹理装饰的德化高白瓷,其特征在于:从内向外依次包括坯体、底釉和面釉,所述坯体的原料以重量份计包括如下组分:德化长石30‑35份、钾长石10‑12份、石英10‑12份、全瓷粉8‑10份、仙游钾长石5‑8份、龙岩高岭土12‑15份、滑石2‑3份;所述底釉的原料以重量份计包括如下组分:透明釉料30‑40份、水磨钾长石15‑18份、石英12‑15份、龙岩高岭土5‑8份、硅酸钙3‑4份、氧化锌2‑3份、碳酸钡1‑2份、硼砂2‑3份、玉米粉3‑5份、羧甲基纤维素钠3‑5份、糖1‑2份;所述面釉的原料以重量份计包括如下组分:透明釉料20‑30份、水磨钾长石10‑12份、石英8‑10份、纳米氧化铝7份、德化高岭土2‑3份、龙岩高岭土2‑3份、硅酸钙3‑4份、氧化锌2‑3份、碳酸钡1‑2份、硼砂2‑3份、白云土3‑5份,所述面釉上分布有龟背纹理装饰。
[0005] 优选的,所述全瓷粉的原料以重量份计包括如下组分:氧化铝10‑12份、二氧化锆5‑6份、二氧化硅12‑15份、玻璃8‑10份。
[0006] 优选的,所述面釉的原料以重量份计还包括如下组分:水凝胶复合纤维5‑7份。
[0007] 优选的,所述水凝胶复合纤维为皮芯结构,所述水凝胶复合纤维的皮层材料为水凝胶,所述芯层材料为铁锈复合釉料。
[0008] 优选的,所述铁锈复合釉料的原料以重量份计还包括如下组分:氧化铁10‑12份、氧化锰8‑10份、二氧化硅5‑8份、高岭土10‑12份、石灰石6‑8份。
[0009] 上述的龟背纹理装饰的德化高白瓷的制备工艺,包括如下步骤:
[0010] 步骤a、制备坯体的各原料组分,混合后加水成型坯体,经过烘干、素烧;
[0011] 步骤b、制备底釉和面釉的各原料组分,混合后加水制得釉水,将底釉和面釉分别施加于坯体表面;
[0012] 步骤c、烘干底釉和面釉,面釉龟裂形成裂纹;
[0013] 步骤d、将具有裂纹的面釉浸泡煤油30‑40分钟,煤油渗透入面釉的裂缝;
[0014] 步骤e、用火焰枪在面釉上扫过,点燃裂缝内部的煤油,使得面釉扩大,冷却;
[0015] 步骤f、入窑炉烧成,3‑4小时内提升至1050摄氏度后,保温0.5‑1小时,冷却;烧成后,坯体形成象牙白坯体,面釉整体呈现透明色,其中分布龟背纹理,并且点缀铁锈纤维状花纹。
[0016] 优选的,所述面釉的制备方法如下:将面釉各组分分别球磨至200‑300目后,混合加水,进入面釉搅拌机搅拌,所述面釉搅拌机包括筒体、电机、搅拌轴和搅拌叶片,所述筒体内设有中心通道和环绕中心通道的外环形通道,所述中心通道外环形通道的顶部和底部连通,所述搅拌轴位于中心通道内,电机搅拌轴旋转,所述搅拌叶片固设于搅拌轴底部,所述筒体顶部设有进料口,底部设有出料口。
[0017] 优选的,所述水凝胶复合纤维通过复合喷丝头制成,所述复合喷丝头包括喷头本体,喷头本体内部设有复合腔,喷头的中心连接有铁锈釉料通道,喷头的侧壁设有水凝胶通道,所述喷头的复合出料口设有烘干装置和高速旋切刀。
[0018] 优选的,液态铁锈复合釉料的制备方法如下:将各组分混合后加入两倍质量的水,然后通过搅拌机搅拌。
[0019] 优选的,所述全瓷粉的制备方法如下:将各组分混合,球磨至200‑300目,加入两倍重量份的水分搅拌,入窑炉于1250‑1300摄氏度保温烧制2‑3小时,将熔融的釉料导入水中急冷,釉料冷却形成固体粉末,烘干后球磨至400‑500目。
[0020] 由上述描述可知,本发明提供的龟背纹理装饰的德化高白瓷及其制备工艺具有如下有益效果:本发明中坯体的原料在白瓷组分的基础上添加全瓷粉,全瓷粉较传统的动物骨粉质地致密,烧成温度高,孔隙率低,且表面覆盖底釉和面釉层,不易被染色变黄,坯体呈现象牙色白,保持如骨瓷的透光度;底釉中含铁量低,呈透明色,面釉大部分也呈现透明色,且釉面呈现龟背纹理装饰。面釉中在烘干的过程中水凝胶复合纤维中的水蒸发膨胀气泡,在面釉干燥收缩的过程中,气泡所在部位容易引发裂纹,裂纹交汇连接形成类似龟背纹理,除了裂纹,微型气泡还广泛存在于面釉中,使得面釉呈现乳浊感,使得象牙白坯体具有朦胧感,釉面点缀铁锈纤维状斑纹。
附图说明
[0021] 图1为面釉搅拌机的结构示意图。
具体实施方式
[0022] 以下通过具体实施方式对本发明作进一步的描述。
[0023] 为使本发明实现的技术手段、创作特征、达成目的与功效易于明白了解,下面结合具体实施方式,进一步阐述本发明。
[0024] 本发明龟背纹理装饰的德化高白瓷,从内向外依次包括坯体、底釉和面釉,坯体的原料以重量份计包括如下组分:德化长石30‑35份、钾长石10‑12份、石英10‑12份、全瓷粉8‑10份、仙游钾长石5‑8份、龙岩高岭土12‑15份、滑石2‑3份;底釉的原料以重量份计包括如下组分:透明釉料30‑40份、水磨钾长石15‑18份、石英12‑15份、龙岩高岭土5‑8份、硅酸钙3‑4份、氧化锌2‑3份、碳酸钡1‑2份、硼砂2‑3份、玉米粉3‑5份、羧甲基纤维素钠3‑5份、糖1‑2份;
面釉的原料以重量份计包括如下组分:透明釉料20‑30份、水磨钾长石10‑12份、石英8‑10份、纳米氧化铝7‑9份、德化高岭土2‑3份、龙岩高岭土2‑3份、硅酸钙3‑4份、氧化锌2‑3份、碳酸钡1‑2份、硼砂2‑3份、白云土3‑5份,面釉上分布有龟背纹理装饰。传统白瓷原料中加入一定量的高岭土,在一定温度范围内烧成瓷,具有透明度较高、强度较高、变形度小、面釉光滑平整、色调柔和等特点;骨质瓷则是在制瓷原料中引入了一定量的骨磷或骨灰等物质进行烧成,加入的骨灰在瓷器烧成过程中起助熔作用,使其烧成温度降低,该瓷透明度较好,光泽柔和,但瓷质软,脆性较大,热稳定性较差,所以导致了骨质瓷受高温易开裂的缺点,而骨质瓷的烧成温度比白瓷低,烧成温度即决定了瓷胎的致密性,烧成温度越低,瓷器质地不致密,气孔率和吸水率会较高。这就是骨质瓷在使用一段时间后污渍容易渗入瓷坯清洗不干净的原因。本发明中坯体的原料在白瓷组分的基础上添加全瓷粉,全瓷粉较传统的动物骨粉质地致密,烧成温度高,孔隙率低,且表面覆盖底釉和面釉层,不易被染色变黄,坯体呈现象牙色白,保持如骨瓷的透光度;底釉中含铁量低,呈透明色,面釉大部分也呈现透明色,且釉面呈现龟背纹理装饰。
[0025] 全瓷粉的原料以重量份计包括如下组分:氧化铝10‑12份、二氧化锆5‑6份、二氧化硅12‑15份、玻璃8‑10份。全瓷粉具有半透明效果,机械强度高。
[0026] 面釉的原料以重量份计还包括如下组分:水凝胶复合纤维5‑7份。
[0027] 水凝胶复合纤维为皮芯结构,水凝胶复合纤维的皮层材料为水凝胶,芯层材料为铁锈复合釉料。
[0028] 铁锈复合釉料的原料以重量份计还包括如下组分:氧化铁10‑12份、氧化锰8‑10份、二氧化硅5‑8份、高岭土10‑12份、石灰石6‑8份。铁锈复合釉料被封锁于水凝胶复合纤维中,釉烧后在透明的面釉上呈现纤维铁锈。
[0029] 具体实施一:坯体的原料以重量份计包括如下组分:德化长石30份、钾长石10份、石英10份、全瓷粉8份、仙游钾长石5份、龙岩高岭土12份、滑石2份;
[0030] 底釉的原料以重量份计包括如下组分:透明釉料30份、水磨钾长石15份、石英12份、龙岩高岭土5份、硅酸钙3份、氧化锌2份、碳酸钡1份、硼砂2份、玉米粉3份、羧甲基纤维素钠3份、糖1份;
[0031] 面釉的原料以重量份计包括如下组分:透明釉料20份、水磨钾长石10份、石英8份、纳米氧化铝7份、德化高岭土2份、龙岩高岭土2份、硅酸钙3份、氧化锌2份、碳酸钡1份、硼砂2份、白云土3份;
[0032] 全瓷粉的原料以重量份计包括如下组分:氧化铝10份、二氧化锆5份、二氧化硅12份、玻璃8份;
[0033] 铁锈复合釉料的原料以重量份计还包括如下组分:氧化铁10份、氧化锰8份、二氧化硅5份、高岭土10份、石灰石6份。
[0034] 具体实施二:坯体的原料以重量份计包括如下组分:德化长石35份、钾长石12份、石英12份、全瓷粉10份、仙游钾长石8份、龙岩高岭土15份、滑石3份;
[0035] 底釉的原料以重量份计包括如下组分:透明釉料40份、水磨钾长石18份、石英15份、龙岩高岭土8份、硅酸钙4份、氧化锌3份、碳酸钡2份、硼砂3份、玉米粉5份、羧甲基纤维素钠5份、糖2份;
[0036] 面釉的原料以重量份计包括如下组分:透明釉料30份、水磨钾长石12份、石英10份、纳米氧化铝9份、德化高岭土3份、龙岩高岭土3份、硅酸钙4份、氧化锌3份、碳酸钡2份、硼砂3份、白云土5份;
[0037] 全瓷粉的原料以重量份计包括如下组分:氧化铝12份、二氧化锆6份、二氧化硅15份、玻璃10份;
[0038] 铁锈复合釉料的原料以重量份计还包括如下组分:氧化铁12份、氧化锰10份、二氧化硅8份、高岭土12份、石灰石8份。
[0039] 具体实施三:坯体的原料以重量份计包括如下组分:德化长石32份、钾长石11份、石英11份、全瓷粉9份、仙游钾长石6份、龙岩高岭土13份、滑石2.5份;
[0040] 底釉的原料以重量份计包括如下组分:透明釉料35份、水磨钾长石16份、石英13份、龙岩高岭土6份、硅酸钙3.5份、氧化锌2.5份、碳酸钡1.5份、硼砂2.5份、玉米粉3.5份、羧甲基纤维素钠4份、糖1.5份;
[0041] 面釉的原料以重量份计包括如下组分:透明釉料25份、水磨钾长石11份、石英9份、纳米氧化铝8份、德化高岭土2.5份、龙岩高岭土2.5份、硅酸钙3.5份、氧化锌2.5份、碳酸钡1.5份、硼砂2.5份、白云土4份;
[0042] 全瓷粉的原料以重量份计包括如下组分:氧化铝11份、二氧化锆5.5份、二氧化硅12.5份、玻璃9;
[0043] 铁锈复合釉料的原料以重量份计还包括如下组分:氧化铁11份、氧化锰9份、二氧化硅6份、高岭土11份、石灰石7份。
[0044] 上述的龟背纹理装饰的德化高白瓷的制备工艺,包括如下步骤:
[0045] 步骤a、制备坯体的各原料组分,混合后加水成型坯体,经过烘干、素烧;素烧温度为500‑600摄氏度。
[0046] 步骤b、制备底釉和面釉的各原料组分,混合后加水制得釉水,将底釉和面釉分别施加于坯体表面;底釉中添加玉米粉、羧甲基纤维素钠、糖可以有效提高坯釉结合度,因此在施加底釉后无需干燥可直接施加面釉,且上述物质在釉烧时和水凝胶一起完全燃烧。
[0047] 步骤c、烘干底釉和面釉,面釉龟裂形成裂纹;面釉中水凝胶复合纤维含水率高,含水率可达60‑70%,含水率较釉面其他部位更大,升温至120‑130摄氏度,烘干2‑3小时后,置于零下20‑30度的环境下急速冷却,由于底釉和坯体中添加了玉米粉等粘合剂,底釉不容易开裂,而面釉中在烘干的过程中水凝胶复合纤维中的水蒸发膨胀形成微型气泡,微型气泡局部发生聚合形成大气泡,冷却后釉料来不及填补微型气泡,且局部较大的气泡处的应力与其他釉面不一致,在面釉干燥收缩的过程中,气泡所在部位容易引发裂纹,裂纹交汇连接形成类似龟背纹理,除了裂纹,微型气泡还广泛存在于面釉中,使得面釉呈现乳浊感,使得象牙白坯体具有朦胧感。
[0048] 步骤d、将具有裂纹的面釉浸泡煤油30‑40分钟,煤油渗透入面釉的裂缝;
[0049] 步骤e、用火焰枪在面釉上扫过,点燃裂缝内部的煤油,使得面釉扩大,冷却;注意火焰枪在面釉的停留时间,不能停留过久,进一步的,可将施釉坯体放置于转盘上,以10‑20转每分钟旋转,火焰枪在釉面上下移动,持续2‑3分钟,火焰外层扫过釉面,煤油燃烧过程中受热膨胀,并且熔化裂缝周围的釉料,使得裂缝进一步扩大,使得龟背纹理更为清晰。
[0050] 步骤f、入窑炉烧成,3‑4小时内提升至1050摄氏度后,保温0.5‑1小时,冷却;烧成后,坯体形成象牙白坯体,面釉整体呈现透明色,其中分布龟背纹理,并且点缀铁锈纤维状花纹。由于铁锈复合釉料中的氧化铁和氧化锰等被锁定于水凝胶复合纤维中,其在面釉中分别并不均匀,且水凝胶复合纤维占釉料含量不高,面釉烧成速度快,因此铁锈复合釉料中的金属氧化物扩散慢,在釉烧过程中不会扩散至整个面釉,此外由于底釉的存在阻隔了面釉中金属氧化釉向着坯体扩散,使得坯体的白度不受影响,龟背纹理装饰的德化高白瓷在呈现象牙白形态的同时,其面釉上分布有龟背纹理装饰,且釉面上点缀针状铁锈装饰,具有独特的艺术价值。
[0051] 面釉的制备方法如下:将面釉各组分分别球磨至200‑300目后,混合加水,进入面釉搅拌机搅拌,面釉搅拌机包括筒体1、电机2、搅拌轴3和搅拌叶片4,筒体1内设有中心通道5和环绕中心通道5的外环形通道6,中心通道5外环形通道6的顶部和底部连通,搅拌轴3位于中心通道5内,电机2搅拌轴3旋转,搅拌叶片4固设于搅拌轴3底部,筒体1顶部设有进料口,底部设有出料口。面釉的组分混合物加入筒体1内后,启动搅拌轴3,搅拌叶片4带动釉料从上往下流动,从底部进入外环形通道6后,从顶部重新进入中心通道5进行搅拌,通过面釉搅拌机可以使釉料往复循环搅拌,水凝胶复合纤维与面釉充分混合,从而在烧成后获得均匀分布的纹理,中心通道5外环形通道6的顶部和底部连通为弧面。
[0052] 水凝胶复合纤维通过复合喷丝头制成,复合喷丝头包括喷头本体,喷头本体内部设有复合腔,喷头的中心连接有铁锈釉料通道,喷头的侧壁设有水凝胶通道,喷头的复合出料口设有烘干装置和高速旋切刀。熔融状态的水凝胶和液态铁锈复合釉料分别通过水凝胶通道和铁锈釉料通道进入复合腔,水凝胶包覆铁锈复合釉料,从喷头的出料口排出后,被高速旋切刀切段并被烘干装置所烘干,烘干装置为热风烘干装置,将水凝胶复合纤维内部的水分烘干,形成短纤维。
[0053] 液态铁锈复合釉料的制备方法如下:将各组分混合后加入两倍质量的水,然后通过搅拌机搅拌。
[0054] 全瓷粉的制备方法如下:将各组分混合,球磨至200‑300目,加入两倍重量份的水分搅拌,入窑炉于1250‑1300摄氏度保温烧制2‑3小时,将熔融的釉料导入水中急冷,釉料冷却形成固体粉末,烘干后球磨至400‑500目。将氧化铝、二氧化锆、二氧化硅、玻璃熔化后入水急冷破碎,形成高强度、玻璃态粉末,能够使白瓷釉料保持象牙白的同时具有良好的机械强度。
[0055] 上述仅为本发明的若干具体实施方式,但本发明的设计构思并不局限于此,凡利用此构思对本发明进行非实质性的改动,均应属于侵犯本发明保护范围的行为。
专利地区:福建
专利申请日期:2022-11-10
专利公开日期:2023-09-19
专利公告号:CN115894084B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




