 产学研创新服务平台(全国)


一种基于模具冲压形成大倒角的方法发明专利
更新时间:2026-10-28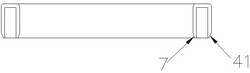 专利申请类型:发明专利;
地区:江苏-镇江;
源自:镇江高价值专利检索信息库;
专利名称:一种基于模具冲压形成大倒角的方法
专利类型:发明专利
专利申请(专利权)人:镇江先锋汽车零部件有限公司
权利人地址:江苏省镇江市丹徒区宜冬路46号
专利发明(设计)人:杨江涛
专利摘要:本发明公开了一种基于模具冲压形成大倒角的方法,属于成型工艺领域,所述方法包括:步骤10对毛坯件进行第一次拉伸,形成第一拉伸件;步骤20对步骤10形成的第一拉伸件进行反向拉伸;步骤30通过外形切边工艺对步骤20形成的顶板和法兰面进行切除;步骤40将第二斜边板拉伸至与第一侧板平行,形成第二侧板;步骤50通过精整工艺,对步骤40形成的第一内圈倒角和第二外圈倒角进行整形,得到成型外圈倒角和成型内圈倒角。本方法采用模具完成加工工艺,取消了机加工工序,使得加工工艺更加简单;加工的尺寸精度更高,同时更加有效的节约了加工成本。
主权利要求:一种基于模具冲压形成大倒角的方法
技术领域
[0001] 本发明涉及成型工艺领域,具体来说,涉及一种基于模具冲压形成大倒角的方法。
背景技术
[0002] 目前,倒角工艺可以采用模具加工和机床加工两种方法获得。使用模具进行倒角工艺时,由于倒角采用的是不去除材料的加工方法,主要为了去除尖角毛刺,一般构成倒角的直角三角形的长直角边只能做到1mm左右的尺寸。当产品长直角边长度大于1mm,出现大倒角时,无法采用模具加工,而需要采用机加工去除材料的方法获得。目前的大倒角工艺都是采用机加工的方案,当使用机加工进行大倒角工艺时,由于增加了机加工的工序,降低了生产效率,导致加工成本提高。
发明内容
[0003] 技术问题:本发明所要解决的技术问题是:提供一种基于模具冲压形成大倒角的方法,通过模具加工完成大倒角的成型,取消了机加工的工序,提高了生产效率,节约了制造成本。
[0004] 技术方案:为解决上述技术问题,本发明实施例提供了一种基于模具冲压形成大倒角的方法,所述方法包括以下步骤:
[0005] 步骤10,对毛坯件进行第一次拉伸,形成第一拉伸件,所述第一拉伸件包括从上向下依次连接的顶板、第一斜边板和第一侧板,所述第一侧板的下部内侧形成第一外圈倒角,第一侧板中位于第一外圈倒角下方的部分为延伸部,所述延伸部从上向下向外倾斜延伸;
[0006] 步骤20,对步骤10形成的第一拉伸件进行反向拉伸,降低顶板高度;第一斜边板随顶板一同反向拉伸,形成平板和第二斜边板;所述延伸部形成法兰面;
[0007] 步骤30,通过外形切边工艺对步骤20形成的顶板和法兰面进行切除;切除法兰面后第一侧板外壁面为环形垂直面,内壁底端为第一外圈倒角;切除顶板后,第二斜边板底部形成第一内圈倒角;
[0008] 步骤40,将第二斜边板拉伸至与第一侧板平行,形成第二侧板;此时步骤30形成的第一内圈倒角位于第二侧板底部内侧;将步骤10形成的位于第一侧板内壁底端的第一外圈倒角挤压至第一侧板的外壁,此时第一侧板内壁为直线,外壁底端形成第二外圈倒角;
[0009] 步骤50,通过精整工艺,对步骤40形成的第一内圈倒角和第二外圈倒角进行整形,得到成型外圈倒角和成型内圈倒角。
[0010] 作为优选例,所述步骤20包括:
[0011] 步骤201,进行第一次反向拉伸降低顶板高度,使得顶板位于第一侧板的内腔中,第二斜边板中两个相对的斜边的延长线形成夹角α,当α=90°时,结束第一次反向拉伸;
[0012] 步骤202,进行第二次反向拉伸,降低顶板高度,使得α<90°;同时,第一侧板底部材料向外挤压返回平面,形成法兰面,法兰面与第一侧板垂直。
[0013] 作为优选例,所述步骤10通过模具对毛坯件进行拉伸,所述模具设有拉伸凸模与拉伸凹模,拉伸凸模与拉伸凹模之间间隙是毛坯件厚度的1.1~1.2倍。
[0014] 作为优选例,在所述步骤20中形成的法兰面与第一侧板连接处,通过加强筋进行压线,挤压出一圈凹槽。
[0015] 作为优选例,所述步骤30中切除法兰面的切割面与第一侧板外壁重合,切除顶板的切割面与第一侧板平行。
[0016] 作为优选例,所述步骤40中通过反向挤压工艺将第一外圈倒角挤压成第二外圈倒角。
[0017] 作为优选例,所述第一侧板和第二侧板之间形成槽口,采用反向挤压工艺时,所述第一侧板和第二侧板之间设有支撑件,支撑件厚度与槽口宽度相等。
[0018] 作为优选例,所述步骤50可根据实际工况需求整形出不同角度和尺寸的成型外圈倒角和成型外圈倒角。
[0019] 作为优选例,所述大倒角为:设倒角的长度为L,倒角的角度为A,L>1mm,且10°≤A≤45°。
[0020] 有益效果:与现有技术相比,本发明的技术方案具有以下有益效果:本发明的一种基于模具冲压形成大倒角的方法采用模具完成大倒角的加工工艺,取消了机加工工序,使得加工工艺更加简单;同时采用模具加工可以保证产品获得较高的尺寸精度,内圈和外圈同时成型,保证产品的圆度和同轴度,进而保证角度的稳定性;由于取消了机加工工艺,既减少了运输周转二次加工的时间,又节约了加工成本。
附图说明
[0021] 图1是本发明实施例的步骤10的结构图;
[0022] 图2是本发明实施例的步骤201的结构图;
[0023] 图3是本发明实施例的步骤202的结构图;
[0024] 图4是本发明实施例的步骤30的结构图;
[0025] 图5是本发明实施例的步骤40的结构图;
[0026] 图6是本发明实施例的步骤50的结构图;
[0027] 图7是本发明实施例的大倒角的示意图。
[0028] 图中有:顶板1、第一斜边板2、第一侧板3、第一外圈倒角4、平板5、法兰面6、第一内圈倒角7、第二斜边板21、第二侧板31、第二外圈倒角41、凹槽61。
具体实施方式
[0029] 下面结合附图,对本发明的技术方案进行详细的说明。如图1至图6所示,本发明实施例提供了一种基于模具冲压形成大倒角的方法,所述方法包括以下步骤:
[0030] 步骤10,如图1所示,对毛坯件进行第一次拉伸,形成第一拉伸件,所述第一拉伸件包括从上向下依次连接的顶板1、第一斜边板2和第一侧板3,所述第一侧板3的下部内侧形成第一外圈倒角4,第一侧板3中位于第一外圈倒角4下方的部分为延伸部,所述延伸部从上向下向外倾斜延伸;
[0031] 步骤20,如图2和图3所示,对步骤10形成的第一拉伸件进行反向拉伸,降低顶板1高度;第一斜边板2随顶板1一同反向拉伸,形成平板5和第二斜边板21;所述延伸部形成法兰面6;
[0032] 步骤30,如图4所示,通过外形切边工艺对步骤20形成的顶板1和法兰面6进行切除;切除法兰面6后第一侧板3外壁面为环形垂直面,内壁底端为第一外圈倒角4;切除顶板1后,第二斜边板21底部形成第一内圈倒角7;
[0033] 步骤40,如图5所示,将第二斜边板21拉伸至与第一侧板3平行,形成第二侧板31;此时步骤30形成的第一内圈倒角7位于第二侧板31底部内侧;将步骤10形成的位于第一侧板3内壁底端的第一外圈倒角4挤压至第一侧板3的外壁,此时第一侧板3内壁为直线,外壁底端形成第二外圈倒角41;
[0034] 步骤50,如图6所示,通过精整工艺,对步骤40形成的第一内圈倒角7和第二外圈倒角4进行整形,得到成型外圈倒角和成型内圈倒角。
[0035] 本实施例的一种基于模具冲压形成大倒角的方法中,所有加工步骤均采用模具完成,在大倒角成型工艺过程中,取消了机加工的工艺,简化了加工的工序,提高了工作效率;机加工生产费用较高,取消机加工工序,在提高效率的同时,还可以节约生产成本。倒角是指将工件的棱角切削成一定斜面的加工。
[0036] 本实施例采用的模具加工方法保证产品可以获得较高的尺寸精度,内圈和外圈同时成型,保证产品的圆度和同轴度。在角度加工工艺上采用材料挤压后,再精整的方式,通过两道加工工序保证角度加工的稳定性和精确性。同时由于取消了车加工工序,冲压后即为成品,减少了运输周转二次加工的时间,提高了产能。
[0037] 在采用模具完成大倒角成型工艺时,首先将毛坯件拉伸成型,使得局部材料变薄,再通过材料的反向流动以及成型倒角再冲裁和二次拉直,进而调整产品的角度,从而获得所需要的产品形状及倒角形状,最后再通过精整保证尺寸精度。采用此方法可以降低生产成本和提高产品精度,同时由于大倒角是通过拉伸及材料流动获得所需要的形状,而非强压或强拍获得,能有效的降低冲床的工作载荷,减少冲压吨位,用较小的吨位即可获得理想的成型形状,保护冲压设备。例如,采用本实施例的工艺,只要采用500吨位的冲床,而采用现有工艺制作大倒角,需要采用800吨位的冲床。
[0038] 本实施例中,对于外圈倒角,先在第一侧板3的下部内侧形成第一外圈倒角,然后通过步骤40的挤压工艺,使得第一外圈倒角从第一侧板3的内侧挤压至第一侧板3的外壁。挤压工艺中施加的挤压力较小。对于内圈倒角,通过步骤20的两次反向拉伸,以及步骤30切边工艺,步骤40的拉伸工艺,在第二侧板31底部内侧形成内圈倒角。外圈倒角和内圈倒角通过拉伸及材料流动获得所需要的形状。
[0039] 作为优选例,所述步骤20包括:
[0040] 步骤201,进行第一次反向拉伸,降低顶板1高度,使得顶板1位于第一侧板3的内腔中,第二斜边板21中两个相对的斜边的延长线形成夹角α,当α=90°时,结束第一次反向拉伸;
[0041] 步骤202,进行第二次反向拉伸,降低顶板1高度,使得α<90°;同时,第一侧板3底部材料向外挤压返回平面,形成法兰面6,法兰面6与第一侧板3垂直。
[0042] 上述步骤中,步骤201通过反向拉伸形成内圈成型的初始形状。反向拉伸成型以90°的斜面夹角为基准。在步骤201第一次反向拉伸过程中,顶板1和第二斜边板21之间保持倒角,易于材料的流动。步骤202进一步拉伸降低高度,使得多余的材料返回至平面,形成法兰面6。在步骤202第二次反向拉伸过程中,多余的材料从顶板1、第一斜边板2流向位于第一侧板3下部的法兰面6。同时,顶板1和第二斜边板21之间的倒角变为尖角,便于后续步骤切割顶板1。通过整形凹模平面上的加强筋强行挤压,在法兰面6进行压线处理,在法兰面6上形成一圈凹槽61。通过强行挤压使局部材料变薄,凹槽61位于法兰面6顶面下方。该优选例采用两步反向拉伸的方式可以保证产品在被反向拉伸过程中得到缓冲,减少反向拉伸造成材料出现裂痕,从而降低不良品的概率,同时通过两次反向拉伸使得顶板1的高度更低,后续步骤对顶板进行切割时形成的倒角更大;在精整时更加容易得到符合要求的大倒角。
[0043] 作为优选例,所述步骤10通过模具对毛坯件进行拉伸,所述模具设有拉伸凸模与拉伸凹模,拉伸凸模与拉伸凹模之间间隙是毛坯件厚度的1.1~1.2倍。毛坯件在初步拉伸过程中,局部材料会变薄,在拉伸过程中,拉伸凸模与拉伸凹模之间间隙始终保持毛坯件厚度的1.1~1.2倍,拉伸过程既可以保证拉伸的尺寸的精度,又保证毛坯件不会由于没有间隙出现压痕和发生形变,提高对毛坯件拉伸的稳定性。
[0044] 作为优选例,在所述步骤20中形成的法兰面6与第一侧板3连接处,通过加强筋进行压线,挤压出一圈凹槽61。凹槽61靠近第一侧板3和法兰面6的连接处,位于法兰面6上,且离第一侧板3具有距离,例如1毫米。在压线过程中,材料受到挤压,向第一侧板3和法兰面6之间流动,使得第一侧板3和法兰面6之间的倒角变为直角。这样,在对法兰面6进行切割时,法兰面6切割的更加容易,同时切割完第一侧板3底部不会留下毛刺,减少了去除毛刺的步骤。
[0045] 作为优选例,所述步骤30中切除法兰面6的切割面与第一侧板3外壁重合,切除顶板1的切割面与第一侧板3平行。由于法兰面6与第一侧板3垂直,切除法兰6的切割面与第一侧板3外壁重合可以保证法兰面6可以被一次完全切割,减少了切割的工序。切除顶板1的切割面与第一侧板3平行时,切割顶板1以后形成的第一内圈倒角7的尺寸更大,形成较大的内圈倒角,使得对第一内圈倒角进行精整时,操作更加的方便。
[0046] 作为优选例,所述步骤40中通过反向挤压工艺,将第一外圈倒角4挤压成第二外圈倒角41。通过反向挤压方式本质上是通过材料的流动获得所需要的形状,而非强压或强拍获得,能有效的降低冲床的工作载荷,减少冲压吨位,用较小的吨位获得理想的成型形状,降低成本的同时,保护冲压设备,延长设备的使用寿命。
[0047] 作为优选例,所述第一侧板3和第二侧板31之间形成槽口,采用反向挤压工艺时,所述第一侧板3和第二侧板31之间设有支撑件,支撑件厚度与槽口宽度相等。进行反向挤压时,第一侧板3和第二侧板31容易发生变形,提高了不良率。为此,在第一侧板3和第二侧板31之间增加支撑件,同时支撑件厚度与槽口宽度一致,进行反向挤压时,第一侧板3和第二侧板31始终保持平行状态,不会发生位移和形变,降低了产品不良率。
[0048] 作为优选例,所述步骤50根据实际工况需求,整形出不同角度和尺寸的成型外圈倒角和成型外圈倒角。成型外圈倒角的角度和尺寸是由拉伸凸模所决定,根据产品要求的尺寸制作拉伸凸模的形状。根据材料等体积转换的原理,计算出倒角去除材料的体积进而设计出拉伸凸模的局部形状。然后材料反向流动将外壁的倒角填充至内壁,形成成型外圈倒角,最后通过精整获得所需要的尺寸。成型内圈倒角的角度和尺寸由反向拉伸形成的角度决定,通过两次反向拉伸获得不同的内圈倒角角度,最后通过精整步骤获得所需要的尺寸。
[0049] 作为优选例,如图7所示,所述大倒角为:设倒角的长度为L,倒角的角度为A,L>1mm,且10°≤A≤45°。倒角所在的直角三角形中,直角三角形的斜边在X轴或Y轴上的正投影中较长直角边为倒角。X轴和Y轴相互垂直,构成坐标系。Y轴和第二侧板31平行。倒角的长度就是较长直角边的长度。倒角的角度就是较长直角边和斜边之间的角度。当L>1mm,且10°≤A≤45°时,倒角为大倒角。例如,大倒角的长度为1.2mm、2mm、2.5mm、3mm、3.6mm或者4mm。
[0050] 大倒角的角度为10°、18°、25°、30°、35°或者45°。当A=45°时,大倒角所在的直角三角形为等腰直角三角形。毛坯件的材料越厚可获得更长的直角边,进而可得到更大的倒角,同时技术难度也更大。例如,当使用毛坯件材料厚度为2.7mm时,可以使得大倒角的长直角边L为4mm,成型外圈倒角的夹角A为15º,成型内圈倒角的夹角A为25º。现有技术中,完成此长度和角度的大倒角需要机加工工艺才可以完成,数控车床的加工成本约100元/小时,约0.028元/秒。采用本实施例的方法无需采用机加工工艺,只需使用模具即可完成操作,大大降低了生产成本。
[0051] 以上显示和描述了本发明的基本原理、主要特征和优点。本领域的技术人员应该了解,本发明不受上述具体实施例的限制,上述具体实施例和说明书中的描述只是为了进一步说明本发明的原理,在不脱离本发明精神和范围的前提下,本发明还会有各种变化和改进,这些变化和改进都落入要求保护的本发明范围内。本发明要求保护的范围由权利要求书及其等效物界定。
专利地区:江苏
专利申请日期:2023-05-29
专利公开日期:2023-08-04
专利公告号:CN116393584B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




