产学研创新服务平台(全国)


本平台为商业科创服务平台 非政府政务服务网站


用于生产车轮轮胎的成形鼓以及控制用于生产车轮轮胎的成形鼓的几何形状的方法
更新时间:2026-11-01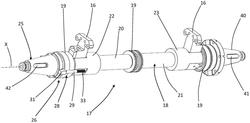 专利申请类型:发明专利;
源自:意大利高价值专利检索信息库;
专利名称:用于生产车轮轮胎的成形鼓以及控制用于生产车轮轮胎的成形鼓的几何形状的方法
专利类型:发明专利
专利申请(专利权)人:倍耐力轮胎股份公司
权利人地址:意大利米兰
专利发明(设计)人:D·孔蒂,C·德科尔,G·E·波尔蒂纳里
专利摘要:本发明描述了一种用于生产车轮轮胎的成形鼓(1),其包括:中心轴(2);两个侧向沉积表面(3,4),两个侧向沉积表面(3,4)轴向相对并由中心轴(2)带动旋转;调节联动机构(17),调节联动机构被构造成轴向移动两个侧向沉积表面(3,4)并包括调节轴(18)、固定地连接到调节轴(18)的至少一个致动设备(25)和在第一状态与第二状态之间在致动设备(25)上操作的至少一个锁定设备(26),在第一状态下,锁定设备防止致动设备(25)与中心轴(2)之间的旋转,在第二状态下,锁定设备允许致动设备(25)与中心轴(2)之间的旋转。锁定设备(26)在第一状态下限定了用于致动设备(25)的多个锁定位置,其中,在锁定设备(26)处于第二状态下,在致动设备(25)与中心轴(2)之间的预定旋转之后,从先前的锁定位置开始,致动设备(25)能够到达任何锁定位置。
主权利要求:用于生产车轮轮胎的成形鼓以及控制用于生产车轮轮胎的成
形鼓的几何形状的方法
技术领域
[0001] 本发明涉及一种用于生产车轮轮胎的成形鼓,以及一种控制用于生产车轮轮胎的成形鼓的几何形状的方法。
背景技术
[0002] 用于车轮的轮胎通常包括胎体结构、相对于胎体结构布置在径向外部位置的胎冠结构和一对侧壁,这对侧壁相对于垂直于同一轮胎旋转轴线的中间平面代表轮胎的轴向外表面。
[0003] 胎体结构包括至少一个胎体帘布层,该胎体帘布层由并入在弹性体材料基体中的增强帘线形成。胎体帘布层具有分别接合到环形锚固结构的相对端边缘。环形锚固结构布置在轮胎的通常以名称“胎圈”标识的区域中,并且通常每个都由被称为“胎圈芯”的基本上周向的环形插件形成,在该环形插件上施加至少一个填充插件,该填充插件在径向外部位置远离旋转轴线径向渐缩。
[0004] 在胎圈处,可以提供特定的增强结构,该增强结构具有改善向轮胎传递扭矩的功能。
[0005] 在“无内胎”轮胎的情况下,即没有气室的情况下,通常称为“内衬”的弹性体材料层也可以设置在相对于胎体结构的径向内部位置,以提供对轮胎充气的必要的不渗透性。通常,内衬从一个胎圈延伸到另一个胎圈。
[0006] 胎冠结构包括带束结构和相对于带束结构在径向外部位置的由弹性体材料制成的胎面带。
[0007] 该带束结构包括在彼此上径向并置布置的一个或多个带束层,带束层具有基本平行于轮胎周向延伸方向(零度层)和/或具有交叉取向的纺织或金属增强帘线。
[0008] 在胎体结构与带束结构之间,可以提供一层弹性体材料,称为“衬带(underbelt)”,其功能是使胎体结构的径向外表面尽可能均匀,以便随后施加带束结构。
[0009] 被布置成限定期望胎面花纹的纵向和横向沟槽通常成形在胎面带上。在胎面带与带束结构之间,可以插置由具有合适性质的弹性体材料制成的所谓的“底层”,以获得带束结构与胎面带本身的稳定结合。
[0010] 侧壁由弹性体材料制成,并代表相对于环形锚固结构、(多个)胎体帘布层、(多个)带束层以及可能的胎面带的至少一部分的轴向外表面。例如,侧壁各自从胎面带的侧向边缘之一延伸到胎圈的相应环形锚固结构。
[0011] 术语“弹性体材料”意在表示包含至少一种弹性聚合物和至少一种增强填料的组合物。这种组合物还可以包含添加剂,例如交联剂和/或增塑剂。由于交联剂的存在,这种材料可以通过加热交联,从而形成最终的制造产品。
[0012] 术语“生轮胎”意在表示从成型过程中获得的尚未模制和硫化的轮胎。
[0013] 术语“成品轮胎”意在表示通过对生轮胎进行模制和硫化处理而获得的轮胎。
[0014] 术语“轮胎”意在表示成品轮胎或生轮胎。
[0015] 术语“轴向的”、“在轴向”、“径向的”、“在径向”、“周向的”和“在周向”参考轮胎生产过程中使用的成形鼓来使用。
[0016] 特别地,术语“轴向”和“在轴向”意在表示在基本平行于成形鼓的几何旋转轴线的方向上布置/测量或延伸的参考/量值。
[0017] 术语“径向的”和“在径向”意在表示在基本上垂直于成形鼓的几何旋转轴线的方向上布置/测量或延伸并且位于包括这种几何旋转轴线的平面中的参考/量值。
[0018] 术语“径向内部/外部”分别意在表示更靠近或更远离成形鼓的上述几何旋转轴线的位置。
[0019] 术语“轴向内部/外部”分别意在表示更靠近和更远离垂直于成形鼓几何旋转轴线的中间平面的位置。
[0020] 术语“周向的”和“在周向”意在表示沿着围绕成形鼓的几何旋转轴线延伸的圆周布置/测量或延伸的参考/量值。
[0021] 术语轮胎的“结构构件”意在表示能够执行其功能的其任何部分或其部件。例如,以下构件是轮胎的结构构件:胎体结构、胎冠结构或其部件,如内衬、底衬、耐磨插件、胎圈芯、胎圈区域中的填充插件(以及因此由胎圈芯和相应填充插件限定的环形锚固结构)、(多个)胎体帘布层、(多个)带束层、带束底层、胎面带底层、侧壁、侧壁插件、胎面带、纺织或金属增强件、由弹性体材料制成的增强元件等或其部件。
[0022] 术语“正被加工的轮胎”意在表示处于相关生产过程的任何步骤中的轮胎,该生产过程从构成胎体结构和/或胎冠结构的至少一个结构构件的成型开始,直到获得成品轮胎。例如,正在被加工的轮胎是进入/离开工作站的轮胎,该工作站专用于将环形锚固结构施加到先前沉积在成形鼓上的(多个)胎体帘布层的相对端边缘上,并且专用于将这些端边缘绕着上述环形锚固结构翻折。
[0023] 术语“机器停机时间”意在表示轮胎生产厂由于生产批次的格式改变操作而停止操作的时间。
[0024] 轮胎的生产循环规定,在轮胎本身的各种结构构件被成型和组装的生轮胎的成型过程之后,生轮胎被转移到模制和硫化生产线中,在该模制和硫化生产线中执行模制和硫化过程,该过程适于根据期望的几何形状和胎面花纹来限定成品轮胎的结构。
[0025] 轮胎结构构件的成型及其随后的组装在合适的成形鼓上进行。例如,胎体结构可以在被称为第一阶段鼓的第一成形鼓上成型,而胎冠结构可以在被称为辅助或第二阶段鼓的第二成形鼓上成型。胎体结构到胎冠结构的组装可以在第一成形鼓上进行,在这种情况下,第一阶段鼓称为“单阶段”鼓,或者在称为定型鼓的不同的成形鼓上进行。
[0026] WO2007/096629描述了一种用于制造轮胎的成形鼓,该成形鼓包括限定成形鼓的外圆周的多个区段,其中这些区段被分成两个系列,一个系列位于成形鼓的横向中心平面的每个相对侧。这两个系列的区段被构造成由毂组件致动,该毂组件在收拢状态与扩张位置之间旋转,在收拢状态下,轮胎胎体可以从成形鼓上移除,在扩张位置,轮胎胎体可以在成形鼓上成形。成形鼓还包括用于致动两个系列的选择性相对轴向定位的每一系列区段的安装件以及布置在鼓的旋转轴线外侧以调节鼓的总工作宽度的装置。优选地,一系列区段与位于横向中心平面一侧的内毂相关联,而另一系列区段与位于横向中心平面相对侧的外毂相关联。用于调节鼓的总工作宽度的装置包括与内毂相关联的第一系列内蜗杆和与外毂相关联的第二系列外蜗杆,第一和第二系列蜗杆被构造成相对于彼此旋转,使得外蜗杆的旋转引起内蜗杆的相对移动,并控制内毂与外毂轴向分离。
[0027] US4,151,035描述了一种轴向安装在中空轴上的成形鼓。多个拱形区段通过多个柄(stem)围绕鼓定位。优选设置在成形鼓每个端部部分的肩部同轴且可滑动地固定在该鼓的中空轴上。在轮胎成型操作期间,每个肩部通过多组系杆被轴向保持,每组系杆包括布置在具有螺纹端部的中空轴周围的系杆。通过在右端安装孔眼和螺栓,在左侧安装凸缘和螺栓,系杆在端部部分处刚性地固定到中空轴的外侧。系杆继而通过锁紧螺母固定在孔眼和凸缘上。当需要轴向复位时,将锁紧螺母从系杆的端部部分拧下,使系杆可以自由地轴向滑动穿过孔眼和凸缘。
[0028] 同一申请人的WO2008/099236描述了一种成形鼓,该成形鼓具有由中心轴支撑的两个半部,该中心轴沿着鼓的几何轴线延伸。例如,在螺纹棒的控制下,半部可以朝向彼此轴向移动,螺纹棒操作性地布置在中心轴的内部,并且提供了两个螺纹部分,分别为右螺纹部分和左螺纹部分,每个螺纹部分接合半部中的一个。在通过可操作地与中心轴的一端联接的致动器将旋转施加到螺纹棒上之后,因此引起成形鼓的半部被同时沿着中心轴在分别相反的方向上移位。
[0029] 申请人已经观察到,根据胎面带的宽度和成品轮胎的侧壁高度,制造胎面带所需的成形鼓上的轴向方向上的空间是不同的。特别地,申请人已经观察到,随着胎面带的宽度和侧壁高度的增加,制造该轮胎模型所需的成形鼓上的轴向空间增加。
[0030] 申请人已经观察到,理论上胎面带宽度和侧壁高度的每种组合都需要预定轴向尺寸的成形鼓。
[0031] 尽管对于胎面带宽度和侧壁高度的两种或多种组合可以使用相同的成形鼓,但是申请人已经注意到有必要管理在轴向方向上具有不同延伸部的成形鼓,并且为各种鼓提供特定的存储。
[0032] 申请人感到需要在不必提供较大尺寸的特定存储的情况下管理成形鼓,同时仍然确保根据待制造轮胎的胎面带宽度与侧壁高度的组合来选择成形鼓的可能性。
[0033] 申请人已经观察到,文献WO2008/099236中描述的成形鼓使得使用相同的成形鼓来使具有胎面带宽度与侧壁高度的不同组合的轮胎成型成为可能,因为成形鼓的轴向延伸部可以通过在布置在中心轴内部的螺纹棒上施加旋转来改变。
[0034] 申请人已经证实,通过旋转布置在中心轴内部的螺纹棒,致动了成形鼓的两个半件的轴向移动,该轴向移动的尺寸与螺纹棒所经受的角旋转成正比。
[0035] 申请人已经注意到,可以使成形鼓基本连续地轴向加宽和变窄(在最大值与最小值之间),换句话说,在成形鼓可达到的可能的轴向延伸部与达到或可达到的前一个或下一个轴向延伸部之间没有离散的通道。
[0036] 申请人已经证实,这有效地使得能使用相同的成形鼓来使具有落在胎面带宽度与侧壁高度之间的最大值和最小值的范围内的任意组合的轮胎成型。
[0037] 然而,申请人已经观察到,成形鼓的轴向延伸部的“连续”调节需要对所达到的尺寸进行精确和可靠的控制;此外,预期用于这种调节的机构必须在每种使用条件下保持轴向延伸部固定,而不允许组成这种机构的构件发生“可逆”移动,例如在加工循环中发生意外或突然冲击的情况下。
[0038] 更准确地说,申请人已经证实,成形鼓逐渐占据的轴向延伸部的连续测量可能需要使用复杂的测量工具,如果使用不正确,这些测量工具可能提供不精确的指示;此外,在使用过程中,在扇区上施加轴向应力之后,由于鼓自身移动中所经受的振动或小冲击,扇区的轴向位置会发生损失,因此轴向调节会有轻微的可逆性。
[0039] 申请人还观察到,在现代高度自动化的成型生产线中,尽可能快地改变成形鼓的轴向尺寸以减少机器停机时间(以及“生产线停止时间”),但是不损害能够使用同一成形鼓来使具有落入最大值和最小值范围内的胎面带宽度和侧壁高度的不同组合的轮胎成型的可能性是非常有利的。
[0040] 申请人最后观察到,在当前的使用中,在轴向延伸部的最大值和最小值的范围内,能由成形鼓致动的可能的轴向延伸部的连续变化是不必要的,因为使轮胎成型所需的可能的轴向延伸部的实际数量是有限的,尽管很高。
[0041] 申请人实际上已经证实,在成形鼓的轴向延伸部与被加工的轮胎实际占据的轴向延伸部之间存在公差,从而可以在具有相同轴向延伸部的成形鼓上使成品轮胎的胎面带宽度与侧壁高度的两种组合成型,这两种组合彼此不同,但是其差值落在所引用的公差内。
[0042] 因此,申请人已经发现,通过在中心轴内提供只能以离散的预定步长旋转的螺纹棒,能够确定地并以预定的方式将螺纹棒旋转的每个离散的预定步长与成形鼓的两个半件的轴向移动量相关联。根据所选择的离散旋转步长,还可以预先确定成形鼓轴向延伸部的最小增加量或减少量。
发明内容
[0043] 因此,本发明在其第一方面涉及一种用于生产车轮轮胎的成形鼓。
[0044] 优选地,中心轴设置成与成形鼓的几何旋转轴线同心。
[0045] 优选地,提供两个侧向沉积表面,它们在中心轴的径向外侧并且轴向相对,其中由中心轴带动两个侧向沉积表面围绕几何旋转轴线旋转。
[0046] 优选地,提供调节联动机构,其被构造成将两个侧向沉积表面朝向彼此和远离彼此轴向移动,包括与中心轴同轴的调节轴,其中调节轴与中心轴之间的相对旋转致动调节联动机构。
[0047] 优选地,提供固定地连接到调节轴的至少一个致动设备。
[0048] 优选地,提供至少一个锁定设备,该锁定设备在第一状态与第二状态之间在致动设备上操作,在第一状态下,锁定设备防止致动设备相对于中心轴旋转,在第二状态下,允许致动设备与中心轴之间相对旋转。
[0049] 优选地,当锁定设备处于第一状态时,它为致动设备限定多个锁定位置。
[0050] 优选地,从先前的锁定位置开始,在锁定设备处于第二状态的情况下,随着致动设备与中心轴之间的相对且预定的角度旋转,致动设备可以到达任何锁定位置。
[0051] 申请人认为,根据本发明的成形鼓使得能最小化机器停机时间,因为可以使致动设备相对于中心轴旋转,优选地无需将成形鼓从成型生产线上移除。申请人已经证实,锁定调节轴并旋转中心轴(可能使用在成形鼓的正常操作过程中使用的相同致动器来旋转中心轴)或者保持中心轴停止旋转(在这种情况下也可能使用在成形鼓的操作过程中使用的相同的致动器)并旋转调节轴来改变鼓的轴向尺寸就足够了。
[0052] 申请人还证实,锁定设备和它所形成的相对锁定位置使得能在预定的相对旋转之后中断中心轴与调节轴之间的相对旋转,并且因此在两个侧向沉积表面之间的预定的相对轴向移动之后,使得能避免在中心轴与调节轴之间的相对旋转期间连续测量鼓逐渐占据的轴向延伸部。根据申请人的经验,这不仅可以使机器停机时间最小化,还可以提高确定鼓所占据的轴向尺寸的精度。
[0053] 申请人已经证实,在根据本发明的成形鼓中,仅仅为了验证实际达到新轴向尺寸,对轴向尺寸的新构造中的成形鼓进行静态测量(换句话说,没有移动部件)可能就足够了。
[0054] 在其第二方面,本发明涉及一种控制用于生产车轮轮胎的成形鼓的几何形状的方法。
[0055] 优选地,设置为将中心轴布置成与成形鼓的几何旋转轴线同心。
[0056] 优选地,设置为将两个侧向沉积表面布置在中心轴的径向外侧并且轴向相对,并且将中心轴与两个侧向沉积表面可旋转地联接。
[0057] 优选地,设置为将调节轴布置成与中心轴同轴并可相对于中心轴旋转,并将两个侧向沉积表面与调节轴联接。
[0058] 优选地,设置为构造调节轴,使得调节轴相对于中心轴的旋转对应于两个侧向沉积表面的轴向移位。
[0059] 优选地,设置为在调节轴与中心轴之间布置至少一组多个预定锁定位置,其中调节轴被旋转地约束到中心轴,并且其中每个锁定位置对应于调节轴与中心轴之间的相对预定角度位置。
[0060] 优选地,设置为使调节轴相对于中心轴旋转,其中调节轴相对于中心轴的旋转从锁定位置进行,直到到达另一锁定位置。
[0061] 申请人认为,以这种方式,调节轴相对于中心轴的预定旋转对应于两个沉积表面的预定轴向移动,从而对应于成形鼓的预定轴向尺寸。
[0062] 在上述方面中的至少一个方面,本发明可以具有下述优选特征中至少一个。
[0063] 优选地,锁定设备包括连接到致动设备的至少一个第一锁定元件和连接到中心轴的至少一个第二锁定元件。
[0064] 优选地,当锁定设备处于第一状态时,第一锁定元件与第二锁定元件相互接合。
[0065] 优选地,当锁定设备处于第二状态时,第一锁定元件与第二锁定元件不相互接合。
[0066] 优选地,调节轴与中心轴之间的相对旋转在两个相互连续的锁定位置之间发生相同的角度量。
[0067] 这样,中心轴与调节轴之间总是以相同的相对旋转到达任何两个相互连续的锁定位置。
[0068] 优选地,在致动设备与中心轴之间旋转360°之后,至少一个第一锁定元件和至少一个第二锁定元件可相互接合至少一次。
[0069] 优选地,从锁定位置开始,在调节轴与中心轴之间相对旋转360°时,到达另一个锁定位置。
[0070] 优选地,所述锁定位置由所述至少一个第一锁定设备致动。
[0071] 优选地,所述另一锁定位置由相同的至少一个第一锁定设备致动。
[0072] 这样,从成形鼓占据的稳定轴向尺寸开始,致动设备与中心轴之间的每一次360°的相互旋转对应于成形鼓的新的预定轴向尺寸。
[0073] 优选地,致动设备设置有至少两个角度间隔180°的第一锁定元件。
[0074] 优选地,中心轴设有至少两个角度间隔180°的第二锁定元件。
[0075] 优选地,至少两个锁定位置拦截在调节轴与中心轴之间每一次相对旋转360°。
[0076] 在该实施例中,从由成形鼓占据的稳定轴向尺寸开始,致动设备与中心轴之间的每一次360°的相互旋转对应于成形鼓的两个相互连续且增加(或根据相对旋转方向而减小)的预定轴向尺寸。
[0077] 优选地,调节联动机构被构造成使得致动设备与中心轴之间的180°相对旋转对应于两个侧向沉积表面之间的预定相对移位。这种相对移位优选地限定了成形鼓的最小轴向扩张/收缩步长。
[0078] 优选地,致动设备与中心轴之间180°的相对旋转对应于两个侧向沉积表面大于约1毫米的移位。
[0079] 优选地,致动设备与中心轴之间180°的相对旋转对应于两个侧向沉积表面小于约10毫米的移位。
[0080] 优选地,致动设备与中心轴之间的180°相对旋转对应于两个侧向沉积表面的包括在大约1毫米与大约10毫米之间(包括极值)的移位。
[0081] 优选地,致动设备与中心轴之间180°的相对旋转对应于两个侧向沉积表面大于约2毫米的移位。
[0082] 优选地,致动设备与中心轴之间180°的相对旋转对应于两个侧向沉积表面小于约5毫米的移位。
[0083] 优选地,致动设备与中心轴之间的180°相对旋转对应于两个侧向沉积表面的包括在大约2毫米与大约5毫米之间(包括极值)的移位。
[0084] 优选地,致动设备与中心轴之间180°的相对旋转对应于两个侧向沉积表面大约2.5毫米的移位。
[0085] 优选地,第二锁定元件包括可相对于中心轴在止动状态与释放状态之间移动的销,在止动状态下,第二锁定元件接合第一锁定元件,在释放状态下,第二锁定元件不接合第一锁定元件。
[0086] 优选地,销可在止动状态与释放状态之间沿轴向方向在第一方向上滑动以及在释放状态和止动状态之间在与第一方向相反的第二方向上滑动。
[0087] 优选地,第二锁定元件还包括连接到销并在销与中心轴之间起作用的弹性元件;弹性元件在止动状态下轴向推动销。
[0088] 优选地,中心轴包括用于销的壳体座;该销可在壳体座内轴向滑动。
[0089] 优选地,第一锁定元件包括致动设备中的座,当处于止动状态时,该座可由销的头部接合。
[0090] 优选地,致动设备布置在中心轴的第一轴向端;固定地连接到中心轴并可相对于调节联动机构的调节轴旋转的支撑设备布置在中心轴的与第一轴向端相反的第二轴向端上。
[0091] 优选地,支撑设备包括至少一个第一对联接元件,该第一对联接元件被构造成由成形鼓外部的移动设备接合。
[0092] 优选地,致动设备包括至少一个第二对联接元件,该第二对联接元件被构造成由成形鼓外部的移动设备接合。
[0093] 优选地,调节轴包括具有右旋螺线或左旋螺线的第一螺纹部分和具有与第一螺纹部分的螺线相反的螺线的第二螺纹部分。
[0094] 优选地,连接到两个侧向沉积表面之一的至少一个第一滑架安装在第一螺纹部分上,连接到两个侧向沉积表面中的另一个的至少一个第二滑架安装在第二螺纹部分上。
[0095] 优选地,中心轴包括开口,该开口在轴向方向上延伸,并且由连接到第一滑架和第二滑架的相应支架在径向方向上穿过;每个支架将相应的第一滑架或第二滑架连接到相应的侧向沉积表面。
[0096] 优选地,提供布置在两个侧向沉积表面之间的中央沉积表面;该中央沉积表面位于中心轴的径向外侧,并与中心轴可旋转地联接。
[0097] 优选地,两个侧向沉积表面包括轴向面向中央沉积表面并被构造成径向插入中央沉积表面内的端部部分。
[0098] 优选地,相对于中心轴旋转调节轴包括从锁定位置释放调节轴。
[0099] 优选地,调节轴与中心轴之间的相对旋转通过锁定调节轴并旋转中心轴来致动。
[0100] 优选地,设置为提供至少一个第一锁定设备,该第一锁定设备在第一状态与第二状态之间在调节轴上操作,在第一状态中,该第一锁定设备防止调节轴相对于中心轴旋转,在第二状态中,该第一锁定设备允许调节轴相对于中心轴旋转。
附图说明
[0101] 参考附图,从下面对本发明优选实施例的详细描述中,本发明的进一步特征和优点将变得更加清楚。
[0102] 在这些图中:
[0103] 图1是根据本发明的用于车轮轮胎的成形鼓的示意性透视图;
[0104] 图2是图1的鼓的示意性侧视图,为了更好地突出其他部件,移除了一些部件;
[0105] 图3是图1的鼓的一些部件的示意性透视图;
[0106] 图4是图1的鼓的一些部件的示意性透视图;
[0107] 图5是图1的鼓的一些部件的示意性透视图;
[0108] 图6是图5的一些细节的放大示意透视图;以及
[0109] 图7是图1的鼓的一些部件的示意性透视图。
具体实施方式
[0110] 在图1‑图7中,附图标记1整体表示根据本发明的用于车轮轮胎的成形鼓。
[0111] 鼓1包括中心轴2,该中心轴2具有与几何轴线X交叉的轴向延伸部,鼓1能够围绕该几何轴线X旋转。
[0112] 在相对于中心轴2的径向外部位置,有两个侧向沉积表面3、4,基本上为圆柱形,彼此轴向相对,并由中心轴2带动旋转。
[0113] 侧向沉积表面3、4各自包括相应的第一扇区5和第二扇区6。至少在鼓1的沉积状态下,第一扇区5的径向外表面5a相互布置,以便产生限定侧向沉积表面3的基本连续的表面。类似地,至少在鼓1的沉积状态下,第二扇区6的径向外表面6a相互布置,以便产生限定侧向沉积表面4的基本连续的表面。
[0114] 在本发明的优选实施例中,侧向沉积表面3、4可相对于中心轴2在沉积状态(如图1和图2所示)与维修状态(未示出)之间径向移动。特别地,在沉积状态下,使第一扇区5和第二扇区6径向远离中心轴2,而在维修状态下,使第一扇区5和第二扇区6径向靠近中心轴2。维修状态可以例如被致动以移除由成形鼓1加工的胎体结构、带束结构或轮胎。
[0115] 在本发明的优选实施例中,如图1和图2所示,提供了轴向布置在两个侧向沉积表面3、4之间的中央沉积表面7。
[0116] 中央沉积表面7包括第三扇区8。至少在鼓1的沉积状态下,第三扇区8的径向外表面8a相互布置,以便产生限定中央沉积表面7的基本连续的表面。中央沉积表面7可相对于中心轴2在沉积状态(如图1和2所示)与维修状态(未示出)之间径向移动。特别地,在沉积状态下,使第三扇区8径向远离中心轴2,而在维修状态下,使第三扇区8径向朝向中心轴2。在维修状态下,中央沉积表面7和两个侧向沉积表面3、4基本上相互径向对准。
[0117] 第三扇区8以可滑动的方式轴向连接到第一扇区5和第二扇区6。第三扇区8刚性地径向连接到第一扇区5和第二扇区6,使得第三扇区8的径向移动导致第一扇区5和第二扇区6的相同径向移动,并且使得第一扇区5和第二扇区6的径向移动导致第三扇区8的相同径向移动。第三扇区8刚性地可旋转地连接到第一扇区5和第二扇区6,使得第三扇区8围绕几何轴线X的旋转引起第一扇区5和第二扇区6围绕几何轴线X的相同旋转,并且使得第一扇区5和第二扇区6围绕几何轴线X的旋转引起第三扇区8围绕几何轴线X的相同旋转。
[0118] 如图1所示,辅助支撑元件9设置在相对于两个沉积表面3、4的轴向外部位置。辅助支撑元件9优选是环形的,并且包括当处于沉积状态时基本上与侧向沉积表面3、4对准的径向外表面9a。每个辅助支撑元件9以可移除的方式轴向约束到相应的侧向沉积表面3、4。
[0119] 为了允许侧向沉积表面3、4和中央沉积表面7径向收缩和扩张,提供了扩张联动机构10(在图3和4中仅部分示出),其被构造为在径向方向上移动第三扇区8。第三扇区8的径向移动被传递到第一扇区5和第二扇区6。
[0120] 例如,扩张联动机构10可以包括与中心轴2操作性地相关联的操纵轴(图中未示出)。操纵轴固定地连接到操纵环12(如图4所示),操纵环12可旋转地安置到中心轴2上,并轴向定位在第三扇区8处。第三扇区8通过联动机构(未示出)连接到操纵环12,该联动机构被构造成将操纵环12的旋转运动转变成第三扇区8的径向移位。每个第一扇区5和第二扇区6连接到伸缩支撑件13的第一端,该伸缩支撑件13连接到可滑动地安置在操纵轴上的冠部
14的第二端。通过相对于中心轴2在第一角度方向上从维修状态旋转操纵轴,第三扇区8的径向扩张被致动,直到达到沉积状态。第三扇区8的径向移动也将第一扇区5和第二扇区6拉入沉积状态。通过相对于中心轴2在第二角度方向上从沉积状态旋转操纵轴,第三扇区8的径向收缩被致动,直到达到维修状态。第三扇区8的径向移动也将第一扇区5和第二扇区6拉入维修状态。
[0121] 所述冠部14具有多个开口15,并且操作性地与中心轴2相关联,每个开口15被连接到冠部14和中心轴2的支架16穿过(图3)。开口15允许操纵轴旋转,而不会使支架16旋转以及因此使中心轴2旋转。
[0122] 鼓1围绕几何轴线X的旋转通过使中心轴2旋转来获得,该中心轴2带动支架16旋转并带动冠部14随支架16一起旋转。支架16相对于鼓1的几何轴线X对称定位。冠部14的旋转决定了第一扇区5和第二扇区6的旋转,这带动第三扇区8旋转。第三扇区8的旋转带动操纵环12旋转,操纵环12的旋转带动操纵轴旋转。以这种方式,中心轴2和操纵轴作为一个单元彼此一起旋转,并且侧向和中央沉积表面3、4和7保持在所占据的径向位置。
[0123] 鼓1包括调节联动机构17(如图5所示),该调节联动机构17被构造成使两个侧向沉积表面3、4轴向地朝向彼此和远离彼此轴向移动,并为成形鼓1限定不同的轴向尺寸。
[0124] 调节联动机构17对中央沉积表面7没有影响,换句话说,它不改变中央沉积表面7的轴向位置。
[0125] 当使两个侧向沉积表面3、4轴向朝向彼此时,侧向沉积表面3、4被构造成至少部分地插入到中央沉积表面7的下方,从而减小成形鼓1的轴向尺寸,保持其径向外表面基本连续。
[0126] 调节联动机构17由调节轴18致动,调节轴18与中心轴2同轴,布置在中心轴2内并可绕几何轴线x旋转。在调节轴18与中心轴2之间径向插置滚动轴承19,以允许调节轴18与中心轴2之间的相对旋转。
[0127] 调节轴18包括第一螺纹部分20和第二螺纹部分21,它们具有相反螺纹(一个右旋,另一个左旋)的相应螺线。两个螺纹部分各自从调节轴18的中间部分延伸,并且远离该中间部分轴向延伸(图5)。
[0128] 相应的内螺纹第一滑架22和第二滑架23接合在两个螺纹部分20、21的每一个上。调节轴18相对于滑架22、23的旋转导致第一滑架22在相应的螺纹部分上的旋入和第二滑架
23在相应的螺纹部分上的旋出,以及随后两个滑架22、23在相反的轴向方向上的移位。相应的侧向沉积表面3、4连接到第一滑架22和第二滑架23。因此,第一扇区5和第二扇区6分别连接到第一滑架22和第二滑架23,以便能够与滑架22、23一起轴向移动。
[0129] 特别地,连接到相应冠部14的相应支架16安装在每个滑架22、23上。如上文所叙述,相应系列的第一扇区5或第二扇区6连接在每个冠部14上。
[0130] 为了允许滑架22、23轴向移动而不干扰中心轴2,中心轴2包括用于每个支架16的开口24。图4示出了开口24和支架16。如图所示,开口24具有轴向延伸部,并且被支架16径向穿过,使得支架16从开口24中露出,并且可以被约束到相应的冠部14。开口24还具有锁定滑架22、23与调节轴18的螺纹部分20、21之间的相对旋转的功能。为此,每个开口24在周向方向上的尺寸基本上等于穿过开口24本身的支架部分16在周向方向上的尺寸。
[0131] 从上文可知,通过在第一角度方向上相对于中心轴2旋转该调节轴18,两个滑架22、23通过调节轴18的螺纹部分20、21朝向彼此轴向移位,并且通过相应支架16在开口24中的接合而被迫不随调节轴18一起旋转。两个滑架轴向移动第一扇区5和第二扇区6所约束到的冠部14,使它们朝向彼此移动,并减小成形鼓1的轴向尺寸。
[0132] 通过相对于中心轴2以与第一角度方向相反的第二角度方向旋转调节轴18,两个滑架22、23通过调节轴18的螺纹部分20、21移动而轴向远离彼此移位,并且通过相应支架16在开口24中的接合而被迫不与调节轴18一起旋转。两个滑架轴向移动第一扇区5和第二扇区6所约束到的冠部14,使它们彼此远离,并增加成形鼓1的轴向尺寸。
[0133] 成形鼓1包括固定地连接到调节轴18的致动设备25。如附图所示,致动设备25布置在调节轴18的轴向端部,并从中心轴2轴向突出。致动设备25具有允许旋转运动被传递到调节轴18的目的。在本发明的优选实施例中,致动设备25具有基本上圆锥形的形状,以便能够被外部移动设备例如心轴接合。
[0134] 在相对于致动设备25的轴向相对侧,成形鼓包括支撑设备40。支撑设备40被可旋转地约束到中心轴2,并且被构造为将旋转运动传递到中心轴2。关于这一点,支撑设备具有基本上圆锥形的形状,以便能够被外部移动设备例如心轴接合。
[0135] 支撑设备40包括至少一个第一对联接元件41,第一对联接元件41优选地直径相对,被构造为由外部移动设备接合。作为一个示例,第一对联接元件41可以由沟槽制成,该沟槽被构造为由外部移动设备的键接合。
[0136] 类似地,致动设备25包括至少一个第二对联接元件42,联接元件42优选地直径相对,被构造为由外部移动设备接合。作为一个示例,第二对联接元件42可以由沟槽制成,该沟槽被构造为由外部移动设备的键接合。
[0137] 在致动设备25上操作的是至少一个锁定设备26(在图5和6中更好地示出),该锁定设备26可以在第一状态与第二状态之间移动,在第一状态下,它防止致动设备25相对于中心轴2旋转,在第二状态下,它允许致动设备25与中心轴2之间相对旋转。
[0138] 当锁定设备26处于第一状态时,中心轴2与调节轴18一起旋转,防止两个侧向沉积表面3、4轴向移动的可能性。
[0139] 在本发明的优选实施例中,当锁定设备26处于第一状态时,锁定设备可旋转地联接调节轴18和中心轴2。在锁定设备26的第一状态下,成形鼓1通常在轮胎成型过程中围绕几何轴线X旋转。当锁定设备26处于第二状态时,中心轴2相对于调节轴18旋转,致动两个侧向沉积表面3、4的轴向移动。在锁定设备26的第二状态下,成形鼓1处于改变其轴向尺寸的步骤中。
[0140] 当处于第一状态时,锁定设备26为致动设备25限定了多个锁定位置,在每个锁定位置,中心轴2相对于调节轴18的旋转被锁定。在每个锁定位置,调节轴18相对于中心轴2占据预定的角度位置。因此,根据所达到的锁定位置,滑架22、23占据沿着调节轴18的预定轴向位置,预定轴向位置对应于成形鼓1的预定轴向尺寸。
[0141] 锁定位置以预定且不变的角距离成角度地间隔开,使得任何两个连续的锁定位置以相同的角距离成角度地间隔开。因此,滑架22、23沿着调节轴18的对应于两个连续锁定位置的两个位置轴向间隔开预定量。换句话说,两个相继的锁定位置对应于成形鼓的两个轴向尺寸,这两个轴向尺寸彼此分开预定的量。
[0142] 特别地,将第一滑架22在一个锁定位置所占据的位置与第一滑架22在下一个锁定位置所占据的位置分开的距离与调节轴18的第一螺纹部分20的螺纹节距成比例,并且与旋转轴18相对于中心轴2进行的相对旋转成比例。类似地,将第二滑架23在一个锁定位置处占据的位置与第二滑架23在下一个锁定位置处占据的位置分开的距离与调节轴18的第二螺纹部分21的螺纹节距成比例,并且与旋转轴18相对于中心轴2进行的相对旋转成比例。第一滑架22在一个锁定位置所占据的位置与第一滑架22在下一个锁定位置所占据的位置之间的距离等于第二滑架23在一个锁定位置所占据的位置与第二滑架23在下一个锁定位置所占据的位置之间的距离。第一滑架22在任何锁定位置所占据的位置与第一滑架22在下一个锁定位置所占据的位置之间的距离总是相同的。在本发明的优选实施例中,将第一滑架22在任何锁定位置所占据的位置与第一滑架22在下一个锁定位置所占据的位置分开的距离在2毫米到5毫米之间,甚至更优选地是2.5毫米。
[0143] 为了在两个锁定位置之间转移,锁定设备26必须布置在第二状态,以便允许中心轴2与调节轴18之间的相对旋转。
[0144] 如图6所示,锁定设备26包括连接到致动设备25的至少一个第一锁定元件27和连接到中心轴2的至少一个第二锁定元件28。
[0145] 第一锁定元件27和第二锁定元件28被构造成彼此相互作用,以允许调节轴18相对于中心轴2旋转,并防止调节轴18相对于中心轴2旋转。特别地,当锁定设备26处于第一状态时,第一锁定元件27与第二锁定元件28相互接合,而当锁定设备26处于第二状态时,第一锁定元件27与第二锁定元件28不相互接合。
[0146] 在本发明的优选实施例中,第二锁定元件28包括销29,销29受约束随中心轴2一起旋转。销29可相对于中心轴2在止动状态与释放状态之间轴向移动,在止动状态,销29接合第一锁定元件27,在释放状态,销29不接合第一锁定元件27。销29部分插入在中心轴2中制成的壳体座30中。壳体座30由在中心轴2的轴向端开口的盲轴向孔30a制成(图7)。
[0147] 如图6所示,销29包括连接到杆32的头部31,头部31布置在杆32的第一轴向端,并且在杆的第二轴向端设置有弹性元件33。弹性元件33例如是线性弹簧。杆32和弹性元件33插入中心轴2的壳体座30中,头部31从壳体座30轴向露出,并且弹性元件在轴向方向上将杆32推向壳体座30的出口。头部31配备有在径向向内方向延伸的附件31a。
[0148] 第一锁定元件27包括致动设备25中的座34,该座34可由销29的头部31接合。如图6所示,座34形成在致动设备25的环形部分35上。致动设备25中的座34的形状与头部31的附件31a相匹配,使得附件31a可以被接纳在座34内。
[0149] 在本发明的优选实施例中,有两个锁定设备26,每个都配备有第一锁定元件27和第二锁定元件28。如图6所示,两个第二锁定元件28间隔180°,换句话说,它们布置在中心轴2上直径相对的位置。类似地,两个第一锁定元件27以180°间隔开,换句话说,它们布置在致动设备25上直径相对的位置。
[0150] 为了改变成形鼓1的轴向尺寸,鼓的旋转停止,并且成形鼓优选地不从生产线上占用的位置移开。
[0151] 在这种情况下,锁定设备26处于第一状态的锁定位置,换句话说,处于调节轴18与中心轴2作为一个单元旋转的状态。
[0152] 锁定设备26因此被布置在第二状态,其中调节轴18可以相对于中心轴2旋转。
[0153] 为了使锁定设备26进入第二状态,在第二锁定元件28的头部31上施加力,使得相应的销29与弹性元件33相比增加了它们在壳体座30内的穿入程度。头部31的附件31a因此从形成在致动设备25中的第一锁定元件27的座34脱离,释放调节轴18,使其不与中心轴2作为一个单元旋转。
[0154] 此时,使调节轴18(或中心轴2)旋转,并且中心轴2(或调节轴18)的旋转被锁定,从而获得调节轴18与中心轴2之间的相对旋转。施加在头部31上的力可在机构的最终角度位置之前179°停止,因为头部31不再与座34对准,因此不能再次接合座34并锁定调节轴18与中心轴2之间的相互旋转。
[0155] 如上文所叙述,调节轴18相对于中心轴2的旋转确定了两个滑架22、23的轴向移位,这两个滑架22、23通过调节轴18的螺纹部分20、21而朝向彼此或彼此分开地移动(取决于调节轴18与中心轴2之间的相对旋转方向),并且通过相应的支架16在开口24中的接合而被迫不与调节轴18一起旋转。两个滑架22、23轴向移动第一扇区5和第二扇区6所被约束到的冠部14,将它们移动分开并增加(或减小)成形鼓1的轴向尺寸。
[0156] 调节轴18与中心轴2之间的相对旋转继续,直到头部31再次与座34对准。当对准发生时,弹性元件33使头部31的附件31a回到接合在致动设备25的座34中,在新的和随后的锁定位置锁定调节轴18随中心轴2的旋转。
[0157] 在所描述的优选实施例中,在调节轴18与中心轴2之间相对旋转180°之后,到达新的和随后的锁定位置。这种相对旋转对应于两个侧向沉积表面3、4朝向彼此(或分开)移动2.5毫米的移位。
[0158] 显然,锁定设备26的数量和它们的相互定位可以根据成形鼓的具体操作要求来选择,正如两个侧向沉积表面3、4在两个连续的锁定位置之间靠拢在一起和分开的移动量可以根据成形鼓的具体操作要求来选择一样。
[0159] 已经参考一些优选实施例描述了本发明。可以对上述实施例进行不同的修改,同时仍然涵盖在由所附权利要求限定的本发明的保护范围内。
专利地区:意大利
专利申请日期:2020-12-10
专利公开日期:2023-08-04
专利公告号:CN114746261B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477