 产学研创新服务平台(全国)


一种碳纤维车架的成型加工装置及成型加工方法
更新时间:2026-10-01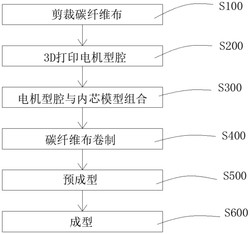 专利申请类型:发明专利;
地区:广东-深圳;
源自:深圳高价值专利检索信息库;
专利名称:一种碳纤维车架的成型加工装置及成型加工方法
专利类型:发明专利
专利申请(专利权)人:深圳市喜德盛碳纤科技有限公司
权利人地址:广东省深圳市光明新区公明办事处玉律社区第五工业区22号
专利发明(设计)人:税春晖
专利摘要:本发明公开一种碳纤维车架的成型加工装置及成型加工方法,其中,碳纤维车架的成型加工装置包括模具和组合模型;模具包括模盖和底模,模盖和底模铰接,模盖盖在底模上;底模设置有模穴;模盖和底模之间还设置有活动块;模盖靠近底模时以推动活动块,活动块上设置有定位孔;组合模型,包括电机型腔和内芯模型,电机型腔模型套在内芯模型的外表面;组合模型位于型腔内;组合模型用于卷制碳纤维布;内芯模型内部设置有气袋,气袋用于支撑所述内芯模型。一种碳纤维车架的成型加工方法,加工步骤包括:剪裁碳纤维布;3D打印电机型腔:电机型腔与内芯模型组合;碳纤维布卷制;预成型;成型。本发明的技术方案降低产品出现影响强度和质量问题的概率。
主权利要求:一种碳纤维车架的成型加工装置及成型加工方法
技术领域
[0001] 本发明涉及碳纤维生产成型领域,特别涉及一种碳纤维车架的成型加工装置及成型加工方法。
背景技术
[0002] 自行车的材料有已往使用的铬钼钢以外、还有铁,铝、钛、碳纤、镁等不断出现新材料——碳纤维。碳纤维不仅具有碳材料的固有本征特性,又兼具纺织纤维的柔软可加工性。它比重不到钢的1/4,但强度却非常强。而且其耐蚀性出类拔萃,是新一代增强纤维,具有材料轻、高强度、高性能和抗氧化的特点。在使用碳纤维布生产电动自行车时,其电机部位结构复杂,形状各异;此部位是车架核心强度部位,承载了电动自行车整体重量,因此电机部位要求强度高和性能好;目前电机部位的成型技术是采用PU膜作为模具内芯,并在PU膜的外表面进行碳纤维卷料;然后在成型时采用铁活动块挤压成型;因为PU膜在定型过程中需要在内部穿入气袋,待气袋充气膨胀后,支撑在PU膜的内部,在加温定型过程中,PU膜容易出现变形,导致贴在表面的碳纤维布不顺,最终导致产品成型后产生夹纱、内折、缺形状和强度极不稳定的问题;若卷料层数增加强度则必然会造成产品材料成本增加,同时还会使得产品重量加重,失去碳纤材料专有的特性。
发明内容
[0003] 本发明的主要目的是提出一种碳纤维车架的成型加工装置及成型加工方法,旨在减少产品成型后出现夹纱、内折、缺形状的情况,保证车架的强度和性能。
[0004] 为实现上述目的,本发明提出一种碳纤维车架的成型加工装置,包括:
[0005] 模具,包括模盖和底模,所述模盖和底模铰接,所述模盖盖在所述底模上;所述底模设置有模穴;所述模盖和底模之间还设置有活动块;所述模盖靠近所述底模时推动所述活动块,所述活动块上设置有定位孔;
[0006] 组合模型,包括电机型腔和内芯模型,所述电机型腔模型套在内芯模型的外表面;所述组合模型位于型腔内;所述组合模型用于卷制碳纤维布;所述内芯模型内部设置有气袋,所述气袋用于支撑所述内芯模型;
[0007] 三维打印机,用于打印所述电机型腔。
[0008] 优选地,所述电机型腔为塑料固态壳;所述电机型腔的内部设置有腔体,所述腔体的形状与所述内芯模型的电机部位的形状相同,所述内芯模型的电机部位以卡入腔体内。
[0009] 优选地,所述内芯模型采用塑料薄膜制成。
[0010] 优选地,采用上述任意一项所述的碳纤维车架的成型加工装置;该方法包括以下步骤:
[0011] 剪裁碳纤维布;
[0012] 用三维打印机依设计图纸的电机部位结构,打印具有固定形态的三维型腔模型,以获得电机型腔;
[0013] 将所述电机型腔模型套在车架整体的内芯模型,使电机型腔与内芯模型的电机部位贴合,以获得组合模型;
[0014] 将剪裁完成的碳纤维碳材料一层层在组合模型的外表面上进行卷制,电机部位的碳纤维布卷制在电机型腔的外表面;
[0015] 在卷制完成的组合模型的内部穿入气袋,并将其放入模具的模穴中;
[0016] 将模具闭合,并将气袋与充气设备连接;对模具的内部进行的定型环境参数设置;成型后获得碳纤维车架。
[0017] 优选地,所述裁碳纤维布的步骤包括:
[0018] 采用激光设备依设计图纸将碳纤维布剪裁成若干不同形状的片状碳纤维布。
[0019] 优选地,所述将剪裁完成的碳纤维碳材料一层层在组合模型的外表面上进行卷制,电机部位的碳纤维布卷制在电机型腔的外表面的步骤之后,还包括以下步骤:卷制好的组合模型需要进行外径测量与磅重,并进行外径和重量记录。
[0020] 优选地,所述卷制好的组合模型需要进行外径测量与磅重,并进行外径和重量记录的步骤之后,还包括以下步骤:在将卷制完成的组合模型其放入模具时,将需与电机部位连接为一体的零部件放入模具中拼接好,并在拼接处进行胶合后再将模具闭合。
[0021] 优选地,所述将剪裁完成的碳纤维碳材料一层层在组合模型的外表面上进行卷制,电机部位的碳纤维布卷制在电机型腔的外表面的步骤之后,还包括以下步骤:将卷制好的组合模型放入模具之前,需要在模穴内刷离型剂;再将卷制好的组合模型放入模具中进行高温压紧成型。
[0022] 优选地,所述将模具闭合的步骤包括:所述模盖靠近底模以盖在底模上,模具内的活动块移动以靠近组合模型;待活动块与内芯模型的电机部位相抵时模具闭合,用插销将活动块固定后,对所述气袋进行充气。
[0023] 优选地,所述将模具闭合,并将气袋与充气设备连接;对模具的内部进行的定型环境参数设置;成型后获得碳纤维车架的步骤包括:气袋的端部设置有气嘴,所述气嘴与外部充气设备连接;在加温定型之前,外部充气设备对所述气袋进行充气以使气袋充气膨胀,直至碳纤维车架成型后,将所述气袋抽出。
[0024] 本发明的技术方案通过采用三维打印机打印出电机型腔,并将电机型腔套在内芯模型外,通过在组合模型进行的碳纤维布卷制,避免碳纤维布在定型过程中出现材料不顺,而造成产品成型后产生夹纱、滑纱、内折和缺形状等不良现象;采用三维打印机打印的电机型腔具有固定形态,在定型保温的过程中不容易出现变形,碳纤维布从卷制到定型都紧贴在电机型腔的外表面;同时在气袋膨胀时撑开内芯模型,进一步固定内芯模型的形态,使内芯模型与电机型腔更加紧贴,避免连接处出现内折或连接不流畅的情况;因此只需要控制碳纤维布的在卷制过程中的形态,就可以最大程度避免所生产的成品出现夹纱、滑纱、内折和缺形状等问题。
附图说明
[0025] 为了更清楚地说明本发明实施例或现有技术中的技术方案,下面将对实施例或现有技术描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图仅仅是本发明的一些实施例,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图示出的结构获得其他的附图。
[0026] 图1为本发明碳纤维车架的成型加工装置一实施例的结构示意图。
[0027] 图2为本发明碳纤维车架的成型加工装置的组合模型的结构示意图。
[0028] 图3为本发明碳纤维车架的成型加工装置的电机型腔的结构示意图。
[0029] 图4为本发明碳纤维车架的成型加工装置的碳纤维车架的结构示意图。
[0030] 图5为本发明碳纤维车架的成型加工方法的加工流程框图。
[0031] 附图标号说明:
[0032]标号 名称 标号 名称
1 模具 21 电机型腔
11 底模 22 内芯模型
12 活动块 100 碳纤维车架
2 组合模型
[0033] 本发明目的的实现、功能特点及优点将结合实施例,参照附图做进一步说明。
具体实施方式
[0034] 下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明的一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
[0035] 需要说明,若本发明实施例中有涉及方向性指示(诸如上、下、左、右、前、后……),则该方向性指示仅用于解释在某一特定姿态下各部件之间的相对位置关系、运动情况等,如果该特定姿态发生改变时,则该方向性指示也相应地随之改变。
[0036] 另外,若本发明实施例中有涉及“第一”、“第二”等的描述,则该“第一”、“第二”等的描述仅用于描述目的,而不能理解为指示或暗示其相对重要性或者隐含指明所指示的技术特征的数量。由此,限定有“第一”、“第二”的特征可以明示或者隐含地包括至少一个该特征。另外,若全文中出现的“和/或”或者“及/或”,其含义包括三个并列的方案,以“A和/或B”为例,包括A方案、或B方案、或A和B同时满足的方案。另外,各个实施例之间的技术方案可以相互结合,但是必须是以本领域普通技术人员能够实现为基础,当技术方案的结合出现相互矛盾或无法实现时应当认为这种技术方案的结合不存在,也不在本发明要求的保护范围之内。
[0037] 本发明提出一种碳纤维车架的成型加工装置及成型加工方法。
[0038] 参照图1至图4,在本发明一实施例中,该碳纤维车架100的成型加工装置,包括:
[0039] 模具1,包括模盖和底模11,模盖和底模11铰接,模盖盖在底模11上;底模11设置有模穴;模盖和底模11之间还设置有活动块12;模盖靠近底模11时推动活动块12,活动块12上设置有定位孔;
[0040] 组合模型2,包括电机型腔21和内芯模型22,电机型腔21模型套在内芯模型22的外表面;组合模型2位于型腔内;组合模型2用于卷制碳纤维布;内芯模型22内部设置有气袋,气袋用于支撑所述内芯模型22;
[0041] 三维打印机,用于打印所述电机型腔21。
[0042] 通过采用三维打印机打印出电机型腔21,并将电机型腔21套在内芯模型22外,通过在组合模型2上进行的碳纤维布卷制,避免碳纤维布在定型过程中出现材料不顺,而造成产品成型后产生夹纱、滑纱、内折和缺形状等不良现象;采用三维打印机打印的电机型腔21具有固定形态,在定型保温的过程中不容易出现变形,碳纤维布从卷制到定型都紧贴在电机型腔21的外表面;同时在气袋膨胀时撑开内芯模型22,进一步固定内芯模型22的形态,使内芯模型22与电机型腔21更加紧贴,避免连接处出现内折或连接不流畅的情况;因此只需要控制碳纤维布的在卷制过程中的形态,就可以最大程度避免所生产的碳纤维车架100出现夹纱、滑纱、内折和缺形状等问题。
[0043] 优选地,所述电机型腔21是采用塑料材料打印成的固态壳状;所述电机型腔21的内部设置有腔体,所述腔体的形状与所述内芯模型22的电机部位的形状相同,所述内芯模型22的电机部位以卡入腔体内。
[0044] 三维打印技术(3D立体打印技术)是快速成型技术的一种,又称增材制造,它是一种以数字模型文件为基础,运用粉末状金属或塑料等可粘合材料,通过逐层打印的方式来构造物体的技术;先通过计算机建模软件建模,再将建成的三维模型“分区”成逐层的截面,即切片,从而指导打印机逐层打印;电机部位结构复杂,形状各异,通过3D打印技术可生产出更精准的电机型腔21,为后续的碳纤维布卷制和定型打下基础。优选地,电机型腔21采用硬质聚氨酯塑料,具有质轻、隔音、绝热性能优越、耐化学药品等特点,在保温保压的定型过程中起支撑作用,不容易产生变形。
[0045] 优选地,所述内芯模型22采用塑料薄膜制成。薄膜内芯模型22的材料为软质聚氨酯,主要是具有热塑性的线性结构,它比PVC发泡材料有更好的稳定性、耐化学性、回弹性和力学性能。在定型支撑过程中,在电机部位的复杂结构部分,其内凹或凸起处不容易被气袋膨胀撑出,因此造成表面的碳纤维布容易出现夹纱、滑纱、内折和缺形状等不良情况;但配合3D打印的电机型腔21,保证了电机部位处的碳纤维布的延展性,因此可避免碳纤维车架100成品出现质量不良等问题。
[0046] 优选地,采用所述的碳纤维车架100的成型加工装置;该方法包括以下步骤:
[0047] S100:剪裁碳纤维布;
[0048] S200:用三维打印机依设计图纸的电机部位结构,打印具有固定形态的三维型腔模型,以获得电机型腔21;
[0049] S300:将所述电机型腔21模型套在车架整体的内芯模型22,使电机型腔21与内芯模型22的电机部位贴合,以获得组合模型2;
[0050] S400:将剪裁完成的碳纤维碳材料一层层在组合模型2的外表面上进行卷制,电机部位的碳纤维布卷制在电机型腔21的外表面;
[0051] S500:在卷制完成的组合模型2的内部穿入气袋,并将其放入模具1的模穴中;
[0052] S600:将模具1闭合,并将气袋与充气设备连接;对模具1的内部进行的定型环境参数设置;成型后获得碳纤维车架100。
[0053] 优选地,所述裁碳纤维布的步骤包括:采用激光设备依设计图纸将碳纤维布剪裁成若干不同形状的片状碳纤维布。碳纤维布通过织纱工艺织成碳纤维纱,碳布经过树脂溶液浸泡后,根据设计图纸对碳纤维纱进行剪裁,并对每一片的片状碳纤维布进行详细标注;将大片的碳纤维布切成容易操作的片状后再通过拼贴而成。
[0054] 优选地,碳纤维布卷制时,相互之间紧密贴合且无气泡;卷制在电机型腔21上的碳纤维布避免出现夹纱。碳纤维布卷制缠绕时,相邻的碳纤维布条之间错位缠绕,确保各层之间结合紧密;同时电机部位的复杂结构处需要注意避免出现内折或缺形状的情况,确保碳纤维布能够完全覆盖在组合模型2的表面。
[0055] 优选地,所述将剪裁完成的碳纤维碳材料一层层在组合模型2的外表面上进行卷制,电机部位的碳纤维布卷制在电机型腔21的外表面的步骤之后,还包括以下步骤:卷制好的组合模型2需要进行外径测量与磅重,并进行外径和重量记录。
[0056] 碳纤维布的其中一个重要的特点是质量轻;当卷料层数增加则必然会造成产品材料成本增加,同时还会使得产品重量过重,失去碳纤材料专有的质轻特性,因此在卷制完成后需要对模型外径和重量进行记录,避免因此卷制过程中,碳纤维部布缠绕情况不佳,而导致卷料层数增加,使得卷制后的组合模型2的外径和质量都超过设计标准。
[0057] 优选地,所述卷制好的组合模型2需要进行外径测量与磅重,并进行外径和重量记录的步骤之后,还包括以下步骤:在将卷制完成的组合模型2其放入模具1时,将需与电机部位连接为一体的零部件放入模具1中拼接好,并在拼接处进行胶合后再将模具1闭合。碳纤维车架100在成型过程中,在模具1的模穴内部置入内埋零部件;在成型过程中连接为一体。
[0058] 优选地,所述将剪裁完成的碳纤维碳材料一层层在组合模型2的外表面上进行卷制,电机部位的碳纤维布卷制在电机型腔21的外表面的步骤之后,还包括以下步骤:将卷制好的组合模型2放入模具1之前,需要在模穴内刷离型剂;再将卷制好的组合模型2放入模具1中进行高温压紧成型。离型剂的作用是使成型后的碳纤维车架100更容易脱模,因为脱模不顺利则需要利用外力进行脱模,这样容易对碳纤维车架100造成损伤或变形。
[0059] 优选地,所述将模具1闭合的步骤包括:所述模盖靠近底模11以盖在底模11上,模具1内的活动块12移动以靠近组合模型2;待活动块12与内芯模型22的电机部位相抵时模具1闭合,用插销将活动块12固定后,对所述气袋进行充气。
[0060] 在模具1的模盖闭合的过程中,会推动活动块12,使活动块12移动靠近内芯模型22的电机部位,当模盖完全闭合时,活动块12与内芯模型22相抵,此时通过插销、导柱或定位销固定活动块12的位置,同时模盖被固定。活动块12具有固定和挤压组合模型2的作用,有利于后期定型。
[0061] 优选地,所述将模具1闭合,并将气袋与充气设备连接;对模具1的内部进行的定型环境参数设置;成型后获得碳纤维车架100的步骤包括:气袋的端部设置有气嘴,所述气嘴与外部充气设备连接;在加温定型之前,外部充气设备对所述气袋进行充气以使气袋充气膨胀,直至碳纤维车架100成型后,将所述气袋抽出。
[0062] 气嘴连接与外部充气设备连接后,需要进行通气检验,检测气袋和气嘴部分是否漏气,表面出现漏气而导致内芯模型22未被膨胀的气袋支撑,碳纤维布在定型过程中出现变形,从而导致碳纤维车架100成品出现变形、夹纱、滑沙等情况。所述气袋采用聚乙烯塑料制作而成。
[0063] 本发明的技术方案通过采用三维打印机打印出电机型腔21,并将电机型腔21套在内芯模型22外,通过在组合模型2上进行的碳纤维布卷制,避免碳纤维布在定型过程中出现材料不顺,而造成产品成型后产生夹纱、滑纱、内折和缺形状等不良现象;采用三维打印机打印的电机型腔21具有固定形态,在定型保温的过程中不容易出现变形,碳纤维布从卷制到定型都紧贴在电机型腔21的外表面;同时在气袋膨胀时撑开内芯模型22,进一步固定内芯模型22的形态,使内芯模型22与电机型腔21更加紧贴,避免连接处出现内折或连接不流畅的情况;因此只需要控制碳纤维布的在卷制过程中的形态,就可以最大程度避免所生产的碳纤维车架100出现夹纱、滑纱、内折和缺形状等问题。
[0064] 以上所述仅为本发明的优选实施例,并非因此限制本发明的专利范围,凡是在本发明的发明构思下,利用本发明说明书及附图内容所作的等效结构变换,或直接/间接运用在其他相关的技术领域均包括在本发明的专利保护范围内。
专利地区:广东
专利申请日期:2022-01-07
专利公开日期:2023-08-04
专利公告号:CN114434825B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




