 产学研创新服务平台(全国)


采输卤装置的防腐方法实用新型专利
更新时间:2026-05-10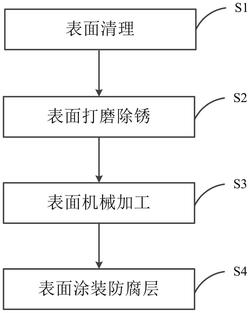 专利申请类型:实用新型专利;
地区:宁夏-固原;
源自:固原高价值专利检索信息库;
专利名称:采输卤装置的防腐方法
专利类型:实用新型专利
专利申请号:CN202111434652.2
专利申请(专利权)人:宁夏兴昊永胜盐业科技有限公司
权利人地址:宁夏回族自治区固原市经济开发区盐化工园区
专利发明(设计)人:代良云,李永红,周兴斌,戴青
专利摘要:本申请提供一种采输卤装置的防腐方法,包括:表面清理:将表面的氧化皮、灰尘清理干净;表面打磨除锈:对表面的锈蚀部位喷砂处理,使表面呈现出金属光泽,且粗糙度达到Ry=40‑80μm;表面机械加工:将表面经喷砂处理引起的瑕疵磨平和/或焊接,并用压缩空气吹去灰尘,用溶剂擦除油污;最后对表面涂装防腐层,防腐层包括由下至上依次设置的改性环氧树脂胶泥层、酚醛环氧磷酸锌底漆层、五布六油防腐层及酚醛环氧玻璃鳞片面漆层,防腐层的干膜厚度≥3mm。本申请通过涂装防腐层,实现了采输卤装置表面的防腐,提高了防腐层与装置表面的粘结强度和抗冲磨性能,同时有效地降低防腐层的吸水率,延长了采输卤装置的使用寿命,降低了开采成本。
主权利要求:采输卤装置的防腐方法
技术领域
[0001] 本申请涉及卤水开采技术领域,尤其涉及一种采输卤装置的防腐方法。
背景技术
[0002] 盐是人类生活的必需品,又是化学工业的基本原料,是世界上利用最普遍的非金属矿物原料,在农业和其他工业中也有广泛的用途。随着化学工业的发展和新的应用领域的开拓以及人口的逐年增加,对盐的需求量越来越大。我国具有丰富的地下卤水资源,目前我国逐渐加大了地下盐矿卤水的开采力度与规模。
[0003] 卤水开采的主要任务是采卤和输卤,由于卤水是含多种化学组分的高浓度盐水,+ ‑ ‑ + 2‑如Na、Cl、NO3、K、SO4 等,是一种强电解质溶液,所以在采卤或输卤过程中,卤水及其蒸气的温度变化、冲击和搅拌使采输卤装置与卤水接触部位必然出现强烈的腐蚀。随着腐蚀的增加,装置壁厚逐渐变薄,影响装置使用寿命,需及时停机更换,甚至会使采、输卤工作不能正常进行,这样就会大大增加卤水开采的成本,会造成卤水行业的高投入低产出现象。因此,对采输卤装置的防腐是亟需解决的问题。
发明内容
[0004] 本申请提供一种输卤装置的防腐方法,用以解决采输卤装置表面腐蚀严重的问题,提高了防腐层与装置表面的粘结强度和抗冲磨性能,有效地减少卤水对装置表面的冲击腐蚀,同时降低防腐层的吸水率,延长了采输卤装置的使用寿命,降低了卤水开采成本。
[0005] 本申请提供一种采输卤装置的防腐方法,包括:
[0006] S1、采输卤装置表面清理:将表面的氧化皮、灰尘清理干净,有利于采输卤装置表面与防腐层充分接触。
[0007] S2、表面打磨除锈:对表面的锈蚀部位进行喷砂处理,使表面呈现出金属光泽,且表面经打磨除锈后的粗糙度达到Ry=40‑80μm。喷砂处理有利于增大采输卤装置表面与防腐层的接触面积,从而提高表面与防腐层的粘结强度。
[0008] S3、表面机械加工:将表面经喷砂处理引起的瑕疵磨平和/或焊接,并用压缩空气吹去灰尘,用溶剂擦除油污。打磨和焊接有利于保持装置表面厚度均匀一致,清洁灰尘和油污使得防腐层粘结更加牢固。
[0009] S4、表面涂装防腐层,防腐层包括由下至上依次设置的改性环氧树脂胶泥层、酚醛环氧磷酸锌底漆层、五布六油防腐层及酚醛环氧玻璃鳞片面漆层,防腐层的干膜厚度≥3mm。
[0010] 首先涂装改性环氧树脂胶泥层,对采输卤装置表面焊缝进行找平,使得表面更加平整,能够有效地阻挡外界具有腐蚀性质的物质与装置表面接触,改性环氧树脂胶泥与装置表面粘结强度高,抗冲磨性能佳,吸水率低,从而在采输卤装置表面形成一层致密的保护膜。其次,酚醛环氧磷酸锌底漆层与改性环氧树脂胶泥层结合,能够有效阻止腐蚀性物质对表面的侵蚀。通过五布六油防腐层进一步加强了耐腐蚀性和结构强度。酚醛环氧玻璃鳞片面漆能够起到封闭作用,同时增加了防腐层厚度,提高防腐能力,有效防止卤水及卤水蒸汽对采输卤装置的腐蚀,优选地,防腐层的干膜厚度为3‑3.2mm。
[0011] 通过上述方案,实现了对采输卤装置表面防腐的目的,通过对表面进行清洁、打磨及机械加工后涂装防腐层,增大了采输卤装置表面与防腐层的接触面积,并且防腐层由改性环氧树脂胶泥层、酚醛环氧磷酸锌底漆层、五布六油防腐层及酚醛环氧玻璃鳞片面漆层组成,增加了防腐层厚度,有效隔绝了外界腐蚀介质的渗透,同时增强了粘附强度和抗冲磨能力,有效地减少卤水对装置的冲击腐蚀,降低了吸水率,延长了采输卤装置的使用寿命,降低了卤水开采成本。
[0012] 可选的,喷砂处理中,砂粒为金钢砂,砂粒大小为0.5‑2mm,喷砂气体压力为7‑9MPa,喷嘴距离采输卤装置表面30‑50cm,喷射角度为45‑60°。喷砂处理有利于清除表面锈蚀,使得采输卤装置表面与防腐层的接触面积增大。
[0013] 可选的,压缩空气压力为7‑9MPa,溶剂为香蕉水和/或乙醇。将表面附着的污物清理,以保持涂装表面干净整洁,便于涂装。
[0014] 可选的,五布六油防腐层包括五层拉力布层和六层防腐油层,且拉力布层设置于相邻两防腐油层之间。通过防腐油层和拉力布层数量和位置的设置,加强了五布六油防腐层以及整个防腐层的强度。
[0015] 可选的,防腐油层材质为环氧树脂,拉力布层材质为玻璃纤维布。环氧树脂具有耐腐蚀性,玻璃纤维布能够提高五布六油防腐层的抗腐蚀性和机械强度。
[0016] 可选的,酚醛环氧磷酸锌底漆层的湿膜厚度为100‑110μm,五布六油防腐层的湿膜厚度为2500‑2600μm,酚醛环氧玻璃鳞片面漆层的湿膜厚度为480‑500μm。合适的防腐层厚度能够增强各个漆膜之间的结合力和相互协同作用,使得整个防腐层的防腐性能达到最优。
[0017] 可选的,改性环氧树脂胶泥层用改性环氧树脂胶泥包括组分A和组分B,其中,组分A包括如下按重量份均匀分散的各原料:
[0018] 环氧树脂80‑130重量份;
[0019] 活性稀释增韧剂10‑20重量份;
[0020] 滑石粉180‑210重量份;
[0021] 石英粉20‑30重量份;
[0022] 气相二氧化硅4‑12重量份;
[0023] 表面增强剂2‑5重量份;
[0024] 组分B包括如下按重量份均匀分散的各原料:
[0025] 活性稀释增韧剂10‑20重量份;
[0026] 固化剂30‑50重量份;
[0027] 滑石粉100‑150重量份;
[0028] 促进剂2‑5重量份。
[0029] 活性稀释增韧剂既能增强环氧树脂的韧性,又是良好的稀释剂。滑石粉作为填料,可起到骨架作用,对表面的遮盖力良好,使防腐层更加牢固,且能够减少环氧树脂胶泥的收缩率和热膨胀系数,同时又廉价易得,降低成本。石英粉也是一种填料,自身具有一定硬度,增强了环氧树脂胶泥的机械强度。气相二氧化硅具有增稠、触变的作用,使得环氧树脂胶泥更加细腻,成膜后不易卷边。表面增强剂使得环氧树脂胶泥与采输卤装置表面粘结强度、抗卤水冲磨强度更高,以及吸水率更低。固化剂使得环氧树脂胶泥在表面进行固化成膜,发挥防腐性能。促进剂能够加快固化速度,对胶泥的整体性能也有一定的促进作用。
[0030] 可选的,表面增强剂包括四羧基苯基卟啉铁与氨基甲酸叔丁酯,四羧基苯基卟啉铁与氨基甲酸叔丁酯的重量比为1‑4:1。
[0031] 环氧树脂胶泥是现代工业里用途相当广泛的热固性树脂类型之一,其具有优异的耐腐蚀性,易于固化,但其固化后交联密度高,呈三维网状结构,故存在质脆和耐冲击性能差等不足。所以向环氧树脂胶泥中加入四羧基苯基卟啉铁和氨基甲酸叔丁酯能够协同改善环氧树脂胶泥固化后的漆膜质脆的缺点,且采输卤过程中卤水的流动对装置表面存在一定的冲磨现象,表面增强剂的加入使得胶泥与采输卤装置表面的粘结强度增加,进而提高了胶泥层的抗冲磨性能。
[0032] 可选的,改性环氧树脂胶泥的制备过程包括:
[0033] 按重量份计,分别选取环氧树脂80‑130重量份,活性稀释增韧剂10‑20重量份,滑石粉180‑210重量份,石英粉20‑30重量份,气相二氧化硅4‑12重量份,表面增强剂2‑5重量份,加入搅拌罐中,搅拌得组分A;
[0034] 按重量份计,分别选取活性稀释增韧剂10‑20重量份,固化剂30‑50重量份,滑石粉100‑150重量份,促进剂2‑5重量份,加入搅拌罐中,搅拌得组分B;
[0035] 将组分A和组分B按照重量比为3‑9:1的比例充分搅拌混匀,得到改性环氧树脂胶泥。
[0036] 可选的,活性稀释增韧剂为乙二醇二缩水甘油醚和/或脂环族缩水甘油醚,固化剂为二氨基己胺和/或二乙烯三胺,促进剂为2,4,6‑三(二甲氨基甲基)苯酚。
[0037] 本申请提供的采输卤装置的防腐方法,通过涂装防腐层,实现了采输卤装置表面防腐的目的,有效地减少卤水对装置的冲击腐蚀,延长了采输卤装置的使用寿命,降低了开采成本。同时通过向环氧树脂胶泥中加入表面增强剂四羧基苯基卟啉铁和氨基甲酸叔丁酯,一方面提高了环氧树脂胶泥分别与采输卤装置表面和酚醛环氧磷酸锌底漆的粘结强度,另一方面也提高了防腐层对卤水的抗冲磨性能,同时降低了防腐层的吸水率,使得防腐层在装置表面与卤水之间起到屏障作用,更加有效地保护采输卤装置。
附图说明
[0038] 为了更清楚地说明本申请实施例或现有技术中的技术方案,下面将对实施例或现有技术描述中所需要使用的附图作一简单地介绍,显而易见地,下面描述中的附图是本申请的一些实施例,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。
[0039] 图1为本申请一实施例提供的采输卤装置的防腐方法的工艺流程图。
具体实施方式
[0040] 为使本申请实施例的目的、技术方案和优点更加清楚,下面对本申请实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例是本申请一部分实施例,而不是全部的实施例。基于本申请中的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其它实施例,也属于本申请保护的范围。
[0041] 图1为本申请一实施例提供的采输卤装置的防腐方法的工艺流程图,如图1所示,该方法,包括:
[0042] S1、采输卤装置表面清理:将表面的氧化皮、灰尘清理干净。
[0043] 具体地,检查采输卤装置表面,对表面的氧化皮、灰尘进行清理,表面处理达到干燥、无灰尘、无油污及其它污染。
[0044] S2、表面打磨除锈:对表面的锈蚀部位进行喷砂处理,使表面呈现出金属光泽,且表面经打磨除锈后的粗糙度达到Ry=40‑80μm。
[0045] 具体地,应使表面锈蚀和外来物除去到只有少量以斑点或条纹形式存在的程度,表面应呈现出显著的金属光泽,使除锈等级达到涂装前钢材表面腐蚀等级和除锈等级(SIS055900)中Sa2.5级。
[0046] S3、表面机械加工:将表面经喷砂处理引起的瑕疵磨平和/或焊接,并用压缩空气吹去灰尘,用溶剂擦除油污。
[0047] 具体地,对表面凹陷处进行焊接,以及对表面凸起处进行打磨至表面平整,除去表面灰尘和机械设备遗漏的油污,直至表面无焊渣、电弧烟尘、及未除去的锈斑。
[0048] S4、表面涂装防腐层,防腐层包括由下至上依次设置的改性环氧树脂胶泥层、酚醛环氧磷酸锌底漆层、五布六油防腐层及酚醛环氧玻璃鳞片面漆层,防腐层的干膜厚度≥3mm。
[0049] 具体地,打磨除锈后应在6小时内按要求涂装防腐层,以免采输卤装置表面二次生锈。涂装前,应该将表面用干净的毛刷或柔性布料清理干净,保持表面清洁干燥,再对表面进行涂装防腐层。涂装时采用刷涂和滚涂结合的方式进行,对大面积平整部位采用滚涂方式进行涂装,对面积较小或角落位置采用刷涂的方式进行涂装。
[0050] 首先,均匀涂装两遍改性环氧树脂胶泥,对采输卤装置表面焊缝进行找平,使得表面更加平整,能够有效地阻挡外界具有腐蚀性质的物质与装置表面接触,同时提高胶泥层及防腐层与装置表面的粘结强度和抗冲磨性能,降低吸水率。其次进行两遍酚醛环氧磷酸锌底漆层涂装,底漆与改性环氧树脂胶泥结合能够有效阻止腐蚀性物质对表面的侵蚀。然后进行五布六油防腐层涂装,进一步加强了耐腐蚀性和结构强度。最后,涂装两遍酚醛环氧玻璃鳞片面漆,起到封闭作用,同时增加了防腐层厚度,提高防腐能力。防腐层的干膜厚度≥3mm,一方面能够有效防止卤水及卤水蒸汽对采输卤装置表面的腐蚀,另一方面能够增强各个漆膜之间的结合力和相互协同作用,使得漆膜层与层之间互溶为一体,有优异的层间附着力,整个防腐层的防腐性能达到最优,优选地,防腐层的干膜厚度为3‑3.2mm。
[0051] 其中,涂装两遍的防腐层需要在上一遍漆膜固化后再进行第二遍涂装。涂装环境温度应在5‑35℃之间,空气相对湿度不超过85%,采输卤装置表面温度应高于露点温度至少3℃,面漆涂装时相对湿度在80%以下。当气温低于5℃时或高于40℃时,停止施工或必须采取相应措施改善环境和温度,达到相应环境温度要求再施工。涂装后表面光亮丰满、颜色均匀一致,不得有流挂、汽泡、针孔、结皮、起皱、边界不清等现象。
[0052] 通过上述方案,实现了对采输卤装置表面防腐的目的,通过对表面进行清洁、打磨及机械加工后涂装防腐层,增大了采输卤装置表面与防腐层的接触面积,并且防腐层由改性环氧树脂胶泥层、酚醛环氧磷酸锌底漆层、五布六油防腐层及酚醛环氧玻璃鳞片面漆层组成,增加了防腐层厚度,有效隔绝了外界腐蚀介质的渗透,同时增强了粘附强度和抗冲磨能力,有效地减少卤水对装置的冲击腐蚀,降低了吸水率,延长了采输卤装置的使用寿命,降低了卤水开采成本。
[0053] 可选的,喷砂处理中,砂粒为金钢砂,砂粒大小为0.5‑2mm,喷砂气体压力为7‑9MPa,喷嘴距离采输卤装置表面30‑50cm,喷射角度为45‑60°。
[0054] 具体地,喷砂处理中选用金钢砂,金钢砂具有硬度高的特点,将金钢砂以一定压力喷射在采输卤装置表面,达到对表面去除污渍和抛光的效果。其中,砂粒大小、压力、喷射距离及喷射角度都会影表面响抛光效果,所以控制喷射条件以避免抛光力度不够或力度过大对表面造成损坏。
[0055] 可选的,压缩空气压力为7‑9MPa,溶剂为香蕉水和/或乙醇。
[0056] 具体地,控制压缩空气压力为7‑9MPa,将附着在表面的杂物除去,之后用香蕉水和/或乙醇除去附着在表面的油性或/和非油性污物。
[0057] 可选的,五布六油防腐层包括五层拉力布层和六层防腐油层,且拉力布层设置于相邻两防腐油层之间。
[0058] 具体地,在改性环氧树脂胶泥涂装完毕后进行五布六油防腐层涂装,首先涂装防腐油层,再进行拉力布层涂装,按照一层防腐油层叠加一层拉力布层的顺序执行,使得拉力布层设置于相邻两防腐油层之间。
[0059] 可选的,防腐油层材质为环氧树脂,拉力布层材质为玻璃纤维布。
[0060] 具体地,玻璃纤维布为无碱无捻无蜡玻璃纤维布,厚度为0.2mm±0.02mm,拉力布层涂装时无玻璃纤维外露,布布搭接为5‑8cm,上下层布缝应错开5‑7cm,布茬垂直表面平整光滑。五布六油防腐层与改性环氧树脂胶泥层粘结牢固无鼓包,能减少卤水的侵蚀,使防腐性能更强。
[0061] 可选的,酚醛环氧磷酸锌底漆层的湿膜厚度为100‑110μm,五布六油防腐层的湿膜厚度为2500‑2600μm,酚醛环氧玻璃鳞片面漆层的湿膜厚度为480‑500μm。
[0062] 具体地,在进行每层防腐层涂装后,根据国标《GB/T13452.2‑2008色漆和清漆、漆膜厚度的测定》,检测漆膜厚度是否符合标准,以保证防腐层在合适的厚度范围内,对采输卤装置表面进行有效地防腐。
[0063] 可选的,改性环氧树脂胶泥层用改性环氧树脂胶泥包括组分A和组分B,其中,组分A包括如下按重量份均匀分散的各原料:
[0064] 环氧树脂80‑130重量份;
[0065] 活性稀释增韧剂10‑20重量份;
[0066] 滑石粉180‑210重量份;
[0067] 石英粉20‑30重量份;
[0068] 气相二氧化硅4‑12重量份;
[0069] 表面增强剂2‑5重量份;
[0070] 组分B包括如下按重量份均匀分散的各原料:
[0071] 活性稀释增韧剂10‑20重量份;
[0072] 固化剂30‑50重量份;
[0073] 滑石粉100‑150重量份;
[0074] 促进剂2‑5重量份。
[0075] 可选的,表面增强剂包括四羧基苯基卟啉铁与氨基甲酸叔丁酯,四羧基苯基卟啉铁与氨基甲酸叔丁酯的重量比为1‑4:1。
[0076] 具体地,四羧基苯基卟啉铁分子中具有大π键,提高了胶泥的机械强度,羧基能够更好地吸附在表面,使得胶泥在表面形成致密的漆膜,降低卤水的渗透率,同时氨基甲酸叔丁酯分子能够与表面形成配位键,使得与采输卤装置表面结合更加紧密。因此,四羧基苯基卟啉铁与氨基甲酸叔丁酯协同作用,使得环氧树脂胶泥层机械强度更高,粘结强度和抗冲磨强度增加,同时,形成致密的漆膜使得吸水率更低,防止卤水的渗透,进一步提高了环氧树脂胶泥的防腐性能。
[0077] 可选的,改性环氧树脂胶泥的制备过程包括:
[0078] 按重量份计,分别选取环氧树脂80‑130重量份,活性稀释增韧剂10‑20重量份,滑石粉180‑210重量份,石英粉20‑30重量份,气相二氧化硅4‑12重量份,表面增强剂2‑5重量份,加入搅拌罐中,搅拌得组分A;
[0079] 按重量份计,分别选取活性稀释增韧剂10‑20重量份,固化剂30‑50重量份,滑石粉100‑150重量份,促进剂2‑5重量份,加入搅拌罐中,搅拌得组分B;
[0080] 将组分A和组分B按照重量比为3‑9:1的比例充分搅拌混匀,得到改性环氧树脂胶泥。
[0081] 可选的,活性稀释增韧剂为乙二醇二缩水甘油醚和/或脂环族缩水甘油醚,固化剂为二氨基己胺和/或二乙烯三胺,促进剂为2,4,6‑三(二甲氨基甲基)苯酚。
[0082] 具体地,改性环氧树脂胶泥由固体粉末与液相溶剂组成,活性稀释增韧剂既能增强改性强环氧树脂的韧性,改善改性环氧树脂胶泥的脆性,又是良好的稀释剂;固化剂使得环氧树脂胶泥在表面固化成膜,发挥防腐性能;促进剂不仅能够加快固化速度,对胶泥的整体性能也有一定的促进作用。
[0083] 下面以具体的实施例对本申请的技术方案进行详细举例说明。
[0084] 实施例1
[0085] 一种采输卤装置的防腐方法,包括以下步骤:
[0086] S1、采输卤装置表面清理:检查采输卤装置表面,对表面的氧化皮、灰尘进行清理,表面处理达到干燥、无灰尘、无油污及其它包括可溶性盐在内的污染。
[0087] S2、表面打磨除锈:对表面的锈蚀部位进行喷砂处理,使表面呈现出金属光泽,且表面经打磨除锈后的粗糙度达到Ry=40‑80μm,除锈等级达到涂装前钢材表面腐蚀等级和除锈等级(SIS055900)中Sa2.5级。喷砂处理中砂粒为金钢砂,砂粒大小为2mm,喷砂气体压力为8MPa,喷嘴距离采输卤装置表面30cm,喷射角度为45°。
[0088] S3、表面机械加工:对表面凸起处进行打磨,以及对凹陷处进行焊接至表面平整,并用压力为7MPa的压缩空气除去表面灰尘,用香蕉水和/或乙醇溶剂擦除机械设备遗漏的油污,直至表面无焊渣、电弧烟尘、及未除去的锈斑。
[0089] S4、表面涂装防腐层:防腐层包括由下至上依次设置的改性环氧树脂胶泥层、酚醛环氧磷酸锌底漆层、五布六油防腐层及酚醛环氧玻璃鳞片面漆层,酚醛环氧磷酸锌底漆层的湿膜厚度为100μm,五布六油防腐层的湿膜厚度为2500μm,酚醛环氧玻璃鳞片面漆层的湿膜厚度为500μm。防腐层的干膜厚度为3mm。除锈后在6小时内应按要求涂装防腐层,以免钢材二次生锈。
[0090] 涂装前,将表面用干净的毛刷等柔性布料清理干净,保持表面清洁干燥,再对表面进行涂装防腐层。涂装时采用刷涂和滚涂结合的方式进行。首先,均匀涂装两遍改性环氧树脂胶泥;其次进行两遍酚醛环氧磷酸锌底漆层涂装;然后进行五布六油防腐层涂装;最后,涂装两遍酚醛环氧玻璃鳞片面漆。
[0091] 改性环氧树脂胶泥层用改性环氧树脂胶泥包括组分A和组分B,其中,组分A包括如下按重量份均匀分散的各原料:
[0092] 环氧树脂80重量份;
[0093] 活性稀释增韧剂10重量份,活性稀释增韧剂由乙二醇二缩水甘油醚和脂环族缩水甘油醚以重量比为1:1的比例组成;
[0094] 滑石粉180重量份;
[0095] 石英粉20重量份;
[0096] 气相二氧化硅4重量份;
[0097] 表面增强剂2重量份,表面增强剂由四羧基苯基卟啉铁和氨基甲酸叔丁酯以重量比为1:1的比例组成;
[0098] 组分B包括如下按重量份均匀分散的各原料:
[0099] 活性稀释增韧剂10重量份;
[0100] 固化剂30重量份,固化剂由二氨基己胺和二乙烯三胺以重量比为1:1的比例组成;
[0101] 滑石粉100重量份;
[0102] 促进剂2重量份,促进剂为2,4,6‑三(二甲氨基甲基)苯酚。
[0103] 改性环氧树脂胶泥的制备过程包括:
[0104] (1)按重量份计,分别选取环氧树脂80重量份,活性稀释增韧剂10重量份,滑石粉180重量份,石英粉20重量份,气相二氧化硅4重量份,表面增强剂2重量份,加入搅拌罐中,搅拌得组分A。
[0105] (2)按重量份计,分别选取活性稀释增韧剂10‑20重量份,固化剂30‑50重量份,滑石粉100重量份,促进剂2重量份,加入搅拌罐中,搅拌得组分B。
[0106] (3)将组分A和组分B按照重量比为3:1的比例充分搅拌混匀,得到改性环氧树脂胶泥。
[0107] 实施例2
[0108] 一种采输卤装置的防腐方法,与实施例1的不同之处仅在于:
[0109] S4、本实施例的防腐层的干膜厚度为3.1mm。
[0110] 改性环氧树脂胶泥层用改性环氧树脂胶泥包括组分A和组分B,其中,组分A包括如下按重量份均匀分散的各原料:
[0111] 环氧树脂95重量份;
[0112] 活性稀释增韧剂13重量份,活性稀释增韧剂由乙二醇二缩水甘油醚和脂环族缩水甘油醚以重量比为1:3的比例组成;
[0113] 滑石粉192重量份;
[0114] 石英粉23重量份;
[0115] 气相二氧化硅6重量份;
[0116] 表面增强剂3重量份,表面增强剂由四羧基苯基卟啉铁和氨基甲酸叔丁酯以重量比为3:1的比例组成;
[0117] 组分B包括如下按重量份均匀分散的各原料:
[0118] 活性稀释增韧剂13重量份;
[0119] 固化剂33重量份,固化剂由二氨基己胺和二乙烯三胺以重量比为1:2的比例组成;
[0120] 滑石粉110重量份;
[0121] 促进剂3重量份,促进剂为2,4,6‑三(二甲氨基甲基)苯酚。
[0122] 改性环氧树脂胶泥的制备过程包括:
[0123] (1)按重量份计,分别选取环氧树脂95重量份,活性稀释增韧剂13重量份,滑石粉192重量份,石英粉23重量份,气相二氧化硅6重量份,表面增强剂3重量份,加入搅拌罐中,搅拌得组分A。
[0124] (2)按重量份计,分别选取活性稀释增韧剂13重量份,固化剂33重量份,滑石粉110重量份,促进剂3重量份,加入搅拌罐中,搅拌得组分B。
[0125] (3)将组分A和组分B按照重量比为6:1的比例充分搅拌混匀,得到改性环氧树脂胶泥。
[0126] 实施例3
[0127] 一种采输卤装置的防腐方法,与实施例1的不同之处仅在于:
[0128] S4、本实施例的防腐层的干膜厚度为3.2mm。
[0129] 改性环氧树脂胶泥层用改性环氧树脂胶泥包括组分A和组分B,其中,组分A包括如下按重量份均匀分散的各原料:
[0130] 环氧树脂114重量份;
[0131] 活性稀释增韧剂15重量份,活性稀释增韧剂由乙二醇二缩水甘油醚和脂环族缩水甘油醚以重量比为1:5的比例组成;
[0132] 滑石粉200重量份;
[0133] 石英粉27重量份;
[0134] 气相二氧化硅9重量份;
[0135] 表面增强剂4重量份,表面增强剂由四羧基苯基卟啉铁和氨基甲酸叔丁酯以重量比为4:1的比例组成;
[0136] 组分B包括如下按重量份均匀分散的各原料:
[0137] 活性稀释增韧剂17重量份;
[0138] 固化剂37重量份,固化剂由二氨基己胺和二乙烯三胺以重量比为1:2的比例组成;
[0139] 滑石粉130重量份;
[0140] 促进剂4重量份,促进剂为2,4,6‑三(二甲氨基甲基)苯酚。
[0141] 改性环氧树脂胶泥的制备过程包括:
[0142] (1)按重量份计,分别选取环氧树脂114重量份,活性稀释增韧剂15重量份,滑石粉200重量份,石英粉27重量份,气相二氧化硅9重量份,表面增强剂4重量份,加入搅拌罐中,搅拌得组分A。
[0143] (2)按重量份计,分别选取活性稀释增韧剂17重量份,固化剂37重量份,滑石粉130重量份,促进剂4重量份,加入搅拌罐中,搅拌得组分B。
[0144] (3)将组分A和组分B按照重量比为9:1的比例充分搅拌混匀,得到改性环氧树脂胶泥。
[0145] 实施例4
[0146] 一种采输卤装置的防腐方法,与实施例1的不同之处仅在于:
[0147] S4、本实施例的防腐层的干膜厚度为3.2mm。
[0148] 改性环氧树脂胶泥层用改性环氧树脂胶泥包括组分A和组分B,其中,组分A包括如下按重量份均匀分散的各原料:
[0149] 环氧树脂130重量份;
[0150] 活性稀释增韧剂20重量份;
[0151] 滑石粉210重量份;
[0152] 石英粉30重量份;
[0153] 气相二氧化硅12重量份;
[0154] 表面增强剂5重量份;
[0155] 组分B包括如下按重量份均匀分散的各原料:
[0156] 活性稀释增韧剂20重量份;
[0157] 固化剂50重量份;
[0158] 滑石粉150重量份;
[0159] 促进剂5重量份。
[0160] 改性环氧树脂胶泥的制备过程包括:
[0161] (1)按重量份计,分别选取环氧树脂130重量份,活性稀释增韧剂20重量份,滑石粉210重量份,石英粉30重量份,气相二氧化硅12重量份,表面增强剂5重量份,加入搅拌罐中,搅拌得组分A。
[0162] (2)按重量份计,分别选取活性稀释增韧剂20重量份,固化剂50重量份,滑石粉150重量份,促进剂5重量份,加入搅拌罐中,搅拌得组分B。
[0163] (3)将组分A和组分B按照重量比为9:1的比例充分搅拌混匀,得到改性环氧树脂胶泥。
[0164] 对比例1
[0165] 一种采输卤装置的防腐方法,与实施例1的不同之处仅在于:
[0166] 改性环氧树脂胶泥层用改性环氧树脂胶泥的组分A中不加入表面增强剂。
[0167] 对比例2
[0168] 一种采输卤装置的防腐方法,与实施例1的不同之处仅在于:
[0169] 改性环氧树脂胶泥层用改性环氧树脂胶泥的组分A中表面增强剂2重量份,表面增强剂为四羧基苯基卟啉铁。
[0170] 对比例3
[0171] 一种采输卤装置的防腐方法,与实施例1的不同之处仅在于:
[0172] 改性环氧树脂胶泥层用改性环氧树脂胶泥的组分A中表面增强剂2重量份,表面增强剂为氨基甲酸叔丁酯。
[0173] 实验例1
[0174] 实验方法:根据以下国家标准,对通过使用实施例1至实施例4与对比例1至对比例3的方法配制的改性环氧树脂胶泥层的性质进行检测。
[0175] 根据《DL/T5193‑2004环氧树脂砂浆技术规程》,对改性环氧树脂胶泥层对采输卤装置表面的粘结强度进行测试。
[0176] 根据《SL352‑2006水工混凝土试验规程》对改性环氧树脂胶泥层在三种不同冲磨条件(无压40m/s、有压15m/s、有压20m/s)下的抗冲磨强度进行测试。
[0177] 根据《GB/T1034‑2008塑料吸水性的测定》对改性环氧树脂胶泥层的吸水率进行测试。每个实施例均设有3个平行实验,并取平均值,将测试结果进行对比,得到如表一所示结果。
[0178] 表一
[0179]
[0180] 由表一可知,相比于对比例1至对比例3,实施例1至实施例4中的改性环氧树脂胶泥与采输卤装置表面的粘结强度、抗冲磨强度有了显著提高,且吸水率也明显更小。而对比例2与对比例3中的表面增强剂分别只加入了四羧基苯基卟啉铁和氨基甲酸叔丁酯单个物质,其改性环氧树脂胶泥与采输卤装置表面的粘结强度、抗冲磨强度相对于对比例1虽有所提高,吸水率也更小,但改善程度相较于实施例1至实施例4较小。
[0181] 由于向环氧树脂胶泥中加入了四羧基苯基卟啉铁和氨基甲酸叔丁酯,四羧基苯基卟啉铁分子中含有大π键,能够提高环氧树脂胶泥的刚性和机械强度,羧基与表面金属作用,使得改性环氧树脂胶泥更加牢固地吸附在采输卤装置表面,有效地阻挡外界的腐蚀介质与装置表面接触。同时氨基甲酸叔丁酯分子和四羧基苯基卟啉铁分子与表面的铁元素能够形成配位键,使得胶泥更加牢固地吸附在表面,与采输卤装置表面的结合更加紧密。因此,四羧基苯基卟啉铁与氨基甲酸叔丁酯协同作用,使得环氧树脂胶泥层机械强度更高,抗冲击性和粘附性能更强,同时,形成致密的漆膜使得吸水率更低,防止卤水及卤水蒸汽的渗透,进一步提高了环氧树脂胶泥的防腐性能。
[0182] 实验例2
[0183] 实验方法:采用与实验例1相同的方法对实施例1至实施例4与对比例1的防腐层的性质进行检测。每个实施例均设有3个平行实验,并取平均值,将测试结果进行对比,得到如表二所示结果。
[0184] 表二
[0185]
[0186] 由表二可知,在改性环氧树脂胶泥层之后继续依次涂装酚醛环氧磷酸锌底漆层、五布六油防腐层及酚醛环氧玻璃鳞片面漆层,整体防腐层的粘结强度、抗冲磨强度均有进一步提高,且吸水率更小。酚醛环氧磷酸锌底漆层与胶泥层结合能够有效阻止腐蚀性物质对表面的侵蚀;通过五布六油防腐层进一步加强了耐腐蚀性和结构强度;酚醛环氧玻璃鳞片面漆能够起到封闭作用,同时增加了防腐层厚度,提高防腐能力,有效防止卤水及卤水蒸汽对采输卤装置的腐蚀。
[0187] 最后应说明的是,以上各实施例仅用以说明本申请的技术方案,而非对其限制;尽管参照前述各实施例对本申请进行了详细的说明,本领域的普通技术人员应当理解;其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分或者全部技术特征进行等同替换;而这些修改或者替换,并不使相应技术方案的本质脱离本申请各实施例技术方案的范围。
专利地区:宁夏
专利申请日期:2021-11-29
专利公开日期:2023-07-28
专利公告号:CN114405788B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




