 产学研创新服务平台(全国)


具有三维引脚结构氧化铝DPC产品表面金属化方法
更新时间:2026-11-01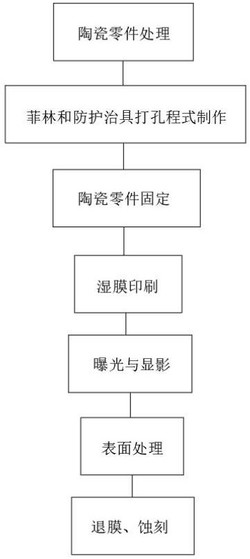 专利申请类型:发明专利;
地区:四川-内江;
源自:内江高价值专利检索信息库;
专利名称:具有三维引脚结构氧化铝DPC产品表面金属化方法
专利类型:发明专利
专利申请号:CN202310438294.5
专利申请(专利权)人:四川富乐华半导体科技有限公司
权利人地址:四川省内江市内江经济技术开发区汉晨路888号8幢
专利发明(设计)人:李炎,张敦亮,余龙,管鹏飞,孔进进,王松
专利摘要:本发明公开了一种具有三维引脚结构氧化铝DPC产品表面金属化方法,涉及陶瓷产品加工领域,其技术方案要点是:S1、陶瓷零件处理;S2、菲林和防护治具打孔程式制作:制作选化菲林;制作引脚防护治具,测量引脚间尺寸并将量测好的尺寸数据转换成打孔程式;S3、陶瓷零件固定:将陶瓷零件的引脚插入防护治具,并且设置垫片增加陶瓷零件高度;S4、湿膜印刷;S5、曝光与显影;S6、表面处理:产品进行化学镍金处理;S7、去膜、蚀刻:将湿膜去除,再将湿膜下的铜层和溅射层蚀刻去除,得到氧化铝DPC产品。本发明的具有三维引脚结构氧化铝DPC产品表面金属化方法能够针对具有三维引脚结构的DPC产品进行表面选择性金属化。
主权利要求:具有三维引脚结构氧化铝DPC产品表面金属化方法
技术领域
[0001] 本发明涉及氧化铝陶瓷基板制备领域,更具体地说,它涉及一种具有三维引脚结构氧化铝DPC产品表面金属化方法。
背景技术
[0002] 常见的三维陶瓷基板绝大多数为立体结构的金属层,多表现为多种金属围坝结构与陶瓷通过烧结的方式结合实现陶瓷表面金属化,该类产品主要分为三种工艺路线:其一,先通过蚀刻铜片的方式制作出金属围坝结构,再通过过渡层将金属围坝和陶瓷本体烧结在一起,此工艺成本较高,且单纯的铜片蚀刻导致图形精度较差,量产较困难;其二,直接采用丝网印刷铜浆技术,在陶瓷表面印刷铜浆,再经过烧结工艺实现陶瓷表面金属化,此工艺很大程度依赖于铜浆本身制作技术,难以有效普及,且耐高温性较差,难以满足特种高温测试;其三,直接在陶瓷表面多次电镀而形成立体围坝结构,由于电镀效率所限,该工艺耗时较长,且选化干膜难以保证长时间浸泡于电镀液中而不被损坏,因此也难以实现量产。
[0003] 除立体结构的金属层外,大尺寸立体结构的陶瓷制品也可以采用磁控溅射和图形电镀的方式实现表面金属化,但是小尺寸立体陶瓷制品的选择性金属化却因为图形化工艺的限制,至今未能实现突破,特别是有些小尺寸立体陶瓷制品含有独立引脚,受到曝光机台面尺寸及高度影响导致难以有效定位,实现表面选择性金属化便更是难上加难。
发明内容
[0004] 针对现有技术存在的不足,本发明的目的在于提供一种有三维引脚结构氧化铝DPC产品表面金属化方法,能够实现具有独立引脚的立体陶瓷制品表面选择性金属化。
[0005] 本发明的上述技术目的是通过以下技术方案得以实现的:一种具有三维引脚结构氧化铝DPC产品表面金属化方法,包括以下步骤:
[0006] S1、陶瓷零件处理:将陶瓷零件的表面和孔内进行磁控溅射,将磁控溅射完毕的产品表面电镀薄铜;
[0007] S2、菲林和防护治具打孔程式制作:根据客户图纸和陶瓷零件实物,制作选化菲林;然后制作引脚防护治具,测量引脚间尺寸并将量测好的尺寸数据转换成打孔程式;
[0008] S3、陶瓷零件固定:将陶瓷零件的引脚插入防护治具,并且设置垫片增加陶瓷零件高度;
[0009] S4、湿膜印刷:采用丝网印刷湿膜方式进行图形转移;
[0010] S5、曝光与显影;
[0011] S6、表面处理:显影后的产品进行化学镍金处理;
[0012] S7、去膜、蚀刻:将湿膜去除,再将湿膜下的铜层和溅射层蚀刻去除,得到表面选择性金属化完毕的立体氧化铝DPC产品。
[0013] 本发明进一步设置为:在S1步骤中,在陶瓷零件表面磁控溅射钛铜层,厚度为1μm‑2μm。
[0014] 本发明进一步设置为:在S1步骤中,电镀薄铜至厚度为5μm。
[0015] 本发明进一步设置为:在S2步骤中,防护治具采用陶瓷片,陶瓷片尺寸为3英寸,厚度为1mm±0.1mm。
[0016] 本发明进一步设置为:在S3步骤中,垫片采用PP支架,其厚度为2.2mm±0.1mm。
[0017] 本发明进一步设置为:在S5步骤中,显影时采用的显影液浓度为0.8%‑1.2%。
[0018] 本发明进一步设置为:在S6步骤中,化学镍金时保证镍层至少3μm,金层至少0.1μm。
[0019] 本发明进一步设置为:在S7步骤中,使用3 5%浓度的氢氧化钠溶液将湿膜去除。~
[0020] 本发明进一步设置为:在S7步骤中,采用碱性蚀刻工艺将湿膜下的铜层去除,具体参数:铜离子浓度<20g/L;药水温度40℃±5℃。
[0021] 本发明进一步设置为:在S7步骤中,蚀刻完铜层后将产品浸泡于药水中去除溅射层,药水为:退钛添加剂原液:双氧水=1:1进行混合的溶液。
[0022] 综上所述,本发明具有以下有益效果:
[0023] 1、制作了能够匹配选化菲林的打孔程式;
[0024] 2、制作了固定引脚立体结构陶瓷产品的专用治具,采用垫片加瓷片的方法,能够满足引脚高度要求,并且可保持瓷片不会移动;
[0025] 3、采用丝网印刷湿膜、选化曝光、显影的方式实现表面金属化;
[0026] 4、采用电镀铜和化学镍金的方式实现了表面铜层、镍层、金层厚度可控。
附图说明
[0027] 图1为本发明的流程示意图;
[0028] 图2为实施例一的加工前的陶瓷零件结构示意图;
[0029] 图3为实施例一的菲林图;
[0030] 图4为实施例一的打孔程式的示意图;
[0031] 图5为实施例一的样品插入防护治具的正面状态图以及背面状态;
[0032] 图6为实施例一的最终版的打孔程式的结构示意图;
[0033] 图7为实施例一的安装有样品的陶瓷片的平面图;
[0034] 图8为实施例一湿膜印刷时的结构示意图;
[0035] 图9为实施例一显影后的产品状态图;
[0036] 图10为实施例一化学镍金后的产品状态图;
[0037] 图11为实施例一湿膜去除后的产品状态图;
[0038] 图12为实施例一最终得到的立体氧化铝DPC产品的状态图。
具体实施方式
[0039] 下面结合附图和实施例,对本发明进行详细描述。
[0040] 一种具有三维引脚结构氧化铝DPC产品表面金属化方法,如图1所示的流程,具体包括以下步骤:
[0041] S1、陶瓷零件处理:将陶瓷零件的表面和孔内进行磁控溅射,将磁控溅射完毕的产品表面电镀薄铜;
[0042] S2、菲林和防护治具打孔程式制作:根据客户图纸和陶瓷零件实物,制作选化菲林;然后制作引脚防护治具,测量引脚间尺寸并将量测好的尺寸数据转换成打孔程式;
[0043] S3、陶瓷零件固定:将陶瓷零件的引脚插入防护治具,并且设置垫片增加陶瓷零件高度;
[0044] S4、湿膜印刷:采用丝网印刷湿膜方式进行图形转移;
[0045] S5、曝光与显影;
[0046] S6、表面处理:显影后的产品进行化学镍金处理;
[0047] S7、去膜、蚀刻:将湿膜去除,再将湿膜下的铜层和溅射层蚀刻去除,得到表面选择性金属化完毕的立体氧化铝DPC产品。
[0048] 其中,在S1步骤中,在陶瓷零件表面磁控溅射钛铜层,厚度为1μm‑2μm;电镀薄铜至厚度为5μm。
[0049] 其中,在S2步骤中,防护治具采用陶瓷片,陶瓷片尺寸为3英寸,厚度为1mm±0.1mm;以及在S3步骤中,垫片采用PP支架,其厚度为2.2mm±0.1mm。
[0050] 并且在S5步骤中,显影时采用的显影液浓度为0.8%‑1.2%。
[0051] 同时在S6步骤中,化学镍金时保证镍层至少3μm,金层至少0.1μm。
[0052] 在S7步骤中,使用3 5%浓度的氢氧化钠溶液将湿膜去除;并且采用碱性蚀刻工艺~将湿膜下的铜层去除,具体参数:铜离子浓度<20g/L;药水温度40℃±5℃;蚀刻完铜层后将产品浸泡于药水中去除溅射层,药水为:退钛添加剂原液:双氧水=1:1进行混合的溶液。
[0053] 以下通过实施例一举例进行具体说明。
[0054] 实施例一:
[0055] 第一步:准备单枚陶瓷零件,如图2所示;
[0056] 第二步:在陶瓷零件的表面和孔内进行磁控溅射,在陶瓷零件表面溅射一层1μm 2~μm的钛铜层;然后将磁控溅射完毕的产品电镀薄铜至5μm;
[0057] 第三步:制作菲林图,根据客户图纸,制作选化菲林,如图3所示;
[0058] 第四步:为了实现产品的固定,需要先制作引脚防护治具,由于零件是未提供任何尺寸数据的,因此首先进行引脚间尺寸的量测,便于后续打孔定位;
[0059] 第五步:将量测好的尺寸数据转换成打孔程式,如图4所示;
[0060] 第六步:选择陶瓷片作为防护治具,进行打孔,判定孔位与引脚是否完全匹配,如图5所示;
[0061] 第七步:结合菲林图形位置度,制作最终版打孔程式,如图6所示;
[0062] 第八步:由于陶瓷片厚度限制,需要增加垫片,且垫片还需要起到固定瓷片的作用,选取的陶瓷片厚度为1mm,垫片选用PP支架,厚度为2.2mm(对样品引脚做支撑保护作用),整体厚度为3.2mm。陶瓷片尺寸为3英寸,其与菲林对应,便于曝光时位置度匹配,并按照打孔程式制作出定位需要的支撑孔,如图7所示;
[0063] 第九步:由于干膜在压膜机时会受到较大的压力,此时引脚易产生断裂,故采用印刷湿膜方式进行图形转移,如图8所示;
[0064] 第十步:印刷完湿膜的产品进行曝光和显影流程,曝光选用6‑8格能量,显影液浓度0.8% 1.2%,显影后产品状态如图9所示;~
[0065] 第十一步:显影后的产品进行化学镍金处理,保证镍层3μm,金层0.1μm,其状态如图10所示;
[0066] 第十二步:使用3% 5%浓度的氢氧化钠浓度将湿膜去除,去除后的产品状态如图11~所示;
[0067] 第十三步:通过碱性蚀刻手段将湿膜下的铜层去除,具体参数:铜离子浓度<20g/L;药水温度40℃±5℃;再浸泡于专用药水去除溅射层,专用药水的具体参数:退钛添加剂原液:双氧水=1:1,最终即可得到表面选择性金属化完毕的立体氧化铝DPC产品,如图12所示。
[0068] 以上所述仅是本发明的优选实施方式,本发明的保护范围并不仅局限于上述实施例,凡属于本发明思路下的技术方案均属于本发明的保护范围。应当指出,对于本技术领域的普通技术人员来说,在不脱离本发明原理前提下的若干改进和润饰,这些改进和润饰也应视为本发明的保护范围。
专利地区:四川
专利申请日期:2023-04-23
专利公开日期:2023-07-04
专利公告号:CN116170954B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




