 产学研创新服务平台(全国)


一种夹胶弧面玻璃的自动化涂胶装置及其方法
更新时间:2026-11-01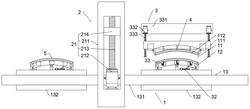 专利申请类型:发明专利;
地区:四川-内江;
源自:内江高价值专利检索信息库;
专利名称:一种夹胶弧面玻璃的自动化涂胶装置及其方法
专利类型:发明专利
专利申请号:CN202210586059.8
专利申请(专利权)人:中建材(内江)玻璃高新技术有限公司
权利人地址:四川省内江市资中县水南镇凤翔东路2号
专利发明(设计)人:刘文体,王波,曾敏俊,孙元春,何磊,韩放
专利摘要:本发明公开了一种夹胶弧面玻璃的自动化涂胶装置及其方法,具备夹持输送机构、升降涂胶机和校正压紧机构,夹持输送机构用于提供上夹持部件对上弧面玻璃进行夹持固定以及提供下夹持部件对下弧面玻璃进行夹持固定,升降涂胶机能够升降以对下弧面玻璃进行全面涂胶,校正压紧机构具备横向校正部件、纵向校正部件和压紧驱动组件,横向校正部件校正下弧面玻璃的水平位置,纵向校正部件带动下弧面玻璃进行角度调整,压紧驱动组件用于压紧上夹持部件和下夹持部件并控制上弧面玻璃和下弧面玻璃之间的夹胶间距。本发明通过对下弧面玻璃进行校正,并在压紧的过程中对夹胶间距进行控制,保证了夹胶弧面玻璃的夹胶间距,提高了夹胶弧面玻璃的生产质量。
主权利要求:一种夹胶弧面玻璃的自动化涂胶装置及其方法
技术领域
[0001] 本发明涉及夹胶玻璃的涂胶装置,具体涉及一种夹胶弧面玻璃的自动化涂胶装置及其方法。
背景技术
[0002] 夹层玻璃是由两片或多片玻璃,之间夹了一层或多层有机聚合物中间膜,经过特殊的高温预压(或抽真空)及高温高压工艺处理后,使玻璃和中间膜永久粘合为一体的复合玻璃产品,常用的夹层玻璃中间膜有:PVB、SGP、EVA、PU等,夹层玻璃在生产过程中需要进行涂胶,进行涂胶的步骤通常为采用涂胶喷头将涂料喷涂到玻璃上,喷涂的方式在玻璃上涂膜不均匀,从而影响玻璃的贴合质量,另外在对玻璃压紧时,两面玻璃可能会发生偏移造成质量不高;
[0003] 为解决上述问题,现有技术通常采用滚筒将夹胶玻璃进行压紧,在滚筒滚动过程中通常无法保证夹胶玻璃上下玻璃间距,以至于使得夹胶玻璃中夹胶层厚度不均,影响夹胶玻璃的生产质量;
[0004] 因此,现有技术的夹胶玻璃生产装置存在以下技术问题,无法保证夹胶玻璃的夹胶层厚度,从而无法保证夹角玻璃的生产质量。
发明内容
[0005] 为此,本发明提供一种夹胶弧面玻璃的自动化涂胶装置及其方法,有效的解决了现有技术中的无法保证夹胶玻璃的夹胶层厚度从而无法保证夹角玻璃的生产质量的问题。
[0006] 为解决上述技术问题,本发明具体提供下述技术方案:一种夹胶弧面玻璃的自动化涂胶装置,具备:
[0007] 夹持输送机构,用于提供上夹持部件对上弧面玻璃进行夹持固定以及提供下夹持部件对下弧面玻璃进行夹持固定,所述下夹持部件侧边连接设置有运送组件,所述下夹持部件设置在所述运送组件上,所述运送组件用于通过所述下夹持部件对所述下弧面玻璃进行输送;
[0008] 升降涂胶机,设置在所述运送组件上方,所述上夹持部件设置在所述升降涂胶机的下游端,所述升降涂胶机具备升降架,所述升降架上滑动设置有涂胶机构,所述升降架能够升降,以带动所述涂胶机构升降对所述下弧面玻璃进行全面涂胶;
[0009] 校正压紧机构,设置在所述下夹持部件上,所述校正压紧机构具备横向校正部件和纵向校正部件,所述横向校正部件设置在所述下夹持部件上,所述横向校正部件能够带动所述下夹持部件进行水平面上的平移,所述纵向校正部件设置在所述下夹持部件上,所述纵向校正部件能够通过所述下夹持部件带动所述下弧面玻璃进行角度调整,以使所述下弧面玻璃两端调整至同一水平面;
[0010] 在所述上夹持部件和所述下夹持部件上设置有压紧驱动组件,所述压紧驱动组件用于带动所述上夹持部件和所述下夹持部件相互靠近,所述上夹持部件和所述下夹持部件侧边中间位置和端部对称设置有多组红外测距传感器,所述压紧驱动组件根据所述红外测距传感器的测距结果停止运行。
[0011] 作为本发明的优选方案,所述上夹持部件包括上安装架、设置在所述上安装架上的夹持弧板以及转动设置在所述夹持弧板两侧的第一夹持侧板;
[0012] 所述第一夹持侧板通过连接轴转动设置在所述夹持弧板上,所述连接轴的侧边设置有第一驱动舱,所述连接轴端部贯穿设置在所述第一驱动舱上,所述连接轴端部连接有传动蜗轮,所述传动蜗轮侧边啮合有传动蜗杆,所述传动蜗杆上连接有第一步进电机,所述第一步进电机驱动,以带动所述传动蜗杆转动,所述第一步进电机、所述传动蜗轮和所述传动蜗杆均设置在所述第一驱动舱内,所述第一驱动舱安装在所述上安装架上。
[0013] 作为本发明的优选方案,所述下夹持部件包括设置在所述运送组件上的支撑弧板以及转动设置在所述支撑弧板两侧的第二夹持侧板;
[0014] 所述第二夹持侧板通过转动轴转动设置在所述支撑弧板的两侧,所述转动轴的侧边设置有第二驱动舱,所述转动轴端部贯穿设置在所述第二驱动舱上,所述转动轴的端部连接设置有连接蜗轮,所述连接蜗轮的侧边啮合设置有连接蜗杆,所述连接蜗杆上连接有第二步进电机,所述第二步进电机驱动,以带动所述连接蜗杆转动,所述第二步进电机、所述连接蜗杆和所述连接蜗轮均设置在所述第二驱动舱内。
[0015] 作为本发明的优选方案,所述运送组件包括运送台、设置在所述运送台上的输送座、设置在所述输送座内的第一驱动电机、连接在所述第一驱动电机上的第一驱动齿轮以及设置在所述运送台侧边的齿轮条;
[0016] 所述第一驱动齿轮的侧边与所述齿轮条啮合,所述第一驱动电机驱动,以带动所述第一驱动齿轮转动。
[0017] 作为本发明的优选方案,所述升降架包括设置在所述运送台侧边的竖安装架、设置在所述竖安装架内的第二驱动电机、连接在所述第二驱动电机上的转动螺纹杆以及螺纹连接在所述转动螺纹杆上的升降台;
[0018] 所述第二驱动电机驱动,以带动所述转动螺纹杆转动,所述涂胶机构安装在所述升降台上。
[0019] 作为本发明的优选方案,所述横向校正部件包括设置在所述运送台上的校正槽、设置在所述校正槽内的校正气缸以及连接在所述校正气缸上的校正底座;
[0020] 所述校正气缸连接在所述校正底座相邻的两侧边,所述支撑弧板转动安装在所述校正底座上。
[0021] 作为本发明的优选方案,所述纵向校正部件包括设置在所述支撑弧板底部的校正轴、设置在所述校正底座上的固定座、设置在所述支撑弧板侧壁上的连接栓、转动设置在所述连接栓上的转动栓以及连接在所述转动栓端部的平移栓;
[0022] 所述校正轴转动设置在所述固定座上,所述校正底座上设置有第三驱动电机,所述第三驱动电机上连接有校正螺纹杆,所述平移栓螺纹连接在所述校正螺纹杆上,所述第三驱动电机驱动,以带动所述校正螺纹杆转动。
[0023] 作为本发明的优选方案,所述压紧驱动组件包括设置在所述上安装架上的连接架、设置在所述连接架上的第四驱动电机以及连接在所述第四驱动电机上的螺纹竖杆;
[0024] 所述上安装架螺纹连接在所述螺纹竖杆上,所述第四驱动电机转动,以带动所述螺纹竖杆转动。
[0025] 作为本发明的优选方案,所述夹持弧板侧边设置有至少两个定位螺纹筒,所述支撑弧板上侧边设置有至少两个驱动压紧筒,所述驱动压紧筒和所述定位螺纹筒均竖直设置,所述驱动压紧筒内设置有第五驱动电机,所述第五驱动电机上连接有第二驱动齿轮,所述驱动压紧筒内固定设置有螺纹柱,所述螺纹柱上螺纹连接有齿轮筒,所述齿轮筒与所述第二驱动齿轮啮合,所述齿轮筒端部连接有定位螺杆,所述定位螺杆上端与所述定位螺纹筒螺纹连接;
[0026] 所述螺纹柱上端连接有连接柱,所述连接柱设置在所述齿轮筒内。
[0027] 为解决上述技术问题,本发明还进一步提供下述技术方案:一种夹胶弧面玻璃的自动化涂胶装置的涂胶方法,包括以下步骤:
[0028] 步骤100,预先通过上夹持部件和下夹持部件将上弧面玻璃和下弧面玻璃进行固定夹持;
[0029] 步骤200,驱动第一驱动电机,以通过运送台带动下弧面玻璃运送至涂胶机构正下方;
[0030] 步骤300,升降架做升降运动,以带动所述涂胶机构涂胶端靠近下弧面玻璃上端面,并启动涂胶机构,升降架和第一驱动电机同时运行完成涂胶机构的全面涂胶;
[0031] 步骤400,运送台将下弧面玻璃运送至上弧面玻璃正下方,驱动横向校正部件,以使下弧面玻璃与上弧面玻璃在同一竖直方向上,驱动纵向校正部件,以使下弧面玻璃两端调整至对称;
[0032] 步骤500,驱动压紧驱动组件,带动上弧面玻璃逐渐压紧在下弧面玻璃上,并在压紧过程逐渐减小压紧间距,根据红外测距传感器的测距数据停止压紧驱动组件的下移动作并保持压紧间距;
[0033] 步骤600,静置一段时间复位压紧驱动组件,运送台带动下弧面玻璃和上弧面玻璃进行下料。
[0034] 本发明与现有技术相比较具有如下有益效果:
[0035] 本发明设置了校正压紧机构,在上弧面玻璃和下弧面玻璃进行压紧之前对下弧面玻璃进行校正,使得下弧面玻璃与上弧面玻璃平行且在同一竖直方向上,在压紧的过程中,对上弧面玻璃和下弧面玻璃多个位置的间距进行控制,保证了夹胶弧面玻璃的夹胶间距,避免夹胶层不均匀的情况,提高了夹胶弧面玻璃的生产质量。
附图说明
[0036] 为了更清楚地说明本发明的实施方式或现有技术中的技术方案,下面将对实施方式或现有技术描述中所需要使用的附图作简单地介绍。显而易见地,下面描述中的附图仅仅是示例性的,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据提供的附图引伸获得其它的实施附图。
[0037] 图1为本发明实施例提供的一种夹胶弧面玻璃的自动化涂胶装置的结构示意图;
[0038] 图2为本发明实施例中的夹持输送机构和校正压紧机构的部分结构示意图;
[0039] 图3为本发明实施例中的上夹持部件的部分结构示意图;
[0040] 图4为本发明实施例中的下夹持部件的部分结构示意图;
[0041] 图5为本发明实施例中的升降架和运送台的侧面结构示意图;
[0042] 图6为本发明实施例中的下夹持部件的俯视结构示意图;
[0043] 图7为本发明实施例中的驱动压紧筒的内部结构示意图;
[0044] 图8为本发明实施例提供的一种夹胶弧面玻璃的自动化涂胶装置的涂胶方法的流程图。
[0045] 图中的标号分别表示如下:
[0046] 1‑夹持输送机构;2‑升降涂胶机;3‑校正压紧机构;4‑上弧面玻璃;5‑下弧面玻璃;
[0047] 11‑上夹持部件;12‑下夹持部件;13‑运送组件;
[0048] 21‑升降架;22‑涂胶机构;
[0049] 31‑横向校正部件;32‑纵向校正部件;33‑压紧驱动组件;34‑红外测距传感器;
[0050] 111‑上安装架;112‑夹持弧板;113‑第一夹持侧板;114‑连接轴;115‑第一驱动舱;116‑传动蜗轮;117‑传动蜗杆;118‑第一步进电机;
[0051] 121‑支撑弧板;122‑第二夹持侧板;123‑转动轴;124‑第二驱动舱;125‑连接蜗轮;126‑连接蜗杆;127‑第二步进电机;
[0052] 131‑运送台;132‑输送座;133‑第一驱动电机;134‑第一驱动齿轮;135‑齿轮条;
[0053] 211‑竖安装架;212‑第二驱动电机;213‑转动螺纹杆;214‑升降台;
[0054] 311‑校正槽;312‑校正气缸;313‑校正底座;
[0055] 321‑校正轴;322‑固定座;323‑连接栓;324‑转动栓;325‑平移栓;326‑第三驱动电机;327‑校正螺纹杆;
[0056] 331‑连接架;332‑第四驱动电机;333‑螺纹竖杆;334‑定位螺纹筒;335‑驱动压紧筒;336‑第五驱动电机;337‑第二驱动齿轮;338‑螺纹柱;339‑齿轮筒;3310‑定位螺杆;3311‑连接柱。
具体实施方式
[0057] 下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。
[0058] 如图1和图2所示,本发明提供了一种夹胶弧面玻璃的自动化涂胶装置及其方法,设置了校正压紧机构3,在上弧面玻璃4和下弧面玻璃5进行压紧之前对下弧面玻璃5进行校正,使得下弧面玻璃5与上弧面玻璃4平行且在同一竖直方向上,在压紧的过程中,对上弧面玻璃4和下弧面玻璃5多个位置的间距进行控制,保证了夹胶弧面玻璃的夹胶间距,避免夹胶层不均匀的情况,提高了夹胶弧面玻璃的生产质量。
[0059] 本发明主要包括夹持输送机构1、升降涂胶机2和校正压紧机构3,其中,夹持输送机构1用于提供上夹持部件11对上弧面玻璃4进行夹持固定以及提供下夹持部件12对下弧面玻璃5进行夹持固定,下夹持部件12侧边连接设置有运送组件13,下夹持部件12设置在运送组件13上,运送组件13用于通过下夹持部件12对下弧面玻璃5进行输送;升降涂胶机2设置在运送组件13上方,上夹持部件11设置在升降涂胶机2的下游端,升降涂胶机2具备升降架21,升降架21上滑动设置有涂胶机构22,升降架21能够升降,以带动涂胶机构22升降对下弧面玻璃5进行全面涂胶。
[0060] 上述实施例中,运送组件13主要起到带动下弧面玻璃4移动运输的作用,在运输到升降涂胶机2下方时,运送组件13保持向前移动,但是可以调节向右的运行速度,在下弧面玻璃4移动的过程中采用涂胶机构22对下弧面玻璃4进行涂胶处理。
[0061] 另外,本发明通过设置校正压紧机构3对下弧面玻璃5进行校正和对上弧面玻璃4和下弧面玻璃5进行压紧,校正压紧机构3设置在下夹持部件12上,校正压紧机构3具备横向校正部件31和纵向校正部件32,横向校正部件31设置在下夹持部件12上,横向校正部件31能够带动下夹持部件12进行水平面上的平移,纵向校正部件32设置在下夹持部件12上,纵向校正部件32能够通过下夹持部件12带动下弧面玻璃5进行角度调整,以使下弧面玻璃5两端调整至同一水平面,另外,为了对上弧面玻璃4和下弧面玻璃5压紧,在上夹持部件11和下夹持部件12上设置有压紧驱动组件33,压紧驱动组件33用于带动上夹持部件11和下夹持部件12相互靠近,上夹持部件11和下夹持部件12侧边中间位置和端部对称设置有多组红外测距传感器34,压紧驱动组件33根据红外测距传感器34的测距结果停止运行。
[0062] 本发明主要通过上夹持部件11对上弧面玻璃4进行夹持固定,如图2和图3所示,上夹持部件11包括上安装架111、设置在上安装架111上的夹持弧板112以及转动设置在夹持弧板112两侧的第一夹持侧板113;第一夹持侧板113通过连接轴114转动设置在夹持弧板112上,连接轴114的侧边设置有第一驱动舱115,连接轴114端部贯穿设置在第一驱动舱115上,连接轴114端部连接有传动蜗轮116,传动蜗轮116侧边啮合有传动蜗杆117,传动蜗杆
117上连接有第一步进电机118,第一步进电机118驱动,以带动传动蜗杆117转动,第一步进电机118、传动蜗轮116和传动蜗杆117均设置在第一驱动舱115内,第一驱动舱115安装在上安装架111上。
[0063] 在需要对上弧面玻璃4夹持时,将需要夹持的上弧面玻璃4置于运送台131上,可驱动压紧驱动组件33带动上夹持部件11下移,下移一定高度之后,驱动第一步进电机118带动传动蜗杆117转动,传动蜗杆117转动通过传动蜗轮116带动连接轴114转动,从而带动第一夹持侧板113转动向内收拢,从而对运送台131上的上弧面玻璃4夹持固定,之后再驱动压紧驱动组件33带动上夹持部件11复位至初始高度,完成对上弧面玻璃4的上料。
[0064] 本发明通过下夹持部件12对下弧面玻璃5进行夹持固定,如图2和图4所示,下夹持部件12包括设置在运送组件13上的支撑弧板121以及转动设置在支撑弧板121两侧的第二夹持侧板122;第二夹持侧板122通过转动轴123转动设置在支撑弧板121的两侧,转动轴123的侧边设置有第二驱动舱124,转动轴123端部贯穿设置在第二驱动舱124上,转动轴123的端部连接设置有连接蜗轮125,连接蜗轮125的侧边啮合设置有连接蜗杆126,连接蜗杆126上连接有第二步进电机127,第二步进电机127驱动,以带动连接蜗杆126转动,第二步进电机127、连接蜗杆126和连接蜗轮125均设置在第二驱动舱124内。
[0065] 当需要对下弧面玻璃5进行夹持固定时,将下弧面玻璃5放置在支撑弧板121上,驱动第二步进电机127带动连接蜗杆126转动,连接蜗杆126转动通过连接蜗轮125带动转动轴123转动从而带动第二夹持侧板122转动至收拢状态对下弧面玻璃5,完成对下弧面玻璃5的夹持固定。
[0066] 通过下夹持部件12对下弧面玻璃5进行夹持固定之后,需要通过运送组件13将下弧面玻璃5输送至涂胶机构22下方,如图5所示,运送组件13包括运送台131、设置在运送台131上的输送座132、设置在输送座132内的第一驱动电机133、连接在第一驱动电机133上的第一驱动齿轮134以及设置在运送台131侧边的齿轮条135,第一驱动齿轮134的侧边与齿轮条135啮合。
[0067] 上述实施例中,第一驱动电机133驱动,以带动第一驱动齿轮134转动,由于第一驱动齿轮134与齿轮条135啮合且齿轮条135保持位置不变,在第一驱动齿轮134的转动作用下,带动自身向前移动,从而带动输送座132向前移动,下夹持部件12跟随输送座132向前移动。
[0068] 输送座132带动下夹持部件12移至涂胶机构22处时,输送座132保持输送状态,升降架21带动涂胶机构22涂胶端下移至下弧面玻璃4的端部,开始进行涂胶,由于下弧面玻璃5涂胶面为弧面,在涂胶的过程中为了使得涂胶机构22涂胶端始终与下弧面玻璃5接触,需要实时调整涂胶机构22的高度位置,本发明通过升降架21调整涂胶机构22的高度位置,如图5所示,升降架21包括设置在运送台131侧边的竖安装架211、设置在竖安装架211内的第二驱动电机212、连接在第二驱动电机212上的转动螺纹杆213以及螺纹连接在转动螺纹杆
213上的升降台214。
[0069] 上述实施例中,第二驱动电机212驱动,以带动转动螺纹杆213转动,涂胶机构22安装在升降台214上,在转动螺纹杆213的转动作用下,升降台214上移或者下移,从而带动涂胶机构22上移或者下移,实现对涂胶机构22的高度调整,为了使得涂胶机构22在每一处的涂胶量大致相同,需要使得输送座132进行匀速运输,以及在涂胶机构22涂胶的过程中,涂胶机构22始终保持竖直状态。
[0070] 在对下弧面玻璃5进行涂胶之后,输送座132带动下弧面玻璃5移至上弧面玻璃4的正下方,此时输送座132停止移动,通过横向校正部件31对上弧面玻璃4的水平位置进行调整,本发明的横向校正部件31主要采取以下优选实施例,如图6所示,横向校正部件31包括设置在运送台131上的校正槽311、设置在校正槽311内的校正气缸312以及连接在校正气缸312上的校正底座313;校正气缸312连接在校正底座313相邻的两侧边,支撑弧板121转动安装在校正底座313上。
[0071] 横向校正部件31的校正过程为,驱动校正气缸312带动校正底座313在校正槽311内移动,直至下弧面玻璃5与上弧面玻璃4在同一竖直方向上,为了辨别下弧面玻璃5与上弧面玻璃4是否在同一竖直方向上,可通过在下夹持部件12和上夹持部件11上特定位置安装多组红外传感器,当特定位置(例如在第一夹持侧板113的顶端和第二夹持侧板122的顶端)安装的红外传感器测得的距离数据达到一定数值,则认定下弧面玻璃5和上弧面玻璃4在同一竖直方向上。
[0072] 另外,下弧面玻璃5可能存在角度上的偏移,本发明通过纵向校正部件32度下弧面玻璃5的角度偏移进行校正,本发明的纵向校正部件32主要采取以下优选实施例,如图2所示,纵向校正部件32包括设置在支撑弧板121底部的校正轴321、设置在校正底座313上的固定座322、设置在支撑弧板121侧壁上的连接栓323、转动设置在连接栓323上的转动栓324以及连接在转动栓324端部的平移栓325;校正轴321转动设置在固定座322上,校正底座313上设置有第三驱动电机326,第三驱动电机326上连接有校正螺纹杆327,平移栓325螺纹连接在校正螺纹杆327上,第三驱动电机326驱动,以带动校正螺纹杆327转动。
[0073] 纵向校正部件32的校正过程为,第三驱动电机326驱动带动校正螺纹杆327转动,在校正螺纹杆327的转动作用下,平移栓325发生平移,带动转动栓324转动从而通过连接栓323带动支撑弧板121整体转动,带动下弧面玻璃5转动,实现对下弧面玻璃5的角度调整。
[0074] 为了驱动将上弧面玻璃4压紧在下弧面玻璃5上,本发明设置了压紧驱动组件33,压紧驱动组件33主要采取以下优选实施例,如图2所示,压紧驱动组件33包括设置在上安装架111上的连接架331、设置在连接架331上的第四驱动电机332以及连接在第四驱动电机332上的螺纹竖杆333;上安装架111螺纹连接在螺纹竖杆333上。
[0075] 第四驱动电机332转动,以带动螺纹竖杆333转动,在螺纹竖杆333的转动作用下,上安装架111逐渐下移,从而带动上弧面玻璃4逐渐靠近下弧面玻璃5。
[0076] 为了使得上弧面玻璃4接触到夹胶层中继续压紧的过程的夹胶间距稳定变化,本发明做以下设计,如图2和图7所示,夹持弧板112侧边设置有至少两个定位螺纹筒334,支撑弧板121上侧边设置有至少两个驱动压紧筒335,驱动压紧筒335和定位螺纹筒334均竖直设置,驱动压紧筒335内设置有第五驱动电机336,第五驱动电机336上连接有第二驱动齿轮337,驱动压紧筒335内固定设置有螺纹柱338,螺纹柱338上螺纹连接有齿轮筒339,齿轮筒
339与第二驱动齿轮337啮合,齿轮筒339端部连接有定位螺杆3310,定位螺杆3310上端与定位螺纹筒334螺纹连接;螺纹柱338上端连接有连接柱3311,连接柱3311设置在齿轮筒339内。
[0077] 当上弧面玻璃4移至夹胶层上时,驱动第五驱动电机336带动第二驱动齿轮337转动,第二驱动齿轮337转动带动齿轮筒339转动,在齿轮筒339转动的过程中逐渐螺旋出螺纹柱338,定位螺纹杆3310跟随移动逐渐靠近定位螺纹筒334开口部,直至齿轮筒339上移至齿轮筒339下端与连接柱3311下端齐平,此时转动齿轮筒339不会再上移,此时转动齿轮筒339带动定位螺杆3310转动螺旋进入定位螺纹筒334内,使得定位螺纹筒334逐渐靠近驱动压紧筒335,直至红外测距传感器34达到一定数值,停止驱动,静止一会之后,反向驱动第五驱动电机336,带动定位螺杆3310螺旋出定位螺纹筒334并带动齿轮筒339螺旋靠近螺纹柱338,直至复位至初始位置,此时可驱动第四驱动电机332带动上夹持部件11复位至初始位置,为了不带动上弧面玻璃4,在上夹持部件11上移之前需要驱动第一步进电机118解除对上弧面玻璃4的夹持。
[0078] 综上所述,如图8所示,本发明提供的一种夹胶弧面玻璃的自动化涂胶装置的涂胶方法,包括以下步骤:
[0079] 步骤100,预先通过上夹持部件11和下夹持部件12将上弧面玻璃4和下弧面玻璃5进行固定夹持;
[0080] 步骤200,驱动第一驱动电机133,以通过运送台带动下弧面玻璃5运送至涂胶机构22正下方;
[0081] 步骤300,升降架21做升降运动,以带动涂胶机构22涂胶端靠近下弧面玻璃5上端面,并启动涂胶机构22,升降架21和第一驱动电机133同时运行完成涂胶机构22的全面涂胶;
[0082] 步骤400,运送台131将下弧面玻璃5运送至上弧面玻璃4正下方,驱动横向校正部件31,以使下弧面玻璃5与上弧面玻璃4在同一竖直方向上,驱动纵向校正部件32,以使下弧面玻璃5两端调整至对称;
[0083] 步骤500,驱动压紧驱动组件33,带动上弧面玻璃4逐渐压紧在下弧面玻璃5上,并在压紧过程逐渐减小压紧间距,根据红外测距传感器34的测距数据停止压紧驱动组件33的下移动作并保持压紧间距;
[0084] 步骤600,静置一段时间复位压紧驱动组件33,运送台131带动下弧面玻璃5和上弧面玻璃4进行下料。
[0085] 以上实施例仅为本申请的示例性实施例,不用于限制本申请,本申请的保护范围由权利要求书限定。本领域技术人员可以在本申请的实质和保护范围内,对本申请做出各种修改或等同替换,这种修改或等同替换也应视为落在本申请的保护范围内。
专利地区:四川
专利申请日期:2022-05-26
专利公开日期:2023-06-27
专利公告号:CN114853354B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




