产学研创新服务平台(全国)


一种具有3D面料的回弹性床垫及其加工工艺
更新时间:2026-10-22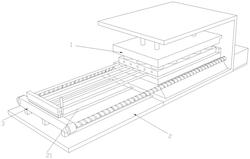 专利申请类型:发明专利;
地区:福建-泉州;
源自:泉州高价值专利检索信息库;
专利名称:一种具有3D面料的回弹性床垫及其加工工艺
专利类型:发明专利
专利申请号:CN202211090680.1
专利申请(专利权)人:泉州市虹莉阁家居科技有限公司
权利人地址:福建省泉州市台商投资区洛阳镇洛阳大道687号二楼
专利发明(设计)人:蔡莉虹
专利摘要:本发明公开了一种具有3D面料的回弹性床垫及其加工工艺,包括床垫本体,床垫本体外套设有一立体透气层,床垫本体与立体透气层之间具有间隙,间隙内设有多个用于导温的铜珠;床垫本体上设有用于供气体流动的流道,流道贯穿过床垫本体的两端,并且流道与间隙相连通,床垫本体上端具有多个顶起部,顶起部表面中间处为向外凸起状表面,顶起部的凸起状表面顶起立体透气层后形成权利要求的间隙,本发明可通过在床垫本体与立体透气层之间铺设铜珠的方式,快速传递热量来保持立体透气层表面的干爽性,可通过床垫本体上的流道来对床垫本体形成散热效果,并且可通过不同的使用方式来使得本发明中的床垫均可形成相应透气性或保暖性满足使用者的使用需要。
主权利要求:
1.一种具有3D面料的回弹性床垫的加工工艺,其特征在于:包括床垫本体(4),所述床垫本体(4)外套设有一立体透气层(5),所述床垫本体(4)与立体透气层(5)之间具有间隙,所述间隙内设有多个用于导温的铜珠;
所述床垫本体(4)上设有用于供气体流动的流道(42),所述流道(42)贯穿过床垫本体(4)的两端,并且所述流道(42)与所述间隙相连通;
所述床垫本体(4)上端具有多个顶起部(41),所述顶起部(41)表面中间处为向外凸起状表面,所述顶起部(41)的凸起状表面顶起所述立体透气层(5)后形成所述间隙;
所述立体透气层(5)的一侧设有一用于将床垫本体(4)放入立体透气层(5)内的开口(51);
所述加工工艺包括用于加工回弹性床垫的加工设备,所述加工设备包括:
压合成型装置(1):通过压合的方式定型床垫本体(4)的外形;
塑形设备(3):通过插入所述床垫本体(4)后加热定型形成所述流道(42);
所述压合成型装置(1)包括上模板(11)、压模框架(12)、下模板(13),所述上模板(11)设于压模框架(12)外,所述下模板(13)设于压模框架(12)内,所述压模框架(12)内具有供下模板(13)上下升降的活动间隙,所述上模板(11)通过一第一气动伸缩杆(111)驱动升降,所述下模板(13)通过第二气动伸缩杆(131)驱动升降,所述上模板(11)下端面具有用于成型所述顶起部(41)的凹槽,并且所述上模板(11)内设有用于加热的第一电热丝,所述第一电热丝外接电源供电加热;
所述塑形设备(3)包括活动嵌板(31)、转轴(32)、热成型组件(33)、丝杆(34),所述活动嵌板(31)通过一支撑活动板(312)抵在架体(2)的表面,所述热成型组件(33)通过转轴(32)摆动连接于活动嵌板(31)的上端,所述丝杆(34)设于活动嵌板(31)的左右两侧,且分别贯穿过活动嵌板(31)的前后两端,两个所述丝杆(34)分别通过一电机驱动转动,所述活动嵌板(31)上具有与丝杆(34)螺纹连接的丝杆啮合孔(311),以通过控制丝杆(34)的正反转动来驱动活动嵌板(31)的前后移动;
所述加工工艺包括以下具体步骤:
S1:将通过3D面料编织好的床垫雏形放置于压模框架(12)内下模板(13)上端,随后控制上模板(11)下压,等待六十秒,让上模板(11)内的第一电热丝加热定型床垫本体(4)表面的顶起部(41);
S2:定型完成后控制下模板(13)上升,向上顶起床垫本体(4),随后控制与各个丝杆(34)相连的电机带动丝杆(34)转动,驱动活动嵌板(31)朝向压模框架(12)上的床垫本体(4)移动,直至将热塑形杆(331)插入床垫本体(4)内,再通过加热对床垫本体(4)进行定型,等待加热完成后流道(42)的成型;
S3:将定型完成后的床垫本体(4)装入立体透气层(5)内,再往床垫本体(4)与立体透气层(5)的间隙中填充所述铜珠;
S4:反复左右倾斜床垫本体(4),将多余的铜珠倒出立体透气层(5)后缝合开口(51),得到成品。
2.根据权利要求1所述的一种具有3D面料的回弹性床垫的加工工艺,其特征在于:
所述热成型组件(33)靠近压合成型装置(1)的一侧设有一热塑形杆(331),所述热塑形杆(331)内设有第二电热丝,所述第二电热丝外接电源供电加热,所述热成型组件(33)的左右其中一侧设有一摇杆(332),所述摇杆(332)与热塑形杆(331)之间设有夹角。 说明书 : 一种具有3D面料的回弹性床垫及其加工工艺技术领域[0001] 本发明涉及床垫领域,具体的是一种具有3D面料的回弹性床垫及其加工工艺。背景技术[0002] 具有3D面料的床垫是一种通过逐层缝合后制成的3D床垫,通过3D面料的弹性来提高制作完成后床垫的舒适性,而现有的具有3D床垫是均是通过编织设备编织后填充纤维面料层、立体透气层成型的,但人躺在床垫上后,人所散发的温度虽容易透过立体透气层散发至纤维面料层内,但纤维面料层具有较强的保暖特性,在夏天使用该床垫时,虽在使用者躺后的一段时间内其具有一定的透气性,但当纤维面料层所保留的温度无法及时向外传导散热时,热量会重新传递至使用者以及被褥内,因此在夏天使用时,床垫无法及时向外传导的热量便会升高使用者与床垫接触面的温度,影响使用者的睡眠舒适性;[0003] 并且现有的3D床垫在制作的过程中均是通过编织设备,从底层逐层向上编织成型的3D床垫,并无法另外形成贯穿3D穿点的透气结构,使得制作成型后的床垫仅可通过自身的纤维层以及立体透气层来进行透气。发明内容[0004] 本发明提供了一种具有3D面料的回弹性床垫及其加工工艺,其克服了背景技术中所描述的不足。[0005] 本发明解决其技术问题的所采用的技术方案是:[0006] 一种具有3D面料的回弹性床垫,包括床垫本体,所述床垫本体外套设有一立体透气层,所述床垫本体与立体透气层之间具有间隙,所述间隙内设有多个用于导温的铜珠;所述床垫本体上设有用于供气体流动的流道,所述流道贯穿过床垫本体的两端,并且所述流道与所述间隙相连通。[0007] 一较佳技术方案:所述床垫本体上端具有多个顶起部,所述顶起部表面中间处为向外凸起状表面,所述顶起部的凸起状表面顶起所述立体透气层后形成权利要求所述的间隙。[0008] 一较佳技术方案:所述立体透气层的一侧设有一用于将床垫本体放入立体透气层内的开口。[0009] 一种具有3D面料的回弹性床垫的加工工艺:[0010] 所述加工工艺包括用于加工回弹性床垫的加工设备,所述加工设备包括:[0011] 压合成型装置:通过压合的方式定型床垫本体的外形;[0012] 塑形设备:通过插入所述床垫本体后加热定型形成所述流道;[0013] 所述压合成型装置包括上模板、压模框架、下模板,所述上模板设于压模框架外,所述下模板设于压模框架内,所述压模框架内具有供下模板上下升降的活动间隙,所述上模板通过一第一气动伸缩杆驱动升降,所述下模板通过第二气动伸缩杆驱动升降,所述上模板下端面具有用于成型所述顶起部的凹槽,并且所述上模板内设有用于加热的第一电热丝,所述第一电热丝外接电源供电加热;[0014] 所述塑形设备包括活动嵌板、转轴、热成型组件、丝杆,所述活动嵌板通过一支撑活动板抵在架体的表面,所述热成型组件通过转轴摆动连接于活动嵌板的上端,所述丝杆设于活动嵌板的左右两侧,且分别贯穿过活动嵌板的前后两端,两个所述活动嵌板分别通过一电机驱动转动,所述活动嵌板上具有与丝杆螺纹连接的丝杆啮合孔,以通过控制活动嵌板的正反转动来驱动活动嵌板的前后移动;[0015] 所述加工工艺包括以下具体步骤:[0016] S1:将通过3D面料编织好的床垫雏形放置于压模框架内下模板上端,随后控制上模板下压,等待六十秒,让上模板内的第一电热丝加热定型床垫本体表面的顶起部,[0017] S2:定型完成后控制下模板上升,向上顶起床垫本体,随后控制与各个丝杆相连的电机带动丝杆转动,驱动活动嵌板朝向压模框架上的床垫本体移动,直至将热塑形杆插入床垫本体内,再通过热塑形杆内的第二电热丝加热热塑形杆的表面,对床垫本体进行定型,等待加热完成后流道的成型;[0018] S3:将定型完成后的床垫本体装入立体透气层内,再往床垫本体与立体透气层的间隙中填充所述铜珠;[0019] S4:反复左右倾斜床垫本体,将多余的铜珠倒出立体透气层后缝合开口,得到成品。[0020] 一较佳技术方案:所述热成型组件靠近压合成型装置的一侧设有一热塑形杆,所述热塑形杆内设有第二电热丝,所述第二电热丝外接电源供电加热,所述热成型组件的左右其中一侧设有一摇杆,所述摇杆与热塑形杆之间设有夹角。[0021] 一较佳技术方案:所述架体的上表面设有滑槽,所述活动嵌板下端设有至少一个丝杆啮合孔,所述丝杆啮合孔嵌入滑槽内,以在活动嵌板前后移动时通过丝杆啮合孔支撑。[0022] 本技术方案与背景技术相比,它具有如下优点:[0023] 本发明可通过在床垫本体与立体透气层之间铺设铜珠的方式,快速传递热量来保持立体透气层表面的干爽性,并且可通过床垫本体上的流道来对床垫本体形成散热效果,并且可通过不同的使用方式来使得本发明中的床垫均可形成相应的透气性或保暖性,以满足使用者的使用需要;[0024] 本发明可通过热定型工艺的方式,强行形成床垫本体上顶起部与流道的成型,避免在避免在床垫本体被编织成型后仅通过其自身的材质来散热,并且成型的顶起部会向上顶起立体透气层,形成间隙来放置铜珠,或通过该间隙与流道的连通来保证床垫本体的透气性。附图说明[0025] 下面结合附图和实施例对本发明作进一步说明。[0026] 图1为本发明中床垫的结构示意图。[0027] 图2为本发明中加工设备的整体结构示意图。[0028] 图3为流道未成型前的示意图。[0029] 图4为热塑形杆插入床垫本体中成型流道的结构示意图。[0030] 图5为加工设备的局部结构示意图。[0031] 图6为塑形设备的示意图。[0032] 图7为塑形设备的局部结构正视图。[0033] 图8为热塑形杆向上挑起后的结构示意图。[0034] 图中:压合成型装置1、上模板11、第一气动伸缩杆111、压模框架12、下模板13、第二气动伸缩杆131、架体2、塑形设备3、活动嵌板31、丝杆啮合孔311、支撑活动板312、限位板313、转轴32、热成型组件33、热塑形杆331、摇杆332、丝杆34、床垫本体4、顶起部41、流道42、立体透气层5、开口51。具体实施方式[0035] 实施例一[0036] 如图1所示,一种具有3D面料的回弹性床垫,包括床垫本体4,所述床垫本体4外套设有一立体透气层5,所述床垫本体4与立体透气层5之间具有间隙,所述间隙内设有多个用于导温的铜珠;所述床垫本体4上设有用于供气体流动的流道42,所述流道42贯穿过床垫本体4的两端,并且所述流道42与所述间隙相连通,当在使用者在使用本床垫时,可通过床垫本体4来形成良好的保温效果,并通过床垫本体4与立体透气层5之间的间隙中的铜珠来提高热能传导效率,通过上述的内容可出现如下使用方式及情况:[0037] 如在夏天使用时,使用者所盖的被褥皆较为轻便,虽被褥具有一定的保温效果,但被褥间的间隙较多空气流动较快,导致使用者的体温会自然向外散发,不会在被褥与立体透气层5的表面间停留过长时间,但部分热量是散发至床垫本体4内的,虽床垫本体4具有良好的保温效果,但由于床垫本体4与立体透气层5之间设有间隙以及铜珠,通过铜珠来将立体透气层5表面的热量传递至床垫本体4处使立体透气层5表面的温度低于床垫本体4内的温度,并且通过流道42使得空气可进入床垫本体4内,来形成对床垫本体4的降温,而该情况是使用者有盖有被褥的情况下,而使用者没有盖被褥时,使用者自身的热量便可随意向外散发,而传递至立体透气层5以及床垫本体4内的热量,也可同时在铜珠之间传递,而不会出现热量集中的情况,并且由于床垫本体4与立体透气层5之间存在间隙,并且该间隙与流道42相连通,便可让使用者与立体透气层5的接触表面持续保持干爽低温效果;[0038] 如在冬天使用时,使用者所盖的被褥一般具有较强的保温效果以及较厚的厚度,如若没有也可在立体透气层5外套上一层床垫等起到保温效果,通过减少床垫本体4与立体透气层5的透气性,使床垫本体4充分发挥保温效果,并且通过床垫本体4与立体透气层5之间的铜珠,将床垫本体4处的温度传导至立体透气层5表面,通过与被褥的配合起到保温的效果。[0039] 并且,所述床垫本体4上端具有多个顶起部41,所述顶起部41表面中间处为向外凸起状表面,所述顶起部41的凸起状表面顶起所述立体透气层5后形成权利要求1所述的间隙,通过顶起部41的顶起来形成上述的间隙,可有效的形成对铜珠放置位置的定位,使铜珠呈矩阵式或集群式分布,通过规律的位置来形成规律的导热效果,也可以理解为通过顶起部41顶起后形成间隙能够让集群内的铜珠更紧凑,形成更好的导温效果,而所述的矩阵式或集群式分布并非是对铜珠放置位置的限制,而是提供一种便于解释的排列方式,也可采用其他排列的设置方式,只需让部分铜珠汇集,形成良好的导温效果即可。[0040] 并且,所述立体透气层5的一侧设有一用于将床垫本体4放入立体透气层5内的开口51,可通过开口51将床垫本体4放入立体透气层5内,可在开口51处装装设拉链的方式对开口51进行闭合,也可通过缝合的方式进行闭合;[0041] 并且有必要解释的是,所述床垫本体4内填充有纤维保温层,而填充限位保温层的工艺为本领域技术人员所细致的技术方案,再此便不多做赘述。[0042] 实施例二[0043] 如图2‑7所示,本实施例中提供了一种具有3D面料的回弹性床垫的加工工艺:[0044] 所述加工工艺包括用于加工回弹性床垫的加工设备,所述加工设备包括:[0045] 压合成型装置1:通过压合的方式定型床垫本体4的外形;[0046] 塑形设备3:通过插入所述床垫本体4后加热定型形成所述流道42;[0047] 所述压合成型装置1包括上模板11、压模框架12、下模板13,所述上模板11设于压模框架12外,所述下模板13设于压模框架12内,所述压模框架12内具有供下模板13上下升降的活动间隙,所述上模板11通过一第一气动伸缩杆111驱动升降,所述下模板13通过第二气动伸缩杆131驱动升降,所述上模板11下端面具有用于成型所述顶起部41的凹槽,并且所述上模板11内设有用于加热的第一电热丝,所述第一电热丝外接电源供电加热,而有必要解释的是所述第一气动伸缩杆111以及第二气动伸缩杆131均外接气缸,通过控制进出气量的方式控制其伸缩,并且所述压模框架12远离塑形设备3的一侧边沿具有向上突起的凸起部,所述上模板11下端具有相对应的向内凹陷的台阶沿;[0048] 所述塑形设备3包括活动嵌板31、转轴32、热成型组件33、丝杆34,所述活动嵌板31通过一支撑活动板312抵在架体2的表面,所述热成型组件33通过转轴32摆动连接于活动嵌板31的上端,所述丝杆34设于活动嵌板31的左右两侧,且分别贯穿过活动嵌板31的前后两端,两个所述活动嵌板31分别通过一电机驱动转动,所述活动嵌板31上具有与丝杆34螺纹连接的丝杆啮合孔311,以通过控制活动嵌板31的正反转动来驱动活动嵌板31的前后移动,所述热成型组件33靠近压合成型装置1的一侧设有一热塑形杆331,所述热塑形杆331内设有第二电热丝,所述第二电热丝外接电源供电加热,便可在活动嵌板31朝向压合成型装置1移动时,将加热中的热塑形杆331插入床垫本体4内,随后加热定型,成型流道42,利用流道42来增加床垫本体4的透气性,并且可通过增加热塑形杆331的数量来增加床垫本体4成型后流道42的数量,并且由于压模框架12上表面具有一凸起部,当下模板13向上顶起床垫本体4,在热塑形杆331插入床垫本体4时,床垫本体4是会被抵在凸起部的表面的,而不会产生位移。同时,所述活动嵌板31上侧还设有一限位板313,当在热塑形杆331与架体2的相平行时,热成型组件33的边沿与限位板313相抵,可以将限位板313理解为限位效果的结构,使热塑形杆331与架体2相平行时,可被限位板313所支撑;[0049] 所述加工工艺包括以下具体步骤:[0050] S1:将通过3D面料编织好的床垫雏形放置于压模框架12内下模板13上端,随后控制上模板11下压,等待六十秒,让上模板11内的第一电热丝加热定型床垫本体4表面的顶起部41,[0051] S2:定型完成后控制下模板13上升,向上顶起床垫本体4,随后控制与各个丝杆34相连的电机带动丝杆34转动,驱动活动嵌板31朝向压模框架12上的床垫本体4移动,直至将热塑形杆331插入床垫本体4内,再通过热塑形杆331内的第二电热丝加热热塑形杆331的表面,对床垫本体4进行定型,等待加热完成后流道42的成型;[0052] S3:将定型完成后的床垫本体4装入立体透气层5内,再往床垫本体4与立体透气层5的间隙中填充所述铜珠;[0053] S4:反复左右倾斜床垫本体4,将多余的铜珠倒出立体透气层5后缝合开口51,得到成品。[0054] 并且,所述热成型组件33的左右其中一侧设有一摇杆332,所述摇杆332与热塑形杆331之间设有夹角,当活动嵌板31未插入床垫本体4中,而在待机状态时,可认为向下扳动摇杆332,通过摇杆332带动热成型组件33以转轴32为支点摆动,便可为操作人员提供更多的可操作空间,而上述的待机状态,并非只有官方意义的待机状态,可以理解为随工作进度以及操作过程的需要的产生的所述待机状态,该待机状态也可以理解为在需要将热塑形杆331向上抬起为操作人员提供操作空间。[0055] 并且,所述架体2的上表面设有滑槽21,所述活动嵌板31下端设有至少一个丝杆啮合孔311,所述丝杆啮合孔311嵌入滑槽21内,以在活动嵌板31前后移动时通过丝杆啮合孔311支撑;[0056] 并且需要解释的是,上述中用于驱动丝杆34转动的电机为现有技术,在此便不对其作进一步赘述,而驱动第一气动伸缩杆111、第二气动伸缩杆131以及电机的工作方式,可通过人为开关或者可通过载入系统的方式形成电控,而对第一气动伸缩杆111、第二气动伸缩杆131以及电机的控制方式属于对本发明技术方案的延伸或备选方案,并不可将其视为对本发明技术方案的限制,也可以理解为,对第一气动伸缩杆111、第二气动伸缩杆131以及电机的控制方式可随使用者的设备条件、操作习惯等方式发生改变;[0057] 有必要解释的是,当热塑形杆331插入床垫本体4后,会直接挤开床垫本体的3D编织材料以及纤维保温层的,但热塑形杆331内第二电热丝的加热后,便可对3D编织材料以及纤维保温层的结构以及轮廓形成固定。[0058] 以上所述,仅为本发明较佳实施例而已,故不能依此限定本发明实施的范围,即依本发明专利范围及说明书内容所作的等效变化与修饰,皆应仍属本发明涵盖的范围内。
专利地区:福建
专利申请日期:2022-09-07
专利公开日期:2024-05-03
专利公告号:CN115349735B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477