 产学研创新服务平台(全国)


一种复合型木材板生产设备发明专利
更新时间:2026-10-01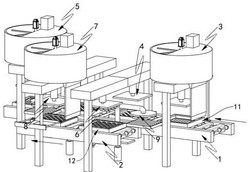 专利申请类型:发明专利;
地区:广西-河池;
源自:河池高价值专利检索信息库;
专利名称:一种复合型木材板生产设备
专利类型:发明专利
专利申请号:CN202211314937.7
专利申请(专利权)人:广西嘉佑木业有限公司
权利人地址:广西壮族自治区河池市罗城仫佬族自治县小长安镇牛毕村牛毕屯(工业园河池港片区办公楼三楼办公室)
专利发明(设计)人:曹新焕,曹新想,张开风
专利摘要:本发明提供一种复合型木材板生产设备,包括沿同一传动方向设置的第一传动机构与第二传动机构,沿第一传动机构传动方向上依次设置有第一出料机构、压紧机构以及第二出料机构,沿第二传动机构传动方向上依次设置有蜂窝板成型机构、第三出料机构以及加强板成型机构,第一传动机构以及第二传动机构之间设置有转运机构,蜂窝板成型机构包括设置在第二承接组件上端用于将第二承接组件内部的板材裁切出蜂窝板与若干个木块的切割组件,解决了颗粒板的厚度变大也会提高颗粒板的单位质量,同时也难以保证其具有良好的隔音效果,同时现有的颗粒板加工设备在对木板进行切割作业时会产生较多的边角料,存在木板利用率低的问题。
主权利要求:
1.一种复合型木材板生产设备,其特征在于,包括:
沿同一传动方向设置的第一传动机构与第二传动机构,沿所述第一传动机构传动方向上依次设置有第一出料机构、压紧机构以及第二出料机构,沿所述第二传动机构传动方向上依次设置有蜂窝板成型机构、第三出料机构以及加强板成型机构,所述第一传动机构以及所述第二传动机构之间设置有转运机构;
所述第二传动机构上设置有若干组沿所述第二传动机构传动方向阵列设置的第二承接组件;
所述蜂窝板成型机构包括设置在所述第二承接组件上端用于将所述第二承接组件内部的板材裁切出蜂窝板与若干个木块的切割组件;
所述加强板成型机构包括设置在所述第二承接组件一侧的摊平组件、设置在所述第二承接组件上端用于将裁切下来的木块与碎屑混合并压制成加强板的下压组件;
所述第二承接组件包括第二承接板、设置在所述第二承接板内部的固定板以及设置在所述固定板的上端且通过缓冲弹簧与所述固定板相连接的模具板;
所述第二承接板的上端面开设有用于存放物料的接料槽;
所述模具板的上端开设有若干个与裁切出的木块一一对应设置的凹槽,固定板在对应于所述凹槽的位置处固定设置有伸入至所述凹槽内部的限位凸块;
所述切割组件包括切割板、用于驱动该切割板工作的第一升降单元以及若干个设置在所述切割板下端且呈阵列设置的切割刀头;
所述切割刀头为空心设置,所述切割刀头的内部设置有与所述切割板固定连接的伸缩弹簧以及与所述伸缩弹簧相连接的压块;
所述第一传动机构上设置有若干组沿所述第一传动机构传动方向阵列设置的第一承接组件;
所述第一承接组件包括用于放置颗粒板的第一承接板;
所述第一出料机构包括设置在所述第一承接板上端的搅拌组件以及位于所述搅拌组件出料口处的出料组件;
所述第一出料机构、所述第二出料机构与所述第三出料机构的结构相同;
所述搅拌组件包括搅拌桶、设置在所述搅拌桶内部且通过搅拌电机控制的搅拌杆以及向所述搅拌桶内部喷洒胶水的喷胶单元;
所述出料组件包括设置在出料口下端的导料件、两块设置在所述导料件的内部且用于封堵出料口的堵料板以及用于控制所述堵料板工作的堵料控制件;
所述堵料控制件包括分别与两个所述堵料板相连接的第一传动齿条与第二传动齿条、分别与所述第一传动齿条与第二传动齿条相配合的传动齿轮、与所述传动齿轮同轴相连且上端设置有拨片的带轮以及设置在所述第一承接板上且与所述拨片相配合的拨杆。
2.根据权利要求1所述的一种复合型木材板生产设备,其特征在于,所述摊平组件包括设置在所述第二承接板上端的摊平板、设置在所述摊平板两侧且与所述摊平板固定连接的转动杆、与所述转动杆转动连接的连接块以及用于驱动该连接块移动的第一伸缩单元;
所述下压组件包括下压板以及用于驱动该下压板工作的第二升降单元。
3.根据权利要求2所述的一种复合型木材板生产设备,其特征在于,所述压紧机构包括设置在所述第一承接板上端的压紧板以及用于驱动该压紧板工作的第三升降单元;
所述压紧机构沿所述第一传动机构的传动方向设置有若干组。
4.根据权利要求3所述的一种复合型木材板生产设备,其特征在于,所述转运机构包括:支撑板,所述支撑板设置在所述第一传动机构以及所述第二传动机构之间;
吸附组件,所述吸附组件包括两组分别转动设置在所述支撑板上的吸附转杆、固定在所述吸附转杆下端的吸附板以及若干个设置在所述吸附板下端的吸附盘;
转动组件,所述转动组件包括设置在所述支撑板下端的驱动单元、与所述驱动单元传动设置且上端设置有第一驱动轮的主动齿轮、与所述主动齿轮相配合且上端设置有第二驱动轮的从动齿轮,所述第一驱动轮与所述第二驱动轮分别与所两组所述吸附转杆传动设置;
升降组件,所述升降组件设置在所述支撑板的下端用于控制所述支撑板及所述吸附组件的升降工作。 说明书 : 一种复合型木材板生产设备技术领域[0001] 本发明涉及木材板加工技术领域,尤其涉及一种复合型木材板生产设备。背景技术[0002] 实木颗粒板是由木材或木杆,原木打碎,两边使用细密木纤维,中间夹长质木纤维,施加胶粘剂后在热力和压力作用下胶合成的人造板。[0003] 中国发明专利CN201880046936.4公开了一种实木颗粒板10,包括:芯层2,该芯层2由树脂涂覆的具有大颗粒尺寸的实木颗粒形成;至少一个表面层1,4,至少一个表面层1,4由树脂涂覆的实木颗粒形成,其中,至少一个表面层1,4包括颗粒尺寸小于芯层2的颗粒尺寸的实木颗粒;以及至少一个中间箔3,5,至少一个中间箔3,5布置在表面层1,4与芯层2之间,其中,至少一个中间箔3,5的表面重量在5g/m2至600g/m2的范围内并且厚度在0.05mm至3mm的范围内。[0004] 然而发明人发现上述方案以及大多数现有技术中的颗粒板大多都是直接在颗粒板的内部添加若干实心夹层来提高颗粒板的强度,这样一来不仅会导致颗粒板的厚度变大也会增大颗粒板的单位重量,从而增加转运时的经济负担以及实际安装过程中搬运及定位等的困难;[0005] 另外传统的复合板在制作隔音板的过程中会产生较多的边角料,造成大量的浪费,原材料的利用率较低的问题。发明内容[0006] 本发明的目的是针对现有技术的不足之处,提供一种复合型木材板生产设备,包括沿同一传动方向设置的第一传动机构与第二传动机构,沿第一传动机构传动方向上依次设置有第一出料机构、压紧机构以及第二出料机构,沿第二传动机构传动方向上依次设置有蜂窝板成型机构、第三出料机构以及加强板成型机构,第一传动机构以及第二传动机构之间设置有转运机构,蜂窝板成型机构包括设置在第二承接组件上端用于将第二承接组件内部的板材裁切出蜂窝板与若干个木块的切割组件,解决了颗粒板的厚度变大也会提高颗粒板的单位质量,同时也难以保证其具有良好的隔音效果,同时现有的颗粒板加工设备在对木板进行切割作业时会产生较多的边角料,存在木板利用率低的问题。[0007] 为实现上述目的,本发明提供如下技术方案:一种复合型木材板生产设备,包括:[0008] 沿同一传动方向设置的第一传动机构与第二传动机构,沿所述第一传动机构传动方向上依次设置有第一出料机构、压紧机构以及第二出料机构,沿所述第二传动机构传动方向上依次设置有蜂窝板成型机构、第三出料机构以及加强板成型机构,所述第一传动机构以及所述第二传动机构之间设置有转运机构;[0009] 所述第二传动机构上设置有若干组沿所述第二传动机构传动方向阵列设置的第二承接组件;[0010] 所述蜂窝板成型机构包括设置在所述第二承接组件上端用于将所述第二承接组件内部的板材裁切出蜂窝板与若干个木块的切割组件;[0011] 所述加强板成型机构包括设置在所述第二承接组件一侧的摊平组件、设置在所述第二承接组件上端用于将裁切下来的木块与碎屑混合并压制成加强板的下压组件。[0012] 作为优选,所述第二承接组件包括第二承接板以及设置在所述第二承接板内部的模具板;[0013] 所述第二承接板的上端面开设有用于存放物料的接料槽;[0014] 所述模具板的上端开设有若干个与裁切出的木块一一对应设置的凹槽,所述固定板在对应于所述凹槽的位置处固定设置有伸入至所述凹槽内部的限位凸块。[0015] 作为优选,所述切割组件包括切割板、用于驱动该切割板工作的第一升降单元以及若干个设置在所述切割板下端且呈阵列设置的切割刀头;[0016] 所述切割刀头为空心设置,所述切割刀头的内部设置有与所述切割板固定连接的伸缩弹簧以及与所述伸缩弹簧相连接的压块。[0017] 作为优选,所述摊平组件包括设置在所述第二承接板上端的摊平板、设置在所述摊平板两侧且与所述摊平板固定连接的转动杆、与所述转动杆转动连接的连接块以及用于驱动该连接块移动的第一伸缩单元;[0018] 所述下压组件包括下压板以及用于驱动该下压板工作的第二升降单元。[0019] 作为优选,所述第一传动机构上设置有若干组沿所述第一传动机构传动方向阵列设置的第一承接组件;[0020] 所述第一承接组件包括用于放置颗粒板的第一承接板。[0021] 作为优选,所述第一出料机构包括设置在所述第一承接板上端的搅拌组件以及位于所述搅拌组件出料口处的出料组件;[0022] 所述第一出料机构、所述第二出料机构与所述第三出料机构的结构相同。[0023] 作为优选,所述搅拌组件包括搅拌桶、设置在所述搅拌桶内部且通过搅拌电机控制的搅拌杆以及向所述搅拌桶内部喷洒胶水的喷胶单元;[0024] 所述出料组件包括设置在出料口下端的导料件、两块设置在所述导料件的内部且用于封堵出料口的堵料板以及用于控制所述堵料板工作的堵料控制件;[0025] 所述堵料控制件包括分别与两个所述堵料板相连接的第一传动齿条与第二传动齿条、分别与所述第一传动齿条与第二传动齿条相配合的传动齿轮、与所述传动齿轮同轴相连且上端设置有拨片的带轮以及设置在所述第一承接板上且与所述拨片相配合的拨杆。[0026] 作为优选,所述压紧机构包括设置在所述第一承接板上端的压紧板以及用于驱动该压紧板工作的第三升降单元;[0027] 所述压紧机构沿所述第一传动机构的传动方向设置有若干组。[0028] 作为优选,所述转运机构包括:[0029] 支撑板,所述支撑板设置在所述第一传动机构以及所述第二传动机构之间;[0030] 吸附组件,所述吸附组件包括两组分别转动设置在所述支撑板上的吸附转杆、固定在所述吸附转杆下端的吸附板以及若干个设置在所述吸附板下端的吸附盘;[0031] 转动组件,所述转动组件包括设置在所述支撑板下端的驱动单元、与所述驱动单元传动设置且上端设置有第一驱动轮的主动齿轮、与所述主动齿轮相配合且上端设置有第二驱动轮的从动齿轮,所述第一驱动轮与所述第二驱动轮分别与所两组所述吸附转杆传动设置;[0032] 升降组件,所述升降组件设置在所述支撑板的下端用于控制所述支撑板及所述吸附组件的升降工作。[0033] 本发明的有益效果在于:[0034] (1)本发明通过将一整块板材进行切割形成蜂窝板以及加强板,蜂窝板的设置可有有效地提高颗粒板的隔音效果,同时也提高了颗粒板的板材强度,加强板由裁切下来的木块与碎屑混合并压制成型,避免裁切下来木块的浪费的同时也可以进一步提高颗粒板的强度,通过将一整块木板通过裁切、重组等工作形成两块内部的夹层板可以在保证颗粒板具有较高的强度、隔音效果的同时尽量减少颗粒板的单位质量,使得该颗粒板应用更为广泛;[0035] (2)本发明通过设置第一传动机构与第二传动机构,第一传动机构与第二传动机构上设置的第一承接组件与第二承接组件可以对待加工的板材进行限位固定,以便于第一承接组件与第二承接组件上同步完成不同的板材加工工作,再配合转运机构实现了蜂窝板与加强板从第二传动机构转运至第一传动机构的工作,自动化程度高;[0036] (3)本发明通过设置蜂窝板成型机构与加强板成型机构,蜂窝板成型机构中的切割组件裁切下来的若干个木块会掉落在第二承接组件中的模具板上,从而实现了蜂窝板与裁切下来木块的分离工作,随后将木块与碎屑混合并挤压即实现了加强板的成型工作,方便对特定板材不同工艺的加工工作,同时便于蜂窝板、加强板的成型、组装工作;[0037] (4)通过设置搅拌组件配合出料组件实现了碎屑与胶水混合物的自动、定量出料,结构简单,解决了现有的出料机构结构复杂的问题,操作人员向搅拌桶的内部添加木料碎屑并通过喷胶单元向搅拌桶内喷洒胶水使其与碎屑充分混合,随后在出料组件的带动下,搅拌桶内部的碎屑均匀地铺设在承接板的内部,便于操作使用;[0038] 综上所述,本发明具有自动化程度高、方便对特定板材不同工艺的加工工作等优点,尤其适用于木材板加工技术领域。附图说明[0039] 图1为本发明整体结构示意图;[0040] 图2为本发明颗粒板内部夹层的结构示意图;[0041] 图3为本发明第二承接组件的结构示意图;[0042] 图4为本发明第二传动机构等结构的示意图;[0043] 图5为本发明切割组件的结构示意图;[0044] 图6为本发明摊平组件的结构示意图;[0045] 图7为图6中A处的放大示意图;[0046] 图8为本发明第一出料机构的结构示意图;[0047] 图9为本发明第一出料机构与压紧机构的结构示意图;[0048] 图10为本发明堵料控制件的局部结构示意图;[0049] 图11为本发明堵料控制件的其它局部结构示意图;[0050] 图12为本发明转运机构的结构示意图;[0051] 图13为图12中B处的放大示意图;[0052] 图14为本发明涂胶组件的结构示意图。具体实施方式[0053] 下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。[0054] 在本发明的描述中,需要理解的是,术语“中心”、“纵向”、“横向”、“长度”、“宽度”、“厚度”、“上”、“下”、“前”、“后”、“左”、“右”、“竖直”、“水平”、“顶”、“底”、“内”、“外”、“顺时针”、“逆时针”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的设备或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明的限制。此外,术语“第一”、“第二”仅用于描述目的,而不能理解为指示或暗示相对重要性或者隐含指明所指示的技术特征的数量。由此,限定有“第一”、“第二”的特征可以明示或者隐含地包括一个或者更多个该特征。在本发明的描述中,“多个”的含义是两个或两个以上,除非另有明确具体的限定。[0055] 实施例一[0056] 如图1‑图4所示,一种复合型木材板生产设备,包括:[0057] 沿同一传动方向设置的第一传动机构1与第二传动机构2,沿所述第一传动机构1传动方向上依次设置有第一出料机构3、压紧机构4以及第二出料机构5,沿所述第二传动机构2传动方向上依次设置有蜂窝板成型机构6、第三出料机构7以及加强板成型机构8,所述第一传动机构1以及所述第二传动机构2之间设置有转运机构9;[0058] 所述第一传动机构1上设置有若干组沿所述第一传动机构1传动方向阵列设置的第一承接组件11;[0059] 所述第一承接组件11包括用于放置颗粒板的第一承接板111;[0060] 所述第二传动机构2上设置有若干组沿所述第二传动机构2传动方向阵列设置的第二承接组件21;[0061] 所述蜂窝板成型机构6包括设置在所述第二承接组件21上端用于将所述第二承接组件21内部的板材裁切出蜂窝板300与若干个木块的切割组件61;[0062] 所述加强板成型机构8包括设置在所述第二承接组件21一侧的摊平组件81、设置在所述第二承接组件21上端用于将裁切下来的木块与碎屑混合并压制成加强板200的下压组件82。[0063] 在本实施例中,通过设置第一传动机构1与第二传动机构2,第一传动机构1与第二传动机构2上设置的第一承接组件11与第二承接组件21可以对待加工的板材进行限位固定,以便于第一承接组件11与第二承接组件21上同步完成不同的板材加工工作,再配合转运机构9实现了蜂窝板300与加强板200从第二传动机构2转运至第一传动机构1的工作,自动化程度高。[0064] 详细地说,首先,第一承接组件11配合第一出料机构3完成颗粒板基层400的成型工作,其次,第二承接组件21内部的板材在第二传动机构2上输送的过程中配合切割组件61完成蜂窝板300的成型工作,在转运机构9的带动下将蜂窝板300转运至基层400的上端并与基层400压紧成型,再次,切割下来的木块与碎屑混合,再配合摊平组件81与下压组件82完成加强板200的成型工作,在转运机构9的带动下将加强板200转运至蜂窝板300的上端并与蜂窝板300压紧成型,最后,在加强板200的上端配合第二出料机构5完成颗粒板上层100的成型工作即可。[0065] 需要说明的是,上述步骤中仅阐述了颗粒板中主要夹层的生产过程,上、下两边还需使用细密木纤维对其进行封装处理,同时,需要确保若干组第一承接组件11或第二承接组件21之间的间距相同且输送速度相同,此为现有技术,不再赘述。[0066] 进一步,如图3‑图5所示,所述切割组件61包括切割板611、用于驱动该切割板611工作的第一升降单元612以及若干个设置在所述切割板611下端且呈阵列设置的切割刀头613;[0067] 所述切割刀头613为空心设置,所述切割刀头613的内部设置有与所述切割板611固定连接的伸缩弹簧614以及与所述伸缩弹簧614相连接的压块615;[0068] 第二承接组件21包括第二承接板211、设置在所述第二承接板211内部的固定板212以及设置在所述固定板212的上端且通过缓冲弹簧213与所述固定板212相连接的模具板214;[0069] 所述第二承接板211的上端面开设有用于存放物料的接料槽215;[0070] 所述模具板214的上端开设有若干个与裁切出的木块一一对应设置的凹槽216,所述固定板212在对应于所述凹槽216的位置处固定设置有伸入至所述凹槽216内部的限位凸块217。[0071] 在本实施例中,通过设置切割组件61配合第二承接组件21实现了对木板的裁切工作,通过设置第二承接板211配合内部设置的缓冲弹簧213以及模具板214实现了对裁切下来木块的承接工作,便于加强板200的成型工作,同时模具板214内部开设的凹槽216与限位凸块217对木块起到了限位、支撑的作用。[0072] 详细地说,第一升降单元612驱动切割板611下降并带动多个切割刀头613对木板进行裁切,当切割刀头613伸入至模具板214内部的凹槽216时,则说明完成了对木板的贯穿切割工作,此时切割刀头613内部设置的压块615会在伸缩弹簧614的作用下将裁切下来的木块推入到凹槽216的内部,从而实现木块与蜂窝板300的分离。[0073] 需要说明的是,切割刀头613的形状为正六边形,以确保蜂窝板300的成型,且为了保证压块615顺利将木块推入到凹槽216的内部,需要保证,切割刀头613未完全将木块切除之前,压块615便紧贴木块,这样一来,随着切割刀头613继续下降,伸缩弹簧614也会被压缩,从而为压块615提供推动力。[0074] 进一步,如图6‑图7所示,所述摊平组件81包括设置在所述第二承接板211上端的摊平板811、设置在所述摊平板811两侧且与所述摊平板811固定连接的转动杆812、与所述转动杆812转动连接的连接块813以及用于驱动该连接块813移动的第一伸缩单元814;[0075] 所述下压组件82包括下压板821以及用于驱动该下压板821工作的第二升降单元822。[0076] 在本实施例中,由于木块的上端面高出模具板214的上端面,通过设置摊平组件81配合第二承接板211可以将第二承接板211内部不平整的碎屑摊平,解决了加强板200成型后不平整的问题,同时设置下压组件82配合模具板214便于加强板200的成型工作。[0077] 详细地说,第二承接组件21在经过第三出料机构7时,第三出料机构7会向第二承接板211的内部喷洒碎屑,随后控制第一伸缩单元814工作并驱动连接块813与摊平板811水平移动,多余的碎屑会被推送至接料槽215的内部,从而完成对第二承接板211上端碎屑的摊平工作,随后,第二升降单元822工作并驱动下压板821下降,在下压板821的压力作用下,模具板214会向下移动并带动缓冲弹簧213压缩,直至模具板214的上表面与限位凸块217的上表面相平齐,此时木块与碎屑充分完成混合,形成加强板200。[0078] 需要说明的是,连接块813的后端设置有限位块815,当第一伸缩单元814带动摊平板811向前移动时,在限位块815的限位作用下,摊平板811不会在转动杆812的带动下继续转动,而是与水平面呈竖直状,便于摊平工作的完成,在向后移动时,由于摊平板811不再受到限位块815的限位作用,摊平板811可以与水平面呈一定的夹角,便于摊平板811退出第二承接板211,避免与第二承接板211发生干涉。[0079] 进一步,如图8‑图11所示,所述第一出料机构3包括设置在所述第一承接板111上端的搅拌组件31以及位于所述搅拌组件31出料口处的出料组件32;[0080] 所述第一出料机构3、所述第二出料机构5与所述第三出料机构7的结构相同。[0081] 所述搅拌组件31包括搅拌桶311、设置在所述搅拌桶311内部且通过搅拌电机312控制的搅拌杆313以及向所述搅拌桶311内部喷洒胶水的喷胶单元314;[0082] 所述出料组件32包括设置在出料口下端的导料件321、两块设置在所述导料件321的内部且用于封堵出料口的堵料板322以及用于控制所述堵料板322工作的堵料控制件323;[0083] 所述堵料控制件323包括分别与两个所述堵料板322相连接的第一传动齿条3231与第二传动齿条3232、分别与所述第一传动齿条3231与第二传动齿条3232相配合的传动齿轮3233、与所述传动齿轮3233同轴相连且上端设置有拨片3234的带轮3235以及设置在所述第一承接板111上且与所述拨片3234相配合的拨杆3236;[0084] 所述带轮3235通过转轴3237设置在第一传动机构1上,且带轮3235与第一传动机构1之间设置有复位扭簧。[0085] 在本实施例中,通过设置搅拌组件31配合出料组件32实现了碎屑与胶水混合物的自动、定量出料,结构简单,解决了现有的出料机构结构复杂的问题。[0086] 详细地说,操作人员向搅拌桶311的内部添加木料碎屑并通过喷胶单元314向搅拌桶311内喷洒胶水使其与碎屑充分混合,随后启动搅拌电机312,搅拌电机312工作后带动搅拌杆313将胶水与碎屑混合均匀后,第一承接板111在第一传动机构1的带动下移动的过程中,拨杆3236抵接并带动拨片3234转动,拨片3234通过带轮3235带动传动齿轮3233转动,传动齿轮3233带动第一传动齿条3231与第二传动齿条3232反向转动从而带动两个堵料板322相互远离从而打开搅拌桶311下端的出料口,此时碎屑会沿着导料件321均匀铺设第一承接板111的内部,随着拨杆3236远离拨片3234,在复位扭簧的带动下,带轮3235回转复位,从而带动两个堵料板322靠近并堵住出料口,从而完成碎屑的出料工作。[0087] 需要说明的是,在第三出料机构7中,带轮3235设置在第二传动机构2上且拨杆3236设置在第二承接板211的外侧,优选地,喷胶单元314均匀设置有多组,以确保胶水能够与碎屑充分混合。[0088] 进一步,如图11所示,所述压紧机构4包括设置在所述第一承接板111上端的压紧板41以及用于驱动该压紧板41工作的第三升降单元42;[0089] 所述压紧机构4沿所述第一传动机构1的传动方向设置有若干组。[0090] 在本实施例中,通过设置若干组压紧机构4配合第一承接组件11实现了对处于不同位置的第一承接板111内部材料的压紧工作,便于颗粒板的快速成型。[0091] 详细地说,第一承接板111停止在压紧机构4的下端之后,第三升降单元42下降并带动压紧板41下降至第一承接板111的内部完成对第一承接板111内部材料的压紧。[0092] 进一步,如图12‑图14所示,所述转运机构9包括:[0093] 支撑板91,所述支撑板91设置在所述第一传动机构1以及所述第二传动机构2之间;[0094] 吸附组件92,所述吸附组件92包括两组分别转动设置在所述支撑板91上的吸附转杆921、固定在所述吸附转杆921下端的吸附板922以及若干个设置在所述吸附板922下端的吸附盘923;[0095] 转动组件93,所述转动组件93包括设置在所述支撑板91下端的驱动单元931、与所述驱动单元931传动设置且上端设置有第一驱动轮932的主动齿轮933、与所述主动齿轮933相配合且上端设置有第二驱动轮934的从动齿轮935,所述第一驱动轮932与所述第二驱动轮934分别与所两组所述吸附转杆921传动设置;[0096] 升降组件94,所述升降组件94设置在所述支撑板91的下端用于控制所述支撑板91及所述吸附组件92的升降工作。[0097] 在本实施例中,通过设置转运机构9配合第一传动机构1与第二传动机构2,实现了蜂窝板300与加强板200的快速转运工作,工作效率高。[0098] 详细地说,切割组件61完成对蜂窝板300的加工、下压组件82完成对加强板200的加工后,启动驱动单元931,驱动单元931工作后通过主动齿轮933带动从动齿轮935工作,分别设置在主动齿轮933与从动齿轮935上的第一驱动轮932与第二驱动轮934分别带动两组吸附组件92上的吸附转杆921转动,并带动吸附盘923转动至蜂窝板300以及加强板200的正上端,随后,升降组件94启动并带动支撑板91以及设置在支撑板91上的吸附盘923下降完成对蜂窝板300以及加强板200的吸附,升降组件94带动支撑板91上升使蜂窝板300与加强板200不与第二承接板211干涉后,驱动单元931反向转动并通过吸附转杆921带动蜂窝板300与加强板200移动至第一承接板111的正上端并完成蜂窝板300与第一承接板111、加强板200与第一承接板111的组装工作。[0099] 需要说明的是,升降组件94可以为升降气缸。[0100] 实施例二[0101] 如图14所示,在吸附盘923从第二传动机构2转动至第一传动机构1之间的位置设置有涂胶组件95,其包括:[0102] 储胶盒951,储胶盒951固定放置在第一传动机构1与第二传动机构2之间的支架上;[0103] 涂胶辊952,沿吸附盘923转动方向阵列设置有若干个涂胶辊952。[0104] 在本实施例中,通过设置涂胶组件95配合转运机构9可以实现在对蜂窝板300与加强板200转运的过程中,涂胶辊952对其下端面进行涂胶工作,便于其与第一承接板111中的部件紧密贴合。[0105] 工作步骤:[0106] 加料,操作人员向第一出料机构3、所述第三出料机构7与所述第三出料机构7的内部添加木料碎屑并使其与胶水充分混合备用;[0107] 基层400成型,第一承接板111在第一传动机构1的带动下移动的过程中,第一出料机构3中的出料组件32工作,碎屑会沿着导料件321均匀铺设第一承接板111的内部,随后在压紧机构4的带动下完成基层400的成型;[0108] 蜂窝板300成型,切割组件61中的切割板611下降并带动多个切割刀头613对木板进行裁切,裁切下来的木块掉落在第二承接板211中的模具板214内部,剩下的板材为蜂窝板300;[0109] 加强板200成型,第二承接组件21在经过三出料机构7时,三出料机构7会向第二承接板211的内部喷洒碎屑,随后在摊平组件81与下压组件82的带动下完成加强板200的成型;[0110] 转运工序,蜂窝板300与加强板200均成型后,通过转运工序将蜂窝板300与加强板200同时从第二传动机构2转运至第一传动机构1上的第一承接板111处,并在压紧机构4的作用下完成与下面一层的贴合工作;[0111] 上层100成型,与基层400类似,第一承接板111在第一传动机构1的带动下移动的过程中,第三出料机构7中的出料组件32工作,碎屑会沿着导料件321均匀铺设第一承接板111的内部,随后在压紧机构4的带动下完成上层100的成型。[0112] 以上所述仅为本发明的较佳实施例而已,并不用以限制本发明,凡在本发明的精神和原则之内所作的任何修改、等同替换和改进等,均应包含在本发明的保护范围之内。
专利地区:广西
专利申请日期:2022-10-26
专利公开日期:2024-06-18
专利公告号:CN115625759B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




