产学研创新服务平台(全国)


烹饪器具及其成型方法实用新型专利
更新时间:2026-10-22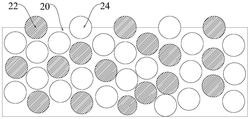 专利申请类型:实用新型专利;
地区:湖北-武汉;
源自:武汉高价值专利检索信息库;
专利名称:烹饪器具及其成型方法
专利类型:实用新型专利
专利申请号:CN202010733595.7
专利申请(专利权)人:许密
权利人地址:湖北省武汉市蔡甸区蔡甸街古井路131号1栋3单元5楼501室
专利发明(设计)人:许密
专利摘要:本申请提供了一种烹饪器具及其成型方法,烹饪器具包括器皿和不粘层,所述不粘层覆盖于所述器皿的表面;所述不粘层的表面设置呈荷叶结构,所述不粘层包括钛颗粒、硅颗粒和钛‑硅共晶系合金,且所述钛‑硅共晶系合金的质量比例为60%~80%。本申请可以避免使用不粘涂料,提高烹饪器具的耐用性,延长烹饪器具的使用寿命。
主权利要求:
1.一种烹饪器具,其特征在于,包括:
器皿(1);
不粘层(2),覆盖于所述器皿(1)的表面;
所述不粘层(2)包括钛颗粒(22)、硅颗粒(24)和钛‑硅共晶系合金(20),且所述钛‑硅共晶系合金(20)的质量比例为60%~80%;
所述钛‑硅共晶系合金(20)形成所述不粘层(2)的基体,所述钛颗粒(22)与所述硅颗粒(24)镶嵌于所述钛‑硅共晶系合金(20),且部分所述钛颗粒(22)与所述硅颗粒(24)突出于所述钛‑硅共晶系合金(20)的表面形成凸起;
所述钛颗粒(22)与所述硅颗粒(24)凸出在所述不粘层(2)的表面设置呈荷叶结构。
2.根据权利要求1所述的烹饪器具,其特征在于,所述不粘层(2)中所述钛颗粒(22)、所述硅颗粒(24)和所述钛‑硅共晶系合金(20)的质量比例为1~2:1~2:6~8。
3.根据权利要求1所述的烹饪器具,其特征在于,所述钛颗粒(22)与所述硅颗粒(24)的粒径范围均为5μm~10μm。
4.根据权利要求1所述的烹饪器具,其特征在于,每一所述凸起的高度为0.5μm~8μm。
5.根据权利要求1所述的烹饪器具,其特征在于,每相邻所述凸起之间的距离为0.5μm~5μm。
6.根据权利要求1所述的烹饪器具,其特征在于,每一所述凸起的表面为斜率为‑5~5的弧面。
7.根据权利要求1‑6任一项所述的烹饪器具,其特征在于,所述不粘层(2)还包括不可避免的杂质,所述不粘层(2)中,钛元素的质量比例为45%~50%,硅元素的质量比例为
45%~50%,所述杂质的质量比例小于5%。
8.根据权利要求1‑6任一项所述的烹饪器具,其特征在于,所述不粘层(2)的厚度为10μm~100μm。
9.一种烹饪器具的成型方法,包括:
将板材处理成型得到器皿(1);
在所述器皿(1)的表面形成不粘层(2);其特征在于,所述不粘层(2)包括钛颗粒(22)、硅颗粒(24)和钛‑硅共晶系合金(20);
所述钛‑硅共晶系合金(20)形成所述不粘层(2)的基体,所述钛颗粒(22)与所述硅颗粒(24)镶嵌于所述钛‑硅共晶系合金(20),且部分所述钛颗粒(22)与所述硅颗粒(24)突出于所述钛‑硅共晶系合金(20)的表面形成凸起。
10.根据权利要求9所述的烹饪器具的成型方法,其特征在于,所述不粘层(2)采用溶胶凝胶法形成。
11.根据权利要求10所述的烹饪器具的成型方法,其特征在于,所述溶胶凝胶法包括以下步骤:S1:制备溶胶,将钛盐和硅酸酯进行水解反应形成溶胶;
S2:制备涂层,将溶胶均匀涂覆于器皿(1)表面;
S3:表面固化,将表面涂覆有涂层的器皿(1),放置于100℃~200℃条件下,使溶胶产生缩合;
S4:成膜,将表面固化后的器皿(1)放置于400℃~700℃条件下,形成不粘层(2)。 说明书 : 烹饪器具及其成型方法技术领域[0001] 本申请涉及厨用工具技术领域,尤其涉及一种烹饪器具及其成型方法。背景技术[0002] 现有的烹饪器具主要通过在器皿上喷涂不粘涂料(例如含氟涂料或陶瓷涂料),起到不粘的效果,避免在烹饪食物的过程中发生粘锅现象。然而,现有的不粘涂料,不管是含氟涂料还是陶瓷涂料,都存在耐温性差和易划伤破损的缺点,导致烹饪器具在使用过程中容易被食材或锅铲磨损、划伤,从而导致不粘性降低直至失效,影响到烹饪器具的使用寿命。因此,为了减少磨损和划伤,现有的烹饪器具均需要配合使用特定的硅胶铲或木铲,非常不符合中国人喜欢使用铁铲的烹饪习惯,消费者体验感差。发明内容[0003] 本申请提供了一种烹饪器具及其成型方法,以避免使用不粘涂料,提高烹饪器具的耐用性,延长烹饪器具的使用寿命。[0004] 本申请的第一方面提供了一种烹饪器具,其包括:[0005] 器皿;[0006] 不粘层,覆盖于所述器皿的表面;[0007] 所述不粘层包括钛颗粒、硅颗粒和钛‑硅共晶系合金,且所述钛‑硅共晶系合金的质量比例为60%~80%。[0008] 上述烹饪器具包括器皿和不粘层,不粘层覆盖于器皿的表面;不粘层包括钛颗粒、硅颗粒和钛‑硅共晶系合金,且钛‑硅共晶系合金的质量比例为60%~80%,钛颗粒、硅颗粒散布在钛‑硅共晶系合金中,且凸出在不粘层的表面设置呈荷叶结构,利用荷叶结构疏水和自洁的效应,实现不粘层的不粘效果,防止不粘层的表面被食物残留污染。并且,钛颗粒和硅颗粒均具有较高的硬度,钛‑硅共晶系合金的强度和硬度高于钛颗粒和硅颗粒,且具有较高的致密性,通过钛‑硅共晶系合金在钛颗粒与硅颗粒之间起到粘接和固定的作用,形成致密且坚硬的膜层,即使在使用铁铲进行食物烹饪时,也不易出现划伤,从而防止使用过程中不粘层出现磨损,也就是说,上述烹饪器具可以使用铁铲,符合中国人的烹饪习惯,提高了消费者体验感。[0009] 可选地,所述不粘层中所述钛颗粒、所述硅颗粒和所述钛‑硅共晶系合金的质量比例为1~2:1~2:6~8,既能够使不粘层的表面具有适当数量的凸起,从而使不粘层的表面形成荷叶结构,又能够使不粘层具有较高的强度和致密性,防止凸起脱落导致不粘层发生损坏。[0010] 可选地,所述钛颗粒与所述硅颗粒的粒径范围均为5μm~10μm,使凸起具有适当的大小,同时满足不粘层的不粘性能要求和耐磨性要求。[0011] 可选地,所述钛‑硅共晶系合金形成所述不粘层的基体,所述钛颗粒与所述硅颗粒镶嵌于所述钛‑硅共晶系合金,且部分所述钛颗粒与所述硅颗粒突出于所述钛‑硅共晶系合金的表面形成凸起。[0012] 可选地,每一所述凸起的高度为0.5μm~8μm,使凸起具有适当的高度,同时满足不粘层的不粘性能要求和耐磨性要求。[0013] 可选地,每相邻所述凸起的顶部之间的距离为0.5μm~5μm,使凸起具有适当的分布密度,从而使不粘层的不粘效果达到最佳。[0014] 可选地,每一所述凸起的表面为斜率为‑5~5的弧面,以使凸起具有较陡的表面结构,有效降低食材与凸起的接触面积,防止食物粘连。[0015] 可选地,所述不粘层还包括不可避免的杂质,所述不粘层中,钛元素的质量比例为45%~50%,所述硅元素的质量比例为45%~50%,所述杂质的质量比例小于5%,防止不粘层的杂质过多,导致不粘层的强度降低。[0016] 可选地,所述不粘层的厚度为10μm~100μm,使钛颗粒和硅颗粒能够可靠地固定于不粘层内,防止使用过程中钛颗粒和硅颗粒磨损脱落。[0017] 本申请的第二方面提供了一种烹饪器具的成型方法,包括:[0018] 将板材处理成型得到器皿;[0019] 在所述器皿的表面形成不粘层;所述不粘层的表面设置呈荷叶结构,且所述不粘层包括钛颗粒、硅颗粒和钛‑硅共晶系合金。[0020] 可选地,所述不粘层采用溶胶凝胶法形成。[0021] 可选地,所述溶胶凝胶法包括以下步骤:[0022] S1:制备溶胶,将钛盐和硅酸酯进行水解反应形成溶胶;[0023] S2:制备涂层,将溶胶均匀涂覆于器皿表面;[0024] S3:表面固化,将表面涂覆有涂层的器皿,放置于100℃~200℃条件下,使溶胶产生缩合;[0025] S4:成膜,将表面固化后的器皿放置于400℃~700℃条件下,形成不粘层。[0026] 应当理解的是,以上的一般描述和后文的细节描述仅是示例性的,并不能限制本申请。附图说明[0027] 图1为本申请实施例提供的烹饪器具的局部结构示意图;[0028] 图2为图1的局部放大图。[0029] 附图标记:[0030] 1‑器皿;[0031] 2‑不粘层;[0032] 20‑钛‑硅共晶系合金;[0033] 22‑钛颗粒;[0034] 24‑硅颗粒。[0035] 此处的附图被并入说明书中并构成本说明书的一部分,示出了符合本申请的实施例,并与说明书一起用于解释本申请的原理。具体实施方式[0036] 为了使本申请的目的、技术方案及优点更加清楚明白,以下结合附图及实施例,对本申请进行进一步详细说明。应当理解,此处所描述的具体实施例仅仅用以解释本申请,并不用于限定本申请。[0037] 在本申请的描述中,除非另有明确的规定和限定,术语“第一”、“第二”仅用于描述的目的,而不能理解为指示或暗示相对重要性;除非另有规定或说明,术语“多个”是指两个或两个以上;术语“连接”、“固定”等均应做广义理解,例如,“连接”可以是固定连接,也可以是可拆卸连接,或一体地连接,或电连接;可以是直接相连,也可以通过中间媒介间接相连。对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本发明中的具体含义。[0038] 本说明书的描述中,需要理解的是,本申请实施例所描述的“上”、“下”等方位词是以附图所示的角度来进行描述的,不应理解为对本申请实施例的限定。此外,在上下文中,还需要理解的是,当提到一个元件连接在另一个元件“上”或者“下”时,其不仅能够直接连接在另一个元件“上”或者“下”,也可以通过中间元件间接连接在另一个元件“上”或者“下”。[0039] 如图1和图2所示,本申请实施例提供了一种烹饪器具,其包括器皿1和不粘层2,不粘层2覆盖于器皿1的表面。器皿1可以为铝、铝合金、不锈钢、低碳钢、铸铁、由低碳钢组成的复合片材,器皿1的表面应为低碳钢或不锈钢,以使不粘层2易于与器皿1牢固结合。不粘层2可以设置于器皿1的内表面,以有效避免烹饪过程中器皿内部的食材出现粘锅现象;不粘层2也可以设置于器皿1的外表面,以避免器皿外部出现难以清洗的污染。不粘层2可以完全覆盖器皿1的表面,也可以仅覆盖器皿1的表面上对应锅底的区域。[0040] 其中,不粘层2包括钛颗粒22、硅颗粒24和钛‑硅共晶系合金20,钛‑硅共晶系合金20的质量比例为60%~80%,钛颗粒22、硅颗粒24散布在钛‑硅共晶系合金20中,且凸出在不粘层2的表面设置呈荷叶结构,利用荷叶结构疏水和自洁的效应,实现不粘层2的不粘效果,防止不粘层2的表面被食物残留污染。并且,钛颗粒22和硅颗粒24均具有较高的硬度,钛‑硅共晶系合金20的强度和硬度高于钛颗粒22和硅颗粒24,且具有较高的致密性,通过钛‑硅共晶系合金20在钛颗粒22与硅颗粒24之间起到粘接和固定的作用,形成致密且坚硬的膜层,即使在使用铁铲进行食物烹饪时,也不易出现划伤,从而防止使用过程中不粘层2出现磨损,也就是说,上述烹饪器具可以使用铁铲,符合中国人的烹饪习惯,提高了消费者体验感。[0041] 此外,钛‑硅i共晶系合金20的质量比例比小于60%时,钛‑硅i共晶系合金20占比低,颗粒占比高,会导致膜层强度降低;钛‑硅i共晶系合金20占比大于80%时,颗粒占比较小,导致荷叶结构中凸起结构占比较小,最终导致不粘性不佳。[0042] 具体地,钛‑硅共晶系合金20为钛颗粒22与硅颗粒24混合并熔融形成,也就是说,钛颗粒22和硅颗粒24的一部分熔融形成熔融的钛和硅,使得钛颗粒22和硅颗粒24的体积减小,熔融的钛和硅填充于钛颗粒22和硅颗粒24之间形成钛‑硅共晶系合金20,从而使钛颗粒22和硅颗粒24能够均匀分布于钛‑硅共晶系合金20内,并与钛‑硅共晶系合金20紧密结合,进而形成致密的膜状结构,确保不粘层2具有较高的硬度,防止不粘层2出现磨损。此外,由于钛颗粒22与硅颗粒24为外表面部分熔融之后形成的结构,从而使得钛颗粒22与硅颗粒24均具有光滑的外表面,从而进一步增加了不粘层2的不粘效果。[0043] 进一步地,不粘层2中钛颗粒22、硅颗粒24和钛‑硅共晶系合金20的质量比例为1~2:1~2:6~8,也就是说,不粘层2中钛颗粒22的质量比例为1%~2%,硅颗粒24的质量比例为10%~20%,钛‑硅共晶系合金20的质量比例为60%~80%,既能够使不粘层2的表面具有适当数量的凸起,从而使不粘层2的表面形成荷叶结构,又能够使不粘层2具有较高的强度和致密性,防止凸起脱落导致不粘层2发生损坏。当钛‑硅共晶系合金20的质量比例小于60%时,不粘层2中钛‑硅共晶系合金20过少,钛颗粒22和硅颗粒24过多;一方面,钛‑硅共晶系合金20难以形成均匀且致密的膜层,影响到不粘层2的强度;另一方面,会导致钛颗粒22和硅颗粒24之间填充的钛‑硅共晶系合金20过少,从而导致钛颗粒22或硅颗粒24脱落。当钛‑硅共晶系合金20的质量比例大于80%时,钛颗粒22和硅颗粒24出现过多的熔融,导致钛颗粒22和硅颗粒24的尺寸过小或数量过少,从而使得不粘层2的表面难以形成荷叶结构。[0044] 进一步地,钛‑硅共晶系合金20形成不粘层2的基体,钛颗粒22与硅颗粒24镶嵌于钛‑硅共晶系合金20,且部分钛颗粒22与硅颗粒24突出于钛‑硅共晶系合金20的表面形成凸起,通过凸起在不粘层2的表面形成类似荷叶表面的不平整结构,从而实现不粘效果。[0045] 进一步地,钛颗粒22与硅颗粒24的粒径范围均为5μm~10μm,使凸起具有适当的大小,同时满足不粘层2的不粘性能要求和耐磨性要求。当钛颗粒22或硅颗粒24的粒径小于5μm时,凸起部分不明显,无法有效形成荷叶表面,导致不粘性能较差;当钛颗粒22或硅颗粒24的粒径大于10μm时,颗粒过大,相同面积内分布的颗粒数量过少,导致颗粒容易产生较大的磨损。[0046] 进一步地,每一凸起的高度为0.5μm~8μm,使凸起具有适当的高度,同时满足不粘层2的不粘性能要求和耐磨性要求。当凸起的高度小于0.5μm时,凸起过小,无法有效形成荷叶表面,导致不粘性能较差;当凸起的高度大于8μm时,凸起过高,在使用过程中,凸起容易产生断裂等损坏。[0047] 进一步地,每相邻凸起之间的距离为0.5μm~5μm,使凸起具有适当的分布密度,从而使不粘层2的不粘效果达到最佳。当凸起之间的距离小于0.5μm时,相邻凸起之间的间隙过小,导致食材或调料等容易在凸起之间形成不易清洗的残留污染,导致凸起之间的间隙被填满而使不粘层2的表面趋于平整,从而导致不粘层2的不粘性能下降或消失;当凸起之间的距离大于5μm时,凸起之间的距离过大,导致食材与钛‑硅共晶系合金形成的基体表面接触,产生粘连而失去不粘效果。[0048] 进一步地,每一凸起的表面为斜率为‑5~5的弧面,以使凸起具有平缓的表面结构,防止食物粘连。当凸起的表面斜率小于‑5或大于5时,凸起的表面过陡,当食材与凸起接触时,凸起容易刺入食材内,从而产生粘连。[0049] 进一步地,不粘层2还包括杂质,不粘层2中,钛元素的质量比例为45%~50%,硅元素的质量比例为45%~50%,杂质的质量比例小于5%,防止不粘层2的杂质过多,导致不粘层2的强度降低。其中,杂质可以为碳元素、氧元素、氢元素或氯元素等,其为生产过程中产生的残留元素,与不粘层2的形成机理无关。因此,杂质元素的含量越低越好,但杂质元素的含量过低会导致生产成本过高,因此可以允许不粘层中有不超过5%的杂质。[0050] 进一步地,不粘层2的厚度为10μm~100μm,使钛颗粒22和硅颗粒24能够可靠地固定于不粘层2内,防止使用过程中钛颗粒22和硅颗粒24磨损脱落。当不粘层2的厚度小于10μm时,导致钛颗粒22和硅颗粒24嵌入不粘钛‑硅共晶系合金20中的部分过小,从而导致钛颗粒22和硅颗粒24无法有效固定,在使用过程中容易出现磨损脱落;当不粘层2的厚度大于100μm时,不粘层2的厚度过大,导致成本过高,此外,由于不粘层2仅表面上的荷叶结构起到不粘效果,增加不粘层2的厚度不会明显提升不粘层2的不粘效果和强度,因此,控制不粘层2的厚度不超过100μm。[0051] 为说明本申请实施例的上述烹饪器具的不粘效果,将现有氟涂料不粘锅与本申请实施例提供的不粘锅的耐磨不粘性能和持久不粘性能进行对比试验。对比试验结果参见表1和表2。其中,每一个样品编号所代表的为一组样品锅具,其试验结果为该组样品锅具试验结果的平均值。各组实施例的烹饪器具除了不粘层不同之外,其它参数(例如器皿的形状、尺寸、材质、厚度和成型工艺等)完全相同,并且其余试验条件也完全相同。需要说明的是,[0052] 耐磨不粘性能的试验流程和判断标准为:分别将试样置于耐磨试验机上,频率33次/min,15N压力,采用长70±5mm、宽30±5mm百洁布(3M7447B),来回运动距离100mm,每500次换一次百洁布,并煎鸡蛋进行不粘性评价,煎鸡蛋不粘等级连续两个循环为Ⅲ级,试验结束,记录试验次数(即耐磨次数),试验次数越多表示涂层不粘寿命越长。[0053] 持久不粘性能的试验流程和判断标准参照不粘炒锅加速模拟测试程序进行,具体如下:A:炒石英石(铁铲)→B:震动耐磨测试→C:钢线耐磨测试→D:干烧混合酱料→E:煮食盐水→F:煎鸡蛋评价不粘等级,完成以上5个测试步骤以及一次不粘等级评价,标志一个循环结束。[0054] 在进行加速模拟测试时,每个循环结束后对不粘寿命进行判定。出现下述现象之一的即可判定终点:[0055] (1)不粘性下降:[0056] 煎鸡蛋不粘等级连续两个循环为Ⅲ级;[0057] (2)外观破坏:[0058] 涂层出现起毛现象;[0059] 涂层脱落面积直径大于3mm;[0060] 磨损明显露出基材;[0061] 涂层出现刺穿型划伤(露基材)超过3条;[0062] 出现用湿抹布无法洗掉的脏污;[0063] 记录测试至终点时模拟测试循环的次数(即循环次数)即作为产品的不粘寿命,循环次数越多表示涂层不粘寿命越长。[0064] 表1[0065][0066] 表2[0067][0068] 根据表1和表2的数据可以看出,钛颗粒、硅颗粒和钛‑硅共晶系合金形成的涂层具有不粘性。当钛‑硅共晶系合金的含量为60%~80%时,钛颗粒、硅颗粒和钛‑硅共晶系合金形成的涂层与氟涂料形成的涂层相比,同样具有较高的不粘性能,且具有较高的耐磨不粘性能和持久不粘性能,因此,能够满足烹饪器具的不粘性能要求,且能够增强烹饪器具的耐磨性,延长烹饪器具的使用寿命;当钛‑硅共晶系合金的含量小于60%时,钛‑硅共晶系合金的含量过少,导致涂层中的硅颗粒或钛颗粒容易出现破坏,其能够满足烹饪器具的不粘性能要求,但无法满足烹饪器具的耐磨性要求;当钛‑硅共晶系合金的含量大于80%时,钛‑硅共晶系合金的含量过多,导致耐磨性降低,而无法满足烹饪器具的不粘性能要求。[0069] 另外,本申请实施例还提供了一种烹饪器具的成型方法,其包括:将板材处理成型得到器皿1;在器皿1的表面形成不粘层2;不粘层2的表面设置呈荷叶结构,且不粘层2包括钛颗粒22、硅颗粒24和钛‑硅共晶系合金20。[0070] 进一步地,不粘层2可以采用溶胶凝胶法形成。也就是说,在液相将原料均匀混合,并进行水解、缩合化学反应,在溶液中形成稳定的透明溶胶体系,溶胶经固化和干燥后制备出分子乃至纳米亚结构的固体材料,与固相反应相比,凝胶容胶法的化学反应将容易进行,而且仅需要较低的反应温度,一般认为溶胶凝胶体系中组分的扩散在纳米范围内,而固相反应时组分扩散是在微米范围内,因此反应容易进行,且反应温度较低。[0071] 进一步地,容胶凝胶法可以包括以下步骤:[0072] S1:制备溶胶,将钛盐和硅酸酯进行水解反应形成溶胶;[0073] S2:制备涂层,将溶胶均匀涂覆于器皿1表面;[0074] S3:表面固化,将表面涂覆有涂层的器皿1,放置于100℃~200℃条件下,反应时间约为0.5H~2H,使溶胶产生缩合;[0075] S4:成膜,将表面固化后的器皿1放置于400℃~700℃条件下,反应时间约为1H~3H,形成不粘层2;一方面,使钛颗粒22与硅颗粒24熔融并形成钛‑硅共晶系合金;另一方面,使钛盐、硅酸酯及溶剂中的杂质元素(例如碳、氢或氧等元素)以化合物的形式充分挥发,最终形成纯度较高的钛元素和硅元素。[0076] 其中,步骤S1具体包括将钛盐和硅酸酯加入溶剂中搅拌均匀,通过水解反应生成微小的带电颗粒并去除杂质,形成凝胶。由于溶胶凝胶法中所用的原料首先被分散到溶剂中而形成低粘度的溶液,因此,就可以在很短的时间内获得分子水平的均匀性,在形成凝胶时,反应物之间很可能是在分子水平上被均匀地混合。水解反应的时间为1H~2H;当水解反应的时间小于1H时,反应未充分进行,导致原材料浪费;当水解反应的时间大于2H时,会导致形成的颗粒过大。[0077] 以上所述仅为本申请的优选实施例而已,并不用于限制本申请,对于本领域的技术人员来说,本申请可以有各种更改和变化。凡在本申请的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本申请的保护范围之内。
专利地区:湖北
专利申请日期:2020-07-27
专利公开日期:2024-06-28
专利公告号:CN113995296B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477