 产学研创新服务平台(全国)


一种TC4钛合金棒材的锻造工艺发明专利
更新时间:2026-10-01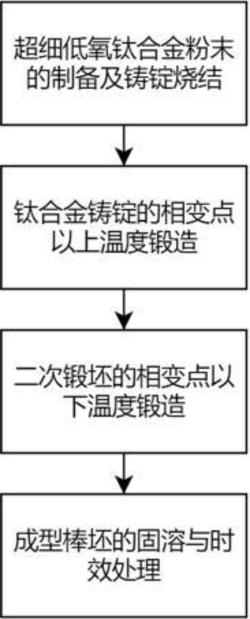 专利申请类型:发明专利;
地区:山东-济宁;
源自:济宁高价值专利检索信息库;
专利名称:一种TC4钛合金棒材的锻造工艺
专利类型:发明专利
专利申请号:CN202311697168.8
专利申请(专利权)人:山东煜兴材料科技有限公司
权利人地址:山东省济宁市兖州区新兖镇经济开发区北环城路17号
专利发明(设计)人:胡涛,李文军,徐世水,胡水
专利摘要:本发明涉及钛合金加工技术领域,具体地说是一种TC4钛合金棒材的锻造工艺。一种TC4钛合金棒材的锻造工艺,包括以下步骤:钛合金粉末的制备及烧结;钛合金锭的相变点以上温度锻造;二次锻坯的相变点以下温度锻造;钛合金棒材的固溶与时效处理。本发明先以不同的初锻和终锻温度对钛合金锭进行两次锻造,并在每次锻造后进行空冷和超声振动处理,通过分次降低锻造温度的锻造方法,可以防止钛合金锭在高温锻造中形变过量导致锻坯开裂,并在每次锻造结束后进行超声振动,使钛合金锭中的细小片层组织在高速振动下进一步的细化,分布更加均匀,从而提高了TC4钛合金棒材的抗拉强度以及屈服强度。
主权利要求:
1.一种TC4钛合金棒材的锻造工艺,其特征在于,具体包括以下步骤:
S1:钛合金粉末的制备及烧结
将TiH2和AlV合金在氩气气氛下进行高能球磨,然后再进行真空热处理,得到脱氢金属粉末,将脱氢金属粉末短暂浸没于加热的浓硫酸中,过滤后与TiCl2粉末混合进行真空热处理,得到钛合金粉末,在氩气气氛下将钛合金粉末装入模具,密封后进行冷等静压成形,再进行真空烧结,得到钛合金锭;
S2:钛合金锭的相变点以上温度锻造
测试钛合金锭相变温度,在预热的电阻炉中加入钛合金锭并保温一段时间,以一定的升温速率升温至相变温度以上作为初锻温度,保温一段时间后使用快锻机进行锻造,终锻温度为相变温度下,空冷至一定温度后进行超声振动,得到初级锻坯,将初级锻坯以略低的初锻造温度和终锻温度重复上述操作,得到二次锻坯;
S3:二次锻坯的相变点以下温度锻造
将二次锻坯放入预热的电阻炉中,保温一段时间后置于快锻机中,在快锻机一侧设置一个磁场,然后启动快锻机在磁场的作用下对二次锻坯进行锻造,得到三次锻坯,将三次锻坯放入预热的电阻炉中,保温一段时间后置于快锻机中进行拔长,得到成型棒坯;
S4:钛合金棒材的固溶与时效处理
将成型棒坯在一定温度下保温一段时间,水淬后得到水淬棒坯,电阻炉进行预热后,将水淬棒坯放入电阻炉内,保温一段时间后进行空冷,以一定的降温速度冷却至室温,得到TC4钛合金棒材;
步骤S1具体包括如下步骤:
S1.1:将8‑10份TiH2和0.8‑1.2份AlV合金置于高能球磨机中,加入80‑100份2‑3mm的钨钢球并通入氩气,使氩气含量为92‑95%,调节球磨转速为250‑300rpm,球磨18‑20小时,得‑3 ‑2到金属粉末,将金属粉末置于真空烧结炉中,调节真空度为10 ‑10 Pa,以700‑750℃的温度进行8‑10小时的热处理,得到脱氢金属粉末;
S1.2:将质量百分比为70‑85%的浓硫酸加满1/2的容器并加热至55‑60℃,再将脱氢金属粉末浸没于浓硫酸中55‑60S,过滤后与0.3‑0.4份TiCl2粉末混合加入真空烧结炉中,调‑3 ‑2节真空度为10 ‑10 Pa,以600‑650℃的温度进行30‑35分钟的热处理,得到钛合金粉末;
S1.3:在氩气手套箱中将钛合金粉末装入模具,密封后进行冷等静压成形,再放入真空‑3 ‑3烧结炉中,调节真空度为10 ‑5×10 Pa,以1150‑1250℃的温度烧结1.5‑2小时,得到钛合金锭;
步骤S2具体包括如下步骤:
S2.1:在钛合金铸锭冒口端取样测得钛合金铸锭(α+β)/β相变温度为1020℃,启动电阻炉,设定电炉温度为850‑950℃,当电阻炉温度到达设定值时加入钛合金锭,保温45‑60分钟,以20‑25℃/min的升温速率升温至1140‑1170℃进行首次加热,保温35‑40分钟后使用快锻机进行1‑2个火次的锻造,每个火次进行两镦两拔,终锻温度为960‑970℃,空冷至200‑
300℃后利用超声波冲击设备进行超声振动,得到初级锻坯;
S2.2:将初级锻坯放入已达到预设温度950‑960℃的电阻炉中,保温45‑60分钟,以20‑
25℃/min的升温速率升温至1050‑1070℃,保温35‑40分钟后使用快锻机进行2‑3个火次的锻造,每个火次进行两镦两拔,终锻温度为850‑950℃,空冷至150‑180℃后再利用超声波冲击设备进行超声振动,得到二次锻坯;
步骤S3具体包括如下步骤:
S3.1:将二次锻坯放入已达到预设温度970‑980℃的电阻炉中,保温1‑1.5小时后置于快锻机中,在快锻机一侧的1.2‑1.5m处安装电磁铁设备,磁力方向面向快锻机,调节电磁铁设备吸力大小为1.5‑2T,然后启动快锻机对二次锻坯进行2‑3个火次的锻造,每个火次进行两镦两拔,终锻温度为850‑880℃,得到三次锻坯;
S3.2:将三次锻坯放入已达到预设温度970‑980℃的电阻炉中,保温30‑35分钟后置于快锻机中,采用对角拔长的方式将三次锻坯拔长至所需尺寸,得到成型棒坯。
2.根据权利要求1所述的一种TC4钛合金棒材的锻造工艺,其特征在于,步骤S4钛合金棒材的固溶与时效处理,具体包括以下步骤:S4.1:将成型棒坯在电阻炉中加热至900‑920℃,保温40‑60分钟,再通过水淬使成型棒坯降温至520‑540℃,得到水淬棒坯;
S4.2:调节电阻炉温度为480‑500℃,将水淬棒坯放入电阻炉内,保温6‑8小时后进行空冷,以10‑25℃/min的降温速度冷却至室温,得到TC4钛合金棒材。
3.根据权利要求1所述的一种TC4钛合金棒材的锻造工艺,其特征在于,步骤S1.1中AlV合金的成分为56‑60%含量的Al和38‑42%含量的V。
4.根据权利要求1所述的一种TC4钛合金棒材的锻造工艺,其特征在于,步骤S1.3中的冷等静压参数为以280‑300Mpa的压力压制2‑3分钟。
5.根据权利要求1所述的一种TC4钛合金棒材的锻造工艺,其特征在于,步骤S2.1中测试钛合金锭(α+β)/β相变温度的方法为按照HB6623要求采用金相法测试。
6.根据权利要求1所述的一种TC4钛合金棒材的锻造工艺,其特征在于,步骤S2中的超声振动的频率均为20‑25KHz。 说明书 : 一种TC4钛合金棒材的锻造工艺技术领域[0001] 本发明涉及钛合金加工技术领域,具体地说是一种TC4钛合金棒材的锻造工艺。背景技术[0002] 钛合金TC4材料的组成为Ti‑6Al‑4V,属于(α+β)型钛合金,具有强度高、密度低和耐腐蚀等特点,被广泛应用于航空航天、武器装备等领域,为了使TC4钛合金在这些领域发挥出更好的作用,需要通过生产工艺制备更高品质的TC4钛合金,而锻造工艺是获得高品质TC4钛合金的生产工艺中尤为关键的一步。[0003] 传统的钛合金生产工艺一般以海绵钛为原料,通过真空熔炼得到钛合金锭,再经过改性锻造得到锻坯,再经过挤压、轧制、模锻等热加工工艺得到钛合金产品,其中钛合金锭的改性锻造是通过开坯锻造、反复镦拔和成型锻造,以求使锻坯中的晶粒更加细小,组织更加均匀,从而使锻坯获得更加优秀的机械性能。[0004] 但是多次的开坯锻造和反复镦拔虽然能使锻坯获得更佳的机械性能,也会导致锻坯在多火次的锻造过程中产生开裂的问题,而减少锻造火次又无法使锻坯各部分的晶粒更小、组织更均匀,在后续加工中无法获得高品质的钛合金棒材。[0005] 为解决上述工艺难点,本发明研究能够避免锻坯在锻造过程中开裂的同时获得高抗拉强度和屈服强度,从而提高钛合金棒材机械性能的一种TC4钛合金棒材的锻造工艺。发明内容[0006] 为了解决上述技术缺陷,本发明研究能够避免锻坯在锻造过程中开裂的同时获得高抗拉强度和屈服强度,从而提高钛合金棒材机械性能的一种TC4钛合金棒材的锻造工艺。[0007] 一种TC4钛合金棒材的锻造工艺,具体包括以下步骤:[0008] S1:钛合金粉末的制备及烧结[0009] 将TiH2和AlV合金在氩气气氛下进行高能球磨,然后再进行真空热处理,得到脱氢金属粉末,将脱氢金属粉末短暂浸没于加热的浓硫酸中,过滤后与TiCl2粉末混合进行真空热处理,得到钛合金粉末,在氩气气氛下将钛合金粉末装入模具,密封后进行冷等静压成形,再进行真空烧结,得到钛合金锭;[0010] S2:钛合金锭的相变点以上温度锻造[0011] 测试钛合金锭相变温度,在预热的电阻炉中加入钛合金锭并保温一段时间,以一定的升温速率升温至相变温度以上作为初锻温度,保温一段时间后使用快锻机进行锻造,终锻温度为相变温度下,空冷至一定温度后进行超声振动,得到初级锻坯,将初级锻坯以略低的初锻造温度和终锻温度重复上述操作,得到二次锻坯;[0012] S3:二次锻坯的相变点以下温度锻造[0013] 将二次锻坯放入预热的电阻炉中,保温一段时间后置于快锻机中,在快锻机一侧设置一个磁场,然后启动快锻机在磁场的作用下对二次锻坯进行锻造,得到三次锻坯,将三次锻坯放入预热的电阻炉中,保温一段时间后置于快锻机中进行拔长,得到成型棒坯;[0014] S4:成型棒坯的固溶与时效处理[0015] 将成型棒坯在一定温度下保温一段时间,水淬后得到水淬棒坯,电阻炉进行预热后,将水淬棒坯放入电阻炉内,保温一段时间后进行空冷,以一定的降温速度冷却至室温,得到TC4钛合金棒材。[0016] 进一步地,步骤S1钛合金粉末的制备及烧结,具体包括以下步骤:[0017] S1.1:将8‑10份TiH2和0.8‑1.2份AlV合金置于高能球磨机中,加入80‑100份2‑3mm的钨钢球并通入氩气,使氩气含量为92‑95%,调节球磨转速为250‑300rpm,球磨18‑20小‑3 ‑2时,得到金属粉末,将金属粉末置于真空烧结炉中,调节真空度为10 ‑10 Pa,以700‑750℃的温度进行8‑10小时的热处理,得到脱氢金属粉末;[0018] S1.2:将浓硫酸加满1/2的容器并加热至55‑60℃,再将脱氢金属粉末浸没于浓硫‑3 ‑酸中55‑60S,过滤后与0.3‑0.4份TiCl2粉末混合加入真空烧结炉中,调节真空度为10 ‑102Pa,以600‑650℃的温度进行30‑35分钟的热处理,得到钛合金粉末;[0019] S1.3:在氩气手套箱中将钛合金粉末装入模具,密封后进行冷等静压成形,再放入‑3 ‑3真空烧结炉中,调节真空度为10 ‑5×10 Pa,以1150‑1250℃的温度烧结1.5‑2小时,得到钛合金锭。[0020] 进一步地,步骤S2钛合金锭的相变点以上温度锻造,具体包括以下步骤:[0021] S2.1:在钛合金铸锭冒口端取样测得钛合金铸锭(α+β)/β相变温度为1020℃,启动电阻炉,设定电炉温度为850‑950℃,当电阻炉温度到达设定值时加入钛合金锭,保温45‑60分钟,以20‑25℃/min的升温速率升温至1140‑1170℃进行首次加热,保温35‑40分钟后使用快锻机进行1‑2个火次的锻造,每个火次进行两镦两拔,终锻温度为960‑970℃,空冷至200‑300℃后利用超声波冲击设备进行超声振动,得到初级锻坯;[0022] S2.2:将初级锻坯放入已达到预设温度950‑960℃的电阻炉中,保温45‑60分钟,以20‑25℃/min的升温速率升温至1050‑1070℃,保温35‑40分钟后使用快锻机进行2‑3个火次的锻造,每个火次进行两镦两拔,终锻温度为850‑950℃,空冷至150‑180℃后再利用超声波冲击设备进行超声振动,得到二次锻坯。[0023] 进一步地,步骤S3二次锻坯的相变点以下温度锻造,具体包括以下步骤:[0024] S3.1:将二次锻坯放入已达到预设温度970‑980℃的电阻炉中,保温1‑1.5小时后置于快锻机中,在快锻机一侧的1.2‑1.5m处安装电磁铁设备,磁力方向面向快锻机,调节电磁铁设备吸力大小为1.5‑2T,然后启动快锻机对二次锻坯进行2‑3个火次的锻造,每个火次进行两镦两拔,终锻温度为850‑880℃,得到三次锻坯;[0025] S3.2:将三次锻坯放入已达到预设温度970‑980℃的电阻炉中,保温30‑35分钟后置于快锻机中,采用对角拔长的方式将三次锻坯拔长至所需尺寸,得到成型棒坯。[0026] 进一步地,步骤S4钛合金棒材的固溶与时效处理,具体包括以下步骤:[0027] S4.1:将成型棒坯在电阻炉中加热至900‑920℃,保温40‑60分钟,再通过水淬使成型棒坯降温至520‑540℃,得到水淬棒坯;[0028] S4.2:调节电阻炉温度为480‑500℃,将水淬棒坯放入电阻炉内,保温6‑8小时后进行空冷,以10‑25℃/min的降温速度冷却至室温,得到TC4钛合金棒材。[0029] 进一步地,步骤S1.1中AlV合金的成分为56‑60%含量的Al和38‑42%含量的V。[0030] 进一步地,步骤S1.2中的硫酸的质量百分比为70‑85%。[0031] 进一步地,步骤S1.3中的冷等静压参数为以280‑300Mpa的压力压制2‑3分钟。[0032] 进一步地,步骤S2.1中测试钛合金锭(α+β)/β相变温度的方法为按照HB6623要求采用金相法测试。[0033] 进一步地,步骤S2中的超声振动的频率均为20‑25KHz。[0034] 有益效果是:1、本发明先通过将粉末烧结成的钛合金锭在相变点温度以上120‑150℃进行一次锻造,空冷后利用超声波冲击设备进行超声振动,将所得初级锻坯在相变温度以上30‑50℃进行二次锻造,再经过超声振动得到二次锻坯,通过分次降低锻造温度的锻造方法,可以防止钛合金锭在高温锻造中形变过量导致锻坯开裂,并在每次锻造结束后进行超声振动,使钛合金锭中的细小片层组织在高速振动下进一步的细化,分布更加均匀,大幅提高了二次锻坯的抗拉强度以及屈服强度,从而提高了TC4钛合金棒材的抗拉强度以及屈服强度。[0035] 2、本发明通过将二次锻坯在相变点温度以下60‑70℃进行锻造,并在锻造过程中引入磁场,对二次锻坯中的铁元素产生吸力,在二次锻坯进行旋转镦拔锻造的过程中,铁元素在钛基体中向不同方向产生作用力,扩大β相区的同时对β晶界起到钉轧的作用,抑制β晶粒长大,有利于提升后续TC4钛合金棒材的硬度,使其更加地耐用。[0036] 3、本发明通过对金属粉末进行脱氢和脱氧处理,在脱氧处理前先用热浓硫酸短暂浸泡脱氢金属粉末,使脱氢金属粉末表面的钛氧化物轻微溶解,增大与后续TiCl2粉末的接触面积,使脱氧效果进一步提升,且避免热浓硫酸与钛进行反应,制得了钛合金粉末,在将超细的钛合金粉末进行冷等静压与真空烧结时,促进晶界扩散以及体积扩散,烧结成的钛合金锭具备高致密性,超细的粉末粒径也使钛合金锭的结构中具有更加细小的α组织,并且在高温热形变的过程中晶粒不会长大,提高了TC4钛合金棒材的抗拉强度及屈服强度。[0037] 4、本发明通过对成型棒坯进行固溶处理以及时效处理,控制β晶粒的尺寸,并使针状α晶粒的比例增多,分布更加均匀,进一步提高了TC4钛合金棒材的强度与硬度。附图说明[0038] 图1为本发明的实施例所采用的一种TC4钛合金棒材的锻造工艺流程图。[0039] 图2为本发明的对比例1中TC4钛合金棒材与锻坯经过超声波探伤产生的缺陷波数量大小的对比表格图。[0040] 图3为本发明的对比例1中TC4钛合金棒材与锻坯抗拉强度及屈服强度大小的对比表格图。[0041] 图4为本发明的对比例2中实施例制备的TC4钛合金棒材与对比例2制备的TC4钛合金棒材抗拉强度与屈服强度大小的对比表格图。[0042] 图5为本发明的对比例3中实施例制备的TC4钛合金棒材与对比例3制备的TC4钛合金棒材硬度大小的对比表格图。[0043] 图6为本发明的对比例4中实施例制备的TC4钛合金棒材与对比例4制备的TC4钛合金棒材抗拉强度与屈服强度大小的对比表格图。具体实施方式[0044] 下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。[0045] 实施例1:一种TC4钛合金棒材的锻造工艺,如图1所示,具体包括以下步骤:[0046] S1:钛合金粉末的制备及烧结[0047] S1.1:将8份TiH2和0.8份AlV合金置于高能球磨机中,其中AlV合金的成分为56%含量的Al和42%含量的V,加入80份2mm的钨钢球并通入氩气,使氩气含量为92%,调节球磨转速为250rpm,球磨18小时,得到金属粉末,将金属粉末置于真空烧结炉中,调节真空度为‑310 Pa,以700℃的温度进行8小时的热处理,得到脱氢金属粉末;[0048] S1.2:将质量百分比为75%浓硫酸加满1/2的容器并加热至55℃,再将脱氢金属粉末浸没于浓硫酸中55S,使脱氢金属粉末表面的钛氧化物轻微溶解,增大与后续TiCl2粉末的接触面积,使脱氧效果进一步提升,且避免热浓硫酸与钛进行反应,过滤后与0.3份TiCl2‑3粉末混合加入真空烧结炉中,调节真空度为10 Pa,以600℃的温度进行30分钟的热处理,得到钛合金粉末;[0049] S1.3:在氩气手套箱中将钛合金粉末装入模具,密封后进行冷等静压成形,以‑3280Mpa的压力压制2分钟,再放入真空烧结炉中,调节真空度为10 Pa,以1150℃的温度烧结1.5小时,得到钛合金锭,以钛合金粉末烧结成的钛合金锭具备高致密性,超细的粉末粒径也使钛合金锭的结构中具有更加细小的α组织,并且在高温热形变的过程中晶粒不会长大,提高了钛合金锭的抗拉强度及屈服强度。[0050] S2:钛合金锭的相变点以上温度锻造[0051] S2.1:在钛合金铸锭冒口端取样按照HB6623要求采用金相法测得钛合金铸锭(α+β)/β相变温度为1020℃,启动电阻炉,设定电炉温度为850℃,当电阻炉温度到达设定值时加入钛合金锭,保温45分钟,以20℃/min的升温速率升温至1140℃进行首次加热,保温35分钟后使用快锻机进行1个火次的锻造,每个火次进行两镦两拔,终锻温度为960℃,空冷至200℃后利用超声波冲击设备进行频率为20KHz超声振动,得到初级锻坯;[0052] S2.2:将初级锻坯放入已达到预设温度950℃的电阻炉中,保温45分钟,以20℃/min的升温速率升温至1050℃,保温35分钟后使用快锻机进行2个火次的锻造,每个火次进行两镦两拔,终锻温度为850℃,空冷至150℃后再利用超声波冲击设备进行频率为20KHz超声振动,得到二次锻坯,通过分次降低锻造温度的锻造方法,可以防止钛合金锭在高温锻造中形变过量导致锻坯开裂,并在每次锻造结束后进行超声振动,使钛合金锭中的细小片层组织在高速振动下进一步的细化,分布更加均匀,大幅提高了二次锻坯的抗拉强度以及屈服强度。[0053] S3:二次锻坯的相变点以下温度锻造[0054] S3.1:将二次锻坯放入已达到预设温度970℃的电阻炉中,保温1小时后置于快锻机中,在快锻机一侧的1.2m处安装电磁铁设备,磁力方向面向快锻机,调节电磁铁设备吸力大小为1.5T,对二次锻坯中的铁元素产生吸力,在二次锻坯进行旋转镦拔锻造的过程中,铁元素在钛基体中向不同方向产生作用力,扩大β相区的同时对β晶界起到钉轧的作用,抑制β晶粒长大,有利于提升后续TC4钛合金棒材的强度和硬度,使其更加地耐用,然后启动快锻机对二次锻坯进行2个火次的锻造,每个火次进行两镦两拔,终锻温度为850℃,得到三次锻坯;[0055] S3.2:将三次锻坯放入已达到预设温度970℃的电阻炉中,保温30分钟后置于快锻机中,采用对角拔长的方式将三次锻坯拔长至所需尺寸,得到成型棒坯。[0056] S4:钛合金棒材的固溶与时效处理[0057] S4.1:将成型棒坯在电阻炉中加热至900℃,保温40分钟,再通过水淬使成型棒坯降温至520℃,得到水淬棒坯;[0058] S4.2:调节电阻炉温度为480℃,将水淬棒坯放入电阻炉内,保温6小时后进行空冷,以15℃/min的降温速度冷却至室温,得到TC4钛合金棒材,控制β晶粒的尺寸,并使针状α的比例增多,分布更加均匀,进一步提高了TC4钛合金棒材的强度与硬度。[0059] 实施例2:一种TC4钛合金棒材的锻造工艺,如图1所示,具体包括以下步骤:[0060] S1:钛合金粉末的制备及烧结[0061] S1.1:将10份TiH2和1.2份AlV合金置于高能球磨机中,其中AlV合金的成分为60%含量的Al和38%含量的V,加入100份2mm的钨钢球并通入氩气,使氩气含量为92%,调节球磨转速为250rpm,球磨18小时,得到金属粉末,将金属粉末置于真空烧结炉中,调节真空度‑3为10 Pa,以700℃的温度进行8小时的热处理,得到脱氢金属粉末;[0062] S1.2:将质量百分比为75%浓硫酸加满1/2的容器并加热至55℃,再将脱氢金属粉末浸没于浓硫酸中55S,使脱氢金属粉末表面的钛氧化物轻微溶解,增大与后续TiCl2粉末的接触面积,使脱氧效果进一步提升,且避免热浓硫酸与钛进行反应,过滤后与0.4份TiCl2‑3粉末混合加入真空烧结炉中,调节真空度为10 Pa,以600℃的温度进行30分钟的热处理,得到钛合金粉末;[0063] S1.3:在氩气手套箱中将钛合金粉末装入模具,密封后进行冷等静压成形,以‑3280Mpa的压力压制2分钟,再放入真空烧结炉中,调节真空度为10 Pa,以1150℃的温度烧结1.5小时,得到钛合金锭,以钛合金粉末烧结成的钛合金锭具备高致密性,超细的粉末粒径也使钛合金锭的结构中具有更加细小的α组织,并且在高温热形变的过程中晶粒不会长大,提高了钛合金锭的抗拉强度及屈服强度。[0064] S2:钛合金锭的相变点以上温度锻造[0065] S2.1:在钛合金铸锭冒口端取样按照HB6623要求采用金相法测得钛合金铸锭(α+β)/β相变温度为1020℃,启动电阻炉,设定电炉温度为850℃,当电阻炉温度到达设定值时加入钛合金锭,保温45分钟,以20℃/min的升温速率升温至1140℃进行首次加热,保温35分钟后使用快锻机进行1个火次的锻造,每个火次进行两镦两拔,终锻温度为960℃,空冷至200℃后利用超声波冲击设备进行频率为20KHz超声振动,得到初级锻坯;[0066] S2.2:将初级锻坯放入已达到预设温度950℃的电阻炉中,保温45分钟,以20℃/min的升温速率升温至1050℃,保温35分钟后使用快锻机进行2个火次的锻造,每个火次进行两镦两拔,终锻温度为850℃,空冷至150℃后再利用超声波冲击设备进行频率为20KHz超声振动,得到二次锻坯,通过分次降低锻造温度的锻造方法,可以防止钛合金锭在高温锻造中形变过量导致锻坯开裂,并在每次锻造结束后进行超声振动,使钛合金锭中的细小片层组织在高速振动下进一步的细化,分布更加均匀,大幅提高了二次锻坯的抗拉强度以及屈服强度。[0067] S3:二次锻坯的相变点以下温度锻造[0068] S3.1:将二次锻坯放入已达到预设温度970℃的电阻炉中,保温1小时后置于快锻机中,在快锻机一侧的1.2m处安装电磁铁设备,磁力方向面向快锻机,调节电磁铁设备吸力大小为1.5T,对二次锻坯中的铁元素产生吸力,在二次锻坯进行旋转镦拔锻造的过程中,铁元素在钛基体中向不同方向产生作用力,扩大β相区的同时对β晶界起到钉轧的作用,抑制β晶粒长大,有利于提升后续TC4钛合金棒材的强度和硬度,使其更加地耐用,然后启动快锻机对二次锻坯进行2个火次的锻造,每个火次进行两镦两拔,终锻温度为850℃,得到三次锻坯;[0069] S3.2:将三次锻坯放入已达到预设温度970℃的电阻炉中,保温30分钟后置于快锻机中,采用对角拔长的方式将三次锻坯拔长至所需尺寸,得到成型棒坯。[0070] S4:钛合金棒材的固溶与时效处理[0071] S4.1:将成型棒坯在电阻炉中加热至900℃,保温40分钟,再通过水淬使成型棒坯降温至520℃,得到水淬棒坯;[0072] S4.2:调节电阻炉温度为480℃,将水淬棒坯放入电阻炉内,保温6小时后进行空冷,以15℃/min的降温速度冷却至室温,得到TC4钛合金棒材,控制β晶粒的尺寸,并使针状α的比例增多,分布更加均匀,进一步提高了TC4钛合金棒材的强度与硬度。[0073] 实施例3:一种TC4钛合金棒材的锻造工艺,如图1所示,具体包括以下步骤:[0074] S1:钛合金粉末的制备及烧结[0075] S1.1:将8份TiH2和0.8份AlV合金置于高能球磨机中,其中AlV合金的成分为56%含量的Al和42%含量的V,加入80份2.5mm的钨钢球并通入氩气,使氩气含量为95%,调节球磨转速为300rpm,球磨20小时,得到金属粉末,将金属粉末置于真空烧结炉中,调节真空度‑2为10 Pa,以750℃的温度进行10小时的热处理,得到脱氢金属粉末;[0076] S1.2:将质量百分比为85%浓硫酸加满1/2的容器并加热至60℃,再将脱氢金属粉末浸没于浓硫酸中60S,使脱氢金属粉末表面的钛氧化物轻微溶解,增大与后续TiCl2粉末的接触面积,使脱氧效果进一步提升,且避免热浓硫酸与钛进行反应,过滤后与0.3份TiCl2‑2粉末混合加入真空烧结炉中,调节真空度为10 Pa,以650℃的温度进行35分钟的热处理,得到钛合金粉末;[0077] S1.3:在氩气手套箱中将钛合金粉末装入模具,密封后进行冷等静压成形,以‑3300Mpa的压力压制3分钟,再放入真空烧结炉中,调节真空度为5×10 Pa,以1250℃的温度烧结2小时,得到钛合金锭,以钛合金粉末烧结成的钛合金锭具备高致密性,超细的粉末粒径也使钛合金锭的结构中具有更加细小的α组织,并且在高温热形变的过程中晶粒不会长大,提高了钛合金锭的抗拉强度及屈服强度。[0078] S2:钛合金锭的相变点以上温度锻造[0079] S2.1:在钛合金铸锭冒口端取样按照HB6623要求采用金相法测得钛合金铸锭(α+β)/β相变温度为1020℃,启动电阻炉,设定电炉温度为950℃,当电阻炉温度到达设定值时加入钛合金锭,保温60分钟,以25℃/min的升温速率升温至1170℃进行首次加热,保温40分钟后使用快锻机进行2个火次的锻造,每个火次进行两镦两拔,终锻温度为970℃,空冷至300℃后利用超声波冲击设备进行频率为25KHz超声振动,得到初级锻坯;[0080] S2.2:将初级锻坯放入已达到预设温度960℃的电阻炉中,保温60分钟,以25℃/min的升温速率升温至1070℃,保温40分钟后使用快锻机进行3个火次的锻造,每个火次进行两镦两拔,终锻温度为950℃,空冷至180℃后再利用超声波冲击设备进行频率为25KHz超声振动,得到二次锻坯,通过分次降低锻造温度的锻造方法,可以防止钛合金锭在高温锻造中形变过量导致锻坯开裂,并在每次锻造结束后进行超声振动,使钛合金锭中的细小片层组织在高速振动下进一步的细化,分布更加均匀,大幅提高了二次锻坯的抗拉强度以及屈服强度。[0081] S3:二次锻坯的相变点以下温度锻造[0082] S3.1:将二次锻坯放入已达到预设温度980℃的电阻炉中,保温1.5小时后置于快锻机中,在快锻机一侧的1.5m处安装电磁铁设备,磁力方向面向快锻机,调节电磁铁设备吸力大小为2T,对二次锻坯中的铁元素产生吸力,在二次锻坯进行旋转镦拔锻造的过程中,铁元素在钛基体中向不同方向产生作用力,扩大β相区的同时对β晶界起到钉轧的作用,抑制β晶粒长大,有利于提升后续TC4钛合金棒材的强度和硬度,使其更加地耐用,然后启动快锻机对二次锻坯进行3个火次的锻造,每个火次进行两镦两拔,终锻温度为880℃,得到三次锻坯;[0083] S3.2:将三次锻坯放入已达到预设温度980℃的电阻炉中,保温35分钟后置于快锻机中,采用对角拔长的方式将三次锻坯拔长至所需尺寸,得到成型棒坯。[0084] S4:钛合金棒材的固溶与时效处理[0085] S4.1:将成型棒坯在电阻炉中加热至920℃,保温60分钟,再通过水淬使成型棒坯降温至540℃,得到水淬棒坯;[0086] S4.2:调节电阻炉温度为500℃,将水淬棒坯放入电阻炉内,保温8小时后进行空冷,以25℃/min的降温速度冷却至室温,得到TC4钛合金棒材,控制β晶粒的尺寸,并使针状α的比例增多,分布更加均匀,进一步提高了TC4钛合金棒材的强度与硬度。[0087] 对比例1:与实施例1相比,对比例1的不同之处在于,对比例1为采用[0088] 《军标级TC4钛合金锻坯锻造工艺探索》中的锻造工艺锻造的锻坯。[0089] 分别采用实施例1、实施例2和实施例3的锻造工艺与对比例1中的锻造工艺锻造三份TC4钛合金棒材与三份锻坯,采用超声波探伤中的垂直入射法进行裂纹的检测,当直探头在工件探伤面上移动时,经过无缺陷处探伤仪示波屏上只有始波和底波,若探头移到有缺陷处,且缺陷的反射面比声束小时,则示波屏上出现始波、缺陷波和底波,若探头移至大缺陷(缺陷比声束大)处时,则示波屏上只出现始波和缺陷波,记录缺陷波的数量,制成表格,如图2,并在Instron型电子万能试验机上测试其抗拉强度及屈服强度,记录所得数据并制成表格,如图3,由图2可以看出实施例1、实施例2和实施例3制备的TC4钛合金棒材裂纹数量均比对比例1裂纹数量少,由图3可以看出实施例1、实施例2和实施例3制备的TC4钛合金棒材抗拉强度均比对比例1抗拉强度高,可以证明实施例能够使TC4钛合金棒材在锻造过程中开裂的同时获得高抗拉强度和屈服强度,从而提高钛合金棒材机械性能。[0090] 对比例2:与实施例1相比,对比例2的不同之处在于,对比例2的锻造工艺在实施例1的基础上去除了步骤S2中超声振动的步骤,其余步骤与实施例1相同。[0091] 采用对比例2的锻造工艺锻造三份TC4钛合金棒材,在Instron型电子万能试验机上测试其抗拉强度及屈服强度,记录所得数据,并沿用对比例1中实施例1、实施例2、实施例3抗拉强度与屈服强度的数据制成表格,如图4,可以看到实施例1、实施例2、实施例3制备的TC4钛合金棒材TC4钛合金棒材抗拉强度及屈服强度均比对比例2制备的TC4钛合金棒材抗拉强度及屈服强度高,可以证明在每次锻造结束后进行超声振动,可以提高TC4钛合金棒材的抗拉强度以及屈服强度。[0092] 对比例3:与实施例1相比,对比例3的不同之处在于,对比例3的锻造工艺在实施例1的基础上去除了在步骤S3中引入磁场的步骤,其余步骤与实施例1相同。[0093] 分别采用实施例1、实施例2和实施例3的锻造工艺与对比例3的锻造工艺锻造三份TC4钛合金棒材,采用洛氏硬度试验法测试其洛氏硬度,记录所得数据,制成表格,如图5,可以看到实施例1、实施例2、实施例3锻造的TC4钛合金棒材硬度比对比例3锻造的TC4钛合金棒材硬度高,可以证明在相变点温度下进行锻造时引入磁场,能够提升TC4钛合金棒材的硬度。[0094] 对比例4:与实施例1相比,对比例4的不同之处在于,对比例4未对金属粉末进行脱氢和脱氧,其余步骤与实施例1相同。[0095] 采用对比例4的锻造工艺锻造三份TC4钛合金棒材,在Instron型电子万能试验机上测试其抗拉强度及屈服强度,记录所得数据,并沿用对比例1中实施例1、实施例2、实施例3抗拉强度与屈服强度的数据制成表格,如图6,可以看到实施例1、实施例2、实施例3制备的TC4钛合金棒材TC4钛合金棒材抗拉强度及屈服强度均比对比例4制备的TC4钛合金棒材抗拉强度及屈服强度高,可以证明通过对金属粉末进行脱氢脱氧制得的钛合金粉末,能够提高了TC4钛合金棒材的抗拉强度及屈服强度。[0096] 上述实施例仅例示性说明本发明的原理及其功效,而非用于限制本发明。任何熟悉此技术的人士皆可在不违背本发明的精神及范畴下,对上述实施例进行修饰或改变。因此,举凡所属技术领域中具有通常知识者在未脱离本发明所揭示的精神与技术思想下所完成的一切等效修饰或改变,仍应由本发明的权利要求所涵盖。
专利地区:山东
专利申请日期:2023-12-12
专利公开日期:2024-07-30
专利公告号:CN117620172B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西弈聪软件信息技术股份有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




