 产学研创新服务平台(全国)


一种新能源汽车轮胎用橡胶复合材料及其制备方法
更新时间:2026-10-01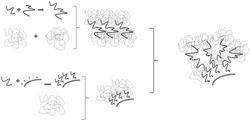 专利申请类型:发明专利;
地区:广东-广州;
源自:广州高价值专利检索信息库;
专利名称:一种新能源汽车轮胎用橡胶复合材料及其制备方法
专利类型:发明专利
专利申请号:CN202211655388.X
专利申请(专利权)人:广东粤港澳大湾区黄埔材料研究院
权利人地址:广东省广州市黄埔区连云路388号
专利发明(设计)人:张小虎,毕吉福,康小东,邹凤朝,李晓帆,谢新政,魏艳星,戢欢
专利摘要:本发明属于橡胶复合材料技术领域,具体涉及一种新能源汽车轮胎用橡胶复合材料及其制备方法,所述橡胶复合材料由以下组分及组分质量份数,通过原位反应增容制备而成:50‑80份天然橡胶、10‑40份顺丁橡胶、3‑8份功能化顺丁橡胶、3‑8份功能化异戊橡胶、40‑60份填料、20‑40份增塑剂和10‑15份助剂;其中,功能化顺丁橡胶和功能化异戊橡胶的功能化基团为枝接在侧链或末端上的环氧官能团、马来酸酐官能团、氨基官能团、羟基官能团或羧基官能团,且所述功能化顺丁橡胶的功能化基团与所述功能化异戊橡胶的功能化基团不同且具有协同效应。本发明的绿色轮胎用橡胶复合材料,可有效的降低应用该复合材料的绿色轮胎的滚动阻力、生热性能和能耗,提高绿色轮胎的耐撕裂强度。
主权利要求:
1.一种新能源汽车轮胎用橡胶复合材料,其特征在于,由以下组分及组分质量份数,通过原位反应增容制备而成:天然橡胶50‑80份顺丁橡胶10‑40份功能化顺丁橡胶3‑8份
功能化异戊橡胶3‑8份
填料40‑60份增塑剂20‑40份助剂 10‑15份;
其中,所述功能化顺丁橡胶和所述功能化异戊橡胶的功能化基团为枝接在侧链或末端上的环氧官能团、马来酸酐官能团、氨基官能团、羟基官能团或羧基官能团,且所述功能化顺丁橡胶的功能化基团与所述功能化异戊橡胶的功能化基团不同;
所述功能化顺丁橡胶和所述功能化异戊橡胶的功能化基团均为单末端改性功能化基团或至少一种为单末端改性功能化基团;
所述功能化顺丁橡胶和所述功能化异戊橡胶的门尼粘度均小于5MU;
所述顺丁橡胶和所述功能化顺丁橡胶的分子结构差异小于10%;
所述功能化顺丁橡胶与所述功能化异戊橡胶的功能化官能团的摩尔份数比为1:(0.5‑
2)。
2.根据权利要求1所述的橡胶复合材料,其特征在于,所述填料为炭黑、白炭黑、陶土、氧化锌、硅灰石、硫酸钡、硅微粉、碳酸钙中的一种或多种。
3.根据权利要求1所述的橡胶复合材料,其特征在于,所述增塑剂为矿物油、链烷烃油、环烷烃油、芳香烃油中的一种或多种。
4.根据权利要求1所述的橡胶复合材料,其特征在于,所述助剂为硫化剂、硫化促进剂、活化剂和耐老化剂的组合。
5.如权利要求1‑4任一所述的一种新能源汽车轮胎用橡胶复合材料的制备方法,其特征在于,包括以下步骤:S01,将预计质量份数的天然橡胶,以及全部的顺丁橡胶、功能化顺丁橡胶和功能化异戊橡胶,在100℃‑180℃温度条件下混合反应3min‑5min,形成嵌段聚合物;
S02,继续加入剩余的天然橡胶,在100℃‑160℃温度条件下混合3min‑5min后,降温至
100℃以下;
S03,加入填料和增塑剂,在100℃以下混合3min‑5min后,加入助剂,继续混合2min‑
4min,得到橡胶复合材料。
6.根据权利要求5所述的制备方法,其特征在于,所述S01步骤中,加入天然橡胶与顺丁橡胶的质量份数比为(0.85‑1.2):1。 说明书 : 一种新能源汽车轮胎用橡胶复合材料及其制备方法技术领域[0001] 本发明属于橡胶复合材料技术领域,具体涉及一种新能源汽车轮胎用橡胶复合材料及其制备方法。背景技术[0002] 新能源汽车使用电池作为动力源,具有节能、环保等优势。但是,由于电池蓄能密度等原因,续航能力是制约新能源汽车行业发展的主要因素之一,所以提高新能源汽车的续航能力将有助于新能源汽车产业的发展。汽车行驶过程中,能量会被各种阻力所消耗,轮胎作为汽车的唯一接触地面的零部件,其滚动阻力消耗约20%的动力,而使用绿色轮胎则可以减少这方面的能量消耗,增加汽车续航里程。绿色轮胎与同等规格的轮胎相比,不仅滚动阻力可降低22%‑35%,并同时减少汽车燃料3%‑8%的消耗,而且可以降低新能源汽车的电池动力消耗,促进新能源汽车产业发展。[0003] 轮胎主要由橡胶、纤维等材料复合制备而成,滚动阻力主要来源于轮胎变形所造成的能量损耗,其原理为橡胶缠结网络滑移变形、非完善网络(悬挂链)松弛以及填料网络的破坏。因此,降低橡胶复合材料的滚动阻力,需要降低橡胶或者橡胶混合物的损耗(本体链段运动损耗和界面损耗),增加填料的分散,从而减少网络破坏所造成的能耗。[0004] 目前,低滚动阻力的绿色轮胎主要以橡胶与白炭黑或炭黑的复合材料为主要原料,并通过硅烷化反应来结合橡胶与填料。硅烷化反应技术虽然增加了聚合物与填料之间的结合作用,在一定程度上改善了轮胎的滚动阻力,但是由于轮胎的聚合物一般为复合橡胶,不同聚合物之间的界面结合力弱,从而导致复合橡胶的界面共交联性能不理想,同时复合橡胶本身的松弛损耗也没有改善。采用白炭黑作为填料时,硅烷化反应工艺要求高,加工困难,产品批次均匀性差。采用炭黑作为填料时,通过改性虽然可以增加其补强作用,但是高补强炭黑粒径小,在聚合物中分散困难,难以发挥其全部潜力,而且对炭黑进行改性导致工艺复杂、成本高。[0005] 因此,寻找一种可有效提高聚合物与填料、聚合物与聚合物之间结合力,降低轮胎滚动阻力和生热的技术,对于提高新能源汽车的续航里程、促进新能源汽车的发展而言,具有至关重要的影响。发明内容[0006] 为了解决所述现有技术的不足,本发明提供了一种新能源汽车轮胎用橡胶复合材料,通过官能化改性聚合物材料与原位反应增容技术相结合,来制备橡胶复合材料,不同聚合物的官能化,在原位反应的加工过程中制备出嵌段聚合物,该嵌段聚合物可分布于不同橡胶聚合物界面,增强界面作用力,使不同组分的橡胶分散更均匀,界面过渡层更厚;同时,未反应的聚合物官能团还可以与填料表面的极性基团相互作用,通过原位混合来对填料进行原位改性,增加填料的分散性,改善体系的加工性能。在后期的交联反应过程中,硫化剂可将橡胶基材、嵌段聚合物以及填料表面的聚合物共同交联,增强聚合物‑聚合物界面、聚合物‑填料界面的结合作用力,降低聚合物‑聚合物、聚合物‑填料的界面松弛,大大的改善不同体系橡胶的相容性与填料的分散性,从而有效的降低应用该复合材料的绿色轮胎的滚动阻力、生热性能和能耗,提高绿色轮胎的耐撕裂强度,进而增加新能源汽车的续航里程、促进新能源汽车的发展。本发明提供了上述新能源汽车轮胎用橡胶复合材料的制备方法,工艺简单,加工便捷,可有效的实现橡胶复合材料的高效率生产。[0007] 本发明所要达到的技术效果通过以下技术方案来实现:[0008] 本发明中新能源汽车轮胎用橡胶复合材料,由以下组分及组分质量份数,通过原位反应增容制备而成:50‑80份天然橡胶、10‑40份顺丁橡胶、3‑8份功能化顺丁橡胶、3‑8份功能化异戊橡胶、40‑60份填料、20‑40份增塑剂和10‑15份助剂;其中,所述功能化顺丁橡胶和所述功能化异戊橡胶的功能化基团为枝接在侧链或末端上的环氧官能团、马来酸酐官能团、氨基官能团、羟基官能团或羧基官能团,且所述功能化顺丁橡胶的功能化基团与所述功能化异戊橡胶的功能化基团不同且具有协同作用。[0009] 进一步地,所述功能化顺丁橡胶和所述功能化异戊橡胶的门尼粘度均小于5MU。[0010] 进一步地,所述功能化顺丁橡胶与所述功能化异戊橡胶的功能化官能团的摩尔份数比为1:(0.5‑2)。[0011] 进一步地,所述功能化顺丁橡胶和所述功能化异戊橡胶的功能化基团均为单末端改性功能化基团或至少一种为单末端改性功能化基团。[0012] 进一步地,所述顺丁橡胶和所述功能化顺丁橡胶的分子结构差异小于10%。[0013] 进一步地,所述填料为炭黑、白炭黑、陶土、氧化锌、硅灰石、硫酸钡、硅微粉、碳酸钙中的一种或多种。[0014] 进一步地,所述增塑剂为矿物油、链烷烃油、环烷烃油、芳香烃油中的一种或多种。[0015] 进一步地,所述助剂为硫化剂、硫化促进剂、活化剂和耐老化剂的组合。[0016] 本发明中新能源汽车轮胎用橡胶复合材料的制备方法,包括以下步骤:[0017] S01,将预计质量份数的天然橡胶,以及全部的顺丁橡胶、功能化顺丁橡胶和功能化异戊橡胶,在100℃‑180℃温度条件下混合反应3min‑5min,形成嵌段聚合物;[0018] S02,继续加入剩余的天然橡胶,在100℃‑160℃温度条件下混合3min‑5min后,降温至100℃以下;[0019] S03,加入填料和增塑剂,在100℃以下混合3min‑5min后,加入助剂,继续混合2min‑4min,得到橡胶复合材料。[0020] 进一步地,所述S01步骤中,加入天然橡胶与顺丁橡胶的质量份数比为(0.85‑1.2):1。[0021] 综上所述,本发明至少具有以下有益之处:[0022] 1、本发明中新能源汽车轮胎用橡胶复合材料,通过官能化改性聚合物材料与原位反应增容技术相结合来制备橡胶复合材料,可有效的增强聚合物‑聚合物界面、聚合物‑填料界面的结合作用力,大大的改善不同体系橡胶的相容性与填料的分散性,降低聚合物‑聚合物、聚合物‑填料的界面松弛,从而有效的降低应用该复合材料的绿色轮胎的滚动阻力、生热性能和能耗,提高绿色轮胎的耐撕裂强度和耐疲劳性能,进而增加新能源汽车的续航里程、促进新能源汽车的发展。[0023] 2、本发明中新能源汽车轮胎用橡胶复合材料的制备方法,工艺简单,加工便捷,可有效的实现橡胶复合材料的高效率生产。附图说明[0024] 图1是本发明实施例中聚合物、填料的界面增容原理图。具体实施方式[0025] 第一方面,本发明提供一种新能源汽车轮胎用橡胶复合材料,由以下组分及组分质量份数,通过原位反应增容制备而成:50‑80份天然橡胶、10‑40份顺丁橡胶、3‑8份功能化顺丁橡胶、3‑8份功能化异戊橡胶、40‑60份填料、20‑40份增塑剂和10‑15份助剂;其中,功能化顺丁橡胶和功能化异戊橡胶的功能化基团为枝接在侧链或末端上的环氧官能团、马来酸酐官能团、氨基官能团、羟基官能团或羧基官能团,且所述功能化顺丁橡胶的功能化基团与所述功能化异戊橡胶的功能化基团不同且具有协同作用。[0026] 请参阅附图1所示,本发明中的新能源汽车轮胎用橡胶复合材料,通过官能化改性聚合物材料与原位反应增容技术相结合制备而成,不同聚合物的官能化,在原位反应的加工过程中制备出嵌段聚合物,该嵌段聚合物可分布于不同橡胶聚合物界面,增强界面作用力,使不同组分的橡胶分散更均匀,界面过渡层更厚;同时,未反应的聚合物官能团还可以与填料表面的极性基团相互作用,通过原位混合来对填料进行原位改性,增加填料的分散性,改善体系的加工性能。在后期的交联反应过程中,硫化剂可将橡胶基材、嵌段聚合物以及填料表面的聚合物共同交联,增强聚合物‑聚合物界面、聚合物‑填料界面的结合作用力,大大的改善不同体系橡胶的相容性与填料的分散性,降低聚合物‑聚合物、聚合物‑填料的界面松弛,从而有效的降低应用该复合材料的绿色轮胎的滚动阻力、生热性能和能耗,提高绿色轮胎的耐撕裂强度,进而增加新能源汽车的续航里程、促进新能源汽车的发展。[0027] 进一步地,功能化顺丁橡胶和功能化异戊橡胶的门尼粘度均小于5MU,相较于普通橡胶而言,具有较低的分子量,且功能化顺丁橡胶与功能化异戊橡胶的功能化官能团的摩尔份数比为1:(0.5‑2)。优选地,功能化顺丁橡胶和所述功能化异戊橡胶的功能化基团均为单末端改性功能化基团或至少一种为单末端改性功能化基团;两种聚合物的官能化基团之间反应,具有一定的配对效应,如果都是多官能化改性,则官能化聚合物之间容易反应交联,不能达到原位反应制备嵌段相容剂的目的,因此其中至少一种聚合物为单官能化基团,则可以降低体系自我交联的可能,更有利于制备嵌段聚合物,实现增容的效果。顺丁橡胶和功能化顺丁橡胶的分子结构差异小于10%,即顺丁橡胶和功能化顺丁橡胶的分子结构(包括顺反结构、乙烯基含量等)相近。填料为炭黑、白炭黑、陶土、氧化锌、硅灰石、硫酸钡、硅微粉、碳酸钙中的一种或多种;增塑剂为矿物油、链烷烃油、环烷烃油、芳香烃油中的一种或多种;助剂为硫化剂、硫化促进剂、活化剂和耐老化剂的组合。[0028] 第二方面,本发明还提供了上述新能源汽车轮胎用橡胶复合材料的制备方法,包括以下步骤:[0029] S01,将预计质量份数的天然橡胶,以及全部的顺丁橡胶、功能化顺丁橡胶和功能化异戊橡胶,在100℃‑180℃温度条件下混合反应3min‑5min,形成嵌段聚合物;[0030] S02,继续加入剩余的天然橡胶,在100℃‑160℃温度条件下混合3min‑5min后,降温至100℃以下;[0031] S03,加入填料和增塑剂,在100℃以下混合3min‑5min后,加入助剂,继续混合2min‑4min,得到橡胶复合材料。[0032] 进一步地,S01步骤中,加入天然橡胶与顺丁橡胶的质量份数比为(0.85‑1.2):1。[0033] 为更好地说明本发明的目的、技术方案和优点,下面将结合具体实施例对本发明进一步说明。本领域技术人员应当理解,此处所描述的具体实施例仅用以解释本发明,并不用于限定本发明。[0034] 实施例中,所使用的实验方法如无特殊说明,均为常规方法,所用的材料、试剂等,如无特殊说明,均可从商业途径得到。[0035] 实施例1:[0036] 本实施例提供了一种新能源汽车轮胎用橡胶复合材料,由以下组分及组分质量份数,通过原位反应增容制备而成:50份天然橡胶、40份顺丁橡胶、8份功能化顺丁橡胶、4份功能化异戊橡胶、40份填料、20份增塑剂和10份助剂;其中,功能化顺丁橡胶的功能化基团为枝接在侧链上的马来酸酐官能团,功能化异戊橡胶的功能化基团为枝接在末端上的羟基官能团,且功能化顺丁橡胶和功能化异戊橡胶的门尼粘度均小于5MU,顺丁橡胶和功能化顺丁橡胶的具有相同的顺反结构和乙烯基含量。优选地,填料为炭黑N234、增塑剂为环烷烃油,助剂由1.5份6PPD、1.5份微晶蜡、2份硬脂酸、2份氧化锌、1.5份TBBS‑80和1.5份S‑80组成。[0037] 本实施例还提供了上述新能源汽车轮胎用橡胶复合材料的制备方法,包括以下步骤:[0038] S01,将34份的天然橡胶,以及40份顺丁橡胶、8份功能化顺丁橡胶和4份功能化异戊橡胶,在100℃温度条件下混合反应3min,形成嵌段聚合物;[0039] S02,继续加入16份天然橡胶,在100℃温度条件下混合3min后,降温至100℃以下;[0040] S03,加入40份炭黑N234和20份环烷烃油,在100℃以下混合3min后,加入1.5份6PPD、1.5份微晶蜡、2份硬脂酸、2份氧化锌、1.5份TBBS‑80和1.5份S‑80,继续混合2min,得到橡胶复合材料1。[0041] 实施例2:[0042] 本实施例提供了一种新能源汽车轮胎用橡胶复合材料,由以下组分及组分质量份数,通过原位反应增容制备而成:80份天然橡胶、10份顺丁橡胶、4份功能化顺丁橡胶、8份功能化异戊橡胶、60份填料、40份增塑剂和15份助剂;其中,功能化顺丁橡胶的功能化基团为枝接在侧链上的马来酸酐官能团,功能化异戊橡胶的功能化基团为枝接在末端上的羟基官能团,且功能化顺丁橡胶和功能化异戊橡胶的门尼粘度均小于5MU,顺丁橡胶和功能化顺丁橡胶的具有相同的顺反结构和乙烯基含量。优选地,填料为炭黑N234、增塑剂为环烷烃油,助剂由2份6PPD、1.5份防老剂RD、2份微晶蜡、2.5份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80组成。[0043] 本实施例还提供了上述新能源汽车轮胎用橡胶复合材料的制备方法,包括以下步骤:[0044] S01,将12份的天然橡胶,以及10份顺丁橡胶、4份功能化顺丁橡胶和8份功能化异戊橡胶,在180℃温度条件下混合反应5min,形成嵌段聚合物;[0045] S02,继续加入68份天然橡胶,在160℃温度条件下混合5min后,降温至100℃以下;[0046] S03,加入60份炭黑N234和40份环烷烃油,在100℃以下混合5min后,加入2份6PPD、1.5份防老剂RD、2份微晶蜡、2.5份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80,继续混合4min,得到橡胶复合材料2。[0047] 实施例3:[0048] 本实施例提供了一种新能源汽车轮胎用橡胶复合材料,由以下组分及组分质量份数,通过原位反应增容制备而成:65份天然橡胶、25份顺丁橡胶、6份功能化顺丁橡胶、6份功能化异戊橡胶、50份填料、35份增塑剂和13份助剂;其中,功能化顺丁橡胶的功能化基团为枝接在侧链上的马来酸酐官能团,功能化异戊橡胶的功能化基团为枝接在末端上的羟基官能团,且功能化顺丁橡胶和功能化异戊橡胶的门尼粘度均小于5MU,顺丁橡胶和功能化顺丁橡胶的具有相同的顺反结构和乙烯基含量。优选地,填料为炭黑N234、增塑剂为环烷烃油,助剂由1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80组成。[0049] 本实施例还提供了上述新能源汽车轮胎用橡胶复合材料的制备方法,包括以下步骤:[0050] S01,将27.5份的天然橡胶,以及25份顺丁橡胶、6份功能化顺丁橡胶和6份功能化异戊橡胶,在150℃温度条件下混合反应4min,形成嵌段聚合物;[0051] S02,继续加入37.5份天然橡胶,在140℃温度条件下混合4min后,降温至100℃以下;[0052] S03,加入50份炭黑N234和35份环烷烃油,在100℃以下混合4min后,加入1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80,继续混合3min,得到橡胶复合材料3。[0053] 实施例4:[0054] 本实施例提供了一种新能源汽车轮胎用橡胶复合材料,由以下组分及组分质量份数,通过原位反应增容制备而成:60份天然橡胶、30份顺丁橡胶、7份功能化顺丁橡胶、5份功能化异戊橡胶、45份填料、30份增塑剂和13份助剂;其中,功能化顺丁橡胶的功能化基团为枝接在侧链上的马来酸酐官能团,功能化异戊橡胶的功能化基团为枝接在末端上的羟基官能团,且功能化顺丁橡胶和功能化异戊橡胶的门尼粘度均小于5MU,顺丁橡胶和功能化顺丁橡胶的具有相同的顺反结构和乙烯基含量。优选地,填料为炭黑N234、增塑剂为环烷烃油,助剂由1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80组成。[0055] 本实施例还提供了上述新能源汽车轮胎用橡胶复合材料的制备方法,包括以下步骤:[0056] S01,将30份的天然橡胶,以及30份顺丁橡胶、7份功能化顺丁橡胶和5份功能化异戊橡胶,在150℃温度条件下混合反应4min,形成嵌段聚合物;[0057] S02,继续加入30份天然橡胶,在140℃温度条件下混合4min后,降温至100℃以下;[0058] S03,加入45份炭黑N234和30份环烷烃油,在100℃以下混合4min后,加入1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80,继续混合3min,得到橡胶复合材料4。[0059] 实施例5:[0060] 本实施例提供了一种新能源汽车轮胎用橡胶复合材料,由以下组分及组分质量份数,通过原位反应增容制备而成:70份天然橡胶、20份顺丁橡胶、5份功能化顺丁橡胶、7份功能化异戊橡胶、55份填料、30份增塑剂和13份助剂;其中,功能化顺丁橡胶的功能化基团为枝接在侧链上的马来酸酐官能团,功能化异戊橡胶的功能化基团为枝接在末端上的羟基官能团,且功能化顺丁橡胶和功能化异戊橡胶的门尼粘度均小于5MU,顺丁橡胶和功能化顺丁橡胶的具有相同的顺反结构和乙烯基含量。优选地,填料为炭黑N234、增塑剂为环烷烃油,助剂由1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80组成。[0061] 本实施例还提供了上述新能源汽车轮胎用橡胶复合材料的制备方法,包括以下步骤:[0062] S01,将22份的天然橡胶,以及20份顺丁橡胶、5份功能化顺丁橡胶和7份功能化异戊橡胶,在150℃温度条件下混合反应4min,形成嵌段聚合物;[0063] S02,继续加入48份天然橡胶,在140℃温度条件下混合4min后,降温至100℃以下;[0064] S03,加入55份炭黑N234和30份环烷烃油,在100℃以下混合4min后,加入1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80,继续混合3min,得到橡胶复合材料5。[0065] 实施例6:[0066] 本实施例提供了一种新能源汽车轮胎用橡胶复合材料,由以下组分及组分质量份数,通过原位反应增容制备而成:65份天然橡胶、25份顺丁橡胶、6份功能化顺丁橡胶、6份功能化异戊橡胶、50份填料、35份增塑剂和13份助剂;其中,功能化顺丁橡胶的功能化基团为枝接在末端上的马来酸酐官能团,功能化异戊橡胶的功能化基团为枝接在末端上的氨基官能团,且功能化顺丁橡胶和功能化异戊橡胶的门尼粘度均小于5MU,顺丁橡胶和功能化顺丁橡胶的具有相同的顺反结构和乙烯基含量。优选地,填料为白炭黑、增塑剂为链烷烃油,助剂由1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80组成。[0067] 本实施例还提供了上述新能源汽车轮胎用橡胶复合材料的制备方法,包括以下步骤:[0068] S01,将27.5份的天然橡胶,以及25份顺丁橡胶、6份功能化顺丁橡胶和6份功能化异戊橡胶,在150℃温度条件下混合反应4min,形成嵌段聚合物;[0069] S02,继续加入37.5份天然橡胶,在140℃温度条件下混合4min后,降温至100℃以下;[0070] S03,加入50份白炭黑和35份链烷烃油,在100℃以下混合4min后,加入1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80,继续混合3min,得到橡胶复合材料6。[0071] 实施例7:[0072] 本实施例提供了一种新能源汽车轮胎用橡胶复合材料,由以下组分及组分质量份数,通过原位反应增容制备而成:65份天然橡胶、25份顺丁橡胶、6份功能化顺丁橡胶、6份功能化异戊橡胶、50份填料、35份增塑剂和13份助剂;其中,功能化顺丁橡胶的功能化基团为枝接在末端上的马来酸酐官能团,功能化异戊橡胶的功能化基团为枝接在侧链上的羟基官能团,且功能化顺丁橡胶和功能化异戊橡胶的门尼粘度均小于5MU,顺丁橡胶和功能化顺丁橡胶的具有相同的顺反结构和乙烯基含量。优选地,填料为40份炭黑和10份硫酸钡、增塑剂为芳香烃油,助剂由1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80组成。[0073] 本实施例还提供了上述新能源汽车轮胎用橡胶复合材料的制备方法,包括以下步骤:[0074] S01,将27.5份的天然橡胶,以及25份顺丁橡胶、6份功能化顺丁橡胶和6份功能化异戊橡胶,在150℃温度条件下混合反应4min,形成嵌段聚合物;[0075] S02,继续加入37.5份天然橡胶,在140℃温度条件下混合4min后,降温至100℃以下;[0076] S03,加入40份炭黑、10份硫酸钡和35份芳香烃油,在100℃以下混合4min后,加入1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80,继续混合3min,得到橡胶复合材料7。[0077] 实施例8:[0078] 本实施例提供了一种新能源汽车轮胎用橡胶复合材料,由以下组分及组分质量份数,通过原位反应增容制备而成:65份天然橡胶、25份顺丁橡胶、6份功能化顺丁橡胶、6份功能化异戊橡胶、50份填料、35份增塑剂和13份助剂;其中,功能化顺丁橡胶的功能化基团为枝接在末端上的马来酸酐官能团,功能化异戊橡胶的功能化基团为枝接在侧链上的环氧官能团和枝接在末端上的羧基官能团,且功能化顺丁橡胶和功能化异戊橡胶的门尼粘度均小于5MU,顺丁橡胶和功能化顺丁橡胶的具有相同的顺反结构和乙烯基含量。优选地,填料为40份炭黑、5份硅微粉和5份硅灰石,增塑剂为环烷烃油,助剂由1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80组成。[0079] 本实施例还提供了上述新能源汽车轮胎用橡胶复合材料的制备方法,包括以下步骤:[0080] S01,将27.5份的天然橡胶,以及25份顺丁橡胶、6份功能化顺丁橡胶和6份功能化异戊橡胶,在150℃温度条件下混合反应4min,形成嵌段聚合物;[0081] S02,继续加入37.5份天然橡胶,在140℃温度条件下混合4min后,降温至100℃以下;[0082] S03,加入40份炭黑、5份硅微粉、5份硅灰石和35份环烷烃油,在100℃以下混合4min后,加入1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80,继续混合3min,得到橡胶复合材料8。[0083] 实施例9:[0084] 本实施例提供了一种新能源汽车轮胎用橡胶复合材料,由以下组分及组分质量份数,通过原位反应增容制备而成:65份天然橡胶、25份顺丁橡胶、6份功能化顺丁橡胶、6份功能化异戊橡胶、50份填料、35份增塑剂和13份助剂;其中,功能化顺丁橡胶的功能化基团为枝接在侧链上的羟基官能团和枝接在末端上的氨基官能团,功能化异戊橡胶的功能化基团为枝接在末端上的羧基官能团,且功能化顺丁橡胶和功能化异戊橡胶的门尼粘度均小于5MU,顺丁橡胶和功能化顺丁橡胶的具有相同的顺反结构和乙烯基含量。优选地,填料为40份炭黑、5份碳酸钙和5份陶土,增塑剂为环烷烃油,助剂由1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80组成。[0085] 本实施例还提供了上述新能源汽车轮胎用橡胶复合材料的制备方法,包括以下步骤:[0086] S01,将27.5份的天然橡胶,以及25份顺丁橡胶、6份功能化顺丁橡胶和6份功能化异戊橡胶,在150℃温度条件下混合反应4min,形成嵌段聚合物;[0087] S02,继续加入37.5份天然橡胶,在140℃温度条件下混合4min后,降温至100℃以下;[0088] S03,加入40份炭黑、5份碳酸钙、5份陶土和35份环烷烃油,在100℃以下混合4min后,加入1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80,继续混合3min,得到橡胶复合材料9。[0089] 实施例10:[0090] 本实施例提供了一种新能源汽车轮胎用橡胶复合材料,由以下组分及组分质量份数,通过原位反应增容制备而成:65份天然橡胶、25份顺丁橡胶、6份功能化顺丁橡胶、6份功能化异戊橡胶、50份填料、35份增塑剂和13份助剂;其中,功能化顺丁橡胶的功能化基团为枝接在侧链上的羟基官能团和枝接在末端上的环氧基官能团,功能化异戊橡胶的功能化基团为枝接在末端上的马来酸酐官能团,且功能化顺丁橡胶和功能化异戊橡胶的门尼粘度均小于5MU,顺丁橡胶和功能化顺丁橡胶的具有相同的顺反结构和乙烯基含量。优选地,填料为40份炭黑、2份氧化锌和8份白炭黑,增塑剂为芳香烃油,助剂由1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80组成。[0091] 本实施例还提供了上述新能源汽车轮胎用橡胶复合材料的制备方法,包括以下步骤:[0092] S01,将27.5份的天然橡胶,以及25份顺丁橡胶、6份功能化顺丁橡胶和6份功能化异戊橡胶,在150℃温度条件下混合反应4min,形成嵌段聚合物;[0093] S02,继续加入37.5份天然橡胶,在140℃温度条件下混合4min后,降温至100℃以下;[0094] S03,加入40份炭黑、2份氧化锌、8份白炭黑和35份芳香烃油,在100℃以下混合4min后,加入1.5份6PPD、1份防老剂RD、1.5份微晶蜡、2份硬脂酸、3份氧化锌、2份TBBS‑80和2份S‑80,继续混合3min,得到橡胶复合材料10。[0095] 对比例1:[0096] 本对比例提供了一种橡胶复合材料,其组分及组分质量份数与实施例1相同,其主要区别在于:取消了功能化顺丁橡胶和功能化异戊橡胶的使用,且直接将所有的原料在150℃温度条件下共混15min,制得对比复合材料1。[0097] 对比例2:[0098] 本对比例提供了一种橡胶复合材料,其组分及组分质量份数与实施例2相同,其主要区别在于:取消了功能化顺丁橡胶和功能化异戊橡胶的使用,且直接将所有的原料在150℃温度条件下共混15min,制得对比复合材料2。[0099] 对比例3:[0100] 本对比例提供了一种橡胶复合材料,其组分及组分质量份数与实施例3相同,其主要区别在于:取消了功能化顺丁橡胶和功能化异戊橡胶的使用,且直接将所有的原料在150℃温度条件下共混15min,制得对比复合材料3。[0101] 对比例4:[0102] 本对比例提供了一种橡胶复合材料,其组分及组分质量份数与实施例4相同,其主要区别在于:取消了功能化顺丁橡胶和功能化异戊橡胶的使用,且直接将所有的原料在150℃温度条件下共混15min,制得对比复合材料4。[0103] 对比例5:[0104] 本对比例提供了一种橡胶复合材料,其组分及组分质量份数与实施例5相同,其主要区别在于:取消了功能化顺丁橡胶和功能化异戊橡胶的使用,且直接将所有的原料在150℃温度条件下共混15min,制得对比复合材料5。[0105] 对比例6:[0106] 本对比例提供了一种橡胶复合材料,其组分及组分质量份数与实施例6相同,其主要区别在于:取消了功能化顺丁橡胶和功能化异戊橡胶的使用,且直接将所有的原料在150℃温度条件下共混15min,制得对比复合材料6。[0107] 对比例7:[0108] 本对比例提供了一种橡胶复合材料,其组分及组分质量份数与实施例7相同,其主要区别在于:取消了功能化顺丁橡胶和功能化异戊橡胶的使用,且直接将所有的原料在150℃温度条件下共混15min,制得对比复合材料7。[0109] 对比例8:[0110] 本对比例提供了一种橡胶复合材料,其组分及组分质量份数与实施例8相同,其主要区别在于:取消了功能化顺丁橡胶和功能化异戊橡胶的使用,且直接将所有的原料在150℃温度条件下共混15min,制得对比复合材料8。[0111] 对比例9:[0112] 本对比例提供了一种橡胶复合材料,其组分及组分质量份数与实施例9相同,其主要区别在于:取消了功能化顺丁橡胶和功能化异戊橡胶的使用,且直接将所有的原料在150℃温度条件下共混15min,制得对比复合材料9。[0113] 对比例10:[0114] 本对比例提供了一种橡胶复合材料,其组分及组分质量份数与实施例10相同,其主要区别在于:取消了功能化顺丁橡胶和功能化异戊橡胶的使用,且直接将所有的原料在150℃温度条件下共混15min,制得对比复合材料10。[0115] 试验例:[0116] 1、分散性能等级:采用GB/T6030标准,分别对实施例1‑10所制得的橡胶复合材料,以及对比例1‑10所制得的对比复合材料进行分散等级测试,测试结果如表1、表2所示。[0117] 2、门尼黏度(150℃):采用GB/T1232标准,分别对实施例1‑10所制得的橡胶复合材料,以及对比例1‑10所制得的对比复合材料进行门尼黏度测试,测试结果如表1、表2所示。[0118] 3、挤出加工性能:采用ASTMD2230标准,分别对实施例1‑10所制得的橡胶复合材料,以及对比例1‑10所制得的对比复合材料进行挤出加工性能测试,测试结果如表1、表2所示。[0119] 4、拉伸强度、撕裂强度:采用GB/T528标准,分别对实施例1‑10所制得的橡胶复合材料,以及对比例1‑10所制得的对比复合材料进行拉伸强度测试;采用GB/T529标准,分别对实施例1‑10所制得的橡胶复合材料,以及对比例1‑10所制得的对比复合材料进行撕裂强度测试;拉伸强度、撕裂强度的测试结果如表1、表2所示。[0120] 5、耐磨性:采用GB/T1689标准,分别对实施例1‑10所制得的橡胶复合材料,以及对比例1‑10所制得的对比复合材料进行耐磨性测试,测试结果如表1、表2所示。[0121] 6、损耗因子(60℃):采用ISO4664标准,分别测试实施例1‑10所制得的橡胶复合材料,以及对比例1‑10所制得的对比复合材料的损耗因子(60℃),测试结果如表1、表2所示。[0122] 7、生热性:采用GB/T1687‑1993标准,分别测试实施例1‑10所制得的橡胶复合材料,以及对比例1‑10所制得的对比复合材料的压缩生热,获得温升结果如表1、表2所示。[0123] 表1实施例中橡胶复合材料的性能参数表[0124][0125][0126] 表2对比例中对比复合材料的性能参数表[0127][0128] 由表1和表2的对比可知,本实施例中原料加入了功能化顺丁橡胶和功能化异戊橡胶,并通过原位反应增容制备而成的橡胶复合材料,不仅填料分散等级均达到9级以上,相较于对比例中未加入功能化官能团改性橡胶原料,直接共混所制得的对比复合材料而言,填料分散效果得到了明显的提高,可有效的减少因填料而造成的应力集中,增强聚合物‑聚合物、聚合物‑填料的结合作用力,降低聚合物‑聚合物、聚合物‑填料的界面松弛,从而有效的降低绿色轮胎的滚动阻力;而且橡胶复合材料的生热温度均不超过20.1℃,相较于对比例中未加入功能化官能团改性橡胶原料而言,明显降低,可有效的降低绿色轮胎的生热性能。另外,橡胶复合材料的拉伸强度和耐撕裂强度略有提高,耐磨性有所提升,损耗因子也明显降低,均有利于绿色轮胎整体性能的提升,增加新能源汽车的续航里程、促进新能源汽车的发展。[0129] 从上述实施例的技术方案可以看出,本发明提供了一种新能源汽车轮胎用橡胶复合材料,可有效的增强聚合物‑聚合物界面、聚合物‑填料界面的结合作用力,降低聚合物‑聚合物、聚合物‑填料的界面松弛,大大的改善不同体系橡胶的相容性与填料的分散性,从而有效的降低应用该复合材料的绿色轮胎的滚动阻力、生热性能和能耗,提高绿色轮胎的耐撕裂强度,进而增加新能源汽车的续航里程、促进新能源汽车的发展。本发明还提供了一种新能源汽车轮胎用橡胶复合材料的制备方法,工艺简单,加工便捷,可有效的实现橡胶复合材料的高效率生产。[0130] 虽然对本发明的描述是结合以上具体实施例进行的,但是,熟悉本技术领域的人员能够根据上述的内容进行许多替换、修改和变化、是显而易见的。因此,所有这样的替代、改进和变化都包括在附后的权利要求的精神和范围内。
专利地区:广东
专利申请日期:2022-12-22
专利公开日期:2024-08-16
专利公告号:CN116478458B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




