 产学研创新服务平台(全国)


紫外-热双重固化粘结剂及制备方法和在3D打印的应用
更新时间:2026-10-29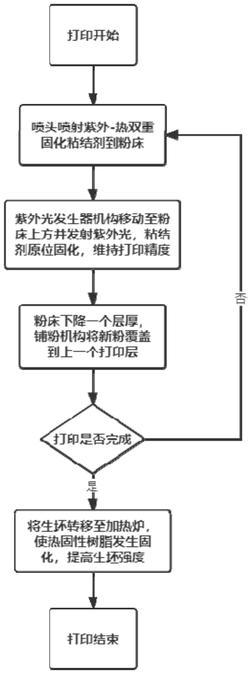 专利申请类型:发明专利;
地区:福建-泉州;
源自:泉州高价值专利检索信息库;
专利名称:紫外-热双重固化粘结剂及制备方法和在3D打印的应用
专利类型:发明专利
专利申请号:CN202211535983.X
专利申请(专利权)人:华侨大学,南安华大石材产业技术研究院
权利人地址:福建省泉州市丰泽区城东城华北路269号
专利发明(设计)人:张添,谭援强,徐仰立
专利摘要:本发明公开了一种紫外‑热双重固化粘结剂及制备方法,其组成包括30~40重量份的紫外光敏树脂、10‑20重量份的热固性树脂和45‑55重量份的有机溶剂,还包括占紫外光敏树脂的1wt%‑8wt%的光引发剂。本发明还公开了使用上述粘结剂的3D打印方法,在每层粘结剂喷射至粉末材料层之后均进行1~10s的紫外光固化,然后进行下一层的制造,完成生坯打印后进行热固化。本发明结合了光固化快速以及热固化高强度的优势,在提高了生坯打印精度的同时,还能提高生坯的强度。
主权利要求:
1.一种紫外‑热双重固化粘结剂,其特征在于:所述紫外‑热双重固化粘结剂的组成包括30 40重量份的紫外光敏树脂、10‑20重量份的热固性树脂和45‑55重量份的有机溶剂,还~包括占紫外光敏树脂的1wt%‑8wt%的光引发剂;所述紫外光敏树脂选自双官能度丙烯酸酯,或双官能度丙烯酸酯与单官能度丙烯酸酯、三官能度丙烯酸酯交联剂中的至少一种的组合;所述双官能度丙烯酸酯选自双官能度活性稀释单体1,6‑己二醇二丙烯酸酯,三乙二醇二甲基丙烯酸酯,三丙二醇二丙烯酸酯中的至少一种。
2.根据权利要求1所述的紫外‑热双重固化粘结剂,其特征在于:所述光引发剂选自2,
4,6‑三甲基苯甲酰基‑二苯基氧化膦,1‑羟基环已基苯基酮,苯基双(2,4,6‑三甲基苯甲酰基)氧化膦中的至少一种。
3.根据权利要求1所述的紫外‑热双重固化粘结剂,其特征在于:所述热固性树脂为酚醛树脂或环氧树脂。
4.根据权利要求1所述的紫外‑热双重固化粘结剂,其特征在于:所述有机溶剂选自乙醇,正丙醇,异丙醇,乙二醇甲醚,二乙二醇乙醚中的至少一种。
5.权利要求1 4任一项所述的紫外‑热双重固化粘结剂的制备方法,其特征在于,包括:~
步骤一,将紫外光敏树脂与光引发剂混合,构成第一重紫外固化体系;
步骤二,将热固性树脂与有机溶剂混合,构成第二重热固化体系;
步骤三,将第一重紫外固化体系和第二重热固化体系混合均匀,过滤后得到紫外‑热双重固化粘结剂。
6.根据权利要求5所述的制备方法,其特征在于:所述紫外‑热双重固化粘结剂的粘度为5‑15mPa.s,表面张力为25‑35mN/m。
7.一种紫外‑热双重固化的3D打印方法,其特征在于,采用3D打印机,所述3D打印机包括喷射系统、铺粉机构、粉床和紫外光发生器机构,所述3D打印方法包括:步骤一,使用喷射系统将权利要求1 4任一项所述的紫外‑热双重固化粘结剂喷射到铺~设有粉末材料的粉床上;
步骤二,紫外光发生器机构移动至粉床上方并发射紫外光,停留1‑10s后离开粉床,打印平台下降一个层厚;
步骤三,铺粉机构将新的粉末材料平整铺设并覆盖到上一个固化完成的打印层;
步骤四,重复步骤一 步骤三直到完成生坯的打印;
~
步骤五,连同未被粘接的疏松粉末材料与生坯一同转移至加热炉中加热至固化完全后取出,待生坯自然冷却至室温后清除包围在生坯周围疏松的粉末。
8.根据权利要求7所述的紫外‑热双重固化的3D打印方法,其特征在于:所述喷射系统采用压电式打印喷头。
9.根据权利要求7所述的紫外‑热双重固化的3D打印方法,其特征在于:步骤五中,加热固化的温度为150℃‑200℃。 说明书 : 紫外‑热双重固化粘结剂及制备方法和在3D打印的应用技术领域[0001] 本发明属于增材制造领域,具体涉及一种紫外‑热双重固化粘结剂及制备方法和在3D打印的应用。背景技术[0002] 增材制造技术(AdditiveManufacturing),又称3D打印技术,是快速成型技术中最具代表性的一种。它通过将数字模型切片,使用计算机辅助控制设备,精确地将成型材料按照数字模型切片精确的一层层沉积在一起,得益于这种层层叠加的制造方式,3D打印技术能快速高效的制造出传统加工工艺所无法制造的复杂结构。目前,3D打印技术已经被广泛应用在汽车制造、工具制备、航空航天等领域。[0003] 粘结剂喷射3D打印技术(3DP)是现有增材制造技术中的一种,它是一种基于粉末床的3D打印技术。它通过一个压电式打印喷头,根据模型的切片图案,将粘结剂组分有选择性的喷射到粉末床的指定区域,粘结剂会将这个区域内的粉末颗粒粘结起来,之后粉床下降一个层厚,新的粉末被刮刀或者是铺粉辊再次铺展到打印区域,喷头继续在新的粉末床上进行打印喷射,层与层之间的粉末又被粘结剂粘结在一起,重复上述过程,实现模型的逐层堆叠。此时的成型零件被称为生坯,生坯通常还需经过一系列后处理,如脱脂、烧结、浸润渗入等,成为最终的成品零件。[0004] 与现有其他基于粉末床的3D打印技术相比,3DP技术耗能相对较低,且无需惰性气体保护环境,可大批量生产零件,对成型尺寸无限制,因此更容易被商业推广。粘结剂作为3DP技术中的一个关键组分,不仅承担了将粉末颗粒粘结在一起的任务,还直接决定了最终成品的质量。目前大部分粘结剂选择高分子聚合物作为粘结剂的主要成分,如聚乙烯醇(PVA)、聚乙烯吡咯烷酮(PVP)、聚丙烯酰胺(PAM)等,使用大量的溶剂,如水、酒精、醚类等稀释后进行使用,在溶剂挥发后,聚合物成分留在粉床中起到粘结作用。这就导致现有粘结剂技术存在以下几个亟待解决的问题:[0005] 一、在长时间的打印后,会有少量聚合物残留在压电式喷头表面,容易堵塞喷头喷孔,导致后续打印层的质量下降,同时不利于喷头的维护保养。[0006] 二、聚合物的粘度通常远大于市售压电式打印喷头的粘度工作区间(4‑20mPa.s),从而需要大量的溶剂来稀释聚合物组分满足压电式打印喷头的工作要求,造成粘结剂中发挥粘结作用的有效成分含量较低,这就导致生坯的强度较低,无法支撑后续的一系列后处理工艺。[0007] 三、为了解决生坯强度过低的问题,通常会在打印过程中加大粘结剂的喷射量,来补偿粘结剂中有效粘结成分不足的缺陷。由于粘结剂溶液被喷射到粉末层上时并不是立即固化,导致粘结剂溶液在毛细管力与重力的作用下,继续在粉末层里渗透开来,最终导致生坯的变形与失真。发明内容[0008] 本发明的目的在于克服上述现有技术的不足,提供了一种紫外‑热双重固化粘结剂及制备方法和在3D打印的应用。本发明克服了传统粘结剂中有效粘结成分不足的问题,提高了生坯强度;并且解决了由于大量粘结剂喷射过度渗透导致的生坯变形问题,并提高了生坯的表面质量。[0009] 可供使用的溶剂包含但不限于上述提到的几种,只要能完全溶解上述光敏树脂与热固性树脂的溶剂都可以被应用到此发明中来。[0010] 本发明提供了一种紫外‑热双重固化粘结剂,其组成包括30~40重量份的紫外光敏树脂、10‑20重量份的热固性树脂和45‑55重量份的有机溶剂,还包括占紫外光敏树脂的1wt%‑8wt%的光引发剂。[0011] 可选的,所述紫外光敏树脂选自双官能度丙烯酸酯,或双官能度丙烯酸酯与单官能度丙烯酸酯、三官能度丙烯酸酯交联剂中的至少一种的组合;所述双官能度丙烯酸酯选自双官能度活性稀释单体1,6‑己二醇二丙烯酸酯,三乙二醇二甲基丙烯酸酯,三丙二醇二丙烯酸酯中的至少一种。[0012] 可选的,所述光引发剂选自2,4,6‑三甲基苯甲酰基‑二苯基氧化膦,1‑羟基环已基苯基酮,苯基双(2,4,6‑三甲基苯甲酰基)氧化膦中的至少一种。[0013] 可选的,所述热固性树脂为酚醛树脂或环氧树脂。[0014] 可选的,所述有机溶剂选自乙醇,正丙醇,异丙醇,乙二醇甲醚,二乙二醇乙醚中的至少一种。[0015] 本发明还提供了上述紫外‑热双重固化粘结剂的制备方法,包括:[0016] 步骤一,将紫外光敏树脂与光引发剂混合,构成第一重紫外固化体系;[0017] 步骤二,将热固性树脂与有机溶剂混合,构成第二重热固化体系;[0018] 步骤三,将第一重紫外固化体系和第二重热固化体系混合均匀,过滤后得到紫外‑热双重固化粘结剂。[0019] 可选的,所述紫外‑热双重固化粘结剂的粘度为5‑15mPa.s,表面张力为25‑35mN/m。[0020] 本发明还提供了一种紫外‑热双重固化的3D打印方法,采用3D打印机,所述3D打印机包括喷射系统、铺粉机构、粉床和紫外光发生器机构,所述3D打印方法包括:[0021] 步骤一,使用喷射系统将权利要求1~5任一项所述的紫外‑热双重固化粘结剂喷射到铺设有粉末材料的粉床上;[0022] 步骤二,紫外光发生器机构移动至粉床上方并发射紫外光,停留1‑10s后离开粉床,打印平台下降一个层厚;[0023] 步骤三,铺粉机构将新的粉末材料平整铺设并覆盖到上一个固化完成的打印层;[0024] 步骤四,重复步骤一~步骤三直到完成生坯的打印;[0025] 步骤五,连同未被粘接的疏松粉末材料与生坯一同转移至加热炉中加热至固化完全后取出,待生坯自然冷却至室温后清除包围在生坯周围疏松的粉末。[0026] 可选的,所述喷射系统采用压电式打印喷头。[0027] 可选的,步骤五中,加热固化的温度为150℃‑200℃。其中:[0028] 在第一重紫外固化体系中,使用的是粘度较小的单体,其本身就满足了压电式打印喷头的打印要求,无需另外对其进行稀释,且它仅在暴露于紫外光照时才发生聚合反应,不会由于残留堵塞喷孔。它既能作为粘结剂溶液的稀释剂减少粘结剂溶液中挥发性有机物VOC的含量,又能发挥粘结作用,有利于提高生坯强度。[0029] 在第一重紫外固化体系中,由于加入了高效光引发剂,提高了紫外固化的速率,导致在打印过程中,粘结剂被喷射到粉床后就立刻被打印机的紫外光源照射固化,这部分固化了的光敏树脂会导致粘结剂整体粘度急剧上升,从而增加了粘结剂在粉床中渗透的阻力,减少了粘结剂在模型边缘处的扩散,解决了由于粘结剂喷射量大导致的过度渗透问题,并提高了生坯的表面质量。[0030] 在第二重热固化体系中,使用了热固性树脂,相比于光敏树脂它具有更强的粘结强度,能进一步提高生坯强度。[0031] 本发明具有以下有益效果:[0032] 1、本发明的紫外‑热双重固化粘结剂粘度较低,适合压电式喷头的喷射,相比于传统聚合物粘结剂,减低了堵塞喷头的风险,设备故障率减小;[0033] 2、本发明有别于传统3DP技术单独使用光固化或热固化的方式,结合了光固化快速以及热固化高强度的优势,在提高了生坯打印精度的同时,还能提高生坯的强度;通过分离3DP技术打印过程中控制精度与增加强度的这两个步骤,首先在打印过程在使用紫外固化方式限制住粘结剂在粉床中的扩散,使粘结剂发生原位固化,提高生坯的精度;然后在打印完成后,使用热能激发粘结剂中的热固化组分,进一步提高生坯强度。附图说明[0034] 图1为实施例5的紫外‑热双重固化3D打印方法的流程图;[0035] 图2为实施例5的粘结剂喷射量正常时,粉床截面打印效果示意图;[0036] 图3为实施例6的粘结剂喷射过量时,粉床截面打印效果示意图;[0037] 图4为对比例的粘结剂喷射过量时,粉床截面打印效果示意图。具体实施方式[0038] 以下结合附图和具体实施例对本发明做进一步解释。[0039] 实施例1[0040] 取30%质量分数的三乙二醇二甲基丙烯酸酯作为光敏树脂基体材料,向其加入占光敏树脂质量6%的光引发剂2,4,6‑三甲基苯甲酰基‑二苯基氧化膦,将混合物置于搅拌器中均匀搅拌混合,直到光引发剂全部溶解于光敏树脂中,制备出第一重紫外固化组分。[0041] 取17%质量分数的热固性酚醛树脂溶解于53%质量分数的乙醇溶剂中,将混合物置于搅拌器中均匀混合,直到酚醛树脂全部溶解于乙醇溶剂中,制备出第二重热固化组分。[0042] 将上述组分全部置于搅拌器中,均匀混合搅拌1小时以上,直到两个组分无明显分层,之后将所得混合溶液使用过滤器将粘结剂中的大颗粒固体杂质过滤后,所得滤液即为所述的紫外‑热双重固化粘结剂。[0043] 粘结剂粘度在5‑15mPa.s,表面张力在25‑35mN/m以满足喷头喷射需求。[0044] 实施例2[0045] 取30%质量分数的三乙二醇二甲基丙烯酸酯作为光敏树脂基体材料,向其加入占光敏树脂质量8%的光引发剂2,4,6‑三甲基苯甲酰基‑二苯基氧化膦,将混合物置于搅拌器中均匀搅拌混合,直到光引发剂全部溶解于光敏树脂中,制备出第一重紫外固化组分。[0046] 取20%质量分数的热固性酚醛树脂溶解于50%质量分数的乙醇溶剂中,将混合物置于搅拌器中均匀混合,直到酚醛树脂全部溶解于乙醇溶剂中,制备出第二重热固化组分。[0047] 将上述组分全部置于搅拌器中,均匀混合搅拌1小时以上,直到两个组分无明显分层,之后将所得混合溶液使用过滤器将粘结剂中的大颗粒固体杂质过滤后,所得滤液即为所述的紫外‑热双重固化粘结剂。[0048] 粘结剂粘度在5‑15mPa.s,表面张力在25‑35mN/m以满足喷头喷射需求。[0049] 实施例3[0050] 取15%质量分数的三乙二醇二甲基丙烯酸酯与15%质量分数的1,6‑己二醇二丙烯酸酯作为光敏树脂基体材料,向其加入占光敏树脂质量6%的光引发剂2,4,6‑三甲基苯甲酰基‑二苯基氧化膦,与占光敏树脂质量1%的光引发剂1‑羟基环已基苯基酮,将混合物置于搅拌器中均匀搅拌混合,直到光引发剂全部溶解于光敏树脂中,制备出第一重紫外固化组分。[0051] 取20%质量分数的热固性酚醛树脂溶解于35%质量分数的乙醇与15%质量分数乙二醇甲醚的混合溶剂中,将混合物置于搅拌器中均匀混合,直到酚醛树脂全部溶解于混合溶剂中,制备出第二重热固化组分。[0052] 将上述组分全部置于搅拌器中,均匀混合搅拌1小时以上,直到两个组分无明显分层,之后将所得混合溶液使用过滤器将粘结剂中的大颗粒固体杂质过滤后,所得滤液即为所述的紫外‑热双重固化粘结剂。[0053] 粘结剂粘度在5‑15mPa.s,表面张力在25‑35mN/m以满足喷头喷射需求。[0054] 实施例4[0055] 取35%质量分数的光敏树脂混合物,向其加入占光敏树脂质量6%的光引发剂2,4,6‑三甲基苯甲酰基‑二苯基氧化膦,将混合物置于搅拌器中均匀搅拌混合,直到光引发剂全部溶解于光敏树脂中,制备出第一重紫外固化组分。其中光敏树脂混合物按照重量份包括单官能度丙烯酸酯10‑20份、双官能度丙烯酸酯30‑40份和三官能度丙烯酸酯交联剂20‑30份。[0056] 取15%质量分数的热固性环氧树脂溶解于50%质量分数的乙醇溶剂中,将混合物置于搅拌器中均匀混合,直到酚醛树脂全部溶解于乙醇溶剂中,制备出第二重热固化组分。[0057] 将上述组分全部置于搅拌器中,均匀混合搅拌1小时以上,直到两个组分无明显分层,之后将所得混合溶液使用过滤器将粘结剂中的大颗粒固体杂质过滤后,所得滤液即为所述的紫外‑热双重固化粘结剂。[0058] 粘结剂粘度在5‑15mPa.s,表面张力在25‑35mN/m以满足喷头喷射需求。[0059] 实施例5[0060] 一种紫外‑热双重固化的3D打印方法,其采用3D打印机以及实施例1~4所制备的紫外‑热双重固化粘结剂。常规的,3D打印机包括喷射系统、铺粉机构、粉床,还包括紫外光发生器机构。紫外光发生器可发射波长为365nm‑405nm的紫外光,具体波长的选择需与紫外‑热双重固化粘结剂中光引发剂的吸收波长相匹配,以达到高效的光固化反应。喷射系统采用压电式打印喷头。参考图1,具体工艺步骤如下:[0061] 步骤1:使用喷头将紫外‑热双重固化粘结剂按数字模型切片数据精确的喷射到平整铺设有粉末材料的粉床。[0062] 步骤2:紫外光发生器机构移动至粉床上方并发射紫外光,停留1‑10s,例如5s,直到粘结剂完成光固化,紫外光发生器机构离开粉床。紫外‑热双重固化粘结剂中的光敏组分发生固化,此时粘结剂的粘度急剧提高,扩散阻力急剧加大,使得粘结剂被固定在原位,也可以称为原位固化。然后打印平台下降一个层厚。[0063] 步骤3:铺粉机构将新的粉末材料平整铺设并覆盖到上一个固化完成的打印层。[0064] 步骤4:重复步骤1、2、3直到完成生坯的打印。[0065] 步骤5:完成生坯打印后,连同未被粘接的疏松粉末材料与生坯一同转移至加热炉中加热,直至热固性粘结剂固化完全后取出,待生坯自然冷却至室温后清除包围在生坯周围疏松的粉末得到完整的生坯。加热温度与时长应根据紫外‑热双重固化粘结剂中的热固性树脂的特性确定,以达到高的生坯强度。例如,对于热固性酚醛树脂,加热温度为150℃‑200℃。[0066] 其中,各层粘结剂的喷射量采用粘结剂饱和度来表示,粘结剂饱和度=被喷射到粉床粘结剂的体积/被喷射区域粉床孔隙的体积。本实施例中,粘结剂饱和度在50%左右,以打印一个几何模型为例,得到的图案如图2所示,从粉床截面来看,实际打印成型区域与数字模型设定区域重合,打印效果满足要求。[0067] 实施例6[0068] 实施例6与实施例5的差别在于,各层粘结剂的粘结剂饱和度大于100%,属于粘结剂喷射过量的情况。由于每一个打印层都在打印过程中提前被紫外光固化,粘结剂无法再继续发生渗透,此时粘结剂的固化还不完全,在整个打印过程完成后,生坯被转移至加热炉,此时热固性树脂发生完全固化,生坯强度进一步提高。打印效果如图3所示,因为粘结剂喷射过量已无法避免,生坯边界必然会超过数字模型边界,但是超出范围被控制在一个很小的范围里,且生坯外形不会发生明显变形,仍可以正常使用。[0069] 对比例[0070] 对比例的3D打印方法为:[0071] 步骤1:使用喷头将粘结剂按数字模型切片数据精确的喷射到平整铺设有粉末材料的粉床。粘结剂采用20%质量分数热固性酚醛树脂与80%质量分数的乙醇溶液粘结剂。[0072] 步骤2:打印平台下降一个层厚,铺粉机构将新的粉末材料平整铺设并覆盖到上一个固化完成的打印层。[0073] 步骤3:重复步骤1、2直到完成生坯的打印。[0074] 步骤4:完成生坯打印后,连同未被粘接的疏松粉末材料与生坯一同转移至加热炉中同样在150℃‑200℃下加热至固化完全。[0075] 对比例的各层粘结剂的粘结剂饱和度大于100%,同样属于粘结剂喷射过量的情况。打印效果参考图4,当粘结剂喷射过量时,采用对比例的打印方式进行打印时,由于无法及时让粉床中的粘结剂及时固化,从而让粘结剂在粉床中过度渗透,超出数字模型设定的区域,使生坯失真变形,生坯边界远远超出数字模型设定边界,且变形严重。[0076] 此外,实施例5的紫外‑热双重固化粘结剂包括光敏树脂和热固性树脂,它们都能为生坯提供强度,导致使用了此种打印方法的生坯强度要高于对比例的打印方式。有助于维持生坯在后处理过程中的完整性,并且有助于薄壁件的制造。[0077] 上述实施例仅用来进一步说明本发明的一种紫外‑热双重固化粘结剂及制备方法和在3D打印的应用,但本发明并不局限于实施例,凡是依据本发明的技术实质对以上实施例所作的任何简单修改、等同变化与修饰,均落入本发明技术方案的保护范围内。
专利地区:福建
专利申请日期:2022-12-02
专利公开日期:2024-08-16
专利公告号:CN115926635B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




