 产学研创新服务平台(全国)


金手指斜边机发明专利
更新时间:2026-10-01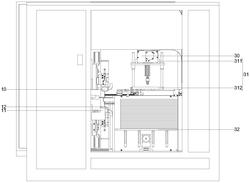 专利申请类型:发明专利;
地区:四川-广安;
源自:广安高价值专利检索信息库;
专利名称:金手指斜边机
专利类型:发明专利
专利申请号:CN202011467510.1
专利申请(专利权)人:四川艾格森智能科技有限公司
权利人地址:四川省广安市华蓥市工业新城嘉乐路
专利发明(设计)人:牟维仲,詹山峰,唐麒麟
专利摘要:本发明涉及电路板加工领域,公开了一种金手指斜边机,包括加工总成和固板总成,加工总成包括移刀机构,以及设于移刀机构上的上刀座和下刀座,上刀座装有上铣刀,下刀座装有下铣刀,下铣刀和上铣刀相向设置且同轴,上铣刀刀头和下铣刀刀头设有相同锥度,固板总成包括移板机构以及设于移板机构上的夹板机构,夹板机构用于夹持板料,移板机构和移刀机构的移动方向均与板料平行,移板机构能够使板料于上铣刀和下铣刀之间移动,上铣刀和下铣刀的轴线与板料垂直。其能够在未切割的大板板料上依次加工出多条金手指边的斜边,过程中无需拆卸板料,有效提高加工效率和精度,并且能够加工弧形边,以制备能够满足不同需求的金手指边。
主权利要求:
1.一种金手指斜边机,包括加工总成和固板总成,其特征在于,
所述加工总成包括移刀机构,以及设于移刀机构上的上刀座(10)和下刀座(11),上刀座(10)装有上铣刀(101),所述下刀座(11)装有下铣刀(111),下铣刀(111)和上铣刀(101)相向设置且同轴,上铣刀(101)刀头和下铣刀(111)刀头设有相同锥度,所述固板总成包括移板机构以及设于移板机构上的夹板机构,夹板机构用于夹持板料,所述移板机构和移刀机构的移动方向均与板料平行,移板机构能够使板料于上铣刀(101)和下铣刀(111)之间移动,上铣刀(101)和下铣刀(111)的轴线与板料垂直。
2.根据权利要求1所述的金手指斜边机,其特征在于,所述移板机构的移动方向与移刀机构的移动方向垂直。
3.根据权利要求1所述的金手指斜边机,其特征在于,所述移刀机构设有加工台(12),加工台(12)加工面与夹板机构的夹持面平齐。
4.根据权利要求3所述的金手指斜边机,其特征在于,所述夹板机构包括水平转轴(20)以及多对夹持组件,夹持组件包括与水平转轴(20)固接的上夹嘴(21)和与水平转轴铰接的下夹嘴(22),下夹嘴(22)与外部环境固定,所述上夹嘴(21)能够与下夹嘴(22)夹紧,下夹嘴(22)的夹持面与加工台(12)的加工面平齐。
5.根据权利要求4所述的金手指斜边机,其特征在于,还包括多条平行设置的置料梁(23),多条平行设置的置料梁(23)形成置料台(24),置料台(24)顶面与加工台(12)的加工面平齐,相邻设置的两条置料梁(23)之间设置一组夹持组件。
6.根据权利要求5所述的金手指斜边机,其特征在于,还包括进出送料总成,进出送料总成包括送料梁(30)和两组取料机构(31),两组取料机构(31)分别通过独立的移动副与送料梁(30)滑动连接,所述送料梁(30)中部位于置料台(24)正上方,送料梁(30)两端正下方对称设有盛料板(32)。
7.根据权利要求6所述的金手指斜边机,其特征在于,所述盛料板(32)连有升降副,所述取料机构(31)包括滑动座(311)和滑动座(311)底部设置的取料吸盘(312),滑动座(311)通过移动副与送料梁(30)滑动连接。
8.根据权利要求1所述的金手指斜边机,其特征在于,所述移板机构上设有存刀机构,存刀机构包括能够相互靠近或远离的上存刀件(40)和下存刀件(41),上存刀件(40)插有多根上铣刀(101),所述下存刀件(41)插有多根下铣刀(111),下铣刀(111)与上铣刀(101)一一同轴对应,下铣刀(111)刀头与上铣刀(101)刀头相向设置,所述上刀座(10)和下刀座(11)能够相互靠近或远离,
还包括换刀机构,换刀机构包括移动组件以及设于移动组件上的上气动手指(42)和下气动手指(43),上气动手指(42)的夹刀槽和下气动手指(43)的夹刀槽同轴,移动组件能够使上气动手指(42)和下气动手指(43)同步于上存刀件(40)和下存刀件(41)之间处移动至上刀座(10)和下刀座(11)之间处。
9.根据权利要求8所述的金手指斜边机,其特征在于,所述上存刀件(40)和下存刀件(41)开有多个存刀通孔(44),存刀通孔(44)内套装有弹性筒(45),弹性筒(45)两端侧壁均开有若干扩张缝(451),所述上铣刀(101)和下铣刀(111)套装有弹性塞环(46),弹性塞环(46)外壁能够与弹性筒(45)内壁过盈插接。
10.根据权利要求9所述的金手指斜边机,其特征在于,多个所述存刀通孔(44)成直线排列,
所述移动组件包括换刀气缸(47),换刀气缸(47)的推杆轴向与移板机构的移动方向相同,并与多个存刀通孔(44)所在直线平行,换刀气缸(47)的推杆连有座板(48),所述上气动手指(42)和下气动手指(43)设于座板(48)上。 说明书 : 金手指斜边机技术领域[0001] 本发明涉及电路板加工领域,具体而言,涉及一种金手指斜边机。背景技术[0002] 电路板加工过程中,为了提升金手指边的接触性能,需将金手指边的两侧边缘均加工为具有角度的坡面,现有的加工机构常利用普通铣刀以倾斜的状态加工金手指边以形成坡面,但该方式由于铣刀位置的特殊性,仅能将板料事先切割为小板,再对每块小板的金手指边进行加工,不仅效率较低,每次更换小板后都需要进行调节和校准,无法有效保证加工精度,并且只能加工直边,无法加工弧形边。[0003] 鉴于此特提出本发明。发明内容[0004] 本发明的目的在于提供一种金手指斜边机,其能够在未切割的大板板料上依次加工出多条金手指边的斜边,过程中无需拆卸板料,有效提高加工效率和精度,并且能够加工弧形边,以制备能够满足不同需求的金手指边。[0005] 本发明的实施例通过以下技术方案实现:[0006] 一种金手指斜边机,包括加工总成和固板总成,所述加工总成包括移刀机构,以及设于移刀机构上的上刀座和下刀座,上刀座装有上铣刀,所述下刀座装有下铣刀,下铣刀和上铣刀相向设置且同轴,上铣刀刀头和下铣刀刀头设有相同锥度,所述固板总成包括移板机构以及设于移板机构上的夹板机构,夹板机构用于夹持板料,所述移板机构和移刀机构的移动方向均与板料平行,移板机构能够使板料于上铣刀和下铣刀之间移动,上铣刀和下铣刀的轴线与板料垂直。[0007] 进一步地,所述移板机构的移动方向与移刀机构的移动方向垂直。[0008] 进一步地,所述移刀机构设有加工台,加工台加工面与夹板机构的夹持面平齐。[0009] 进一步地,所述夹板机构包括水平转轴以及多对夹持组件,夹持组件包括与水平转轴固接的上夹嘴和与水平转轴铰接的下夹嘴,下夹嘴与外部环境固定,所述上夹嘴能够与下夹嘴夹紧,下夹嘴的夹持面与加工台的加工面平齐。[0010] 进一步地,还包括多条平行设置的置料梁,多条平行设置的置料梁形成置料台,置料台顶面与加工台的加工面平齐,相邻设置的两条置料梁之间设置一组夹持组件。[0011] 进一步地,还包括进出送料总成,进出送料总成包括送料梁和两组取料机构,两组取料机构分别通过独立的移动副与送料梁滑动连接,所述送料梁中部位于置料台正上方,送料梁两端正下方对称设有盛料板。[0012] 进一步地,所述盛料板连有升降副,所述取料机构包括滑动座和滑动座底部设置的取料吸盘,滑动座通过移动副与送料梁滑动连接。[0013] 进一步地,所述移板机构上设有存刀机构,存刀机构包括能够相互靠近或远离的上存刀件和下存刀件,上存刀件插有多根上铣刀,所述下存刀件插有多根下铣刀,下铣刀与上铣刀一一同轴对应,下铣刀刀头与上铣刀刀头相向设置,所述上刀座和下刀座能够相互靠近或远离,还包括换刀机构,换刀机构包括移动组件以及设于移动组件上的上气动手指和下气动手指,上气动手指的夹刀槽和下气动手指的夹刀槽同轴,移动组件能够使上气动手指和下气动手指同步于上存刀件和下存刀件之间处移动至上刀座和下刀座之间处。[0014] 进一步地,所述上存刀件和下存刀件开有多个存刀通孔,存刀通孔内套装有弹性筒,弹性筒两端侧壁均开有若干扩张缝,所述上铣刀和下铣刀套装有弹性塞环,弹性塞环外壁能够与弹性筒内壁过盈插接。[0015] 进一步地,多个所述存刀通孔成直线排列,所述移动组件包括换刀气缸,换刀气缸的推杆轴向与移板机构的移动方向相同,并与多个存刀通孔所在直线平行,换刀气缸的推杆连有座板,所述上气动手指和下气动手指设于座板上。[0016] 本发明提供的一种金手指斜边机的有益效果是:[0017] (1)通过设置加工总成包括上刀座和下刀座,并分别在上刀座上装设上铣刀,在下刀座上装设下铣刀,使上铣刀和下铣刀相向设置,并设置上铣刀和下铣刀的刀头具有相同锥度,使上铣刀和下铣刀能够同时加工板料的两侧,进一步地,通过设置固板总成,设置固板总成包括移板机构和夹板机构,通过夹板机构将被加工板料夹持稳定,而后通过移板机构带动夹板机构、间接带动板料运动,以将板料伸入上铣刀和下铣刀之间进行加工。通过设置移板机构移动方向与板料平行,从而使板料能够在上铣刀和下铣刀之间步进平移,使上铣刀和下铣刀能够在板料的任意位置加工,通过设置上铣刀和下铣刀的轴线与板料垂直,使上铣刀和下铣刀的加工能够在板料的任意位置进行复制,在整块大板板料上的不同位置加工出多条金手指边斜面。通过设置上铣刀的刀头和下铣刀的刀头具有锥度,且锥度相同,使上铣刀和下铣刀能够同时在板料的两面加工金手指边的斜边,相对的两条加工边贯通即可形成具有坡度的金手指边成品。通过设置移刀机构,带动上刀座和下刀座同步移动,配合移板机构带动板料移动,从而使上铣刀和下铣刀能够同时在板料两侧加工出弧形边。[0018] (2)通过设置加工台,使被夹持板料平整,防止由于重力和加工压力等导致的板料弯曲所造成的加工精度降低。[0019] (3)通过设置水平转轴,带动多个上夹嘴一同转动,使上夹嘴的夹持面转至能够与下夹嘴的夹持面夹紧,利用两者的夹持面将板料夹紧。通过设置上夹嘴能够通过水平转轴转动,使上夹嘴能够转至与下夹嘴垂直的状态,当板料从上方放入时,竖起的上夹嘴不会影响板料的摆放。[0020] (4)通过设置多条平行的置料梁,以形成置料台,当需要对板料进行夹持时,只需将板料放置于置料台上即可,由于夹持组件设于相邻两条置料梁之间的空隙内,因此置料台不会阻碍上夹嘴转动,从而将板料平稳夹紧。[0021] (5)通过设置盛料板,对板料进行摞置,以形成进料点和出料点。通过设置送料梁,使送料梁中部位于置料台正上方,并在送料梁上滑动连接有两组取料机构,两组取料机构分别通过独立的移动副实现滑动,一组取料机构用于将位于进料点的板料拾取并转运至置料台正上方,并放置在置料台上,等待夹板机构的夹持及后续加工,转运完毕后即可返回进料点进行二次拾取,另一组用于将加工完成后拉回置料台的板料进行拾取并转运至出料点,转运完毕后即可返回置料台上方等待二次拾取,两组取料机构互不干涉,有效减少了各自的转运路程,同时也有效减少了等待时间,从而有效提升了转运效率,进而大幅度提升了板料的整体加工效率。[0022] (6)通过设置存刀机构,设置其包括能够相互靠近或远离的上存刀件和下存刀件,并在上存刀件上插设多根上铣刀,在下存刀件上插设多根下铣刀,使下铣刀与上铣刀一一同轴对应,在此基础上设置换刀机构,设置其包括移动组件、上气动手指和下气动手指,在上气动手指和下气动手指的夹持面开设夹刀槽,并使两个夹刀槽同轴设置,当取刀时,先使上存刀件和下存刀件相互远离,通过移动组件带动上气动手指和下气动手指同步运动至所需拿取的一对同轴的上铣刀和下铣刀之间,并使两个夹刀槽与上铣刀和下铣刀同轴,而后通气张开上气动手指和下气动手指,使上存刀件和下存刀件相互靠近,使上铣刀插入上气动手指的夹刀槽内,使下铣刀插入下气动手指的夹刀槽内,而后闭气使上气动手指和下气动手指夹紧,接着使上存刀件和下存刀件相互远离,从而使上铣刀与上存刀件分离,使下铣刀与下存刀件分离。进一步地,通过设置上刀座和下刀座能够相互靠近或远离,且设置上刀座的主轴加工端与下刀座的主轴加工端相向设置且同轴,先使上刀座和下刀座相互远离,接着通过移动组件带动夹有铣刀的上气动手指和下气动手指同步运动至上刀座和下刀座之间,使上刀座的主轴、上铣刀、下铣刀以及下刀座的主轴四者同轴,而后使上刀座和下刀座相互靠近,使上铣刀插入上刀座主轴的加工端内,使下铣刀插入下刀座主轴的加工端内,而后通气使上气动手指和下气动手指张开,使上刀座和下刀座相互远离,从而将上铣刀和下铣刀取出,实现上铣刀和下铣刀的同步更换。[0023] (7)通过设置弹性筒以及弹性塞环的过盈配合,使上铣刀和下铣刀能够分别有效的插接在上存刀件和下存刀件上,并且在有效插接的基础上方便拔取。并且,弹性塞环能够对插入伸度进行限位,当上铣刀插入上刀座内时,弹性塞环与上刀座的主轴抵接,以对上铣刀的插入深度进行限位和定位,下铣刀同理。通过设置扩张缝,当弹性塞环插入弹性筒时,扩张缝将被挤压扩张,既能使两者插紧,又能防止弹性筒胀裂失效。[0024] (8)通过设置上存刀件上的多个存刀通孔成直线排列,使换刀机构的移动组件只需沿直线运动即可在刀组之间移动,简化移动路径,通过设置换刀气缸,并设置座板,带动上气动手指和下气动手指同步且直线移动。附图说明[0025] 为了更清楚地说明本发明实施例的技术方案,下面将对实施例中所需要使用的附图作简单地介绍,应当理解,以下附图仅示出了本发明的某些实施例,因此不应被看作是对范围的限定,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他相关的附图。[0026] 图1为本发明实施例提供的金手指斜边机的正视示意图;[0027] 图2为本发明实施例提供的金手指斜边机内部的示意图;[0028] 图3为本发明实施例提供的金手指斜边机内部的拆解示意图;[0029] 图4为本发明实施例提供的金手指斜边机内部的拆解侧视示意图;[0030] 图5为本发明实施例提供的金手指斜边机存刀机构处的局部放大示意图;[0031] 图6为本发明实施例提供的金手指斜边机上存刀件的剖视示意图;[0032] 图7为本发明实施例提供的金手指斜边机的夹板机构的俯视示意图;[0033] 图8为本发明实施例提供的金手指斜边机的夹板机构的侧视示意图。[0034] 图标:10‑上刀座;101‑上铣刀;11‑下刀座;111‑下铣刀;12‑加工台;20‑水平转轴;21‑上夹嘴;22‑下夹嘴;23‑置料梁;24‑置料台;30‑送料梁;31‑取料机构;311‑滑动座;312‑取料吸盘;32‑盛料板;40‑上存刀件;41‑下存刀件;42‑上气动手指;43‑下气动手指;44‑存刀通孔;45‑弹性筒;451‑扩张缝;46‑弹性塞环;47‑换刀气缸;48‑座板。具体实施方式[0035] 为使本发明实施例的目的、技术方案和优点更加清楚,下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例是本发明一部分实施例,而不是全部的实施例。通常在此处附图中描述和示出的本发明实施例的组件可以以各种不同的配置来布置和设计。[0036] 因此,以下对在附图中提供的本发明的实施例的详细描述并非旨在限制要求保护的本发明的范围,而是仅仅表示本发明的选定实施例。基于本发明中的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。[0037] 应注意到:相似的标号和字母在下面的附图中表示类似项,因此,一旦某一项在一个附图中被定义,则在随后的附图中不需要对其进行进一步定义和解释。[0038] 在本发明的描述中,需要说明的是,若出现术语“中心”、“上”、“下”、“左”、“右”、“竖直”、“水平”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,或者是该发明产品使用时惯常摆放的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明的限制。[0039] 在本发明的描述中,还需要说明的是,除非另有明确的规定和限定,若出现术语“设置”、“安装”、“相连”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以具体情况理解上述术语在本发明中的具体含义。[0040] 实施例[0041] 请参照图1至图8,本实施例提供了一种金手指斜边机,其包括加工总成和固板总成,所述加工总成包括移刀机构,以及设于移刀机构上的上刀座10和下刀座11,上刀座10装有上铣刀101,所述下刀座11装有下铣刀111,下铣刀111和上铣刀101相向设置且同轴,上铣刀101刀头和下铣刀111刀头设有相同锥度,所述固板总成包括移板机构以及设于移板机构上的夹板机构,夹板机构用于夹持板料,所述移板机构和移刀机构的移动方向均与板料平行,移板机构能够使板料于上铣刀101和下铣刀111之间移动,上铣刀101和下铣刀111的轴线与板料垂直。通过设置加工总成包括上刀座10和下刀座11,并分别在上刀座10上装设上铣刀101,在下刀座11上装设下铣刀111,使上铣刀101和下铣刀111相向设置,并设置上铣刀101和下铣刀111的刀头具有相同锥度,使上铣刀101和下铣刀111能够同时加工板料的两侧,进一步地,通过设置固板总成,设置固板总成包括移板机构和夹板机构,通过夹板机构将被加工板料夹持稳定,而后通过移板机构带动夹板机构、间接带动板料运动,以将板料伸入上铣刀101和下铣刀111之间进行加工。通过设置移板机构移动方向与板料平行,从而使板料能够在上铣刀101和下铣刀111之间步进平移,使上铣刀101和下铣刀111能够在板料的任意位置加工,通过设置上铣刀101和下铣刀111的轴线与板料垂直,使上铣刀101和下铣刀111的加工能够在板料的任意位置进行复制,在整块大板板料上的不同位置加工出多条金手指边斜面。通过设置上铣刀101的刀头和下铣刀111的刀头具有锥度,且锥度相同,使上铣刀101和下铣刀111能够同时在板料的两面加工金手指边的斜边(斜边的坡角为上铣刀101锥角的余角),相对的两条加工边贯通即可形成具有坡度的金手指边成品。通过设置移刀机构,带动上刀座10和下刀座11同步移动,配合移板机构带动板料移动,从而使上铣刀101和下铣刀111能够同时在板料两侧加工出弧形边。[0042] 为了进一步优化板料和加工机构的运动路径,所述移板机构的移动方向与移刀机构的移动方向垂直,且两者的移动路径均为直线移动。通过上述设置,分别简化移刀机构和移板机构的运动路径,由于两者的运动路径相互垂直,因此能够形成二维笛卡尔坐标系,简化控制系统的运算机制。[0043] 为了对板料的加工处进行支撑,所述移刀机构设有加工台12,加工台12加工面与夹板机构的夹持面平齐。通过设置加工台12,使被夹持板料平整,防止由于重力和加工压力等导致的板料弯曲所造成的加工精度降低。[0044] 为了对夹板机构做出进一步的解释,所述夹板机构包括水平转轴20以及多对夹持组件,夹持组件包括与水平转轴20固接的上夹嘴21和与水平转轴铰接的下夹嘴22,下夹嘴22与外部环境固定,上夹嘴21能够转至与下夹嘴22夹紧,下夹嘴22的夹持面与加工台12的加工面平齐。通过设置水平转轴20,带动多个上夹嘴21一同转动,使上夹嘴21的夹持面转至能够与下夹嘴22的夹持面夹紧,利用两者的夹持面将板料夹紧,由于板料普遍较薄,因此两者的夹持面之间无需预留补偿缝隙,但如果板料厚度不可忽略时,需在上夹嘴21的夹持面和下夹嘴22的夹持面之间预留补偿间隙。通过设置上夹嘴21能够通过水平转轴转动,使上夹嘴21能够转至与下夹嘴22垂直的状态,当板料从上方放入时,竖起的上夹嘴21不会影响板料的摆放。[0045] 为了对未夹持的板料进行支撑,并且方便上夹嘴21和下夹嘴22对板料的夹持,该金手指斜边机还包括多条平行设置的置料梁23,多条平行设置的置料梁23形成置料台24,置料台24顶面与加工台12的加工面平齐,相邻设置的两条置料梁23之间设置一组夹持组件。通过设置多条平行的置料梁23,以形成置料台24,当需要对板料进行夹持时,只需将板料放置于置料台24上即可,由于夹持组件设于相邻两条置料梁23之间的空隙内,因此置料台24不会阻碍上夹嘴21转动,从而将板料平稳夹紧。[0046] 为了实现自动进料和出料,该金手指斜边机还包括进出送料总成,进出送料总成包括送料梁30和两组取料机构31,两组取料机构31分别通过独立的移动副与送料梁30滑动连接,所述送料梁30中部位于置料台24正上方,送料梁30两端正下方对称设有盛料板32。通过设置盛料板32,对板料进行摞置,以形成进料点和出料点。通过设置送料梁30,使送料梁30中部位于置料台24正上方,并在送料梁30上滑动连接有两组取料机构31,两组取料机构31分别通过独立的移动副实现滑动,一组取料机构31用于将位于进料点的板料拾取并转运至置料台24正上方,并放置在置料台24上,等待夹板机构的夹持及后续加工,转运完毕后即可返回进料点进行二次拾取,另一组用于将加工完成后拉回置料台的板料进行拾取并转运至出料点,转运完毕后即可返回置料台24上方等待二次拾取,两组取料机构31互不干涉,有效减少了各自的转运路程,同时也有效减少了等待时间,从而有效提升了转运效率,进而大幅度提升了板料的整体加工效率。[0047] 需要说明的是,上述移动副可采用丝杆电机机构,利用丝杆机构带动取料机构31往复运动,丝杆机构能够有效提升取料机构31转运过程中的位置精度,且丝杆机构能够提升转运过程中的稳定性,防止板料晃动或脱落。[0048] 需要说明的是,上述取料机构31可采用现有技术中的任意一种提取板料的机构,优选为气动吸盘,气动吸盘既能简单方便的将板料吸取和放置,并且能够有效避免对板料表面造成刮擦。[0049] 为了方便取料机构31取料和放料,所述盛料板32连有升降副,所述取料机构31包括滑动座311和滑动座311底部设置的取料吸盘312,滑动座311通过移动副与送料梁30滑动连接。[0050] 需要说明的是,上述升降副可采用现有技术中的任意一种升降机构,例如电机丝杆机构、液压升降机构、剪式升降机构等,优选为电机丝杆机构,升降过程平稳,定位精度高。[0051] 由于所需加工的金手指边的坡度会根据需求进行调整,因此需要替换上刀座10和下刀座11上的铣刀,为了方便换刀,所述移板机构上设有存刀机构,存刀机构包括能够相互靠近或远离的上存刀件40和下存刀件41,上存刀件40插有多根上铣刀101,所述下存刀件41插有多根下铣刀111,下铣刀111与上铣刀101一一同轴对应,下铣刀111刀头与上铣刀101刀头相向设置,所述上刀座10和下刀座11能够相互靠近或远离,还包括换刀机构,换刀机构包括移动组件以及设于移动组件上的上气动手指42和下气动手指43,上气动手指42的夹刀槽和下气动手指43的夹刀槽同轴,移动组件能够使上气动手指42和下气动手指43同步于上存刀件40和下存刀件41之间处移动至上刀座10和下刀座11之间处。通过设置存刀机构,设置其包括能够相互靠近或远离的上存刀件40和下存刀件41,并在上存刀件40上插设多根上铣刀101,在下存刀件41上插设多根下铣刀111,使下铣刀111与上铣刀101一一同轴对应(同轴对应的铣刀具有相同的锥度,不同轴的铣刀具有不同的锥度),在此基础上设置换刀机构,设置其包括移动组件、上气动手指42和下气动手指43,在上气动手指42和下气动手指43的夹持面开设夹刀槽,并使两个夹刀槽同轴设置,当取刀时,先使上存刀件40和下存刀件41相互远离,通过移动组件带动上气动手指42和下气动手指43同步运动至所需拿取的一对同轴的上铣刀101和下铣刀111之间,并使两个夹刀槽与上铣刀101和下铣刀111同轴,而后通气张开上气动手指42和下气动手指43,使上存刀件40和下存刀件41相互靠近,使上铣刀101插入上气动手指42的夹刀槽内,使下铣刀111插入下气动手指43的夹刀槽内,而后闭气使上气动手指42和下气动手指43夹紧,接着使上存刀件40和下存刀件41相互远离,从而使上铣刀101与上存刀件40分离,使下铣刀111与下存刀件41分离。进一步地,通过设置上刀座10和下刀座11能够相互靠近或远离,且设置上刀座10的主轴加工端与下刀座11的主轴加工端相向设置且同轴,先使上刀座10和下刀座11相互远离,接着通过移动组件带动夹有铣刀的上气动手指42和下气动手指43同步运动至上刀座10和下刀座11之间,使上刀座10的主轴、上铣刀101、下铣刀111以及下刀座11的主轴四者同轴,而后使上刀座10和下刀座11相互靠近,使上铣刀101插入上刀座10主轴的加工端内,使下铣刀111插入下刀座11主轴的加工端内,而后通气使上气动手指42和下气动手指43张开,使上刀座10和下刀座11相互远离,从而将上铣刀101和下铣刀111取出,实现上铣刀101和下铣刀111的同步更换。[0052] 需要说明的是,上刀座10和下刀座11的相互靠近或远离可通过现有技术中的任意一种移动机构实现,本实施例中,通过电机丝杆机构实现两者的靠近或远离。[0053] 需要说明的是,上存刀件40和下存刀件41的相互靠近或远离可通过现有技术中的任意一种移动机构实现,本实施例中,通过电机丝杆机构实现两者的靠近或远离。[0054] 需要说明的是,上刀座10和下刀座11内装有用于固定上铣刀101和下铣刀111的固定机构,固定机构可选自现有技术中的任意一种杆固定机构,例如气动手指等。[0055] 需要说明的是,本实施例中,同轴对应的上铣刀101和下铣刀111的锥度相同,多根上铣刀101和多根下铣刀111除刀头锥度以外完全相同,从而保证同时拿取的上铣刀101和下铣刀111具有相同锥度的刀头。[0056] 为了使上铣刀101和下铣刀111能够分别有效的插接在上存刀件40和下存刀件41上,并且在有效插接的基础上方便拔取,所述上存刀件40和下存刀件41开有多个存刀通孔44,存刀通孔44内套装有弹性筒45,弹性筒45两端侧壁均开有若干扩张缝451,所述上铣刀101和下铣刀111套装有弹性塞环46,弹性塞环46外壁能够与弹性筒45内壁过盈插接。通过设置弹性筒45以及弹性塞环46的过盈配合,使上铣刀101和下铣刀111能够分别有效的插接在上存刀件40和下存刀件41上,并且在有效插接的基础上方便拔取。并且,弹性塞环46能够对插入伸度进行限位,当上铣刀101插入上刀座10内时,弹性塞环46与上刀座10的主轴抵接,以对上铣刀101的插入深度进行限位和定位,下铣刀111同理。通过设置扩张缝451,当弹性塞环46插入弹性筒45时,扩张缝451将被挤压扩张,既能使两者插紧,又能防止弹性筒45胀裂失效。[0057] 为了进一步优化换刀机构的换刀路径,上存刀件40上的多个存刀通孔44成直线排列(下存刀件41上的存刀通孔44一一对应),所述移动组件包括换刀气缸47,换刀气缸47的推杆轴向与移板机构的移动方向相同,并与多个存刀通孔44所在直线平行,换刀气缸47的推杆连有座板48,所述上气动手指42和下气动手指43设于座板48上。通过设置上存刀件40上的多个存刀通孔44成直线排列,使换刀机构的移动组件只需沿直线运动即可在刀组之间移动,简化移动路径,通过设置换刀气缸47,并设置座板48,带动上气动手指42和下气动手指43同步且直线移动。[0058] 综上所述,本发明提供了一种金手指斜边机,其通过设置加工总成包括上刀座和下刀座,并分别在上刀座上装设上铣刀,在下刀座上装设下铣刀,使上铣刀和下铣刀相向设置,并设置上铣刀和下铣刀的刀头具有相同锥度,使上铣刀和下铣刀能够同时加工板料的两侧,进一步地,通过设置固板总成,设置固板总成包括移板机构和夹板机构,通过夹板机构将被加工板料夹持稳定,而后通过移板机构带动夹板机构、间接带动板料运动,以将板料伸入上铣刀和下铣刀之间进行加工。通过设置移板机构移动方向与板料平行,从而使板料能够在上铣刀和下铣刀之间步进平移,使上铣刀和下铣刀能够在板料的任意位置加工,通过设置上铣刀和下铣刀的轴线与板料垂直,使上铣刀和下铣刀的加工能够在板料的任意位置进行复制,在整块大板板料上的不同位置加工出多条金手指边斜面。通过设置上铣刀的刀头和下铣刀的刀头具有锥度,且锥度相同,使上铣刀和下铣刀能够同时在板料的两面加工金手指边的斜边,相对的两条加工边贯通即可形成具有坡度的金手指边成品。通过设置移刀机构,带动上刀座和下刀座同步移动,配合移板机构带动板料移动,从而使上铣刀和下铣刀能够同时在板料两侧加工出弧形边。通过设置加工台,使被夹持板料平整,防止由于重力和加工压力等导致的板料弯曲所造成的加工精度降低。通过设置水平转轴,带动多个上夹嘴一同转动,使上夹嘴的夹持面转至能够与下夹嘴的夹持面夹紧,利用两者的夹持面将板料夹紧,由于板料普遍较薄,因此两者的夹持面之间无需预留补偿缝隙,但如果板料厚度不可忽略时,需在上夹嘴的夹持面和下夹嘴的夹持面之间预留补偿间隙。通过设置上夹嘴能够通过水平转轴转动,使上夹嘴能够转至与下夹嘴垂直的状态,当板料从上方放入时,竖起的上夹嘴不会影响板料的摆放。通过设置多条平行的置料梁,以形成置料台,当需要对板料进行夹持时,只需将板料放置于置料台上即可,由于夹持组件设于相邻两条置料梁之间的空隙内,因此置料台不会阻碍上夹嘴转动,从而将板料平稳夹紧。通过设置盛料板,对板料进行摞置,以形成进料点和出料点。通过设置送料梁,使送料梁中部位于置料台正上方,并在送料梁上滑动连接有两组取料机构,两组取料机构分别通过独立的移动副实现滑动,一组取料机构用于将位于进料点的板料拾取并转运至置料台正上方,并放置在置料台上,等待夹板机构的夹持及后续加工,转运完毕后即可返回进料点进行二次拾取,另一组用于将加工完成后拉回置料台的板料进行拾取并转运至出料点,转运完毕后即可返回置料台上方等待二次拾取,两组取料机构互不干涉,有效减少了各自的转运路程,同时也有效减少了等待时间,从而有效提升了转运效率,进而大幅度提升了板料的整体加工效率。通过设置存刀机构,设置其包括能够相互靠近或远离的上存刀件和下存刀件,并在上存刀件上插设多根上铣刀,在下存刀件上插设多根下铣刀,使下铣刀与上铣刀一一同轴对应,在此基础上设置换刀机构,设置其包括移动组件、上气动手指和下气动手指,在上气动手指和下气动手指的夹持面开设夹刀槽,并使两个夹刀槽同轴设置,当取刀时,先使上存刀件和下存刀件相互远离,通过移动组件带动上气动手指和下气动手指同步运动至所需拿取的一对同轴的上铣刀和下铣刀之间,并使两个夹刀槽与上铣刀和下铣刀同轴,而后通气张开上气动手指和下气动手指,使上存刀件和下存刀件相互靠近,使上铣刀插入上气动手指的夹刀槽内,使下铣刀插入下气动手指的夹刀槽内,而后闭气使上气动手指和下气动手指夹紧,接着使上存刀件和下存刀件相互远离,从而使上铣刀与上存刀件分离,使下铣刀与下存刀件分离。进一步地,通过设置上刀座和下刀座能够相互靠近或远离,且设置上刀座的主轴加工端与下刀座的主轴加工端相向设置且同轴,先使上刀座和下刀座相互远离,接着通过移动组件带动夹有铣刀的上气动手指和下气动手指同步运动至上刀座和下刀座之间,使上刀座的主轴、上铣刀、下铣刀以及下刀座的主轴四者同轴,而后使上刀座和下刀座相互靠近,使上铣刀插入上刀座主轴的加工端内,使下铣刀插入下刀座主轴的加工端内,而后通气使上气动手指和下气动手指张开,使上刀座和下刀座相互远离,从而将上铣刀和下铣刀取出,实现上铣刀和下铣刀的同步更换。通过设置弹性筒以及弹性塞环的过盈配合,使上铣刀和下铣刀能够分别有效的插接在上存刀件和下存刀件上,并且在有效插接的基础上方便拔取。并且,弹性塞环能够对插入伸度进行限位,当上铣刀插入上刀座内时,弹性塞环与上刀座的主轴抵接,以对上铣刀的插入深度进行限位和定位,下铣刀同理。通过设置扩张缝,当弹性塞环插入弹性筒时,扩张缝将被挤压扩张,既能使两者插紧,又能防止弹性筒胀裂失效。通过设置上存刀件上的多个存刀通孔成直线排列,使换刀机构的移动组件只需沿直线运动即可在刀组之间移动,简化移动路径,通过设置换刀气缸,并设置座板,带动上气动手指和下气动手指同步且直线移动。[0059] 以上仅为本发明的优选实施例而已,并不用于限制本发明,对于本领域的技术人员来说,本发明可以有各种更改和变化。凡在本发明的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本发明的保护范围之内。
专利地区:四川
专利申请日期:2020-12-14
专利公开日期:2024-08-27
专利公告号:CN112570775B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




