 产学研创新服务平台(全国)


一种轻薄高强非硅涂层的防雨帐篷面料及其制备工艺
更新时间:2026-11-01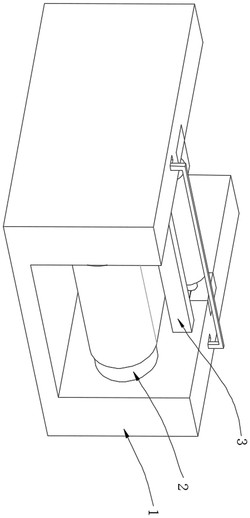 专利申请类型:发明专利;
地区:山东-淄博;
源自:淄博高价值专利检索信息库;
专利名称:一种轻薄高强非硅涂层的防雨帐篷面料及其制备工艺
专利类型:发明专利
专利申请号:CN202211716762.2
专利申请(专利权)人:山东恒利纺织科技有限公司
权利人地址:山东省淄博市周村区恒星路88号
专利发明(设计)人:刘麟铭,冯涛
专利摘要:本发明公开了一种轻薄高强非硅涂层的防雨帐篷面料及其制备工艺,涉及纺织织物领域,包括基布、底胶和面胶三层结构,其中基布采用拒水处理工艺后,单面涂敷底胶和面胶,包括以下步骤:步骤一:对纱线进行整经作业;步骤二:经过上浆、并轴和穿综,从而完成对面料的织造;步骤三:染整,对面料进行染色和整形;步骤四:拒水处理,采用环保拒水剂对面料进行拒水处理;步骤五:对面料进行涂层操作,涂层底胶采用溶剂型聚氨酯。本发明通过设置环保拒水剂和涂层底胶采用溶剂型聚氨酯,在维持面料物性指标不变的情况下,彻底解决了面料缝线处粘贴不牢的情况,工艺流程优化,双面涂层改为单面涂层,减少面料的背面硅胶涂层,减少20%以上生产成本。
主权利要求:
1.一种轻薄高强非硅涂层的防雨帐篷面料的制备工艺,其特征在于,轻薄高强非硅涂层的防雨帐篷面料包括基布、底胶和面胶三层结构,其中基布采用拒水处理工艺后,单面涂敷底胶和面胶;
底胶按照质量分数包含的组分及配比为:
树脂 100份;
溶剂25份;
交联剂3份;
底胶的胶水粘度为25000CPS,涂胶后在车速为25M/MIN的条件下,进行烘焙;烘焙温度设定为110℃‑120℃‑130℃‑140℃,烘焙时间1分钟;
面胶按照质量分数包含的组分及配比为:
树脂 100份;
溶剂40份;
滑爽剂0.5份;
面胶的胶水粘度为10000CPS,涂胶后在车速为25M/MIN的条件下,进行烘焙;烘焙温度设定为120℃‑130℃‑140℃‑150℃,烘焙时间1分钟;
制备工艺包括以下步骤:
步骤一:对纱线进行整经作业;
步骤二:经过上浆、并轴和穿综,从而完成对面料的织造;
步骤三:染整,对面料进行染色和整形;
步骤四:拒水处理,采用环保拒水剂对面料进行拒水处理;
步骤五:通过涂层涂布装置对面料进行单面双涂层涂敷操作,双涂层包括底胶和面胶;
所述步骤四中所采用的环保拒水剂配方包括有:
无氟拒水剂50G/L;
交联剂5G/L;
冰醋酸0.5G/L;
水 944.5G/L;
所述涂层涂布装置包括底座(1),所述底座(1)的内壁安装有导向辊(2),所述底座(1)的内壁位于所述导向辊(2)的一侧安装有喷涂座(3),所述底座(1)的内壁位于所述喷涂座(3)的一侧安装有支撑辊(4)和下压辊(5),所述下压辊(5)位于所述支撑辊(4)的上方,所述底座(1)和所述下压辊(5)之间设置有上升机构(6),所述上升机构(6)包括活动座(601),所述活动座(601)滑动连接于所述底座(1)的内部并延伸至所述底座(1)的内壁,所述底座(1)的内部位于所述活动座(601)的下方固定连接有方形筒(602),所述方形筒(602)的内壁滑动连接有方形杆(603),所述方形杆(603)与所述活动座(601)固定连接,所述底座(1)的内部位于所述方形杆(603)的一侧滑动连接有卡块(604),所述卡块(604)与所述底座(1)之间连接有连接弹簧(605),所述底座(1)的内部位于所述卡块(604)的上方滑动连接有活动杆(606),所述活动杆(606)的外壁固定连接有限位板(607),所述限位板(607)与所述底座(1)之间连接有限位弹簧(608),所述底座(1)的内部位于所述活动杆(606)的顶端滑动连接有固定杆(609),所述固定杆(609)延伸至所述底座(1)的外部;所述底座(1)和所述活动座(601)之间设置有固定机构(7)。
2.根据权利要求1所述的一种轻薄高强非硅涂层的防雨帐篷面料的制备工艺,其特征在于,所述固定机构(7)包括固定座(701),所述固定座(701)滑动连接于所述底座(1)的内部并位于所述活动座(601)的顶端,所述固定座(701)的底端固定连接有延伸至所述活动座(601)内部的位移杆(702),所述活动座(601)的内部转动连接有延伸至所述活动座(601)外壁的直齿轮(703),所述底座(1)的内部开设有供所述活动座(601)和所述固定座(701)进行位移的活动槽(704)。
3.根据权利要求1所述的一种轻薄高强非硅涂层的防雨帐篷面料的制备工艺,其特征在于,所述方形杆(603)的外壁与所述方形筒(602)的内壁相贴合,所述方形杆(603)的外壁形状呈方形。
4.根据权利要求1所述的一种轻薄高强非硅涂层的防雨帐篷面料的制备工艺,其特征在于,所述方形杆(603)的外壁设置有第一齿槽,所述卡块(604)的一端形状与所述第一齿槽相匹配。
5.根据权利要求1所述的一种轻薄高强非硅涂层的防雨帐篷面料的制备工艺,其特征在于,所述活动杆(606)的顶端设置有斜面,所述固定杆(609)与所述斜面相接触。
6.根据权利要求2所述的一种轻薄高强非硅涂层的防雨帐篷面料的制备工艺,其特征在于,所述活动座(601)和所述固定座(701)的外壁与所述活动槽(704)的内壁相贴合,所述活动座(601)和所述固定座(701)的外壁设置有供所述下压辊(5)进行转动的转动槽。
7.根据权利要求2所述的一种轻薄高强非硅涂层的防雨帐篷面料的制备工艺,其特征在于,所述位移杆(702)的外壁与所述活动槽(704)的内壁设置有第二齿槽,所述直齿轮(703)的轮齿与所述第二齿槽相啮合。 说明书 : 一种轻薄高强非硅涂层的防雨帐篷面料及其制备工艺技术领域[0001] 本发明涉及纺织织物及其制备工艺技术领域,具体是一种轻薄高强非硅涂层的防雨帐篷面料及其制备工艺。背景技术[0002] 户外休闲徒步旅行以及登山运动已经成为时下休闲的一种方式,越发普及,户外旅行最考验的是人员体力,减轻负重,轻便出行成为需要解决的问题,帐篷面料作为必不可少的装备,为了实现帐篷轻便化,一般采用20D400T涤纶或者锦纶面料涂层加工,克重控制在42克以下。[0003] 单纯的PU树脂涂层,面料的撕破强力4N以下,为避免这样指标瓶颈,一般采用单面PU单面硅涂层或者双面硅涂层,由于硅胶的特性,帐篷缝线处没办法粘贴止水条,即便贴上也有脱落风险,导致帐篷漏水,同时在进行涂布操作时,面料通过导向辊的下方穿过,经过导向辊后从支撑辊和下压辊之间穿过,喷头将物料喷到面料上,面料经过下压辊时,下压辊将物料均匀地压在面料上,但在将面料安装在支撑辊和下压辊之间时,由于支撑辊和下压辊之间的间隔较小,面料难以穿过。发明内容[0004] 本发明的目的在于:为了解决面料缝线处粘贴不牢的问题,提供一种防雨帐篷面料制备工艺及其涂层涂布装置。[0005] 为实现上述目的,本发明提供如下技术方案:一种轻薄高强非硅涂层的防雨帐篷面料,包括基布、底胶和面胶三层结构,其中基布采用拒水处理工艺后,单面涂敷底胶和面胶;[0006] 底胶按照质量分数包含的组分及配比为:[0007] 树脂100份;[0008] 溶剂25份;[0009] 交联剂3份;[0010] 底胶的胶水粘度为25000CPS,涂胶后在车速为25M/MIN的条件下,进行烘焙;烘焙温度设定为110℃‑120℃‑130℃‑140℃,烘焙时间1分钟;[0011] 面胶按照质量分数包含的组分及配比为:[0012] 树脂 100份;[0013] 溶剂40份;[0014] 滑爽剂0.5份;[0015] 底胶的胶水粘度为10000CPS,涂胶后在车速为25M/MIN的条件下,进行烘焙;烘焙温度设定为120℃‑130℃‑140℃‑150℃,烘焙时间1分钟。[0016] 本发明所述的一种轻薄高强非硅涂层的防雨帐篷面料的制备工艺,包括以下步骤:[0017] 步骤一:对纱线进行整经作业;[0018] 步骤二:经过上浆、并轴和穿综,从而完成对面料的织造;[0019] 步骤三:染整,对面料进行染色和整形;[0020] 步骤四:拒水处理,采用环保拒水剂对面料进行拒水处理;[0021] 步骤五:通过涂层涂布装置对面料进行单面双涂层涂敷操作,双涂层包括底胶和面胶。[0022] 优选的,所述步骤四中所采用的环保拒水剂配方包括有:[0023] 无氟拒水剂50G/L;[0024] 交联剂5G/L;[0025] 冰醋酸0.5G/L;[0026] 水 944.5G/L。[0027] 优选的,所述涂层涂布装置包括底座,所述底座的内壁安装有导向辊,所述底座的内壁位于所述导向辊的一侧安装有喷涂座,所述底座的内壁位于所述喷涂座的一侧安装有支撑辊和下压辊,所述下压辊位于所述支撑辊的上方,所述底座和所述下压辊之间设置有上升机构,所述上升机构包括活动座,所述活动座滑动连接于所述底座的内部并延伸至所述底座的内壁,所述底座的内部位于所述活动座的下方固定连接有方形筒,所述方形筒的内壁滑动连接有方形杆,所述方形杆与所述活动座固定连接,所述底座的内部位于所述方形杆的一侧滑动连接有卡块,所述卡块与所述底座之间连接有连接弹簧,所述底座的内部位于所述卡块的上方滑动连接有活动杆,所述活动杆的外壁固定连接有限位板,所述限位板与所述底座之间连接有限位弹簧,所述底座的内部位于所述活动杆的顶端滑动连接有固定杆,所述固定杆延伸至所述底座的外部;所述底座和所述活动座之间设置有固定机构。[0028] 作为本发明再进一步的方案:所述固定机构包括固定座,所述固定座滑动连接于所述底座的内部并位于所述活动座的顶端,所述固定座的底端固定连接有延伸至所述活动座内部的位移杆,所述活动座的内部转动连接有延伸至所述活动座外壁的直齿轮,所述底座的内部开设有供所述活动座和所述固定座进行位移的活动槽。[0029] 作为本发明再进一步的方案:所述方形杆的外壁与所述方形筒的内壁相贴合,所述方形杆的外壁形状呈方形。[0030] 作为本发明再进一步的方案:所述方形杆的外壁设置有第一齿槽,所述卡块的一端形状与所述第一齿槽相匹配。[0031] 作为本发明再进一步的方案:所述活动杆的顶端设置有斜面,所述固定杆与所述斜面相接触。[0032] 作为本发明再进一步的方案:所述活动座和所述固定座的外壁与所述活动槽的内壁相贴合,所述活动座和所述固定座的外壁设置有供所述下压辊进行转动的转动槽。[0033] 作为本发明再进一步的方案:所述位移杆的外壁与所述活动槽的内壁设置有第二齿槽,所述直齿轮的轮齿与所述第二齿槽相啮合。[0034] 与现有技术相比,本发明的有益效果是:[0035] 通过设置环保拒水剂和涂层底胶采用溶剂型聚氨酯,在维持面料物性指标不变的情况下,彻底解决了面料缝线处粘贴不牢的情况,工艺流程优化,双面涂层改为单面涂层,减少面料的背面硅胶涂层,减少20%以上生产成本,在将面料安装在支撑辊和下压辊之间时,通过位移活动座带动下压辊向上进行位移,从而方便将面料安装在支撑辊和下压辊之间。附图说明[0036] 图1为本发明的结构示意图;[0037] 图2为本发明的底座的剖视图;[0038] 图3为本发明的卡块的结构示意图;[0039] 图4为本发明的固定杆的结构示意图;[0040] 图5为本发明的图4中A处的放大图;[0041] 图6为本发明的方形筒的结构示意图;[0042] 图7为本发明图6中B处的放大图。[0043] 图中:1、底座;2、导向辊;3、喷涂座;4、支撑辊;5、下压辊;6、上升机构;601、活动座;602、方形筒;603、方形杆;604、卡块;605、连接弹簧;606、活动杆;607、限位板;608、限位弹簧;609、固定杆;7、固定机构;701、固定座;702、位移杆;703、直齿轮;704、活动槽。具体实施方式[0044] 下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。[0045] 请参阅图1-图7,本发明实施例中,一种轻薄高强非硅涂层的防雨帐篷面料,包括基布、底胶和面胶三层结构,其中基布采用拒水处理工艺后,单面涂敷底胶和面胶;[0046] 底胶按照质量分数包含的组分及配比为:[0047] 树脂100份;[0048] 溶剂25份;[0049] 交联剂3份;[0050] 底胶的胶水粘度为25000CPS,涂胶后在车速为25M/MIN的条件下,进行烘焙;烘焙温度设定为110℃‑120℃‑130℃‑140℃,烘焙时间1分钟。[0051] 面胶按照质量分数包含的组分及配比为:[0052] 树脂 100份;[0053] 溶剂40份;[0054] 滑爽剂0.5份;[0055] 底胶的胶水粘度为10000CPS,涂胶后在车速为25M/MIN的条件下,进行烘焙;烘焙温度设定为120℃‑130℃‑140℃‑150℃,烘焙时间1分钟。[0056] 本发明所述的一种轻薄高强非硅涂层的防雨帐篷面料的制备工艺,包括以下步骤:[0057] 步骤一:对纱线进行整经作业;[0058] 步骤二:经过上浆、并轴和穿综,从而完成对面料的织造;纱线选用20D/12FFDYSD纱线,间隔0.8CM嵌入2根20D/12FFDYSD纱线,增加基布强力。[0059] 步骤三:染整,对面料进行染色和整形;[0060] 步骤四:拒水处理,采用环保拒水剂对面料进行拒水处理;[0061] 步骤五:通过涂层涂布装置对面料进行单面双涂层涂敷操作,双涂层包括底胶和面胶。[0062] 优选的,所述步骤四中所采用的环保拒水剂配方包括有:[0063] 无氟拒水剂50G/L;[0064] 交联剂5G/L;[0065] 冰醋酸0.5G/L;[0066] 水 944.5G/L。[0067] 拒水剂采用环保拒水剂,复配强力提升剂,在实现拒水的前提下,增加面料强力。[0068] 在本实施例中:涂敷底胶和面胶两层涂层,均采用干法涂层,再经过烘箱形成致密网状结构,尤其是面层采用中模量聚氨酯,复配滑爽剂,确保面料不粘连,增加耐磨性,便于在维持面料物性指标不变的情况下,彻底解决了面料缝线处粘贴不牢的情况,工艺流程优化,双面涂层改为单面涂层,减少面料的背面硅胶涂层,减少20%以上生产成本。[0069] 请参阅图1-图7,本发明实施例中,涂层涂布装置包括底座1,底座1的内壁安装有导向辊2,底座1的内壁位于导向辊2的一侧安装有喷涂座3,底座1的内壁位于喷涂座3的一侧安装有支撑辊4和下压辊5,下压辊5位于支撑辊4的上方,底座1和下压辊5之间设置有上升机构6,上升机构6包括活动座601,活动座601滑动连接于底座1的内部并延伸至底座1的内壁,底座1的内部位于活动座601的下方固定连接有方形筒602,方形筒602的内壁滑动连接有方形杆603,方形杆603与活动座601固定连接,底座1的内部位于方形杆603的一侧滑动连接有卡块604,卡块604与底座1之间连接有连接弹簧605,底座1的内部位于卡块604的上方滑动连接有活动杆606,活动杆606的外壁固定连接有限位板607,限位板607与底座1之间连接有限位弹簧608,底座1的内部位于活动杆606的顶端滑动连接有固定杆609,固定杆609延伸至底座1的外部;底座1和活动座601之间设置有固定机构7。[0070] 在本实施例中:面料通过导向辊2的下方穿过,经过导向辊2后从支撑辊4和下压辊5之间穿过,喷涂座3的底端设置有喷头,通过喷头将物料喷到面料上,面料经过下压辊5时,下压辊5将物料均匀地压在面料上,当对新的面料进行涂层时,需要将下压辊5和支撑辊4分离,从而方便将面料穿过去,在对下压辊5进行上升时,此时固定杆609与活动杆606的顶端相接触,限位弹簧608处于受挤压状态,推动固定杆609位移与活动杆606分离,限位板607受限位弹簧608弹力作用进行位移,限位板607位移带动活动杆606进行位移,活动杆606位移与卡块604分离,从而使得卡块604有位移空间,向上推动活动座601,活动座601位移带动下压辊5进行位移,活动座601位移带动方形杆603进行位移,卡块604沿着方形杆603的外壁进行滑动,从而使得下压辊5向上进行位移,当对下压辊5进行复位时,向下推动活动座601,直至活动座601复位,完成后推动固定杆609进行位移,固定杆609位移推动活动杆606向下进行位移,活动杆606位移带动限位板607进行位移,对限位弹簧608进行挤压,活动杆606位移与卡块604接触,使得卡块604没有位移空间,从而对方形杆603进行固定,进而对下压辊5进行固定。[0071] 请着重参阅图6和图7,固定机构7包括固定座701,固定座701滑动连接于底座1的内部并位于活动座601的顶端,固定座701的底端固定连接有延伸至活动座601内部的位移杆702,活动座601的内部转动连接有延伸至活动座601外壁的直齿轮703,底座1的内部开设有供活动座601和固定座701进行位移的活动槽704,活动座601和固定座701的外壁设置有供下压辊5进行转动的转动槽。[0072] 在本实施例中:下压辊5放置在转动槽内,当活动座601向上位移带动下压辊5进行位移时,活动座601向上位移带动直齿轮703向上进行位移,直齿轮703位移沿着活动槽704的内壁进行滑动,从而使得直齿轮703进行转动,直齿轮703转动带动位移杆702向上进行位移,位移杆702位移带动固定座701进行位移,从而活动座601向上位移过程中,固定座701与活动座601自动进行分离,从而方便在活动座601向上进行位移时,自动解除对下压辊5的固定,方便对下压辊5进行拆卸清理。[0073] 请着重参阅图1-图5,方形杆603的外壁与方形筒602的内壁相贴合,方形杆603的外壁形状呈方形,方形杆603的外壁设置有第一齿槽,卡块604的一端形状与第一齿槽相匹配,活动杆606的顶端设置有斜面,固定杆609与斜面相接触。[0074] 在本实施例中:向下推动活动座601,直至活动座601复位,完成后推动固定杆609进行位移,固定杆609位移推动活动杆606向下进行位移,活动杆606位移带动限位板607进行位移,对限位弹簧608进行挤压,活动杆606位移与卡块604接触,使得卡块604没有位移空间,从而对方形杆603进行固定。[0075] 请着重参阅图6和图7,活动座601和固定座701的外壁与活动槽704的内壁相贴合,位移杆702的外壁与活动槽704的内壁设置有第二齿槽,直齿轮703的轮齿与第二齿槽相啮合。[0076] 在本实施例中:当活动座601向上位移带动下压辊5进行位移时,活动座601向上位移带动直齿轮703向上进行位移,直齿轮703位移沿着活动槽704的内壁进行滑动,从而使得直齿轮703进行转动,直齿轮703转动带动位移杆702向上进行位移,位移杆702位移带动固定座701进行位移。[0077] 以上所述的,仅为本发明较佳的具体实施方式,但本发明的保护范围并不局限于此,任何熟悉本技术领域的技术人员在本发明揭露的技术范围内,根据本发明的技术方案及其发明构思加以等同替换或改变,都应涵盖在本发明的保护范围之内。
专利地区:山东
专利申请日期:2022-12-30
专利公开日期:2024-09-10
专利公告号:CN115928453B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




