 产学研创新服务平台(全国)


银毫建盏的制备工艺发明专利
更新时间:2026-10-01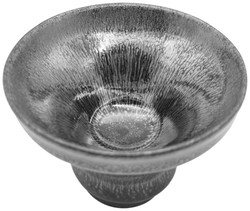 专利申请类型:发明专利;
地区:福建-南平;
源自:南平高价值专利检索信息库;
专利名称:银毫建盏的制备工艺
专利类型:发明专利
专利申请号:CN202210884193.6
专利申请(专利权)人:陈志斌
权利人地址:福建省南平市建阳区童游徐墩村外历21号
专利发明(设计)人:陈志斌
专利摘要:本发明公开了银毫建盏的制备工艺,包括以下步骤:制备坯体和釉浆、施釉、将施釉晾干后的坯体放入电窑炉内焙烧。本发明烧制得到的银毫建盏,釉面底色为黑色,毫丝为银色且泛着幽蓝之光,毫丝或长或短,疏密有致,毫丝具有点状头部,然后拉丝成毫,犹如涓涓细流汇入大海,极具活力和美感,毫丝为釉中毫丝,不凸出于釉表面,釉面光滑润泽,本发明建盏具有优异的艺术和收藏价值。
主权利要求:
1.银毫建盏的制备工艺,其特征在于:包括以下步骤:
(1)制备坯体和釉浆,其中,
所述坯体通过以下方法制备:将6.5‑7.5重量份的红土、2.5‑3.5重量份的高岭土混合得到坯土,将坯土粉碎、淘洗,过80‑90目筛,压滤、炼泥、陈腐,得到坯泥;将所述坯泥拉坯成型、修坯、素烧、冷却,得到坯体;
所述釉浆通过以下方法制备:称取35重量份的釉石、7.8‑8.2重量份的草木灰、4.8‑5.1重量份的坯土及49‑51重量份的水,加入球磨机中研磨,过100‑110目筛,得到釉浆;
(2)施釉:将所述釉浆倒入所述坯体内,停留3‑4s,倒出釉浆,再反扣所述坯体入所述釉浆里浸泡5‑6s,所述坯体外底部不施釉,晾干;
(3)将施釉晾干后的坯体放入电窑炉内焙烧,所述焙烧经过如下阶段:
第一阶段:窑炉温度经过2.9‑3.1h匀速从常温升温到750‑850℃;窑炉温度再经过1.8‑
2.2h匀速从750‑850℃升温到1130‑1160℃;窑炉温度再经过1.4‑1.6h匀速从1130‑1160℃升温到1278‑1281℃;
第二阶段:1278‑1281℃保温1.4‑1.6h,窑炉断电的同时投第1次油柴;窑炉温度降至
1270℃时投第2次油柴;窑炉温度降至1260℃时投第3次油柴;窑炉温度降至1255℃时投第4次油柴;窑炉通电,窑炉温度再经过165s保持温度为1255℃时投第5次油柴;窑炉温度再经过165s匀速升温至1256℃时投第6次油柴;窑炉温度再经过165s匀速升温至1258℃时投第7次油柴;窑炉温度再经过165s匀速升温至1260℃时投第8次油柴;窑炉温度再经过165s匀速升温至1261℃时投第9次油柴;窑炉温度再经过165s匀速升温至1262℃时投第10次油柴;窑炉温度再经过165s保持温度为1262℃时投第11次油柴;窑炉温度再经过165s保持温度为
1262℃时投第12次油柴;
前10次油柴的投放量为每0.2立方米的窑炉空间投放98‑102g;后2次油柴的投放量为每0.2立方米的窑炉空间投放128‑132g;
第三阶段:投完最后一次油柴后,窑炉断电,降温至出窑。
2.如权利要求1所述的银毫建盏的制备工艺,其特征在于:包括以下步骤:(1)制备坯体和釉浆,其中,
所述坯体通过以下方法制备:将7重量份的红土、3重量份的高岭土混合得到坯土,将坯土粉碎、淘洗,过80目筛,压滤、炼泥、陈腐,得到坯泥;将所述坯泥拉坯成型、修坯、素烧、冷却,得到坯体;
所述釉浆通过以下方法制备:称取35重量份的釉石、8重量份的草木灰、5重量份的坯土及50重量份的水,加入球磨机中研磨,过100目筛,得到釉浆;
(2)施釉:将所述釉浆倒入所述坯体内,停留3‑4s,倒出釉浆,再反扣所述坯体入所述釉浆里浸泡5‑6s,所述坯体外底部不施釉,晾干;
(3)将施釉晾干后的坯体放入电窑炉内焙烧,所述焙烧经过如下阶段:
第一阶段:窑炉温度经过3h匀速从常温升温到800℃;窑炉温度再经过2h匀速从800℃升温到1150℃;窑炉温度再经过1.5h匀速从1150℃升温到1280℃;
第二阶段:1280℃保温1.5h,窑炉断电的同时投第1次油柴;窑炉温度降至1270℃时投第2次油柴;窑炉温度降至1260℃时投第3次油柴;窑炉温度降至1255℃时投第4次油柴;窑炉通电,窑炉温度再经过165s保持温度为1255℃时投第5次油柴;窑炉温度再经过165s匀速升温至1256℃时投第6次油柴;窑炉温度再经过165s匀速升温至1258℃时投第7次油柴;窑炉温度再经过165s匀速升温至1260℃时投第8次油柴;窑炉温度再经过165s匀速升温至
1261℃时投第9次油柴;窑炉温度再经过165s匀速升温至1262℃时投第10次油柴;窑炉温度再经过165s保持温度为1262℃时投第11次油柴;窑炉温度再经过165s保持温度为1262℃时投第12次油柴;
前10次油柴的投放量为每0.2立方米的窑炉空间投放100g;后2次油柴的投放量为每
0.2立方米的窑炉空间投放130g;
第三阶段:投完最后一次油柴后,窑炉断电,降温至出窑。
3.如权利要求1或2所述的银毫建盏的制备工艺,其特征在于:所述红土和高岭土取自福建省南平市建阳区水吉镇,所述釉石来自福建省南平市建阳区南林村。
4.如权利要求3所述的银毫建盏的制备工艺,其特征在于:所述草木灰为松木灰。 说明书 : 银毫建盏的制备工艺技术领域[0001] 本发明涉及瓷器技术领域,具体地说是涉及建盏的制备工艺。背景技术[0002] 黑釉瓷器是中国陶瓷史中的一朵奇异之花,闻名于海内外。建盏是黑釉瓷器的典型代表,迄今仍吸引着国内外众多消费者和陶瓷收藏家的眼球。[0003] 盏的主要种类有兔毫盏和油滴盏,目前所报道的制备建盏的方法存在如下局限性:第一、建盏的烧制难度大,烧制工艺难以掌握,工艺选择不当常常导致很多缺陷,例如起泡、变形、坯体开裂、釉料粘底、出现斑块、釉面针孔数量多等缺陷、成品率低等等,从而降低了建盏的艺术、收藏和经济价值;第二,建盏釉面花色普通,创新性较低。[0004] 因此,本领域需要开发一种外观优美新颖,成品质量高的建盏制备工艺。发明内容[0005] 本发明的目的在于提供银毫建盏的制备工艺,该银毫建盏釉面优美有新意,艺术和收藏价值高。[0006] 为实现上述目的,本发明采用以下技术方案:[0007] 银毫建盏的制备工艺,包括以下步骤:[0008] (1)制备坯体和釉浆,其中,[0009] 所述坯体通过以下方法制备:将6.5‑7.5重量份的红土、2.5‑3.5重量份的高岭土混合得到坯土,将坯土粉碎、淘洗,过80‑90目筛,压滤、炼泥、陈腐,得到坯泥;将所述坯泥拉坯成型、修坯、素烧、冷却,得到坯体;[0010] 所述釉浆通过以下方法制备:称取35重量份的釉石、7.8‑8.2重量份的草木灰、4.8‑5.1重量份的坯土及49‑51重量份的水,加入球磨机中研磨,过100‑110目筛,得到釉浆;[0011] (2)施釉:将所述釉浆倒入所述坯体内,停留3‑4s,倒出釉浆,再反扣所述坯体入所述釉浆里浸泡5‑6s,所述坯体外底部不施釉,晾干;[0012] (3)将施釉晾干后的坯体放入电窑炉内焙烧,所述焙烧经过如下阶段:[0013] 第一阶段:窑炉温度经过2.9‑3.1h匀速从常温升温到750‑850℃;窑炉温度再经过1.8‑2.2h匀速从750‑850℃升温到1130‑1160℃;窑炉温度再经过1.4‑1.6h匀速从1130‑1160℃升温到1278‑1281℃;[0014] 第二阶段:1278‑1281℃保温1.4‑1.6h,窑炉断电的同时投第1次油柴;窑炉温度降至1270℃时投第2次油柴;窑炉温度降至1260℃时投第3次油柴;窑炉温度降至1255℃时投第4次油柴;窑炉通电,窑炉温度再经过165s保持温度为1255℃时投第5次油柴;窑炉温度再经过165s匀速升温至1256℃时投第6次油柴;窑炉温度再经过165s匀速升温至1258℃时投第7次油柴;窑炉温度再经过165s匀速升温至1260℃时投第8次油柴;窑炉温度再经过165s匀速升温至1261℃时投第9次油柴;窑炉温度再经过165s匀速升温至1262℃时投第10次油柴;窑炉温度再经过165s保持温度为1262℃时投第11次油柴;窑炉温度再经过165s保持温度为1262℃时投第12次油柴;[0015] 前10次油柴的投放量为每0.2立方米的窑炉空间投放98‑102g;后2次油柴的投放量为每0.2立方米的窑炉空间投放128‑132g;[0016] 本阶段投12次油柴,前5次铁系结晶析出,第6‑10次窑炉温度升高,结晶体聚合拉长,拉丝成毫;第11‑12次,加大投柴量,起到釉面保护的作用,使毫丝银色同时泛着幽蓝之光。[0017] 第三阶段:投完最后一次油柴后,窑炉断电,降温至出窑。[0018] 优选地,银毫建盏的制备工艺,包括以下步骤:[0019] (1)制备坯体和釉浆,其中,[0020] 所述坯体通过以下方法制备:将7重量份的红土、3重量份的高岭土混合得到坯土,将坯土粉碎、淘洗,过80目筛,压滤、炼泥、陈腐,得到坯泥;将所述坯泥拉坯成型、修坯、素烧、冷却,得到坯体;[0021] 所述釉浆通过以下方法制备:称取35重量份的釉石、8重量份的草木灰、5重量份的坯土及50重量份的水,加入球磨机中研磨,过100目筛,得到釉浆;[0022] (2)施釉:将所述釉浆倒入所述坯体内,停留3‑4s,倒出釉浆,再反扣所述坯体入所述釉浆里浸泡5‑6s,所述坯体外底部不施釉,晾干;[0023] (3)将施釉晾干后的坯体放入电窑炉内焙烧,所述焙烧经过如下阶段:[0024] 第一阶段:窑炉温度经过3h匀速从常温升温到800℃;窑炉温度再经过2h匀速从800℃升温到1150℃;窑炉温度再经过1.5h匀速从1150℃升温到1280℃;[0025] 第二阶段:1280℃保温1.5h,窑炉断电的同时投第1次油柴;窑炉温度降至1270℃时投第2次油柴;窑炉温度降至1260℃时投第3次油柴;窑炉温度降至1255℃时投第4次油柴;窑炉通电,窑炉温度再经过165s保持温度为1255℃时投第5次油柴;窑炉温度再经过165s匀速升温至1256℃时投第6次油柴;窑炉温度再经过165s匀速升温至1258℃时投第7次油柴;窑炉温度再经过165s匀速升温至1260℃时投第8次油柴;窑炉温度再经过165s匀速升温至1261℃时投第9次油柴;窑炉温度再经过165s匀速升温至1262℃时投第10次油柴;窑炉温度再经过165s保持温度为1262℃时投第11次油柴;窑炉温度再经过165s保持温度为1262℃时投第12次油柴;[0026] 前10次油柴的投放量为每0.2立方米的窑炉空间投放100g;后2次油柴的投放量为每0.2立方米的窑炉空间投放130g;[0027] 第三阶段:投完最后一次油柴后,窑炉断电,降温至出窑。[0028] 进一步地,所述红土和高岭土取自福建省南平市建阳区水吉镇,所述釉石来自福建省南平市建阳区南林村。[0029] 进一步地,所述草木灰为松木灰。[0030] 采用上述技术方案后,本发明具有如下优点:[0031] 1、本发明烧制得到的银毫建盏,釉面底色为黑色,毫丝为银色且泛着幽蓝之光,毫丝或长或短,疏密有致,毫丝具有点状头部,然后拉丝成毫,犹如涓涓细流汇入大海,极具活力和美感,毫丝为釉中毫丝,不凸出于釉表面,釉面光滑润泽,本发明建盏具有优异的艺术和收藏价值。[0032] 2、本发明工艺流程明晰,易于掌控,缺陷少、稳定性好。附图说明[0033] 图1为本发明实施例1制得的建盏的照片示例图(立体图);[0034] 图2为本发明实施例1制得的建盏的照片示例图(盏内图)。具体实施方式[0035] 为了使本发明的目的、技术方案及优点更加清楚明白,以下结合附图及实施例,对本发明进行进一步详细说明。应当理解,此处所描述的具体实施例仅仅用以解释本发明,并不用于限定本发明。[0036] 在本发明中,若非特指,所有的份、百分比均为重量单位,所有的设备和原料等均可从市场购得或是本行业常用的。下述实施例中的方法,如无特别说明,均为本领域的常规方法。[0037] 实施例1[0038] 银毫建盏的制备工艺,包括以下步骤:[0039] (1)制备坯体和釉浆,其中,[0040] 所述坯体通过以下方法制备:将7重量份的红土、3重量份的高岭土混合得到坯土,将坯土粉碎、淘洗,过80目筛,压滤、炼泥、陈腐,得到坯泥;将所述坯泥拉坯成型、修坯、素烧、冷却,得到坯体;[0041] 所述釉浆通过以下方法制备:称取35重量份的釉石、8重量份的草木灰、5重量份的坯土及50重量份的水,加入球磨机中研磨,过100目筛,得到釉浆;[0042] 所述红土和高岭土取自福建省南平市建阳区水吉镇,所述釉石来自福建省南平市建阳区南林村。[0043] 所述草木灰为松木灰。[0044] (2)施釉:将所述釉浆倒入所述坯体内,停留3‑4s,倒出釉浆,再反扣所述坯体入所述釉浆里浸泡5‑6s,所述坯体外底部不施釉,晾干;[0045] (3)将施釉晾干后的坯体放入电窑炉内焙烧,所述焙烧经过如下阶段:[0046] 第一阶段:窑炉温度经过3h匀速从常温升温到800℃;窑炉温度再经过2h匀速从800℃升温到1150℃;窑炉温度再经过1.5h匀速从1150℃升温到1280℃;[0047] 第二阶段:1280℃保温1.5h,窑炉断电的同时投第1次油柴;窑炉温度降至1270℃时投第2次油柴;窑炉温度降至1260℃时投第3次油柴;窑炉温度降至1255℃时投第4次油柴;窑炉通电,窑炉温度再经过165s保持温度为1255℃时投第5次油柴;窑炉温度再经过165s匀速升温至1256℃时投第6次油柴;窑炉温度再经过165s匀速升温至1258℃时投第7次油柴;窑炉温度再经过165s匀速升温至1260℃时投第8次油柴;窑炉温度再经过165s匀速升温至1261℃时投第9次油柴;窑炉温度再经过165s匀速升温至1262℃时投第10次油柴;窑炉温度再经过165s保持温度为1262℃时投第11次油柴;窑炉温度再经过165s保持温度为1262℃时投第12次油柴;[0048] 前10次油柴的投放量为每0.2立方米的窑炉空间投放100g;后2次油柴的投放量为每0.2立方米的窑炉空间投放130g;[0049] 第三阶段:投完最后一次油柴后,窑炉断电,降温至出窑。[0050] 本实施例采用炉内空间为0.2立方米的窑炉烧制。[0051] 本发明所述油柴,高温可剧烈燃烧。投油柴从窑炉门的投油柴口投,投油柴口只有投油柴时打开,其它时候封闭。投油柴口的孔口直径为10‑15cm。[0052] 参考图1和图2,本实施例烧制得到的银毫建盏,釉面底色为黑色,毫丝为银蓝色且光亮油润,毫丝或长或短,疏密有致,毫丝具有点状头部,然后拉丝成毫,犹如涓涓细流汇入大海,极具活力和美感,毫丝为釉中毫丝,不凸出于釉表面,釉面光滑润泽。[0053] 实施例2和实施例3[0054] 建盏对制备工艺参数非常敏感,工艺参数很小范围变化也会对建盏最终产品的外观等特性造成很大不利影响,甚至导致建盏制备失败,因此,建盏对制备工艺的要求非常苛刻。实施例2和实施例3按照与实施例1相同的制备工艺制备银毫建盏,实施例2和实施例3制备的银毫建盏特性与实施例1制备的银毫建盏相同,结果表明,实施例1的制备工艺制备的银毫建盏成品率高,且该方法重复性好,稳定性强,易于规模化生产。[0055] 对比例1[0056] 本对比例与实施例1的不同之处在于:[0057] 所述釉浆通过以下方法制备:称取35重量份的釉石、8重量份的草木灰及45重量份的水,加入球磨机中研磨,过100目筛,得到釉浆;[0058] 本对比例得到的建盏,釉面光滑度差,釉上有部分毫丝凸起,手感较差,同时凸起毫丝易接触空气氧化。[0059] 对比例2[0060] 本对比例与实施例1的不同之处在于:步骤(3)第二阶段:[0061] 第二阶段:1280℃保温1.5h,窑炉断电的同时投第1次油柴;窑炉温度降至1270℃时投第2次油柴;窑炉温度降至1260℃时投第3次油柴;窑炉温度降至1255℃时投第4次油柴;窑炉通电,窑炉温度经过130s保持温度为1255℃时投第5次油柴;窑炉温度经过130s匀速升温至1256℃时投第6次油柴;窑炉温度经过130s匀速升温至1258℃时投第7次油柴;窑炉温度经过130s匀速升温至1260℃时投第8次油柴;窑炉温度经过130s匀速升温至1261℃时投第9次油柴;窑炉温度经过130s匀速升温至1262℃时投第10次油柴;窑炉温度经过130s保持温度为1262℃时投第11次油柴;窑炉温度经过130s保持温度为1262℃时投第12次油柴;[0062] 前10次油柴的投放量为每0.2立方米的窑炉空间投放100g;后2次油柴的投放量为每0.2立方米的窑炉空间投放130g;[0063] 本对比例得到的建盏,釉面毫丝短,美感欠缺。[0064] 对比例3[0065] 本对比例与实施例1的不同之处在于:步骤(3)第二阶段:[0066] 第二阶段:1280℃保温1.5h,窑炉断电的同时投第1次油柴;窑炉温度降至1270℃时投第2次油柴;窑炉温度降至1260℃时投第3次油柴;窑炉温度降至1255℃时投第4次油柴;窑炉通电,窑炉温度经过200s保持温度为1255℃时投第5次油柴;窑炉温度经过200s匀速升温至1256℃时投第6次油柴;窑炉温度经过200s匀速升温至1258℃时投第7次油柴;窑炉温度经过200s匀速升温至1260℃时投第8次油柴;窑炉温度经过200s匀速升温至1261℃时投第9次油柴;窑炉温度经过200s匀速升温至1262℃时投第10次油柴;窑炉温度经过200s保持温度为1262℃时投第11次油柴;窑炉温度经过200s保持温度为1262℃时投第12次油柴;[0067] 前10次油柴的投放量为每0.2立方米的窑炉空间投放100g;后2次油柴的投放量为每0.2立方米的窑炉空间投放130g;[0068] 本对比例得到的建盏,釉底和毫丝均发黄,美感欠缺。[0069] 对比例4[0070] 本对比例与实施例1的不同之处在于:步骤(3)第二阶段:[0071] 第二阶段:1280℃保温1.5h,窑炉断电的同时投第1次油柴;窑炉温度降至1270℃时投第2次油柴;窑炉温度降至1260℃时投第3次油柴;窑炉温度降至1255℃时投第4次油柴;窑炉通电,窑炉温度再经过165s保持温度为1255℃时投第5次油柴;窑炉温度再经过165s匀速升温至1256℃时投第6次油柴;窑炉温度再经过165s匀速升温至1258℃时投第7次油柴;窑炉温度再经过165s匀速升温至1260℃时投第8次油柴;窑炉温度再经过165s匀速升温至1261℃时投第9次油柴;窑炉温度再经过165s匀速升温至1262℃时投第10次油柴;窑炉温度再经过165s保持温度为1262℃时投第11次油柴;窑炉温度再经过165s保持温度为1262℃时投第12次油柴;[0072] 每次油柴的投放量为每0.2立方米的窑炉空间投放100g;[0073] 本对比例得到的建盏,毫丝为暗灰色,美感欠缺。[0074] 以上,仅为本发明较佳的具体实施方式,但本发明的保护范围并不局限于此,任何熟悉本技术领域的技术人员在本发明揭露的技术范围内,可轻易想到的变化或替换,都应涵盖在本发明的保护范围之内。因此,本发明的保护范围应该以权利要求的保护范围为准。
专利地区:福建
专利申请日期:2022-07-26
专利公开日期:2024-09-24
专利公告号:2024-09-24
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




