 产学研创新服务平台(全国)


一种萃余酸净化工艺发明专利
更新时间:2026-10-01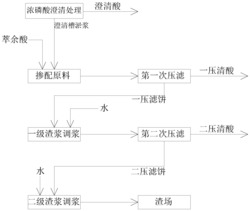 专利申请类型:发明专利;
地区:四川-达州;
源自:达州高价值专利检索信息库;
专利名称:一种萃余酸净化工艺
专利类型:发明专利
专利申请号:CN201911294741.4
专利申请(专利权)人:瓮福达州化工有限责任公司
权利人地址:四川省达州市经济开发区瓮福达州基地
专利发明(设计)人:刘辉,张俊,邓信立,黄玲贵,吴敏军,赵强
专利摘要:本发明公开一种萃余酸净化工艺,步骤包括:萃余酸与待处理渣浆掺配成压滤原料,所述的待处理渣浆包括浓磷酸澄清槽处理得到的澄清槽淤浆,压滤原料进行第一次压滤得到一压清酸和一压滤饼;一压滤饼加水混合调浆得到一级渣浆,一级渣浆进行第二次压滤得到二压滤饼和输送向浓缩系统的二压清酸;二压滤饼加水混合调浆得到二级渣浆,二级渣浆输送至渣场。本发明所述的萃余酸净化工艺,固液分离效果好,有效的将磷酸分离回收,杂质去除效率高,提高资源利用率,回收效率高、净化效果好,降低排放污染,回收净化成本低。
主权利要求:
1.一种萃余酸净化工艺,其特征在于,步骤包括:
A、萃余酸与待处理渣浆掺配成压滤原料,所述的待处理渣浆与萃余酸的掺配比为1:(0.5~2),所述的待处理渣浆包括浓磷酸澄清槽处理得到的澄清槽淤浆,压滤原料进行第一次压滤得到一压清酸和一压滤饼;
B、一压滤饼加水混合调浆得到含固量为20~25%的一级渣浆,其中,用于调浆的水的温度≥65℃,一级渣浆进行第二次压滤得到二压滤饼和输送向浓缩系统的二压清酸,将萃余酸和澄清槽淤浆中的磷酸分离出来;
二压清酸进行澄清处理得到澄清稀酸和稀酸淤浆,所述的澄清稀酸输送至浓缩系统,所述稀酸淤浆回送至与一压滤饼、水一同调浆得到一级渣浆;
C、二压滤饼加水混合调浆得到含固量为10~15%的二级渣浆,其中,用于调浆的水的温度≥65℃,二级渣浆输送至渣场。
2.根据权利要求1所述的萃余酸净化工艺,其特征在于,所述步骤A中浓磷酸澄清槽处理得到的澄清酸经过表面过滤器处理得到表面渣浆和表面清酸,所述待处理渣浆包括表面渣浆。
3.根据权利要求1或2所述的萃余酸净化工艺,其特征在于,所述第一次压滤、第二次压滤采用板框压滤系统进行。
4.根据权利要求3所述的萃余酸净化工艺,其特征在于,所述第一次压滤、第二次压滤的进料压力≤0.8MPa。
5.根据权利要求3所述的萃余酸净化工艺,其特征在于,所述第一次压滤、第二次压滤的压榨压力≤1.4MPa。 说明书 : 一种萃余酸净化工艺技术领域[0001] 本发明涉及高纯磷酸生产技术领域,尤其涉及一种萃余酸净化工艺。背景技术[0002] 净化磷酸装置在预处理工段加入磷矿浆、Na2S等原料对原酸进行脱硫、脱砷处理,经浓缩系统浓缩后,送至净化工段;在净化工段中首先用萃取剂进行萃取,利用萃取原理,在乳化泵中加入萃取剂和给料酸,再经过分相槽进行分离、溶解,所得负载溶剂进行精脱硫,然后在洗涤塔中用净化磷酸洗涤,以除去有机相中大部份的阴、阳离子,再在微反应器中加入脱盐水反萃,使磷酸从有机相中转入水相中,从而得至较纯净的磷酸,然后送入后处理,经浓缩、脱色、最终浓缩、脱氟、漂白处理,得至食品级磷酸,只经浓缩、脱色、最终浓缩、漂白处理则得工业级磷酸。[0003] 现有的萃取系统的萃取率仍然较低,萃取系统中产生的萃余酸含有较高浓度的P2O5,并且萃余酸还含有较多的杂质(镁、钙、铝离子等),杂质种类多而含量高、固体悬浮物含量高、粘度大,萃余酸中仍含有大量宝贵的磷资源,若对其作为废物排放掉,不仅破坏环境,而且还会造成企业资源的巨额浪费,因此通常都需要对萃余酸进行回收综合利用,现有技术中通常是将萃余酸用于肥料生产,制备磷酸二铵、磷酸一铵等,现有的萃余酸回收处理方式效率低下、回收率低、净化效果差,仍然会浪费较多的宝贵资源,生产成本高,排放污染严重。发明内容[0004] 本发明所要解决的技术问题和提出的技术任务是对现有技术进行改进,提供一种萃余酸净化工艺,解决目前技术中的萃余酸回收效率低下、回收率低、净化效果差,资源浪费严重,排放污染严重的问题。[0005] 为解决以上技术问题,本发明的技术方案是:[0006] 一种萃余酸净化工艺,其特征在于,步骤包括:[0007] A、萃余酸与待处理渣浆掺配成压滤原料,所述的待处理渣浆包括浓磷酸澄清槽处理得到的澄清槽淤浆,压滤原料进行第一次压滤得到一压清酸和一压滤饼;[0008] B、一压滤饼加水混合调浆得到一级渣浆,一级渣浆进行第二次压滤得到二压滤饼和输送向浓缩系统的二压清酸;[0009] C、二压滤饼加水混合调浆得到二级渣浆,二级渣浆输送至渣场。[0010] 经过浓缩系统处理得到的浓磷酸进入磷酸罐区的浓磷酸澄清槽,经过自然沉降,固相部分沉积底部,经转耙、淤浆收集器收集得到澄清槽淤浆,本发明所述的萃余酸净化工艺将萃余酸和浓磷酸澄清槽的澄清槽淤浆进行混合后进行压滤处理,将萃余酸和澄清槽淤浆中的酸液部分过滤回收,一压清酸直接输送至净化磷酸装置作为原料使用,第一次压滤得到的一压滤饼中仍然残留有不少的磷酸成分,将压滤得到的一压滤饼进行调浆后再次进行压滤处理,尽最大限度的将萃余酸和澄清槽淤浆中磷酸分离出来,提高资源回收利用率,有效降低排放污染,降低生产成本,提高生产经济效益。[0011] 进一步的,所述步骤A中浓磷酸澄清槽处理得到的澄清酸经过表面过滤器处理得到表面渣浆和表面清酸,所述待处理渣浆包括表面渣浆,将表面渣浆回送至与萃余酸、澄清槽淤浆掺配成压滤原料,表面渣浆中残留有较多的磷酸成分,将表面渣浆回送至与萃余酸、澄清槽淤浆一同进行压滤,提高回收利用率。[0012] 进一步的,所述的待处理渣浆与萃余酸的掺配比为1:(0.5~2),合理配比,确保能高效的采用压滤方式将磷酸分离出来,含固量过低时难以对压滤原料进行高效的压榨,压滤得到的滤饼中残留的液体成分会较多,而含固量过高则会出现单次得到的滤液较少的状况,分离效率低下,压滤设备运行功耗高。[0013] 进一步的,所述的步骤B中一压滤饼加水调浆至含固量为20~25%的一级渣浆,有利于提高第二次压滤的效率,第二次压滤得到的二压清酸为浓度较低的稀酸,二压清酸送入浓缩系统中进行处理得到浓酸。[0014] 进一步的,所述的步骤B中用于调浆的水的温度≥65℃,有利于一压滤饼更快的溶入水中,提高调浆的作业效率。[0015] 进一步的,所述的步骤C中二压滤饼加水调浆至含固量为10~15%的二级渣浆,便于泵送到渣场,避免含固量过高造成输送管路堵塞。[0016] 进一步的,所述的步骤C中用于调浆的水的温度≥65℃,有利于二压滤饼更快的溶入水中,提高调浆的作业效率。[0017] 进一步的,所述的步骤B中的二压清酸进行澄清处理得到澄清稀酸和稀酸淤浆,所述的澄清稀酸输送至浓缩系统,利用澄清池去除二压清酸中残留的固体杂质,提高洁净度,便于后续的浓缩处理。[0018] 进一步的,所述稀酸淤浆回送至与一压滤饼、水一同调浆得到一级渣浆,稀酸淤浆中残留有一部分磷酸成分,将其再次进行压滤处理,提高资源回收利用率。[0019] 进一步的,所述第一次压滤、第二次压滤采用板框压滤系统进行,固液分离效率高,过滤推动力大、滤饼的含固率高、滤液清澈、固体回收率高。[0020] 进一步的,所述第一次压滤、第二次压滤的进料压力≤0.8MPa,避免发生跑料现象,确保压滤原料能有效充满板框压滤系统的压滤室,保障板框压滤系统能高效工作。[0021] 进一步的,所述第一次压滤、第二次压滤的压榨压力≤1.4MPa,保障固液分离效率。[0022] 与现有技术相比,本发明优点在于:[0023] 本发明所述的萃余酸净化工艺,固液分离效果好,有效的将磷酸分离回收,杂质去除效率高,提高资源利用率,回收效率高、净化效果好,降低排放污染,回收净化成本低。附图说明[0024] 图1为一种萃余酸净化工艺的实施例一示意图;[0025] 图2为一种萃余酸净化工艺的实施例二示意图;[0026] 图3为一种萃余酸净化工艺的实施例三示意图。具体实施方式[0027] 下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。[0028] 本发明实施例公开的一种萃余酸净化工艺,有效去除杂质,能有效的将P2O5直接回收再利用,回收效率高、净化效果好,提高资源利用率,降低排放污染,回收净化成本低。[0029] 实施例一[0030] 如图1所示,一种萃余酸净化工艺,其步骤具体包括:[0031] A、萃余酸与待处理渣浆掺配成压滤原料,所述待处理渣浆为来自磷酸罐区的浓磷酸澄清槽处理得到的澄清槽淤浆,浓缩系统制得的浓磷酸(含固量约为3%左右)进入磷酸罐区的浓磷酸澄清槽,在澄清槽内自然沉降,固相部分沉积底部,经转耙、淤浆收集器收集(含固量为20%~25%)得到澄清槽淤浆;[0032] 萃余酸与澄清槽淤浆通过搅拌的方式确保混合均匀,控制澄清槽淤浆与萃余酸的掺配比,确保压滤作业能高效的进行固液分离,具体的,澄清槽淤浆与萃余酸的掺配比为1:2,压滤原料进行第一次压滤得到一压清酸和一压滤饼,第一次压滤采用板框压滤系统进行,一压清酸直接输送至净化磷酸装置作为原料使用;[0033] B、一压滤饼加水混合调浆得到一级渣浆,调浆所用的水采用渣场回水,并且水的温度需要≥65℃,有利于一压滤饼快速、充分的溶入水中,并且确保一级渣浆的均匀性,避免一级渣浆中具有结块的滤饼导致输送管路堵塞,并且控制一级渣浆的含固量达到20~25%,确保一级渣浆能顺畅的通过管路输送,确保压滤作业能高效的进行固液分离,将一级渣浆进行第二次压滤得到二压滤饼和二压清酸,第二次压滤采用板框压滤系统进行,二压清酸为磷酸浓度在19%~24%的稀酸液,将二压清酸输送向浓缩系统进行浓缩处理;[0034] C、二压滤饼加水混合调浆得到二级渣浆,二级渣浆输送至渣场,调浆所用的水采用渣场回水,并且水的温度需要≥65℃,有利于二压滤饼快速、充分的溶入水中,并且确保二级渣浆的均匀性,避免二级渣浆中具有结块的滤饼而导致输送管路发生堵塞状况,并且控制一级渣浆的含固量达到10~15%,便于将二级渣浆通过管路泵送到渣场,避免含固量过高造成管路堵塞。[0035] 实施例二[0036] 如图2所示,一种萃余酸净化工艺,其步骤具体包括:[0037] A、萃余酸与待处理渣浆掺配成压滤原料,所述待处理渣浆为来自磷酸罐区的浓磷酸澄清槽处理得到的澄清槽淤浆,浓缩系统制得的浓磷酸(含固量约为3%左右)进入磷酸罐区的浓磷酸澄清槽,在澄清槽内自然沉降,固相部分沉积底部,经转耙、淤浆收集器收集(含固量为20%~25%)得到澄清槽淤浆,压滤原料进行第一次压滤得到一压清酸和一压滤饼,第一次压滤采用板框压滤系统进行,一压清酸直接输送至净化磷酸装置作为原料使用;[0038] 浓磷酸澄清槽处理得到的澄清酸经过表面过滤器处理得到表面渣浆和表面清酸,表面渣浆返送至与萃余酸、澄清槽淤浆一同掺配成压滤原料,即所述待处理渣浆包括表面渣浆和澄清槽淤浆,将表面渣浆与萃余酸、澄清槽淤浆一同进行压滤处理,能有效提高磷酸回收率,控制表面渣浆、澄清槽淤浆的总和与萃余酸的掺配比,确保压滤作业能高效的进行固液分离,具体的,表面渣浆、澄清槽淤浆的总和与萃余酸的掺配比为1:(0.5~2),表面渣浆、澄清槽淤浆与萃余酸输送到压滤原料容器中通过搅拌的方式进行混合掺配,当压滤原料容器的液位升到30%左右启动设置在压滤原料容器中的淤浆槽搅拌器,确保表面渣浆、澄清槽淤浆与萃余酸混合均匀,控制液位处在15%~90%的范围内,根据压滤原料容器的液位情况将压滤原料容器中掺配好的压滤原料泵送到板框压滤系统进行压榨;在表面过滤器的处理净化过程中,固体颗粒物质附着于滤膜外表面,经“反冲”程序,剥离滤膜表面,沉降到表面过滤器的锥底,经“排渣”程序,固体杂质随少量磷酸被排出构成表面渣浆,表面清酸为萃余酸净化工艺的最终产品,表面清酸为磷酸浓度在46.5%~51%的酸液,表面清酸直接输送至净化磷酸装置或磷酸二胺装置装置作为原料使用;[0039] B、一压滤饼加水混合调浆得到一级渣浆,调浆所用的水采用渣场回水,并且水的温度需要≥65℃,有利于一压滤饼快速、充分的溶入水中,并且确保一级渣浆的均匀性,避免一级渣浆中具有结块的滤饼导致输送管路堵塞,并且控制一级渣浆的含固量达到20~25%,确保一级渣浆能顺畅的通过管路输送,确保压滤作业能高效的进行固液分离,将一级渣浆进行第二次压滤得到二压滤饼和二压清酸,第二次压滤采用板框压滤系统进行,二压清酸为磷酸浓度在19%~24%的稀酸液,将二压清酸输送向浓缩系统进行浓缩处理;[0040] C、二压滤饼加水混合调浆得到二级渣浆,二级渣浆输送至渣场,调浆所用的水采用渣场回水,并且水的温度需要≥65℃,有利于二压滤饼快速、充分的溶入水中,并且确保二级渣浆的均匀性,避免二级渣浆中具有结块的滤饼而导致输送管路发生堵塞状况,并且控制一级渣浆的含固量达到10~15%,便于将二级渣浆通过管路泵送到渣场,避免含固量过高造成管路堵塞。[0041] 实施例三[0042] 如图3所示,一种萃余酸净化工艺,其步骤具体包括:[0043] A、萃余酸与待处理渣浆掺配成压滤原料,所述待处理渣浆为来自磷酸罐区的浓磷酸澄清槽处理得到的澄清槽淤浆,浓缩系统制得的浓磷酸(含固量约为3%左右)进入磷酸罐区的浓磷酸澄清槽,在澄清槽内自然沉降,固相部分沉积底部,经转耙、淤浆收集器收集(含固量为20%~25%)得到澄清槽淤浆,压滤原料进行第一次压滤得到一压清酸和一压滤饼,第一次压滤采用板框压滤系统进行,一压清酸直接输送至净化磷酸装置作为原料使用;[0044] 浓磷酸澄清槽处理得到的澄清酸经过表面过滤器处理得到表面渣浆和表面清酸,表面渣浆返送至与萃余酸、澄清槽淤浆一同掺配成压滤原料,即所述待处理渣浆包括表面渣浆和澄清槽淤浆,将表面渣浆与萃余酸、澄清槽淤浆一同进行压滤处理,能有效提高磷酸回收率,控制表面渣浆、澄清槽淤浆的总和与萃余酸的掺配比,确保压滤作业能高效的进行固液分离,具体的,表面渣浆、澄清槽淤浆的总和与萃余酸的掺配比为1:(0.5~2),表面渣浆、澄清槽淤浆与萃余酸输送到压滤原料容器中进行混合掺配,当压滤原料容器的液位升到30%左右启动设置在压滤原料容器中的淤浆槽搅拌器,确保表面渣浆、澄清槽淤浆与萃余酸混合均匀,控制液位处在15%~90%的范围内,根据压滤原料容器的液位情况将压滤原料容器中掺配好的压滤原料泵送到板框压滤系统进行压榨;在表面过滤器的处理净化过程中,固体颗粒物质附着于滤膜外表面,经“反冲”程序,剥离滤膜表面,沉降到表面过滤器的锥底,经“排渣”程序,固体杂质随少量磷酸被排出构成表面渣浆,表面清酸为萃余酸净化工艺的最终产品,表面清酸为磷酸浓度在46.5%~51%的酸液,表面清酸直接输送至净化磷酸装置或磷酸二胺装置装置作为原料使用;[0045] B、将步骤A中得到一压滤饼加水混合调浆得到一级渣浆,调浆所用的水采用渣场回水,并且水的温度需要≥65℃,有利于一压滤饼快速、充分的溶入水中,并且确保一级渣浆的均匀性,避免一级渣浆中具有结块的滤饼导致输送管路堵塞,并且控制一级渣浆的含固量达到20~25%,确保一级渣浆能顺畅的通过管路输送,确保压滤作业能高效的进行固液分离,将一级渣浆进行第二次压滤得到二压滤饼和二压清酸,第二次压滤采用板框压滤系统进行,二压清酸再进行澄清处理得到澄清稀酸和稀酸淤浆,在澄清处理中进行混凝去除液体中悬浮杂质,所述稀酸淤浆回送至与一压滤饼、水一同调浆得到一级渣浆,控制稀酸淤浆、一压滤饼和水的调浆比例,确保一级渣浆的含固量达到20~25%的范围内,澄清稀酸为磷酸浓度在19%~24%的稀酸液,将澄清稀酸输送向浓缩系统进行浓缩处理;[0046] C、二压滤饼加水混合调浆得到二级渣浆,将二级渣浆输送到石膏再浆槽进行处理后再泵送至渣场,调浆所用的水采用渣场回水,并且水的温度需要≥65℃,有利于二压滤饼快速、充分的溶入水中,并且确保二级渣浆的均匀性,避免二级渣浆中具有结块的滤饼而导致输送管路发生堵塞状况,并且控制一级渣浆的含固量达到10~15%,便于将二级渣浆通过管路泵送到渣场,避免含固量过高造成管路堵塞。[0047] 第一次压滤、第二次压滤采用板框压滤系统进行,第一次压滤、第二次压滤的进料压力≤0.8MPa,避免发生跑料现象,第一次压滤、第二次压滤的压榨压力≤1.4MPa,保障固液分离效率,所述板框压滤系统的液压缸压紧压力<20MPa。[0048] 板框压滤系统的第一次压滤、第二次压滤操作流程依次包括翻板关闭、压紧、进料、进料延时、一次压榨、一压延时、二次压榨、二压延时、反吹、松板、翻板打开、取板;[0049] 板框压滤系统在自动压紧到达泵站压力上限时,停止压紧,进入保压,同时进入过滤状态,同时启动进料泵,板框压滤系统进行进料状态(此过程中观察清酸槽液位,中控室及时调整输送泵频率,确保储槽液位保持在控制范围内),当压力达到进料压力表压力上限时,开始进料延时,当达到设定的延时时间后,板框压滤系统进入到一次压榨过程,在进料过程中从板框压滤系统给料泵进口导淋取陈化槽样,作分析;[0050] 在一次压榨过程中,启动压榨泵,当压力达到压榨压力表压力上限时,开始一压延时;在二次压榨过程中,启动压榨泵,板框压滤系统进行二次压榨,当压力达到压榨压力表压力上限时,开始二压延时,当达到设定的延时时间后,,进入到反吹过程,在压榨过程中打开一个明流阀门取压榨酸样,做分析,禁止开清酸槽导淋取样;[0051] 在反吹过程中,板框压滤系统进行吹风,计时开始,当达到设定的延时时间后,进入到循环等待过程.板框压滤系统一个过滤完成,进入卸料状态;[0052] 在进入卸料状态过程中,翻板打开,到达限位—>板框压滤系统高压卸荷20秒后—>板框压滤系统松开,到达限位后—>拉板小车进行取板,到位后—>进行拉板到位取板,从而进行循环卸料工作,在卸料过程中如果滤饼不能自动脱落,需使用木制或塑料制的铲清理,同时保持滤板的四个密封面无夹料和夹渣,进料口不得堵塞.完成后,小车返回到初始限位,翻板关闭到位,板框压滤系统压紧,当压紧压力达到泵站压力表上限后板框压滤系统保压,同时进行进料状态,从而开始另一个工作循环。[0053] 表面过滤器及其附属贮槽、动力设备处于进料状态后,根据表面过滤器开车情况将待处理的原酸切换至进液缓冲槽,当液位高于20%时,启动搅拌器,当进液缓冲槽液位高于50%时,启动表面过滤器缓冲给料泵将原酸输送至表面过滤器,通过切换阀门输送至若干台并联的表面过滤器,开启表面过滤器进行工作,当表面过滤器上层清液变得清澈后,过滤清酸经清液溢流管溢流至表面清酸液槽,当液位升到30%左右,启动清液输送泵输送至磷酸二胺装置或净化磷酸装置。[0054] ③滤膜再生及排渣:当过滤达到一定时间(1600s——2200s)后,表面过滤器滤膜表面堆积较厚一层滤饼,过滤效率降低、过滤压力升高,此时,表面过滤器切换到反冲状态,通过重力及液体冲刷力,滤膜表面滤饼全部脱落,滤膜得到再生,然后,表面过滤器切换到沉降状态,滤膜表面脱落的滤饼自然沉降至表面过滤器锥底,沉降80s左右,表面过滤器切换至排渣状态,排渣结束后表面过滤器切换至进料状态,进入下一个生产周期。[0055] 以上仅是本发明的优选实施方式,应当指出的是,上述优选实施方式不应视为对本发明的限制,本发明的保护范围应当以权利要求所限定的范围为准。对于本技术领域的普通技术人员来说,在不脱离本发明的精神和范围内,还可以做出若干改进和润饰,这些改进和润饰也应视为本发明的保护范围。
专利地区:四川
专利申请日期:2019-12-16
专利公开日期:2024-09-24
专利公告号:2024-09-24
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




