 产学研创新服务平台(全国)


吸湿快干梭织面料及其生产工艺发明专利
更新时间:2026-10-12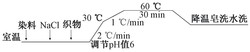 专利申请类型:发明专利;
地区:福建-泉州;
源自:泉州高价值专利检索信息库;
专利名称:吸湿快干梭织面料及其生产工艺
专利类型:发明专利
专利申请号:CN202410826775.8
专利申请(专利权)人:向兴(福建)新材料科技有限公司
权利人地址:福建省泉州市晋江市金井镇东环路3号
专利发明(设计)人:孙天从,刘荣耀,郭顺刚,金成林,蔡英俊
专利摘要:本发明涉及面料加工技术领域,具体公开一种吸湿快干梭织面料及其生产工艺,包括如下步骤:采用碱溶性异型涤纶纱线为里经纱、Firacis纱线为表纬纱,织造为表里接结双层组织,碱溶性异型涤纶纱线与Firacis纱线交织接结;常温丝光处理;丝光胚布在带碱下预热,送入压烫机,凸点辊轮上的凸点吸附PVA溶液涂布在丝光胚布的表层上并在里层压轧成型若干凸部。本发明能实现定位硬挺效果,丝光使碱溶性异型涤纶能够将水横向扩散与传导给Firacis纱线,也降低表层棉纱的结晶度,增加无定形区,结合控制里层纱线的F数在表里接结处形成毛细差动效应,有助于提升单向传递指数;另增强里层凸部结构稳定性,大大改善粘汗不适感。
主权利要求:
1.吸湿快干梭织面料生产工艺,其特征在于,包括如下步骤:S1、织造:采用75D/36F碱溶性异型涤纶纱线为里经纱、50D/36F丙纶纱线为里纬纱、棉纱为表经纱、Firacis纱线为表纬纱,织造为表里接结双层组织,所述碱溶性异型涤纶纱线与Firacis纱线交织接结;
S2、丝光:取步骤S1织造的胚布经前处理和染色后上丝光机进行常温丝光处理,碱液为氢氧化钠溶液,浓度为110g/L~120g/L,时间为10s~15s;
S3、压烫:将步骤S2处理后的丝光胚布在保持带碱量为15g/L~25g/L状态下进入预热箱,预热至90℃~100℃,然后送入压烫机,所述压烫机包括PVA液池、凸点辊轮和凹点辊轮,凸点辊轮上的凸点吸附PVA溶液涂布在丝光胚布的表层上并在里层压轧成型若干凸部,车速10m/min~15m/min,所述凸点辊轮的温度为140℃~145℃,所述PVA液池的温度为80℃~
100℃;
S4、降温后水洗、烘干;
所述步骤S2中的染色采用活性染料一浴法染表层棉纱和Firacis纱线,具体染色工艺为:(1)改性表层:将前处理后的胚布烘干,接着浸渍在改性液中再轧液,轧液率为65%~
2 2
70%,然后紫外线照射表层,紫外光照射能量为25J/cm~30J/cm,最后丙酮清洗、水洗、烘干;
所述改性液的组成为二苯甲酮、N‑(N,N′‑二甲氨基丙基)甲基丙烯酰胺、无水乙醇和非离子型表面活性剂,N‑(N,N′‑二甲氨基丙基)甲基丙烯酰胺的质量分数为55%~60%,二苯甲酮的用量为20%(owf)~25%(owf);
(2)一浴染色:加入氯化钠30g/L~35g/L,染液pH值调整为6.0,升温至染色温度60℃~
65℃后保温染色30min‑40min,然后降温皂洗、水洗。
2.根据权利要求1所述的吸湿快干梭织面料生产工艺,其特征在于:所述碱溶性异型涤纶的纤维截面形状为十字型或米字型。
3.一种采用如权利要求1至2任一项所述的生产工艺制得的吸湿快干梭织面料。 说明书 : 吸湿快干梭织面料及其生产工艺技术领域[0001] 本发明涉及面料加工技术领域,具体涉及一种吸湿快干梭织面料及其生产工艺。背景技术[0002] 织物的导湿性是影响服装舒适性的重要因素之一,当人体汗液分泌过多时,若织物不能迅速将汗液导向织物外表面并挥发到空气中,就会使人体产生黏湿或闷热感,导致穿着不舒适。为了解决这一问题,国内外研究人员在20世纪初就提出了开发单向导湿织物的研究思路,通过控制水分子的流动导向,达到汗液从织物内层向外表面转移但外部水分子无法渗入织物内层的目的,提高服装穿着的舒适感。[0003] 从学术研究的角度来看,织物的单向导湿功能主要是通过织物内外两层不同的吸湿性能来实现的,即内层织物疏水、外层织物亲水,汗液在差动毛细效应的作用下,被吸附到织物外表层并迅速挥发。单向导湿织物是一类具有吸湿、导湿、快干的功能性纺织品,广泛应用于制备内衣、外套、运动服等。发明内容[0004] 本发明的发明目的在于提供一种吸湿快干梭织面料及其生产工艺,具备单向导湿功能且与肌肤接触面保持挺括隔离空间,大大改善粘汗感。[0005] 为实现上述发明目的,本发明采用的技术方案是:[0006] 吸湿快干梭织面料生产工艺,包括如下步骤:[0007] S1、织造:采用碱溶性异型涤纶纱线为里经纱、丙纶纱线为里纬纱、棉纱为表经纱、Firacis纱线为表纬纱,织造为表里接结双层组织,所述碱溶性异型涤纶纱线与Firacis纱线交织接结;[0008] S2、丝光:取步骤S1织造的胚布经前处理和染色后上丝光机进行常温丝光处理,碱液为氢氧化钠溶液,浓度为110g/L~120g/L,时间为10s~15s;[0009] S3、压烫:将步骤S2处理后的丝光胚布在保持带碱量为15g/L~25g/L状态下进入预热箱,预热至90℃~100℃,然后送入压烫机,所述压烫机包括PVA液池、凸点辊轮和凹点辊轮,凸点辊轮上的凸点吸附PVA溶液涂布在丝光胚布的表层上并在里层压轧成型若干凸部,车速10m/min~15m/min;[0010] S4、降温后水洗、烘干。[0011] 优选地,所述凸点辊轮的温度为140℃~145℃,所述PVA液池的温度为80℃~100℃。[0012] 优选地,所述碱溶性异型涤纶的纤维截面形状为十字型或米字型。[0013] 优选地,所述碱溶性异型涤纶纱线为75D/36F。[0014] 优选地,所述丙纶纱线为50D/36F。[0015] 优选地,所述步骤S2中的染色采用活性染料一浴法染表层棉纱和Firacis纱线,具体染色工艺为:[0016] (1)改性表层:将前处理后的胚布烘干,接着浸渍在改性液中再轧液,轧液率为2 265%~70%,然后紫外线照射表层,紫外光照射能量为25J/cm~30J/cm,最后丙酮清洗、水洗、烘干;[0017] (2)一浴染色:加入氯化钠30g/L~35g/L,染液pH值调整为6.0,升温至染色温度60℃~65℃后保温染色30min‑40min,然后降温皂洗、水洗。[0018] 优选地,所述改性液的组成为二苯甲酮、N‑(N,N′‑二甲氨基丙基)甲基丙烯酰胺、无水乙醇和非离子型表面活性剂,N‑(N,N′‑二甲氨基丙基)甲基丙烯酰胺的质量分数为55%~60%,二苯甲酮的用量为20%(owf)~25%(owf)。[0019] 本发明还提供一种采用上述生产工艺制得的吸湿快干梭织面料。[0020] 本发明梭织面料为表里接结双层组织,表层选用Firacis纱线和棉纱,Firacis纱线不起毛、有光泽,手感光滑,具有极佳的汗液吸收和散逸性能,速干性好,而表层棉纱在丝光处理后膨润有光泽,综合获得光泽手感佳的面料表层,同时棉纱和Firacis纱线配合获得良好的吸湿速干表层。[0021] 本发明后整理中包括丝光和压烫整理,两个整理工序彼此关联并对于梭织面料的整体吸湿速干性能起到协同积极作用,先丝光再压烫能够更好的定位施涂PVA而实现定位硬挺效果,与肌肤接触面保持挺括隔离空间。其中:丝光一方面对里层的碱溶性异型涤纶进行减量获得表面分布微孔结构,赋予里层的里经纱一定的吸湿性能,从而结合异型截面能够将水横向扩散与传导,再经过与碱溶性异型涤纶接结的Firacis纱线向外传导和垂直扩散;另一方面降低表层棉纱的结晶度,增加无定形区,提升棉纱吸湿能力,再加上控制里层的碱溶性异型涤纶纱线和丙纶纱线的F数,在表里接结处形成毛细差动效应,有助于向外扩散。本发明梭织面料单向传递指数为400%以上(GB/T21655.2‑2019),蒸发速率为0.25g/h以上(GB/T21655.1‑2008)。[0022] 同时,保留在丝光胚布表面的氢氧化钠在压烫工序中与PVA反应成膜,使得凸部硬挺,增强里层凸部与皮肤的接触空间和结构稳定性,大大改善粘汗不适感,也始终赋予里层刺破肌肤表面水膜特点以使得水分润湿碱溶性异型涤纶纱线。[0023] 本发明压烫温度控制在140℃~145℃,在该温度下不仅能够实现梭织面料在凸点辊轮的凸点对应处能够凹凸压烫成型得到凸部,而且对于纱线强力影响控制在很低水平,制得的梭织面料强力指标符合要求。附图说明[0024] 图1为本发明实施例1和2的表组织图。[0025] 图2为本发明实施例1和2的里组织图。[0026] 图3为本发明实施例1和2的接结组织图。[0027] 图4为本发明实施例1和2的染色工艺曲线图。具体实施方式实施例1[0028] 本实施例提供一种吸湿快干梭织面料生产工艺,包括如下步骤:[0029] S1、织造:如图1‑图3所示,采用75D/36F碱溶性异型涤纶纱线为里经纱、50D/36F丙纶纱线为里纬纱、纱支数为32S的棉纱为表经纱、Firacis纱线为表纬纱,织造为表里接结双层组织,所述碱溶性异型涤纶纱线与Firacis纱线交织接结,所述碱溶性异型涤纶的纤维截面形状为十字型。[0030] S2、丝光:取步骤S1织造的胚布经前处理和染色后上丝光机进行常温丝光处理,碱液为氢氧化钠溶液,浓度为110g/L,时间为14s。[0031] 所述染色采用活性染料一浴法染表层棉纱和Firacis纱线,具体染色工艺为:(1)改性表层:将前处理后的胚布烘干,接着浸渍在改性液中再轧液,轧液率为70%,然后紫外2线照射表层,紫外光照射能量为28J/cm ,最后丙酮清洗、水洗、烘干;所述改性液的组成为二苯甲酮、N‑(N,N′‑二甲氨基丙基)甲基丙烯酰胺、无水乙醇和非离子型表面活性剂,N‑(N,N′‑二甲氨基丙基)甲基丙烯酰胺的质量分数为60%,二苯甲酮的用量为25%(owf)。(2)一浴染色:如图4所示,染液中加入氯化钠30g/L,活性红84用量为10%(owf),染液pH值调整为6.0,升温至60℃染色温度后保温染色30min,然后降温皂洗、水洗。[0032] S3、压烫:将步骤S2处理后的丝光胚布在保持带碱量为20g/L状态下进入预热箱,预热至100℃,然后送入压烫机,所述压烫机包括PVA液池、凸点辊轮和凹点辊轮,所述凸点辊轮的温度为145℃,凸点辊轮上的凸点吸附PVA溶液涂布在丝光胚布的表层上并在里层压轧成型若干凸部,车速12m/min,PVA液池中装有浓度0.8%的PVA1799溶液,PVA液池保温温度为95℃。[0033] S4、降温后水洗、烘干。实施例2[0034] 本实施例提供一种吸湿快干梭织面料生产工艺,包括如下步骤:[0035] S1、织造:如图1‑图3所示,采用75D/36F碱溶性异型涤纶纱线为里经纱、50D/36F丙纶纱线为里纬纱、纱支数为32S的棉纱为表经纱、Firacis纱线为表纬纱,织造为表里接结双层组织,所述碱溶性异型涤纶纱线与Firacis纱线交织接结,所述碱溶性异型涤纶的纤维截面形状为米字型。[0036] S2、丝光:取步骤S1织造的胚布经前处理和染色后上丝光机进行常温丝光处理,碱液为氢氧化钠溶液,浓度为115g/L,时间为12s。[0037] 所述染色采用活性染料一浴法染表层棉纱和Firacis纱线,具体染色工艺为:(1)改性表层:将前处理后的胚布烘干,接着浸渍在改性液中再轧液,轧液率为70%,然后紫外2线照射表层,紫外光照射能量为30J/cm ,最后丙酮清洗、水洗、烘干;所述改性液的组成为二苯甲酮、N‑(N,N′‑二甲氨基丙基)甲基丙烯酰胺、无水乙醇和非离子型表面活性剂,N‑(N,N′‑二甲氨基丙基)甲基丙烯酰胺的质量分数为60%,二苯甲酮的用量为25%(owf)。(2)一浴染色:如图4所示,染液中加入氯化钠30g/L,活性红84用量为10%(owf),染液pH值调整为6.0,升温至60℃染色温度后保温染色30min,然后降温皂洗、水洗。[0038] S3、压烫:将步骤S2处理后的丝光胚布在保持带碱量为18g/L状态下进入预热箱,预热至100℃,然后送入压烫机,所述压烫机包括PVA液池、凸点辊轮和凹点辊轮,所述凸点辊轮的温度为145℃,凸点辊轮上的凸点吸附PVA溶液涂布在丝光胚布的表层上并在里层压轧成型若干凸部,车速15m/min,PVA液池中装有浓度0.8%的PVA1799溶液,PVA液池保温温度为90℃。[0039] S4、降温后水洗、烘干。[0040] 以上显示和描述了本发明创造的基本原理和主要特征及优点,本行业的技术人员应该了解,本发明不受上述实施例的限制,上述实施例和说明书中描述的只是说明本发明的原理,在不脱离本发明创造精神和范围的前提下,本发明还会有各种变化和改进,这些变化和改进都落入要求保护的本发明范围内,本发明要求保护范围由所附的权利要求书及其等效物界定。
专利地区:福建
专利申请日期:2024-06-25
专利公开日期:2024-09-27
专利公告号:2024-09-27
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西弈聪软件信息技术股份有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




