 产学研创新服务平台(全国)


PVC-O双承口异径管件的成型模具及成型方法
更新时间:2025-12-10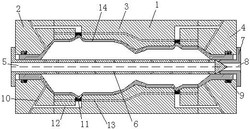 专利申请类型:发明专利;
地区:四川-宜宾;
源自:宜宾高价值专利检索信息库;
专利名称:PVC-O双承口异径管件的成型模具及成型方法
专利类型:发明专利
专利申请号:CN202210421622.6
专利申请(专利权)人:宜宾天亿新材料科技有限公司
权利人地址:四川省宜宾市临港经济技术开发区港园路西段61号
专利发明(设计)人:邓云海,杨建中,欧阳司晨,徐伟,庞磊,袁成,马瑞
专利摘要:本发明公开了一种PVC‑O双承口异径管件的成型模具,包括相联的上模块和下模块,两模块均包括依次联接并设有内腔的移动块、中间模块和固定块,内设盲孔的导向管的一端与两模块的移动块联接,导向管另一封闭端并置于两模块的固定块内,导向管中部设有数个径向的导气孔,一堵头与两模块的固定块联接;移动块和固定块均设有与其内腔相连的真空通道,中间模块内壁均固联有两个以上圆角镶块,圆角镶块为透气钢,圆角镶块外侧均设有与真空通道相连的排气道;中间模块内设有流道;本发明还公开了一种PVC‑O双承口异径管件的成型方法;本发明可制备高性能、外形复杂的PVC‑O双承口异径管件,且简单便捷、质量可控,满足使用要求。
主权利要求:
1.一种PVC‑O双承口异径管件的成型模具,包括相联的上模块和下模块,两模块均包括依次联接并设有内腔的移动块、中间模块和固定块,内设盲孔的导向管的一端与两模块的移动块联接,导向管另一封闭端并置于两模块的固定块内,导向管中部设有数个径向的导气孔,一堵头与两模块的固定块联接;其特征在于:移动块和固定块均设有与其内腔相连的真空通道,中间模块内壁均固联有两个以上圆角镶块,圆角镶块内壁设有圆角且为透气钢,圆角镶块外侧均设有与真空通道相连的排气道;中间模块内设有流道。
2.根据权利要求1所述的PVC‑O双承口异径管件的成型模具,其特征在于:所述移动块与固定块的内壁均设有密封块。
3.根据权利要求1或2所述的PVC‑O双承口异径管件的成型模具,其特征在于:所述堵头设有内孔,导向管的封闭端为圆锥形并置于该内孔中。
4.根据权利要求3所述的PVC‑O双承口异径管件的成型模具,其特征在于:所述导向管中部的数个导气孔在轴向及圆周上均匀布置。
5.使用如权利要求1所述成型模具的PVC‑O双承口异径管件的成型方法,包括以下步骤:A)将PVC‑U管材预热至成型工艺温度;其特征在于:B)在流道内通入介质对两中间模块预热至成型工艺温度;C)预热的PVC‑U管材转移至成型模具内,管材两端分别置于上模块和下模块的移动块和固定块内,导向管置于管材内,合模后锁紧管材两端,然后利用上、下模块的真空通道与圆角镶块抽出管材外侧空间内的空气、形成负压;D)对导向管内通入工艺温度下的气体介质,使得PVC‑U管材膨胀、取向成PVC‑O双承口异径管件,保压后,再对导向管通入冷却气体介质,对PVC‑O双承口异径管件冷却定型;E)排除双承口异径管件外部的气体后,退出堵头及导向管,停止对下模块抽真空,通过下模块的真空通道、圆角镶块通入正压气体,开模,移开下模块,停止对上模块抽真空,通过上模块的真空通道、圆角镶块通入润滑正压气体,依靠自重退出管件。
6.如权利要求5所述PVC‑O双承口异径管件的成型方法,其特征在于:步骤D)中通入的气体介质为压缩气体。
7.如权利要求5或6所述PVC‑O双承口异径管件的成型方法,其特征在于:步骤A)中预热PVC‑U管材温度偏差不超过±1.5℃。 说明书 : PVC‑O双承口异径管件的成型模具及成型方法技术领域[0001] 本发明涉及一种PVC‑O双承口异径管件的成型模具及成型方法。背景技术[0002] 双轴取向聚氯乙烯(PVC‑O)管材是PVC‑U管材在特定条件下进行轴向拉伸和径向拉伸,使管材中的长分子链在双轴向规整排列,获得高强度、高韧性、高抗冲、抗疲劳的新型PVC管材,其性能远优于普通管材,可以显著节约原材料,降低成本,使得双轴取向聚氯乙烯(PVC‑O)管材应用与日俱增,逐渐成为了给水市场的主流。[0003] 而PVC‑O管材的配套连接件,特别是PVC‑O双承口异径管件,总是通过其它不同于双轴取向的方法来解决对PVC‑O双承口异径管件的需求。[0004] 传统解决方案是使用钢塑管件,由于钢塑管件使用年限短、高重量、与PVC‑O管材匹配性差等缺点,极大阻碍了PVC‑O管材的应用以及推广。[0005] 现有的解决方案是采用广泛使用的注塑技术,由于注塑成型使用熔融材料为起始材料,没有取向,注塑成型的管件缺乏高强度、高韧性、高抗冲、抗疲劳等性能,对于外形复杂的管件也难以制造,无法满足使用要求。发明内容[0006] 本发明的目的在于针对现有技术的不足,提供一种PVC‑O双承口异径管件的成型模具及成型方法,它可制备高性能、外形复杂的PVC‑O双承口异径管件,且简单便捷、质量可控,满足使用要求。[0007] 为了达到上述目的,本发明的PVC‑O双承口异径管件的成型模具,包括相联的上模块和下模块,两模块均包括依次联接并设有内腔的移动块、中间模块和固定块,内设盲孔的导向管的一端与两模块的移动块联接,导向管另一封闭端并置于两模块的固定块内,导向管中部设有数个径向的导气孔,一堵头与两模块的固定块联接;其特征在于:移动块和固定块均设有与其内腔相连的真空通道,中间模块内壁均固联有两个以上圆角镶块,圆角镶块为透气钢,圆角镶块外侧均设有与真空通道相连的排气道;中间模块内设有流道。[0008] 使用上述成型模具的PVC‑O双承口异径管件的成型方法,包括以下步骤:A)将PVC‑U管材预热至成型工艺温度;B)在流道内通入介质对两中间模块预热至成型工艺温度;C)预热的PVC‑U管材转移至成型模具内,管材两端分别置于上模块和下模块的移动块和固定块内,导向管置于管材内,合模后锁紧管材两端,然后利用上、下模块的真空通道与圆角镶块抽出管材外侧空间内的空气、形成负压;D)对导向管内通入工艺温度下的气体介质,使得PVC‑U管材膨胀、取向成PVC‑O双承口异径管件,保压后,再对导向管通入冷却气体介质,对PVC‑O双承口异径管件冷却定型;E)排除双承口异径管件外部的气体后,退出堵头及导向管,停止对下模块抽真空,通过下模块的真空通道、圆角镶块通入正压气体,开模,移开下模块,停止对上模块抽真空,通过上模块的真空通道、圆角镶块通入润滑正压气体,依靠自重退出管件;[0009] 采用该成型方法,由于PVC‑O双承口异径管件通过取向成型,具有高强度、高韧性、高抗冲、抗疲劳等性能;圆角镶块内壁设有圆角且为透气钢,可形成负压、易于变形,可满足外形复杂异径管件的成型;成型方法简单便捷,成品为非接触式脱模、利用重力无损取出,质量可控,满足使用要求;[0010] 作为本发明的进一步改进,所述移动块与固定块的内壁均设有密封块;可对PVC‑U管材两端部进行锁紧且密封;[0011] 作为本发明的进一步改进,所述堵头设有内孔,导向管的封闭端为圆锥形并置于该内孔中;可对导向管提供支撑、保持稳定性,提高取向成型质量;[0012] 作为本发明的进一步改进,所述导向管中部的数个导气孔在轴向及圆周上均匀布置;确保PVC‑U管材取向时受力均匀,使取向后的双承口异径管件形状及壁厚得到完美控制,提高成型质量;[0013] 作为本发明的进一步改进,步骤D)中通入的气体介质为压缩气体;可快速取向;[0014] 作为本发明的进一步改进,步骤A)中预热PVC‑U管材温度偏差不超过±1.5℃;以免PVC‑U管材温度不均匀时,在同等受力下发生畸形取向;[0015] 综上所述,本发明可制备高性能、外形复杂的PVC‑O双承口异径管件,且简单便捷、质量可控,满足使用要求。附图说明[0016] 图1为本发明成型模具实施例的下模块使用状态的主视图。[0017] 图2为本发明使用的PVC‑U管材的初始状态图。[0018] 图3为本发明获得的PVC‑O双承口异径管件成品图。具体实施方式[0019] 为了更加清楚地理解本发明的目的、技术方案及有益效果,下面结合附图对本发明做进一步的说明,但并不将本发明的保护范围限定在以下实施例中。[0020] 如图1所示,本发明实施例的PVC‑O双承口异径管件的成型模具,包括相联的上模块(未示出)和下模块1,上模块和下模块1均包括依次联接并设有内腔的移动块2、中间模块3和固定块4,上模块和下模块1的结构完全相同且相互对称;内设盲孔的导向管5的一端与上模块和下模块1的移动块2联接,导向管5另一封闭端并为圆锥形、置于上、下模块1的固定块4内,导向管5中部设有数个径向的导气孔6,数个导气孔6在轴向及圆周上均匀布置;一堵头7与两模块的固定块4联接,堵头7设有内孔8,导向管5的圆锥形封闭端置于该内孔8中;上模块和下模块1的移动块2与固定块4的内壁均设有密封块9,移动块2和固定块4均设有与其内腔相连的真空通道10,中间模块3内壁均固联有两个圆角镶块11,圆角镶块11为透气钢,圆角镶块11外侧均设有与真空通道10相连的排气道12;中间模块3内均设有流道13。[0021] 本发明使用上述成型模具的PVC‑O双承口异径管件的成型方法,包括以下步骤:A)将图2所示的PVC‑U管材15放入烘箱内均匀预热至成型工艺温度,PVC‑U管材温度偏差不超过±1.5℃;B)在流道13内通入介质(如高温蒸汽)对两中间模块3预热至成型工艺温度;C)预热的PVC‑U管材15转移至成型模具内,管材15两端分别置于上模块和下模块1的移动块2和固定块4内,两侧的密封块9套于管材两端外圆上,导向管5置于管材内,合模后锁紧管材两端,然后利用上、下模块1的真空通道10、排气道12及圆角镶块11抽出PVC‑U管材外侧空间内的空气、形成负压;D)对导向管5内通入工艺温度下的压缩气体介质,经导气孔6进入管材内腔,使得PVC‑U管材膨胀、取向成PVC‑O双承口异径管件14,保压后,再对导向管5通入冷却气体介质,对PVC‑O双承口异径管件14冷却定型;E)通过抽真空装置排除双承口异径管件14外部的气体后,退出堵头7及导向管5,停止对下模块1抽真空,通过下模块1的真空通道10、排气道12、圆角镶块11通入正压气体,开模,移开下模块1,再停止对上模块抽真空,通过上模块的真空通道、圆角镶块通入润滑正压气体,PVC‑O双承口异径管件14与上模块脱离,依靠自重退出PVC‑O双承口异径管件14;[0022] PVC‑O双承口异径管件14去除两夹持端头即可获得如图3所示的PVC‑O双承口异径管件成品16;在合模后模具内腔尺寸略大于成型后PVC‑O双承口异径管件14的外形尺寸,幅度不超过13%,即上、下模块内腔体设计尺寸均比PVC‑O双承口异径管件14外径大,上、下模块内腔体设计尺寸与PVC‑O双承口异径管件124外径的差值等于PVC‑O双承口异径管件14在取向温度下的正常回缩值;采用该成型方法,由于PVC‑O双承口异径管件14通过取向成型,具有高强度、高韧性、高抗冲、抗疲劳等性能;圆角镶块11内壁设有圆角且为透气钢,可其内侧形成负压、易于管材变形,取向时圆角镶块11处形成PVC‑O双承口异径管件14外圆上的圆弧形加强筋,可满足外形复杂异径管件的成型;该成型方法简单便捷,成品为非接触式脱模、利用重力无损取出,质量可控,满足使用要求;密封块9可对PVC‑U管材两端部进行锁紧且密封;导向管5的封闭端置于内孔8中,可对导向管提供支撑、保持稳定性,提高取向成型质量;导气孔6确保PVC‑U管材取向时受力均匀,使取向后的双承口异径管件形状及壁厚得到完美控制,提高成型质量。
专利地区:四川
专利申请日期:2022-04-21
专利公开日期:2024-10-01
专利公告号:2024-10-01
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




