 产学研创新服务平台(全国)


一体电感切脚、折弯、整形系统发明专利
更新时间:2026-10-01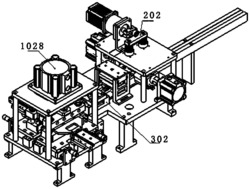 专利申请类型:发明专利;
地区:湖南-娄底;
源自:娄底高价值专利检索信息库;
专利名称:一体电感切脚、折弯、整形系统
专利类型:发明专利
专利申请号:CN201910658151.9
专利申请(专利权)人:湖南创一电子科技股份有限公司
权利人地址:湖南省娄底市经济开发区太和工业园
专利发明(设计)人:发明人:苏立良,陈朝晖,彭崇梅,刘明松,龙清寿,宋树华
专利摘要:本发明提供一体电感切脚、折弯、整形系统,它包括有机架,机架输入端安装有下模座,下模座的四个方向上固定有立柱,立柱顶部固定有上模座,上模座、下模座之间安装有端子切断组件;端子切断组件输出端的机架上安装有端子侧边折弯组件,端子侧边折弯组件输出端安装有端子上折弯组件,端子上折弯组件输出端安装有端子整形组件。采用本方案后的结构合理、可以实现断脚、整形一体式生产。
主权利要求:
1.一体电感切脚、折弯、整形系统,它包括有机架,其特征在于:机架输入端安装有下模座,下模座的四个方向上固定有立柱,立柱顶部固定有上模座,上模座、下模座之间安装有端子切断组件;端子切断组件输出端的机架上安装有端子侧边折弯组件,端子侧边折弯组件输出端安装有端子上折弯组件,端子上折弯组件输出端安装有端子整形组件;
端子切断组件包括有线性导轨(1023)、锁紧块(109)、下切刀(1015),其中,线性导轨(1023)为两条,平行安装在下模座表面,线性导轨(1023)上活动安装有滑板(105),下模座两侧设有对滑板(105)侧向进行限位的锁紧块(109),滑板(105)顶部安装有导柱固定板(101),导柱固定板(101)顶部两侧固定有模具导柱(1025),两条模具导柱(1025)之间的导柱固定板(101)顶部安装有下切刀(1015),下切刀(1015)为两块,固定后的两块下切刀(1015)之间形成一体电感料片放置区,一体电感料片(1022)由下切刀(1015)承托,下切刀(1015)上方的模具导柱(1025)上活动安装有切刀固定板(103),切刀固定板(103)底部设有n形的切刀安装槽,切刀安装槽中心处安装有预压板(108),预压板(108)两侧的切刀安装槽内安装有上切刀(102),切刀固定板(103)顶部设有升降推板(1012),上模座顶部安装有切断气缸(1028),切断气缸(1028)的活塞杆向下与气缸接头(1013)连接,气缸接头(1013)底部与升降推板(1012)顶部的接头固定板(1014)连接;下模座两侧呈水平安装有校正气缸(1032),校正气缸(1032)的活塞杆与料片校正板(1021)一端连接,料片校正板(1021)另一端位于导柱固定板(101)上方,且正对下切刀(1015),料片校正板(1021)表面高于下切刀(1015)表面;切刀固定板(103)通过方形垫板(1016)、浮动压板(1018)固定安装在升降推板(1012)底部;上切刀(102)为两块,上切刀(102)的刃口分别位于相应的下切刀(1015)外侧壁上方,切刀固定板(103)上活动安装有预压板导柱(1011),预压板导柱(1011)侧视呈T形,预压板导柱(1011)由上至下穿过切刀固定板(103)与预压板(108)顶部连接;下切刀(1015)外侧的滑板(105)上设有上下贯穿的废料槽,下模座上设有与废料槽配合使用的废料口;下模座顶部两侧安装有千分尺(1036),千分尺(1036)与滑板(105)端部接触;
端子整形组件包括有安装在机架上的基板(401),基板(401)中部设有排料轨道(403),排料轨道(403)呈长条形,其一端与电感托板输出端连接,排料轨道(403)表面沿长度方向设有下凹的排料槽,排料槽输出端的排料轨道(403)两侧设有侧面整形组件,两组侧面整形组件之间的排料槽上活动安装有对中标定板(4014),两组侧面整形组件之间的排料槽底部设有上下贯穿的吸附孔,吸附孔下方安装有真空抽气泵;侧面整形组件上方安装有固定板(201),固定板(201)上安装有上整形组件。
2.根据权利要求1所述的一体电感切脚、折弯、整形系统,其特征在于:端子侧边折弯组件包括有折边座压板(301)、折边座(302)、滚轮轴气缸(3011)、滚轮轴升降块(305),其中,折边座(302)安装在机架上,折边座(302)表面设有下凹的折弯导向槽,折边座(302)一端与端子切断组件出口连接,折边座(302)另一端设有上下贯穿的滚轮槽,滚轮轴气缸(3011)安装在机架内,滚轮轴气缸(3011)活塞杆向上与气缸接头(308)底部连接,气缸接头(308)顶部连接有滚轮轴升降块(305),滚轮轴升降块(305)呈U形,其两侧壁顶部安装有滚轮轴安装块(306),两个滚轮轴安装块(306)顶部相对一侧活动安装有滚轮轴(309),滚轮轴升降块(305)上方的机架上安装有折边座(302),滚轮轴(309)位于滚轮槽正下方,两个滚轮槽之间的折边座(302)上设有下凹的定位槽,折边座(302)上方的机架上安装有折边座压板(301),折边座压板(301)底部中心处设有n形的折弯槽,折弯槽位于定位槽上方,折弯槽上方的折边座压板(301)顶部安装有折弯气缸(3014),折弯气缸(3014)向下穿过折边座压板(301)伸至折弯槽形成压件端。
3.根据权利要求1所述的一体电感切脚、折弯、整形系统,其特征在于:端子上折弯组件包括有由折边座(302)输出端延伸形成的电感托板,电感托板上安装有上折弯座(3030),上折弯座(3030)呈n形,其两侧侧壁上呈水平安装有上折弯气缸,上折弯气缸的活塞杆上安装有上折弯轮轴座(3031),上折弯轮轴座(3031)上安装有上折弯轮轴(3032),安装后的两条上折弯轮轴(3032)相对,且分别位于电感托板两条,上折弯轮轴(3032)的轴线方向与电感托板的长度方向一致,上折弯轮轴(3032)与滚轮轴(309)的长度方向一致。
4.根据权利要求1所述的一体电感切脚、折弯、整形系统,其特征在于:侧面整形组件包括有线性导轨(407)、侧面整形刀、滑板(4010)、气缸推杆(4011)、推板(4012)、气缸安装板(4013)、侧面整形气缸(405),其中,线性导轨(407)安装在排料轨道(403)两侧,安装后的线性导轨(407)与排料轨道(403)之间形成“十”字形,线性导轨(407)上活动安装有滑板(4010),滑板(4010)顶部放置有侧面整形刀,侧面整形刀其中一侧正对排料槽,侧面整形刀另一侧的滑板(4010)上连接有推板(4012),基板(401)上通过气缸安装板(4013)安装有侧面整形气缸(405),侧面整形气缸(405)的活塞杆与气缸推杆(4011)一端连接,气缸推杆(4011)另一端与推板(4012)连接,推板(4012)上设有锁紧螺钉(4018),锁紧螺钉(4018)其中一端穿过推板(4012)与侧面整形刀连接。
5.根据权利要求1所述的一体电感切脚、折弯、整形系统,其特征在于:上整形组件包括有导柱(207)、复位弹簧(2017)、减速箱(2011)、上整形刀(204),其中,导柱(207)为两条,活动插装在固定板(201)中部两侧,导柱(207)下部向下穿过固定板(201)与升降板(206)相连接,升降板(206)底部安装有压头固定座(203),压头固定座(203)底部活动安装有上整形刀(204),导柱(207)顶部连接有升降压板(202),升降压板(202)与固定板(201)之间的导柱(207)上套装有复位弹簧(2017),复位弹簧(2017)顶部与升降压板(202)底部抵触,复位弹簧(2017)底部与固定板(201)顶部抵触;升降压板(202)一侧的固定板(201)上安装有马达安装座(205),马达安装座(205)上安装有减速箱(2011),减速箱(2011)由步进马达(2010)带动运转,减速箱(2011)的输出轴上连接有摆臂(2012),摆臂(2012)一端与减速箱(2011)的输出轴连接,摆臂(2012)另一端安装有凸轮轴承随动器(2013),安装后的凸轮轴承随动器(2013)位于升降压板(202)上方。
6.根据权利要求5所述的一体电感切脚、折弯、整形系统,其特征在于:压头固定座(203)侧视呈U形,升降板(206)连接在U形顶部,压头固定座(203)底部设有上下贯穿的压头槽,上整形刀(204)活动安装有压头槽内,安装后的上整形刀(204)底部向下穿过压头槽形成压件端,上整形刀(204)顶部与矩形弹簧(209)底部抵触,矩形弹簧(209)顶部与升降板(206)底部连接。 说明书 : 一体电感切脚、折弯、整形系统技术领域[0001] 本发明涉及电感生产技术领域,尤其是指一体电感切脚、折弯、整形系统。背景技术[0002] 现有的一体电感端子的切断、整形是分开通过多台冲床来实现,采用这种方式中转次数多,同时需要多人操作,冲床的冲程时间短,整形时无法在端子上停留,同时电感两侧不好定位,导致整形后定形效果不好,容易变形。发明内容[0003] 本发明的目的在于克服现有技术的不足,提供一种结构合理、可以实现断脚、整形一体式生产的一体电感切脚、折弯、整形系统。[0004] 为实现上述目的,本发明所提供的技术方案为:一体电感切脚、折弯、整形系统,它包括有机架,机架输入端安装有下模座,下模座的四个方向上固定有立柱,立柱顶部固定有上模座,上模座、下模座之间安装有端子切断组件;端子切断组件输出端的机架上安装有端子侧边折弯组件,端子侧边折弯组件输出端安装有端子上折弯组件,端子上折弯组件输出端安装有端子整形组件。[0005] 所述的端子切断组件包括有线性导轨、锁紧块、下切刀,其中,线性导轨为两条,平行安装在下模座表面,线性导轨上活动安装有滑板,下模座两侧设有对滑板侧向进行限位的锁紧块,滑板顶部安装有导柱固定板,导柱固定板顶部两侧固定有模具导柱,两条模具导柱之间的导柱固定板顶部安装有下切刀,下切刀为两块,固定后的两块下切刀之间形成一体电感料片放置区,一体电感料片由下切刀承托,下切刀上方的模具导柱上活动安装有切刀固定板,切刀固定板底部设有n形的切刀安装槽,切刀安装槽中心处安装有预压板,预压板两侧的切刀安装槽内安装有上切刀,切刀固定板顶部设有升降推板,上模座顶部安装有切断气缸,切断气缸的活塞杆向下与气缸接头连接,气缸接头底部与升降推板顶部的接头固定板连接;下模座两侧呈水平安装有校正气缸,校正气缸的活塞杆与料片校正板一端连接,料片校正板另一端位于导柱固定板上方,且正对下切刀,料片校正板表面高于下切刀表面;切刀固定板通过方形垫板、浮动压板固定安装在升降推板底部;上切刀为两块,上切刀的刃口分别位于相应的下切刀外侧壁上方,切刀固定板上活动安装有预压板导柱,预压板导柱侧视呈T形,预压板导柱由上至下穿过切刀固定板与预压板顶部连接;下切刀外侧的滑板上设有上下贯穿的废料槽,下模座上设有与废料槽配合使用的废料口;下模座顶部两侧安装有千分尺,千分尺与滑板端部接触。[0006] 所述的端子侧边折弯组件包括有折边座压板、折边座、滚轮轴气缸、滚轮轴升降块,其中,折边座安装在机架上,折边座表面设有下凹的折弯导向槽,折边座一端与端子切断组件出口连接,折边座另一端设有上下贯穿的滚轮槽,滚轮轴气缸安装在机架内,滚轮轴气缸活塞杆向上与气缸接头底部连接,气缸接头顶部连接有滚轮轴升降块,滚轮轴升降块呈U形,其两侧壁顶部安装有滚轮轴安装块,两个滚轮轴安装块顶部相对一侧活动安装有滚轮轴,滚轮轴升降块上方的机架上安装有折边座,滚轮轴位于滚轮槽正下方,两个滚轮槽之间的折边座上设有下凹的定位槽,折边座上方的机架上安装有折边座压板,折边座压板底部中心处设有n形的折弯槽,折弯槽位于定位槽上方,折弯槽上方的折边座压板顶部安装有折弯气缸,折弯气缸向下穿过折边座压板伸至折弯槽形成压件端。[0007] 所述的端子上折弯组件包括有由折边座输出端延伸形成的电感托板,电感托板上安装有上折弯座,上折弯座呈n形,其两侧侧壁上呈水平安装有上折弯气缸,上折弯气缸的活塞杆上安装有上折弯轮轴座,上折弯轮轴座上安装有上折弯轮轴,安装后的两条上折弯轮轴相对,且分别位于电感托板两条,上折弯轮轴的轴线方向与电感托板的长度方向一致,上折弯轮轴与滚轮轴的长度方向一致。[0008] 所述的端子整形组件包括有安装在机架上的基板,基板中部设有排料轨道,排料轨道呈长条形,其一端与电感托板输出端连接,排料轨道表面沿长度方向设有下凹的排料槽,排料槽输出端的排料轨道两侧设有侧面整形组件,两组侧面整形组件之间的排料槽上活动安装有对中标定板,两组侧面整形组件之间的排料槽底部设有上下贯穿的吸附孔,吸附孔下方安装有真空抽气泵;侧面整形组件上方安装有固定板,固定板上安装有上整形组件。[0009] 所述的侧面整形组件包括有线性导轨、侧面整形刀、滑板、气缸推杆、推板、气缸安装板、侧面整形气缸,其中,线性导轨安装在排料轨道两侧,安装后的线性导轨与排料轨道之间形成“十”字形,线性导轨上活动安装有滑板,滑板顶部放置有侧面整形刀,侧面整形刀其中一侧正对排料槽,侧面整形刀另一侧的滑板上连接有推板,基板上通过气缸安装板安装有侧面整形气缸,侧面整形气缸的活塞杆与气缸推杆一端连接,气缸推杆另一端与推板连接,推板上设有锁紧螺钉,锁紧螺钉其中一端穿过推板与侧面整形刀连接。[0010] 所述的上整形组件包括有导柱、复位弹簧、减速箱、上整形刀,其中,导柱为两条,活动插装在固定板中部两侧,导柱下部向下穿过固定板与升降板相连接,升降板底部安装有压头固定座,压头固定座底部活动安装有上整形刀,导柱顶部连接有升降压板,升降压板与固定板之间的导柱上套装有复位弹簧,复位弹簧顶部与升降压板底部抵触,复位弹簧底部与固定板顶部抵触;升降压板一侧的基板上安装有马达安装座,马达安装座上安装有减速箱,减速箱由步进马达带动运转,减速箱的输出轴上连接有摆臂,摆臂一端与减速箱的输出轴连接,摆臂另一端安装有凸轮轴承随动器,安装后的凸轮轴承随动器位于升降压板上方。[0011] 所述的压头固定座侧视呈U形,升降板连接在U形顶部,压头固定座底部设有上下贯穿的压头槽,上整形刀活动安装有压头槽内,安装后的上整形刀底部向下穿过压头槽形成压件端,上整形刀顶部与矩形弹簧底部抵触,矩形弹簧顶部与升降板底部连接。[0012] 本发明在采用上述方案后,一体电感进入到端子切断工位,两侧校正气缸伸出,料片校正板将料片校正到模具的居中位置,并停留在居中位置;切断气缸驱动升降推板下降,使两侧切刀固定板下降,预压板先压紧料片,上切刀继续下降、直到上下切刀闭合、切断料片;[0013] 切断后的一体电感由折边座承托,并通过定位槽定位进入折弯气缸下方的折弯位置,一体电感进入到折弯位置后,折弯气缸下降,压住电感;滚轮轴气缸上升,带动滚轮轴上升,从而将一体电感的两侧端子折成90°;[0014] 侧面整形刀始终对称于排料轨道,使电感不会被挤到凹槽的一边,从而有效防止刮花、刮伤,使生产后的产品端子宽度尺寸一致性好,CPK值高;通过气缸使调整标准化,不依靠员工的技术状态;调节简捷可靠;电感到位后步进电机顺时针传动,通过摆臂和凸轮轴承随动器推动升降压板下行使上整形刀接触产品表面,升降压板继续下行,直到设定的高度,从而实现对一体电感端子进行上整形;上整形刀停留一个设定的时间,防止端子片弹性变形;步进电机顺时针传动,升降压板在复位弹簧的作用下,上升复位,上整形完成后通过排料轨道输出,采用本方案后的结构合理、可以实现断脚、整形一体式生产。附图说明[0015] 图1为本发明的整体结构示意图。[0016] 图2为本发明的端子切断组件示意图。[0017] 图3为端子切断组件端面剖视图。[0018] 图4为端子切断组件侧面剖视图。[0019] 图5为端子上折弯组件示意图。[0020] 图6为端子侧边折弯组件示意图。[0021] 图7为端子侧边折弯组件侧面剖视图。[0022] 图8为端子整形组件示意图。[0023] 图9为上整形组件结构示意图。[0024] 图10为上整形刀安装示意图。[0025] 图11为侧面整形组件示意图。具体实施方式[0026] 下面结合所有附图对本发明作进一步说明,本发明的较佳实施例为:参见附图1至附图11,本实施例所述的一体电感切脚、折弯、整形系统包括有机架,机架输入端安装有下模座,下模座的四个方向上固定有立柱,立柱顶部固定有上模座,上模座、下模座之间安装有端子切断组件;端子切断组件输出端的机架上安装有端子侧边折弯组件,端子侧边折弯组件输出端安装有端子上折弯组件,端子上折弯组件输出端安装有端子整形组件。[0027] 端子切断组件包括有线性导轨1023、锁紧块109、下切刀1015,其中,线性导轨1023为两条,平行安装在下模座表面,线性导轨1023上活动安装有滑板105,下模座两侧设有对滑板105侧向进行限位的锁紧块109,滑板105顶部安装有导柱固定板101,导柱固定板101顶部两侧固定有模具导柱1025,两条模具导柱1025之间的导柱固定板101顶部安装有下切刀1015,下切刀1015为两块,固定后的两块下切刀1015之间形成一体电感料片放置区,一体电感料片1022由下切刀1015承托,下切刀1015上方的模具导柱1025上活动安装有切刀固定板103,切刀固定板103底部设有n形的切刀安装槽,切刀安装槽中心处安装有预压板108,预压板108两侧的切刀安装槽内安装有上切刀102,切刀固定板103顶部设有升降推板1012,上模座顶部安装有切断气缸1028,切断气缸1028的活塞杆向下与气缸接头1013连接,气缸接头1013底部与升降推板1012顶部的接头固定板1014连接;下模座两侧呈水平安装有校正气缸1032,校正气缸1032的活塞杆与料片校正板1021一端连接,料片校正板1021另一端位于导柱固定板101上方,且正对下切刀1015,料片校正板1021表面高于下切刀1015表面;切刀固定板103通过方形垫板1016、浮动压板1018固定安装在升降推板1012底部;上切刀102为两块,上切刀102的刃口分别位于相应的下切刀1015外侧壁上方,切刀固定板103上活动安装有预压板导柱1011,预压板导柱1011侧视呈T形,预压板导柱1011由上至下穿过切刀固定板103与预压板108顶部连接;下切刀1015外侧的滑板105上设有上下贯穿的废料槽,下模座上设有与废料槽配合使用的废料口;下模座顶部两侧安装有千分尺1036,千分尺1036与滑板105端部接触。[0028] 端子侧边折弯组件包括有折边座压板301、折边座302、滚轮轴气缸3011、滚轮轴升降块305,其中,折边座302安装在机架上,折边座302表面设有下凹的折弯导向槽,折边座302一端与端子切断组件出口连接,折边座302另一端设有上下贯穿的滚轮槽,滚轮轴气缸3011安装在机架内,滚轮轴气缸3011活塞杆向上与气缸接头308底部连接,气缸接头308顶部连接有滚轮轴升降块305,滚轮轴升降块305呈U形,其两侧壁顶部安装有滚轮轴安装块306,两个滚轮轴安装块306顶部相对一侧活动安装有滚轮轴309,滚轮轴升降块305上方的机架上安装有折边座302,滚轮轴309位于滚轮槽正下方,两个滚轮槽之间的折边座302上设有下凹的定位槽,折边座302上方的机架上安装有折边座压板301,折边座压板301底部中心处设有n形的折弯槽,折弯槽位于定位槽上方,折弯槽上方的折边座压板301顶部安装有折弯气缸3014,折弯气缸3014向下穿过折边座压板301伸至折弯槽形成压件端。[0029] 端子上折弯组件包括有由折边座302输出端延伸形成的电感托板,电感托板上安装有上折弯座3030,上折弯座3030呈n形,其两侧侧壁上呈水平安装有上折弯气缸,上折弯气缸的活塞杆上安装有上折弯轮轴座3031,上折弯轮轴座3031上安装有上折弯轮轴3032,安装后的两条上折弯轮轴3032相对,且分别位于电感托板两条,上折弯轮轴3032的轴线方向与电感托板的长度方向一致,上折弯轮轴3032与滚轮轴309的长度方向一致。[0030] 端子整形组件包括有安装在机架上的基板401,基板401中部设有排料轨道403,排料轨道403呈长条形,其一端与电感托板输出端连接,排料轨道403表面沿长度方向设有下凹的排料槽,排料槽输出端的排料轨道403两侧设有侧面整形组件,两组侧面整形组件之间的排料槽上活动安装有对中标定板4014,两组侧面整形组件之间的排料槽底部设有上下贯穿的吸附孔,吸附孔下方安装有真空抽气泵;侧面整形组件上方安装有固定板201,固定板201上安装有上整形组件。[0031] 侧面整形组件包括有线性导轨407、侧面整形刀、滑板4010、气缸推杆4011、推板4012、气缸安装板4013、侧面整形气缸405,其中,线性导轨407安装在排料轨道403两侧,安装后的线性导轨407与排料轨道403之间形成“十”字形,线性导轨407上活动安装有滑板4010,滑板4010顶部放置有侧面整形刀,侧面整形刀其中一侧正对排料槽,侧面整形刀另一侧的滑板4010上连接有推板4012,基板401上通过气缸安装板4013安装有侧面整形气缸405,侧面整形气缸405的活塞杆与气缸推杆4011一端连接,气缸推杆4011另一端与推板4012连接,推板4012上设有锁紧螺钉4018,锁紧螺钉4018其中一端穿过推板4012与侧面整形刀连接。[0032] 上整形组件包括有导柱207、复位弹簧2017、减速箱2011、上整形刀204,其中,导柱207为两条,活动插装在固定板201中部两侧,导柱207下部向下穿过固定板201与升降板206相连接,升降板206底部安装有压头固定座203,压头固定座203底部活动安装有上整形刀204,压头固定座203侧视呈U形,升降板206连接在U形顶部,压头固定座203底部设有上下贯穿的压头槽,上整形刀204活动安装有压头槽内,安装后的上整形刀204底部向下穿过压头槽形成压件端,上整形刀204顶部与矩形弹簧209底部抵触,矩形弹簧209顶部与升降板206底部连接。导柱207顶部连接有升降压板202,升降压板202与固定板201之间的导柱207上套装有复位弹簧2017,复位弹簧2017顶部与升降压板202底部抵触,复位弹簧2017底部与固定板201顶部抵触;升降压板202一侧的基板201上安装有马达安装座205,马达安装座205上安装有减速箱2011,减速箱2011由步进马达2010带动运转,减速箱2011的输出轴上连接有摆臂2012,摆臂2012一端与减速箱2011的输出轴连接,摆臂2012另一端安装有凸轮轴承随动器2013,安装后的凸轮轴承随动器2013位于升降压板202上方。[0033] 本技术方案的具体工艺为:本方案的控制系统为湖南创XX科技提供,直接外购安装使用;[0034] 上切刀2、上切刀15对中,用于对一体电感料片厚度的距离调节;两侧滑板5、两侧千分尺装配后对对称,且两侧千分尺原始读数一致;调节时,两侧千分尺读数一致,调节后,滑板5与锁紧块9用螺钉锁定。[0035] 两侧料片校正板21通过料片宽度标定块固定;两侧校正气缸由同一个电磁阀控制,进气、出气分别由同一个节流阀调节,电磁阀、节流阀的控制方式采用湖南创XX科技生产的控制系统控制。[0036] 拧开浮动压板18的紧固螺钉、再拧开气缸安装板7的紧固螺钉,从上拿出预压板8部分;从而更换不同型号的预压板,以便于对不型号的一体电感料片进行生产。[0037] 料片进入到端子切断工位,两侧校正气缸32伸出,料片校正板21将料片22校正到模具的居中位置,并停留在居中位置;切断气缸28驱动升降推板12下降,使两侧切刀固定板3下降,预压板8先压紧料片22,上切刀2继续下降、直到上下切刀闭合、切断料片,然后进入端子侧边折弯组件内,[0038] 进入侧边折弯组件内的一体电感由折边座承托,并通过定位槽定位进入折弯气缸下方的折弯位置,一体电感进入到折弯位置后,折弯气缸下降,压住电感;滚轮轴气缸上升,带动滚轮轴上升,从而将一体电感的两侧端子向上折成90°;[0039] 侧边折弯完成后的一体电感进入端子上折弯组件内,由电感托板承托,上折弯气缸的活塞杆伸出带动两个上折弯轮轴座相对行走,通过上折弯轮轴压制电感端子,使端子再次折弯覆于一体电感两端表面,折弯完成后进入侧面整形组件内,[0040] 侧面整形组件内的一体电感由排料轨道承托,将对中标定板14的凸台压入排料轨道的凹槽中定位;手动模式下,两侧的侧面整形气缸推动滑板分别接触到排料轨道的侧面(同一个电磁阀控制,控制系统为湖南创XX科技提供,直接外购安装使用),然后拧紧锁紧螺钉18,使侧面整形刀接触到对中标定板14的侧面,然后再固定,实现侧面整形刀的与排料轨道的中心线对称;将对中标定板14拿开,一体电感通过定位槽进入整形位置后;外部真空抽气泵抽气,通过吸附孔将一体电感吸附在排料槽内,侧面整形气缸推动两侧的侧面整形刀9分别同时接触一体电感的侧面,对一体电感侧边进行整形;[0041] 侧边整形后上整形组件内的步进电机顺时针传动,通过摆臂和凸轮轴承随动器推动升降压板下行使上整形刀接触产品,升降压板继续下行,直到设定的高度,从而实现对一体电感端子进行上整形;上整形刀停留一个设定的时间,防止端子片弹性变形;步进电机顺时针传动,升降压板在复位弹簧的作用下,上升复位,完成整形,整形完成后的一体电感通过定位槽输出,本方案集切断、折弯、侧整形、上整形等功能为一体。[0042] 以上所述之实施例只为本发明之较佳实施例,并非以此限制本发明的实施范围,故凡依本发明之形状、原理所作的变化,均应涵盖在本发明的保护范围内。
专利地区:湖南
专利申请日期:2019-07-20
专利公开日期:2024-10-11
专利公告号:CN110216226B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




