 产学研创新服务平台(全国)


一种铜吊耳剪切矫平装置发明专利
更新时间:2026-10-01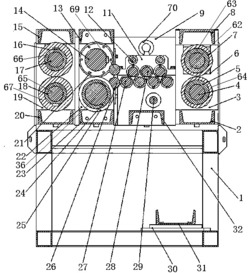 专利申请类型:发明专利;
地区:甘肃-金昌;
源自:金昌高价值专利检索信息库;
专利名称:一种铜吊耳剪切矫平装置
专利类型:发明专利
专利申请号:CN201711148967.4
专利申请(专利权)人:金川集团股份有限公司
权利人地址:甘肃省金昌市金川路98号
专利发明(设计)人:发明人:杜小猛,宿展,张晶晶,梁文江,刘浩东
专利摘要:本发明公开了一种铜吊耳剪切矫平装置,该装置主要包括机架以及设置在机架上的进料模块、滚剪切条模块、铜吊耳矫直模块、压平模块和传动系统,通过传动系统将动力传送到进料模块、滚剪切条模块、铜吊耳矫直模块和压平模块,能高效地将铜始极片剪切成一定规格尺寸的铜吊耳,并实现铜吊耳的整形,有效解决了现有刀架断裂、刀片崩刃、剪切之后铜吊耳边缘变形、卷边等问题。本发明采用模块化设计,结构紧凑、可靠性高、模块化程度高,集进料、剪切、矫直、压平为一体,能实现铜吊耳的高效剪切、矫直及压平,极大地提高了耳片的生产效率和生产质量,且易于拆卸维护及各模块的升级,为企业节约运营成本和时间。
主权利要求:
1.一种铜吊耳剪切矫平装置,其特征在于:包括机架(1)以及设置在机架(1)上的进料模块、滚剪切条模块、铜吊耳矫直模块、压平模块和传动系统,
所述进料模块设置在滚剪切条模块的进料端,所述滚剪切条模块包括固定在机架(1)左右两端的滚剪刀轴轴承座(22)以及安装在滚剪刀轴轴承座(22)之间的上滚剪刀轴(14)和下滚剪刀轴(36),所述上滚剪刀轴(14)和下滚剪刀轴(36)上均安装有滚刀剪切单元且上滚剪刀轴(14)上的滚刀剪切单元与下滚剪刀轴(36)上的滚刀剪切单元偏移安装,所述滚刀剪切单元包括交错排列安装的第一滚剪刀(21)、滚剪刀轴轴套(24)和第二滚剪刀(25)交错;
所述铜吊耳矫直模块包括固定在机架(1)左右两端的矫直挡板(11)以及安装在矫直挡板(11)之间的矫直驱动辊轴(29)、上矫直轴组件和下矫直轴组件,所述上矫直轴组件和下矫直轴组件形成的矫直进料口与滚剪切条模块的出料口对齐;所述上矫直轴组件为平行与地面设置的三个上矫直轴(28),所述下矫直轴组件为平行与地面设置的四个下矫直轴(27)且四个下矫直轴(27)与三个上矫直轴(28)偏移错开设置;所述机架(1)左右两端的矫直挡板(11)上设有矫直吊环螺栓(70),所述机架(1)左右两端的矫直挡板(11)之间设有矫直上拉杆(12)和矫直下拉杆(32),所述矫直上拉杆(12)位于上矫直轴组件的上方,所述矫直下拉杆(32)位于矫直驱动辊轴(29)的下方;
所述压平模块包括固定在机架(1)左右两端的压平挡板(3)以及安装在压平挡板(3)上的压平辊轴承座(6),所述压平辊轴承座(6)之间安装有上压平辊轴(62)和下压平辊轴(4),所述上压平辊轴(62)上设有上压平辊轴轴套(63)且上压平辊轴轴套(63)上设有上压平辊(7),所述下压平辊轴(4)上设有下压平辊轴轴套(5)且下压平辊轴轴套(5)上设有下压平辊(64),所述下压平辊(64)与上压平辊(7)形成的压平进料口与铜吊耳矫直模块的出料口对齐。
2.根据权利要求1所述的一种铜吊耳剪切矫平装置,其特征在于:所述进料模块包括固定在机架(1)左右两端的进料挡板(19)以及安装在进料挡板上的进料辊轴轴承座(40),所述进料辊轴轴承座(40)之间上下安装有上进料辊轴(17)和下进料辊轴(65),所述上进料辊轴(17)上设有三个上进料辊轴轴套(66)且每个上进料辊轴轴套(66)上设有一个上进料辊(16),所述下进料辊轴(65)上设有三个下进料辊轴轴套(18)且每个下进料辊轴轴套(18)上设有一个下进料辊(67),所述机架(1)左右两端的进料挡板(19)之间还设有进料上拉杆(15)和进料下拉杆(20),所述进料上拉杆(15)位于上进料辊(16)的上方,所述进料下拉杆(20)位于下进料辊(67)的下方,所述进料挡板(19)顶部设有进料挡板横梁(39),所述进料挡板横梁(39)上设有进料吊环螺栓(10)。
3.根据权利要求2所述的一种铜吊耳剪切矫平装置,其特征在于:所述传动系统包括驱动电机(35)、中间轴(34)、第一中间轴链轮(41)、第二中间轴链轮(42)、第一传动链条(43)、第一张紧链轮(44)、压平链轮(45)、主动压平齿轮(46)、从动压平齿轮(47)、主动矫直齿轮(48)、矫直链轮(49)、上矫直辊齿轮(50)、下矫直辊齿轮(51)、主动滚剪齿轮(52)、滚剪链轮(53)、主动进料齿轮(54)、进料链轮(55)、从动进料齿轮(56)、第二传动链条(57)、从动滚剪齿轮(58)、第二张紧链轮(59)、第三传动链条(60)和驱动链轮(61),所述驱动链轮(61)安装于驱动电机(35)的输出轴上,所述第一中间轴链轮(41)和第二中间轴链轮(42)同轴安装于中间轴(34)上,所述第一中间轴链轮(41)与驱动链轮(61)通过第三传动链条(60)连接,所述第一张紧链轮(44)和第二张紧链轮(59)安装在机架(1)上,所述压平链轮(45)和主动压平齿轮(46)同轴安装于下压平辊轴(4)上,所述从动压平齿轮(47)安装在上压平辊轴(62)上且与主动压平齿轮(46)啮合,所述主动矫直齿轮(48)和矫直链轮(49)同轴安装在矫直驱动辊轴(29)上,所述下矫直辊齿轮(51)安装在下矫直轴组件上且与主动矫直齿轮(48)啮合,所述上矫直辊齿轮(50)安装在上矫直轴组件上且与下矫直辊齿轮(51)啮合,所述主动滚剪齿轮(52)和滚剪链轮(53)同轴安装在上滚剪刀轴(14)上,所述从动滚剪齿轮(58)安装在下滚剪刀轴(36)上且与主动滚剪齿轮(52)啮合,所述主动进料齿轮(54)和进料链轮(55)安装在上进料辊轴(17)上,所述从动进料齿轮(56)安装在下进料辊轴(65)上且与主动进料齿轮(54)啮合,所述第二中间轴链轮(42)、第一张紧链轮(44)、压平链轮(45)、矫直链轮(49)通过第一传动链条(43)连接,所述滚剪链轮(53)、进料链轮(55)、驱动链轮(61)、第二张紧链轮(59)通过第二传动链条(57)连接。
4.根据权利要求3所述的一种铜吊耳剪切矫平装置,其特征在于:所述中间轴(34)安装在中间轴轴承座(33)上,所述驱动电机(35)安装在槽钢支架(31)上,所述中间轴轴承座(33)和槽钢支架(31)安装在电机支撑板(30)上,所述电机支撑板(30)安装在机架(1)上。
5.根据权利要求1所述的一种铜吊耳剪切矫平装置,其特征在于:所述机架(1)左右两端的滚剪刀轴轴承座(22)之间设有滚剪上拉杆(13)和滚剪下拉杆(23),所述滚剪上拉杆(13)位于上滚剪刀轴(14)的上方,所述滚剪下拉杆(23)位于下滚剪刀轴(36)的下方,所述机架(1)左右两端的滚剪刀轴轴承座(22)顶部之间设有滚剪上端盖(38),所述滚剪上端盖(38)顶部设有滚剪吊环螺栓(68)。
6.根据权利要求1或5所述的一种铜吊耳剪切矫平装置,其特征在于:所述上滚剪刀轴(14)和下滚剪刀轴(36)形成的出料口设有上镍条引导辊(69)和下镍条引导辊(26)。
7.根据权利要求1所述的一种铜吊耳剪切矫平装置,其特征在于:所述压平挡板(3)的顶部设有压平横梁(37),所述压平横梁(37)上设有压平吊环螺栓(71),所述机架(1)左右两端的压平挡板(3)之间设有压平上拉杆(8)和压平下拉杆(2),所述压平上拉杆(8)位于上压平辊(7)的上方,所述压平下拉杆(2)位于下压平辊(64)的下方。
8.根据权利要求1所述的一种铜吊耳剪切矫平装置,其特征在于:所述机架(1)左右两侧外部均设有保护罩(9)。 说明书 : 一种铜吊耳剪切矫平装置技术领域[0001] 本发明属于有色冶金设备领域,具体涉及一种铜吊耳剪切矫平装置。背景技术[0002] 电解工艺是目前获得高纯度铜的主要途径之一。在铜等金属材料的生产过程中广泛使用着电解工艺。在电解工艺过程中,始极片的制造又是电解工艺过程中的一个主要工作内容。始极片的结构由三个部分组成,第一是片本身;第二是吊耳;第三是导电棒。而吊耳所采用的原材料就是将铜始极片剪切成的指定尺寸的铜吊耳。通过加工机组将耳片对折后钉在始极片上,铜电解厂每天需要制造大量的始极片及吊耳。[0003] 现有的剪耳机结构主要有两种,一种是摆式剪耳机,即上下刀一端铰接,另一端的动刀上下运动完成剪切,由于在剪切薄板时,上下刀片的间隙调节困难,剪切力大,在使用过程中也暴露出了不少问题,具体表现为容易出现刀架断裂、刀片崩刃、机架断裂等设备事故或故障;另一种是辊式剪切,利用组合刀具和上下辊的转动完成剪切,现有装置结构可靠性较差且在剪切之后铜吊耳的边缘会出波浪形变形、不平、卷边等情况,造成吊耳不合格,影响后续订耳工序。发明内容[0004] 本发明的目的是为了解决现有技术中存在的技术问题,提供一种结构紧凑、模块化程度高、集进料、切耳、矫直、压平为一体的铜吊耳剪切矫平装置。[0005] 为了达到上述目的,本发明采用以下技术方案:一种铜吊耳剪切矫平装置,包括机架以及设置在机架上的进料模块、滚剪切条模块、铜吊耳矫直模块、压平模块和传动系统,[0006] 所述进料模块设置在滚剪切条模块的进料端,所述滚剪切条模块包括固定在机架左右两端的滚剪刀轴轴承座以及安装在滚剪刀轴轴承座之间的上滚剪刀轴和下滚剪刀轴,所述上滚剪刀轴和下滚剪刀轴上均安装有滚刀剪切单元且上滚剪刀轴上的滚刀剪切单元与下滚剪刀轴上的滚刀剪切单元偏移安装,所述滚刀剪切单元包括交错排列安装的第一滚剪刀、滚剪刀轴轴套和第二滚剪刀交错;[0007] 所述铜吊耳矫直模块包括固定在机架左右两端的矫直挡板以及安装在矫直挡板之间的矫直驱动辊轴、上矫直轴组件和下矫直轴组件,所述上矫直轴组件和下矫直轴组件形成的矫直进料口与滚剪切条模块的出料口对齐;[0008] 所述压平模块包括固定在机架左右两端的压平挡板以及安装在压平挡板上的压平辊轴承座,所述压平辊轴承座之间安装有上压平辊轴和下压平辊轴,所述上压平辊轴上设有上压平辊轴轴套且上压平辊轴轴套上设有上压平辊,所述下压平辊轴上设有下压平辊轴轴套且下压平辊轴轴套上设有下压平辊,所述下压平辊与上压平辊形成的压平进料口与铜吊耳矫直模块的出料口对齐。[0009] 进一步地,所述进料模块包括固定在机架左右两端的进料挡板以及安装在进料挡板上的进料辊轴轴承座,所述进料辊轴轴承座之间上下安装有上进料辊轴和下进料辊轴,所述上进料辊轴上设有三个上进料辊轴轴套且每个上进料辊轴轴套上设有一个上进料辊,所述下进料辊轴上设有三个下进料辊轴轴套且每个下进料辊轴轴套上设有一个下进料辊,所述机架左右两端的进料挡板之间还设有进料上拉杆和进料下拉杆,所述进料上拉杆位于上进料辊的上方,所述进料下拉杆位于下进料辊的下方,所述进料挡板顶部设有进料挡板横梁,所述进料挡板横梁上设有进料吊环螺栓。[0010] 进一步地,所述传动系统包括驱动电机、中间轴、第一中间轴链轮、第二中间轴链轮、第一传动链条、第一张紧链轮、压平链轮、主动压平齿轮、从动压平齿轮、主动矫直齿轮、矫直链轮、上矫直辊齿轮、下矫直辊齿轮、主动滚剪齿轮、滚剪链轮、主动进料齿轮、进料链轮、从动进料齿轮、第二传动链条、从动滚剪齿轮、第二张紧链轮、第三传动链条和驱动链轮,所述驱动链轮安装于驱动电机的输出轴上,所述第一中间轴链轮和第二中间轴链轮同轴安装于中间轴上,所述第一中间轴链轮与驱动链轮通过第三传动链条连接,所述第一张紧链轮和第二张紧链轮安装在机架上,所述压平链轮和主动压平齿轮同轴安装于下压平辊轴上,所述从动压平齿轮安装在上压平辊轴上且与主动压平齿轮啮合,所述主动矫直齿轮和矫直链轮同轴安装在矫直驱动辊轴上,所述下矫直辊齿轮安装在下矫直轴组件上且与主动矫直齿轮啮合,所述上矫直辊齿轮安装在上矫直轴组件上且与下矫直辊齿轮啮合,所述主动滚剪齿轮和滚剪链轮同轴安装在上滚剪刀轴上,所述从动滚剪齿轮安装在下滚剪刀轴上且与主动滚剪齿轮啮合,所述主动进料齿轮和进料链轮安装在上进料辊轴上,所述从动进料齿轮安装在下进料辊轴上且与主动进料齿轮啮合,所述第二中间轴链轮、第一张紧链轮、压平链轮、矫直链轮通过第一传动链条连接,所述滚剪链轮、进料链轮、驱动链轮、第二张紧链轮通过第二传动链条连接。[0011] 进一步地,所述中间轴安装在中间轴轴承座上,所述驱动电机安装在槽钢支架上,所述中间轴轴承座和槽钢支架安装在电机支撑板上,所述电机支撑板安装在机架上。[0012] 进一步地,所述机架左右两端的滚剪刀轴轴承座之间设有滚剪上拉杆和滚剪下拉杆,所述滚剪上拉杆位于上滚剪刀轴的上方,所述滚剪下拉杆位于下滚剪刀轴的下方,所述机架左右两端的滚剪刀轴轴承座顶部之间设有滚剪上端盖,所述滚剪上端盖顶部设有滚剪吊环螺栓。[0013] 进一步地,所述上滚剪刀轴和下滚剪刀轴形成的出料口设有上镍条引导辊和下镍条引导辊。[0014] 进一步地,所述上矫直轴组件为平行与地面设置的三个上矫直轴,所述下矫直轴组件为平行与地面设置的四个下矫直轴且四个下矫直轴与三个上矫直轴偏移错开设置。[0015] 进一步地,所述机架左右两端的矫直挡板上设有矫直吊环螺栓,所述机架左右两端的矫直挡板之间设有矫直上拉杆和矫直下拉杆,所述矫直上拉杆位于上矫直轴组件的上方,所述矫直下拉杆位于矫直驱动辊轴的下方。[0016] 进一步地,所述压平挡板的顶部设有压平横梁,所述压平横梁上设有压平吊环螺栓,所述机架左右两端的压平挡板之间设有压平上拉杆和压平下拉杆,所述压平上拉杆位于上压平辊的上方,所述压平下拉杆位于下压平辊的下方。[0017] 进一步地,所述机架左右两侧外部均设有保护罩。[0018] 本发明相对现有技术具有以下有益效果:本发明的铜吊耳剪切矫平装置主要包括机架以及设置在机架上的进料模块、滚剪切条模块、铜吊耳矫直模块、压平模块和传动系统,通过传动系统将动力传送到进料模块、滚剪切条模块、铜吊耳矫直模块和压平模块,能高效地将铜始极片剪切成一定规格尺寸的铜吊耳,并实现铜吊耳的整形,有效解决了现有刀架断裂、刀片崩刃、剪切之后铜吊耳边缘变形、卷边等问题。本发明采用模块化设计,结构紧凑、可靠性高、模块化程度高,集进料、剪切、矫直、压平为一体,能实现铜吊耳的高效剪切、矫直及压平,极大地提高了耳片的生产效率和生产质量,且易于拆卸维护及各模块的升级,为企业节约运营成本和时间。附图说明[0019] 图1为本发明的纵向截面剖视图;[0020] 图2为本发明的主视图;[0021] 图3为本发明的轴测图;[0022] 图4为本发明滚刀剪切单元的剖视图;[0023] 图5为本发明的传动系统示意图;[0024] 图6为本发明机架轴测图。[0025] 本发明附图标记含义如下:1、机架;2、压平下拉杆;3、压平挡板;4、下压平辊轴;5、下压平辊轴轴套;6、压平辊轴承座;7、上压平辊;8、压平上拉杆;9、保护罩;10、进料吊环螺栓;11、矫直挡板;12、矫直上拉杆;13、滚剪上拉杆;14、上滚剪刀轴;15、进料上拉杆;16、上进料辊;17、上进料辊轴;18、下进料辊轴轴套;19、进料挡板;20、进料下拉杆;21、第一滚剪刀;22、滚剪刀轴轴承座;23、滚剪下拉杆;24、滚剪刀轴轴套;25、第二滚剪刀;26、下镍条引导辊;27、下矫直轴;28、上矫直轴;29、矫直驱动辊轴;30、电机支撑板;31、槽钢支架;32、矫直下拉杆;33、中间轴轴承座;34、中间轴;35、驱动电机;36、下滚剪刀轴;37、压平横梁;38、滚剪上端盖;39、进料挡板横梁;40、进料辊轴轴承座;41、第一中间轴链轮;42、第二中间轴链轮;43、第一传动链条;44、第一张紧链轮;45、压平链轮;46、主动压平齿轮;47、从动压平齿轮;48、主动矫直齿轮;49、矫直链轮;50、上矫直辊齿轮;51、下矫直辊齿轮;52、主动滚剪齿轮;53、滚剪链轮;54、主动进料齿轮;55、进料链轮;56、从动进料齿轮;57、第二传动链条;58、从动滚剪齿轮;59、第二张紧链轮;60、第三传动链条;61、驱动链轮;62、上压平辊轴;63、上压平辊轴轴套;64、下压平辊;65、下进料辊轴;66、上进料辊轴轴套;67、下进料辊;68、滚剪吊环螺栓;69、上镍条引导辊;70、矫直吊环螺栓;71、压平吊环螺栓。具体实施方式[0026] 下面结合附图和具体实施方式对本发明作进一步说明。[0027] 如图1‑6所示,一种铜吊耳剪切矫平装置,包括机架1以及设置在机架1上的进料模块、滚剪切条模块、铜吊耳矫直模块、压平模块和传动系统,进料模块设置在滚剪切条模块的进料端,进料模块包括固定在机架1左右两端的进料挡板19以及安装在进料挡板上的进料辊轴轴承座40,进料辊轴轴承座40之间上下安装有上进料辊轴17和下进料辊轴65,上进料辊轴17上设有三个上进料辊轴轴套66且每个上进料辊轴轴套66上设有一个上进料辊16,下进料辊轴65上设有三个下进料辊轴轴套18且每个下进料辊轴轴套18上设有一个下进料辊67,机架1左右两端的进料挡板19之间还设有进料上拉杆15和进料下拉杆20,进料上拉杆15位于上进料辊16的上方,进料下拉杆20位于下进料辊67的下方,进料挡板19顶部设有进料挡板横梁39,进料挡板横梁39上设有进料吊环螺栓10,用来进料模块的移动和吊装。[0028] 滚剪切条模块包括固定在机架1左右两端的滚剪刀轴轴承座22以及安装在滚剪刀轴轴承座22之间的上滚剪刀轴14和下滚剪刀轴36,上滚剪刀轴14和下滚剪刀轴36上均安装有滚刀剪切单元且上滚剪刀轴14上的滚刀剪切单元与下滚剪刀轴36上的滚刀剪切单元偏移安装,滚刀剪切单元包括交错排列安装的第一滚剪刀21、滚剪刀轴轴套24和第二滚剪刀25交错,机架1左右两端的滚剪刀轴轴承座22之间设有滚剪上拉杆13和滚剪下拉杆23,滚剪上拉杆13位于上滚剪刀轴14的上方,滚剪下拉杆23位于下滚剪刀轴36的下方,机架1左右两端的滚剪刀轴轴承座22顶部之间设有滚剪上端盖38,滚剪上端盖38顶部设有滚剪吊环螺栓68,用来滚剪切条模块的移动和吊装,上滚剪刀轴14和下滚剪刀轴36形成的出料口设有上镍条引导辊69和下镍条引导辊26。[0029] 铜吊耳矫直模块包括固定在机架1左右两端的矫直挡板11以及安装在矫直挡板11之间的矫直驱动辊轴29、上矫直轴组件和下矫直轴组件,上矫直轴组件和下矫直轴组件形成的矫直进料口与滚剪切条模块的出料口对齐,上矫直轴组件为平行与地面设置的三个上矫直轴28,下矫直轴组件为平行与地面设置的四个下矫直轴27且四个下矫直轴27与三个上矫直轴28偏移错开设置,机架1左右两端的矫直挡板11上设有矫直吊环螺栓70,用来铜吊耳矫直模块的移动和吊装,机架1左右两端的矫直挡板11之间设有矫直上拉杆12和矫直下拉杆32,矫直上拉杆12位于上矫直轴组件的上方,矫直下拉杆32位于矫直驱动辊轴29的下方。[0030] 压平模块包括固定在机架1左右两端的压平挡板3以及安装在压平挡板3上的压平辊轴承座6,压平辊轴承座6之间安装有上压平辊轴62和下压平辊轴4,上压平辊轴62上设有上压平辊轴轴套63且上压平辊轴轴套63上设有上压平辊7,下压平辊轴4上设有下压平辊轴轴套5且下压平辊轴轴套5上设有下压平辊64,下压平辊64与上压平辊7形成的压平进料口与铜吊耳矫直模块的出料口对齐,压平挡板3的顶部设有压平横梁37,压平横梁37上设有压平吊环螺栓71,机架1左右两端的压平挡板3之间设有压平上拉杆8和压平下拉杆2,压平上拉杆8位于上压平辊7的上方,压平下拉杆2位于下压平辊64的下方。[0031] 传动系统包括驱动电机35、中间轴34、第一中间轴链轮41、第二中间轴链轮42、第一传动链条43、第一张紧链轮44、压平链轮45、主动压平齿轮46、从动压平齿轮47、主动矫直齿轮48、矫直链轮49、上矫直辊齿轮50、下矫直辊齿轮51、主动滚剪齿轮52、滚剪链轮53、主动进料齿轮54、进料链轮55、从动进料齿轮56、第二传动链条57、从动滚剪齿轮58、第二张紧链轮59、第三传动链条60和驱动链轮61,中间轴34安装在中间轴轴承座33上,驱动电机35安装在槽钢支架31上,中间轴轴承座33和槽钢支架31安装在电机支撑板30上,电机支撑板30安装在机架1上,机架1左右两侧外部均设有保护罩9,用于保护传动系统,驱动链轮61安装于驱动电机35的输出轴上,第一中间轴链轮41和第二中间轴链轮42同轴安装于中间轴34上,第一中间轴链轮41与驱动链轮61通过第三传动链条60连接,第一张紧链轮44和第二张紧链轮59安装在机架1上,压平链轮45和主动压平齿轮46同轴安装于下压平辊轴4上,从动压平齿轮47安装在上压平辊轴62上且与主动压平齿轮46啮合,主动矫直齿轮48和矫直链轮49同轴安装在矫直驱动辊轴29上,下矫直辊齿轮51安装在下矫直轴组件上且与主动矫直齿轮48啮合,上矫直辊齿轮50安装在上矫直轴组件上且与下矫直辊齿轮51啮合,主动滚剪齿轮52和滚剪链轮53同轴安装在上滚剪刀轴14上,从动滚剪齿轮58安装在下滚剪刀轴36上且与主动滚剪齿轮52啮合,主动进料齿轮54和进料链轮55安装在上进料辊轴17上,从动进料齿轮56安装在下进料辊轴65上且与主动进料齿轮54啮合,第二中间轴链轮42、第一张紧链轮44、压平链轮45、矫直链轮49通过第一传动链条43连接,滚剪链轮53、进料链轮55、驱动链轮61、第二张紧链轮59通过第二传动链条57连接。[0032] 工作时,驱动电机35带动驱动链轮61转动,并在第二传动链条57的作用下驱动链轮61带动滚剪链轮53和进料链轮55转动,进料链轮55带动主动进料齿轮54转动,主动进料齿轮54带动从动进料齿轮56转动,因而由橡胶制作而成的上进料辊16和下进料辊67转动,由于其较大的摩擦系数,可以使得铜始极片在上进料辊16和下进料辊67的相向转动下被送至滚剪切条模块;滚剪切条模块中的主动滚剪齿轮52在滚剪链轮53的作用下转动,主动滚剪齿轮52带动从动滚剪齿轮58转动,因而滚刀剪切单元对铜始极片进行剪切,滚刀剪切单元中的由橡胶制作而成的滚剪刀轴轴套24能很好地避免由于剪切力而使得铜始极片边缘产生的滑移和卷边,被剪切后的铜吊耳进入上镍条引导辊69和下镍条引导辊26之间,上镍条引导辊69和下镍条引导辊26能防止铜吊耳缠绕在第一滚剪刀21和第二滚剪刀25上并引导铜吊耳进入铜吊耳矫直模块的下矫直轴27与上矫直轴28之间,基于辊式矫直原理制作而成的下矫直轴27和上矫直轴28配合对铜吊耳进行矫直,矫直之后铜吊耳进入压平模块的下压平辊64与上压平辊7之间,下压平辊64与上压平辊7转动并对铜吊耳在矫直过程中出现的毛边和不平进行压平,同时可以较好的消除其残余应力进而防止矫直之后又出现回弹的情况。上述过程完成之后,铜吊耳即制作完成。
专利地区:甘肃
专利申请日期:2017-11-17
专利公开日期:2024-10-11
专利公告号:CN107791030B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西弈聪软件信息技术股份有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




