 产学研创新服务平台(全国)


电池密封结构及电池发明专利
更新时间:2026-10-01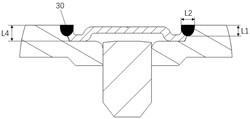 专利申请类型:发明专利;
地区:江苏-常州;
源自:常州高价值专利检索信息库;
专利名称:电池密封结构及电池
专利类型:发明专利
专利申请号:CN202410129799.8
专利申请(专利权)人:蜂巢能源科技股份有限公司
权利人地址:江苏省常州市金坛区鑫城大道8899号
专利发明(设计)人:发明人:孙超
专利摘要:本发明涉及电池技术领域,尤其是涉及一种电池密封结构及电池。电池密封结构包括:电芯盖板或者壳体上形成有贯穿于其主体的注液孔;密封件与所述注液孔焊接连接,使得所述密封件至少部分的周向侧壁和所述注液孔至少部分的孔壁之间形成有焊接部,所述焊接部的熔深L1=500~1000μm,所述焊接部的熔宽L2≥500μm。本发明电池密封结构通过对焊接部的熔深L1和熔宽L2的尺寸的限定,保证密封件与注液孔连接可靠,有效防止电解液泄漏,从而满足电池电解液的密封性要求,进而提升电池的良品率和使用寿命,保障电池使用安全。
主权利要求:
1.一种电池密封结构,其特征在于,所述电池密封结构包括:电芯盖板或者壳体,形成有贯穿于其主体的注液孔;
密封件,与所述注液孔焊接连接,使得所述密封件至少部分的周向侧壁和所述注液孔至少部分的孔壁之间形成有焊接部,所述焊接部的熔深L1=500 1000μm,所述焊接部的熔宽~L2≥500μm;
所述注液孔形成为沉头孔,使得注液孔的侧壁形成为凸台结构,所述注液孔轴向上的两端分别形成为第一安装部和第二安装部,所述第一安装部的径向尺寸大于所述第二安装部的径向尺寸,所述密封件设置于所述第一安装部;
所述熔深L1与所述第一安装部的槽深L4的比值K1=L1/L4>0.5;
所述熔宽L2与所述第一安装部的槽深L4的比值K2=L2/L4>0.5;
所述电池密封结构还包括:
弹性件,设置于所述第二安装部。
2.根据权利要求1所述的电池密封结构,其特征在于,所述焊接部的耐压强度大于
1.2Mpa。
‑
3.根据权利要求1所述的电池密封结构,其特征在于,所述焊接部的漏率小于1×10
6 3
pa·m/s。
4.根据权利要求1所述的电池密封结构,其特征在于,形成所述焊接部的焊接功率为
6000 8000W。
~
5.根据权利要求1所述的电池密封结构,其特征在于,形成所述焊接部的能量为10~
40J。
6.根据权利要求1所述的电池密封结构,其特征在于,形成所述焊接部的焊接速度为7~
10mm/s。
7.根据权利要求1所述的电池密封结构,其特征在于,所述焊接部由多个焊点顺次连接形成;相邻的两个所述焊点的重叠率不小于50%,其中,重叠率=(熔宽L2‑点距L3)/熔宽L2。
8.根据权利要求1所述的电池密封结构,其特征在于,所述密封件与设置有所述注液孔的所述电芯盖板或者壳体的材料相同。
9.一种电池,其特征在于,包括由权利要求1至8中任意一项所述的电池密封结构;
所述电池为方形电池,所述方形电池的长度尺寸为100 600mm,宽度尺寸为50 250mm,~ ~高度尺寸为10 100mm;
~
或者所述电池为刀片电池,所述刀片电池的长度尺寸为600 1500mm,宽度尺寸为50~ ~
250mm,高度尺寸为10 100mm。
~ 说明书 : 电池密封结构及电池技术领域[0001] 本发明涉及电池技术领域,尤其是涉及一种电池密封结构及电池。背景技术[0002] 电池顶盖是动力电池的重要组成部件之一,电池顶盖与壳体装配形成用于容纳电芯的封闭结构,电池顶盖上开设注液孔,注液孔用于向壳体内部注入电解液,注液后需要对顶盖上注液孔进行密封处理,使电芯与外界环境隔绝,保证电芯被封闭在其工作所需的化学环境,为防止壳体内电解液泄漏,需要将注液孔密封。目前通过激光封口的方法将密封结构与电池顶盖连接,但密封结构与电池顶盖的焊接效果不理想,导致密封结构的密封效果差,存在电解液泄漏的风险,从而降低电池寿命以及使用安全性。发明内容[0003] 有鉴于此,本申请的目的在于提供一种电池密封结构及电池,以解决现有对注液孔的密封结构的焊接效果不理想,导致密封结构的密封效果差,存在电解液泄漏的风险,从而降低电池寿命以及使用安全性的问题。[0004] 本发明第一方面提供了一种电池密封结构,其中,所述电池密封结构包括:[0005] 电芯盖板或者壳体,形成有贯穿于其主体的注液孔;[0006] 密封件,与所述注液孔焊接连接,使得所述密封件至少部分的周向侧壁和所述注液孔至少部分的孔壁之间形成有焊接部,所述焊接部的熔深L1=500 1000μm,所述焊接部~的熔宽L2≥500μm。[0007] 优选地,所述焊接部的耐压强度大于1.2Mpa。[0008] 优选地,所述焊接部的漏率小于1×10‑6pa·m3/s。[0009] 优选地,形成所述焊接部的焊接功率为6000 8000W。~[0010] 优选地,形成所述焊接部的能量为10 40J。~[0011] 优选地,形成所述焊接部的焊接速度为7 10mm/s。~[0012] 优选地,所述焊接部由多个焊点顺次连接形成;相邻的两个所述焊点的重叠率不小于50%。[0013] 优选地,所述密封件设置有所述注液孔的与所述电芯盖板或者壳体的材料相同。[0014] 优选地,所述注液孔形成为沉头孔,使得注液孔的侧壁形成为凸台结构,所述注液孔轴向上的两端分别形成为第一安装部和第二安装部,所述第一安装部的径向尺寸大于所述第二安装部的径向尺寸,所述密封件设置于所述第一安装部;[0015] 所述熔深L1与所述第一安装部的槽深L4的比值K1=L1/L4>0.5;[0016] 和/或,所述熔宽L2与所述第一安装部的槽深L4的比值K2=L2/L4>0.5;[0017] 和/或,所述电池密封结构还包括:[0018] 弹性件,设置于所述第二安装部。[0019] 本发明第二方面提供了一种电池,包括上述任一技术方案所述的电池密封结构;[0020] 所述电池为方形电池,所述方形电池的长度尺寸为100 600mm,宽度尺寸为50~ ~250mm,高度尺寸为10 100mm;~[0021] 或者所述电池为刀片电池,所述刀片电池的长度尺寸为600 1500mm,宽度尺寸为~50 250mm,高度尺寸为10 100mm。~ ~[0022] 与现有技术相比,本发明的有益效果为:[0023] 本发明的电池密封结构,将密封件与注液孔焊接连接如此在连接处形成焊接部,通过对焊接部的熔深L1和熔宽L2的尺寸的限定,保证密封件与注液孔连接可靠,有效防止电解液泄漏,从而满足电池电解液的密封性要求,进而提升电池的良品率和使用寿命,保障电池使用安全。[0024] 为使本申请的上述目的、特征和优点能更明显易懂,下文特举较佳实施例,并配合所附附图,作详细说明如下。附图说明[0025] 为了更清楚地说明本发明具体实施方式或现有技术中的技术方案,下面将对具体实施方式或现有技术描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图是本发明的一些实施方式,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。[0026] 图1为本发明实施例提供的电池密封结构的结构示意图;[0027] 图2为本发明实施例提供的电池密封结构中密封件与注液孔在焊接前的结构示意图;[0028] 图3为本发明实施例提供的电池密封结构中密封件与注液孔在焊接后的结构示意图;[0029] 图4为本发明实施例提供的电池密封结构中焊接部的局部放大示意图;[0030] 图5为本发明实施例提供的电池密封结构中焊接部的侧面剖切金相图;[0031] 图6为本发明实施例提供的电池密封结构中另一种密封件结构与注液孔在焊接前的结构示意图;[0032] 图7为本发明实施例提供的电池密封结构的另一种结构示意图;[0033] 图8为图7中的注液孔放大结构示意图。[0034] 图标:10‑电芯盖板或者壳体;11‑注液孔;111‑第一安装部;112‑第二安装部;20‑密封件;30‑焊接部;31‑焊点;40‑弹性件。具体实施方式[0035] 提供以下具体实施方式以帮助读者获得对这里所描述的方法、设备和/或系统的全面理解。然而,在理解本申请的公开内容之后,这里所描述的方法、设备和/或系统的各种改变、修改及等同物将是显而易见的。例如,这里所描述的操作的顺序仅仅是示例,其并不限于这里所阐述的顺序,而是除了必须以特定顺序发生的操作之外,可做出在理解本申请的公开内容之后将是显而易见的改变。此外,为了提高清楚性和简洁性,可省略本领域中已知的特征的描述。[0036] 这里所描述的特征可以以不同的形式实施,并且不应被解释为局限于这里所描述的示例。更确切地说,已经提供了这里所描述的示例仅用于示出在理解本申请的公开内容之后将是显而易见的实现这里描述的方法、设备和/或系统的诸多可行方式中的一些方式。[0037] 在整个说明书中,当元件(诸如,层、区域或基板)被描述为“在”另一元件“上”、“连接到”另一元件、“结合到”另一元件、“在”另一元件“之上”或“覆盖”另一元件时,其可直接“在”另一元件“上”、“连接到”另一元件、“结合到”另一元件、“在”另一元件“之上”或“覆盖”另一元件,或者可存在介于它们之间的一个或更多个其他元件。相比之下,当元件被描述为“直接在”另一元件“上”、“直接连接到”另一元件、“直接结合到”另一元件、“直接在”另一元件“之上”或“直接覆盖”另一元件时,可不存在介于它们之间的其他元件。[0038] 如在此所使用的,术语“和/或”包括所列出的相关项中的任何一项和任何两项或更多项的任何组合。[0039] 尽管可在这里使用诸如“第一”、“第二”和“第三”的术语来描述各个构件、组件、区域、层或部分,但是这些构件、组件、区域、层或部分不受这些术语所限制。更确切地说,这些术语仅用于将一个构件、组件、区域、层或部分与另一构件、组件、区域、层或部分相区分。因此,在不脱离示例的教导的情况下,这里所描述的示例中所称的第一构件、组件、区域、层或部分也可被称为第二构件、组件、区域、层或部分。[0040] 为了易于描述,在这里可使用诸如“在……之上”、“上部”、“在……之下”和“下部”的空间关系术语,以描述如附图所示的一个元件与另一元件的关系。这样的空间关系术语意图除了包含在附图中所描绘的方位之外,还包含装置在使用或操作中的不同方位。例如,如果附图中的装置被翻转,则被描述为相对于另一元件位于“之上”或“上部”的元件随后将相对于另一元件位于“之下”或“下部”。因此,术语“在……之上”根据装置的空间方位而包括“在……之上”和“在……之下”两种方位。所述装置还可以以其他方式定位(例如,旋转90度或处于其他方位),并将对在这里使用的空间关系术语做出相应的解释。[0041] 在此使用的术语仅用于描述各种示例,并非用于限制本公开。除非上下文另外清楚地指明,否则单数的形式也意图包括复数的形式。术语“包括”、“包含”和“具有”列举存在的所陈述的特征、数量、操作、构件、元件和/或它们的组合,但不排除存在或添加一个或更多个其他特征、数量、操作、构件、元件和/或它们的组合。[0042] 由于制造技术和/或公差,可出现附图中所示的形状的变化。因此,这里所描述的示例不限于附图中所示的特定形状,而是包括在制造期间出现的形状上的改变。[0043] 这里所描述的示例的特征可按照在理解本申请的公开内容之后将是显而易见的各种方式进行组合。此外,尽管这里所描述的示例具有各种各样的构造,但是如在理解本申请的公开内容之后将显而易见的,其他构造是可能的。[0044] 根据本发明的第一方面提供一种电池密封结构,其包括电芯盖板或者壳体10、注液孔11以及密封件20。[0045] 在下文中,将描述根据本实施例的电池密封结构的上述部件的具体结构。[0046] 在本实施例中,如图1所示,电芯盖板与壳体装配形成封闭的结构,壳体的内部形成有容置腔,电芯盖板或者壳体10上形成有贯穿于其主体的注液孔11,通过注液孔11能够向容置腔中注入电解液;注液孔11的横截面可以形成为圆形或矩形等结构,只要保证能够从壳体的外部经由注液孔11向容置腔内注入电解液即可。[0047] 在一种实施方式中,如图1所示,电池为方形电池,电芯盖板对应地形成为长条的矩形的板状结构或者壳体形成为矩形体结构。在另一种实施方式中,如图7和图8所示,电池为刀片电池,电芯盖板对应地形成为矩形的板状结构或者壳体形成为矩形的条状结构,刀片电池的长度方向上的两端可以均设置有电芯盖板,其中至少一个电芯盖板上开设有注液孔11即可;此外,在其他实施方式中,电池为圆柱电池,电芯盖板对应地形成为圆形的板状结构或者壳体形成为圆柱体结构。需要说明的是,方形电池、刀片电池或者是圆柱电池上的注液孔11均可以形成为如图8所示的结构。[0048] 进一步地,在本实施例中,如图1至图3和图6所示,密封件20与注液孔11焊接连接,密封件20形成为与注液孔11相适配的片状结构,即注液孔11的横截面为圆形时,密封件20形成为圆形的片状结构,若注液孔11的横截面为矩形时,密封件20形成为矩形的片状结构。[0049] 具体地,密封件20上形成有朝向注液孔11凸出的凸出部,凸出部形成为环形结构;密封件20的边缘形成为背向凸出部的凸出方向延伸的弯折部,使得弯折部能够与注液孔11的孔壁相贴合。凸出部可以由冲压工艺形成,使得凸出部背向注液孔11的一侧形成有凹槽,弯折部形成为该凹槽的部分槽壁,凹槽的设置使得密封件20具有沿其径向压缩的弹性变形空间,如此保证弯折部能够与注液孔11的槽壁紧密贴合,有助于提升密封件20与注液孔11的焊接强度。[0050] 在较佳的实施方式中,如图2所示,密封件20的顶部不伸出注液孔11的外侧,如此减小电池在注液孔11轴向上的尺寸,从而在同体积的电池中能够有助于提升电池的能量密度;在其他可选的实施方式中,如图6所示,密封件20的顶部伸出注液孔11的外侧,使得密封件20具有一定的厚度,如此能够有效降低焊接导致密封件20的形变,保证密封件20和注液孔11的焊接强度。[0051] 在优选的实施方式中,密封件20与设置有注液孔11的电芯盖板或者壳体10的材料相同,例如密封件20和电芯盖板或者壳体10均为铝合金材料,同种材料在熔化的过程中的温度和化学反应相同,保证焊接均匀,能够减少焊接过程中产生的不确定因素。[0052] 然而在其他可选的实施方式中,密封件20与电芯盖板或者壳体10的材料可以不同,例如电芯盖板或者壳体10为铝合金材料,而密封件20采用不锈钢材料,例如304不锈钢。[0053] 更进一步地,在本实施例中,如图3所示,密封件20与注液孔11的焊接连接使得密封件20至少部分的周向侧壁和注液孔11至少部分的孔壁之间形成有焊接部30,在焊接的过程中因焊弧热使得部分的密封件20和部分的电芯盖板或者壳体10(即母材)熔化形成一定几何形状的液态金属池,即焊接部30为熔池。[0054] 熔池具有熔深L1和熔宽L2,熔深L1为在焊接过程中熔化金属在母材上打下的深度,而熔宽L2为在焊接的过程中熔化金属的横向展宽度,通常情况下,焊接强度与熔深L1和熔宽L2呈正比,熔深L1过浅和/或熔宽L2过窄容易导致密封件20和注液孔11的焊接强度不足,但若熔深L1过深也会导致密封件20和注液孔11的连接质量下降,甚至容易出现焊穿的风险;为此,在本实施例中,焊接部30的熔深L1=500 1000μm,焊接部30的熔宽L2≥500μm,在~该参数范围限定下能够保证密封件20与注液孔11连接可靠,有效防止电解液泄漏,从而满足电池电解液的密封性要求。[0055] 对合格的产品进行随机检测,具体检测方式为将焊接后的电池密封结构沿侧面剖切并对焊接部30进行金相分析,检测结果如图5所示,图中竖直箭头指示的区域即为熔深L1,经测量熔深L1=549.17μm,满足熔深L1=500 1000μm的限定要求;水平箭头指示的区域即~为熔宽L2,经测量熔宽L2=1258.85μm,满足熔宽L2≥500μm的参数限定要求,因此进一步证明在该参数范围限定下能够保证密封件20与注液孔11连接可靠,有效防止电解液泄漏,从而满足电池电解液的密封性要求。[0056] 在优选的实施方式中,焊接部30形成为封闭的环形结构并且夹设在密封件20和注液孔11之间,如此实现围绕于密封件20的整圈焊接,从而有效提升密封件20与注液孔11紧密连接的可靠性。[0057] 耐压强度为物体所能够承受的最大压力值,在本实施例中,焊接部30的耐压强度大于1.2Mpa,如此保证密封件20与注液孔11的连接强度,即使在电芯出现失效而在壳体内产生气体但不足以冲破泄压件的情况下,也能够保证密封件20与注液孔11紧密连接。[0058] 漏率能够反映焊接部30对注液孔11和密封件20的密封性能,在本实施例中,焊接‑6 3部30的漏率小于1×10 pa·m/s,如此能够保证注液孔11和密封件20的连接可靠性,提升电池的安全性和稳定性。[0059] 在本实施例中,如图4所示,焊接部30可以由激光器焊接形成,激光器可以采用QCW激光器,激光器沿密封件20和注液孔11的连接处的形状为焊接路径移动并发射出脉冲激光实现焊接,焊接部30由多个焊点31顺次连接形成,相邻的两个焊点31部分的重叠设置,在相邻的两焊点31中,沿焊接路径,位于下游的焊点31覆盖在位于上游的焊点31的上方,且相邻的两个焊点31之间的距离为点距L3。[0060] 在本实施例中,如图4所示,相邻的两个焊点31的重叠率不小于50%,重叠率=(熔宽L2‑点距L3)/熔宽L2,如此保证焊接部30将密封件20连接在注液孔11上的连接强度。[0061] 进一步地,在本实施例中,激光器形成焊接部30的焊接功率为6000 8000W,当低于~6000W时熔深L1会减小,当超过8000W时熔深L1会增大。[0062] 此外,在本实施例中,激光器形成焊接部30的能量为10 40J,能量影响金属的熔化~程度,从而影响熔深L1和熔宽L2的尺寸。[0063] 更进一步地,焊接速度会影响熔深L1,速度快会造成熔深L1变浅,速度慢会造成过度熔化而出现焊穿的情况,在本实施例中,激光器形成焊接部30的焊接速度为优选为7~10mm/s。[0064] 在本实施例中,如图2和图3所示,注液孔11形成为沉头孔,使得注液孔11的侧壁形成为凸台结构,具体地,注液孔11轴向上的两端分别形成为第一安装部111和第二安装部112,第一安装部111的径向尺寸大于第二安装部112的径向尺寸,电芯顶盖安装在壳体上后,第一安装部111朝向壳体的外部,第二安装部112朝向壳体的内部,密封件20设置于第一安装部111,第一安装部111的在注液孔11轴向上的尺寸可以为1mm,电芯顶盖的厚度尺寸可以为2mm。[0065] 在优选的实施方式中,如图3所示,熔深L1与第一安装部111的槽深L4的比值K1=L1/L4>0.5;和/或熔宽L2与第一安装部111的槽深L4的比值K2=L2/L4>0.5;在该参数范围限定下进一步地提升密封件20与注液孔11的连接可靠性,有效防止电解液泄漏。[0066] 此外,在本实施例中,如图1至图3所示,电池密封结构还包括设置于第二安装部112的弹性件40,弹性件40形成为柱状结构,并且与第二安装部112过盈配合连接,从而在密封件20和注液孔11焊接连接前对注入有电解液的容置腔形成一级密封,密封件20和注液孔11在焊接后形成二级密封,从而进一步提升电池密封结构的密封可靠性。[0067] 在优选的实施方式中,弹性件40由耐腐蚀的橡胶材料形成,例如氟橡胶材料,如此避免电解液腐蚀弹性件40而造成弹性件40密封失效的情况。此外,面向壳体内部一侧的至少部分的弹性件40形成为锥形结构,沿弹性件40伸入第二安装部112的方向锥形结构的径向尺寸逐渐减小,以便于弹性件40伸入第二安装部112内。[0068] 通过对焊接部30的熔深L1的尺寸在500 1000μm范围内,且熔宽L2的尺寸在≥500μ~m范围内的电池密封结构进行耐压爆破测试以及氦检测试,验证本发明的熔深L1以及熔宽L2的限定范围是否能够保证密封件20与注液孔11连接可靠,从而实现有效防止电解液泄漏,满足电池电解液的密封性要求的技术效果,并且对于熔深的尺寸或熔宽的尺寸<500μm的电池密封结构进行比对,具体实验验证参见下表:[0069][0070] 参数见上表的实验结果可知,在实施例1至实施例12中,焊接部30的熔深L1均位于500 1000μm的范围内并且熔宽L2在≥500μm范围内,通过爆破实验测出实施例1至实施例12~爆破强度均大于焊接部30的耐压强度1.2Mpa,证明密封件20和注液孔11的焊接强度满足要‑6 3求,并且通过氦检实验测出焊接部30的漏率均小于1×10 pa·m/s,证明电池电解液的密封性满足要求。[0071] 而在对比例1至对比例6中,虽然熔宽L2均在≥500μm的范围内,但熔深L1均小于500μm,通过爆破实验测出对比例1至对比例6的爆破强度均小于1.2Mpa,因此不满足焊接部30的耐压强度要求;在对比例7至对比例12中,虽然熔深L1均在500 1000μm的范围内,但熔~宽L2均小于500μm,通过爆破实验测出对比例7至对比例12的爆破强度均小于1.2Mpa,证明不满足焊接部30的耐压强度要求,并且通过氦检实验测出对比例7至对比例12焊接部30的‑6 3漏率均大于1×10 pa·m/s,证明电池电解液的密封性也不满足要求。[0072] 综上,如此进一步证明在同时保证焊接部30的熔深L1=500 1000μm以及焊接部30~的熔宽L2≥500μm的限定条件下,能够实现密封件20与注液孔11连接强度可靠,从而满足电池电解液的密封性要求。[0073] 根据本发明提供的一种电池密封结构,将密封件与注液孔焊接连接如此在连接处形成焊接部,通过对焊接部的熔深L1和熔宽L2的尺寸的限定,保证密封件与注液孔连接可靠,有效防止电解液泄漏,从而满足电池电解液的密封性要求。[0074] 根据本发明的第二方面提供一种电池,电池可以形成为方形电池或刀片电池,当电池为方形电池时,方形电池的长度尺寸为100 600mm,宽度尺寸为50 250mm,高度尺寸为~ ~10 100mm;当电池为刀片电池时,刀片电池的长度尺寸为600 1500mm,宽度尺寸为50~ ~ ~250mm,高度尺寸为10 100mm。~[0075] 根据本发明提供的一种电池,包括上述电池密封结构,电池密封结构中的密封件与注液孔连接可靠,有效防止电解液泄漏,从而满足电池电解液的密封性要求,进而提升电池的良品率和使用寿命,保障电池使用安全。[0076] 最后应说明的是:以上所述实施例,仅为本申请的具体实施方式,用以说明本申请的技术方案,而非对其限制,本申请的保护范围并不局限于此,尽管参照前述实施例对本申请进行了详细的说明,本领域的普通技术人员应当理解:任何熟悉本技术领域的技术人员在本申请揭露的技术范围内,其依然可以对前述实施例所记载的技术方案进行修改或可轻易想到变化,或者对其中部分技术特征进行等同替换;而这些修改、变化或者替换,并不使相应技术方案的本质脱离本申请实施例技术方案的精神和范围,都应涵盖在本申请的保护范围之内。因此,本申请的保护范围应所述以权利要求的保护范围为准。
专利地区:江苏
专利申请日期:2024-01-31
专利公开日期:2024-10-22
专利公告号:CN117673680B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




