 产学研创新服务平台(全国)


一种环形硅部件端面切削方法发明专利
更新时间:2026-10-01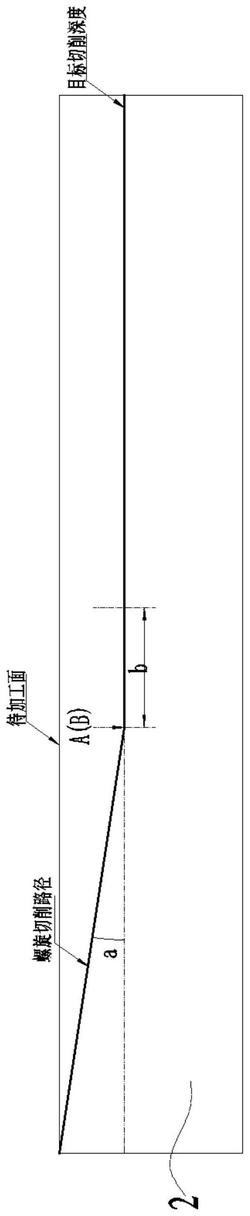 专利申请类型:发明专利;
地区:辽宁-锦州;
源自:锦州高价值专利检索信息库;
专利名称:一种环形硅部件端面切削方法
专利类型:发明专利
专利申请号:CN202111323275.5
专利申请(专利权)人:锦州精合半导体有限公司
权利人地址:辽宁省锦州市太和区中信路46号甲
专利发明(设计)人:发明人:宋洋,张海波,高哲,王楠,谢岩
专利摘要:本发明涉及硅部件加工技术领域,尤其涉及一种环形硅部件端面切削方法。一种环形硅部件端面切削方法,包括如下步骤;S1、盘铣刀走刀至环形硅部件上方的切削起点;S2、盘铣刀按照设定的切削参数采用螺旋切削方式进刀至目标切削深度的起始位置;S3、到达目标切削深度的起始位置后,盘铣刀采用水平切削方式切削环形硅部件的端面至目标切削深度的终点位置,目标切削深度的终点位置与目标切削深度的起始位置重合;S4、当切削完毕时,盘铣刀采用垂直加工面的方式直接退刀。从而消除了环形硅部件端面在加工过程中的进退刀痕迹,提高了环形硅部件端面的加工精度及硅部件加工的成品率,降低了加工成本。
主权利要求:
1.一种环形硅部件端面切削方法,其特征在于,包括如下步骤;
S1、盘铣刀(1)走刀至环形硅部件(2)待加工面上方的切削起点,所述盘铣刀(1)的直径大于所述环形硅部件(2)待切削端面的宽度;
S2、所述盘铣刀(1)按照设定的切削参数采用螺旋切削方式进刀至目标切削深度的起始位置;
S3、到达所述目标切削深度的起始位置后,所述盘铣刀(1)采用水平切削方式切削所述环形硅部件(2)的端面至目标切削深度的终点位置,所述目标切削深度的终点位置与所述目标切削深度的起始位置重合;
S4、当切削完毕时,所述盘铣刀(1)采用垂直加工面的方式直接退刀;
在步骤S2中,所述盘铣刀(1)螺旋切削的切削路径与水平面的夹角为1.5°‑3°;
在步骤S1中,当所述盘铣刀(1)位于所述切削起点时,所述盘铣刀(1)与所述环形硅部件(2)的待加工面的间距为0.2mm‑0.3mm;
在步骤S4中,所述盘铣刀(1)退刀时,所述盘铣刀(1)与已切削的待加工面的重叠量为所述盘铣刀(1)直径的120%‑130%。
2.根据权利要求1所述的环形硅部件端面切削方法,其特征在于:所述盘铣刀(1)的主轴转速为2000r/min‑3500r/min;
所述盘铣刀(1)的切削深度为0.1mm‑0.15mm;
所述盘铣刀(1)的进给速度为300mm/min‑500mm/min。
3.根据权利要求1‑2任一项所述的环形硅部件端面切削方法,其特征在于:所述盘铣刀(1)包括铣刀本体(11);
所述铣刀本体(11)为回转体结构,所述铣刀本体(11)的轴线与所述环形硅部件(2)的端面垂直,所述铣刀本体(11)的底端设有切削部(12),所述切削部(12)与所述铣刀本体(11)的底端相匹配,所述切削部(12)相对所述环形硅部件(2)的端面设置并对所述环形硅部件(2)的端面进行切削;
所述切削部(12)的底面及外周壁均设有金刚石颗粒;
所述铣刀本体(11)上设有镂空结构。
4.根据权利要求3所述的环形硅部件端面切削方法,其特征在于:所述铣刀本体(11)包括安装部(111)、支撑部(112)及连接所述安装部(111)及支撑部的连接部(113);
所述切削部(12)设置于所述支撑部(112)的底端,所述切削部(12)相对所述环形硅部件(2)的端面设置;
所述镂空结构的构造为等间距设置在所述连接部(113)上的通孔(1131)。
5.根据权利要求3所述的环形硅部件端面切削方法,其特征在于:所述切削部(12)为环形结构,所述切削部(12)上间隔设有多个排削槽(121)。
6.根据权利要求4所述的环形硅部件端面切削方法,其特征在于:所述切削部(12)的外圆周的直径小于所述支撑部(112)外圆周的直径。
7.根据权利要求4所述的环形硅部件端面切削方法,其特征在于:所述安装部(111)的中心设有连接孔(1111);
所述连接孔(1111)的纵向截面为锥形。 说明书 : 一种环形硅部件端面切削方法技术领域[0001] 本发明涉及硅部件加工技术领域,尤其涉及一种环形硅部件端面切削方法。背景技术[0002] 在环形硅部件端面的加工的过程中,经常会留下进退刀痕迹,进退刀痕迹产生的主要原因是刀具切入工件时和刀具切出工件时所产生的,这种痕迹难以完全消除,直接影响工件的表面质量,但在半导体级别的硅部件产品的要求中,对表面纹理及痕迹的要求较高,因加工痕迹的产生而使合格率降低的问题愈发明显,现有的为了消除这些痕迹需在后段增加相应的工序,但同时增加了生产成本,且由于人工干预的次数增多,产生缺陷的风险提高,在加工效率上也受到一定局限。[0003] 亟需一种用于消除环形硅部件端面上进退刀痕迹的切削方法。发明内容[0004] (一)要解决的技术问题[0005] 鉴于现有技术的上述缺点、不足,本发明提供一种环形硅部件端面切削方法,消除了环形硅部件端面的进退刀痕迹进而提高了环形硅部件端面的加工精度。[0006] (二)技术方案[0007] 为了达到上述目的,本发明采用的主要技术方案包括:[0008] 本发明提供了一种环形硅部件端面切削方法,包括如下步骤;[0009] S1、盘铣刀走刀至环形硅部件上方的切削起点;[0010] S2、盘铣刀按照设定的切削参数采用螺旋切削方式进刀至目标切削深度的起始位置;[0011] S3、到达目标切削深度的起始位置后,盘铣刀采用水平切削方式切削环形硅部件的端面至目标切削深度的终点位置,目标切削深度的终点位置与目标切削深度的起始位置重合;[0012] S4、当切削完毕时,盘铣刀采用垂直加工面的方式直接退刀。[0013] 优选地,在步骤S2中,盘铣刀螺旋切削的切削路径与水平面的夹角为1.5°‑3°。[0014] 优选地,在步骤S1中,当盘铣刀位于切削起点时,盘铣刀与环形硅部件的待加工面的间距为0.2mm‑0.3mm。[0015] 优选地,在步骤S4中,盘铣刀退刀时,盘铣刀与已切削的待加工面的重叠量为盘铣刀直径的120%‑130%。[0016] 优选地,盘铣刀的主轴转速为2000r/min‑3500r/min;[0017] 盘铣刀的切削深度为0.1mm‑0.15mm;[0018] 盘铣刀的进给速度为300mm/min‑500mm/min。[0019] 优选地,步骤S1中盘铣刀包括铣刀本体;铣刀本体为回转体结构,,铣刀本体的轴线与环形硅部件的端面垂直铣刀本体的底端设有切削部,切削部与铣刀本体的底端相匹配,切削部相对环形硅部件的端面设置并对环形硅部件的端面进行切削;切削部的底面及外周壁均设有金刚石颗粒;铣刀本体上设有镂空结构。[0020] 优选地,铣刀本体包括安装部、支撑部及连接安装部及支撑部的连接部;切削部设置于支撑部的底端,切削部相对环形硅部件的端面设置;镂空结构的构造为等间距设置在连接部上的通孔。[0021] 优选地,切削部为环形结构,切削部上间隔设有多个排削槽。[0022] 优选地,切削部的外圆周的直径小于支撑部外圆周的直径。[0023] 优选地,安装部的中心设有连接孔;连接孔的纵向截面为锥形。[0024] (三)有益效果[0025] 本发明的有益效果是:[0026] 本发明提供的一种环形硅部件端面切削方法,由于盘铣刀采用螺旋线的方式由上而下加工上端面并在目标切削深度处补平,通过采用螺纹斜插方式进刀及垂直加工面方式直线退刀,从而消除了环形硅部件端面在加工过程中的进退刀痕迹,提高了环形硅部件端面的加工精度及硅部件加工的成品率,降低了加工成本。附图说明[0027] 图1为本发明盘铣刀位于切削起点的结构示意图;[0028] 图2环形硅部件的展开示意图;[0029] 图3为本发明盘铣刀的仰视图;[0030] 图4为图3中A‑A的截面图。[0031] 【附图标记说明】[0032] 1:盘铣刀;11:铣刀本体;111:安装部;1111:连接孔;112:支撑部;113:连接部;1131:通孔;1132:连接肋;12:切削部;121:排削槽;[0033] 2:环形硅部件;[0034] A:目标切削深度的起始位置;B:目标切削深度的终点位置;[0035] a:螺旋切削的切削路径与水平面的夹角;b:盘铣刀与已切削的待加工面的重叠量。具体实施方式[0036] 为了更好的理解上述技术方案,下面将参照附图更详细地描述本发明的示例性实施例。虽然附图中显示了本发明的示例性实施例,然而应当理解,可以以各种形式实现本发明而不应被这里阐述的实施例所限制。相反,提供这些实施例是为了能够更清楚、透彻地理解本发明,并且能够将本发明的范围完整的传达给本领域的技术人员。[0037] 本实施例提供了一种环形硅部件端面切削方法,包括如下步骤;[0038] S1、盘铣刀1按照机床加工中心程序指令,走刀至环形硅部件2上方的切削起点;[0039] S2、盘铣刀1按照设定的切削参数采用螺旋切削方式进刀至目标切削深度的起始位置A;[0040] 其中盘铣刀1的主轴转速为2000r/min‑3500r/min,盘铣刀1的切削深度为0.1mm‑0.15mm,盘铣刀1的进给速度为300mm/min‑500mm/min;[0041] S3、到达目标切削深度的起始位置A后,盘铣刀1采用水平切削方式切削环形硅部件2的端面至目标切削深度的终点位置B,由于环形硅部件2为环形结构,因此在实施例中目标切削深度的终点位置B与目标切削深度的起始位置A重合;[0042] S4、当切削完毕时,盘铣刀1采用垂直加工面的方式直接退刀。应当说明的是,本实施例中对环形硅部件2的切削为铣削方式,在实际应用的过程中,盘铣刀1的直径大于环形硅部件2待切削端面的宽度,来减少切削痕迹,盘铣刀1沿环形硅部件2端面的周向移动切削,在本实施例中,由于环形硅部件2为环形结构,盘铣刀1的进刀为螺旋切削方式进刀即形成螺旋线的切削路径,将切削后的环形硅部件2展开如图2所示,螺旋切削的路径为倾斜直线。[0043] 如图1所示,本实施例提供的一种环形硅部件端面切削方法,由于盘铣刀1采用螺旋线的方式由上而下加工上端面并在目标切削深度处补平,通过采用螺纹斜插方式进刀及垂直加工面方式直线退刀,从而消除了环形硅部件2端面在加工过程中的进退刀痕迹,提高了环形硅部件2端面的加工精度及硅部件加工的成品率,降低了加工成本。[0044] 如图2所示,将环形硅部件2沿周向展开,盘铣刀1螺旋切削的切削路径与水平面的夹角a为1.5°‑3°,浅平的切削可以延长金刚石颗粒刀具使用寿命,且防止了盘铣刀1急剧磨损出现的崩刃而导致硅部件出现严重碎裂情况,提高了加工精度。当角度过大即螺旋长度不够时,会导致盘铣刀1螺纹向下切削时的切削深度过于大,进而在盘铣刀1螺旋切削与目标切削深度补平接触点会留下明显的刀具痕迹。当角度过小即螺纹长度过长时,会影响环形硅部件2的加工效率。[0045] 在实际应用的过程中,如图1所示,当盘铣刀1位于切削起点时,盘铣刀1与环形硅部件2的待加工面的间距为0.2mm‑0.3mm,由于环形硅部件2材质较脆,避免了盘铣刀1在切削起点直接与环形硅部件2接触,造成环形硅部件2破损的情况。[0046] 其中,当盘铣刀1退刀时,盘铣刀1与已切削的待加工面的重叠量b为盘铣刀1直径的120%‑130%,进一步消除了盘铣刀1退刀时的切削痕迹。[0047] 如图3‑4所示盘铣刀1包括铣刀本体11,铣刀本体11为回转体结构,铣刀本体11的轴线与环形硅部件2的端面垂直,铣刀本体11的底端设有切削部12,切削部12与铣刀本体11的底端相匹配,切削部12相对环形硅部件2的端面设置并对环形硅部件2的端面进行切削。切削部12为环状结构,切削部12的底面及外周壁均设有金刚石颗粒层用于加工环形硅部件2,铣刀本体11上设有镂空结构。盘铣刀1由于在切削本体上设有镂空结构,降低了盘铣刀1的重量,可直接安装在数控加工中心上转速可达到4500‑7500r/min,也进一步消除了环形硅部件2在加工过程中的加工痕迹,提高了环形硅部件2的加工精度及环形硅部件2加工的成品率,降低了加工成本。[0048] 在本实施例中切削部12可切削部整体为环状或切削部为间隔的环状。且盘铣刀1的切削部包括两个切削面,切削部的底面用于加工环形硅部件2的上下两端面,切削部12的底面为图2中示出的上端。[0049] 现有的盘型或碗型砂轮主要安装于磨床设备上,且转速一般不超过2000r/min,磨削后的光洁度无法保证,同时现有的盘型或碗型砂轮无法直接安装在数控加工中心上进行高速运转。而在本实施例中,环形硅部件2在数控加工中心的其他工位加工后可直接在数控加工中心中进行磨削处理,避免了对环形硅部件2的多次装夹而形成的较大的累积误差,进而提高了加工精度。[0050] 如图3所示,铣刀本体11包括安装部111、支撑部112及连接安装部111及支撑部112的连接部113,切削部12设置于支撑部112的底端,切削部12相对环形硅部件2的端面设置,镂空结构构造为等间距设置在连接部113上的多个通孔1131,由此减轻铣刀本体11的重量,使其能够安装于数控加工中心达到预定的转数以加工环形硅部件2。其中,通孔1131沿回转中心的周向布置,通孔1131为扇形结构,通孔1131中的相邻两面通过圆角过渡避免应力集中。在本实施例中相邻两个通孔1131之间形成连接肋1132,在最大程度的降低铣刀本体11的重量的前提下,且保证了铣刀本体11的强度,使其不易折断。[0051] 为了进一步提高环形硅部件2加工的加工精度,切削部12为环状结构,切削部12上等间隔设有多个排削槽121,使环形硅部件2在加工的过程中是切削液将加工中的硅粉从排削槽121中排出保证了环形硅部件2加工的平面度消除切削痕迹。[0052] 其中,切削部12的内壁面与底面的连接处通过圆角过渡,进而避免了盘铣刀1与环形硅部件2接触时产生的碰撞,导致的环形硅部件2损坏。[0053] 在本实施例中,切削部12的外圆周的直径小于支撑部112外圆周的直径,避免了盘铣刀1在加工过程中接触非加工面。[0054] 如图4所示,安装部111的中心设有连接孔1111,连接孔1111的纵向截面为锥形,当用于环形硅部件2加工的盘铣刀1与数控加工中心上刀柄的安装时保证了同心度,从而降低盘铣刀1在高速运转下产生的微振动,进而提高了加工精度,同时也便于盘铣刀1的安装。[0055] 在本发明的描述中,需要理解的是,术语“第一”、“第二”仅用于描述目的,而不能理解为指示或暗示相对重要性或者隐含指明所指示的技术特征的数量。由此,限定有“第一”、“第二”的特征可以明示或者隐含地包括一个或者更多个该特征。在本发明的描述中,“多个”的含义是两个或两个以上,除非另有明确具体的限定。[0056] 在本发明中,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”、“固定”等术语应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或成一体;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连;可以是两个元件内部的连通或两个元件的相互作用关系。对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本发明中的具体含义。[0057] 在本发明中,除非另有明确的规定和限定,第一特征在第二特征“上”或“下”,可以是第一和第二特征直接接触,或第一和第二特征通过中间媒介间接接触。而且,第一特征在第二特征“之上”、“上方”和“上面”,可以是第一特征在第二特征正上方或斜上方,或仅仅表示第一特征水平高度高于第二特征。第一特征在第二特征“之下”、“下方”和“下面”,可以是第一特征在第二特征正下方或斜下方,或仅仅表示第一特征水平高度低于第二特征。[0058] 在本说明书的描述中,术语“一个实施例”、“一些实施例”、“实施例”、“示例”、“具体示例”或“一些示例”等的描述,是指结合该实施例或示例描述的具体特征、结构、材料或者特点包含于本发明的至少一个实施例或示例中。在本说明书中,对上述术语的示意性表述不必须针对的是相同的实施例或示例。而且,描述的具体特征、结构、材料或者特点可以在任一个或多个实施例或示例中以合适的方式结合。此外,在不相互矛盾的情况下,本领域的技术人员可以将本说明书中描述的不同实施例或示例以及不同实施例或示例的特征进行结合和组合。[0059] 尽管上面已经示出和描述了本发明的实施例,可以理解的是,上述实施例是示例性的,不能理解为对本发明的限制,本领域的普通技术人员在本发明的范围内可以对上述实施例进行改动、修改、替换和变型。
专利地区:辽宁
专利申请日期:2021-11-05
专利公开日期:2024-10-22
专利公告号:CN113977789B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




