 产学研创新服务平台(全国)


一种CNG气瓶热处理生产工艺及生产装置发明专利
更新时间:2026-10-27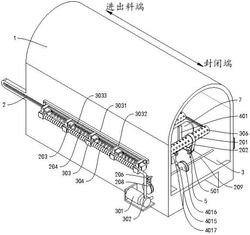 专利申请类型:发明专利;
地区:安徽-宿州;
源自:宿州高价值专利检索信息库;
专利名称:一种CNG气瓶热处理生产工艺及生产装置
专利类型:发明专利
专利申请号:CN202411113173.4
专利申请(专利权)人:安徽大盘特种装备车辆有限公司
权利人地址:安徽省宿州市经济技术开发区金环路88号
专利发明(设计)人:刘燏,朱梦男,高虹
专利摘要:本发明公开了一种CNG气瓶热处理生产工艺及生产装置,包括淬火炉,淬火炉两侧开设有第一滑槽;所述第一滑槽凸出于淬火炉的进出料端;第一滑槽内经轴承连接设置有多个转辊;转辊上设置有传送带,淬火炉侧面固定设置有第二电机,该第二电机用于带动转辊旋转;所述转辊的中心轴两端均转动连接有第一连接头;利用传送带可以收缩和扩张的不同状态分别使气瓶本体处于不同的位置,位于转辊上方时可以进行上下料,位于转辊中部或下方时可以利用传送带带动气瓶本体旋转,通过离心力作用将转辊内部输入的冷却水对气瓶本体进行全方位喷淬,不会产生喷洒死角,气瓶本体内部也不会进入冷却水,热处理效果更佳,产品质量更好。
主权利要求:
1.一种CNG气瓶热处理生产装置,包括淬火炉(1),淬火炉(1)两侧开设有第一滑槽(2),其特征在于:所述第一滑槽(2)凸出于淬火炉(1)的进出料端;第一滑槽(2)内经轴承连接设置有多个转辊(201);转辊(201)上设置有传送带(202),淬火炉(1)侧面固定设置有第二电机(6),该第二电机(6)用于带动转辊(201)旋转;
所述转辊(201)的中心轴两端均转动连接有第一连接头(203);相邻的第一连接头(203)之间均共同连接有第一弹簧(204);靠近淬火炉(1)进出料端的首个第一连接头(203)上均栓连有第一绳索(205);靠近淬火炉(1)封闭端的位置转动设置有连杆(209);连杆(209)两端固接有第一卷线盘(208),该第一卷线盘(208)经第一导向轮(206)与对应的第一绳索(205)绕制连接;连杆(209)端部固定设置有第一电机(207);
所述淬火炉(1)对应于转辊(201)下方的位置设置有两个凸向进出料端的横板(4);横板(4)上表面对应于相邻转辊(201)之间且靠近淬火炉(1)封闭端的位置均设置有立板(401);从淬火炉(1)进出料端到封闭端,立板(401)长度逐级变长;
所述横板(4)下表面两端固接有第一滑杆(402),第一滑杆(402)与淬火炉(1)底部滑动连接;第一滑杆(402)上部套设有第二弹簧(403);第一滑杆(402)下部共同固接有连接板(404);连接板(404)下方中部栓连有第二绳索(407);淬火炉(1)底部固定设置有伸缩缸(406);伸缩缸(406)输出端经第二导向轮(405)与第二绳索(407)连接;第二绳索(407)在伸缩缸(406)的作用下带动立板(401)逐级下降或上升;
所述转辊(201)呈空心结构,其中一端为封闭结构;转辊(201)上开设有多个出水孔(306);转辊(201)未封闭的一端均转动设置有第二连接头(303);相邻的第二连接头(303)之间共同固接有伸缩节管(304);
所述第二连接头(303)上均固接有L型板(3032);L型板(3032)的端部固接有T型块(3034);淬火炉(1)侧壁上经螺钉固接有固定板(3031);固定板(3031)上开设有与T型块(3034)契合的第二滑槽(3033);
所述第二连接头(303)内部设置有内凸块(3035);转辊(201)中心轴端部固接有与卡块(3036),该卡块(3036)与内凸块(3035)契合且转动连接;所述内凸块(3035)和卡块(3036)配合实现转辊(201)在旋转状态下与第二连接头(303)保持通入水源;
所述淬火炉(1)顶部呈现为拱形结构;淬火炉(1)底部两侧设置有水槽(3);水槽(3)之间连通设置有多个连通管(307);淬火炉(1)靠近封闭端的一侧设置有水泵(301),第二连接头(303)通过水管(302)与水槽(3)和水泵(301)连通;
所述转辊(201)内部还设置有可拆卸的吸水海绵(305),利用吸水海绵(305)将冷却水蓄在转辊(201)内部;转辊(201)旋转过程中,利用离心力将吸水海绵(305)中蓄入的冷却水从出水孔(306)处持续甩出。
2.根据权利要求1所述的一种CNG气瓶热处理生产装置,其特征在于:所述淬火炉(1)底部对应于最外侧转辊(201)下方的位置设置有限位滚轮(501);限位滚轮(501)下方配合连接有第二滑杆(5);第二滑杆(5)下方套设有底部固定在第二滑杆(5)上的第三弹簧(502)。
3.根据权利要求1所述的一种CNG气瓶热处理生产装置,其特征在于:所述横板(4)上开设有对称布置的L型滑槽(4011);L型滑槽(4011)内滑动连接有多个移动杆(4012),该移动杆(4012)均与对应的两个立板(401)相连接;淬火炉(1)下部开设有凸出于淬火炉(1)的进出料端的限位滑槽(4018)。
4.根据权利要求3所述的一种CNG气瓶热处理生产装置,其特征在于:所述限位滑槽(4018)内对应于移动杆(4012)的位置均滑动连接有Y型杆(4013);淬火炉(1)下部靠近封闭端的位置固接有固定立块(4017);固定立块(4017)和相邻的Y型杆(4013)之间均固接有第四弹簧(4014);靠近淬火炉(1)最外侧的Y形杆上栓连有第三绳索(4015);连杆(209)中部固接有第二卷线盘(4016);所述第三绳索(4015)在第一电机(207)作用下带动立板(401)跟随转辊(201)同步水平移动。
5.一种CNG气瓶热处理生产工艺,适用于权利要求1‑4中任一所述的一种CNG气瓶热处理生产装置,其特征在于:包括以下热处理生产步骤:S1:在将气瓶本体(7)上料至传送带(202)前:
第一电机(207)反转,使连杆(209)反转使带动第一卷线盘(208)将第一绳索(205)放出,利用第一弹簧(204)使转辊(201)之间的间距调节为最大状态,将传送带(202)张紧绷直,使其上部处于直线形态;
然后将气瓶本体(7)逐个放置在传送带(202)上,通过第二电机(6)带动传送带(202)正转将其转移至对应的转辊(201)之间;
S2:在将气瓶本体(7)逐个上料至传送带(202)上时:
通过控制伸缩缸(406)的开关将第二绳索(407)逐级放出,一边放置转辊(201),一边配合连接板(404)和横板(4)带动立板(401)逐级上升,使立板(401)刚好可以将放置气瓶本体(7)限制在对应的转辊(201)之间,反复进行此操作,完成上料;
S3:在将全部气瓶本体(7)送入淬火炉(1)的内部过程中:
第一电机(207)正转,第一绳索(205)和第三绳索(4015)均在连杆(209)的作用下收缩,使立板(401)和转辊(201)同步靠拢,间距变小,传送带(202)变松弛,此时传动带上部因气瓶本体(7)施加的重力下沉,并呈现为S形;
S4:在对气瓶本体(7)热处理时:
第二电机(6)继续正转,并通过转辊(201)带动传送带(202)旋转,传送带(202)通过摩擦力使气瓶本体(7)在其呈现的S形结构内部旋转;
启动水泵(301),通过水管(302)将水槽(3)内部的冷却水持续输向转辊(201)内部,利用吸水海绵(305)将冷却水蓄在转辊(201)内部;
利用转辊(201)旋转产生的离心力将吸水海绵(305)中蓄入的冷却水从出水孔(306)处持续甩出,充分使冷却水喷洒在旋转的气瓶本体(7)的外表面各处,持续一段时间后完成对气瓶本体(7)的喷淬式淬火热处理;
S5:在对CNG气瓶本体(7)热处理完成后:
第一电机(207)反转,将转辊(201)的间距调节为最大,使传送带(202)上部由S形恢复成绷紧的直线形,各个气瓶本体(7)恢复位于转辊(201)上方的位置;
利用伸缩气缸带动第二绳索(407)收缩,进而使所有立板(401)下降至最底部,取消立板(401)对气瓶本体(7)的限位;
第二电机(6)反转,使传送带(202)跟随反转,进而将各个气瓶本体(7)从淬火炉(1)的进出料端从淬火炉(1)内部移出;
将未淬火的气瓶本体(7)放在传送带(202)上,重复上述步骤即可持续且分批次的对气瓶本体(7)进行热处理加工。 说明书 : 一种CNG气瓶热处理生产工艺及生产装置技术领域[0001] 本发明属于气瓶加工技术领域,具体涉及一种CNG气瓶热处理生产工艺及生产装置。背景技术[0002] CNG气瓶是一种用于贮存压缩天然气的高压容器,由于压缩天然气为易燃易爆的危险气体,因此气瓶的质量至关重要;热处理是一种通过加热和冷却的工艺来改善材料性能的技术,其具体又可细分为退火、正火、淬火以及回火多种工艺,利用其中一种或多种工艺配合对气瓶加工,可以极大增强金属材料的机械性能,提高气瓶使用、运输和储存时的安全性。[0003] 公开号为CN114164335A的一项中国专利公开了一种气瓶热处理工装,通过将携带有气瓶的工装浸没在水池中,利用压瓶盖限制气瓶的轴向位移,将气瓶顺利地沉入水池中,再通过热处理工装带动气瓶在水池中进行翻转,让气瓶充分地接触水面,使气瓶充分的完成热处理。[0004] 公开号为CN110207439B的一项中国专利公开了一种气瓶热处理工艺设备,通过利用水泵的水循环工作,将冷却水喷淋在气瓶上,使水能够循环使用,再通过第一对冲管组件和第二对冲管组件将水导向之后使其对冲分散,利用第一挡板组件和第二挡板组件再次引导使其喷淋在气瓶顶部、前侧以及后侧,使喷淋更加全面,提升了热处理时的冷却效果。[0005] 在上述专利的技术方案中,分别采用浸淬和喷淬的方式对气瓶进行淬火,然而采用浸淬时,气瓶需要全面浸没在水中,这样的好处是可以使气瓶淬火更加全面,但是不需要淬火的气瓶内部同样进水,在后续处理中,不仅要将其内部的水倒出,增加处理步骤,还增加了回火工艺的能耗以及时间;在采用喷淬时,气瓶则是通过喷洒冷却水的方式对气瓶降温,使其完成淬火,相较于浸淬的方式,气瓶内部不会进水,后续处理方便,但是仅能对气瓶的顶部、前侧以及后侧进行淬火,而气瓶的底部很难进行淬火,影响产品质量。发明内容[0006] 本发明的目的在于提供一种CNG气瓶热处理生产装置,解决现有技术中存在的采用浸淬的热处理方式会导致CNG气瓶内部进水问题,以及存在的采用喷淬的方式会有喷水死角的问题。[0007] 本发明的目的可以通过以下技术方案实现:[0008] 一种CNG气瓶热处理生产装置,包括淬火炉,淬火炉两侧开设有第一滑槽;[0009] 所述第一滑槽凸出于淬火炉的进出料端;第一滑槽内经轴承连接设置有多个转辊;转辊上设置有传送带,淬火炉侧面固定设置有第二电机,该第二电机用于带动转辊旋转;[0010] 所述转辊的中心轴两端均转动连接有第一连接头;相邻的第一连接头之间均共同连接有第一弹簧;靠近淬火炉进出料端的首个第一连接头上均栓连有第一绳索;靠近淬火炉封闭端的位置转动设置有连杆;连杆两端固接有第一卷线盘,该第一卷线盘经第一导向轮与对应的第一绳索绕制连接;连杆端部固定设置有第一电机;[0011] 所述转辊呈空心结构,其中一端为封闭结构;转辊上开设有多个出水孔;转辊未封闭的一端均转动设置有第二连接头;相邻的第二连接头之间共同固接有伸缩节管;[0012] 所述淬火炉顶部呈现为拱形结构;淬火炉底部两侧设置有水槽;水槽之间连通设置有多个连通管;淬火炉靠近封闭端的一侧设置有水泵,第二连接头通过水管与水槽和水泵连通。[0013] 优选的,所述第二连接头上均固接有L型板;L型板的端部固接有T型块;淬火炉侧壁上经螺钉固接有固定板;固定板上开设有第二滑槽,T型块与第二滑槽契合。[0014] 优选的,所述第二连接头内部设置有内凸块;转辊中心轴端部固接有卡块,该卡块与内凸块契合且转动连接;所述内凸块和卡块配合实现转辊在旋转状态下与第二连接头保持通入水源。[0015] 优选的,所述淬火炉底部对应于最外侧转辊下方的位置设置有限位滚轮;限位滚轮下方配合连接有第二滑杆,该第二滑杆与淬火炉底部的凹部滑动连接;第二滑杆对应于凹部下方套设有第三弹簧,该第三弹簧经限位块固定在第二滑杆上。[0016] 优选的,所述淬火炉对应于转辊下方的位置设置有两个凸向进出料端的横板;横板上表面对应于相邻转辊之间且靠近淬火炉封闭端的位置均设置有立板;从淬火炉进出料端到封闭端,立板长度逐级变长。[0017] 优选的,所述横板下表面两端固接有第一滑杆,第一滑杆与淬火炉底部的凹部滑动连接;第一滑杆对应于凹部上方套设有第二弹簧;第一滑杆对应于凹部下方共同固接有连接板;连接板下表面中部栓连有第二绳索;淬火炉底部固定设置有伸缩缸;伸缩缸输出端经第二导向轮与第二绳索连接;所述第二绳索在伸缩缸的作用下带动立板逐级下降或上升。[0018] 优选的,所述横板上开设有对称布置的L型滑槽;L型滑槽内滑动连接有多个移动杆,该移动杆均与对应的两个立板相连接;淬火炉下方凹部开设有限位滑槽,该限位滑槽凸出于淬火炉的进出料端。[0019] 优选的,所述限位滑槽内对应于移动杆的位置均滑动连接有Y型杆;淬火炉下方凹部靠近封闭端的位置固接有固定立块;固定立块和相邻的Y型杆之间均固接有第四弹簧;靠近淬火炉最外侧的Y形杆上栓连有第三绳索;连杆中部固接有第二卷线盘,第三绳索与第二卷线盘绕制连接;所述第三绳索在第一电机作用下带动立板跟随转辊同步水平移动。[0020] 优选的,所述转辊内部还设置有可拆卸的吸水海绵,利用吸水海绵将冷却水蓄在转辊内部;转辊旋转过程中,利用离心力将吸水海绵中蓄入的冷却水从出水孔处持续甩出。[0021] 一种CNG气瓶热处理生产工艺,包括以下步骤:[0022] S1:在将气瓶本体上料至传送带前:[0023] 第一电机反转,使连杆反转使带动第一卷线盘将第一绳索放出,利用第一弹簧使转辊之间的间距调节为最大状态,将传送带张紧绷直,使其上部处于直线形态;[0024] 然后将气瓶本体逐个放置在传送带上,通过第二电机带动传送带正转将其转移至对应的转辊之间;[0025] S2:在将气瓶本体逐个上料至传送带上时:[0026] 通过控制伸缩缸的开关将第二绳索逐级放出,一边放置转辊,一边配合连接板和横板带动立板逐级上升,使立板刚好可以将放置气瓶本体限制在对应的转辊之间,反复进行此操作,完成上料;[0027] S3:在将全部气瓶本体送入淬火炉的内部过程中:[0028] 第一电机正转,第一绳索和第三绳索均在连杆的作用下收缩,使立板和转辊同步靠拢,间距变小,传送带变松弛,此时传动带上部因气瓶本体施加的重力下沉,并呈现为S形;[0029] S4:在对气瓶本体热处理时:[0030] 第二电机继续正转,并通过转辊带动传送带旋转,传送带通过摩擦力使气瓶本体在其呈现的S形结构内部旋转;[0031] 启动水泵,通过水管将水槽内部的冷却水持续输向转辊内部,利用吸水海绵将冷却水蓄在转辊内部;[0032] 利用转辊旋转产生的离心力将吸水海绵中蓄入的冷却水从出水孔处持续甩出,充分使冷却水喷洒在旋转的气瓶本体的外表面各处,持续一段时间后完成对气瓶本体的喷淬式淬火热处理;[0033] S5:在对CNG气瓶本体热处理完成后:[0034] 第一电机反转,将转辊的间距调节为最大,使传送带上部由S形恢复成绷紧的直线形,各个气瓶本体恢复位于转辊上方的位置;[0035] 利用伸缩气缸带动第二绳索收缩,进而使所有立板下降至最底部,取消立板对气瓶本体的限位;[0036] 第二电机反转,使传送带跟随反转,进而将各个气瓶本体从淬火炉的进出料端从淬火炉内部移出;[0037] 将未淬火的气瓶本体放在传送带上,重复上述步骤即可持续且分批次的对气瓶本体进行热处理加工。[0038] 本发明的有益效果:[0039] 本发明通过传送带、转辊以及水泵的配合,利用传送带可以收缩和扩张的不同状态,分别使气瓶本体处于不同的位置,位于转辊上方时可以进行上下料,位于转辊中部或下方时可以利用传送带带动气瓶本体旋转,通过离心力作用将转辊内部输入的冷却水对气瓶本体进行全方位喷淬,不会产生喷洒死角,气瓶本体内部也不会进入冷却水,热处理效果更佳,产品质量更好。[0040] 本发明通过传送带和转辊的配合,利用传送带的正反转分别实现对CNG气瓶本体的上料和下料操作,提高了上下料速度,进而提高气瓶本体的热处理效率。[0041] 本发明通过传送带、转辊、第一弹簧以及第一绳索的配合,使传送带处于不同的张紧状态,可以对转辊之间的间距进行自由调节,适配不同规格的气瓶本体,实用性更佳。[0042] 本发明通过立板的设置,不仅可以在对气瓶本体上料时保证气瓶本体处于对应的转辊之间,避免气瓶本体在传送带上发生堆积,导致传送带收缩后多个气瓶本体处于同一对转辊之间,影响热处理效果,还可以在气瓶本体跟随传送带旋转时对其进行限位,避免因旋转速度过快导致气瓶本体发生脱落,影响热处理的正常进行。附图说明[0043] 下面结合附图对本发明作进一步的说明。[0044] 图1是本发明的正面结构示意图;[0045] 图2是本发明的背面结构示意图;[0046] 图3是本发明的第一纵向剖面图;[0047] 图4是本发明的横向剖面图;[0048] 图5是本发明中第二连接头的结构示意图;[0049] 图6是本发明中立板的结构示意图;[0050] 图7是本发明的第二纵向剖面图;[0051] 图8是图7中A处的局部放大图。[0052] 图中:[0053] 1、淬火炉;[0054] 2、第一滑槽;201、转辊;202、传送带;203、第一连接头;204、第一弹簧;205、第一绳索;206、第一导向轮;207、第一电机;208、第一卷线盘;209、连杆;[0055] 3、水槽;301、水泵;302、水管;303、第二连接头;304、伸缩节管;305、吸水海绵;306、出水孔;307、连通管;[0056] 3031、固定板;3032、L型板;3033、第二滑槽;3034、T型块;3035、内凸块;3036、卡块;[0057] 4、横板;401、立板;402、第一滑杆;403、第二弹簧;404、连接板;405、第二导向轮;406、伸缩缸;407、第二绳索;[0058] 4011、L型滑槽;4012、移动杆;4013、Y型杆;4014、第四弹簧;4015、第三绳索;4016、第二卷线盘;4017、固定立块;4018、限位滑槽;[0059] 5、第二滑杆;501、限位滚轮;502、第三弹簧;[0060] 6、第二电机;7、气瓶本体。具体实施方式[0061] 下面将结合本发明实施例,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其它实施例,都属于本发明保护的范围。实施例[0062] 请参阅图1‑图3所示,一种CNG气瓶热处理生产装置,包括淬火炉1,该淬火炉1顶部呈现为拱形结构,底部呈现为凹字形结构,其中一端为可以开合的进出料口,另一端为封闭式结构(图中未示出);淬火炉1两侧开设有第一滑槽2,该第一滑槽2凸出于淬火炉1的进出料端;[0063] 此处淬火炉1顶部为拱形结构优势在于可以使淬火时产生的雾气遇到顶壁液化,并沿着两个侧壁向下流淌至水槽3内部;[0064] 第一滑槽2内经轴承连接设置有多个转辊201(本实施例设置为五个);靠近淬火炉1封闭端的首个轴承固定在第一滑槽2端部,其它轴承在第一滑槽2内滑动设置;[0065] 转辊201外表面两端靠近中部的位置固接有齿轮,转辊201上共同设置有传送带202,该传送带202为陶瓷纤维输送带(具有极高的耐高温性能,能够承受极高的温度而不变形),传送带202与齿轮啮合(传送带202为同步带);相邻的转辊201之间设置有气瓶本体7,该气瓶本体7位于传送带202之上并与传送带202贴合;淬火炉1侧面固定设置有第二电机6,该第二电机6用于带动转辊201旋转。[0066] 请再次参阅图2和图4所示,转辊201的中心轴两端均转动连接有第一连接头203;相邻的第一连接头203之间均共同连接有第一弹簧204,该第一弹簧204用于保持转辊201的等间距布置;靠近淬火炉1进出料端的首个第一连接头203上均栓连有第一绳索205;靠近淬火炉1封闭端的位置转动设置有连杆209;连杆209两端固接有第一卷线盘208,该第一卷线盘208经第一导向轮206与对应的第一绳索205绕制连接;连杆209端部固定设置有第一电机207,该第一电机207输出端与连杆209连接,该第一电机207用于带动第一卷线盘208旋转,使第一绳索205收缩带动各个第一连接头203同步移动。[0067] 请再次参阅图4和图5所示,转辊201呈现为空心结构,其中一端为封闭结构;转辊201上开设有多个出水孔306;转辊201未封闭的一端均转动设置有第二连接头303;相邻的第二连接头303之间共同固接有伸缩节管304,该伸缩节管304用于和第二连接头303互通,使转辊201调节间距时保持与水泵301的通路状态;[0068] 淬火炉1底部两侧设置有水槽3;水槽3之间连通设置有多个连通管307(本实施例设置为两个),该连通管307用于保持水槽3之间的互通;淬火炉1靠近封闭端的一侧设置有水泵301,第二连接头303通过水管302与水槽3和水泵301连通。[0069] 请再次参阅图7和图8所示,第二连接头303上均固接有L型板3032;L型板3032的端部固接有T型块3034;淬火炉1侧壁上经螺钉固接有固定板3031;固定板3031上开设有第二滑槽3033,T型块3034与第二滑槽3033契合,该L形板、T型块3034、固定板3031以及第二滑槽3033用于配合固定可移动的第二连接头303和伸缩节管304,保持稳定性;[0070] 第二连接头303内部设置有内凸块3035;转辊201中心轴端部固接有卡块3036,该卡块3036与内凸块3035契合且转动连接,该内凸块3035和卡块3036配合实现转辊201在旋转状态下与第二连接头303保持通入水源;通过第二连接头303和伸缩节管304的结合,可以使水泵301将冷却水始终能够通入空心的转辊201内部,避免影响热处理的正常进行。[0071] 请再次参阅图3和图6所示,淬火炉1底部对应于最外侧转辊201下方的位置设置有限位滚轮501,该限位滚轮501与对应的传送带202贴合;限位滚轮501下方配合连接有第二滑杆5,该第二滑杆5与淬火炉1底部的凹部滑动连接;第二滑杆5对应于凹部下方套设有第三弹簧502,该第三弹簧502经限位块固定在第二滑杆5上。[0072] 淬火炉1对应于转辊201下方的位置设置有两个凸向进出料端的横板4;横板4上表面对应于相邻转辊201之间且靠近淬火炉1封闭端的位置均设置有立板401,该立板401越靠近淬火炉1封闭端长度越长,且相邻立板401之间多出的长度相同,立板401用于对气瓶本体7的放置位置进行限位;[0073] 横板4下表面两端固接有第一滑杆402,第一滑杆402与淬火炉1底部的凹部滑动连接;第一滑杆402对应于凹部上方套设有第二弹簧403;第一滑杆402对应于凹部下方共同固接有连接板404;连接板404下表面中部栓连有第二绳索407;淬火炉1底部固定设置有伸缩缸406;伸缩缸406输出端经第二导向轮405与第二绳索407连接,该伸缩缸406利用第二绳索407带动横板4和立板401逐级下降或上升;[0074] 横板4上开设有对称布置的L型滑槽4011;L型滑槽4011内滑动连接有多个移动杆4012,该移动杆4012均与对应的两个立板401相连接;淬火炉1下方凹部开设有限位滑槽4018,该限位滑槽4018凸出于淬火炉1的进出料端;限位滑槽4018内对应于移动杆4012的位置均滑动连接有Y型杆4013,该移动杆4012在Y型杆4013上垂直滑动;淬火炉1下方凹部靠近封闭端的位置固接有固定立块4017;固定立块4017和相邻的Y型杆4013之间均固接有第四弹簧4014;靠近淬火炉1最外侧的Y形杆上栓连有第三绳索4015;连杆209中部固接有第二卷线盘4016,第三绳索4015与第二卷线盘4016绕制连接。[0075] 为了方便理解本发明的上述技术方案,以下就本发明在实际过程中的工作原理或者操作方式进行详细说明:[0076] 在将气瓶本体7上料至传送带202前:[0077] 首先利用第一电机207带动连杆209反向旋转,连杆209反转时带动第一卷线盘208旋转将第一绳索205放出,直至各个第一连接头203在第一弹簧204的作用下发生扩张,第一连接头203之间的间距变为最大即可,此时转辊201在第一连接头203作用下同步在第一滑槽2内向淬火炉1的进出料端移动,最外侧的转辊201移动至第一滑槽2的凸出部端处,传送带202在位于两端的转辊201和第一弹簧204配合作用下张紧,然后即可将气瓶本体7逐个放置在传送带202上,利用第二电机6与转辊201的配合带动传送带202正向旋转将气瓶本体7逐个送入淬火炉1内部。[0078] 此处值得注意的是:第一电机207反转时,还通过连杆209带动第二卷线盘4016将第三绳索4015放出,Y型杆4013在第四弹簧4014的作用下发生同步扩张,Y形杆之间的间距也变为最大,调节了Y型杆4013的间距,进而使对应的Y型杆4013与移动杆4012互相配合下(移动杆4012在Y型杆4013内部垂直滑动,受到Y型杆4013水平方向的推力限制)带动对应的立板401在L型滑槽4011内部跟随转辊201同步水平移动(对立板401的水平方向位置调节)。[0079] 在将气瓶本体7逐个上料至传送带202上时:[0080] 通过控制伸缩缸406的开关将第二绳索407逐级放出,使第二绳索407每次放出的时机为将每一个气瓶本体7放在输送带上之后,可以预见的是,每当第二绳索407放出一段距离后,可以在第一滑杆402和第二弹簧403的配合下对连接板404的垂直距离进行一次调整,在连接板404上升时,横板4和所有立板401都同步上升(对立板401的垂直方向位置调节),此时由于每一个立板401的高度均不相同,且越靠近淬火炉1内部的立板401高度就越高,因此,当每在传送带202上放入一个气瓶本体7并将其传送到淬火炉1内部后,立板401就升高一段距离,利用立板401之间的高度差可将放入的气瓶本体7阻挡在传送带202的指定位置(该指定位置为对应升高的立板401之前),反复进行此操作后,即可将全部气瓶本体7限制在对应的转辊201之间,完成上料目的。[0081] 此处值得注意的是:通过对立板401的水平方向位置调节,使得立板401跟随转辊201同步移动,方便将气瓶本体7始终保持在对应的转辊201之间,传送带202之上;通过对立板401的垂直方向位置调节,可以在将气瓶本体7逐个放置在传送带202上时对其进行分别限位,避免气瓶本体7上料时发生堆积,放置位置不准确,影响气瓶本体7的热处理效果。[0082] 在将全部气瓶本体7送入淬火炉1的内部过程中:[0083] 再次利用第一电机207,使其正转,通过连杆209带动第一卷线盘208和第二卷线盘4016旋转,分别使第一绳索205和第三绳索4015收缩,从而使立板401和转辊201同步靠拢,进而使立板401之间和转辊201之间的间距都变小,此时传送带202变松弛,因全部气瓶本体7均限制在对应的转辊201之间,气瓶本体7可在自身重力作用下下沉在对应的转辊201之间,并且气瓶本体7将传送带202下压,使传送带202上部呈现为S形,完成气瓶本体7的热处理前准备工作。[0084] 此处值得注意的是:为避免因气瓶本体7重力原因导致传送带202底部碰触上部导致磨损,通过第二滑杆5、第三弹簧502以及限位滚轮501的配合不仅可以自适应不同气瓶本体7带来的重力,使传送带202始终保持张紧状态,还可以避免传送带202呈S形时发生上部与底部的摩擦碰触,提高使用寿命。[0085] 在对气瓶本体7热处理时:[0086] A1:继续使第二电机6正转,此时由于气瓶本体7因重力下沉在对应的转辊201之间,传送带202之上,第二电机6通过转辊201带动传送带202旋转,传送带202通过摩擦力使气瓶本体7在其内部旋转;[0087] A2:启动水泵301,通过水泵301和水管302的配合将水槽3内部的冷却水经过伸缩节管304和第二连接头303持续输向空心的转辊201内部,并从出水孔306处喷出;[0088] A3:转辊201旋转过程中,冷却水从出水孔306处喷向旋转的气瓶本体7,充分使冷却水喷洒在气瓶本体7的外表面各处,持续一段时间后完成对气瓶本体7的喷淬式淬火热处理。[0089] 此处值得注意的是:在对气瓶本体7喷淬时会产生大量高温雾气,这些雾气因淬火炉1一端呈封闭式,另一端采用活动式密封板密封,因此雾气会集聚在淬火炉1内部,加快气瓶本体7的淬火速度;同时,由于淬火炉1上部呈现为拱形结构,因此雾气接触较冷的淬火炉1内壁时会发生液化变成水珠,并沿着内壁流向下方的两个水槽3内部,由于水槽3通过连通管307互相连通,因此水槽3内部的水为互通状态,不影响水泵301的抽取,实现冷却水的循环使用(可采用制冷系统对水进行降温,例如热管、压缩机、制冷管等),避免产生浪费。[0090] 在对CNG气瓶本体7热处理完成后:[0091] B1:再次利用第一电机207反转,将转辊201的间距调节为最大,使传送带202保持张紧状态(传送带202上部由S形复位成直线形),各个气瓶本体7恢复位于转辊201上方的位置;[0092] B2:利用伸缩气缸带动第二绳索407收缩,进而使所有立板401下降至最底部,取消立板401对气瓶本体7的限位;[0093] B3:再次利用第二电机6反转,带动传送带202反转,进而将各个气瓶本体7从淬火炉1的进出料端从淬火炉1内部移出;[0094] B4:将未淬火的气瓶本体7放在传送带202上,重复上述所有操作即可持续且分批次的对气瓶本体7进行热处理加工。实施例[0095] 请再次参阅图7和图8所示,转辊201内部还设置有可拆卸的吸水海绵305。[0096] 设置吸水海绵305后,在对气瓶本体7热处理时:[0097] A11:继续使第二电机6正转,此时由于气瓶本体7因重力下沉在对应的转辊201之间,传送带202之上,第二电机6通过转辊201带动传送带202旋转,传送带202通过摩擦力使气瓶本体7在其内部旋转;[0098] A22:启动水泵301,通过水泵301和水管302的配合将水槽3内部的冷却水经过伸缩节管304和第二连接头303持续输向空心的转辊201内部,再利用吸水海绵305将冷却水蓄在转辊201内部;[0099] A33:转辊201旋转过程中,利用离心力将吸水海绵305中蓄入的冷却水从出水孔306处持续甩出,此时冷却水甩向旋转的气瓶本体7,充分使冷却水喷洒在气瓶本体7的外表面各处,持续一段时间后完成对气瓶本体7的喷淬式淬火热处理。[0100] 本发明通过在转辊201内部设置吸水海绵305有以下好处:[0101] 其一,在设备上下料过程中,水泵301为关停状态,利用吸水海绵305可以对转辊201内部的冷却水进行蓄收,既避免冷却水直接从出水孔306处流出,产生浪费,又避免第二批或以后批次的气瓶本体7热处理时需要一定时间才能将转辊201内部充满水;[0102] 其二,水泵301无需提供较大的压力,利用吸水海绵305可以将冷却水均匀分布在转辊201内部,并利用转辊201旋转时提供的离心力即可将冷却水均匀的从出水孔306处甩出,并落入待热处理的气瓶本体7上;[0103] 其三,吸水海绵305的设置还可以过滤冷却水中的杂质,避免杂质堵塞出水孔306导致喷水不均匀,或直接喷在待热处理的气瓶本体7上,影响热处理质量。[0104] 本发明通过传送带202与转辊201的配合有以下好处:[0105] 其一,正反转分别实现对CNG气瓶的气瓶本体7的上料和下料操作,提高了上下料速度,进而提高气瓶本体7的热处理效率;[0106] 其二,收缩和扩张分别使气瓶本体7处于不同的状态,位于转辊201上方时可以进行上下料,位于下方时可以利用传送带202带动气瓶本体7旋转,使气瓶本体7进行全方位喷淬,不会产生喷洒死角,气瓶本体7内部也不会进入冷却水,热处理效果更佳;[0107] 其三,不同的张紧状态可以适配不同规格的气瓶本体7,针对不同规格的气瓶本体7,可以对转辊201之间的距离进行自由调节,实用性更佳;[0108] 其四,借用离心力的喷淬方式,在转辊201旋转时可将吸水海绵305内的冷却水直接甩出到气瓶本体7上,达到喷淬效果,无需设置额外的喷头等喷淬设施,不仅喷淬效果更好,而且简单省事。[0109] 本发明通过设置立板401有以下好处:[0110] 其一,可以在对气瓶本体7上料时保证气瓶本体7处于对应的转辊201之间,避免气瓶本体7在传送带202上发生堆积,导致传送带202收缩后多个气瓶本体7处于同一对转辊201之间,影响热处理效果;[0111] 其二,可以在气瓶本体7跟随传送带202旋转时对其进行限位,避免因旋转速度过快导致气瓶本体7发生脱落,影响热处理的正常进行。[0112] 一种CNG气瓶热处理生产工艺,包括以下热处理加工步骤:[0113] S1:在将气瓶本体7上料至传送带202前:[0114] 第一电机207反转,使连杆209反转使带动第一卷线盘208将第一绳索205放出,利用第一弹簧204使转辊201之间的间距调节为最大状态,将传送带202张紧绷直,使其上部处于直线形态;[0115] 然后将气瓶本体7逐个放置在传送带202上,通过第二电机6带动传送带202正转将其转移至对应的转辊201之间;[0116] S2:在将气瓶本体7逐个上料至传送带202上时:[0117] 通过控制伸缩缸406的开关将第二绳索407逐级放出,一边放置转辊201,一边配合连接板404和横板4带动立板401逐级上升,使立板401刚好可以将放置气瓶本体7限制在对应的转辊201之间,反复进行此操作,完成上料;[0118] S3:在将全部气瓶本体7送入淬火炉1的内部过程中:[0119] 第一电机207正转,第一绳索205和第三绳索4015均在连杆209的作用下收缩,使立板401和转辊201同步靠拢,间距变小,传送带202变松弛,此时传动带上部因气瓶本体7施加的重力下沉,并呈现为S形;[0120] S4:在对气瓶本体7热处理时:[0121] 第二电机6继续正转,并通过转辊201带动传送带202旋转,传送带202通过摩擦力使气瓶本体7在其呈现的S形结构内部旋转;[0122] 启动水泵301,通过水管302将水槽3内部的冷却水持续输向转辊201内部,利用吸水海绵305将冷却水蓄在转辊201内部;[0123] 利用转辊201旋转产生的离心力将吸水海绵305中蓄入的冷却水从出水孔306处持续甩出,充分使冷却水喷洒在旋转的气瓶本体7的外表面各处,持续一段时间后完成对气瓶本体7的喷淬式淬火热处理;[0124] S5:在对CNG气瓶本体7热处理完成后:[0125] 第一电机207反转,将转辊201的间距调节为最大,使传送带202上部由S形恢复成绷紧的直线形,各个气瓶本体7恢复位于转辊201上方的位置;[0126] 利用伸缩气缸带动第二绳索407收缩,进而使所有立板401下降至最底部,取消立板401对气瓶本体7的限位;[0127] 第二电机6反转,使传送带202跟随反转,进而将各个气瓶本体7从淬火炉1的进出料端从淬火炉1内部移出;[0128] 将未淬火的气瓶本体7放在传送带202上,重复上述步骤即可持续且分批次的对气瓶本体7进行热处理加工。[0129] 需要说明的是,在本文中,诸如第一和第二等之类的关系术语仅仅用来将一个实体或者操作与另一个实体或操作区分开来,而不一定要求或者暗示这些实体或操作之间存在任何这种实际的关系或者顺序。而且,术语“包括”、“包含”或者其任何其他变体意在涵盖非排他性的包含,从而使得包括一系列要素的过程、方法、物品或者设备不仅包括那些要素,而且还包括没有明确列出的其他要素,或者是还包括为这种过程、方法、物品或者设备所固有的要素。[0130] 尽管已经示出和描述了本发明的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本发明的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本发明的范围由所附权利要求及其等同物限定。
专利地区:安徽
专利申请日期:2024-08-14
专利公开日期:2024-10-29
专利公告号:CN118621121B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




