 产学研创新服务平台(全国)


一种含碳钼合金表面层碳损失的二次修复方法
更新时间:2026-10-01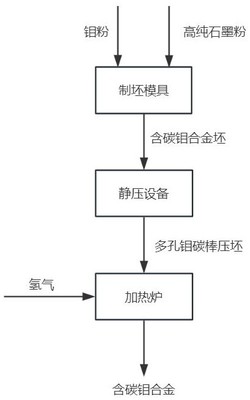 专利申请类型:发明专利;
地区:辽宁-锦州;
源自:锦州高价值专利检索信息库;
专利名称:一种含碳钼合金表面层碳损失的二次修复方法
专利类型:发明专利
专利申请号:CN202411139352.5
专利申请(专利权)人:辽宁天桥新材料科技股份有限公司
权利人地址:辽宁省锦州市经济技术开发区天山路一段50号
专利发明(设计)人:高艳岭,王岩,张惠,刘波峰,杨玉闯
专利摘要:本发明涉及一种含碳钼合金表面层碳损失的二次修复方法,属于含碳钼合金粉末冶金领域。含碳钼合金表面层碳损失的二次修复方法包括以下步骤:S1:将待处理的含碳钼合金坯进行预处理;S2:将经过预处理的含碳钼合金坯放入加热设备,按照预设的最优工艺参数进行渗碳烧结处理;S3:将处理后的含碳钼合金坯从加热设备中取出,以预设的速度进行冷却;S4:将二次退火处理后的金属材料进行打磨处理;本发明基于多轮实验数据,结合遗传算法、粒子群算法和模拟退火算法,通过构建含碳钼合金渗碳烧结工艺参数优化模型一、二、三,对含碳钼合金渗碳烧结过程中的关键工艺参数进行三轮迭代优化得到最优工艺参数,进一步提高强化含碳钼合金的表面性能。
主权利要求:
1.一种含碳钼合金表面层碳损失的二次修复方法,其特征在于,包括以下步骤:S1:将待处理的含碳钼合金坯进行预处理;
S2:将经过预处理的含碳钼合金坯放入加热设备并向设备内充入渗碳气氛;
S3:按照预设的最优工艺参数进行渗碳烧结处理,将处理后的含碳钼合金坯从加热设备中取出,以预设的速度进行冷却;
其中,预设的最优工艺参数获取步骤如下:
S31:进行多轮碳势补偿烧结实验,记录实验前后含碳钼合金坯的硬度、密度、碳含量以及实验中的工艺参数;
S32:确定工艺参数的取值范围,构建基于遗传算法的工艺参数优化模型一,通过工艺参数优化模型一对输入的工艺参数初始种群进行求解,得到工艺参数的初始解一;构建工艺参数优化模型一的步骤如下:S321:初始化遗传算法参数及代数计数器,随机产生工艺参数初始种群;
S322:代数计算器开始计数,计算各工艺参数初始种群的适应度;采用锦标赛选择法选择适应度最高的个体加入父代种群,并按二进制编码方式将工艺参数编码成一个染色体;
S323:对已编码的工艺参数种群进行交叉、变异操作产生新个体;将编码产生的二进制字符串解码成十进制的工艺参数数据,并将其父代个体与子代个体进行合并,生成新种群;
S324:计算工艺参数新种群的适应度,若输出的适应度值高于预设的适应度阈值,则输出最优解;否则,将工艺参数新种群返回至步骤S322,直至输出的适应度值高于预设的适应度阈值或模型训练达到最大迭代次数;输出工艺参数的初始解一;
S33:选取工艺参数优化模型一中适应度最高的n个种群作为初始粒子群,构建基于粒子群算法的工艺参数优化模型二,通过工艺参数优化模型二对输入的工艺参数初始粒子群进行求解,得到工艺参数的初始解二;构建工艺参数优化模型二的步骤如下:S331:选取工艺参数优化模型一中适应度最高的n个种群作为初始粒子群;
S332:随机生成初始粒子群位置与速度,初始化个体与全体历史最佳位置与极值,通过迭代更新位置与速度并进行自适应变异生成新种群;
S333:更新新种群全局和各个个体位置的极值,通过个体之间协作和信息共享逐渐淘汰差值,当达到收敛条件时停止迭代,得到初始解二;
S34:构建基于模拟退火算法的工艺参数优化模型三,将初始解二输入工艺参数优化模型三得到工艺参数的最优解;构建工艺参数优化模型三的步骤如下:S341:确定温度衰减系数、收敛条件和迭代步长,并将初始解二作为初始解空间;
S342:在每个温度下,当接受概率达到预设值时接受新解并更新当前解,否则不接受新解;
S343:根据温度衰减系数逐渐降低温度,当达到收敛条件或者温度降到最小值时停止迭代,返回最优解作为最优工艺参数;
S4:将二次退火处理后的金属材料进行打磨处理,使其表面光洁度达到要求。
2.根据权利要求1所述的含碳钼合金表面层碳损失的二次修复方法,其特征在于,在步骤S321中,工艺参数初始种群大小的具体计算公式如下:式中, 表示第n个工艺参数种群大小, 表示第n个工艺参数的最小值, 表示第n个工艺参数的最大值,Z表示(0,1)之间的随机数。
3.根据权利要求1所述的含碳钼合金表面层碳损失的二次修复方法,其特征在于,在步骤S322中,工艺参数编码步骤如下:S3221:确定工艺参数编码长度,先后对工艺参数种群第一行、第一列进行编码,采用二进制编码方式将十进制的工艺参数编码转化成二进制的字符串;
S3222:通过在前端补“0”的方式使长度不足的二进制字符串达到编码长度,将工艺参数的二进制字符串写入二进制种群对应位置;
S3223:循环重复上述操作,对工艺参数种群各行各列进行二进制编码。
4.根据权利要求1所述的含碳钼合金表面层碳损失的二次修复方法,其特征在于,在步骤S323中,对种群所有行中已编码的工艺参数种群进行交叉、变异操作的具体步骤如下:S3231:确定交叉率 和变异率 ,随机选择进行交叉操作的父代和母代以及交叉操作位置;
S3232:判断是否满足预设的交叉操作条件,是则将母代的二进制编码替换到父代,产生工艺参数子代种群的新个体;否则,将工艺参数父代个体作为工艺参数子代种群个体。
5.根据权利要求1所述的含碳钼合金表面层碳损失的二次修复方法,其特征在于,在步骤S324中,将实验数据进行标准化处理;随机抽取一个轮次的实验数据作为测试集,其他轮次的实验数据作为训练集;采用K折交叉验证策略,每次训练取训练集一部分作为验证集,其余作为该次训练的训练集。 说明书 : 一种含碳钼合金表面层碳损失的二次修复方法技术领域[0001] 本发明涉及含碳钼合金粉末冶金领域,特别是涉及一种含碳钼合金表面层碳损失的二次修复方法。背景技术[0002] 含碳钼合金是一种在高温、高压、腐蚀等恶劣环境下表现出色的合金材料,在高温环境下具有较高的强度和耐腐蚀性能,能够承受极端温度和化学介质的侵蚀。因含碳钼合金具有优异的硬度、塑性和抗疲劳性能,常用于各种机械零部件的制造。由于碳钼合金表面通常富含碳元素,具有良好的耐磨性,还适用于制造耐磨工件。另外,含碳钼合金易于焊接和加工,便于制造各种复杂形状的工件。相对于其他高温合金,含碳钼合金的生产成本较低,具有较高的性价比。如图1所示,含碳钼合金在制作过程中,高温环境下合金表面的碳元素会与氧气发生氧化反应,无法避免的工艺缺陷导致碳元素脱失,造成的合金基体由内向外梯度碳损的现象。出现碳损现象的含碳钼合金会导致合金表面硬度降低,影响其耐磨性能,同时表面缺失碳元素会导致摩擦系数增大,降低合金表面的润滑性能。碳损现象会使合金表面暴露在外部介质中,导致耐腐蚀性能下降,促进氧化、腐蚀等问题的发生。[0003] 目前国内含碳钼合金在制作过程中受碳势及烧结气氛的影响,就是在中频烧结过程中碳总是从高浓度向低浓度扩散;另外炉内气氛对碳也存在烧损现象,导致产品普遍存在沿合金坯体芯部到表层的碳含量的梯度递减,降低了产品的表面性能应用,目前国内尚无特别有效的办法解决问题。发明内容[0004] 基于此,为了解决含碳钼合金制作过程中碳损问题,提高含碳钼合金坯表层碳含量,细化晶粒,修复碳损缺陷,强化含碳钼合金的表面性能,提供一种含碳钼合金表面层碳损失的二次修复方法。[0005] 本发明通过以下技术方案实现:一种含碳钼合金表面层碳损失的二次修复方法,其特征在于,包括以下步骤:[0006] S1:将待处理的含碳钼合金坯进行预处理;[0007] S2:将经过预处理的含碳钼合金坯放入加热设备并向设备内充入渗碳气氛;[0008] S3:按照预设的最优工艺参数进行渗碳烧结处理,将处理后的含碳钼合金坯从加热设备中取出,以预设的速度进行冷却;[0009] S4:将二次退火处理后的金属材料进行打磨处理。[0010] 在其中一个发明中,在步骤S3中,预设的最优工艺参数获取步骤如下:[0011] S31:进行多轮碳势补偿烧结实验,记录实验前后含碳钼合金坯的硬度、密度、碳含量以及实验中的工艺参数;[0012] S32:确定工艺参数的取值范围,构建基于遗传算法的工艺参数优化模型一,通过工艺参数优化模型一对输入的工艺参数初始种群进行求解,得到工艺参数的初始解一;[0013] S33:选取工艺参数优化模型一中适应度最高的n个种群作为初始粒子群,构建基于粒子群算法的工艺参数优化模型二,通过工艺参数优化模型二对输入的工艺参数初始粒子群进行求解,得到工艺参数的初始解二;[0014] S34:构建基于模拟退火算法的工艺参数优化模型三,将初始解二输入工艺参数优化模型三得到工艺参数的最优解。[0015] 本发明基于多轮实验数据,结合遗传算法、粒子群算法和模拟退火算法,通过构建含碳钼合金渗碳烧结工艺参数优化模型一、二、三,对含碳钼合金渗碳烧结过程中的关键工艺参数进行三轮迭代优化得到最优工艺参数,进一步提高强化含碳钼合金的表面性能。[0016] 在其中一个发明中,在步骤S32中,构建工艺参数优化模型一的步骤如下:[0017] S321:初始化遗传算法参数及代数计数器,随机产生工艺参数初始种群;[0018] S322:代数计算器开始计数,计算各工艺参数初始种群的适应度;采用锦标赛选择法选择适应度最高的个体加入父代种群,并按二进制编码方式将工艺参数编码成一个染色体;[0019] S323:对已编码的工艺参数种群进行交叉、变异操作产生新个体;将编码产生的二进制字符串解码成十进制的工艺参数数据,并将其父代个体与子代个体进行合并,生成新种群;[0020] S324:计算工艺参数新种群的适应度,若输出的适应度值高于预设的适应度阈值,则输出最优解;否则,将工艺参数新种群返回至步骤S322,直至输出的适应度值高于预设的适应度阈值或模型训练达到最大迭代次数;输出工艺参数的初始解一。[0021] 本发明基于遗传算法构建工艺参数优化模型一,利用遗传算法快速随机搜索的特点,实现对含碳钼合金渗碳烧结工艺参数进行初步求解得到初步解一。[0022] 在其中一个发明中,在步骤S321中,工艺参数初始种群大小的具体计算公式如下:[0023][0024] 式中, 表示第n个工艺参数种群大小, 表示第n个工艺参数的最小值,表示第n个工艺参数的最大值,Z表示(0,1)之间的随机数。[0025] 在其中一个发明中,在步骤S322中,工艺参数编码步骤如下:[0026] S3221:确定工艺参数编码长度,先后对工艺参数种群第一行、第一列进行编码,采用二进制编码方式将十进制的工艺参数编码转化成二进制的字符串;[0027] S3222:通过在前端补“0”的方式使长度不足的二进制字符串达到编码长度,将工艺参数的二进制字符串写入二进制种群对应位置;[0028] S3223:循环重复上述操作,对工艺参数种群各行各列进行二进制编码。[0029] 在其中一个发明中,在步骤S323中,对种群所有行中已编码的工艺参数种群进行交叉、变异操作的具体步骤如下:[0030] S3231:确定交叉率 和变异率 ,随机选择进行交叉操作的父代和母代以及交叉操作位置;[0031] S3232:判断是否满足预设的交叉操作条件,是则将母代的二进制编码替换到父代,产生工艺参数子代种群的新个体;否则,将工艺参数父代个体作为工艺参数子代种群个体。[0032] 在其中一个发明中,在步骤S324中,将实验数据进行标准化处理;随机抽取一个轮次的实验数据作为测试集,其他轮次的实验数据作为训练集;采用K折交叉验证策略,每次训练取训练集一部分作为验证集,其余作为该次训练的训练集。[0033] 本发明采用K折交叉验证策略。通过训练集多次交叉验证,可以减少过拟合的可能性,避免模型在训练集上过于拟合的情况。有效提高模型的泛化能力,帮助选择最优的参数组合,使模型在验证集上取得最佳性能。[0034] 在其中一个发明中,在步骤S33中,构建工艺参数优化模型二的步骤如下:[0035] S331:选取工艺参数优化模型一中适应度最高的n个种群作为初始粒子群;[0036] S332:随机生成初始粒子群位置与速度,初始化个体与全体历史最佳位置与极值,通过迭代更新位置与速度并进行自适应变异生成新种群;[0037] S333:更新新种群全局和各个个体位置的极值,通过个体之间协作和信息共享逐渐淘汰差值,当达到收敛条件时停止迭代,得到初始解二。[0038] 本发明基于粒子群算法构建工艺参数优化模型二,粒子群算法通过快速收敛对初步解一的局部区域进行高效搜索,实现对含碳钼合金渗碳烧结工艺参数进一步求解得到初步解二。[0039] 在其中一个发明中,在步骤S34中,构建工艺参数优化模型三的步骤如下:[0040] S341:确定温度衰减系数、收敛条件和迭代步长,并将初始解二作为初始解空间;[0041] S342:在每个温度下,当接受概率达到预设值时接受新解并更新当前解,否则不接受新解;[0042] S343:根据温度衰减系数逐渐降低温度,当达到收敛条件或者温度降到最小值时停止迭代,返回最优解作为最优工艺参数。[0043] 本发明基于模拟退火算法构建工艺参数优化模型三,通过模拟退火算法在初步解二附近进行精细调整,有效避免局部最优解问题得到全局最优解,得到含碳钼合金渗碳烧结工艺参数最优解。[0044] 相较于现有技术,本发明具有如下有益效果:[0045] 1.本发明基于多轮实验数据,结合遗传算法、粒子群算法和模拟退火算法,通过构建含碳钼合金渗碳烧结工艺参数优化模型一、二、三,对含碳钼合金渗碳烧结过程中的关键工艺参数进行三轮迭代优化得到最优工艺参数,进一步提高强化含碳钼合金的表面性能。[0046] 2.本发明基于遗传算法构建工艺参数优化模型一,利用遗传算法快速随机搜索的特点,实现对含碳钼合金渗碳烧结工艺参数进行初步求解得到初步解一。进一步,本发明基于粒子群算法构建工艺参数优化模型二,粒子群算法通过快速收敛对初步解一的局部区域进行高效搜索,实现对含碳钼合金渗碳烧结工艺参数进一步求解得到初步解二。进一步,本发明基于模拟退火算法构建工艺参数优化模型三,通过模拟退火算法在初步解二附近进行精细调整,有效避免局部最优解问题得到全局最优解,得到含碳钼合金渗碳烧结工艺参数最优解。[0047] 3.本发明向工艺参数优化模型输入实验数据训练时,采用K折交叉验证策略。通过训练集多次交叉验证,可以减少过拟合的可能性,避免模型在训练集上过于拟合的情况。有效提高模型的泛化能力,帮助选择最优的参数组合,使模型在验证集上取得最佳性能。附图说明[0048] 图1为背景技术中含碳钼合金烧结的流程图;[0049] 图2为本发明实施例1的含碳钼合金表面层碳损失的二次修复方法的步骤图;[0050] 图3为图2的预设最优工艺参数获取的步骤图;[0051] 图4为图3的构建工艺参数优化模型一的步骤图;[0052] 图5为图3的构建工艺参数优化模型二的步骤图;[0053] 图6为图3的构建工艺参数优化模型三的步骤图。具体实施方式[0054] 下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本发明一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。[0055] 需要说明的是,当组件被称为“安装于”另一个组件,它可以直接在另一个组件上或者也可以存在居中的组件。当一个组件被认为是“设置于”另一个组件,它可以是直接设置在另一个组件上或者可能同时存在居中组件。当一个组件被认为是“固定于”另一个组件,它可以是直接固定在另一个组件上或者可能同时存在居中组件。[0056] 除非另有定义,本文所使用的所有的技术和科学术语与属于本发明的技术领域的技术人员通常理解的含义相同。本文中在本发明的说明书中所使用的术语只是为了描述具体的实施例的目的,不是旨在于限制本发明。本文所使用的术语“或/及”包括一个或多个相关的所列项目的任意的和所有的组合。[0057] 实施例1:请参阅图2‑图6,本实施例提供一种含碳钼合金表面层碳损失的二次修复方法,该方法步骤如下:[0058] S1:将待处理的含碳钼合金进行清洗,去除表面污垢和油脂等杂质,便于后续处理。[0059] S2:将经过预处理的含碳钼合金坯放入加热设备并向设备内充入渗碳气氛。[0060] S3:按照预设的最优工艺参数进行渗碳烧结处理,将处理后的含碳钼合金坯从加热设备中取出,以预设的速度进行冷却。[0061] 预设的最优工艺参数获取步骤如下:[0062] S31:将含碳钼合金坯按预设质量分成多组,随后封闭加热炉将多组含碳钼合金坯轮流放入加热设备进行多轮碳势补偿烧结实验。本实施例在制备渗碳气氛时以甲醇为载体,同时滴入煤油作为渗碳剂,煤油的碳当量小,在渗碳过程中裂解比较完全。裂解气氛中主要有H2、CO和活性碳原子。本实验的加热设备采用气体保护碳势烧结炉,样本放入烧结炉后,利用机械泵抽出炉体中空气,当炉内真空度达到1Pa~10Pa时,关闭机械泵并通入渗碳气氛。气体保护碳势烧结炉的炉内升温时间为11h,保温时间为12h,炉内冷却时间为29h。为了避免含碳钼合金退火时出现氧化现象,需要在全封闭空间内进行退火,并定时进行吹扫。[0063] 每轮实验的退火温度以及烧结炉内气氛碳势不同,在本实施例中通过改变通入渗碳气氛的体积控制炉体内的气氛碳势,并通过维氏硬度计测量冷却后样本的硬度,采用排水法测量冷却后样本的密度,采用红外线吸收法测量冷却后样本的碳含量,每次样本测量3次后取均值。每隔30分钟通过红外分析仪测量炉内气氛碳势,通过向烧结炉内通入氧气确保炉内气氛碳势稳定。记录样本测量数据和渗碳烧结工艺参数,渗碳烧结工艺参数包括:退火温度T和气氛碳势C。[0064] 本实施通过红外分析仪测量炉内气氛碳势,通过红外线强度的变化和气氛中CO2浓度的关系间接测量气氛的碳势。当红外线通过炉内混合气体时能被其中的CO2吸收,混合气体中的CO2浓度越高则检测到的红外线强度越弱。本实施例通过向烧结炉内通入氧气确保炉内气氛碳势稳定,采用这种单参数控制法易于实现、控制简单,实现炉内碳势的精确控制。[0065] S32:确定含碳钼合金渗碳烧结工艺参数的取值范围,本实施例参照某企业含碳钼合金渗碳烧结工艺参数边界值:600℃≤T≤700℃、0.5%≤C≤1.5%。[0066] 通过遗传算法构建工艺参数优化模型一,实现对含碳钼合金渗碳烧结工艺参数进行最优求解,构建工艺参数优化模型一的步骤如下:[0067] S321:初始化遗传算法参数及代数计数器,随机产生含钼铝合金渗碳烧结工艺参数初始种群。工艺参数初始种群大小根据工艺参数取值范围设置,具体计算公式如下:[0068][0069] 式中, 表示第n个工艺参数种群大小, 表示第n个工艺参数的最小值,表示第n个工艺参数的最大值,Z表示(0,1)之间的随机数。[0070] S322:代数计算器开始计数,计算各工艺参数初始种群的适应度。采用锦标赛选择法选择适应度最好的个体加入父代种群,并按二进制编码方式将工艺参数编码成一个染色体。[0071] 在本实施例中,种群适应度计算公式如下:[0072][0073] 式中, 表示种群内个体实验前密度, 表示种群内个体实验前硬度, 表示种群内个体实验前碳含量, 表示种群内个体密度的实验测量值, 表示种群内个体硬度的实验测量值, 表示种群内个体碳含量的实验测量值, 表示(0,1)之间的随机值,i=1、2、3。[0074] 在本实施例中,工艺参数编码步骤如下:[0075] S3221:确定工艺参数编码长度,先后对工艺参数种群第一行、第一列进行编码,采用二进制编码方式将十进制的工艺参数编码转化成二进制的字符串。[0076] S3222:通过在前端补“0”的方式使长度不足的二进制字符串达到编码长度,将工艺参数的二进制字符串写入二进制种群对应位置。[0077] S3223:循环重复上述操作,对工艺参数种群各行各列进行二进制编码。[0078] S323:对已编码的工艺参数种群进行交叉、变异操作产生新个体。将编码产生的二进制字符串解码成十进制的工艺参数数据,并将其父代个体与子代个体进行合并,生成新种群。对已编码的工艺参数种群进行交叉、变异操作的具体步骤如下:[0079] S3231:确定交叉率 和变异率 ,在本实施例中交叉率 和变异率均取0.1。在已编码的工艺参数种群中第一行中随机选择进行交叉操作的父代和母代以及交叉操作位置。[0080] S3232:判断是否进行交叉操作。若进行,通过将母代的二进制编码替换到父代产生工艺参数子代种群的新个体。若不进行,直接将工艺参数父代个体作为工艺参数子代种群个体。[0081] S3233:对该行下一列的个体重复上述操作直至该行所有个体完成交叉、变异操作。[0082] S3234:对种群所有行都进行上述操作,直至种群所有行所有列都完成交叉、变异操作。[0083] S324:计算工艺参数新种群的适应度,若输出的适应度值符合要求,则输出最优解。若输出的适应度值不符合要求,将工艺参数新种群返回至S322进行循环处理,直至模型训练结果满足要求或模型训练达到最大迭代次数。输出含钼铝合金渗碳烧结工艺参数的初始解一。[0084] 收集每组样本实验的实验数据作为原始数据集,并将其标准化处理。随机抽取一个轮次的实验数据作为测试集,其他轮次的实验数据作为训练集。采用K折交叉验证策略,每次训练取训练集一部分作为验证集,其余作为该次训练的训练集。本实施例采用K折交叉验证策略。通过训练集多次交叉验证,可以减少过拟合的可能性,避免模型在训练集上过于拟合的情况。有效提高模型的泛化能力,帮助选择最优的参数组合,使模型在验证集上取得最佳性能。[0085] S33:基于粒子群算法构建工艺参数优化模型二,选取工艺参数优化模型一中适应度最高的n个种群作为初始粒子群,通过工艺参数优化模型二进行求解得到工艺参数初始解二。构建工艺参数优化模型二的步骤如下:[0086] S331:选取工艺参数优化模型一中适应度最高的n个种群作为初始粒子群。[0087] S332:随机生成初始粒子群位置与速度,初始化个体与全体历史最佳位置与极值,通过迭代更新位置与速度并进行自适应变异生成新种群。在本实施例中,粒子种群迭代进行更新位置与速度,具体计算公式如下:[0088] 速度更新公式:[0089][0090] 位置更新公式:[0091][0092] 式中, 表示粒子i的速度,w表示控制粒子搜索范围的惯性权重, 、 分别表示控制个体和全局极值影响的学习因子, 、 分别表示[0,1]之间的随机数, 表示粒子的历史最优位置,表示所有粒子的历史最优位置, 表示粒子当前的位置。[0093] 在本实施例中,通过设置惯性权重初始值和迭代次数,采用自适应权重计算方法线性缩小惯性权重,计算公式如下:[0094][0095] 式中, 表示惯性权重初始最大值, 表示惯性权重最终值, 表示当前迭代次数, 表示总迭代次数。[0096] S333:更新新种群全局和各个个体位置的极值,通过个体之间协作和信息共享逐渐淘汰差值,直到找出初始解二。在本实施例中,新种群全局与个体位置极值更新计算公式如下:[0097] 个体极值更新:[0098][0099] 全局极值更新:[0100][0101] 式中, 表示粒子的历史最优位置, 表示粒子当前的位置。[0102] S34:基于模拟退火算法构建工艺参数优化模型三,将初始解二输入工艺参数优化模型三得到工艺参数最优解。在本实施例中,构建工艺参数优化模型三的步骤如下:[0103] S341:确定温度衰减系数、收敛条件和迭代步长,并将初始解二作为初始解空间。生成新解并计算新解的适应度,本实施例中新解生成公式和适应度计算公式如下:[0104] 新解生成公式:[0105][0106][0107] 式中, 分别表示退火温度和碳含量每次迭代的步长。[0108] 适应度计算公式:[0109][0110] 式中, 表示种群内个体密度的实验测量值, 表示种群内个体硬度的实验测量值, 表示种群内个体碳含量的实验测量值, 表示(0,1)之间的随机值,i=1、2、3。[0111] S342:在每个温度下,通过接受概率确定是否接受新解,并更新当前解。本实施例中接受概率计算公式如下:[0112][0113] 新解更新公式:[0114][0115] S343:根据温度衰减系数 逐渐降低温度,当达到收敛条件或者温度降到最小值时停止迭代,返回最优解作为最优工艺参数。[0116] S4:将二次退火处理后的金属材料进行打磨处理,使其表面光洁度达到要求。[0117] 本实施例基于遗传算法构建工艺参数优化模型一,利用遗传算法快速随机搜索的特点,实现对含碳钼合金渗碳烧结工艺参数进行初步求解得到初步解一;基于粒子群算法构建工艺参数优化模型二,粒子群算法通过快速收敛对初步解一的局部区域进行高效搜索得到初步解二;基于模拟退火算法构建工艺参数优化模型三,通过模拟退火算法在初步解二附近进行精细调整,有效避免局部最优解问题得到全局最优解。本实施例综合利用三种算法的优势,提高整体优化效果和效率;在不同优化阶段通过调整适应度函数的权重,实现动态优化目标,提高优化结果的适用性。通过多次迭代和不同算法的结合,提高了结果的鲁棒性和一致性。[0118] 以上实施例的各技术特征可以进行任意的组合,为使描述简洁,未对上述实施例中的各个技术特征所有可能的组合都进行描述,然而,只要这些技术特征的组合不存在矛盾,都应当认为是本说明书记载的范围。[0119] 以上实施例仅表达了本发明的几种实施方式,其描述较为具体和详细,但并不能因此而理解为对发明专利范围的限制。应当指出的是,对于本领域的普通技术人员来说,在不脱离本发明构思的前提下,还可以做出若干变形和改进,这些都属于本发明的保护范围。因此,本发明专利的保护范围应以所附权利要求为准。
专利地区:辽宁
专利申请日期:2024-08-20
专利公开日期:2024-11-01
专利公告号:CN118658572B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




