 产学研创新服务平台(全国)


一种小断面含铝矩坯渣洗直上工艺生产方法发明专利
更新时间:2026-10-01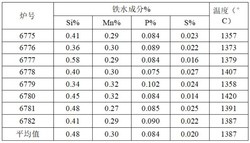 专利申请类型:发明专利;
地区:山西-运城;
源自:运城高价值专利检索信息库;
专利名称:一种小断面含铝矩坯渣洗直上工艺生产方法
专利类型:发明专利
专利申请号:CN202411089281.2
专利申请(专利权)人:山西建龙实业有限公司
权利人地址:山西省运城市闻喜经济技术开发区山西建龙办公大楼4层
专利发明(设计)人:张俊锋,刘西峰,林瑞民,王彦文,杨高发,赵俊辉,冯一轩,王彦春,薛凯蓉,刘兴俊,常宽,金华,魏铭
专利摘要:本发明属于钢铁冶金技术领域,提供一种小断面含铝矩坯渣洗直上工艺生产方法,包括铁水脱硫进站、转炉冶炼、氩气站渣洗和连铸机浇铸;通过含铝渣洗钙处理直上连铸工艺,对现有生成薄规格冷轧料工艺进行改进,生产出合格的小断面含铝矩坯;含铝渣洗钙处理相比于精炼工艺,脱硫效果相差不大,从工艺成本相比较,含铝渣洗处理直上成本与过精炼相比,成本减少明显,从冶炼周期相比,因为含铝渣洗直上工艺相比无渣洗正常工艺吹氩气的时间延长,渣洗直上工艺冶炼周期相比传统过精炼冶炼周期也明显缩短。
主权利要求:
1.一种小断面含铝矩坯渣洗直上工艺生产方法,其特征在于:包括:S1、铁水脱硫进站,硫含量的质量百分比要求≤0.05%;
S2、转炉冶炼,终点钢水温度控制在1670‑1680℃;炉后补加无氟渣洗料、高钙灰、中碳锰铁、钢砂铝,出钢大气吹氩气,顶渣熔化,出钢结束后渣层厚度≤30mm;
S3、氩气站渣洗;
S31、钢水到站氩气强吹1‑2分钟,将氩气调整至软吹状态,保证定氧准确,根据氧含量确定所需铝线量,进行控氧调温,依据S2中顶渣熔化情况,加萤石粉、再依次加铝钙球、铝屑,将钢中氧一次脱净,并使钢中铝及渣中铝在10分钟内达到正逆反应平衡,控制钢中酸溶铝Als含量为0.02‑0.035%;
S32、强吹氩气2‑3分钟蘸取顶渣样,调整顶渣为碱度4.0以上的白渣,再继续吹氩1‑2分钟再次蘸取顶渣样辨别,顶渣成分符合要求后进入喂入钙线环节,如果成分不符合要求,在强吹期间组织微调成分后,再喂入钙线;
S33、离站前蘸取离站样,保证Ca的质量百分比不低于0.0015%,钢包离站后,加入钢包覆盖剂,同时加盖,防止钢水过氧化;
S4、连铸机浇铸;
S41、连铸前准备:连铸机需清理水嘴、水条、辊面氧化铁,更换支点辊,调弧,确保喷嘴无堵塞、喷水均匀、位置对中;
S42、连铸大包采用长水口结合密封垫和氩气进行全程保护浇注,大包开浇后,使用含铝矩形坯专用保护渣保护,保护渣必须干燥,黑面操作,少量多次均匀浇注;
S43、连铸中包采用塞棒控流水口中包,中包烘烤时间≥4.5‑6小时,烘烤温度≥1000℃;中包先开中间,后开两边,并迅速将拉速提至1.2m/min以上,待中包稳定开浇后,将拉速提升至1.30‑1.35m/min;
S44、在结晶器中钢水冷却、结晶,形成初步的固态外壳;
S45、从结晶器中拉出的铸坯进入二次冷却区,二次冷却区自动配水直接冷却加速铸坯凝固;
S46、铸坯再通过拉坯矫直设备进行矫直。
2.根据权利要求1所述的一种小断面含铝矩坯渣洗直上工艺生产方法,其特征在于:S2中所述加无氟渣洗料的量为1kg/t钢,高钙灰的量为4kg/t钢,中碳锰铁的量为1.7kg/t钢,铝块的量为1.6kg/t钢。
3.根据权利要求1所述的一种小断面含铝矩坯渣洗直上工艺生产方法,其特征在于:所述S31中加萤石粉的量为0.3‑0.5kg/t钢,铝钙球的量为0.7‑1kg/t钢,铝屑的量为0.3‑
0.7kg/t钢。
4.根据权利要求1所述的一种小断面含铝矩坯渣洗直上工艺生产方法,其特征在于:S32所述喂入钙线前先将氩气调到软吹状态,喂入高钙线120‑150m,喂完后进行软吹12‑
15min后再蘸取渣样确认。
5.根据权利要求1所述的一种小断面含铝矩坯渣洗直上工艺生产方法,其特征在于:S33所述Ca的质量百分比为0.0020%最佳。
6.根据权利要求1所述的一种小断面含铝矩坯渣洗直上工艺生产方法,其特征在于:S43所述中包采用铝碳质浸入式水口结合密封垫进行全程保护浇注,铝碳质浸入式水口的水口烘烤温度要求大于800℃,浸入式水口插入深度95±10mm;中包覆盖剂采用高碱度覆盖剂,酸溶铝Als损失的质量百分比≤0.005%。
7.根据权利要求1所述的一种小断面含铝矩坯渣洗直上工艺生产方法,其特征在于:3
S44所述结晶器水量170~180m/h,进出水温差6‑8℃。
8.根据权利要求1所述的一种小断面含铝矩坯渣洗直上工艺生产方法,其特征在于:S46所述矫直温度≥950℃。 说明书 : 一种小断面含铝矩坯渣洗直上工艺生产方法技术领域[0001] 本发明属于钢铁冶金技术领域,涉及小断面含铝矩坯的加工工艺,具体是一种小断面含铝矩坯渣洗直上工艺生产方法。背景技术[0002] 随着冷轧窄带产品逐步向含铝、高合金产品发展,炼钢企业需要通过钢包精炼炉工序来生产满足冷轧工序需求的合格铸坯,但钢包精炼炉炉工序所要生产出具备质量要求的铸坯所需要工序成本高,在一定程度上会影响生产节奏和日产量,由此,需要考虑采用更加简便的精炼手段代替钢包精炼炉工序。[0003] 在生产实践中,渣洗是获得洁净钢并能适当进行脱硫和脱氧的最简便的精炼方法,它利用出钢过程中高温钢水的冲击力和钢包强大底吹压力的混冲作用,使得含CaO的渣料和夹杂物充分作用,并将熔渣液滴乳化,使得钢渣界面扩大数百倍,极大的增加了钢渣与钢中夹杂物充分反应的机会,同时生成低熔点的化合物,实现对Al2O3夹杂物形态的控制。发明内容[0004] 本发明的目的就是提供一种小断面含铝矩坯渣洗直上工艺生产方法,通过含铝渣洗钙处理直上连铸工艺,对现有生成薄规格冷轧料工艺进行改进,生产出合格的小断面含铝矩坯。[0005] 本发明为了实现上述目的所采用的技术方案是:[0006] 一种小断面含铝矩坯渣洗直上工艺生产方法,包括:[0007] S1、铁水脱硫进站,硫含量的质量百分比要求≤0.05%;[0008] S2、转炉冶炼,终点钢水温度控制在1670‑1680℃;炉后补加无氟渣洗料、高钙灰、中碳锰铁、铝块,出钢大气吹氩气,顶渣熔化,出钢结束后渣层厚度≤30mm;[0009] S3、氩气站渣洗;[0010] S4、连铸机浇铸。[0011] 作为优选,所述S2中加无氟渣洗料的量为1kg/t钢,高钙灰的量为4kg/t钢,中碳锰铁的量为1.7kg/t钢,铝块的量为1.6kg/t钢。[0012] 作为优选,所述S3氩气站渣洗包括:[0013] S31、钢水到站氩气强吹1‑2分钟,将氩气调整至软吹状态,保证定氧准确,根据氧含量确定所需铝线量,进行控氧调温,依据S2中顶渣熔化情况,加萤石粉、再依次加铝钙球、铝屑,将钢中氧一次脱净,并使钢中铝及渣中铝在10分钟内达到正逆反应平衡,控制钢中酸溶铝Als含量为0.02‑0.045%;[0014] S32、强吹氩气2‑3分钟蘸取顶渣样,调整顶渣为碱度4.0以上的白渣,再继续吹氩1‑2分钟再次蘸取顶渣样辨别,顶渣成分符合要求后进入喂入钙线环节,如果成份不符合要求,在强吹期间组织微调成分后,再喂入钙线;[0015] S33、离站前蘸取离站样,保证Ca的质量百分比不低于0.0015%,钢包离站后,加入钢包覆盖剂,同时加盖,防止钢水过氧化。[0016] 作为优选,所述S31中加萤石粉的量为0.3‑0.5kg/t钢,铝钙球的量为0.7‑1kg/t钢,铝屑的量为0.3‑0.7kg/t钢。[0017] 作为优选,所述S32中喂入钙线前先将氩气调到软吹状态,喂入高钙线120‑150m,喂完后进行软吹12‑15min后再蘸取渣样确认。[0018] 作为优选,所述S33中Ca的质量百分比为0.0020%最佳。[0019] 作为优选,所述S4连铸机浇铸包括:[0020] S41、连铸前准备:连铸机需清理水嘴、水条、辊面氧化铁,更换支点辊,调弧,确保喷嘴无堵塞、喷水均匀、位置对中;[0021] S42、连铸大包采用长水口结合密封垫和氩气进行全程保护浇注,大包开浇后,使用含铝矩形坯专用保护渣保护,保护渣必须干燥,黑面操作,少量多次均匀浇注;[0022] S43、连铸中包采用塞棒控流水口中包,中包烘烤时间≥4.5‑6小时,烘烤温度≥1000℃;中包先开中间,后开两边,并迅速将拉速提至1.2m/min以上,待中包稳定开浇后,将拉速提升至1.30‑1.35m/min;[0023] S44、在结晶器中钢水冷却、结晶,形成初步的固态外壳;[0024] S45、从结晶器中拉出的铸坯进入二次冷却区,二次冷却区自动配水直接冷却加速铸坯凝固;[0025] S46、铸坯再通过拉坯矫直设备进行矫直。[0026] 作为优选,S43所述中包采用铝碳质浸入式水口结合密封垫进行全程保护浇注,铝碳质浸入式水口的水口烘烤温度要求大于800℃,浸入式水口插入深度95±10mm;中包覆盖剂采用高碱度覆盖剂,酸溶铝Als损失的质量百分比≤0.005%。[0027] 作为优选,S44所述结晶器水量170~180m3/h,进出水温差6‑8℃。[0028] 作为优选,S46所述矫直温度≥950℃。[0029] 本发明的有益效果是:[0030] 含铝渣洗钙处理相比于精炼工艺,脱硫效果相差不大,从工艺成本相比较,含铝渣洗处理直上成本与过精炼相比,成本减少明显,从冶炼周期相比,因为含铝渣洗直上工艺相比无渣洗正常工艺吹氩气的时间延长,渣洗直上工艺冶炼周期相比传统过精炼冶炼周期也明显缩短。附图说明[0031] 图1是钢水成分及温度表;[0032] 图2是转炉控制成分数据表;[0033] 图3是出钢及氩站过程控制数据表;[0034] 图4是氩站一次样成份表;[0035] 图5是氩站离站样成份表;[0036] 图6是渣洗脱硫率数据表;[0037] 图7是成品成份数据表。具体实施方式[0038] 下面结合实施例对本发明做进一步说明:[0039] 一种小断面含铝矩坯渣洗直上工艺生产方法,包括:[0040] S1、铁水脱硫进站,硫的质量百分比要求≤0.05%;如果铁水不符合要求暂时停止渣洗直上工艺。[0041] S2、转炉冶炼,终点钢水温度控制在1670‑1680℃;炉后补加无氟渣洗料1kg/t钢、高钙灰4kg/t钢、中碳锰铁1.70kg/t钢、铝块1.6kg/t钢,出钢大气吹氩气,顶渣熔化,出钢结束后渣层厚度≤30mm。[0042] S3、氩气站渣洗;[0043] S31、钢水到站氩气强吹1‑2分钟,将氩气调整至软吹状态,保证定氧准确,根据氧含量确定所需铝线量,进行控氧,温度需要调整立即进行调整,只调整一次,后续不再有调温动作,依据S2中顶渣熔化情况,加萤石粉的量为0.3‑0.5kg/t钢,铝钙球的量为0.7‑1kg/t钢,铝屑的量为0.3‑0.7kg/t钢,将钢中氧一次脱净,并使钢中铝及渣中铝在10分钟内达到正逆反应平衡,控制钢中酸溶铝Als质量百分比为0.02‑0.045%。[0044] S32、强吹氩气2‑3分钟蘸取顶渣样,调整顶渣为碱度4.0以上的白渣,再继续吹氩1‑2分钟再次蘸取渣样辨别,顶渣符合要求后进入喂入钙线环节,如果成份不符合要求,在强吹期间组织微调成分后,再喂入钙线;打钙线前先将氩气调到软吹状态,喂入高钙线120‑150m,喂完后进行软吹12‑15min后再蘸取渣样确认。[0045] S33、离站前蘸取离站样,保证Ca的质量百分比不低于0.0015%,Ca的质量百分比在0.0020%为最佳;钢包离站后,加入钢包覆盖剂,同时加盖,防止钢水过氧化。[0046] S4、连铸机浇铸;[0047] S41、连铸前准备:连铸机需清理水嘴、水条、辊面氧化铁,更换支点辊,调弧,确保喷嘴无堵塞、喷水均匀、位置对中。[0048] S42、连铸大包采用长水口结合密封垫和氩气进行全程保护浇注,大包开浇后,使用含铝矩形坯专用保护渣保护,保护渣必须干燥,黑面操作,贯彻少、勤、匀原则。[0049] S43、连铸中包采用塞棒控流水口中包,中包烘烤时间≥4.5‑6小时,烘烤温度≥1000℃;中包先开中间,后开两边,并迅速将拉速提至1.2m/min以上,待中包稳定开浇后,将拉速提升至1.30‑1.35m/min;中包采用铝碳质浸入式水口结合密封垫进行全程保护浇注,铝碳质浸入式水口的水口烘烤温度要求大于800℃,浸入式水口插入深度95±10mm;中包覆盖剂采用高碱度覆盖剂,酸溶铝损失量≤0.005%。[0050] S44、在结晶器中钢水冷却、结晶,形成初步的固态外壳;结晶器水量170~180m3/h,进出水温差6‑8℃。[0051] S45、从结晶器中拉出的铸坯进入二次冷却区,二次冷却区自动配水直接冷却加速铸坯凝固。[0052] S46、铸坯再通过拉坯矫直设备进行矫直,矫直温度≥950℃,根据铸坯质量情况、生产节奏及拉速可进行适应性调节。实施例[0053] 试验钢种为矩坯Q355XG,其化学成分如下:C:0.20%、Si:0.15%、Mn:0.84%、P:≤0.020%、S:≤0.020%、Als:0.020%。[0054] 采用渣洗直上工艺生产方法,步骤包括:[0055] S1、铁水脱硫进站,硫含量要求质量百分比≤0.05%;如果铁水硫含量不符合要求则暂时停止渣洗直上工艺;[0056] 实践中所用钢水成分及温度如图1表格所示:[0057] S2、转炉冶炼,终点钢水温度控制在1670‑1680℃,成分为C:≤0.05、P:0.020、S:0.020;炉后补加无氟渣洗料100kg、外购高钙灰400kg、中碳锰铁170kg、铝块1.6kg,出钢大气吹氩气,顶渣熔化,出钢结束后渣层厚度≤30mm;实践中转炉控制成分数据如图2表格所示,出钢及氩站过程控制如图3表格所示。[0058] S3、氩站渣洗;[0059] S31、钢水到站氩气强吹1‑2分钟,将氩气调整至软吹状态,保证定氧准确,根据氧含量确定所需铝线量,进行控氧调温,这里温度需要调整就立即进行调整温度,只调整一次,后续不允许再有调温动作,依据S2中顶渣熔化情况,加萤石粉30‑50Kg,再依次加入铝钙球70‑100Kg、铝屑30‑70Kg,将钢中氧一次脱净,使钢中铝及渣中铝在10分钟内达到正逆反应平衡,控制钢中酸溶铝Als含量为0.02‑0.035%;[0060] S32、强吹氩气2‑3分钟蘸取顶渣样,依据渣样颜色、均匀致密度、有无气孔进行调整顶渣为碱度4.0以上的白渣,再继续吹氩1‑2分钟再次蘸取渣样辨别,顶渣符合要求后进入喂入钙线环节,如果成份不符合要求,在强吹期间组织微调成份后,再喂入钙线;蘸渣样符合要求后,打钙线前先将氩气调到软吹状态,喂入高钙线120‑150m,喂完后进行软吹12‑15min后再蘸取渣样确认;[0061] 实践中氩站一次样成份数据如图4表格所示;[0062] S33、离站前蘸取离站样,保证Ca不低于0.0015%,Ca在0.0020%最佳;钢包离站后,加入钢包覆盖剂,同时加盖,防止钢水过氧化;渣洗脱硫率平均在36.84%左右。[0063] 实践中氩站离站样成份数据如图5表格所示;渣洗脱硫率数据如图6表格所示。[0064] S4、连铸机浇铸;[0065] S41、连铸前准备:连铸机需清理水嘴、水条、辊面氧化铁,更换支点辊,调弧,确保喷嘴无堵塞、喷水均匀、位置对中;[0066] S42、连铸大包采用长水口结合密封垫和氩气进行全程保护浇注,大包开浇后,使用含铝矩形坯专用保护渣保护,保护渣必须干燥,黑面操作,贯彻少、勤、匀原则;[0067] S43、连铸中包采用塞棒控流水口中包,中包烘烤时间≥4.5‑6小时,烘烤温度≥1000℃;中包先开中间,后开两边,并迅速将拉速提至1.2m/min以上,待中包稳定开浇后,将拉速提升至1.30‑1.35m/min;中包采用铝碳质浸入式水口结合密封垫进行全程保护浇注,铝碳质浸入式水口,水口烘烤温度要求大于800℃,浸入式水口插入深度95±10mm;中包覆盖剂采用高碱度覆盖剂,酸溶铝损失量≤0.005%;[0068] S44、在结晶器中钢水冷却、结晶,形成初步的固态外壳;结晶器水量170~180m3/h,进出水温差6‑8℃;[0069] S45、从结晶器中拉出的铸坯进入二次冷却区,二次冷却区自动配水直接冷却加速铸坯凝固;[0070] S46、铸坯再通过拉坯矫直设备进行矫直,矫直温度≥950℃,根据铸坯质量情况、生产节奏及拉速可进行适应性调节。[0071] 实践中成品成份数据如图7表格所示。
专利地区:山西
专利申请日期:2024-08-09
专利公开日期:2024-11-01
专利公告号:CN118600149B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




