产学研创新服务平台(全国)


一种中锰系热成形钢及其制备方法和应用发明专利
更新时间:2026-11-01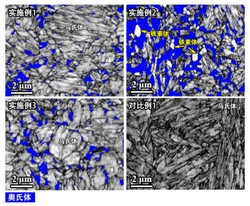 专利申请类型:发明专利;
地区:广东-广州;
源自:广州高价值专利检索信息库;
专利名称:一种中锰系热成形钢及其制备方法和应用
专利类型:发明专利
专利申请号:CN202411066982.4
专利申请(专利权)人:广东省科学院新材料研究所
权利人地址:广东省广州市天河区长兴路363号
专利发明(设计)人:刘晖,孙立赢,何雨恬,骆智超,刘天龙,殷福星
专利摘要:本发明公开了一种中锰系热成形钢及其制备方法和应用,涉及金属材料技术领域。其中,中锰系热成形钢包括如下成分:C 0.20%‑0.40%,Mn 5.0%‑11.0%,Cr 0.90%‑2.00%,Al 0.10%‑0.30%,微合金化元素0.05%‑0.15%,Si 1.0%‑2.0%,其余为Fe和不可避免的杂质;微合金化元素选自Nb元素和Ti元素中的任意一种。通过调整工艺参数、优化原料组分制得残余奥氏体和板条马氏体的复相组织;制备的热成形钢是一种兼具高屈服、高塑性的中锰系热成形钢,具有优异的抵抗变形能力。该制备方法适用于现有的所有热成形钢生产线,可在工业上大规模推广应用。
主权利要求:
1.一种中锰系热成形钢,其特征在于,按质量分数计,所述热成形钢包括如下成分:C0.20%‑0.40%,Mn9.7%‑11.0%,Cr0.90%‑2.00%,Al0.10%‑0.30%,微合金化元素
0.05%‑0.15%,Si1.0%‑2.0%,其余为Fe和不可避免的杂质;
所述微合金化元素选自Nb元素和Ti元素中的任意一种;
所述热成形钢中含有体积分数为10%‑20%的残余奥氏体和体积分数为80%‑90%的板条马氏体;
所述热成形钢的制备方法包括如下步骤:
按所述热成形钢的成分配比准备原料,将所述原料制成板坯;
所述板坯经多次热轧处理、多次冷轧处理、加热处理和淬火处理,制得所述热成形钢;
在高出所述冷轧处理制得的冷轧钢板Ac3温度80℃‑90℃条件下,对所述冷轧钢板进行加热处理,所述加热处理的时间为5min‑10min;
所述淬火处理选自模具淬火或水介质淬火中的任意一种;所述淬火处理的温度为25℃‑55℃;所述淬火处理的冷却速度为50℃/s‑100℃/s。
2.根据权利要求1所述的热成形钢,其特征在于,按质量分数计,所述热成形钢包括如下成分:C0.20%‑0.30%,Mn9.7%‑10.0%,Cr0.90%‑1.50%,Al0.15%‑0.25%,微合金化元素
0.10%‑0.15%,Si1.0%‑1.5%,其余为Fe和不可避免的杂质。
3.根据权利要求1所述的热成形钢,其特征在于,所述原料经熔化处理、浇铸处理和锻造处理,制得所述板坯;
所述原料的熔化温度为1200℃‑2000℃,制得的所述板坯的厚度为8mm‑12mm。
4.根据权利要求1所述的热成形钢,其特征在于,所述热轧处理的起轧温度为1150℃‑
1250℃,所述热轧处理的终轧温度为800℃‑850℃;
所述热轧处理的次数为3‑6次,且每次热轧处理的压下量为10%‑15%;所述热轧处理的总压下量为45%‑60%;
所述热轧处理制得的热轧钢板的厚度为3mm‑4mm。
5.根据权利要求1所述的热成形钢,其特征在于,所述冷轧处理的次数为3‑6次,且每次冷轧处理的压下量为10%‑15%,所述冷轧处理的总压下量为45%‑60%;
所述冷轧处理制得的冷轧钢板的厚度为1.2mm‑2mm。
6.如权利要求1‑5任一项所述的热成形钢在制造汽车零部件中的应用;
所述零部件包括A柱、B柱、车顶梁、防撞梁和保险杠中的至少一种。 说明书 : 一种中锰系热成形钢及其制备方法和应用技术领域[0001] 本发明涉及金属材料技术领域,具体而言,涉及一种中锰系热成形钢及其制备方法和应用。背景技术[0002] 随着汽车轻量化和碰撞安全性需求的不断提升,促使汽车行业持续开发新的材料和制造工艺。热冲压成形是一种集冲压成形和同步淬火于一体的新兴技术,能有效解决高强度复杂零件在冲压过程中易开裂、回弹严重以及尺寸精度差等问题,因而得到广泛应用,主要用于制造A柱、B柱、车顶梁、防撞梁和保险杠等关键零部件。[0003] 目前,全球用量最大、用途最广的热冲压成形钢为1500MPa级22MnB5。然后,由于其延伸率普遍低于8%,易导致其在碰撞过程中于小变形下就发生断裂,失去防护性能。因此,汽车行业对热成形钢的塑性逐渐提出了更高的要求。目前,引入残余奥氏体是提高热成形钢塑性的可行途径之一,而淬火‑配分工艺是引入残余奥氏体的常用方法。该工艺需要将钢料淬火至一定温度并进行保温,使马氏体中的碳元素扩散至临界残余奥氏体,进而使其得以在室温下保留,然而该工艺的流程复杂度较高,操作难度较大。[0004] 鉴于此,特提出本发明。发明内容[0005] 本发明的目的在于提供一种中锰系热成形钢及其制备方法和应用,以解决上述技术问题。[0006] 本发明是这样实现的:[0007] 第一方面,本发明的实施例提供了一种中锰系热成形钢,按质量分数计,热成形钢包括如下成分:[0008] C0.20%‑0.40%,Mn5.0%‑11.0%,Cr0.90%‑2.00%,Al0.10%‑0.30%,微合金化元素0.05%‑0.15%,Si1.0%‑2.0%,其余为Fe和不可避免的杂质;微合金化元素选自Nb元素和Ti元素中的任意一种。[0009] 第二方面,本发明的实施例提供了一种如前述热成形钢的制备方法,包括如下步骤:[0010] 按热成形钢的成分配比准备原料,将原料制成板坯;[0011] 板坯经多次热轧处理、多次冷轧处理、加热处理和淬火处理,制得热成形钢。[0012] 第三方面,本发明的实施例提供了一种如前述的热成形钢或如前述的制备方法制得的热成形钢在制造汽车零部件中的应用;[0013] 零部件包括A柱、B柱、车顶梁、防撞梁和保险杠中的至少一种。[0014] 本发明具有以下有益效果:[0015] 本发明提供的中锰系热成形钢及其制备方法和应用,在不改变现有热成形钢生产线的基础上,通过调整工艺参数、优化原料组分制得残余奥氏体和板条马氏体的复相组织;制备的热成形钢是一种兼具高屈服、高塑性的中锰系热成形钢,具有优异的抵抗变形能力。该制备方法适用于现有的所有热成形钢生产线,可在工业上大规模推广应用。附图说明[0016] 为了更清楚地说明本发明实施例的技术方案,下面将对实施例中所需要使用的附图作简单地介绍,应当理解,以下附图仅示出了本发明的某些实施例,因此不应被看作是对范围的限定,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他相关的附图。[0017] 图1为实施例1‑3和对比例1制备的热成形钢的相分布图;[0018] 图2为实施例1‑3和对比例1制备的热成形钢的工程应变‑工程应力曲线图。具体实施方式[0019] 为使本发明实施例的目的、技术方案和优点更加清楚,下面将对本发明实施例中的技术方案进行清楚、完整地描述。实施例中未注明具体条件者,按照常规条件或制造商建议的条件进行。所用试剂或仪器未注明生产厂商者,均为可以通过市售购买获得的常规产品。[0020] 第一方面,本发明的实施例提供了一种中锰系热成形钢,按质量分数计,热成形钢包括如下成分:[0021] C0.20%‑0.40%,Mn5.0%‑11.0%,Cr0.90%‑2.00%,Al0.10%‑0.30%,微合金化元素0.05%‑0.15%,Si1.0%‑2.0%,其余为Fe和不可避免的杂质;微合金化元素选自Nb元素和Ti元素中的任意一种。[0022] 锰是钢铁中的合金元素之一,与铁形成硬质化合物,其不但能提高钢的硬度,而且能够提高钢的韧性、耐磨性等性能。锰对钢的影响主要有以下方面:[0023] 提高硬度:锰元素在钢中形成的硬质化合物能够使钢的硬度提高,使其适用于制造高强度、高硬度的零件和工具。[0024] 改善韧性:锰能够均匀地分布在钢中,使钢中晶体的大小和结构得到改善,从而可以提高钢的韧性。[0025] 提高耐磨性:在某些工作条件下,钢零件需要具有较高的耐磨性能,此时,通过增加锰的含量可以提高钢的耐磨性。[0026] 抗冲击性能:在一些机械零件或工具中,需要具有一定的抗冲击性能,锰元素能够增加钢中的碳含量,在一定程度上提高钢的抗冲击性能。[0027] 其中,Mn元素含量为1.0%‑11.0%的钢属于中锰钢系列,本发明中的Mn元素含量为5.0%‑11.0%,属于中锰钢系列;中锰钢具有很好的强度、韧性和耐磨性,可广泛应用于制造铁路、汽车、船舶等机械零件和工具。[0028] 微合金化元素是一类能够有效稳定奥氏体的合金元素。在钢铁材料中,添加这些元素可以提高奥氏体的稳定性,从而改善材料的机械性能。本发明中的微合金化元素选自Nb元素和Ti元素中的任意一种。[0029] 在热成形钢中引入Nb元素,能够与钢中的碳结合形成碳化物,这些化合物在高温下溶解,在低温下析出,从而抑制晶粒长大并起到沉淀强化作用。这种作用机制有助于降低钢的碳当量,同时显著提高钢的强度和韧性,且具有成本优势。此外,Nb元素的加入还能通过阻止加热时残余奥氏体晶粒长大和抑制残余奥氏体形变再结晶,进一步细化轧制后铁素体晶粒,从而使钢具有更好的强韧度配合。[0030] 在热成形钢中引入Ti元素,能够通过形成TiC等化合物来细化晶粒,并增强材料的强度。此外,钛的存在有助于稳定奥氏体。钛在热成形钢中的作用还包括细化晶粒、防止晶间腐蚀、改善焊接性能、形成沉淀硬化等。钛能够防止沿奥氏体晶界析出碳化铬,从而避免晶界固溶体的贫铬区形成,减少了晶间腐蚀的可能性。[0031] 在本发明可选的实施方式中,按质量分数计,热成形钢包括如下成分:[0032] C0.20%‑0.30%,Mn7.0%‑10.0%,Cr0.90%‑1.50%,Al0.15%‑0.25%,微合金化元素0.10%‑0.15%,Si1.0%‑1.5%,其余为Fe和不可避免的杂质。[0033] 在本发明可选的实施方式中,热成形钢中含有残余奥氏体和马氏体,马氏体为板条马氏体。[0034] 需要说明的是,钢在发生马氏体转变后,在淬火后总会保留的一部分未转变的奥氏体称为残余奥氏体。[0035] 马氏体和残余奥氏体都是钢的重要的组成部分,其属于两种不同的金属组织。其中,奥氏体是一种软度很高,韧性很好的组织,它是在高温下保持一定时间的过程中形成的。奥氏体是一种平衡的组织,它是在高温下的铁碳合金中,由于温度的升高,碳原子从体心立方的铁中转变到面心立方的铁中,形成了一种均匀的固溶体,这种固溶体就是奥氏体,它具有高韧性。奥氏体的形成是一个扩散的转变过程,也就是说,奥氏体的形成需要碳原子的迁移,而这个过程是非常缓慢的,需要在高温下保持一定的时间才能完成,因此,奥氏体的形成受时间和温度的影响,时间越长,温度越高,奥氏体的形成越多,时间越短,温度越低,奥氏体的形成越少。[0036] 奥氏体是单晶体结晶形成的团状组织,镶嵌在钢材质中,改善钢材性能。奥氏体组织韧化包括奥氏体产生形变以缓解裂尖应力集中,抑制裂纹扩展,还包括奥氏体向马氏体相变诱发塑性。由于逆转变奥氏体切变形核、扩散长大,所以逆转变奥氏体中含有大量晶体缺陷和较高的溶质含量,机械稳定性提高。机械稳定性高的残余逆转变奥氏体沿板条马氏体束之间或片状马氏体周围呈薄片状分布,这对改善材料的韧性十分有利。不仅可阻止裂纹在马氏体板条间的扩展,还可以减缓裂纹在马氏体板条间密集排列时位错前端引起的应力集中。[0037] 马氏体是一种硬度很高,韧性很低的组织,它是在高温下快速冷却的过程中形成的。马氏体是一种非平衡的组织,它是在高温下的奥氏体快速冷却到低温时,由于冷却速度太快,奥氏体没有来得及转变为其他的组织,而直接变成了一种过饱和的固溶体,其中含有大量的碳原子,这些碳原子使得马氏体的晶格发生了扭曲,从而导致了马氏体的高硬度和低韧性。马氏体的形成是一个非扩散的转变过程,也就是说,马氏体的形成不需要原子的迁移,而是通过原子的重新排列来实现的,这个过程是非常快速的,可以在几秒甚至几毫秒内完成,因此,马氏体的形成不受时间的影响,只受温度的影响,温度越低,马氏体的形成越多,温度越高,马氏体的形成越少。在马氏体转变过程中,未转变的奥氏体即为残余奥氏体。[0038] 本发明制得的热成形钢是残余奥氏体和马氏体的复相组织,拥有复相组织的热成形钢兼具高屈服、高塑性的特点,具有优异的抵抗变形能力。[0039] 进一步地,按体积分数计,残余奥氏体的体积分数为10%‑20%;马氏体的体积分数为80%‑90%。[0040] 第二方面,本发明的实施例提供了一种如前述热成形钢的制备方法,包括如下步骤:[0041] 按热成形钢的成分配比准备原料,将原料制成板坯;[0042] 板坯经多次热轧处理、多次冷轧处理、加热处理和淬火处理,制得热成形钢。[0043] 在本发明可选的实施方式中,原料经熔化处理、浇铸处理和锻造处理,制得板坯;[0044] 原料的熔化温度为1200℃‑2000℃,制得的板坯的厚度为8mm‑12mm。[0045] 需要说明的是,本发明对熔化处理的时间不做特别限定,熔化温度的设定与热成形钢的原料组分以及原料用量有直接关系;熔化温度和时间的设定可以根据处理的原料量进行合理的调整,以最终全部原料熔化呈钢液为主。[0046] 具体来说,将按配比准备的原料放在高炉或者电弧炉中进行高温熔化处理,制得钢液;钢液的原料混合均匀后,再经过浇铸处理、锻造处理,制得板坯。[0047] 需要说明的是,对于板坯尺寸的具体大小,可以根据实际需要进行合理的切割,本发明中制得的板坯厚度为8mm‑12mm。[0048] 在本发明可选的实施方式中,板坯在进行热轧处理前还包括:将板坯加热至1200℃‑1300℃,保温1h‑2h。[0049] 热轧处理前的加热保温的目的是使原料具有足够的塑性,减小变形抗力;通过控制加热温度和时间,可以改变金属的晶粒大小和分布,改善金属内部组织,从而提高金属的性能;此外,通过加热保温,使得金属在轧制过程中更加均匀,减少内部应力,提高产品的质量和性能。[0050] 进一步地,热轧处理的起轧温度为1150℃‑1250℃,热轧处理的终轧温度为800℃‑850℃。[0051] 需要说明的是,起轧温度为1150℃‑1250℃,使得钢坯易于变形和加工,提高塑性,使得轧制过程更加容易进行;终轧温度通常控制在800℃‑850℃,是为了保证热轧钢板带在轧制过程中能够形成理想的金相组织和晶粒大小,从而获得良好的机械性能。[0052] 在本发明可选的实施方式中,热轧处理的次数为3‑6次,且每次热轧处理的压下量为10%‑15%;热轧处理的总压下量为45%‑60%;热轧处理制得的热轧钢板的厚度为3mm‑4mm。[0053] 需要说明的是,压下量是指在轧制过程中,轧件的高度减少的量。它直接关系到材料的变形程度和最终产品的尺寸精度。在轧制过程中,通过控制压下量可以实现对材料的高度、宽度和长度方向的精确控制。具体来说,压下量的计算涉及到轧件轧制前后的高度变化,通常以百分数的形式表示,即压下量与轧件原始高度的比例。这种变形参数对于确保产品质量、提高材料性能以及优化生产过程具有重要意义。[0054] 热轧后空冷制得热轧钢板;具体来说,是将热轧后的钢材散放在大气中自然冷却。[0055] 本发明的实施方式中,根据实际处理的板坯的规格,设定热轧处理的次数,以及每次热轧处理的压下量;需要说明的是,其与最终想要获得的热轧钢板的厚度以及产品的硬度直接相关,可以根据实际处理的板坯规格和需要进行合理的调整。[0056] 在本发明可选的实施方式中,冷轧处理的次数为3‑6次,且每次冷轧处理的压下量为10%‑15%,冷轧处理的总压下量为45%‑60%;[0057] 冷轧处理制得的冷轧钢板的厚度为1.2mm‑2mm。[0058] 需要说明的是,根据实际处理的热轧钢板的规格,设定冷轧处理的次数,以及每次冷轧处理的压下量;其与最终想要获得的冷轧钢板的厚度以及产品的硬度直接相关,可以根据实际处理的板坯规格和需要进行合理的调整。[0059] 在本发明可选的实施方式中,在高出冷轧钢板Ac3温度80℃‑90℃条件下,对冷轧钢板进行加热处理,冷轧钢板进行加热处理的时间为5min‑10min。[0060] 需要说明的是,Ac3温度表示的是在加热时钢铁材料中铁素体向残余奥氏体的转变过程,其与钢铁中的原料有直接关系。[0061] 本发明实施例的温度为高出冷轧钢板Ac3温度80℃‑90℃,该温度的设定,可以确保冷轧钢中的铁素体尽可能多的转化为残余奥氏体,获得单一的奥氏体结构;此外,还有助于减少金属铸件中的化学成分偏析和组织不均匀性。[0062] 如果温度低于Ac3温度,会导致软组织铁素体的存在,进而影响材料的硬度和性能。[0063] 具体来说,铁素体在钢铁中含量较多时会存在以下不足:主要包括屈服强度较低,易变形,室温脆性与裂纹敏感性高、容易起皱、耐晶间腐蚀性差以及冷脆性。钢铁中较多含量的铁素体影响材料的硬度和性能,进而会限制其应用领域。因此,需要加热处理冷轧钢板使其完全奥氏体。[0064] 冷轧钢板的加热处理时间需要根据具体的材料类型、热处理目的以及工艺要求进行合理的调整。时间的合理控制是产品在保持材料性能的同时,避免晶粒过度长大或出现过烧现象。[0065] 在本发明可选的实施方式中,淬火处理选自模具淬火或水介质淬火中的任意一种;淬火处理的温度为25℃‑55℃,淬火处理的冷却速度为50℃/s‑100℃/s。[0066] 需要说明的是,模具淬火是一种热处理工艺,旨在通过加热、保温和快速冷却的过程改变模具钢材的内部组织,从而提高热成形钢的硬度、强度和耐磨性,延长钢材的使用寿命。需要根据具体的材料成分和要求来确定加热温度、保温时间和冷却方式。[0067] 模具淬火并没有一个全部适用的温度,根据具体进行淬火的工件的材质不同,淬火的温度是会有所变化的。本发明实施例中的淬火温度为50℃,保温时间为15s‑20s。[0068] 水介质淬火,采用水作为淬火介质;其冷却能力较强、来源广、价格低、成分不易变质。但是,水的快速冷却速度也带来了一些潜在的问题。由于在低温区的冷却能力过强,经水淬火的金属通常具有较高的硬度,但也可能变得相对脆性,增加了金属材料在淬火过程中开裂的风险。[0069] 进一步地,本发明的实施例方式中模具淬火的具体实施流程为:将完全奥氏体化的冷轧钢板迅速转移至铜模具中进行快速冷却,并通过调节水冷系统来精确控制铜模的温度。[0070] 水介质淬火的具体实施流程为:将完全奥氏体化的冷轧钢板迅速转移至水介质中进行快速冷却。在本发明的其他实施方式中,可以根据实际需要选择其他合理的淬火方式。[0071] 需要说明的是,本发明采用的模具淬火,在淬火处理期间不需要采用淬火配分等其它工艺。其具有如下优势:不需要在特定温度下保温,模具淬火即可保留更多的奥氏体。这主要是因为模具淬火的冷却速度较慢,在淬火过程中,马氏体中的过饱和碳原子有足够的时间扩散到奥氏体中,从而稳定了奥氏体。经过本发明的模具淬火处理,制得具有残余奥氏体和板条马氏体的复相组织。其中残余奥氏体的体积分数为10%‑20%;板条马氏体的体积分数为80%‑90%。[0072] 在复相组织中,板条马氏体基体维持了热成形钢的高屈服强度,残余残余奥氏体的相变诱发塑性大幅度提升了热成形钢的塑性,制得的中锰系热成形钢兼具高屈服和高塑性,具有优异的抵抗变形能力。[0073] 第三方面,本发明的实施例提供了一种如前述的热成形钢或如前述的制备方法制得的热成形钢在制造汽车零部件中的应用;[0074] 零部件包括A柱、B柱、车顶梁、防撞梁和保险杠中的至少一种。[0075] 以下结合实施例对本发明的特征和性能作进一步的详细描述。[0076] 实施例1[0077] 本实施例提供了一种中锰系热成形钢,其制备方法包括如下步骤:[0078] S1.按热成形钢的成分配比准备原料,将准备好的原料放在高炉或者电弧炉中进行高温熔化处理,制得钢液;钢液混合均匀后,再经过浇铸处理、锻造处理,制得板坯;按质量分数计,板坯包括如下成分:C0.21%,Mn9.70%,Cr0.98%,Al0.20%,Nb0.10%,Si1.2%,其余为Fe和不可避免的杂质。[0079] S2.将步骤S1制得的板坯加热至1200℃,保温1h,随后进行4次热轧,起轧温度为1150℃,每次热轧处理的压下量约为12%,总压下量为50%,终轧温度为850℃,热轧后空冷制得热轧钢板,热轧钢板的厚度为4mm。[0080] S3.将步骤S2制得的热轧钢板进行5次冷轧,每次冷轧处理的压下量约为10%,总压下量为50%,最终获得厚度为2mm的冷轧钢板A1;[0081] S4.在高出步骤S3制得的冷轧钢板A1的Ac3温度80℃的条件下,即810℃条件下加热冷轧钢板,保温5min,使之完全奥氏体化,制得冷轧钢板A2。[0082] 需要说明的是,通过热模拟试验机(Gleeble‑3500)测得冷轧钢板A1的Ac3温度为730℃,故冷轧钢板加热处理温度为810℃。[0083] S5.将步骤S4制得的冷轧钢板A2快速置于纯铜模具内进行冲压成形淬火处理,淬火的冷却速度为50℃/s,温度为50℃,制得热成形钢。[0084] 实施例2[0085] 本实施例提供了一种中锰系热成形钢,其与实施例1的区别仅在于:[0086] S4.在高出步骤S3制得的冷轧钢板A1的Ac3温度50℃的条件下,即780℃条件下加热冷轧钢板,保温5min,使之完全奥氏体化,制得冷轧钢板A2。[0087] 实施例3[0088] 本实施例提供了一种中锰系热成形钢,其与实施例1的区别仅在于:[0089] S4.在高出步骤S3制得的冷轧钢板A1的Ac3温度110℃的条件下,即840℃条件下加热冷轧钢板,保温5min,使之完全奥氏体化,制得冷轧钢板A2。[0090] 实施例4[0091] 本实施例提供了一种中锰系热成形钢,其与实施例1的区别仅在于:[0092] S1.按质量分数计,制得的板坯包括如下成分:C0.25%,Mn7.10%,Cr1.18%,Al0.20%,Nb0.15%,Si1.0%,其余为Fe和不可避免的杂质。[0093] S4.在高出步骤S3制得的冷轧钢板A1的Ac3温度80℃的条件下,即840℃条件下加热冷轧钢板,保温5min,使之完全奥氏体化,制得冷轧钢板A2。[0094] 需要说明的是,通过热模拟试验机(Gleeble‑3500)测得冷轧钢板A1的Ac3温度为760℃,故冷轧钢板加热处理温度为840℃。[0095] 实施例5[0096] 本实施例提供了一种中锰系热成形钢,其与实施例4的区别仅在于:[0097] S4.在高出步骤S3制得的冷轧钢板A1的Ac3温度50℃的条件下,即810℃条件下加热冷轧钢板,保温5min,使之完全奥氏体化,制得冷轧钢板A2。[0098] 实施例6[0099] 本实施例提供了一种中锰系热成形钢,其与实施例4的区别仅在于:[0100] S4.在高出步骤S3制得的冷轧钢板A1的Ac3温度110℃的条件下,即870℃条件下加热冷轧钢板,保温5min,使之完全奥氏体化,制得冷轧钢板A2。[0101] 实施例7[0102] 本实施例提供了一种中锰系热成形钢,其与实施例1的区别仅在于:[0103] S1.按质量分数计,制得的板坯包括如下成分:C0.21%,Mn9.70%,Cr0.98%,Al0.20%,Ti0.10%,Si1.2%,其余为Fe和不可避免的杂质。[0104] S4.在高出步骤S3制得的冷轧钢板A1的Ac3温度80℃的条件下,即815℃条件下加热冷轧钢板,保温5min,使之完全奥氏体化,制得冷轧钢板A2。[0105] 需要说明的是,通过热模拟试验机(Gleeble‑3500)测得冷轧钢板A1的Ac3温度为735℃,故冷轧钢板加热处理温度为815℃。[0106] 实施例8[0107] 本实施例提供了一种中锰系热成形钢,其与实施例7的区别仅在于:[0108] S4.在高出步骤S3制得的冷轧钢板A1的Ac3温度50℃的条件下,即785℃条件下加热冷轧钢板,保温5min,使之完全奥氏体化,制得冷轧钢板A2。[0109] 实施例9[0110] 本实施例提供了一种中锰系热成形钢,其与实施例7的区别仅在于:[0111] S4.在高出步骤S3制得的冷轧钢板A1的Ac3温度110℃的条件下,即845℃条件下加热冷轧钢板,保温5min,使之完全奥氏体化,制得冷轧钢板A2。[0112] 实施例10[0113] 本实施例提供了一种中锰系热成形钢,其与实施例1的区别仅在于:[0114] S5.将步骤S4制得的冷轧钢板A2进行淬火处理,淬火介质为水,制得热成形钢。[0115] 对比例1[0116] 本对比例提供的是现有市场普遍使用的商用热成形钢,即22MnB5,其与实施例1的区别仅在于:[0117] S1.按质量分数计,制得的板坯包括如下成分:C0.22%,Mn1.18%,Cr0.16%,Al0.03%,Ti0.04%,Si0.22%,B0.002%,其余为Fe和不可避免的杂质元素。[0118] S4.在高出步骤S3制得的冷轧钢板A1的Ac3温度80℃的条件下,即920℃条件下加热冷轧钢板,保温5min,使之完全奥氏体化,制得冷轧钢板A2。[0119] 需要说明的是,通过热模拟试验机(Gleeble‑3500)测得冷轧钢板A1的Ac3温度为840℃,故冷轧钢板加热处理温度为920℃。[0120] 对比例2[0121] 本对比例提供的是现有市场普遍使用的商用热成形钢,即22MnB5,其与对比例1的区别仅在于:[0122] S4.在高出步骤S3制得的冷轧钢板A1的Ac3温度50℃的条件下,即890℃条件下加热冷轧钢板,保温5min,使之完全奥氏体化,制得冷轧钢板A2。[0123] 对比例3[0124] 本对比例提供的是现有市场普遍使用的商用热成形钢,即22MnB5,其与对比例1的区别仅在于:[0125] S4.在高出步骤S3制得的冷轧钢板A1的Ac3温度30℃的条件下,即870℃条件下加热冷轧钢板,保温5min,使之完全奥氏体化,制得冷轧钢板A2。[0126] 试验例1[0127] 本试验例对实施例1‑3以及对比例1制备得到的热成形钢进行相组织测试,测试仪器为电子背散射衍射仪(EBSD),型号OxfordSymmetryS3,参数是加速电压20kV,步长0.1μm。其中,实施例1‑3以及对比例1的相分布具体见图1。[0128] 从图1可知,实施例1制备的中锰系热成形钢含有板条马氏体和奥氏体,实施例2制备的中锰系热成形钢含有铁素体、板条马氏体和奥氏体,实施例3制备的中锰系热成形钢含有板条马氏体和奥氏体。实施例3相比于实施例1,板条马氏体和奥氏体的组织更为粗大。而对比例1制备的热成形钢22MnB5只含有板条马氏体,不含有奥氏体。[0129] 试验例2[0130] 本试验例对实施例1‑3以及对比例1制备得到的热成形钢进行工程应变‑工程应力‑3 ‑1测试,测试仪器是万能拉伸试验机,型号是力试LE5504,参数是应变率10 s ,应变值由引伸计进行监测和控制。相关曲线图见图2。[0131] 从图2可知,与实施例2和3相比,实施例1展现出最高的屈服强度、抗拉强度和断后伸长率。而实施例2的屈服强度则显著低于其他实施例。此外,实施例1至3的断后伸长率均超过对比例1的两倍。[0132] 试验例3[0133] 本试验例通过电子背散射衍射技术对实施例1‑10以及对比例1‑3制备得到的热成形钢进行奥氏体和马氏体含量测试,测试仪器为电子背散射衍射仪(EBSD),型号OxfordSymmetryS3,参数是加速电压20kV,步长0.1μm。具体热成形钢中奥氏体和板条马氏体的含量见表1。[0134] 表1热成形钢中奥氏体含量和马氏体含量[0135][0136] 结合图1和表1可以看出,当加热温度高于冷轧钢板的Ac3温度80℃且低于110℃时,中锰系热成形钢(实施例1、3、4、6、7和9)的组织为复相组织,其由残余奥氏体和马氏体组成,残余奥氏体含量为10%至15%。而实施例2和8制备的中锰系热成形钢除了残余奥氏体和马氏体外,还有未转化的铁素体存在。而当加热温度超过110℃时,残余奥氏体的含量基本保持不变。当加热温度高于冷轧钢板的Ac3温度50℃且低于80℃时,尽管残余奥氏体的含量较高,但仍会存在铁素体。上述中锰系热成形钢的复相组织结构受微合金化元素的种类的改变影响较小。对于商用热成形钢22MnB5,当加热温度高于冷轧钢板的Ac3温度30℃时,残余奥氏体含量为0,继续升高加热温度后,残余奥氏体的含量仍然保持为零。而淬火处理的方式不同(实施例1为模具淬火,实施例10为水介质淬火),对于产品中锰系热成形钢中奥氏体含量、马氏体含量的影响较小。[0137] 试验例4[0138] 本试验例对实施例1‑10和对比例1‑3制备的热成形钢进行力学性能测试,具体地:根据国标GB/T228.1‑2010测试热成形钢的屈服强度、抗拉强度、断后伸长率;其中,测试仪‑3 ‑1器是万能拉伸试验机,型号是力试LE5504,参数是应变率10 s ,应变值由引伸计进行监测和控制。性能测试结果见表2。[0139] 表2热成形钢力学性能测试数据[0140][0141] 从表2可知,实施例1‑10中屈服强度、抗拉强度、断后伸长率均随着冷轧钢板处理的温度的升高先升高后下降,其中,屈服强度在高于冷轧钢板A1的Ac3温度80℃的条件下高达1083MPa,相比对比例1中的屈服强度高出12.8%;断后伸长率在高于冷轧钢板A1的Ac3温度80℃的条件下高达18.7%,相比对比例1中的屈服强度高出152.7%。上述中锰系热成形钢的力学性能受微合金化元素的种类改变变化较小,主要与冷轧钢板A1的加热温度有关。[0142] 对比例1‑3中商用热成形钢22MnB5,其屈服强度、抗拉强度随着冷轧钢板处理的温度的升高而下降,且其屈服强度、抗拉强度的最优值在高于冷轧钢板A1的Ac3温度30℃的条件下获得。中锰系热成形钢(实施例1、3、4、6、7和9)的组织主要由10%‑15%的残余奥氏体和85%‑90%的马氏体组成时,这使其能够同时具备高屈服强度和良好的塑性。然而,当存在一定量的铁素体时(实施例2和8),屈服强度会显著降低。当不含残余奥氏体时,对比例1的断后伸长率远低于中锰系热成形钢的水平。而淬火处理的方式不同(实施例1为模具淬火,实施例10为水介质淬火),对于产品中锰系热成形钢的力学性能的影响较小。[0143] 综上,本发明中锰系热成形钢的制备方法,通过控制冷轧钢板的加热温度高于其Ac3温度80℃‑90℃可实现调控冷轧钢板的全奥氏体化,避免室温时存在铁素体,大量的残余奥氏体分数可大幅提高中锰系热成形钢的延伸率,实现了在保持热成形钢强度的同时提高热成形钢塑性的目的。[0144] 以上仅为本发明的优选实施例而已,并不用于限制本发明,对于本领域的技术人员来说,本发明可以有各种更改和变化。凡在本发明的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本发明的保护范围之内。
专利地区:广东
专利申请日期:2024-08-06
专利公开日期:2024-11-01
专利公告号:CN118581391B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477