 产学研创新服务平台(全国)


一种汽车配件的二次铣削车床发明专利
更新时间:2026-10-01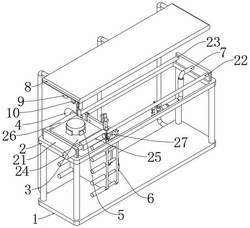 专利申请类型:发明专利;
地区:福建-莆田;
源自:莆田高价值专利检索信息库;
专利名称:一种汽车配件的二次铣削车床
专利类型:发明专利
专利申请号:CN202410892953.7
专利申请(专利权)人:福建泉兴汽车部件有限公司
权利人地址:福建省莆田市仙游县榜头镇泉山村东泉木材公司8号楼101
专利发明(设计)人:黄飞
专利摘要:本发明公开了一种汽车配件的二次铣削车床,属于铣削技术领域,包括底座,所述底座顶部四角处均固定设有支撑杆,多个所述支撑杆顶部固定设有工作台,所述工作台顶部两侧均固定设有定位板,两个所述定位板之间分别设有螺纹杆和滑杆,所述螺纹杆通过轴承与两个定位板之间转动设置,所述滑杆与两个定位板之间固定设置,一个所述定位板一侧壁固定设有第一电机,所述第一电机输出端与螺纹杆固定设置,所述螺纹杆上螺纹设有第一板体,所述滑杆上滑动设有第二板体。本发明通过设置转移机构,通过转移机构对铣削后的不同大小的零件进行定位转移,保证零件在转移过程中不会受到损坏,且在零件定位后可以根据检测结果的好坏进行产品的批次筛分。
主权利要求:
1.一种汽车配件的二次铣削车床,包括底座(1),其特征在于:所述底座(1)顶部四角处均固定设有支撑杆,多个所述支撑杆顶部固定设有工作台(2),所述工作台(2)顶部两侧均固定设有定位板(21),两个所述定位板(21)之间分别设有螺纹杆(22)和滑杆(23),所述螺纹杆(22)通过轴承与两个定位板(21)之间转动设置,所述滑杆(23)与两个定位板(21)之间固定设置,一个所述定位板(21)一侧壁固定设有第一电机(24),所述第一电机(24)输出端与螺纹杆(22)固定设置,所述螺纹杆(22)上螺纹设有第一板体(25),所述滑杆(23)上滑动设有第二板体(26),所述第一板体(25)与第二板体(26)之间通过轴承转动设有转轴杆(27),所述转轴杆(27)上固定设有加工板(3),所述第二板体(26)上固定设有第二电机(4),且第二电机(4)输出端与转轴杆(27)固定设置,所述加工板(3)上设有用于对零件进行固定的夹持组件(5),所述夹持组件(5)包括夹持件(51),所述夹持件(51)数量设有多个,且沿零件圆周方向均匀设置,所述夹持件(51)包括第一电动推杆(511)、连接杆(512)和夹持板(513),所述第一电机(24)推杆固定设于加工板(3)底部,所述加工板(3)上开设有供夹持板(513)滑动的开槽,且夹持板(513)延伸至加工板(3)底部,所述连接杆(512)与夹持板(513)和第一电动推杆(511)输出端固定设置,所述第一板体(25)与第二板体(26)底部固定设有用于对铣削后的零件进行定位转移的转移机构(6),所述转移机构(6)包括用于对零件状态进行监测的监测组件(61)、固定板(62)、第二电动推杆(63)、调节板(64)、用于对零件进行转移防护的防护组件(65)、用于对零件进行转移的夹持转移组件(66),所述监测组件(61)固定设于第一板体(25)一侧壁,所述固定板(62)与第一板体(25)和第二板体(26)底部固定设置,所述第二电动推杆(63)数量设有多个且与固定板(62)固定设置,所述调节板(64)与多个第二电动推杆(63)输出端固定设置,所述防护组件(65)与调节板(64)固定设置,所述夹持转移组件(66)与固定板(62)固定设置,所述监测组件(61)包括弧形板(611)、监测头(612)、第一检测板(613)、第二检测板(614)、第一开关(615)、第二开关(616)、第一抵接头(617)和第二抵接头(618),所述监测头(612)与转轴杆(27)固定设置,所述弧形板(611)与第一板体(25)一侧壁固定设置,且弧形板(611)与检测头(712)同圆心,所述第一检测板(613)与第二检测板(614)均通过转轴与弧形板(611)内转动设置,所述第一开关(615)与第二开关(616)均与弧形板(611)固定设置,且分别位于第一检测板(613)与第二检测板(614)底部,所述第一抵接头(617)与第二抵接头(618)分别与第一检测板(613)和第二检测板(614)底部固定设置,所述防护组件(65)包括防护挡板(651)、C型滑板(652)、第三电机(653)、第一螺杆(654)、第一杆体(655)、第一移动块(656)、第一滑动块(657)、三角块(658)、固定筒(659)、伸缩杆(6510)和抵接板(6511),所述调节板(64)上开设有与检测槽,所述C型滑板(652)数量设有两个且与防护挡板(651)两侧壁固定设置,所述C型滑板(652)与检测槽滑动设置,所述第三电机(653)与调节板(64)固定设置且输出端与第一螺杆(654)固定设置,所述第一螺杆(654)通过轴承与调节板(64)转动设置,所述第一杆体(655)与调节板(64)固定设置,所述第一移动块(656)与第一螺杆(654)螺纹设置,所述第一滑动块(657)与第一杆体(655)滑动设置,所述三角块(658)数量设有两个,所述第一移动块(656)与第一滑动块(657)一侧壁与三角块(658)一侧壁固定设置,所述三角块(658)另一侧壁与C型滑板(652)固定设置,所述防护挡板(651)与固定筒(659)固定设置,所述固定筒(659)数量设有多个,所述伸缩杆(6510)通过弹簧与固定筒(659)内滑动设置,多个所述伸缩杆(6510)与抵接板(6511)四角处固定设置,所述夹持转移组件(66)包括第四电机(661)、第二螺杆(662)、第二杆体(663)、第二移动块(664)、第二滑动块(665)、弧形座(666)、定位座(667)、竖板(668)、第三电动推杆(669)、第四电动推杆(6610)和夹持弧板(6611),所述第四电机(661)与固定板(62)固定设置且输出端与第二螺杆(662)固定设置,所述第二螺杆(662)通过轴承与固定板(62)转动设置,所述第二杆体(663)与固定板(62)固定设置,所述第二移动块(664)与第二螺杆(662)螺纹设置,所述第二滑动块(665)与第二杆体(663)滑动设置,所述弧形座(666)与第二移动块(664)和第二滑动块(665)之间固定设置,所述定位座(667)与弧形座(666)固定设置,所述竖板(668)数量设有两个且对称设于弧形座(666)上,所述第三电动推杆(669)与竖板(668)一侧壁固定设置,所述第四电动推杆(6610)与第三电动推杆(669)输出端固定设置,所述第四电动推杆(6610)贯穿竖板(668)内且输出端与夹持弧板(6611)固定设置,所述竖板(668)上开设有供第四电动推杆(6610)滑动的滑槽,另一个所述定位板(21)上设有用于对铣削后零件进行检测的检测机构(7),所述底座(1)一侧壁固定设有多个支撑竖杆,所述支撑竖杆一侧壁固定设有顶板(8),所述顶板(8)底部固定设有电动滑轨(9),所述电动滑轨(9)上滑动设有铣削头(10)。
2.根据权利要求1所述的一种汽车配件的二次铣削车床,其特征在于:所述检测机构
(7)包括第一弯管(71)、第五电动推杆(72)、第二弯管(73)、第六电动推杆(74)、第五电机(75)、第三弯管(76)、第七电动推杆(77)、第四弯管(78)、筒体(79)、检测杆(710)、检测横杆(711)、检测头(712)、距离传感器(713)和显示屏(714),所述第一弯管(71)、第五电动推杆(72)、第二弯管(73)、第六电动推杆(74)、第五电机(75)、第三弯管(76)、第七电动推杆(77)、第四弯管(78)和筒体(79)顺次连接设置,所述检测杆(710)通过复位弹簧与筒体(79)内部滑动设置,所述检测横杆(711)与检测杆(710)固定设置,所述筒体(79)上开设有与检测横杆(711)滑动设置的滑槽,所述第四弯管(78)与距离传感器(713)固定设置,所述距离传感器(713)与检测横杆(711)位于同一竖直线上,所述显示屏(714)与第四弯管(78)固定设置。 说明书 : 一种汽车配件的二次铣削车床技术领域[0001] 本发明属于铣削技术领域,具体涉及一种汽车配件的二次铣削车床。背景技术[0002] 铣削是以铣刀作为刀具加工物体表面的一种机械加工方法。铣床有卧式铣床,立式铣床,龙门铣床,仿形铣床,万能铣床,杠铣床,现有市面上在铣削过程中,铣削后的产品通常为同步整理至一个收纳筐中,后期再通过大型的筛分设备进行批次筛分,从而筛分出不合格的铣削产品,费时费力。发明内容[0003] 本发明的目的在于提供一种汽车配件的二次铣削车床,来解决铣削与检验铣削产品是否合格二者同步到位的问题。[0004] 为实现上述发明目的,本发明采用如下技术方案:[0005] 根据本发明的一种汽车配件的二次铣削车床,包括底座,所述底座顶部四角处均固定设有支撑杆,多个所述支撑杆顶部固定设有工作台,所述工作台顶部两侧均固定设有定位板,两个所述定位板之间分别设有螺纹杆和滑杆,所述螺纹杆通过轴承与两个定位板之间转动设置,所述滑杆与两个定位板之间固定设置,一个所述定位板一侧壁固定设有第一电机,所述第一电机输出端与螺纹杆固定设置,所述螺纹杆上螺纹设有第一板体,所述滑杆上滑动设有第二板体,所述第一板体与第二板体之间通过轴承转动设有转轴杆,所述转轴杆上固定设有加工板,所述第二板体上固定设有第二电机,且第二电机输出端与转轴杆固定设置,所述加工板上设有用于对零件进行固定的夹持组件,所述夹持组件包括夹持件,所述夹持件数量设有多个,且沿零件圆周方向均匀设置,所述夹持件包括第一电动推杆、连接杆和夹持板,所述第一电动推杆固定设于加工板底部,所述加工板上开设有供夹持板滑动的开槽,且夹持板延伸至加工板底部,所述连接杆与夹持板和第一电动推杆输出端固定设置,所述第一板体与第二板体底部固定设有用于对铣削后的零件进行定位转移的转移机构,所述转移机构包括用于对零件状态进行监测的监测组件、固定板、第二电动推杆、调节板、用于对零件进行转移防护的防护组件、用于对零件进行转移的夹持转移组件,所述监测组件固定设于第一板体一侧壁,所述固定板与第一板体和第二板体底部固定设置,所述第二电动推杆数量设有多个且与固定板固定设置,所述调节板与多个第二电动推杆输出端固定设置,所述防护组件与调节板固定设置,所述夹持转移组件与固定板固定设置,所述监测组件包括弧形板、监测头、第一检测板、第二检测板、第一开关、第二开关、第一抵接头和第二抵接头,所述监测头与转轴杆固定设置,所述弧形板与第一板体一侧壁固定设置,且弧形板与检测头同圆心,所述第一检测板与第二检测板均通过转轴与弧形板内转动设置,所述第一开关与第二开关均与弧形板固定设置,且分别位于第一检测板与第二检测板底部,所述第一抵接头与第二抵接头分别与第一检测板和第二检测板底部固定设置,所述防护组件包括防护挡板、C型滑板、第三电机、第一螺杆、第一杆体、第一移动块、第一滑动块、三角块、固定筒、伸缩杆和抵接板,所述调节板上开设有与检测槽,所述C型滑板数量设有两个且与防护挡板两侧壁固定设置,所述C型滑板与检测槽滑动设置,所述第三电机与调节板固定设置且输出端与第一螺杆固定设置,所述第一螺杆通过轴承与调节板转动设置,所述第一杆体与调节板固定设置,所述第一移动块与第一螺杆螺纹设置,所述第一滑动块与第一杆体滑动设置,所述三角块数量设有两个,所述第一移动块与第一滑动块一侧壁与三角块一侧壁固定设置,所述三角块另一侧壁与C型滑板固定设置,所述防护挡板与固定筒固定设置,所述固定筒数量设有多个,所述伸缩杆通过弹簧与固定筒内滑动设置,多个所述伸缩杆与抵接板四角处固定设置,所述夹持转移组件包括第四电机、第二螺杆、第二杆体、第二移动块、第二滑动块、弧形座、定位座、竖板、第三电动推杆、第四电动推杆和夹持弧板,所述第四电机与固定板固定设置且输出端与第二螺杆固定设置,所述第二螺杆通过轴承与固定板转动设置,所述第二杆体与固定板固定设置,所述第二移动块与第二螺杆螺纹设置,所述第二滑动块与第二杆体滑动设置,所述弧形座与第二移动块和第二滑动块之间固定设置,所述定位座与弧形座固定设置,所述竖板数量设有两个且对称设于弧形座上,所述第三电动推杆与竖板一侧壁固定设置,所述第四电动推杆与第三电动推杆输出端固定设置,所述第四电动推杆贯穿竖板内且输出端与夹持弧板固定设置,所述竖板上开设有供第四电动推杆滑动的滑槽,另一个所述定位板上设有用于对铣削后零件进行检测的检测机构,所述底座一侧壁固定设有多个支撑竖杆,所述支撑竖杆一侧壁固定设有顶板,所述顶板底部固定设有电动滑轨,所述电动滑轨上滑动设有铣削头。[0006] 优选的,所述检测机构包括第一弯管、第五电动推杆、第二弯管、第六电动推杆、第五电机、第三弯管、第七电动推杆、第四弯管、筒体、检测杆、检测横杆、检测头、距离传感器和显示屏,所述第一弯管、第五电动推杆、第二弯管、第六电动推杆、第五电机、第三弯管、第七电动推杆、第四弯管和筒体顺次连接设置,所述检测杆通过复位弹簧与筒体内部滑动设置,所述检测横杆与检测杆固定设置,所述筒体上开设有与检测横杆滑动设置的滑槽,所述第四弯管与距离传感器固定设置,所述距离传感器与检测横杆位于同一竖直线上,所述显示屏与第四弯管固定设置。[0007] 本发明的有益之处在于:[0008] 1、本发明通过设置转移机构,通过转移机构对铣削后的不同大小的零件进行定位转移,保证零件在转移过程中不会受到损坏,且在零件定位后可以根据检测结果的好坏进行产品的批次筛分。[0009] 2、本发明通过设置检测机构,检测机构可以在产品铣削后立马对产品进行监测,判断铣削结果,从而检测出零件是否铣削合格,使产品的铣削与检验铣削产品是否合格两个问题均可同步解决,避免后期再通过大型的筛分设备进行批次筛分。[0010] 3、本发明通过设置监测组件,监测组件监测加工板是否转动以及转动的角度,从而将信号进行传输,进一步根据零件转动情况分批次启动防护组件和夹持转移组件,使转移机构对铣削后的零件起到定位转移的作用,便于后期对零件进行合格检测。附图说明[0011] 构成本发明的一部分的附图用来提供对本发明的进一步理解,使得本发明的其他特征、目的和优点变得更明显。本发明的示意性实施例附图及其说明用于解释本发明,并不构成对本发明的不当限定。在附图中:[0012] 图1是本发明一种汽车配件的二次铣削车床的整体结构示意图;[0013] 图2是本发明局部放大的连接结构示意图一;[0014] 图3是本发明局部放大的连接结构示意图二;[0015] 图4是本发明夹持组件的放大结构示意图一;[0016] 图5是本发明夹持组件的放大结构示意图二;[0017] 图6是本发明转移机构的放大结构示意图一;[0018] 图7是本发明转移机构的放大结构示意图二;[0019] 图8是本发明监测组件的放大结构示意图;[0020] 图9是本发明防护组件与调节板的连接结构示意图一;[0021] 图10是本发明防护组件与调节板的连接结构示意图二;[0022] 图11是本发明夹持转移组件的放大结构示意图;[0023] 图12是本发明检测机构的放大结构示意图。[0024] 附图标记说明:[0025] 1、底座;2、工作台;21、定位板;22、螺纹杆;23、滑杆;24、第一电机;25、第一板体;26、第二板体;27、转轴杆;3、加工板;4、第二电机;5、夹持组件;51、夹持件;511、第一电动推杆;512、连接杆;513、夹持板;6、转移机构;61、监测组件;611、弧形板;612、监测头;613、第一检测板;614、第二检测板;615、第一开关;616、第二开关;617、第一抵接头;618、第二抵接头;62、固定板;63、第二电动推杆;64、调节板;65、防护组件;651、防护挡板;652、C型滑板;653、第三电机;654、第一螺杆;655、第一杆体;656、第一移动块;657、第一滑动块;658、三角块;659、固定筒;6510、伸缩杆;6511、抵接板;66、夹持转移组件;661、第四电机;662、第二螺杆;663、第二杆体;664、第二移动块;665、第二滑动块;666、弧形座;667、定位座;668、竖板;669、第三电动推杆;6610、第四电动推杆;6611、夹持弧板;7、检测机构;71、第一弯管;72、第五电动推杆;73、第二弯管;74、第六电动推杆;75、第五电机;76、第三弯管;77、第七电动推杆;78、第四弯管;79、筒体;710、检测杆;711、检测横杆;712、检测头;713、距离传感器;714、显示屏;8、顶板;9、电动滑轨;10、铣削头。具体实施方式[0026] 为了使本技术领域的人员更好地理解本申请方案,下面将结合本申请实施例中的附图,对本申请实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本申请一部分的实施例,而不是全部的实施例。基于本申请中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都应当属于本申请保护的范围。[0027] 在本申请中,术语“上”、“下”、“左”、“右”、“前”、“后”、“顶”、“底”、“内”、“外”、“中”、“竖直”、“水平”、“横向”、“纵向”等指示的方位或位置关系为基于附图所示的方位或位置关系。这些术语主要是为了更好地描述本申请及其实施例,并非用于限定所指示的装置、元件或组成部分必须具有特定方位,或以特定方位进行构造和操作。[0028] 并且,上述部分术语除了可以用于表示方位或位置关系以外,还可能用于表示其他含义,例如术语“上”在某些情况下也可能用于表示某种依附关系或连接关系。对于本领域普通技术人员而言,可以根据具体情况理解这些术语在本申请中的具体含义。[0029] 此外,术语“安装”、“设置”、“设有”、“连接”、“相连”、“套接”应做广义理解。例如,可以是固定连接,可拆卸连接,或整体式构造;可以是机械连接,或电连接;可以是直接相连,或者是通过中间媒介间接相连,又或者是两个装置、元件或组成部分之间内部的连通。对于本领域普通技术人员而言,可以根据具体情况理解上述术语在本申请中的具体含义。[0030] 如图1-图12所示,根据本发明的一种汽车配件的二次铣削车床,包括底座1,底座1顶部四角处均固定设有支撑杆,多个支撑杆顶部固定设有工作台2,工作台2顶部两侧均固定设有定位板21,两个定位板21之间分别设有螺纹杆22和滑杆23,螺纹杆22通过轴承与两个定位板21之间转动设置,滑杆23与两个定位板21之间固定设置,一个定位板21一侧壁固定设有第一电机24,第一电机24输出端与螺纹杆22固定设置,螺纹杆22上螺纹设有第一板体25,滑杆23上滑动设有第二板体26,第一板体25与第二板体26之间通过轴承转动设有转轴杆27,转轴杆27上固定设有加工板3,第二板体26上固定设有第二电机4,且第二电机4输出端与转轴杆27固定设置,加工板3上设有用于对零件进行固定的夹持组件5,夹持组件5包括夹持件51,夹持件51数量设有多个,且沿零件圆周方向均匀设置,夹持件51包括第一电动推杆511、连接杆512和夹持板513,第一电机24推杆固定设于加工板3底部,加工板3上开设有供夹持板513滑动的开槽,且夹持板513延伸至加工板3底部,连接杆512与夹持板513和第一电动推杆511输出端固定设置,第一板体25与第二板体26底部固定设有用于对铣削后的零件进行定位转移的转移机构6,另一个定位板21上设有用于对铣削后零件进行检测的检测机构7,底座1一侧壁固定设有多个支撑竖杆,支撑竖杆一侧壁固定设有顶板8,顶板8底部固定设有电动滑轨9,电动滑轨9上滑动设有铣削头10,首先将零件放置于加工板3上,在进行铣削之前,通过夹持组件5对待铣削的零件进行固定,通过夹持件51对零件的多个角度进行均匀夹持,可以通过启动第一电动推杆511带动夹持板513在开槽内部上下滑动,达到对零件的固定与解除固定的效果。[0031] 其中,转移机构6包括用于对零件状态进行监测的监测组件61、固定板62、第二电动推杆63、调节板64、用于对零件进行转移防护的防护组件65、用于对零件进行转移的夹持转移组件66,监测组件61固定设于第一板体25一侧壁,固定板62与第一板体25和第二板体26底部固定设置,第二电动推杆63数量设有多个且与固定板62固定设置,调节板64与多个第二电动推杆63输出端固定设置,防护组件65与调节板64固定设置,夹持转移组件66与固定板62固定设置,在零件铣削结束后,启动第二电机4,第二电机4带动转轴杆27转动,使转轴杆27带动加工板3转动,通过监测组件61监测加工板3是否转动以及转动的角度,从而将信号进行传输,进一步根据零件转动情况分批次启动防护组件65和夹持转移组件66。[0032] 其中,监测组件61包括弧形板611、监测头612、第一检测板613、第二检测板614、第一开关615、第二开关616、第一抵接头617和第二抵接头618,监测头612与转轴杆27固定设置,弧形板611与第一板体25一侧壁固定设置,且弧形板611与检测头712同圆心,第一检测板613与第二检测板614均通过转轴与弧形板611内转动设置,第一开关615与第二开关616均与弧形板611固定设置,且分别位于第一检测板613与第二检测板614底部,第一抵接头617与第二抵接头618分别与第一检测板613和第二检测板614底部固定设置,根据零件的厚度调整固定板62与调节板64之间的距离,通过启动第二电动推杆63带动调节板64移动进行调节,当转轴杆27转动时,带动监测头612转动,使监测头612抵接第一检测板613,第一检测板613受力转动向下压,使第一抵接头617抵接第一开关615,从而使第一开关615触发启动防护组件65,当加工板3转动至九十度后,使监测头612抵接第二检测板614,第二检测板614受力转动向下压,第二抵接头618抵接第二开关616,从而使第二开关616触发,启动夹持转移组件66。[0033] 其次,防护组件65包括防护挡板651、C型滑板652、第三电机653、第一螺杆654、第一杆体655、第一移动块656、第一滑动块657、三角块658、固定筒659、伸缩杆6510和抵接板6511,调节板64上开设有与检测槽,C型滑板652数量设有两个且与防护挡板651两侧壁固定设置,C型滑板652与检测槽滑动设置,第三电机653与调节板64固定设置且输出端与第一螺杆654固定设置,第一螺杆654通过轴承与调节板64转动设置,第一杆体655与调节板64固定设置,第一移动块656与第一螺杆654螺纹设置,第一滑动块657与第一杆体655滑动设置,三角块658数量设有两个,第一移动块656与第一滑动块657一侧壁与三角块658一侧壁固定设置,三角块658另一侧壁与C型滑板652固定设置,防护挡板651与固定筒659固定设置,固定筒659数量设有多个,伸缩杆6510通过弹簧与固定筒659内滑动设置,多个伸缩杆6510与抵接板6511四角处固定设置,启动防护组件65中第三电机653,第三电机653启动,带动第一螺杆654转动,使第一移动块656受螺纹转动同步转动,且在第一杆体655的限位下,使第一滑动块657在第一杆体655上定向滑动,使三角块658带动防护挡板651在C型滑板652的限位滑动下逐步上升,从而使防护挡板651对加工板3上的零件位置进行防护,且抵接板6511的侧壁抵接零件表层,在复位弹簧的弹力下进行微压力抵接,使加工板3翻转九十度后,加工板3上的零件位置依旧稳固,在后期夹持转移组件66对零件的转移过程中起到稳固效果。[0034] 优选的,夹持转移组件66包括第四电机661、第二螺杆662、第二杆体663、第二移动块664、第二滑动块665、弧形座666、定位座667、竖板668、第三电动推杆669、第四电动推杆6610和夹持弧板6611,第四电机661与固定板62固定设置且输出端与第二螺杆662固定设置,第二螺杆662通过轴承与固定板62转动设置,第二杆体663与固定板62固定设置,第二移动块664与第二螺杆662螺纹设置,第二滑动块665与第二杆体663滑动设置,弧形座666与第二移动块664和第二滑动块665之间固定设置,定位座667与弧形座666固定设置,竖板668数量设有两个且对称设于弧形座666上,第三电动推杆669与竖板668一侧壁固定设置,第四电动推杆6610与第三电动推杆669输出端固定设置,第四电动推杆6610贯穿竖板668内且输出端与夹持弧板6611固定设置,竖板668上开设有供第四电动推杆6610滑动的滑槽,当加工板3带动零件转动至九十度后,通过启动第一电动推杆511带动夹持板513在开槽内部往下滑动,使夹持板513对零件的固定长度缩短,留出固定空间给夹持弧板6611,启动第三电动推杆669带动夹持弧板6611抵达零件两侧中心处,启动第四电动推杆6610带动夹持弧板6611对零件进行固定,固定后,启动第一电动推杆511带动夹持板513下降至加工板3背面,解除对零件的固定,可根据零件的直径大小进行抵接式固定,当零件较小时,两个夹持弧板6611即可固定,当零件较大时,可通过两个夹持弧板6611的固定,启动第三电动推杆669将零件底部位置为定位座667抵接,进一步加强固定位置,固定完毕后,启动第四电机661带动第二螺杆662转动,使第二移动块664受螺纹转动同步转动,且在第二杆体663的限位下,使第二滑动块665在第二杆体663上定向滑动,使弧形座666带动整个零件逐步下降,下降至检测槽中心处停止。[0035] 最后,检测机构7包括第一弯管71、第五电动推杆72、第二弯管73、第六电动推杆74、第五电机75、第三弯管76、第七电动推杆77、第四弯管78、筒体79、检测杆710、检测横杆711、检测头712、距离传感器713和显示屏714,第一弯管71、第五电动推杆72、第二弯管73、第六电动推杆74、第五电机75、第三弯管76、第七电动推杆77、第四弯管78和筒体79顺次连接设置,检测杆710通过复位弹簧与筒体79内部滑动设置,检测横杆711与检测杆710固定设置,筒体79上开设有与检测横杆711滑动设置的滑槽,第四弯管78与距离传感器713固定设置,距离传感器713与检测横杆711位于同一竖直线上,显示屏714与第四弯管78固定设置。[0036] 启动第一电机24带动螺纹杆22转动,在滑杆23的限位下,第一板体25与第二板体26之间的整体装置进行移动,移动至检测机构7处停止,当圆柱形的汽车零件在铣削过程中,需要对零件处进行规则的圆形铣削,通过检测机构7可以判断铣削结果,检测出零件是否铣削合格,通过依次启动第五电动推杆72、第六电动推杆74和第七电动推杆77,将检测头712抵接在需要检测的弧形面上,可以启动第七电动推杆77带动检测头712向下移动,增大弧形面与检测头712之间的压力,启动第五电机75,带动检测头712在零件的圆周面进行旋转,当遇见不合格的零件时,检测头712会跟随不合格处进行凹凸式上下起伏,在起伏的过程中检测横杆711会上下移动,通过距离传感器713和显示屏714可查结果,从而得出零件铣削是否合格,使铣削与检测同步,节约成本。[0037] 以上仅为本发明的优选实施例而已,并不用于限制本发明,对于本领域的技术人员来说,本发明可以有各种更改和变化。所作的任何修改、等同替换、改进等,均应包含在本发明的保护范围之内。
专利地区:福建
专利申请日期:2024-07-04
专利公开日期:2024-11-05
专利公告号:CN118437962B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




