 产学研创新服务平台(全国)


用于气门座圈车削的移转上料装置发明专利
更新时间:2026-10-01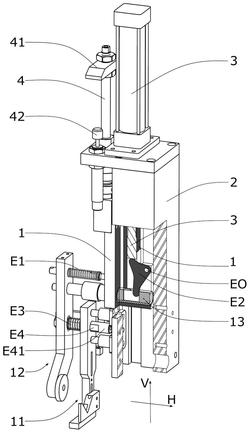 专利申请类型:发明专利;
地区:安徽-安庆;
源自:安庆高价值专利检索信息库;
专利名称:用于气门座圈车削的移转上料装置
专利类型:发明专利
专利申请号:CN202211315769.3
专利申请(专利权)人:安庆帝伯粉末冶金有限公司
权利人地址:安徽省安庆市经开区天柱山东路1777号
专利发明(设计)人:张阳,李诚,梁富金,刘大为,谷晨
专利摘要:本发明提供一种用于气门座圈车削的移转上料装置,其包括用于移动气门座圈的夹取组件与用于压装气门座圈的压装组件,夹取组件与压装组件均设置在能够沿径向移动的移动座上,压装组件在移动座上沿轴向移动设置,压装组件与移动座之间设置有使压装组件移动复位的第一弹性部件;压装组件由沿径向设置的直线驱动组件通过换向装置驱动移动。该用于气门座圈车削的移转上料装置的上料过程由夹取气门座圈的移动座的下降过程再接续一个安装架将气门座圈拍入的过程组成,其中移动座与安装架的动作过程均由同一直线驱动组件驱动,动作过程由机械实现,不需要额外的控制指令,而且可以有效避免气门座圈装夹位置不正确的问题,保证加工尺寸合格。
主权利要求:
1.一种用于气门座圈车削的移转上料装置,该用于气门座圈车削的移转上料装置包括用于移动气门座圈(W)的夹取组件(11)与用于压装气门座圈(W)的压装组件(12),其特征在于,所述夹取组件(11)与所述压装组件(12)均设置在能够沿径向(V)移动的移动座(1)上;
所述压装组件(12)设置在移动轴(13)上,所述移动轴(13)在所述移动座(1)上沿轴向(H)移动设置;
所述压装组件(12)与所述移动座(1)之间平行于所述移动轴(13)设置有第一弹性部件(E1);
所述压装组件(12)在所述移动座(1)上沿所述轴向(H)移动设置;所述压装组件(12)由沿所述径向(V)设置的直线驱动组件(3)通过换向装置(E2)驱动移动;
所述夹取组件(11)上转动设置有换向装置(E2),所述换向装置(E2)的换向转轴(EO)在所述轴向(H)与所述径向(V)所成平面的投影与所述直线驱动组件(3)的移动方向以及所述移动轴(13)的移动方向均不共线;
所述换向装置(E2)具有两个突出部,其中一个突出部与所述直线驱动组件(3)的移动端抵靠设置,另一个突出部与所述移动轴(13)抵靠设置;
所述夹取组件(11)沿所述轴向(H)移动设置在所述移动座(1)上,所述夹取组件(11)与所述压装组件(12)之间通过第二弹性部件(E3)弹性连接。
2.如权利要求1所述的用于气门座圈车削的移转上料装置,其特征在于,所述夹取组件(11)具有设置在垂直于所述轴向(H)平面内的夹持座(111),夹持座(111)具有容置气门座圈(W)的凹槽。
3.如权利要求2所述的用于气门座圈车削的移转上料装置,其特征在于,所述夹持座(111)的凹槽为V形,其V形开口角度在90度至135度之间。
4.如权利要求2所述的用于气门座圈车削的移转上料装置,其特征在于,所述夹取组件(11)还包括压杆(112),所述压杆(112)转动固定在所述夹取组件(11)上,远离所述压杆(112)的转轴的一端处于所述夹持座(111)的所述凹槽上方,远离所述压杆(112)的转轴的另一端通过第三弹性部件(113)与所述夹取组件(11)连接,并抵靠一位置固定的压杆限位件(114)设置。
5.如权利要求1‑4任一项所述的用于气门座圈车削的移转上料装置,其特征在于,所述移动座(1)上还设置有与安装架(2)滑动连接的导向组件(4),所述导向组件(4)的一端与所述移动座(1)固定,另一端设置有限制所述导向组件(4)位移的限位部件(41)。
6.如权利要求5所述的用于气门座圈车削的移转上料装置,其特征在于,在所述安装架(2)上还设置有与限位部件(41)配合的缓冲装置,使限位部件(41)在与缓冲装置接触时减速停止。
7.如权利要求1‑4任一项所述的用于气门座圈车削的移转上料装置,其特征在于,该用于气门座圈车削的移转上料装置还包括安装轴(5)以及安装座(6);
所述安装座(6)被设置为固定在对应的加工设备上;
所述安装轴(5)与安装架(2)固定连接,穿过所述安装座(6)的安装通道,所述安装座(6)通过螺纹连接将用于安装所述安装轴(5)的安装通道收紧以将所述安装轴(5)固定。 说明书 : 用于气门座圈车削的移转上料装置技术领域[0001] 本发明涉及物料输送定位技术领域,具体涉及一种用于气门座圈车削的移转上料装置。背景技术[0002] 经粉末冶金工艺制备的气门座圈,在毛坯成型时期会留有一定的加工余量,另外在粉末烧结的过程中由于发生了金属粉末的重熔以及金属元素之间的溶解,其尺寸也会发生变化。因此为了得到尺寸合格的气门座圈,还需要车去经粉末冶金处理得到的气门座圈的工艺余量,使其尺寸合格。[0003] 在车削加工气门座圈的内孔与倒角时,为了保证其同心度,需要通过特定的自定心卡盘进行装夹,当施加一定的外力将气门座圈压入卡盘后,其与气门座圈外周面自锁,将气门座圈可靠固定。在下料时通过卡盘内的动作机构释放气门座圈,使之移出卡盘。[0004] 同时申请人在在先申请的申请号为202210860174.X的名为“气门座圈输送装置”的发明申请中还公开了一种气门座圈的输送装置。[0005] 就对气门座圈的自动化车削加工而言,在上述技术背景下需要设计一款能够接收输送装置送来的气门座圈,并将其压入自定心卡盘中以用于车削加工的移转上料装置。[0006] 由于气门座圈的轴向厚度较小,在卡盘中以其外圆面定位时容易发生气门座圈倾斜的情况,造成内孔与倒角的轮廓尺寸不合格。此外由于在车削过程中,车刀与卡盘位于同一轴线上,相应的移转上料装置也不能在车削加工时与之干涉。[0007] 现有技术中,用于气门座圈车削的移转上料装置尚未发现。但公告号为CN103934477B的名为“一种轴承车削上料机构”的发明专利公开了一种将轴承压入车床上的上料机构。就该机构而言,其用于压装气门座圈的压板是做平面转动的,因此在其压装轴承的过程中,不能确保轴承端面是垂直于加工轴线的方向进入夹紧位置的,存在轴承倾斜导致加工尺寸变化的可能。此外该上料机构仅述及压料过程,并不涉及解决避免与加工系统之间干涉的问题。发明内容[0008] 为了实现气门座圈的稳定精确自动化车削上料,避免上料机构与车削系统干涉以及避免由于气门座圈装夹位置变动造成的尺寸不良,本发明提供一种用于气门座圈车削的移转上料装置。[0009] 本发明的技术方案提供一种用于气门座圈车削的移转上料装置,该用于气门座圈车削的移转上料装置包括用于移动气门座圈的夹取组件与用于压装气门座圈的压装组件,所述夹取组件与所述压装组件均设置在能够沿径向移动的移动座上,所述压装组件在所述移动座上沿所述轴向移动设置;所述压装组件由沿所述径向设置的直线驱动组件通过换向装置驱动移动。[0010] 具体的,所述压装组件设置在移动轴上,所述移动轴在所述移动座上沿轴向移动设置;[0011] 所述压装组件与所述移动座之间平行于所述移动轴设置有第一弹性部件;[0012] 所述夹取组件上转动设置有换向装置,所述换向装置的换向转轴在所述轴向与所述径向所成平面的投影与所述直线驱动组件的移动方向以及所述移动轴的移动方向均不共线;[0013] 所述换向装置具有两个突出部,其中一个突出部与所述直线驱动组件的移动端抵靠设置,另一个突出部与所述移动轴抵靠设置。[0014] 具体的,所述夹取组件沿所述轴向移动设置在所述移动座上,所述夹取组件与所述压装组件之间通过第二弹性部件弹性连接。[0015] 具体的,所述夹取组件具有设置在垂直于所述轴向平面内的夹持座,夹持座具有容置气门座圈的凹槽。[0016] 优选的,所述夹持座的凹槽为V形,其V形开口角度在90度至135度之间。[0017] 具体的,所述夹取组件还包括压杆,所述压杆转动固定在所述夹取组件上,远离所述压杆的转轴的一端处于所述夹持座的所述凹槽上方,远离所述压杆的转轴的另一端通过第三弹性部件与所述夹取组件连接,并抵靠一位置固定的压杆限位件设置。[0018] 具体的,所述移动座上还设置有与安装架滑动连接的导向组件,所述导向组件的一端与所述移动座固定,另一端设置有限制所述导向组件位移的限位部件。[0019] 优选的,在所述安装架上还设置有与限位部件配合的缓冲装置,使限位部件在与缓冲装置接触时减速停止。[0020] 优选的,该用于气门座圈车削的移转上料装置还包括安装轴以及安装座;[0021] 所述安装座被设置为固定在对应的加工设备上;[0022] 所述安装轴与安装架固定连接,穿过所述安装座的安装通道,所述安装座通过螺纹连接将用于安装所述安装轴的安装通道收紧并将所述安装轴固定。[0023] 本发明的用于气门座圈车削的移转上料装置的上料过程由夹取气门座圈的移动座的下降过程再接续一个安装架将气门座圈拍入的过程组成,其中移动座与安装架的动作过程均由同一直线驱动组件驱动,动作过程由机械实现,不需要额外的控制指令。在这一过程中,安装架是沿的方向将气门座圈压入定位卡盘中的,因此可以有效避免气门座圈装夹位置不正确的问题,可以保证加工尺寸合格;另一方面由于移动座与安装架在车削时处于外,仅仅在装夹时下降进入上的装夹位置,因此可以避免设备之间的干涉问题。附图说明[0024] 图1为现有技术的气门座圈加工说明图;[0025] 图2为本发明的用于气门座圈车削的移转上料装置的整体示意图;[0026] 图3为本发明的夹取组件的结构示意图;[0027] 图4为本发明的用于气门座圈车削的移转上料装置的实施例2的示意图。[0028] 图中,[0029] B1:自定心卡盘BO:车削轴线B2:车刀g1:移料路径g2:压装路径1:移动座11:夹取组件111:夹持座112:压杆113:第三弹性部件114:压杆限位件12:压装组件13:移动轴E1:第一弹性部件E2:换向装置EO:换向转轴E3:第二弹性部件E4:回退轴E41:限位凸起2:安装架3:直线驱动组件4:导向组件41:限位部件42:缓冲部件5:安装轴6:安装座W:气门座圈H:轴向V:径向具体实施方式[0030] 以下结合附图和具体实施例,对本发明进行详细说明,在本说明书中,附图尺寸比例并不代表实际尺寸比例,其只用于体现各部件之间的相对位置关系与连接关系,名称相同或标号相同的部件代表相似或相同的结构,且仅限于示意的目的。[0031] 现有的气门座圈内孔加工过程如图1中的示意图。自定心卡盘B1设置在车床的主轴上,与加工时的车削轴线BO共线,车气门座圈W的内孔时,要求气门座圈W同轴固定在自定心卡盘B1内,然后车刀B2沿车削轴线BO进给实现气门座圈W孔的切削。[0032] 为了将气门座圈W垂直于车削轴线BO装入中,同时避让车刀B2的位置,应当使气门座圈W沿图中虚线示出的方向先经移料路径g1垂直于车削轴线BO的径向向车削轴线BO靠拢,然后经压装路径g2沿车削轴线BO送入自定心卡盘B1中。此外图中示出的移料路径g1受至于平面表达与车刀B2同在一个平面内,但显然,本领域技术人员是知晓的,现有技术中只要不发生干涉,移料路径g1可以在车削轴线BO的360度范围内合理灵活设置。气门座圈W在自定心卡盘B1中需要保证严格同心,才能保证气门座圈W加工出的内孔轮廓的尺寸精度与形状精度。[0033] 为了后续描述的方便,定义图中的轴向H与径向V,轴向H为平行于车削轴线BO的方向,径向V为上述的某一移料路径g1的移动方向,即垂直于轴向H的径向,其垂直于轴向H并在车削轴线BO周向360度内可以灵活设置。在未明确指明方向的情况下,仅指与上述轴向H或径向V平行的正向或者反向,或者由方案中直接得到确定。[0034] 本发明提供了一种用于上述气门座圈W的上料过程的用于气门座圈车削的移转上料装置。为了实现图1中示出的工作路径g1+g2,该用于气门座圈车削的移转上料装置的整体构成如图2所示,图2为用于气门座圈车削的移转上料装置的部分剖切的轴测示意图。用于气门座圈车削的移转上料装置包括用于移动气门座圈W的夹取组件11与用于压装气门座圈W的压装组件12。夹取组件11与压装组件12均设置在能够沿径向V移动的移动座1上。其中压装组件12在移动座1上沿轴向H移动设置,压装组件12与移动座1之间设置有使压装组件12移动复位的第一弹性部件E1。压装组件12由沿径向V设置的直线驱动组件3通过换向装置E2驱动移动。[0035] 就图2中的实施例而言,用于气门座圈车削的移转上料装置包括固定设置的安装架2,在安装架2上沿径向V设置直线驱动组件3。在安装架2上设置移动座1,移动座1与直线驱动组件3连接,其通过直线驱动组件3引导实现在安装架2上沿径向V移动。压装组件12设置在移动轴13上,移动轴13在移动座1上沿轴向H移动设置,在压装组件12与移动座1之间平行于移动轴13设置有第一弹性部件E1,第一弹性部件E1可以是图2中示出的圆柱螺旋弹簧,其在压缩时,可以使压装组件12与移动轴13移动复位。在夹取组件11上转动设置有换向装置E2,换向装置E2的换向转轴EO在图示轴向H与径向V所成平面的投影与直线驱动组件3的移动方向以及移动轴13的移动方向均不共线。换向装置E2具有两个突出部,其中一个突出部与直线驱动组件3的移动端抵靠设置,另一个突出部与移动轴13抵靠设置。[0036] 整个装置由直线驱动组件3驱动动作。在上料过程中,直线驱动组件3的移动端沿径向V反向下压。由于第一弹性部件E1的存在,取决于移动座1的移动阻力的大小,其在轻微压缩后,将促使压装组件12与夹取组件11整体动作,由导向组件4导向沿径向V下落。夹取组件11与压装组件12随移动座1下落,使夹取组件11夹取的气门座圈W沿移料路径g1移动至与车削轴线BO共轴。当夹取组件11下降至最低位置时被限位,直线驱动组件3继续下压,促使换向装置E2转动,克服第一弹性部件E1做功,使第一弹性部件E1压缩,压装组件12则沿着轴向H的方向移动,将气门座圈W沿压装路径g2压入自定心卡盘B1中。在压入过程中,压装组件12与气门座圈W是沿着车削轴线BO平移的,可以确保气门座圈W的端面垂直于车削轴线BO,而不会发生偏斜。基于上述的两个步骤的拆解,可以保证气门座圈W的上料定心过程中与车削轴线BO共轴,同时不会发生端面倾斜的问题。而在复位过程中,由于第一弹性部件E1的存在,压装组件12首先复位,在压装组件12复位完成后,直线驱动组件3回退至其移动部件与移动座1之间的限位发生作用,带动夹取组件11复位。[0037] 为了保证压装组件12将气门座圈W压入自定心卡盘B1过程中的稳定性,避免气门座圈W在压入过程中,从夹取组件11上脱出后掉落。夹取组件11同样沿轴向H移动设置在移动座1上,夹取组件11与压装组件12之间通过第二弹性部件E3弹性连接。从而,在前述的压装组件12发生沿轴向H的移动时,在第二弹性部件E3的作用下,夹取组件11首先与压装组件12一同沿轴向H移动,当夹取组件11移动至贴靠自定心卡盘B1时,由于自定心卡盘B1的阻挡停止移动,此时,第二弹性部件E3受压,压装组件12相对夹取组件11继续沿轴向H移动,将气门座圈W从夹取组件11上顶入自定心卡盘B1内。由于仅在夹取组件11贴紧自定心卡盘B1后触发压入动作,可以保证压入过程精确受控,气门座圈W不会因为失去支撑而掉落。[0038] 上述的实施例中,移动座1上还设置有导向组件4,导向组件4为滑动设置在安装架2上的滑轴,其一端与移动座1固定,一端设置有限制导向组件4继续位移的限位部件41,因此移动座1在下落时受制于导向组件4端部的限位部件41被限位于最低点。优选的,在安装架2上还设置有与限位部件41配合的缓冲装置,使限位部件41在与之接触时缓冲减速。此外压装组件12与夹取组件11还通过固定于压装组件12上并在夹取组件11上相对沿轴向H移动的回退轴E4连接,回退轴E4远离压装组件12的一端设置有限位凸起E41,以将夹取组件11限位在回退轴E4上。在压装组件12压缩过程中,限位凸起E41不起作用,而当压装组件12回退至一定程度,限位凸起E41与夹取组件11接触,压装组件12继续回退时,回退轴E4将带动夹取组件11继续回退。可选的,第二弹性部件E3为圆柱螺旋弹簧并设置在回退轴E4上。在图2中,导向组件4的端部为圆形截面,中部的移动部分去除了一弓形部分形成了一由优弧形成的截面,因此圆形截面所在位置即为限位部件41。[0039] 上述实施例中,直线驱动组件3为直线驱动的气缸,其移动端设置在移动座1内。并与夹取组件11移动设置,在移动设置的基础上,直线驱动组件3的移动端与夹取组件11之间设置有限位部件,以保证夹取组件11与直线驱动组件3的移动端仅在一定范围内自由移动。[0040] 如图2所示,夹取组件11具有设置在垂直于轴向H平面内的夹持座111,气门座圈W从前道的输送装置落入夹持座111中被定位并跟随夹取组件11移动。夹持座111具有容置气门座圈W的凹槽,优选的,如图2所示,夹持座111的凹槽为V形,本申请中其开口角度在90度至135度之间,V形凹槽有利于气门座圈W在夹持座111内的准确定位。[0041] 此外,如图3所示,夹取组件11可选的可以包括压杆112,压杆112转动固定在夹取组件11上,远离转轴的一端可以在转动下降时,处于夹持座111的V形槽上方,远离转轴的另一端通过第三弹性部件113与夹取组件11连接,另设置一压杆限位件114,其被固定于安装架2或其他在运动过程中位置固定的组件上,压杆限位件114设置在压杆112与第三弹性部件113连接的一端相对径向V的上方,并与抵靠压杆112。压杆限位件114用于控制压杆112自动压紧气门座圈W。具体而言,当夹取组件11整体沿径向V移动时,压杆112与压杆限位件114脱离接触,在第三弹性部件113的作用下,压杆112绕其转轴转动,其用于压紧的一端下降,将气门座圈W压紧在夹持座111的V形槽中,不仅可以防止气门座圈W在移动过程中掉落,而且可以保证气门座圈W的位置准确可靠,不发生变动。[0042] 如图2所示安装架2上可选的可以与夹持座111沿同一轴向H方向设置,呈圆形,根据不同的气门座圈W的外径,的直径可以灵活选择,以在保证与气门座圈W的端面良好接触的同时避免与夹持座111之间干涉。[0043] 图4为本申请的实施例2的示意图。实施例2中的用于气门座圈车削的移转上料装置还包括安装轴5以及安装座6。安装座6被设置为固定在对应的加工设备上,安装轴5与安装架2固定连接,穿过安装座6的安装通道,安装座6通过螺纹连接将用于安装安装轴5的安装通道收紧以将安装轴5固定。在安装座6的安装通道未紧固时,安装轴5可以在安装座6上转动,配合对夹取组件11二限位的调节,可以在垂直于轴向H的平面内精确调节夹取组件11的位置。以使气门座圈W在沿压装路径g2平移时,气门座圈W的轴线能够被调整到精确的与车削轴线BO重合,重合精度可以达到0.01mm。[0044] 上述内容仅仅是对本发明的优选实施方式进行描述,并非对本发明的范围进行限定,在不脱离本发明设计精神的前提下,本领域普通技术人员对本发明的技术方案作出的各种变形和改进,均应落入本发明的权利要求书确定的保护范围内。
专利地区:安徽
专利申请日期:2022-10-25
专利公开日期:2024-11-08
专利公告号:CN115488362B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




