 产学研创新服务平台(全国)


一种光伏组件焊接设备发明专利
更新时间:2026-10-01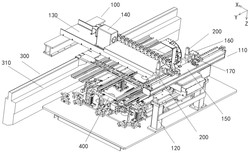 专利申请类型:发明专利;
地区:广东-潮州;
源自:潮州高价值专利检索信息库;
专利名称:一种光伏组件焊接设备
专利类型:发明专利
专利申请号:CN202411189096.0
专利申请(专利权)人:广东金源光能股份有限公司,广东金源太阳能科技有限公司
权利人地址:广东省潮州市潮州经济开发试验区北站西路D5-8-3号地块厂房(1-3)
专利发明(设计)人:余新杰,陈桦,林俊鑫,黄培雄,刘钿,林家鹏,蔡培盛,芦永军
专利摘要:本发明公开了一种光伏组件焊接设备,包括激光焊接机构、支撑架和支撑平台;激光焊接机构包括第一驱动组件,第一驱动组件的驱动端设置有两组激光焊接头,支撑架连接有第二驱动组件,支撑平台包括环形支撑板,环形支撑板上设置有压合组件,压合组件包括压头;环形支撑板上设有条形安装孔,形安装孔内设有压轮,压轮的下方连接有第三驱动组件,压轮通过第三驱动组件沿条形安装孔的长度方向移动,实现工件的位置调整和定位;通过结合激光焊接机构、支撑架和支撑平台的设计,能够将不同尺寸的工件依次固定并焊接到光伏组件的主体骨架上,各组件之间协同工作,实现了光伏组件的自动化、高效化和精确化焊接,显著提高了生产效率。
主权利要求:
1.一种光伏组件焊接设备,其特征在于,包括:
激光焊接机构(100),所述激光焊接机构(100)包括具有XYZ三轴自由度的第一驱动组件(110),所述第一驱动组件(110)的驱动端设置有两组独立运行的激光焊接头(200);
支撑架(300),设置在所述激光焊接机构(100)的下方,所述支撑架(300)用于容置光伏组件的主体骨架,所述支撑架(300)连接有第二驱动组件(310),所述第二驱动组件(310)能够驱动所述光伏组件的主体骨架移动;
支撑平台(400),设置在所述支撑架(300)的下方,所述支撑平台(400)包括环形支撑板(410),所述环形支撑板(410)上设置有压合组件(420),所述压合组件(420)包括能够转动压合工件的压头(421);所述环形支撑板(410)上设有条形安装孔(411),所述形安装孔内设有压轮(430),所述压轮(430)的下方连接有第三驱动组件(440),所述第三驱动组件(440)驱动所述压轮(430)沿着所述条形安装孔(411)的长度方向移动,以实现对于工件的位置调整;
所述激光焊接机构(100)包括两组间隔设置支撑柱(120),两个所述支撑柱(120)分别设置于所述支撑平台(400)的两侧,两个所述支撑柱(120)之间沿X轴方向设置有第一连接板(130),所述第一驱动组件(110)安装于所述第一连接板(130)上;
第一驱动组件(110)包括第一电机(140),所述第一电机(140)的驱动端连接有第一丝杆,所述第一丝杆上螺纹连接有螺母件,螺纹件连接有第二连接件,所述第二连接件上沿Y轴方向安装有双驱动直线模组(150),所述双驱动直线模组(150)的两个驱动端分别连接有一个第二连接板(160);
所述第二连接板(160)上沿Z轴方向设置有升降驱动件(170),所述升降驱动件(170)的驱动端与对应的所述激光焊接头(200)连接;
所述激光焊接头(200)包括沿着光路方向依次设置的入射组件(210)和出射组件(250),所述入射组件(210)和所述出射组件(250)之间设置有第一反射组件(220)和第二反射组件(240);
所述第一反射组件(220)和第二反射组件(240)之间设置有光路调节组件(230),所述光路调节组件(230)包括固定座(231),以及与所述固定座(231)转动连接的旋转刻度盘(232),所述固定座(231)与所述第一反射组件(220)固定连接,所述旋转刻度盘(232)与所述第二反射组件(240)固定连接,转动所述旋转刻度盘(232),以调节所述出射组件(250)的出射角度;
所述入射组件(210)包括入射头(211),所述入射头(211)沿其长度方向开设有入射管道(212);
所述入射头(211)的上端开设有缺口槽(2111)和卡槽(2112),所述缺口槽(2111)容置有顶紧环(213),所述顶紧环(213)的两端分别设置有压缩弹簧(214),所述压缩弹簧(214)的一端与所述缺口槽(2111)的内壁连接,所述压缩弹簧(214)用于顶推所述顶紧环(213)向外移动;
所述入射头(211)上对应于所述缺口槽(2111)的位置卡接有拧紧卡环(215),所述拧紧卡环(215)的两端螺纹连接有拧紧螺栓(216),所述拧紧螺栓(216)的一端贯穿于所述卡槽(2112)设置;其中,拧动所述拧紧螺栓(216),以推动所述顶紧环(213)向内移动,以压紧固定所述入射管道(212);
所述入射头(211)的下端设置有冷却腔室(2113),所述冷却腔室(2113)环绕于所述入射管道(212)设置,所述入射头(211)的外侧壁上设置有进液管(217)和出液管(218),所述进液管(217)和所述出液管(218)分别与所述冷却腔室(2113)连通。
2.根据权利要求1所述的光伏组件焊接设备,其特征在于,所述光路调节组件(230)还包括内管体(233),所述内管体(233)的一端通过阻尼轴承与所述固定座(231)转动连接,所述内管体(233)的另一端与所述旋转刻度盘(232)连接;
所述固定座(231)的外侧壁上开设有螺纹孔,所述螺纹孔内螺纹连接有压紧螺栓(234),所述压紧螺栓(234)的一端设置有把手部(235),另一端设置有压紧块(236),所述压紧块(236)远离所述压紧螺栓(234)的一端面设置有弧形凹槽,所述弧形凹槽与所述内管体(233)的外侧壁相匹配。
3.根据权利要求2所述的光伏组件焊接设备,其特征在于,所述第二反射组件(240)包括镜体座(241),所述镜体座(241)设置有气管体(242)和滑动套(243),所述镜体座(241)和所述滑动套(243)之间通过密封圈密封连接;
所述滑动套(243)内滑动连接有反射镜体(244),所述反射镜体(244)的一端倾斜45°设置有反射镜面(2441),所述反射镜体(244)的另一端设置有气路孔(2442),所述气路孔(2442)相对于所述气管体(242)的一端设置;其中,所述气管体(242)连接有气源组件。
4.根据权利要求3所述的光伏组件焊接设备,其特征在于,所述出射组件(250)包括连接块(251),所述连接块(251)的下端部设置有连接螺纹套(252),所述连接螺纹套(252)螺纹连接有调节螺套(253),所述调节螺套(253)的下端面设置有吹气保护块(254);
所述吹气保护块(254)的下端面设置有保护铜块(255),所述保护铜块(255)开设有用于供激光穿过的穿孔,所述保护铜块(255)的两侧部连接有吹气铜管(256);
所述吹气保护块(254)连接有气路组件(257),所述气路组件(257)的一端与所述吹气铜管(256)连接。
5.根据权利要求1所述的光伏组件焊接设备,其特征在于,所述支撑平台(400)的同一侧部开设有两组所述条形安装孔(411),所述支撑平台(400)下方的预设位置设置有导轨(401);
所述第三驱动组件(440)的驱动端设置有第三连接板(402),所述第三连接板(402)的两侧部分别设置有立柱体(403),所述立柱体(403)的上端部设置有所述压轮(430),两个所述压轮(430)分别设置于对应的所述条形安装孔(411)内;
所述立柱体(403)的下端部开设有导向槽,所述立柱体(403)通过所述导向槽滑动连接于所述导轨(401)上。
6.根据权利要求1所述的光伏组件焊接设备,其特征在于,所述支撑平台(400)的内侧还设置有定位组件(450),所述定位组件(450)包括升降气缸(451),所述升降气缸(451)的活塞杆连接有压块(452),所述压块(452)的下端面设置有缓冲部。
7.根据权利要求6所述的光伏组件焊接设备,其特征在于,所述支撑平台(400)的内侧设置有固定板(460),所述固定板(460)的上端面设置有固定轮(461);其中,所述压轮(430)和所述固定轮(461)之间形成用于固定工件的定位间隙。 说明书 : 一种光伏组件焊接设备技术领域[0001] 本发明涉及激光焊接技术领域,尤其涉及一种光伏组件焊接设备。背景技术[0002] 随着全球能源需求的不断增长和环境保护意识的增强,太阳能光伏技术作为一种可再生能源技术,得到了广泛的应用和快速的发展。光伏组件作为太阳能光伏系统的核心部分,其生产工艺和设备的先进性直接影响到光伏系统的效率和成本。在光伏组件的生产过程中,焊接工艺是关键的一环,高质量的焊接设备能够显著提高光伏组件的电气性能和机械强度,进而提升整个光伏系统的效能。[0003] 现有的光伏组件焊接设备通常采用单一的焊接头和固定的支架结构,这种设计在处理复杂焊接任务时具有一定的局限性。具体来说,单一焊接头的操作范围有限,难以实现多角度、多位置的焊接,导致焊接精度和效率较低。此外,固定支架结构难以适应不同尺寸和形状的工件,导致设备的通用性和灵活性较差。现有设备在定位和固定工件时,通常依赖于手动操作或简单的机械夹具,这不仅增加了操作难度和时间成本,还容易导致定位不准和焊接质量不稳定。[0004] 鉴于此,需要对现有技术中的光伏组件焊接设备加以改进,以解决无法灵活调整,工作效率低的技术问题。发明内容[0005] 本发明的目的在于提供一种光伏组件焊接设备,解决以上的技术问题。[0006] 为达此目的,本发明采用以下技术方案:[0007] 一种光伏组件焊接设备,包括:[0008] 激光焊接机构,所述激光焊接机构包括具有XYZ三轴自由度的第一驱动组件,所述第一驱动组件的驱动端设置有两组独立运行的激光焊接头;[0009] 支撑架,设置在所述激光焊接支架的下方,所述支撑架用于容置光伏组件的主体骨架,所述支撑架连接有第二驱动组件,所述第二驱动组件能够驱动所述光伏组件的主体骨架移动;[0010] 支撑平台,设置在所述支撑架的下方,所述支撑平台包括环形支撑板,所述环形支撑板上设置有压合组件,所述压合组件包括能够转动压合工件的压头;所述环形支撑板上设有条形安装孔,所述形安装孔内设有压轮,所述压轮的下方连接有第三驱动组件,所述第三驱动组件驱动所述压轮沿着所述条形安装孔的长度方向移动,以实现对于工件的位置调整。[0011] 可选的,所述激光焊接机构包括两组间隔设置支撑柱,两个所述支撑柱分别设置于所述支撑平台的两侧,两个所述支撑柱之间沿X轴方向设置有第一连接板,所述第一驱动组件安装于所述第一连接板上;[0012] 第一驱动组件包括第一电机,所述第一电机的驱动端连接有第一丝杆,所述第一丝杆上螺纹连接有螺母件,螺纹件连接有第二连接件,所述第二连接件上沿Y轴方向安装有双驱动直线模组,所述双驱动直线模组的两个驱动端分别连接有一个第二连接板;[0013] 所述第二连接板上沿Z轴方向设置有升降驱动件,所述升降驱动件的驱动端与对应的所述激光焊接头连接。[0014] 可选的,所述激光焊接头包括沿着光路方向依次设置的入射组件和出射组件,所述入射组件和所述出射组件之间设置有第一反射组件和第二反射组件;[0015] 所述第一反射组件和第二反射组件之间设置有光路调节组件,所述光路调节组件包括固定座,以及与所述固定座转动连接的旋转刻度盘,所述固定座与所述第一反射组件固定连接,所述旋转刻度盘与所述第二反射组件固定连接,转动所述旋转刻度盘,以调节所述出射组件的出射角度。[0016] 可选的,所述入射组件包括入射头,所述入射头沿其长度方向开设有入射管道;[0017] 所述入射头的上端开设有缺口槽和卡槽,所述缺口槽容置有顶紧环,所述顶紧环的两端分别设置有压缩弹簧,所述压缩弹簧的一端与所述缺口槽的内壁连接,所述压缩弹簧用于顶推所述顶紧环向外移动;[0018] 所述入射头上对应于所述缺口槽的位置卡接有拧紧卡环,所述拧紧卡环的两端螺纹连接有拧紧螺栓,所述拧紧螺栓的一端贯穿于所述卡槽设置;其中,拧动所述拧紧螺栓,以推动所述顶紧环向内移动,以压紧固定所述入射管道;[0019] 所述入射头的下端设置有冷却腔室,所述冷却腔室环绕于所述入射管道设置,所述入射头的外侧壁上设置有进液管和出液管,所述进液管和所述出液管分别与所述冷却腔室连通。[0020] 可选的,所述光路调节组件还包括内管体,所述内管体的一端通过阻尼轴承与所述固定座转动连接,所述内管体的另一端与所述旋转刻度盘连接;[0021] 所述固定座的外侧壁上开设有螺纹孔,所述螺纹孔内螺纹连接有压紧螺栓,所述压紧螺栓的一端设置有把手部,另一端设置有压紧块,所述压紧块远离所述压紧螺栓的一端面设置有弧形凹槽,所述弧形凹槽与所述内管体的外侧壁相匹配。[0022] 可选的,所述第二反射组件包括镜体座,所述镜体座设置有气管体和滑动套,所述镜体座和所述滑动套之间通过密封圈密封连接;[0023] 所述滑动套内滑动连接有反射镜体,所述反射镜体的一端倾斜°设置有反射镜面,所述反射镜体的另一端设置有气路孔,所述气路孔相对于所述气管体的一端设置;其中,所述气管体连接有气源组件。[0024] 可选的,所述出射组件包括连接块,所述连接块的下端部设置有连接螺纹套,所述连接螺纹套螺纹连接有调节螺套,所述调节螺套的下端面设置有吹气保护块;[0025] 所述吹气保护块的下端面设置有保护铜块,所述保护铜块开设有用于供激光穿过的穿孔,所述保护铜块的两侧部连接有吹气铜管;[0026] 所述吹气保护块连接有气路组件,所述气路组件的一端与所述吹气铜管连接。[0027] 可选的,所述支撑平台的同一侧部开设有两组所述条形安装孔,所述支撑平台下方的预设位置设置有导轨;[0028] 所述第三驱动组件的驱动端设置有第三连接板,所述第三连接板的两侧部分别设置有立柱体,所述立柱体的上端部设置有所述压轮,两个所述压轮分别设置于对应的所述条形安装孔内;[0029] 所述立柱体的下端部开设有导向槽,所述立柱体通过所述导向槽滑动连接于所述导轨上。[0030] 可选的,所述支撑平台的内侧还设置有定位组件,所述定位组件包括升降气缸,所述升降气缸的活塞杆连接有压块,所述压块的下端面设置有缓冲部。[0031] 可选的,所述支撑平台的内侧设置有固定板,所述固定板的上端面设置有固定轮;其中,所述压轮和所述固定轮之间形成用于固定工件的定位间隙。[0032] 与现有技术相比,本发明具有以下有益效果:激光焊接机构通过XYZ三轴自由度的第一驱动组件进行操作,驱动端配备有两组独立运行的激光焊接头,能够实现多角度、多位置的高精度焊接;支撑架设置在激光焊接支架的下方,用于容置光伏组件的主体骨架,并通过第二驱动组件驱动主体骨架移动,确保焊接头能够覆盖所有焊接位置;支撑平台位于支撑架的下方,压合组件通过压头转动压合工件,条形安装孔内设有压轮,压轮通过第三驱动组件沿条形安装孔的长度方向移动,实现工件的位置调整和定位;本光伏组件焊接设备通过结合激光焊接机构、支撑架和支撑平台的设计,能够将不同尺寸的工件依次固定并焊接到光伏组件的主体骨架上,各组件之间协同工作,实现了光伏组件的自动化、高效化和精确化焊接,显著提高了生产效率。附图说明[0033] 为了更清楚地说明本发明实施例或现有技术中的技术方案,下面将对实施例或现有技术描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图仅仅是本发明的一些实施例,对于本领域普通技术人员来讲,在不付出创造性劳动性的前提下,还可以根据这些附图获得其它的附图。[0034] 本说明书附图所绘示的结构、比例、大小等,均仅用以配合说明书所揭示的内容,以供熟悉此技术的人士了解与阅读,并非用以限定本发明可实施的限定条件,故不具技术上的实质意义,任何结构的修饰、比例关系的改变或大小的调整,在不影响本发明所能产生的功效及所能达成的目的下,均应仍落在本发明所揭示的技术内容得能涵盖的范围内。[0035] 图1为本实施例的光伏组件焊接设备的整体结构示意图;[0036] 图2为本实施例的光伏组件焊接设备的支撑平台的结构示意图;[0037] 图3为本实施例的光伏组件焊接设备的支撑平台的局部放大结构示意图;[0038] 图4为本实施例的光伏组件焊接设备的激光焊接头的结构示意图;[0039] 图5为本实施例的光伏组件焊接设备的入射组件的部件分解结构示意图;[0040] 图6为本实施例的光伏组件焊接设备的激光焊接头的剖面结构示意图;[0041] 图7为本实施例的光伏组件焊接设备的第二反射组件和出射组件的结构示意图。[0042] 图示说明:激光焊接机构100、第一驱动组件110、支撑柱120、第一连接板130、第一电机140、双驱动直线模组150、第二连接板160、升降驱动件170;[0043] 激光焊接头200、入射组件210、第一反射组件220、光路调节组件230、第二反射组件240、出射组件250、固定座231、旋转刻度盘232、入射头211、入射管道212、缺口槽2111、卡槽2112、顶紧环213、压缩弹簧214、拧紧卡环215、拧紧螺栓216、冷却腔室2113、进液管217、出液管218、内管体233、压紧螺栓234、把手部235、压紧块236、镜体座241、气管体242、滑动套243、反射镜体244、反射镜面2441、气路孔2442、连接块251、连接螺纹套252、调节螺套253、吹气保护块254、保护铜块255、吹气铜管256、气路组件257;[0044] 支撑架300、第二驱动组件310;[0045] 支撑平台400、环形支撑板410、压合组件420、压头421、条形安装孔411、压轮430、第三驱动组件440、导轨401、第三连接板402、立柱体403、定位组件450、升降气缸451、压块452、固定板460、固定轮461。具体实施方式[0046] 为使得本发明的发明目的、特征、优点能够更加的明显和易懂,下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,下面所描述的实施例仅仅是本发明一部分实施例,而非全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其它实施例,都属于本发明保护的范围。[0047] 在本发明的描述中,需要理解的是,术语“上”、“下”、“顶”、“底”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本发明和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本发明的限制。需要说明的是,当一个组件被认为是“连接”另一个组件,它可以是直接连接到另一个组件或者可能同时存在居中设置的组件。[0048] 下面结合附图并通过具体实施方式来进一步说明本发明的技术方案。[0049] 本发明实施例提供了一种光伏组件焊接设备,包括激光焊接机构100、支撑架300和支撑平台400;激光焊接机构100包括具有XYZ三轴自由度的第一驱动组件110,第一驱动组件110的驱动端设置有两组独立运行的激光焊接头200。在驱动端设置了两组独立运行的激光焊接头200,可以同时进行多点焊接,提高焊接效率和精度。[0050] 支撑架300,设置在激光焊接支架的下方,支撑架300用于容置光伏组件的主体骨架,支撑架300连接有第二驱动组件310,驱动组件能够驱动光伏组件的主体骨架移动。这种设计允许在焊接过程中调整组件的位置,确保焊接头能够覆盖所有需要焊接的位置,提高焊接的灵活性和精度。[0051] 支撑平台400,设置在支撑架300的下方,支撑平台400包括环形支撑板410,环形支撑板410上设置有压合组件420,压合组件420包括能够转动压合工件的压头421;环形支撑板410上设有条形安装孔411,形安装孔内设有压轮430,压轮430的下方连接有第三驱动组件440,第三驱动组件440驱动压轮430沿着条形安装孔411的长度方向移动,以实现对于工件的位置调整。通过第三驱动组件440驱动压轮430移动,一方面可以实现对于工件的定位和位置调整,另一方面,可以通过压轮430的移动,适用于不同尺寸的工件边框。[0052] 本发明的工作原理为:激光焊接机构100通过XYZ三轴自由度的第一驱动组件110进行操作,驱动端配备有两组独立运行的激光焊接头200,能够实现多角度、多位置的高精度焊接;支撑架300设置在激光焊接支架的下方,用于容置光伏组件的主体骨架,并通过第二驱动组件310驱动主体骨架移动,确保焊接头能够覆盖所有焊接位置;支撑平台400位于支撑架300的下方,压合组件420通过压头421转动压合工件,条形安装孔411内设有压轮430,压轮430通过第三驱动组件440沿条形安装孔411的长度方向移动,实现工件的位置调整和定位;本光伏组件焊接设备通过结合激光焊接机构100、支撑架300和支撑平台400的设计,能够将不同尺寸的工件依次固定并焊接到光伏组件的主体骨架上,各组件之间协同工作,实现了光伏组件的自动化、高效化和精确化焊接,显著提高了生产效率。[0053] 在本实施例中,激光焊接机构100包括两组间隔设置支撑柱120,两个支撑柱120分别设置于支撑平台400的两侧,两个支撑柱120之间沿X轴方向设置有第一连接板130,第一驱动组件110安装于第一连接板130上。[0054] 第一驱动组件110包括第一电机140,第一电机140的驱动端连接有第一丝杆,第一丝杆上螺纹连接有螺母件,螺纹件连接有第二连接件,第二连接件上沿Y轴方向安装有双驱动直线模组150,双驱动直线模组150的两个驱动端分别连接有一个第二连接板160;第二连接板160上沿Z轴方向设置有升降驱动件170,升降驱动件170的驱动端与对应的激光焊接头200连接。[0055] 其中,第一电机140用于驱动激光焊接头200沿X轴方向移动,双驱动直线模组150用于驱动两个激光焊接头200沿Y轴方向独立运动,升降驱动件170则用于驱动对应的激光焊接头200沿Z轴方向移动,以实现XYZ三轴自由度的驱动。[0056] 在本实施例中,具体说明的是,激光焊接头200包括沿着光路方向依次设置的入射组件210和出射组件250,入射组件210和出射组件250之间设置有第一反射组件220和第二反射组件240。[0057] 第一反射组件220和第二反射组件240之间设置有光路调节组件230,光路调节组件230包括固定座231,以及与固定座231转动连接的旋转刻度盘232,固定座231与第一反射组件220固定连接,旋转刻度盘232与第二反射组件240固定连接,转动旋转刻度盘232,以调节出射组件250的出射角度。[0058] 结合附图4可知,光路方向依次为入射组件210、第一反射组件220、光路调节组件230、第二反射组件240和出射组件250,其中,入射组件210常规为沿Z轴方向设置,通过第一反射组件220和第二反射组件240的共同作用实现对于光路方向的转接,光路调节组件230则用于实现对于第二反射组件240和出射组件250的角度调节,以实现对于光路方向的调节。[0059] 在本实施例中,具体说明的是,入射组件210包括入射头211,入射头211沿其长度方向开设有入射管道212;入射头211的上端开设有缺口槽2111和卡槽2112,缺口槽2111容置有顶紧环213,顶紧环213的两端分别设置有压缩弹簧214,压缩弹簧214的一端与缺口槽2111的内壁连接,压缩弹簧214用于顶推顶紧环213向外移动。[0060] 入射头211上对应于缺口槽2111的位置卡接有拧紧卡环215,拧紧卡环215的两端螺纹连接有拧紧螺栓216,拧紧螺栓216的一端贯穿于卡槽2112设置;其中,拧动拧紧螺栓216,以推动顶紧环213向内移动,以压紧固定入射管道212。[0061] 工作时,通过拧动拧紧螺栓216,以推动顶紧环213进行松开或者压紧,从而实现对于入射管道212的压紧或者松开,其中入射管道212一般对接的是光源组件的光路接头,通过这个锁紧结构实现快速连接和拆卸更换。[0062] 入射头211的下端设置有冷却腔室2113,冷却腔室2113环绕于入射管道212设置,入射头211的外侧壁上设置有进液管217和出液管218,进液管217和出液管218分别与冷却腔室2113连通。其中,为了对入射组件210进行降温处理,通过在入射头211的下端设置冷却腔室2113,冷却腔室2113内流动有冷却液,从而起到液冷的作用,提高使用寿命。[0063] 在本实施例中,具体说明的是,光路调节组件230还包括内管体233,内管体233的一端通过阻尼轴承与固定座231转动连接,内管体233的另一端与所述旋转刻度盘232连接;固定座231的外侧壁上开设有螺纹孔,螺纹孔内螺纹连接有压紧螺栓234,压紧螺栓234的一端设置有把手部235,另一端设置有压紧块236,压紧块236远离压紧螺栓234的一端面设置有弧形凹槽,弧形凹槽与内管体233的外侧壁相匹配。[0064] 需要调节出射角度时,通过拧动旋转刻度盘232来带动第二反射组件240转动,从而改变激光的出射角度,使用过程中可以根据要焊接部位的角度需求来进行相对应的调节;调节完成后,通过转动把手部235,推动压紧块236朝靠近内管体233的方向移动,弧形凹槽与内管体233的外侧壁相抵接,从而使压紧块236压紧到内管体233上,此时内管体233被限位无法继续转动,实现了对于调节角度的锁定工作。[0065] 在本实施例中,具体说明的是,第二反射组件240包括镜体座241,镜体座241设置有气管体242和滑动套243,镜体座241和滑动套243之间通过密封圈密封连接;滑动套243内滑动连接有反射镜体244,反射镜体244的一端倾斜45°设置有反射镜面2441,反射镜体244的另一端设置有气路孔2442,气路孔2442相对于气管体242的一端设置;其中,气管体242连接有气源组件。[0066] 工作时,为了进一步提高出射组件250的激光出射位置精度,通过在第二反射组件240上设置了可以滑动的反射镜体244,以及用于推动反射镜体244沿着预设方向移动的气管体242,通过形成的气源推动结构,来改变反射镜体244的位置,从而实现对于出射激光的调节作用。[0067] 在本实施例中,具体说明的是,出射组件250包括连接块251,连接块251的下端部设置有连接螺纹套252,连接螺纹套252螺纹连接有调节螺套253,调节螺套253的下端面设置有吹气保护块254;吹气保护块254的下端面设置有保护铜块255,保护铜块255开设有用于供激光穿过的穿孔,保护铜块255的两侧部连接有吹气铜管256;吹气保护块254连接有气路组件257,气路组件257的一端与吹气铜管256连接。[0068] 需要说明的是,连接螺纹套252和调节螺套253的配合,一方面可以改变吹气铜管256的吹气角度,另一方面可以改变保护铜块255的高度,适应于不同的激光焊接工作。其中,进一步的,吹气铜管256可以用于将熔化的焊接材料吹走,提高焊接精度和质量。[0069] 在本实施例中,进一步说明的是,支撑平台400的同一侧部开设有两组条形安装孔411,支撑平台400下方的预设位置设置有导轨401;第三驱动组件440的驱动端设置有第三连接板402,第三连接板402的两侧部分别设置有立柱体403,立柱体403的上端部设置有压轮430,两个压轮430分别设置于对应的条形安装孔411内;立柱体403的下端部开设有导向槽,立柱体403通过导向槽滑动连接于导轨401上。[0070] 工作室,通过第三驱动组件440推动第三连接板402,以带动位于其两侧的压轮430和立柱体403沿着预设方向进行移动,其中设置有导轨401和导向槽的配合,起到提高传动精度,避免位置偏差的作用。[0071] 在本实施例中,进一步说明的是,支撑平台400的内侧还设置有定位组件450,定位组件450包括升降气缸451,升降气缸451的活塞杆连接有压块452,压块452的下端面设置有缓冲部。其中,升降气缸451能够带动压块452向下移动完成对工件的压紧工作,缓冲部起到对于压合过程中的缓冲作用,起到保护工件的作用。[0072] 在本实施例中,支撑平台400的内侧设置有固定板460,固定板460的上端面设置有固定轮461;其中,压轮430和固定轮461之间形成用于固定工件的定位间隙。工作时,可以通过改变定位间隙的宽度,来适应于不同尺寸的工件的焊接作用,提高焊接工作的适用范围。[0073] 以上所述,以上实施例仅用以说明本发明的技术方案,而非对其限制;尽管参照前述实施例对本发明进行了详细的说明,本领域的普通技术人员应当理解:其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分技术特征进行等同替换;而这些修改或者替换,并不使相应技术方案的本质脱离本发明各实施例技术方案的精神和范围。
专利地区:广东
专利申请日期:2024-08-28
专利公开日期:2024-11-12
专利公告号:CN118699547B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




