 产学研创新服务平台(全国)


一种精冲异形孔用分体式模具装置发明专利
更新时间:2026-10-01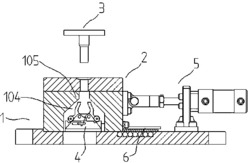 专利申请类型:发明专利;
地区:山东-日照;
源自:日照高价值专利检索信息库;
专利名称:一种精冲异形孔用分体式模具装置
专利类型:发明专利
专利申请号:CN202010005755.6
专利申请(专利权)人:日照鸿本机械制造股份有限公司
权利人地址:山东省日照市上海路399号日照鸿本机械制造股份有限公司
专利发明(设计)人:庄田华,宋百迎,孟令青,潘伟,李冰
专利摘要:本发明公开了一种精冲异形孔用分体式模具装置,包括分模装置、下模组件、上模组件;所述分模装置包括基座,所述基座上设有固定部和活动部,所述固定部和活动部的内侧为一个容纳腔,所述容纳腔内设有夹紧机构;所述活动部的右侧设有驱动机构;所述下模组件包括左固定件和右固定件,其中部分别对称设有一个左半模和一个右半模,其中部设有模腔,所述模腔的中部设有与异形孔相匹配的冲压刃口通道,所述上模组件包括上模冲头、上模板。本发明通过合理设置模具内部型腔结构,克服了异形孔在冲孔时受力不均匀,模具强度较低的问题;本发明改变了传统的模具装夹方式,实现了快速装夹,提高了生产效率。
主权利要求:
1.一种精冲异形孔用分体式模具装置,其特征在于:包括分模装置、下模组件、上模组件;
所述分模装置包括基座,所述基座上设有互相对称布置的固定部和活动部,所述固定部和活动部的内侧为一个容纳腔,所述容纳腔内设有夹紧机构;所述活动部的右侧设有驱动机构;
所述下模组件包括互相对称的左固定件和右固定件,所述左固定件通过紧固件固定于所述固定部的上方,所述右固定件固定于所述活动部的上方,所述左固定件和右固定件的中部分别对称设有一个左半模和一个右半模,所述左半模和右半模的中部设有模腔,所述模腔的分型面位于所述左半模和右半模的配合面处,所述模腔的上部设有一个圆形凹台,所述模腔的中部设有与异形孔相匹配的冲压刃口通道,所述冲压刃口通道的两侧各设有一个用于定位坯料的定位槽,所述定位槽与所述冲压刃口通道之间构成一个定位凸起;
所述上模组件包括上模冲头、上模板;
所述固定部和所述活动部具体为倒L型,所述固定部和所述活动部内侧的上部都设有一个凸出的楔形部,所述楔形部位于所述模腔的下方;
所述夹紧机构包括固定座、滑板、左夹紧块、右夹紧块,所述固定座为U型结构,所述固定座包括两个立板、底板,所述滑板位于两个立板之间,所述滑板的上平面设有两个下凹的斜面,所述滑板的侧面设有挡销,所述滑板的右端与所述活动部连接;所述左夹紧块、右夹紧块通过转轴铰接于所述立板的上部,所述左夹紧块、右夹紧块的中部均设有闭合部件,所述左夹紧块、右夹紧块的后部均设有滚轮并与所述滑板的斜面接触,所述左夹紧块的下方设有开启部件;
所述驱动机构包括支架,所述支架固定在基座上,所述支架上设有驱动气缸,所述驱动气缸的活塞杆与所述活动部连接;
所述基座与所述活动部之间设有导向机构;
所述基座的四周设有U型定位槽。
2.如权利要求1所述的一种精冲异形孔用分体式模具装置,其特征在于:所述导向机构包括位于所述基座与所述活动部之间的滑道,所述滑道方向与冲孔方向垂直,所述滑道的两侧设有挡板,所述滑道内设有滚动体,所述滚动体上方设有导向板并与所述活动部的右侧连接。 说明书 : 一种精冲异形孔用分体式模具装置技术领域[0001] 本发明涉及机械加工技术领域,具体是一种精冲异形孔用分体式模具装置。背景技术[0002] 目前,锻造件在电力金具中使用广泛,而现在要加工的一种锻造件,如图1所示,该坯料的连接头的上面需要加工一种异形孔,目前多采用加工中心或数控铣床铣削加工的方法,但是采用机械加工,刀具磨损较快,而且加工效率较低,增加了生产成本。冲孔是一种高效的加工方式,但用来加工该锻造件的坯料时遇到了如下问题。该锻造件的坯料壁厚较厚,而且由于坯料形状不规则,直接利用传统的工装模具无法实现装夹和冲孔,对冲头以及模具的要求都比较高,因此需要一种模具装置。发明内容[0003] 本发明要解决的技术问题是:为克服上述问题,提供一种精冲异形孔用分体式模具装置。[0004] 本发明解决其技术问题所采用的技术方案是:一种精冲异形孔用分体式模具装置,包括分模装置、下模组件、上模组件。[0005] 所述分模装置包括基座,所述基座上设有互相对称布置的固定部和活动部,所述固定部和活动部的内侧为一个容纳腔,所述容纳腔内设有夹紧机构;所述活动部的右侧设有驱动机构。[0006] 所述下模组件包括互相对称的左固定件和右固定件,所述左固定件通过紧固件固定于所述固定部的上方,所述右固定件固定于所述活动部的上方,所述左固定件和右固定件的中部分别对称设有一个左半模和一个右半模,所述左半模和右半模的中部设有模腔,所述模腔的分型面位于所述左半模和右半模的配合面处,所述模腔的上部设有一个圆形凹台,所述模腔的中部设有与异形孔相匹配的冲压刃口通道,所述冲压刃口通道的两侧各设有一个用于定位坯料的定位槽,所述定位槽与所述冲压刃口通道之间构成一个定位凸起。该结构在定位坯料的同时,保证模具冲压刃口通道部位具有足够的强度。[0007] 所述上模组件包括上模冲头、上模板。[0008] 本实用型中,所述固定部和所述活动部具体为倒L型,所述固定部和所述活动部内侧的上部都设有一个凸出的楔形部,所述楔形部位于所述模腔的下方。通过设置该结构,楔形部能够对模腔起到支撑作用,倒L型的结构为布置夹紧机构提供了空间。[0009] 所述夹紧机构包括固定座、滑板、左夹紧块、右夹紧块,所述固定座为U型结构,所述固定座包括两个立板、底板,所述滑板位于两个立板之间,所述滑板的上平面设有两个斜面,所述滑板的侧面设有挡销,所述滑板的右端与所述活动部连接;所述左夹紧块、右夹紧块通过转轴铰接于所述立板的上部,所述左夹紧块、右夹紧块的中部均设有闭合部件,所述左夹紧块、右夹紧块的后部均设有滚轮并与所述滑板的斜面接触,所述左夹紧块的下方设有开启部件。该机构能够快速的夹紧坯料的下端,并通过驱动机构带动滑板来回移动实现夹紧和松开。[0010] 所述驱动机构包括支架,所述支架固定在基座上,所述支架上设有驱动气缸,所述驱动气缸的活塞杆与所述活动部连接。[0011] 所述基座与所述活动部之间设有导向机构。[0012] 所述导向机构包括位于所述基座与所述活动部之间的滑道,所述滑道方向与冲孔方向垂直,所述滑道的两侧设有挡板,所述滑道内设有滚动体,所述滚动体上方设有导向板并与所述活动部的右侧连接。能够降低活动部与基座之间的摩擦力,使模具的开合更加顺畅。[0013] 所述基座的四周设有U型定位槽。通过该结构能够将本装置快速固定在冲床工作台上,实现生产不同产品的快速切换。[0014] 本发明的有益效果是:[0015] 1、本发明通过合理设置模具内部型腔结构,克服了异形孔在冲孔时受力不均匀,模具强度较低,无法加工的问题;[0016] 2、本发明通过设置分体式模具装置,改变了传统的模具装夹方式,实现了快速装夹,降低了劳动强度,提高了生产效率;[0017] 3、本发明通过设置分体式模具,改变了原有的机加工工艺,提高了产能,经济效益显著。附图说明[0018] 图1、本发明中待加工锻造件的坯料示意图;[0019] 图2、本发明的结构示意图;[0020] 图3、本发明的分模装置、下模组件、驱动机构的结构示意图;[0021] 图4、本发明的上模组件的结构示意图;[0022] 图5、本发明的限位块的结构示意图;[0023] 图6、本发明的夹紧机构的结构示意图;[0024] 图7、本发明的导向机构的结构示意图。[0025] 图1中:7、异形孔,8、连接头,9、肋部,10、尾部;[0026] 图2‑7中:1、分模装置,101、基座,102、固定部,103、活动部,104、容纳腔,105、楔形部;2、下模组件,201、左固定件,202、右固定件,203、左半模,204、右半模,205、模腔,206、冲压刃口通道,207、定位槽,208、定位凸起;3、上模组件,301、上模冲头,302、上模板;4、夹紧机构,401、固定座,401.1、立板,401.2、底板,402、滑板,402.1、斜面,402.2、挡销,403、左夹紧块,404、右夹紧块,405、转轴,406、滚轮,407、闭合部件,408、开启部件;5、驱动机构,501、支架,502、驱动气缸;6、驱动机构,601、滑道,602、挡板,603、滚动体,604、导向板。具体实施方式[0027] 现在结合附图对本发明作进一步详细的说明,这些附图均为简化的示意图,仅以示意方式说明本发明的基本结构,因此其仅显示与本发明有关的构成。[0028] 如图1所示,本发明中待加工锻造件的坯料示意图,其中异形孔7、连接头8、肋部9、尾部10;[0029] 如图2‑7所示,一种精冲异形孔用分体式模具装置,包括分模装置1、下模组件2、上模组件3。[0030] 所述分模装置1包括基座101,所述基座101上设有互相对称布置的固定部102和活动部103,所述固定部102和活动部103的内侧为一个容纳腔104,所述容纳腔104的中部设有夹紧机构4;所述活动部103的右侧设有驱动机构5。[0031] 所述下模组件2包括互相对称的左固定件201和右固定件202,所述左固定件201通过紧固件固定于所述固定部102的上方,所述右固定件202固定于所述活动部103的上方;所述左固定件201和右固定件202的中部分别对称设有一个左半模203和一个右半模204。[0032] 所述左半模203和右半模204的中部设有模腔205,所述模腔205的分型面位于所述左半模203和右半模204的配合面处,所述模腔205的上部设有一个圆形凹台,该结构与坯料的外形相匹配,用于增大与坯料的接触面积,进而提高模腔205对坯料的承载力。[0033] 所述模腔205的中部设有与异形孔相匹配的冲压刃口通道206,所述冲压刃口通道206的两侧各设有一个用于定位坯料的定位槽207,所述定位槽207与所述冲压刃口通道206之间构成一个定位凸起208。该结构中,定位槽207用于与坯料中的肋部9配合,在定位坯料的同时,保证模具冲压刃口通道206部位具有足够的强度。[0034] 所述上模组件3包括上模冲头301、上模板302。[0035] 本实施例中,所述固定部102和所述活动部103具体为倒L型,所述固定部102和所述活动部103内侧的上部都设有一个凸出的楔形部105,所述楔形部105位于所述模腔205的下方。通过设置该结构,楔形部105能够对模腔205起到支撑作用,倒L型的结构为布置夹紧机构4提供了空间。[0036] 进一步的方案,所述夹紧机构4包括固定座401、滑板402、左夹紧块403、右夹紧块404,所述固定座401为U型结构,所述固定座401包括两个立板401.1、底板401.2,所述滑板402位于两个立板401.1之间,所述滑板402的上平面设有两个斜面402.1,所述滑板402的侧面设有挡销402.2,所述滑板402的右端与所述活动部103连接;所述左夹紧块403、右夹紧块404通过转轴405铰接于所述立板401.1的上部,所述左夹紧块403、右夹紧块404的中部均设有闭合部件407,所述左夹紧块403、右夹紧块404的后部均设有滚轮406,所述滚轮406与所述滑板402的斜面402.1接触,所述左夹紧块403的下方设有开启部件408。该机构能够快速的夹紧坯料的下端,并通过驱动机构5带动滑板402来回移动实现夹紧和松开。该结构中左夹紧块403、右夹紧块404用于将坯料中的尾部10固定,防止上模冲头301在冲孔后上行时,坯料发生移动而损伤上模冲头301。[0037] 进一步的方案,所述驱动机构5包括支架501,所述支架501固定在基座101上,所述支架501上设有驱动气缸502,所述驱动气缸502的活塞杆与所述活动部103连接。[0038] 进一步的方案,所述基座101与所述活动部103之间设有导向机构。[0039] 所述导向机构包括位于所述基座101与所述活动部103之间的滑道601,所述滑道601方向与冲孔方向垂直,所述滑道601的两侧设有挡板602,所述滑道601内设有滚动体603,所述滚动体603上方设有导向板604并与所述活动部103的右侧连接。能够降低活动部103与基座101之间的摩擦力,使模具的开合更加顺畅。[0040] 进一步的方案,所述基座101的四周设有U型定位槽。通过该结构能够将本装置快速固定在冲床工作台上,实现生产不同产品的快速切换。[0041] 本发明在使用时:首先操作驱动机构将模具打开,将待加工的坯料放在敞开的夹紧机构上,然后操作驱动机构将模具闭合,再操作冲床进行冲孔操作。[0042] 本发明通过合理设置模具内部型腔结构,克服了异形孔在冲孔时受力不均匀,模具强度较低,无法加工的问题;本发明通过设置分体式模具装置,改变了传统的模具装夹方式,实现了快速装夹,降低了劳动强度,提高了生产效率;本发明通过设置分体式模具,改变了原有的机加工工艺,提高了产能,经济效益显著。[0043] 以上述依据本发明的理想实施例为启示,通过上述的说明内容,相关工作人员完全可以在不偏离本项发明技术思想的范围内,进行多样的变更以及修改,本项发明的技术性范围并不局限于说明书上的内容,必须要根据权利要求范围来确定其技术性范围。
专利地区:山东
专利申请日期:2020-01-03
专利公开日期:2024-11-12
专利公告号:CN111069416B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。




