 产学研创新服务平台(全国)


等离子体炬阴极及其制备方法实用新型专利
更新时间:2026-10-01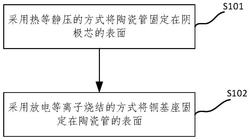 专利申请类型:实用新型专利;
地区:河北-廊坊;
源自:廊坊高价值专利检索信息库;
专利名称:等离子体炬阴极及其制备方法
专利类型:实用新型专利
专利申请号:CN202110311276.1
专利申请(专利权)人:新奥科技发展有限公司
权利人地址:河北省廊坊市开发区广阳道北
专利发明(设计)人:王俊明,朱晓军,房金刚,孙李平,吴堃
专利摘要:本公开涉及等离子体炬技术领域,尤其涉及一种等离子体炬阴极及其制备方法。其中等离子体炬阴极的制备方法包括采用热等静压的方式将陶瓷管固定在阴极芯的表面;采用放电等离子烧结的方式将铜基座固定在所述陶瓷管的表面。在铜基座与阴极芯之间设置陶瓷管,陶瓷管起到隔离的作用,能够阻止铜基座对阴极芯的干扰,提高阴极芯材料的利用率,继而提高等离子体炬在运行过程中的稳定性和寿命。
主权利要求:
1.一种等离子体炬阴极的制备方法,其特征在于,包括:采用热等静压的方式将陶瓷管固定在阴极芯的表面;
采用放电等离子烧结的方式将铜基座固定在所述陶瓷管的表面;
所述采用热等静压的方式将所述陶瓷管固定在阴极芯的表面之前,还包括:对陶瓷粉进行纳米处理;
采用粉末注射成型技术将完成纳米处理后的陶瓷粉制备成所述陶瓷管;所述陶瓷管的厚度为1mm至3mm。
2.根据权利要求1所述的等离子体炬阴极的制备方法,其特征在于,所述对陶瓷粉进行纳米处理,包括:
将所述陶瓷粉处理为粒径小于500nm的纳米陶瓷粉。
3.根据权利要求1或2所述的等离子体炬阴极的制备方法,其特征在于,所述采用热等静压的方式将陶瓷管固定在阴极芯的表面包括:将陶瓷管套设在阴极芯的表面,并放置到热等静压设备中;
调节所述热等静压设备中的压力到300MPa至400MPa,以第一预设升温速率将所述热等静压设备的温度升高到第一预设温度。
4.根据权利要求3所述的等离子体炬阴极的制备方法,其特征在于,在完成所述采用热等静压的方式将陶瓷管固定在阴极芯的表面后,还包括:以第一预设降温速率将所述热等静压设备的温度降到第二预设温度。
5.根据权利要求4所述的等离子体炬阴极的制备方法,其特征字在于,所述采用热等静压的方式将陶瓷管固定在阴极芯的表面,还包括:向所述热等静压设备中通入1300℃至1500℃惰性气体。
6.根据权利要求5所述的等离子体炬阴极的制备方法,其特征在于,所述采用放电等离子烧结的方式将铜基座固定在阴极芯的表面的过程中,烧结压力为20MPa至30MPa,以第二预设升温速率升温至第三预设温度。
7.根据权利要求5所述的等离子体炬阴极的制备方法,其特征在于,在烧结完成之后,以第二预设降温速率降至室温。
8.根据权利要求5所述的等离子体炬阴极的制备方法,其特征在于,在烧结的过程中,向烧结设备中通入惰性气体。
9.一种等离子体炬阴极,其特征在于,采用如权利要求1‑8任一项所述的等离子体炬阴极的制备方法制成。 说明书 : 等离子体炬阴极及其制备方法技术领域[0001] 本公开涉及等离子体炬技术领域,尤其涉及一种等离子体炬阴极及其制备方法。背景技术[0002] 等离子体炬,又称等离子体喷枪,是一种能够产生定向“低温”(约2000~20000K)等离子体射流的放电装置。等离子体炬按介质的不同形式可分成氩气炬、氮气炬、空气炬以及蒸汽炬四种,其中蒸汽炬的研究相对较少。[0003] 现有的蒸气炬由于采用金属铪与铜基座连接在一起作为阴极,在放电的过程中铜基座与金属铪会一同发生反应,这将会导致其在烧蚀过程中起弧不稳定,进而会导致阴极材料的使用效率降低,影响等离子体炬的稳定性。最终导致金属铪的作为蒸汽炬的阴极在50kW至300kW的功率条件下寿命难以达到其其应用需求的问题,其使用寿命仅能维持到150~200小时,难以满足实际应用的需求。发明内容[0004] 为了解决上述技术问题或者至少部分地解决上述技术问题,本公开提供了一种等离子体炬阴极及其制备方法。[0005] 本公开提供了一种等离子体炬阴极的制备方法,包括:[0006] 采用热等静压的方式将陶瓷管固定在阴极芯的表面;[0007] 采用放电等离子烧结的方式将铜基座固定在所述陶瓷管的表面。[0008] 可选的,所述采用热等静压的方式将所述陶瓷管固定在阴极芯的表面之前,还包括:[0009] 对陶瓷粉进行纳米处理;[0010] 采用粉末注射成型技术将完成纳米处理后的陶瓷粉制备成所述陶瓷管。[0011] 可选的,所述对陶瓷粉进行纳米处理,包括:[0012] 将所述陶瓷粉处理为粒径小于500nm的纳米陶瓷粉。[0013] 可选的,所述陶瓷管的厚度为1mm至3mm。[0014] 可选的,所述采用热等静压的方式将陶瓷管固定在阴极芯的表面包括:[0015] 将陶瓷管套设在阴极芯的表面,并放置到热等静压设备中;[0016] 调节所述热等静压设备中的压力到300MPa至400MPa,以第一预设升温速率将所述热等静压设备的温度升高到第一预设温度。[0017] 可选的,在完成所述采用热等静压的方式将陶瓷管固定在阴极芯的表面后,还包括:[0018] 以第一预设降温速率将所述热等静压设备的温度降到第二预设温度。[0019] 可选的,所述采用热等静压的方式将陶瓷管固定在阴极芯的表面,还包括:[0020] 向所述热等静压设备中通入1300℃至1500℃惰性气体。[0021] 可选的,所述采用放电等离子烧结的方式将铜基座固定在阴极芯的表面的过程中,烧结压力为20MPa至30MPa,以第二预设升温速率升温至第三预设温度。[0022] 可选的,在烧结完成之后,以第二预设降温速率降至室温。[0023] 可选的,在烧结的过程中,向烧结设备中通入惰性气体。[0024] 另一方面,本公开实施例还提供了一种等离子体炬阴极,采用如上述任一项所述的等离子体炬阴极的制备方法制成。[0025] 本公开实施例提供的技术方案与现有技术相比具有如下优点:[0026] 本公开实施例提供的等离子体炬阴极的制备方法,先采用热等静压的方式将陶瓷管固定在阴极芯的表面,然后采用放电等离子烧结的方式将铜基座固定在陶瓷管的表面。在铜基座与阴极芯之间设置陶瓷管,陶瓷管起到隔离的作用,能够阻止蒸汽炬在放电的过程中铜基座与铪阴极芯一同发生反应,提高阴极芯材料的利用率,继而提高等离子体炬在运行过程中的稳定性和寿命。附图说明[0027] 此处的附图被并入说明书中并构成本说明书的一部分,示出了符合本公开的实施例,并与说明书一起用于解释本公开的原理。[0028] 为了更清楚地说明本公开实施例或现有技术中的技术方案,下面将对实施例或现有技术描述中所需要使用的附图作简单地介绍,显而易见地,对于本领域普通技术人员而言,在不付出创造性劳动性的前提下,还可以根据这些附图获得其他的附图。[0029] 图1为本公开实施例所述等离子体炬阴极的制备方法的流程图;[0030] 图2为本公开实施例所述陶瓷管的制备方法的流程图;[0031] 图3为本公开实施例所述将陶瓷管固定在阴极芯的方法的流程图;[0032] 图4为本公开实施例的等离子体炬阴极的结构示意图;[0033] 图5为本公开实施例所述对实施例一和实施例二的等离子体炬阴极进行实验得到的电压运行图。[0034] 其中,1、阴极芯;2、陶瓷管;3、铜基座。具体实施方式[0035] 为了能够更清楚地理解本公开的上述目的、特征和优点,下面将对本公开的方案进行进一步描述。需要说明的是,在不冲突的情况下,本公开的实施例及实施例中的特征可以相互组合。[0036] 在下面的描述中阐述了很多具体细节以便于充分理解本公开,但本公开还可以采用其他不同于在此描述的方式来实施;显然,说明书中的实施例只是本公开的一部分实施例,而不是全部的实施例。[0037] 如图1所示,本公开实施例提供了一种等离子体炬阴极的制备方法,包括:[0038] 步骤S101,采用热等静压的方式将陶瓷管固定在阴极芯的表面;[0039] 步骤S102,采用放电等离子烧结的方式将铜基座固定在陶瓷管的表面。[0040] 具体的,热等静压(hotisostaticpressing,简称HIP)是一种集高温、高压于一体的工艺生产技术,加热温度通常为1000℃~2000℃,通过以密闭容器中的高压惰性气体或氮气为传压介质,工作压力可达200MPa。在高温高压的共同作用下,被加工件的各向均衡受压。故加工产品的致密度高、均匀性好、性能优异。同时该技术具有生产周期短、工序少、能耗低、材料损耗小等特点。因此,采用热等静压的方式将陶瓷管固定在阴极芯的表面,可以使陶瓷管的结构更加紧密。[0041] 放电等离子烧结(SparkPlasmaSintering,简称SPS)又称“等离子活化烧结”(PlasmaEtivatedSintering,简称PAS)是制备功能材料的一种全新技术,它具有升温速度快、烧结时间短、组织结构可控、节能环保等鲜明特点,可用来制备金属材料、陶瓷材料、复合材料,也可用来制备纳米块体材料、非晶块体材料、梯度材料等。[0042] 进一步的,由于阴极芯和铜基座都是传统等离子体炬阴极固有的结构,其制备方法也是采用常规方法制得的,在此,不需要再赘述,而在阴极芯和铜基座之间增加陶瓷管的技术并没有相关技术公开,因此,在采用热等静压的方式将陶瓷管固定在阴极芯的表面之前,需要先制备陶瓷管。[0043] 如图2所示,在本公开的一些实施例中,制备陶瓷管的方法包括:[0044] S001,对陶瓷粉进行纳米处理。陶瓷粉是制作陶瓷管的原材料,一般由碳化锆、碳化硅、碳化铪等制成。传统的陶瓷粉的粒径一般在20μm至40μm,相应的制得的陶瓷管的厚度最薄只能到5mm,陶瓷管过厚,整个阴极的电阻率就会过高,进而影响阴极的效率。本公开实施例中先对陶瓷粉进行纳米处理,以减小陶瓷粉的粒径,进而降低制得陶瓷管厚度的同时,提高陶瓷管的致密性,能够在铜基座与阴极芯之间起到良好的隔离作用,阻止铜离子和阴极芯在等离子炬放电过程中一同发生反应导致起弧稳定性低的问题,最终提高阴极的效率。[0045] S002,采用粉末注射成型技术将完成纳米处理后的陶瓷粉制备成陶瓷管。[0046] 具体的,陶瓷粉末注射成型技术是利用塑性材料在压力下的注射成型远离的一种成型原理。在成型过程中需要将热塑性材料混合在一起。[0047] 陶瓷粉末注射成型工艺主要有三个环节构成:[0048] 第一。热塑性材料与陶瓷粉体合成热熔体,然后注射进入相对冷的模具中;[0049] 第二,这种混合热熔体在模具中冷凝固化;[0050] 第三,成型后的坯体制品被顶出而脱模。[0051] 粉末注射成型法还有一个明显的优点就是避免了陶瓷烧结过程中,材料不均匀的情况,特别是对于非常薄的陶瓷管来尤为重要。[0052] 进一步的,在本公开的一些实施例中,在对陶瓷粉进行纳米处理的过程中,需要将陶瓷粉处理为粒径小于500nm的纳米陶瓷粉,然后将纳米陶瓷粉通过粉末注塑成型技术制备出厚度为1mm至3mm的陶瓷管。[0053] 如图3所示,进一步的,采用热等静压的方式将陶瓷管固定在阴极芯的表面具体包括:[0054] 步骤S101a,将陶瓷管套设在阴极芯的表面,并放置到热等静压设备中;[0055] S101b,调节热等静压设备中的压力到300MPa至400MPa,以第一预设升温速率将热等静压设备中的温度生到第一预设温度。[0056] 具体的,热等静压设备主要由高压容器、加热炉、压缩机、真空泵、冷却系统和计算机控制系统组成,其中高压容器为整个设备的关键装置。目前。先进的热等静压机为预应力钢丝缠绕的框架式结构。高压容器的端盖与缸体间的连接采用无螺纹设计,因筒体和框架均采用钢丝预应力缠绕,所获的负预应力可通过计算确定,即使当装置处于工作的最大压力状态时,其强大的应力也是由预应力缠绕钢丝所承受,即应力被集中消除,承载区域独立安全。同时钢丝缠绕还起到防爆和屏障的作用。[0057] 加热炉负责提供热等静压所必需的热量,通常为电阻式加热炉,可视不同温度档的要求,采用不同的电阻材料,如最高工作温度为1450℃条件时可用钼丝加热炉,为2000%条件时可用石墨加热炉。[0058] 压缩系统通常采用非注油式电动液压压缩机.并配置有过压保护、防振装置和自动调节部件,可给热等静压提供高达200MPa的高压气体。[0059] 真空泵则采用旋转叶轮式,用于设备的抽空排气,同时可去除容器内水气、氧和其它挥发性杂质。[0060] 第一预设升温速率和第一预设温度都可以预先设置,在本公开的一些实施例中,第一预设升温速率设置为50℃/min,第一预设温度为1200℃左右。[0061] 进一步的,在完成陶瓷管和阴极芯的固定之后,以第一预设降温速率将热等静压设备的温度降到第二预设温度。一般的,降温通过气冷的方式来实现,第一预设降温速率和第二预设温度可以预先设置,在本公开的一些实施例中,第一预设降温速率为30℃/min,第二预设温度为109度左右。[0062] 无论是升温速率过快还是降温速率过快,都会对陶瓷管和阴极芯的固定产生不利影响,比如,升温速率过快会影响晶粒长大,降温速度过快会产生应力。因此无论是升温速率还是降温速率都需要进行控制。[0063] 进一步的,在本公开的一些实施例中,采用热等静压的方式将陶瓷管固定在阴极芯的表面还包括:向热等静压设备中通入1300℃至1500℃的惰性气体,在热等静压的整个过程中,都需要向热等静压设备中通入氮气,避免在热等降压的过程中,阴极芯发生氧化。惰性气体可以采用氩气或者氮气等一种或多种混合气体。[0064] 进一步的,在本公开的一些实施例中,采用放电等离子烧结的方式将铜基座固定在阴极芯的表面的过程中,烧结压力为20MPa至30MPa,并以第二预设升温速率升温至第三预设温度。具体的,第二预设升温速率为70℃/min,第三预设温度为800℃。[0065] 在烧结完成后,再以第二预设降温速率降温至室温。具体的,第二预设降温速率为30℃/min。[0066] 进一步的,在采用放电等离子烧结的方式将铜基座固定在阴极芯的表面的过程中,也需要向烧结设备中通入惰性气体,避免铜基座发生氧化反应。[0067] 如图4所示,进一步的,本公开实施例还提供了一种等离子体炬阴极,采用上述制备方法制得,主要结构包括阴极芯1、陶瓷管2和铜基座3,其中陶瓷管2设置在阴极芯1和铜基座3之间,陶瓷管2的厚度为1mm至3mm。[0068] 下面将提供两个实施例,来说明本公开中的等离子体炬阴极及其制备方法的效果。[0069] 实施例一[0070] 1、原料:金属铪、金属铜。[0071] 2、制备方法:(1)采用等离子烧结的方法将金属铪和铜基座烧蚀在一起;[0072] (2)采用放电等离子烧结的方式,烧结压力为20~30MPa,烧结的时间为1小时;[0073] 烧结,以平均50℃/min的升温速率升至800℃。在全程通入惰性气体,在烧结完成后,再以30℃/min的降温速率降至室温。[0074] 实施例二[0075] 1、原料:金属铪、金属铜、陶瓷管(也可以是碳化硅、碳化铪或碳化锆)。[0076] 2、制备方法:(1)首先采用热等静压的方式将金属铪阴极芯与陶瓷管在一起进行烧结。压力为300~400MPa,在其过程当中充入氩气等惰性气体,温度为1300~1500℃,升温速率为平均50℃/min,降温速率为平均30℃/min。[0077] (2)采用SPS的烧结方式,将陶瓷管与金属铜进行烧结,压力为20~30MPa,烧结的时间为1小时;以平均70℃/min的升温速率升至800℃。在全程通入惰性气体,在烧结完成后,再以30℃/min的降温速率降至室温。[0078] 实验例[0079] 1、阴极材料寿命[0080] 以长度为10mm,直径为5.5mm的金属铪阴极芯(阴极材料)进行试验,将采用实施例一、实施例二制备得到的阴极头和加上陶瓷保护管的阴极芯在功率为50KW的等离子蒸汽炬上进行试验,用阴极芯烧蚀(10mm长度全部烧完)的时间来表征阴极材料的寿命。[0081] 2、检测结果[0082] 检测结果见图5,使用纯铪材料无陶瓷管保护的阴极头水蒸气离子炬寿命为168小时,而采用陶瓷管的金属铪(实施例二)的寿命都超过了212小时,可见加上陶瓷管可以提高离子炬的运行稳定性和阴极材料的寿命。[0083] 从图5中的结果可得,加入陶瓷管之后的阴极材料,电压的波动性明显降低,表明了离子炬系统运行稳定性增强,这是主要是由于加上陶瓷管以后,避免了在烧蚀过程中的电流分流现象。电流分流现象即离子炬系统运行过程当中,电弧的启弧点不断变化超过了电流的速度,这就导致了输入的电压波动变化,从而加速阴极材料烧蚀,降低材料的寿命。[0084] 综上所述,本公开实施例提供的等离子体炬及其制备方法,在阴极芯和铜基座之间增加陶瓷管进行隔离,能够阻止金属铜干扰离子炬的效率,提高阴极材料的利用率,继而提高等离子炬在运行过程当中的稳定性和寿命。[0085] 需要说明的是,在本文中,诸如“第一”和“第二”等之类的关系术语仅仅用来将一个实体或者操作与另一个实体或操作区分开来,而不一定要求或者暗示这些实体或操作之间存在任何这种实际的关系或者顺序。而且,术语“包括”、“包含”或者其任何其他变体意在涵盖非排他性的包含,从而使得包括一系列要素的过程、方法、物品或者设备不仅包括那些要素,而且还包括没有明确列出的其他要素,或者是还包括为这种过程、方法、物品或者设备所固有的要素。在没有更多限制的情况下,由语句“包括一个……”限定的要素,并不排除在包括所述要素的过程、方法、物品或者设备中还存在另外的相同要素。[0086] 以上所述仅是本公开的具体实施方式,使本领域技术人员能够理解或实现本公开。对这些实施例的多种修改对本领域的技术人员来说将是显而易见的,本文中所定义的一般原理可以在不脱离本公开的精神或范围的情况下,在其它实施例中实现。因此,本公开将不会被限制于本文所述的这些实施例,而是要符合与本文所公开的原理和新颖特点相一致的最宽的范围。
专利地区:河北
专利申请日期:2021-03-24
专利公开日期:2024-11-12
专利公告号:CN115121799B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西弈聪软件信息技术股份有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




