 产学研创新服务平台(全国)


一种可一次性使用的真空压缩袋及其制造方法
更新时间:2026-11-01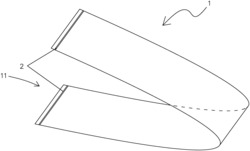 专利申请类型:发明专利;
地区:广东-中山;
源自:中山高价值专利检索信息库;
专利名称:一种可一次性使用的真空压缩袋及其制造方法
专利类型:发明专利
专利申请号:CN201811498292.0
专利申请(专利权)人:广东太力科技集团股份有限公司
权利人地址:广东省中山市石岐区湖滨北路40号之二前座
专利发明(设计)人:石正兵
专利摘要:本发明提供一种可一次性使用的真空压缩袋及其制造方法,所述真空压缩袋包括袋体,所述袋体由一体袋片底部折叠和侧部热压而成,所述袋体的顶部形成有袋口且所述袋口上设有用于将所述袋口封合的扣合结构,所述袋体的底部设有排气通道;所述真空压缩袋的制造方法,包括折叠压平、切口、热压,冲口和熔切等步骤。本发明的真空压缩袋由单层的一体袋片构成,省去了切割成型两片袋片的材料,而且该一体袋片不需要进行多层材料的复合工艺,从而简化了生产工艺步骤并大大降低了制造成本,而且其通过熔切步骤同时进行袋体的切割和侧部封合,从而进一步地简化了工艺步骤并大大提高了生产效率。
主权利要求:
1.一种可一次性使用的真空压缩袋,其特征在于包括袋体(1),所述袋体(1)由一体袋片底部折叠和侧部热压而成,所述袋体(1)的顶部形成有袋口且所述袋口上设有用于将所述袋口封合的扣合结构(2),所述袋体(1)的底部设有排气通道(3);所述袋体(1)的下侧热压有压合封条(31),所述排气通道(3)形成于所述压合封条(31)与所述袋体(1)的底边之间,所述压合封条(31)的一侧设有进气缺口(32),所述排气通道(3)上设有与所述进气缺口(32)相错开的排气口(33);所述排气口(33)设于所述袋体(1)的底边上;
所述压合封条(31)与所述袋体(1)底边之间的距离为h,且满足10mm≤h≤30mm。
2.根据权利要求1所述的一种可一次性使用的真空压缩袋,其特征在于所述进气缺口(32)的宽度为d1,且满足10mm≤d1≤30mm。
3.根据权利要求2所述的一种可一次性使用的真空压缩袋,其特征在于所述排气口(33)与所述进气缺口(32)之间的距离为d2,且满足150mm≤d2≤450mm。
4.权利要求1至3任意一项所述的一种可一次性使用的真空压缩袋的制造方法,其特征在于包括如下步骤:A:折叠压平,对经过吹塑成型的筒料(100)的顶部和底部进行折叠和压平,从而使得筒料(100)形成袋片;
B:切口,对筒料(100)的顶部进行切割,从而开设袋口;
C:热压,对筒料(100)的下侧进行热压,从而使得袋体(1)的下侧压合有压合封条(31)并同时形成进气缺口(32);
D:冲口,对筒料(100)底部在压合封条(31)往下的位置并与进气缺口(32)相错开的一侧位置处进行冲口,从而形成排气口(33);
E:熔切,对筒料(100)的侧部进行熔切,从而对袋片的侧部进行切割同时使得其侧部进行热封合,进而形成完整的袋体(1)。
5.根据权利要求4所述的一种可一次性使用的真空压缩袋的制造方法,其特征在于在所述B步骤和所述C步骤之间还包括如下步骤:F:焊接扣合结构(2),在经过所述切口步骤而形成袋口后,将扣合结构(2)通过切口而焊接在前袋片和后袋片的顶部之间。
6.根据权利要求5所述的一种可一次性使用的真空压缩袋的制造方法,其特征在于在所述A步骤之前还包括如下步骤:G:成型扣合结构(2),在吹塑成型筒料(100)的同时将扣合结构(2)一并吹塑成型于筒料(100)的顶部。
7.根据权利要求5或6所述的一种可一次性使用的真空压缩袋的制造方法,其特征在于所述C步骤、所述D步骤与所述E步骤的顺序可以相互调换,或者所述C步骤、所述D步骤与所述E步骤同时进行。 说明书 : 一种可一次性使用的真空压缩袋及其制造方法技术领域[0001] 本发明涉及一种可一次性使用的真空压缩袋及其制造方法。背景技术[0002] 传统的真空压缩袋一般由两片袋片构成,其每一袋片均由一层PE材料、尼龙材料、PET材料或OPP材料和两层PE材料3层复合制成,其中压合面层均由PE材料制成,其袋体结构是通过该两片袋片在两侧部和底部相封合而形成的,因此传统的该种真空压缩袋的生产工艺较为繁琐,且生产制造成本较高。发明内容[0003] 本发明要解决的技术问题是提供生产工艺简单且耗材少的一种可一次性使用的真空压缩袋及其制造方法。[0004] 本发明的目的是这样实现的:[0005] 一种可一次性使用的真空压缩袋,包括袋体,所述袋体由一体袋片底部折叠和侧部热压而成,所述袋体的顶部形成有袋口且所述袋口上设有用于将所述袋口封合的扣合结构,所述袋体的底部设有排气通道。[0006] 如上所述的一种可一次性使用的真空压缩袋,所述袋体的下侧热压有压合封条,所述排气通道形成于所述压合封条与所述袋体的底边之间,所述压合封条的一侧设有进气缺口,所述排气通道上设有与所述进气缺口相错开的排气口。[0007] 如上所述的一种可一次性使用的真空压缩袋,所述排气口设于所述袋体的底边上,或者,所述排气口设于所述袋体的底边与所述压合封条之间的区域上。[0008] 如上所述的一种可一次性使用的真空压缩袋,所述压合封条与所述袋体底边之间的距离为h,且满足10mm≤h≤30mm。[0009] 如上所述的一种可一次性使用的真空压缩袋,所述进气缺口的宽度为d1,且满足10mm≤d1≤30mm。[0010] 如上所述的一种可一次性使用的真空压缩袋,所述排气口与所述进气缺口之间的距离为d2,且满足150mm≤d2≤450mm。[0011] 如上所述的一种可一次性使用的真空压缩袋的制造方法,包括如下步骤:[0012] A:折叠压平,对经过吹塑成型的筒料的顶部和底部进行折叠和压平,从而使得筒料形成袋片;[0013] B:切口,对筒料的顶部进行切割,从而开设袋口;[0014] C:热压,对筒料的下侧进行热压,从而使得袋体的下侧压合有压合封条并同时形成进气缺口;[0015] D:冲口,对筒料底部在压合封条往下的位置并与进气缺口相错开的一侧位置处进行冲口,从而形成排气口;[0016] E:熔切,对筒料的侧部进行熔切,从而对袋片的侧部进行切割同时使得其侧部进行热封合,进而形成完整的袋体。[0017] 如上所述的一种可一次性使用的真空压缩袋的制造方法,其中扣合结构的生产工艺有两种方法,在第一种中,在所述B步骤和所述C步骤之间还包括如下步骤:[0018] F:焊接扣合结构,在经过所述切口步骤而形成袋口后,将扣合结构通过切口而焊接在前袋片和后袋片的顶部之间。[0019] 如上所述的一种可一次性使用的真空压缩袋的制造方法在扣合结构的第二种生产工艺方法中,在所述A步骤之前还包括如下步骤:[0020] G:成型扣合结构,在吹塑成型筒料的同时将扣合结构一并吹塑成型于筒料的顶部。[0021] 如上所述的一种可一次性使用的真空压缩袋的制造方法,不论采取何种扣合结构的生产工艺方法,所述C步骤、所述D步骤与所述E步骤的顺序可以相互调换,或者所述C步骤、所述D步骤与所述E步骤同时进行。[0022] 本发明相比现有技术,具有如下技术特点:[0023] 1、本发明的真空压缩袋由单层的一体袋片构成,省去了切割成型两片袋片的材料,而且该一体袋片不需要进行多层材料的复合工艺,从而简化了生产工艺步骤并大大降低了制造成本;[0024] 2、通过熔切步骤同时进行袋体的切割和侧部封合,从而进一步地简化了工艺步骤并大大提高了生产效率;[0025] 3、排气口与进气缺口相错开,从而使得当袋体内的空气通过进气缺口、排气通道和开口排出外界后,可保证袋体内保持较低的真空度;[0026] 4、本发明的真空压缩袋非常适合短途旅行用于对脏旧衣物进行短时的封存并与新净衣物进行隔离,因为该真空压缩袋的成本较低,所以适用一次性使用,在使用过后即可将其丢弃或进行回收利用。附图说明[0027] 下面结合附图对本发明的具体实施方式作进一步详细说明,其中:[0028] 图1为本发明的立体结构示意图;[0029] 图2为本发明所述排气口设于所述袋体底边上的平面结构示意图;[0030] 图3为本发明所述排气口设于所述袋体底边与所述压合封条之间的区域上的平面结构示意图;[0031] 图4为经吹塑成型的筒料的结构示意图(扣合结构的第一种生产工艺方法);[0032] 图5为所述扣合结构与筒料一并吹塑成型的筒料结构示意图(扣合结构的第二种生产工艺方法);[0033] 图6为本发明所述折叠压平步骤的示意图;[0034] 图7为图4所示筒料经折叠压平后的结构示意图(扣合结构的第一种生产工艺方法);[0035] 图8为图5所示筒料经折叠压平后的结构示意图(扣合结构的第二种生产工艺方法);[0036] 图9为图7所示筒料经本发明所述切口、热压、冲口、熔切和焊接扣合结构步骤的示意图(扣合结构的第一种生产工艺方法);[0037] 图10为图8所示筒料经本发明所述切口、热压、冲口和熔切步骤的示意图(扣合结构的第二种生产工艺方法)。具体实施方式[0038] 一种可一次性使用的真空压缩袋,包括袋体1,袋体1由一体袋片底部折叠和侧部热压而成,袋体1的顶部形成有袋口且袋口上设有用于将袋口封合的扣合结构2,袋体1的底部设有排气通道3。[0039] 袋体1的下侧热压有压合封条31,排气通道3形成于压合封条31与袋体1的底边之间,压合封条31的一侧设有进气缺口32,排气通道3上设有与进气缺口32相错开的排气口33。[0040] 压合封条31与袋体1底边之间的距离为h,且满足10mm≤h≤30mm。[0041] 进气缺口32的宽度为d1,且满足10mm≤d1≤30mm。[0042] 排气口33与进气缺口32之间的距离为d2,且满足150mm≤d2≤450mm。[0043] 排气口33的设置位置有两种,在第一种中,排气口33直接设于袋体1的底边上,而在第二种中,排气口33设于袋体1的底边与压合封条31之间的区域上。[0044] 如上所述的一种可一次性使用的真空压缩袋的制造方法有两种,在第一种中,包括如下步骤:[0045] A:折叠压平,如图6所示对经过吹塑成型的筒料100(如图4所示)的顶部和底部进行折叠和压平(辊压),从而使得筒料100形成袋片(如图7所示),然后将其收卷;[0046] B:切口,如图9所示对收卷的筒料100进行放卷并利用切刀对筒料100(如图7所示)的顶部进行切割,从而开设袋口;[0047] F:焊接扣合结构2,在经过所述切口步骤而形成袋口后,如图9所示将扣合结构2通过切口而焊接在前袋片和后袋片的顶部之间;[0048] C:热压,如图9所示利用热压模具对筒料100的下侧进行热压,因为热压模具上设有模具缺口,从而使得袋体1的下侧压合有压合封条31并同时形成进气缺口32;[0049] D:冲口,如图9所示应用冲压机对筒料100底部在压合封条31往下的位置并与进气缺口32相错开的一侧位置处进行冲口,从而形成排气口33;[0050] E:熔切,如图9所示应用熔切刀具对筒料100的侧部进行熔切,从而对袋片的侧部进行切割同时使得其侧部进行热封合,进而形成完整的袋体1。[0051] 如上所述的一种可一次性使用的真空压缩袋的第二种制造方法,其包括如下步骤:[0052] G:成型扣合结构2,在吹塑成型筒料100的同时将扣合结构2一并吹塑成型于筒料100(如图5所示)的顶部;[0053] A:折叠压平,如图6所示对经过吹塑成型的筒料100(如图5所示)的顶部和底部进行折叠和压平(辊压),从而使得筒料100形成袋片(如图8所示),然后将其收卷;[0054] B:切口,如图10所示对收卷的筒料100进行放卷并利用切刀对筒料100(如图8所示)的顶部进行切割,从而开设袋口;[0055] C:热压,如图10所示利用热压模具对筒料100的下侧进行热压,因为热压模具上设有模具缺口,从而使得袋体1的下侧压合有压合封条31并同时形成进气缺口32;[0056] D:冲口,如图10所示应用冲压机对筒料100底部在压合封条31往下的位置并与进气缺口32相错开的一侧位置处进行冲口,从而形成排气口33;[0057] E:熔切,如图10所示应用熔切刀具对筒料100的侧部进行熔切,从而对袋片的侧部进行切割同时使得其侧部进行热封合,进而形成完整的袋体1。[0058] 值得注意的是,不论采用上述何种制造方法,其C步骤、D步骤与E步骤的顺序可以相互调换,甚至其C步骤、D步骤与E步骤也可以同时进行。
专利地区:广东
专利申请日期:2018-12-08
专利公开日期:2024-11-19
专利公告号:CN109502157B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。
本平台为商业科创服务平台 非政府政务服务网站
技术及运营:陕西中科云创信息科技有限公司
工信部备案号:陕ICP备16002714号-3
公安备案号: 陕公网安备61019402000311号
联系电话:+86-13679229477




