产学研创新服务平台(全国)


一种高精度射流电铸用喷嘴及其成形方法发明专利
更新时间:2026-09-21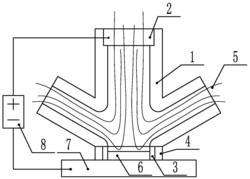 专利申请类型:发明专利;
地区:河南-焦作;
源自:焦作高价值专利检索信息库;
专利名称:一种高精度射流电铸用喷嘴及其成形方法
专利类型:发明专利
专利申请号:CN202210353185.9
专利申请(专利权)人:河南理工大学
权利人地址:河南省焦作市高新区世纪大道2001号
专利发明(设计)人:明平美,张亚赛,李欣潮,闫亮,牛屾,王建树,李宗彬,李伦旭
专利摘要:本发明属于电铸技术领域,具体为一种高精度射流电铸用喷嘴及其成形方法。喷嘴主要包括含有矩形窄缝出口的喷嘴主体,喷嘴主体的下方左右两侧分别对称设有左排液口和右排液口,位于喷嘴主体下方位置的矩形窄缝型出口端部设有硬质定域墙和弹性挡液栏。定域墙用于提高电铸的定域性,挡液栏可在窄缝型出口处形成封腔使得电解液对金属层进行高效的冲刷而补充金属离子后从左排液口和右排液口排出,避免了电解液冲击阴极基底后向四周散开而扩大电解液的作用区域,大幅提高了电铸成形精度。本发明喷嘴的结构简单,基于本发明喷嘴所电铸金属构件的成形精度高、表面光整,同时本发明方法扩大了射流电铸的应用范围,可应用于曲线轨迹路径金属构件的制造。
主权利要求:
1.一种高精度射流电铸用喷嘴,包括阳极(2)、电铸电源(8)和含有窄缝型出口(1‑5)的喷嘴主体(1‑1),其特征在于:它还包括定域墙(3)和挡液栏(4);所述的喷嘴主体(1‑1)的下部左右两侧分别对称设有左排液口(1‑3)和右排液口(1‑4);所述的窄缝型出口(1‑5)的端部左右两侧分别对称设有定域墙(3);所述的窄缝型出口(1‑5)的端部设有挡液栏(4);所述的左排液口(1‑3)的左排液口入口(1‑3‑1)的下沿和右排液口(1‑4)的右排液口入口(1‑4‑
1)的下沿距窄缝型出口(1‑5)的端部的高度相同,均为2‑4mm;所述的挡液栏(4)比定域墙(3)高50‑200μm;所述的挡液栏(4)位于定域墙(3)的外侧。
2.根据权利要求1所述的一种高精度射流电铸用喷嘴,其特征在于:所述的窄缝型出口(1‑5)的宽度为0.1‑0.5mm,长度为0.5‑10mm。
3.根据权利要求1所述的一种高精度射流电铸用喷嘴,其特征在于:所述的挡液栏(4)由弹性非金属材料制成。
4.根据权利要求1所述的一种高精度射流电铸用喷嘴,其特征在于:所述的定域墙(3)由耐酸碱腐蚀的电绝缘硬质固体材料制成。
5.根据权利要求1所述的一种高精度射流电铸用喷嘴,其特征在于:所述的喷嘴主体(1‑1)上的左排液口(1‑3)和右排液口(1‑4)的横截面积之和小于喷嘴进液口(1‑2)的横截面积。
6.根据权利要求1所述的一种高精度射流电铸用喷嘴,其特征在于:所述的喷嘴主体(1‑1)由耐酸碱腐蚀的电绝缘硬质固体材料制成。
7.根据权利要求1所述的一种高精度射流电铸用喷嘴,其特征在于:所述的阳极(2)固定安设于喷嘴主体(1‑1)内部,并与电铸电源(8)的正极电气连接。
8.一种高精度射流电铸方法,该方法运用了权利要求1‑7任一项所述的高精度射流电铸用喷嘴,其特征在于:它包括以下顺序实施的步骤:S1:把平面状阴极基底(7)电气连接于电铸电源(8)的负极,将喷嘴(1)竖直地置于水平放置的平面状阴极基底(7)的上方某一特定位置,然后下移喷嘴(1)直到挡液栏(4)与阴极基底(7)的上表面紧密接触并形成一定程度的弹性变形;
S2:启动电解液循环过滤系统,驱动电解液(5)从喷嘴进液口(1‑2)进入并流经由挡液栏(4)和定域墙(3)所圈围的区域后,从左排液口(1‑3)和右排液口(1‑4)排出,此时,以设定的电压值打开电铸电源(8),与此同时,驱动喷嘴(1)以紧密接触的位置为起点,沿设定的轨迹路径相对于阴极基底(7)做匀速扫描运动直到设定的终点位置,在此过程中,受电场和电解液(5)的共同作用下,电解液(5)中的特定金属离子经还原反应变成金属原子堆叠在阴极基底(7)上并形成第一层金属层(6‑1);
S3:把喷嘴(1)相对于阴极基底(7)提升一定高度,本次提升的距离小于第一层金属层(6‑1)的厚度5‑10μm,并随即沿设定的原轨迹路径从终点位置匀速扫描运动到起点位置,此时,在第一层金属层(6‑1)上面叠加形成了第二层金属层(6‑2);
S4:把喷嘴(1)相对于阴极基底(7)再提升一定高度,本次提升的距离小于第二层金属层(6‑2)的厚度5‑10μm,并随即沿设定的原轨迹路径从起点位置匀速扫描运动到终点位置,此时,在第二层金属层(6‑2)上面叠加形成了第三层金属层(6‑3);
S5:重复步骤S3和S4,直至金属层(6)的总厚度达到设计值为止;
S6:关闭电铸电源(8)和电解液循环过滤系统,停止喷嘴(1)运动,把金属层(6)从阴极基底(7)上分离,最终得到高成形精度、高表面质量的金属构件(9)。 说明书 : 一种高精度射流电铸用喷嘴及其成形方法技术领域[0001] 本发明专利属于电铸技术领域,具体涉及一种高精度射流电铸用喷嘴及其成形方法。背景技术[0002] 电铸加工是根据电化学阴极沉积原理在阴极基底上实现金属基制件精密制造的一种特种加工技术。[0003] 利用电化学沉积原理的射流电铸制造方法可用于金属基制件制造,射流电铸所用喷嘴内的阳极与阴极基底之间存在电场,喷嘴喷射出的电解液冲击在阴极基底上后,电解液中的金属离子在阴极基底上获得电子进行沉积。通过驱动喷嘴沿着不同的轨迹运动可电2铸获得多样结构的金属基制件。射流电铸所用电流密度可达300A/dm ,相较于掩膜电铸具有很高的加工效率。但由于射流电铸存在加工精度较低,定域性差等问题尚不能满足工程应用需求。射流电铸的定域性是指在一定的工艺条件下,射流电铸在阴极基底上所形成的铸斑/线条尺寸与喷嘴口径的一致性。射流电铸加工所得铸斑/线条的尺寸一般都会大于喷嘴的口径,两者尺寸相差越小,定域性越好。研究表明,在保持其它参数一定时,增大电流密度虽可提高电铸加工效率,但射流电铸的定域性变差;增大喷射流量可提高电铸件的表面成形质量但会导致电解液冲击在阴极基底上后形成的紊流区域大幅增大从而扩大电场作用范围,形成的铸斑/线条尺寸明显增大,射流电铸定域性变差。这是因为,至今已报道的射流电铸所采用的喷嘴所喷射出的电解液束几乎都是呈自由射流状态,未被限制,这样,射流电铸的电解液束高速冲击到阴极面后必然向四周扩散,沿着阴极面流出并在阴极面上形成一定厚度的流动液膜,这不可避免地会导致电沉积区域的大幅扩增(临近喷射处的液膜都会有杂散电流,导致金属电沉积现象发生)进而引起电铸金属层的覆盖面积(宽度/直径)远大于射流喷口尺寸。同时,在电铸过程中可能发生副反应产生的气体形成气泡会附着在阴极表面,若不能及时对气泡进行清理会造成金属构件表面存在麻点等缺陷。[0004] 射流电铸常用喷嘴为直径数十微米至几毫米的圆形喷口。这种形状虽然易于获得较高品质的射流,但在阴极面扫描运动时单程运动轨迹覆盖的宽度非常有限,沉积效率低,极难适用于大宽度/大面积金属构件的制造。因此,研究人员开发出含有狭长窄缝类喷口的喷嘴以用于射流电铸或射流电沉积,以大幅增大单程扫描覆盖的宽度/面积。然而,应用表明,这类喷嘴的射流电铸定域性更低,而且不易形成稳定好、定形性好的高品质射流,冲击阴极面的射流依然不受束缚地沿阴极面向四周扩散,导致电铸出的金属层/构件成形精度、表面质量非常不理想,尤其是当喷嘴扫描运动的轨迹路径是非直线时,电解液受惯性力作用在阴极表面沿轨迹路径长度方向上的扩散范围相较于直线轨迹更大、更不均匀,因此传统射流电铸不太适合用于高精度曲线走向的金属层和构件。而且,基于这类喷嘴,在射流电铸过程中,电解液冲击在阴极基底上后向四周散开,在轨迹路径的宽度方向上流场和电场分布都不均匀,导致所得金属层厚度呈现中间高、两侧低的“高斯”分布特征,表面平整性差。在此类金属层的基础上进行新一层金属层沉积时,进一步中加剧了表面的不平整程度。[0005] 对此,本发明设计了一种新型狭长方形窄缝喷口喷嘴,最大限度地克服了现有射流电铸喷嘴所存在的射流电解液四周扩散现象、定域性低、不适用曲线扫描轨迹等不足,实现了金属构件的高精度电铸成形。发明内容[0006] 针对现有射流电铸喷嘴的不足,本发明的目的是提供一种高精度射流电铸用喷嘴,以大幅提高电铸的定域性,进而获得成形精度高、表面平整的金属构件。[0007] 为实现上述目的,本发明所采用的技术方案如下。[0008] 一种高精度射流电铸用喷嘴,包括阳极、电铸电源和含有窄缝型出口的喷嘴主体,其特征在于:它还包括定域墙和挡液栏;所述的喷嘴主体的下部左右两侧分别对称设有左排液口和右排液口;所述的窄缝型出口的端部左右两侧分别对称设有定域墙;所述的窄缝型出口的端部设有挡液栏;所述的左排液口的左排液口入口的下沿和右排液口的右排液口入口的下沿距窄缝型出口的端部的高度相同,均为2‑4mm;所述的挡液栏比定域墙高50‑200μm;所述的挡液栏位于定域墙的外侧。[0009] 所述的窄缝型出口的宽度为0.1‑0.5mm,长度为0.5‑10mm。[0010] 所述的挡液栏由弹性非金属材料制成,以能在轻压时有一定的变形进而对电解液起到良好的密封作用。[0011] 所述的定域墙由耐酸碱腐蚀的电绝缘硬质固体材料制成,该类材料可以保证定域墙在不被电解液所腐蚀的前提下以起到对电解液的作用区域进行限制的作用。[0012] 所述的喷嘴主体上的左排液口和右排液口的横截面积之和小于喷嘴进液口的横截面积,以提高排液口的电解液流速,进而可以高效地对沉积区域进行冲刷。[0013] 所述的喷嘴主体由耐酸碱腐蚀的电绝缘硬质固体材料制成,可以保护喷嘴不会被电解液所腐蚀。[0014] 所述的阳极固定安设于喷嘴主体内部,并与电铸电源的正极电气连接。[0015] 一种高精度射流电铸方法,其特征在于:它包括以下顺序实施的步骤:[0016] S1:把平面状阴极基底电气连接于电铸电源的负极,将喷嘴竖直地置于水平放置的平面状阴极基底的上方某一特定位置,然后下移喷嘴直到挡液栏与阴极基底的上表面紧密接触并形成一定程度的弹性变形;[0017] S2:启动电解液循环过滤系统(图中未画出),驱动电解液从喷嘴进液口进入并流经由挡液栏和定域墙所圈围的区域后,从左排液口和右排液口排出,此时,以设定的电压值打开电铸电源,与此同时,驱动喷嘴以紧密接触的位置为起点,沿设定的轨迹路径相对于阴极基底做匀速扫描运动直到设定的终点位置,在此过程中,受电场和电解液的共同作用下,电解液中的特定金属离子经还原反应变成金属原子堆叠在阴极基底上并形成第一层金属层;[0018] S3:把喷嘴相对于阴极基底提升一定高度(提升的距离小于第一层金属层的厚度5‑10μm),并随即沿设定的原轨迹路径从终点位置匀速扫描运动到起点位置,此时,在第一层金属层上面叠加形成了第二层金属层;[0019] S4:把喷嘴相对于阴极基底再提升一定高度(提升的距离小于第二层金属层的厚度5‑10μm),并随即沿设定的原轨迹路径从起点位置匀速扫描运动到终点位置,此时,在第二层金属层上面叠加形成了第三层金属层;[0020] S5:重复步骤S3和S4,直至金属层的总厚度达到设计值为止;[0021] S6:关闭电铸电源和电解液循环过滤系统(图中未画出),停止喷嘴运动,把金属层从阴极基底上分离,最终得到高成形精度、高表面质量的金属构件。[0022] 本发明所提出的电铸方法中,下移喷嘴至挡液栏与阴极基底的上表面紧密接触以及喷嘴抬升高度小于上一层金属层厚度的设定,可以在挡液栏与金属层之间保持良好的密封状态,从而为电铸沉积区域创造均匀且稳定的流场分布,使电铸金属层处于高成形精度的电解液环境,以达到电铸成形精度高、表面光整金属构件的制造目的。[0023] 本发明与现有技术相比,主要优点如下:[0024] (1)本发明中的喷嘴结构简单,易于实现。本发明装置只需在窄缝型喷嘴的端部添加简单的辅助性结构即可完成喷嘴的改造,本发明装置的结构简单、制造成本低。[0025] (2)本发明所提出的电铸方法成形精度高,所得金属构件表面光整。电解液流经电沉积区域之后大部分从喷嘴上方两侧排液口流出,极少部分在喷嘴底部溢出,电沉积被限制在定域墙所围成的反应池内进行,极大地提高了电铸的定域性,反应池内的电场和流场分布均匀稳定、传质效果好,大大弱化了金属层在射流电铸沉积时的“高斯”分布特征,电铸所得金属层的厚度分布均匀、宽度一致性好,大大提高了加工成形精度。同时,定域墙在电铸过程中可对金属层两侧进行柔性刮擦进而及时清除依附在金属层两侧的气泡,减少了金属层因气泡附着而造成的针孔、麻点缺陷,金属层的表面质量好,所得金属构件表面光整。[0026] (3)本发明扩大了射流电铸的应用范围,可用于曲线轨迹路径金属构件的电铸制造。喷嘴底部安设的定域墙在电铸过程中可对电解液的作用区域做出限制,该模式避免了传统窄缝喷头流出的电解液在阴极基底上受惯性力作用向四周扩散(传统喷嘴流出电解液的扩散影响区域如图2、图3所示)而导致沉积面积为喷嘴口面积数倍的问题,大幅提高了流场分布的均匀性、稳定性,电解液的作用范围高度集中,电铸沉积过程被限制在了高度局域化的范围之内,因此本发明所提出的电铸方法除了可应用于直线轨迹路径金属构件的电铸制造之外,还可应用于常规射流电铸无法实现的曲线轨迹路径金属构件的电铸制造。附图说明[0027] 图1为本专利一种高精度射流电铸用喷嘴的工作原理图;[0028] 图2为常规射流电铸中电解液作用区域的示意图;[0029] 图3为常规窄缝喷嘴沿预定轨迹路径运动时电解液的作用区域示意图;[0030] 图4为本专利一种高精度射流电铸用喷嘴的结构示意图;[0031] 图5为本专利一种高精度射流电铸用喷嘴的剖视图;[0032] 图6为本专利一种高精度射流电铸用喷嘴对第一层金属层进行电铸的工作示意图;[0033] 图7为本专利一种高精度射流电铸用喷嘴对第三层金属层进行电铸的工作示意图;[0034] 图8为本专利喷嘴电铸所得的金属构件示意图。[0035] 图中:1、喷嘴;1‑1、喷嘴主体;1‑2、喷嘴进液口;1‑3、左排液口;1‑3‑1、左排液口入口;1‑4、右排液口;1‑4‑1、右排液口入口;1‑5、窄缝型出口;1‑6、阳极卡槽;2、阳极;3、定域墙;3‑1、左定域墙;3‑2、右定域墙;4、挡液栏;4‑1、左挡液栏;4‑2、右挡液栏;4‑3、前挡液栏;4‑4、后挡液栏;5、电解液;5‑1、流动液膜;5‑2、窄缝电解液柱;6、金属层;6‑1、第一层金属层;6‑2、第二层金属层;6‑3、第三层金属层;7、阴极基底;8、电铸电源;9、金属构件;10、无约束喷嘴;10‑1、无约束窄缝喷嘴;11、轨迹路径;12、电解液作用区域;12‑1、直线段电解液影响区域;12‑2、曲线段电解液影响区域。具体实施方式[0036] 下面将结合本发明实施例中的附图,对本发明实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅是本发明的一部分实施例,而不是全部的实施例。基于本发明中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本发明保护的范围。[0037] 下面结合附图对本发明的实施作进一步说明。[0038] 如图4和图5所示,一种高精度射流电铸用喷嘴,包括具有阳极2连接于电铸电源8且含有阳极卡槽1‑6的喷嘴主体1‑1,喷嘴主体1‑1上方为喷嘴进液口1‑2,喷嘴进液口1‑2内设有阳极卡槽1‑6,阳极卡槽1‑6内可安装以金属铂为材料的阳极2;喷嘴主体1‑1的下部左右两侧分别设有左排液口1‑3和右排液口1‑4,喷嘴主体1‑1正下方位置设有窄缝型出口1‑5,左排液口1‑3和右排液口1‑4结构相同且截面为矩形,同时左排液口1‑3和右排液口1‑4关于喷嘴主体1‑1呈对称分布,两排液口分别斜向喷嘴主体1‑1左、右两侧上方,该设计可使电解液5对金属层6产生高效的冲刷效果,左排液口1‑3的左排液口入口1‑3‑1的下沿和右排液口1‑4的右排液口入口1‑4‑1的下沿距窄缝型出口1‑5的端部的高度为3mm,可使得喷嘴可向两侧均匀排液,从而保证窄缝型出口1‑5处电解液5对金属层6进行均匀的冲刷,同时左排液口1‑3和右排液口1‑4的横截面积之和小于喷嘴进液口1‑2的横截面积,使得窄缝型出口1‑5处电解液5能对金属层6进行有效地冲刷,其中电解液5由浓度为350g/L的氨基磺酸镍、浓度为10g/L的氯化镍、浓度为40g/L的硼酸所构成;喷嘴主体1‑1由聚丙烯材料制成,该材料所具有的耐酸碱腐蚀性可以保证喷嘴在使用过程中不被电解液5所侵蚀保证其使用寿命;窄缝型出口1‑5呈矩形设计,该设计使得在轨迹路径11的宽度方向上有更加均匀地流场分布,窄缝型出口1‑5的宽度为0.3mm,长度为3mm,窄缝型出口1‑5的端部左右两侧为窄边且分别安设有高度为3mm、厚度1.5mm的左定域墙3‑1、右定域墙3‑2,定域墙3由聚丙烯材料制成,该材料可以保证喷嘴在使用过程中不被电解液5所侵蚀,且受到电解液5冲击时不易形变,可提高电铸的定域性;定域墙3的外侧安设有挡液栏4,左定域墙3‑1和右定域墙3‑2的外侧分别紧挨着安设有左挡液栏4‑1、右挡液栏4‑2;窄缝型出口1‑5的端部前后两侧为宽边且分别安设有前挡液栏4‑3、后挡液栏4‑4,挡液栏4高度均为3.15mm、厚度均为2mm,挡液栏4由珍珠棉材料制成,喷嘴工作时挡液栏4比定域墙3高出的余量为最大弹性变形量,挡液栏4与阴极基底7密切接触使得窄缝型出口1‑5处形成密闭封腔,使得电解液5对金属层6有良好的冲刷作用以对金属层6进行稳定镍离子供应的给同时,对金属沉积的区域做出限制,大大提高了电铸成形精度。[0039] 一种高精度射流电铸方法,其特征在于:它包括以下顺序实施的步骤:[0040] S1:把平面状铜制阴极基底7电气连接于电铸电源8的负极,将喷嘴1竖直地置于水平放置的平面状阴极基底7的上方某一特定位置,然后下移喷嘴1直到挡液栏4与阴极基底7的上表面紧密接触并形成150μm的弹性变形量,以使得流场分布均匀稳定;[0041] S2:加热并维持电解液5约为45℃时,启动电解液循环过滤系统(图中未画出),驱动电解液5从喷嘴进液口1‑2以约为8m/s的流速进入并流经由挡液栏4和定域墙3所圈围的区域后,从左排液口1‑3和右排液口1‑4排出,此时,打开电铸电源8,使得电铸区域的电流密2度维持在60A/dm左右,与此同时,驱动喷嘴1以紧密接触的位置为起点,以约为5mm/s的运动速度沿设定的轨迹路径相对于阴极基底7做匀速扫描运动直到设定的终点位置,在此过程中,受电场和电解液5的共同作用下,电解液5中的镍离子经还原反应变成镍原子堆叠在阴极基底7上并形成第一层金属层6‑1;[0042] S3:把喷嘴1相对于阴极基底7提升一定高度(提升的距离小于第一层金属层6‑1的厚度5μm),并随即沿设定的原轨迹路径从终点位置匀速扫描运动到起点位置,此时,在第一层金属层6‑1上面叠加形成了第二层金属层6‑2;[0043] S4:把喷嘴1相对于阴极基底7再提升一定高度(提升的距离小于第二层金属层6‑2的厚度5μm),并随后沿设定的原轨迹路径从起点位置匀速扫描运动到终点位置,此时,在第二层金属层6‑2上面叠加形成了第三层金属层6‑3;[0044] S5:重复步骤S3和S4,按照如前所述方法依次在前一金属层6的基础上逐层沉积厚度相等的金属层6,直直至金属层6的总厚度达到设计值为止;[0045] S6:关闭电铸电源8和电解液循环过滤系统(图中未画出),停止喷嘴1运动,把金属层6从阴极基底7上分离,最终得到高成形精度、高表面质量的金属构件9。
专利地区:河南
专利申请日期:2022-04-06
专利公开日期:2024-11-19
专利公告号:CN114622252B
以上信息来自国家知识产权局,如信息有误请联系我方更正!
该专利所有权非本平台所有,我方无法提供专利权所有者联系方式,请勿联系我方。